
Hoàn Thiện Bề Mặt Bằng Phun Mài Mòn cho Chi Tiết Kim Loại
SR MFG cung cấp dịch vụ phun mài mòn có kiểm soát cho các chi tiết tấm kim loại và chi tiết kim loại gia công cơ khí cần chuẩn bị bề mặt đáng tin cậy trước khi sơn, phủ bột, sơn tĩnh điện (e-coating), mạ hoặc các quy trình hoàn thiện khác.
Chúng tôi giúp xác định phương pháp phun, vật liệu mài, mức độ sạch và độ nhám bề mặt phù hợp dựa trên độ bám dính của lớp phủ, khả năng chống ăn mòn, yêu cầu về thẩm mỹ và thông số kỹ thuật của khách hàng.
Nhận báo giá tùy chỉnh trong 24 giờ
Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.
Phun Cát Kim Loại Là Gì?
Phun mài mòn là một quy trình chuẩn bị bề mặt sử dụng dòng vật liệu mài được bắn với tốc độ cao lên chi tiết kim loại để loại bỏ gỉ sét, vảy cán, lớp phủ cũ và các chất gây ô nhiễm khác. Quy trình này tạo ra độ nhám bề mặt được kiểm soát (hồ neo bề mặt) giúp tăng cường độ bám dính của lớp phủ và mang lại kết quả thẩm mỹ đồng nhất, đều màu.
Kết quả cuối cùng phụ thuộc vào sự kết hợp phù hợp giữa việc lựa chọn vật liệu mài, thiết bị và kiểm soát quy trình, đảm bảo sự cân bằng đúng đắn giữa độ sạch, độ sâu hồ neo và tính toàn vẹn bề mặt cho từng ứng dụng.
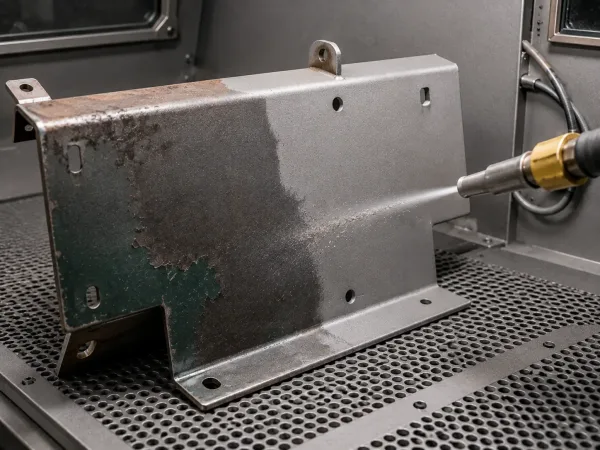
Ưu điểm và nhược điểm của phun mài mòn
Ưu điểm
- Loại bỏ nhanh gỉ sét, vảy cán và lớp phủ cũ.
- Cải thiện độ bám dính của lớp phủ nhờ tạo hồ neo bề mặt được kiểm soát.
- Hỗ trợ các lớp hoàn thiện bề mặt mờ hoặc có kết cấu về mặt thẩm mỹ.
- Các thông số quy trình có thể được điều chỉnh theo yêu cầu khác nhau của từng chi tiết.
Hạn chế / Rủi ro
- 1 Phun cát quá mức có thể làm hỏng các cạnh mảnh hoặc chi tiết mỏng.
- 2 Bụi hoặc vật liệu mài mòn còn sót lại phải được làm sạch trước khi phủ.
- 3 Tính nhất quán phụ thuộc vào việc kiểm soát độ sạch và cấu hình bề mặt.
- 4 Cần có các biện pháp kiểm soát bụi và đảm bảo an toàn cho người vận hành.
Ứng dụng của phun cát kim loại (phun mài mòn)
Các ứng dụng phun mài mòn điển hình phụ thuộc vào vật liệu nền, yêu cầu độ sạch, hồ sơ bề mặt và yêu cầu phủ hoặc lắp ráp ở công đoạn sau.
Thiết bị y tế & phòng thí nghiệm
Được dùng cho vỏ thiết bị, bảng điều khiển thiết bị, nắp máy tiệt trùng và các chi tiết kim loại cần bề mặt sạch, đồng đều trước khi phủ hoặc hoàn thiện.
Thiết bị năng lượng mới & pin
Được áp dụng cho vỏ pin, chi tiết giá lắp quang điện, linh kiện xe điện và kết cấu tủ để cải thiện độ bám dính của lớp phủ và tính đồng nhất bề mặt.
Chi tiết ô tô & máy móc
Phù hợp cho chi tiết khung gầm, bánh xe, giá đỡ, chi tiết đúc và chi tiết kết cấu cần loại gỉ, xử lý bề mặt hoặc hoàn thiện có kết cấu.
Vỏ bọc điện tử & chính xác
Thường dùng cho vỏ kim loại, bảng mặt và chi tiết chính xác cần độ nhám bề mặt được kiểm soát và tính đồng nhất về mặt thẩm mỹ.
Thiết bị công nghiệp & khung máy
Được dùng trên khung thiết bị, cụm chi tiết hàn, tủ và chi tiết gia công trước khi phủ bột, sơn hoặc hoàn thiện bảo vệ.
Xử lý bề mặt trước khi phủ
Một bước xử lý bề mặt trước khi phủ hiệu quả để loại bỏ gỉ sét, lớp phủ cũ, vảy cán và chất bẩn, đồng thời tạo hồ neo bề mặt giúp tăng độ bám dính.
Ghi chú kỹ thuật: Các yêu cầu phun cát cuối cùng cần được điều chỉnh phù hợp với loại vật liệu, cấp độ sạch, mục tiêu cấu hình bề mặt, yêu cầu thẩm mỹ và hệ thống phủ phía sau.
Phun cát kim loại giải quyết những vấn đề gì?
Phun mài mòn giúp giải quyết các vấn đề thường gặp về xử lý bề mặt, độ bám dính và tính đồng nhất trước khi phủ hoặc hoàn thiện
Gỉ sét, Vảy cán & Lớp phủ cũ
Ô nhiễm bề mặt có thể làm giảm độ bám dính và vẻ ngoài cuối cùng.
Loại bỏ gỉ sét, vảy cán, ba via hàn và lớp phủ cũ để tạo ra một nền sạch.
Độ sạch có thể được kiểm tra theo ISO 8501-1 khi cần thiết.
Độ bám dính lớp phủ kém
Bề mặt nhẵn hoặc bị ô nhiễm có thể dẫn đến bong tróc, phồng rộp hoặc hiệu suất lớp phủ kém.
Tạo ra một hồ sơ neo được kiểm soát cho sơn, phủ bột và các lớp hoàn thiện bảo vệ.
Hồ sơ bề mặt có thể được kiểm tra bằng các phương pháp ISO 8503 hoặc ASTM D4417.
Ba via nhỏ & Tàn dư hàn
Ba via nhẹ, dư liệu hàn và cảm giác cạnh sắc có thể ảnh hưởng đến chất lượng lắp ráp và chất lượng thẩm mỹ.
Việc chọn môi liệu phù hợp và tinh chỉnh thông số giúp cải thiện cảm giác cạnh và tính đồng nhất bề mặt.
Kiểm tra bằng mắt và mẫu được phê duyệt sẽ xác định mức hoàn thiện chấp nhận được.
Biến thiên giữa các lô
Chuẩn bị thủ công và phun bi không kiểm soát có thể gây ra kết quả sản xuất không đồng nhất.
Các thông số được kiểm soát giúp chuẩn hóa công đoạn chuẩn bị bề mặt để cho ra kết quả lặp lại ổn định.
Hồ sơ quy trình, phê duyệt mẫu và tiêu chí kiểm tra giúp duy trì tính đồng nhất.
Ghi chú kỹ thuật: Việc kiểm tra có thể bao gồm đánh giá độ sạch, kiểm tra cấu hình bề mặt, và kiểm tra độ bám dính hoặc phun muối khi được chỉ định.
Cách chúng tôi chọn phương pháp phun bi phù hợp
Phun mài mòn khô
Phù hợp nhất cho: Gỉ sét, lớp vảy, loại bỏ lớp phủ cũ và chuẩn bị bề mặt hiệu suất cao.
Lưu ý: Cần có hệ thống thu gom bụi và làm sạch sau khi phun.
Phun mài mòn ướt
Phù hợp nhất cho: Giảm bụi, bề mặt thẩm mỹ và hoàn thiện mờ được kiểm soát.
Lưu ý: Cần kiểm soát việc sấy khô và ngăn ngừa gỉ sét nhanh.
Phun chân không
Phù hợp nhất cho: Sửa chữa cục bộ, khu vực nhạy cảm và kiểm soát ngăn chặn.
Lưu ý: Năng suất thấp hơn so với phun cát hở.
Phun nước áp lực cao
Phù hợp nhất cho: Loại bỏ gỉ sét lỏng lẻo, lớp phủ cũ và chất bẩn với ít bụi hơn.
Lưu ý: Thường không tạo ra cấu hình neo bám giống như phun cát mài mòn.
Việc lựa chọn phương pháp cuối cùng phụ thuộc vào vật liệu nền, cấp độ sạch yêu cầu, mục tiêu độ nhám bề mặt, hệ phủ, hình dạng chi tiết và yêu cầu kiểm tra.
Tính tương thích kim loại khi phun mài mòn
Các kim loại khác nhau phản ứng khác nhau với môi liệu phun, áp suất và mục tiêu độ nhám bề mặt. Hãy chọn phương pháp dựa trên độ nhạy của vật liệu nền và nhu cầu hoàn thiện sau đó.
Vật liệu nền thép phổ biến
Phù hợp nhất- Lý tưởng để loại bỏ gỉ sét, vảy cán và lớp phủ cũ
- Phổ biến cho thép kết cấu và các chi tiết gia công cơ khí thông thường
- Hỗ trợ chuẩn bị phủ và tạo độ nhám neo bám
Thép không gỉ
Phù hợp- Sử dụng môi liệu sạch hoặc môi liệu không chứa sắt để giảm nguy cơ nhiễm bẩn
- Tốt cho việc loại bỏ oxit và cho bề mặt mờ đồng đều
- Thường dùng cho chi tiết y tế, thực phẩm và chi tiết trang trí
Hợp kim nhôm & magiê
Cần môi liệu nhẹ- Ưu tiên áp suất thấp và môi liệu va đập nhẹ
- Phù hợp cho chuẩn bị thẩm mỹ và kích hoạt bề mặt nhẹ
- Khuyến nghị xác thực mẫu đối với các chi tiết yêu cầu cao về ngoại quan
Đồng & Thau
Kiểm tra ngoại quan- Phù hợp nhất cho làm sạch nhẹ và kiểm soát kết cấu trang trí
- Màu sắc và kết cấu bề mặt có thể thay đổi rõ rệt
- Cần đánh giá kỹ lựa chọn hạt mài trước khi sản xuất
Titan & Hợp kim chịu nhiệt cao
Theo dự án cụ thể- Hạt mài và độ nhám mục tiêu cần được xác nhận theo từng trường hợp
- Dùng cho các chi tiết yêu cầu cao, hàng không vũ trụ và chống ăn mòn
- Nên thực hiện đánh giá kỹ thuật trước khi sản xuất
gang
Phù hợp cho làm sạch- Hiệu quả trong việc loại bỏ gỉ sét, cát và vảy gỉ
- Phổ biến cho vỏ máy, chi tiết máy và chi tiết đúc
- Tốt cho việc làm sạch trước khi phủ hoặc sơn lại
Ghi chú kỹ thuật: Việc lựa chọn vật liệu mài mòn cuối cùng cần dựa trên vật liệu nền, độ dày chi tiết, cấp độ sạch, độ nhám mục tiêu, hệ thống phủ và yêu cầu mẫu được phê duyệt.
Quy trình phun cát kim loại
Quy trình phun hạt mài kim loại (Video hướng dẫn)
Kiểm tra đầu vào
Xác nhận vật liệu, yêu cầu phủ, khu vực che chắn, tình trạng bề mặt và yêu cầu kiểm tra.
Làm sạch & Che chắn
Loại bỏ dầu hoặc tạp chất rời và bảo vệ ren, bề mặt làm kín cùng các khu vực quan trọng khác khi cần.
Sấy khô / Gia nhiệt trước
Chuẩn bị bề mặt để phun ổn định và giảm rủi ro chất lượng liên quan đến độ ẩm.
Phun hạt mài
Phun bằng hạt mài đã chọn với thông số được kiểm soát để đạt độ sạch và độ nhám bề mặt yêu cầu.
Hút bụi &
Kiểm tra
Loại bỏ hạt mài và bụi còn sót, sau đó kiểm tra ngoại quan, độ sạch và độ nhám khi được quy định.
Chống gỉ /
Đóng gói
Sơn lót hoặc chống gỉ tạm thời nếu cần, sau đó đóng gói chi tiết để bảo vệ bề mặt thành phẩm.
Ghi chú kỹ thuật: Quy trình thực tế phụ thuộc vào vật liệu nền, cấp độ sạch, mục tiêu cấu hình bề mặt, yêu cầu che chắn, hệ thống phủ phía sau và thông số kỹ thuật của khách hàng.
Sẵn sàng xem xét yêu cầu phun cát của bạn?
Không chắc loại vật liệu phun hay độ nhám bề mặt nào phù hợp với chi tiết của bạn? Hãy gửi cho chúng tôi bản vẽ, vật liệu nền, tình trạng bề mặt hiện tại, yêu cầu độ sạch bề mặt, độ nhám bề mặt cần đạt, quy trình phủ tiếp theo và yêu cầu kiểm tra. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét ứng dụng và đề xuất phương pháp phun phù hợp.
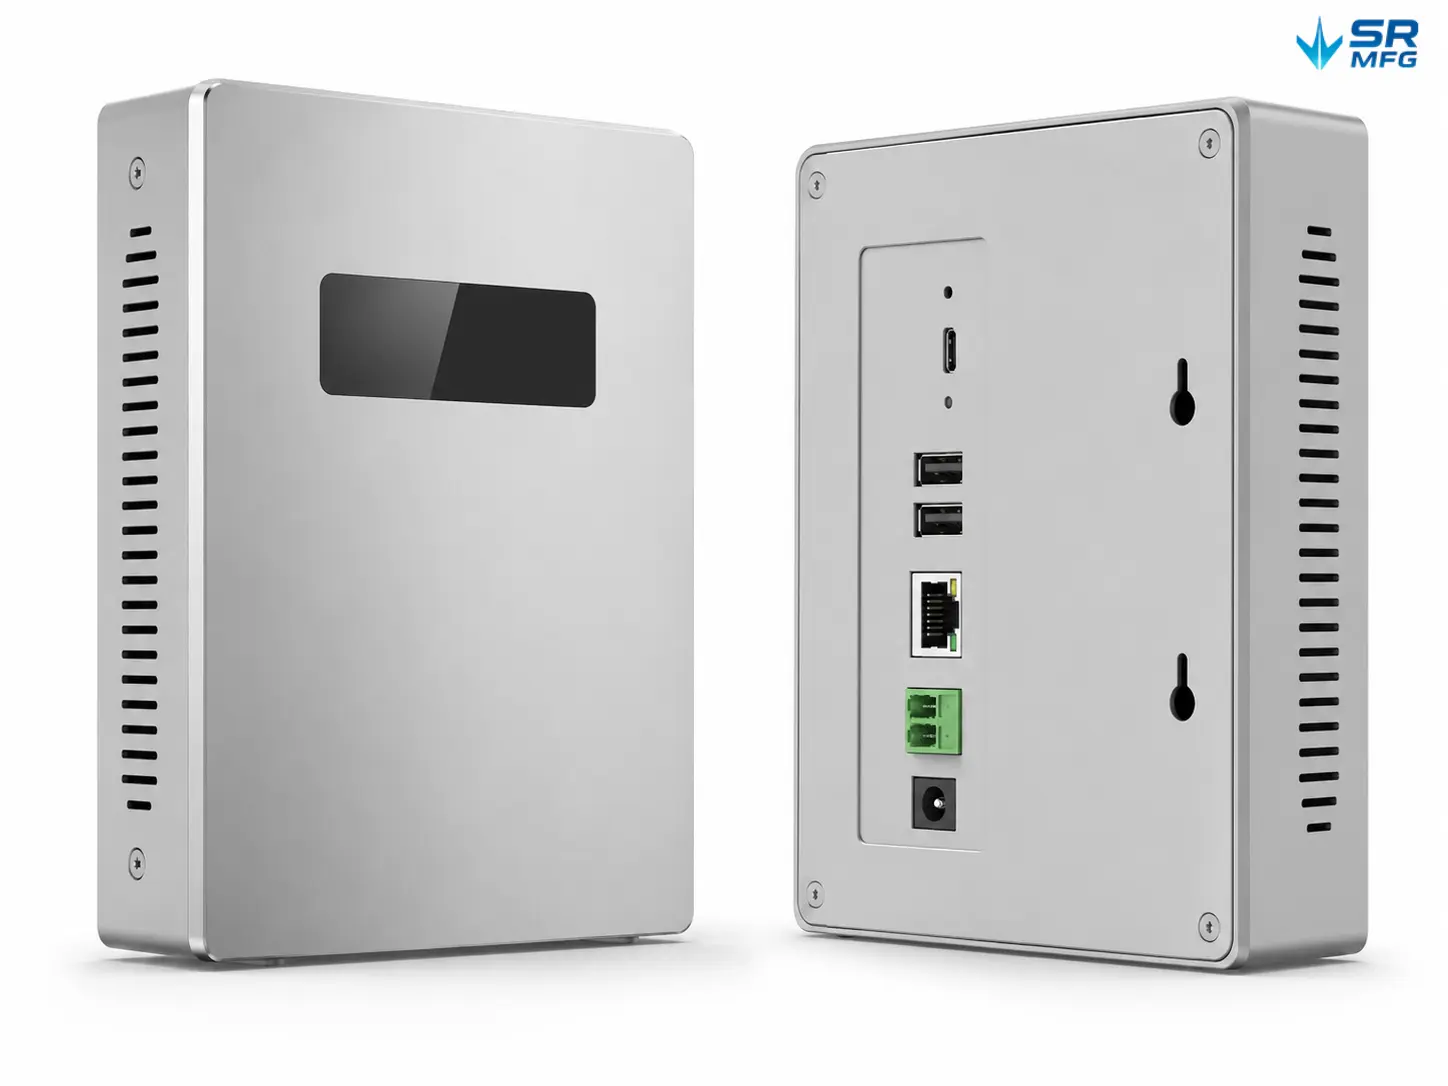
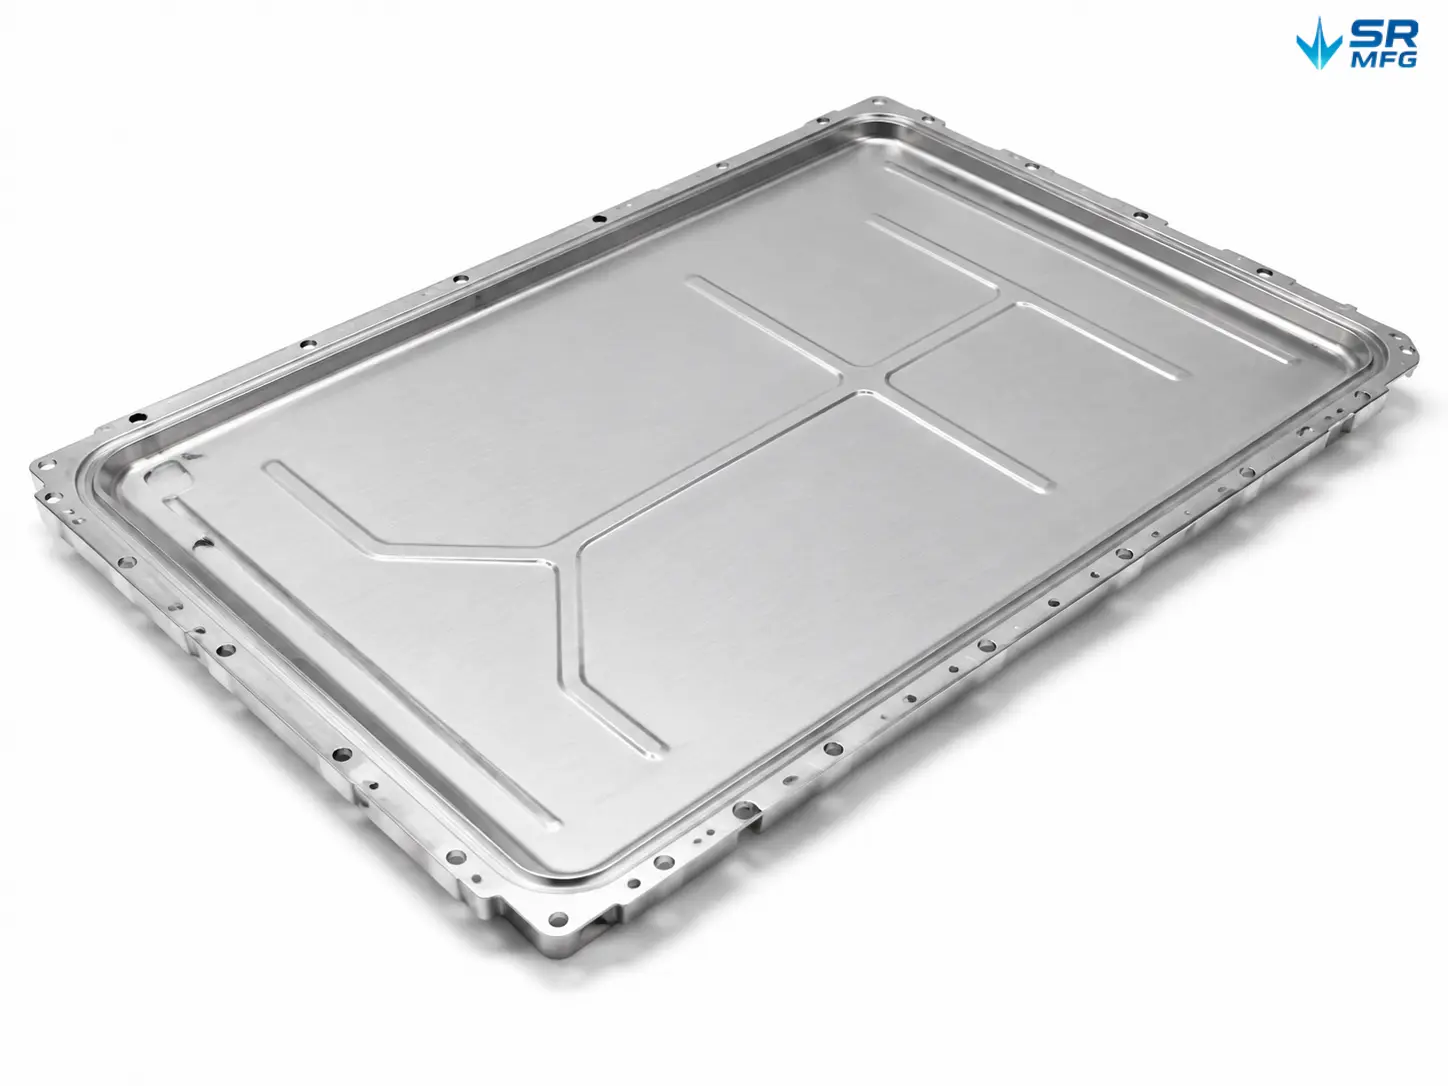
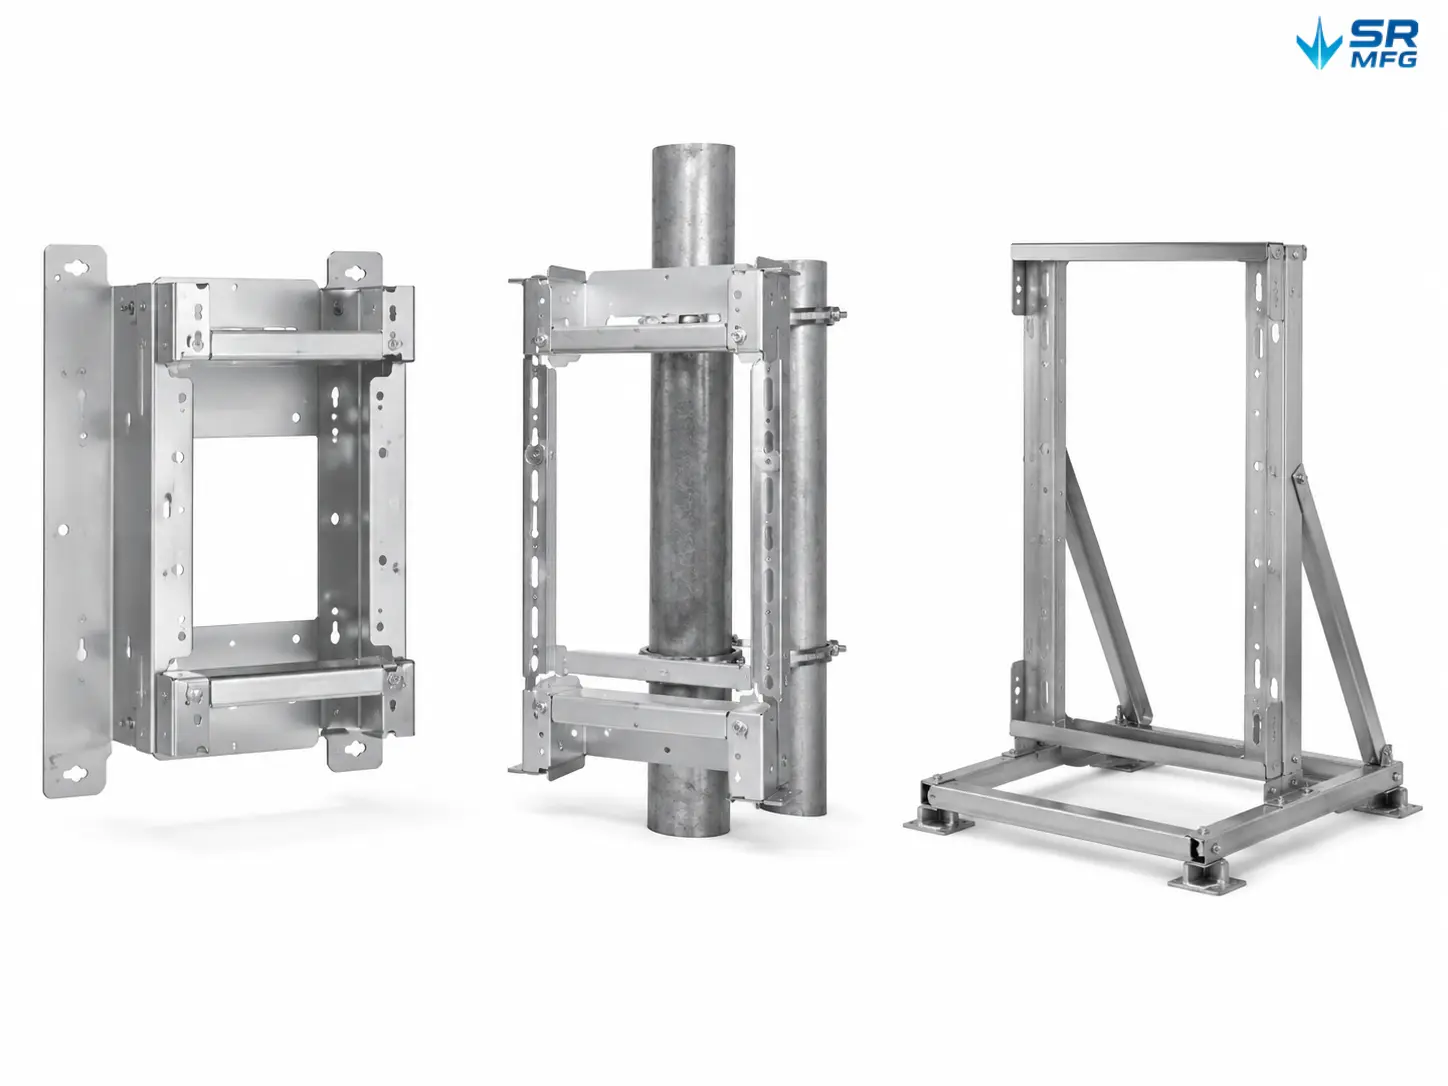
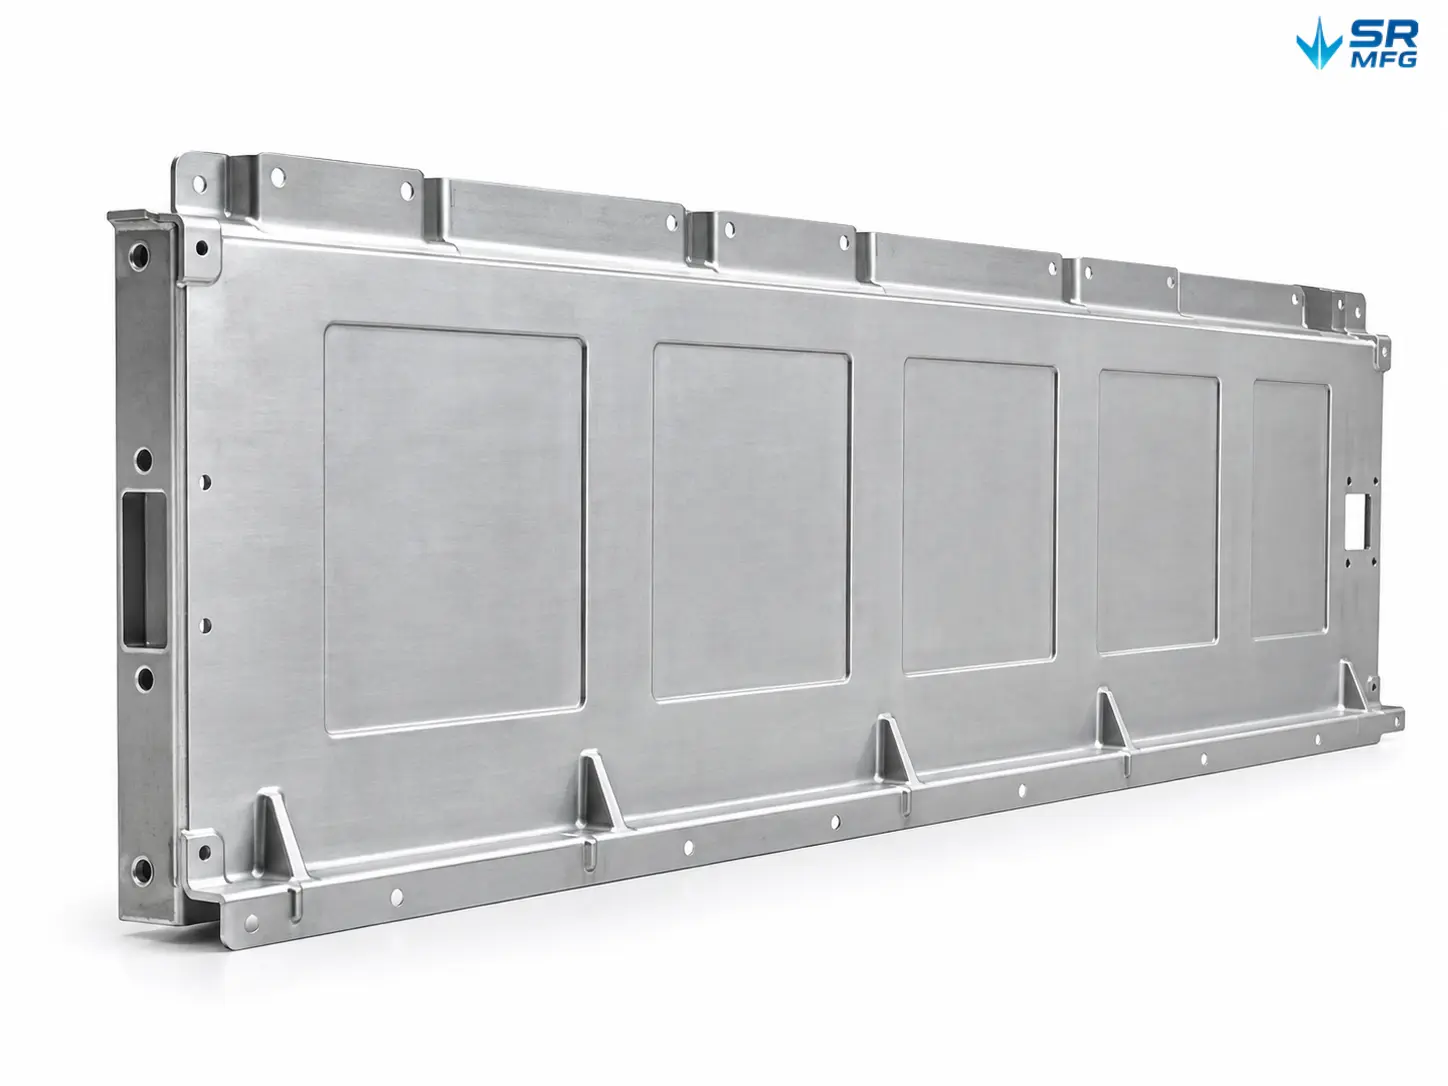
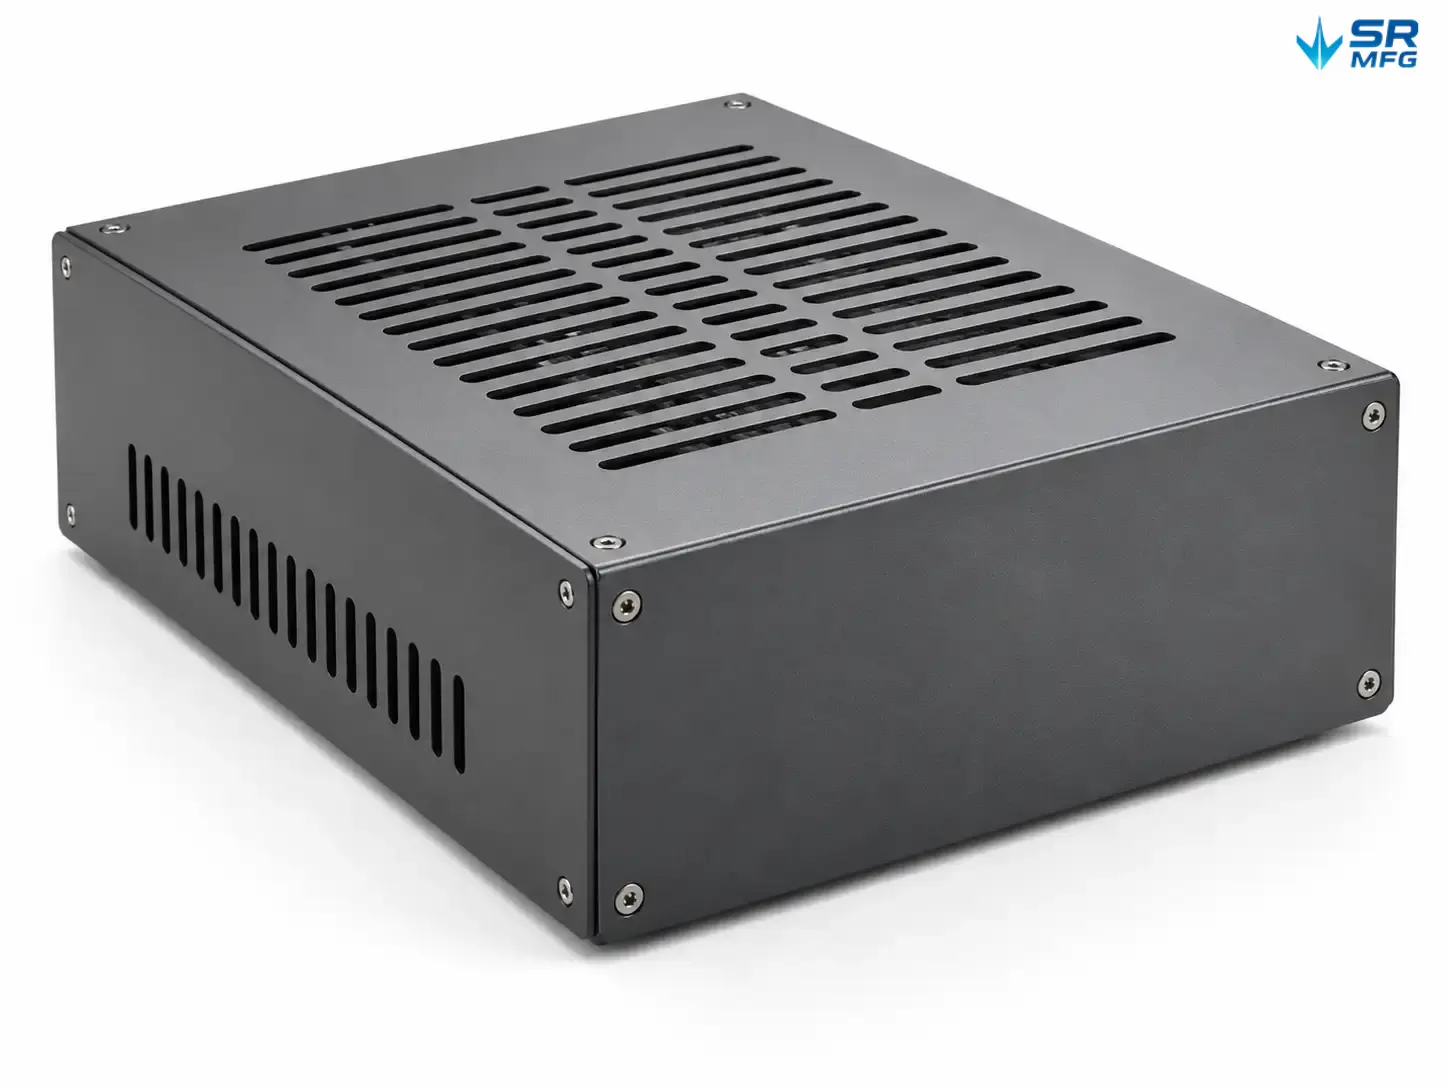
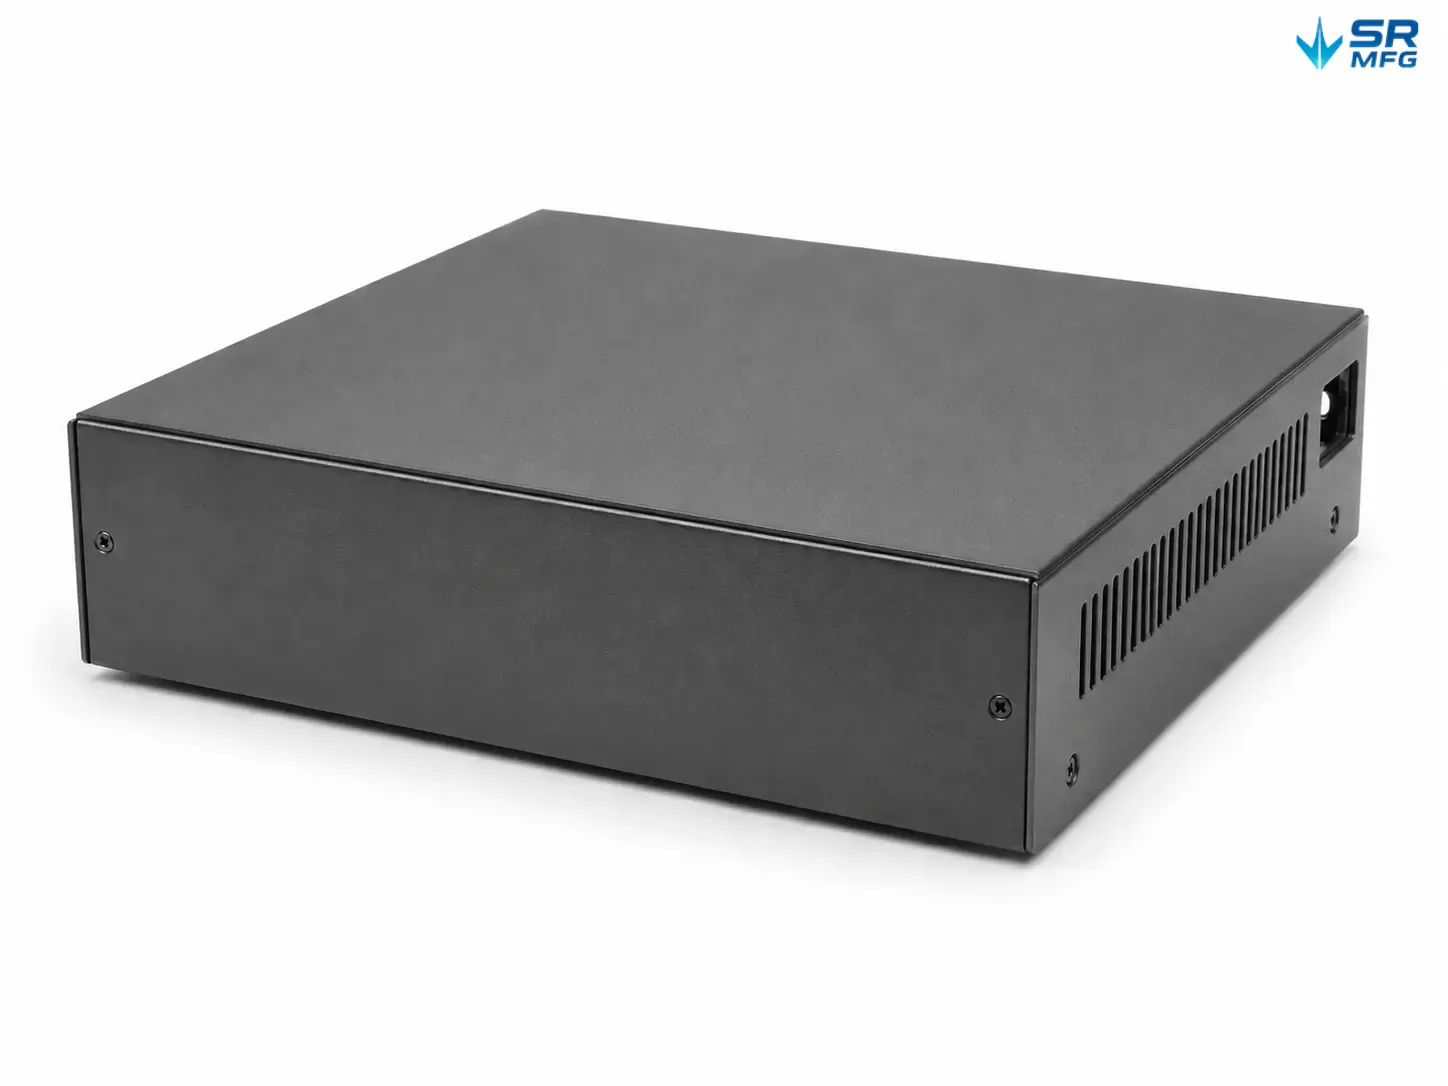
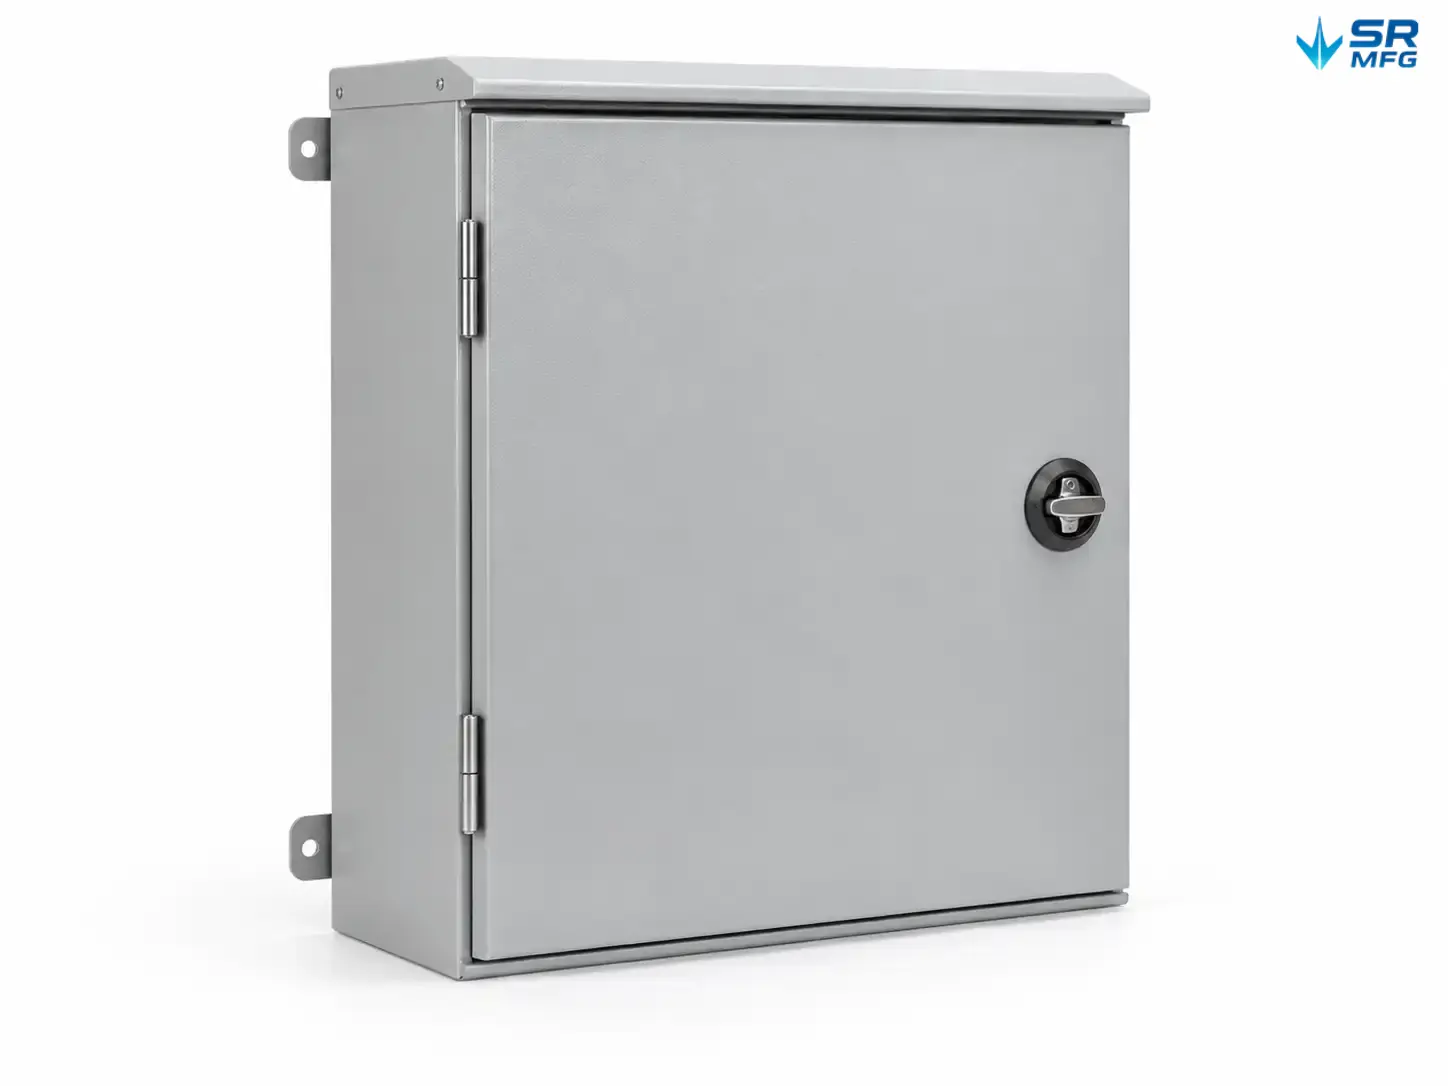
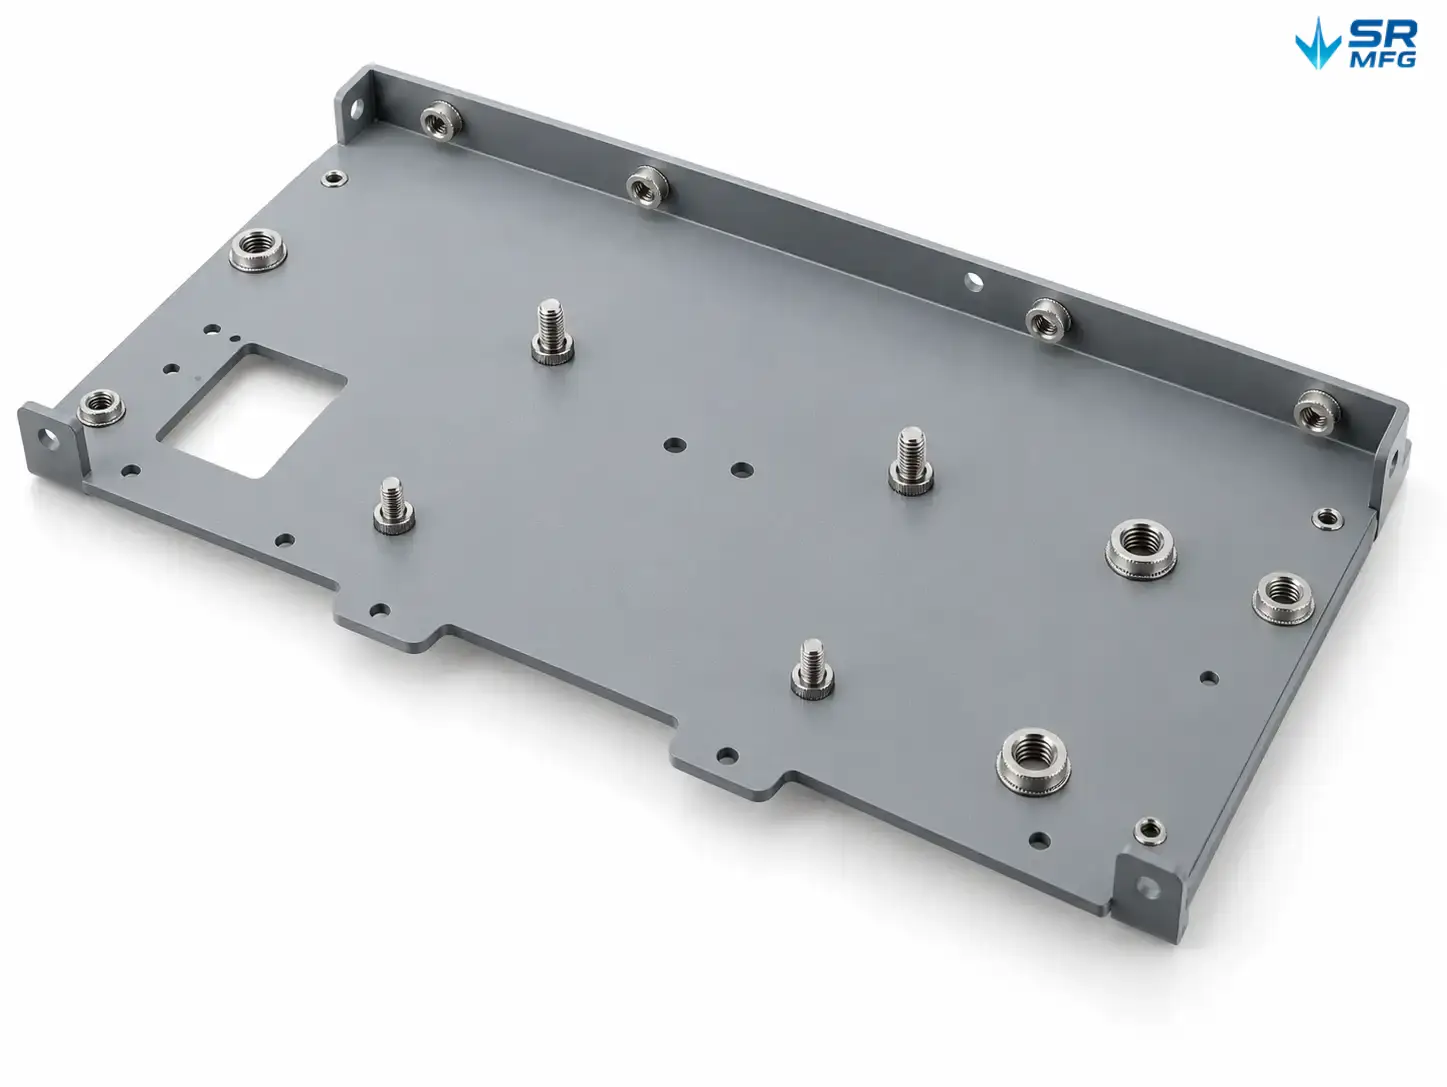
Chi tiết tấm kim loại & Ứng dụng liên quan
Phun mài mòn kim loại Câu hỏi thường gặp
Chúng tôi lựa chọn quy trình dựa trên chức năng của chi tiết và yêu cầu hoàn thiện bề mặt, bao gồm phun cát mài mòn khô, phun hạt thủy tinh (thường cho bề mặt bóng mờ hơn), và phun bi. Trong ngành công nghiệp, các thuật ngữ tổng quát chính xác hơn thường là phun cát mài mòn hoặc phun vật liệu mài mòn (vật liệu mài mòn không nhất thiết phải là “cát”).
Nếu bạn sử dụng hệ thống ISO 8501-1, một chỉ định phổ biến là Sa 2½ (Làm sạch bằng phun cát rất kỹ): bề mặt phải không có dầu, mỡ, bụi bẩn, lớp vảy cán, gỉ sét và lớp phủ nhìn thấy được; bất kỳ dư lượng nào được phép chỉ xuất hiện dưới dạng vết ố hoặc vệt bẩn nhẹ.
Nếu bạn sử dụng AMPP/SSPC-SP 10 / NACE No.2 (Gần trắng), tiêu chí chấp nhận phổ biến là vết ố không vượt quá 5% trên mỗi đơn vị diện tích.
Trong quá trình tiếp nhận, chúng tôi xác định rõ bề mặt A, khu vực quan sát và (khi liên quan) hướng kết cấu bề mặt. Sau đó, chúng tôi kiểm soát kích thước hạt mài và một cửa sổ tham số cố định, đồng thời sử dụng mẫu đã được phê duyệt làm tham chiếu sản xuất. Khi cần, chúng tôi cũng sử dụng bộ so sánh độ nhám và/hoặc hồ sơ đo lường để kiểm soát tính đồng nhất giữa các lô.
Có thể xảy ra — đặc biệt trên tấm mỏng, chi tiết dài và thanh mảnh, cạnh sắc và các kết cấu nhạy cảm với tải cục bộ. Chúng tôi giảm thiểu rủi ro bằng cách kiểm soát áp suất phun, khoảng cách phun, góc phun và thời gian phun, và bằng cách che chắn/bảo vệ các bề mặt ghép nối quan trọng. Đối với các chi tiết dung sai chặt, chúng tôi khuyến nghị nên thử nghiệm trên mẫu thử trước.
Chúng tôi lập một bản đồ che chắn chức năng. Ví dụ: bịt/bảo vệ các lỗ ren, hạn chế hoặc loại bỏ việc phun cát trên các bề mặt kín và bề mặt ghép nối, đồng thời bảo toàn các vùng tiếp xúc điện được xác định (hoặc xử lý chúng theo yêu cầu của quy trình hạ nguồn) để tránh gây cản trở lắp ráp và lỗi chức năng.
Thép vừa phun cát có thể bị oxy hóa lại nhanh chóng. Khi điều kiện cho phép, chúng tôi khuyến nghị chuyển sang sơn lót/sơn tĩnh điện càng sớm càng tốt (lý tưởng là trong cùng ngày) hoặc áp dụng biện pháp bảo vệ tạm thời. Thời gian cho phép phụ thuộc vào độ ẩm, điều kiện xử lý/tiếp xúc và thông số kỹ thuật của khách hàng.
Tài liệu kỹ thuật
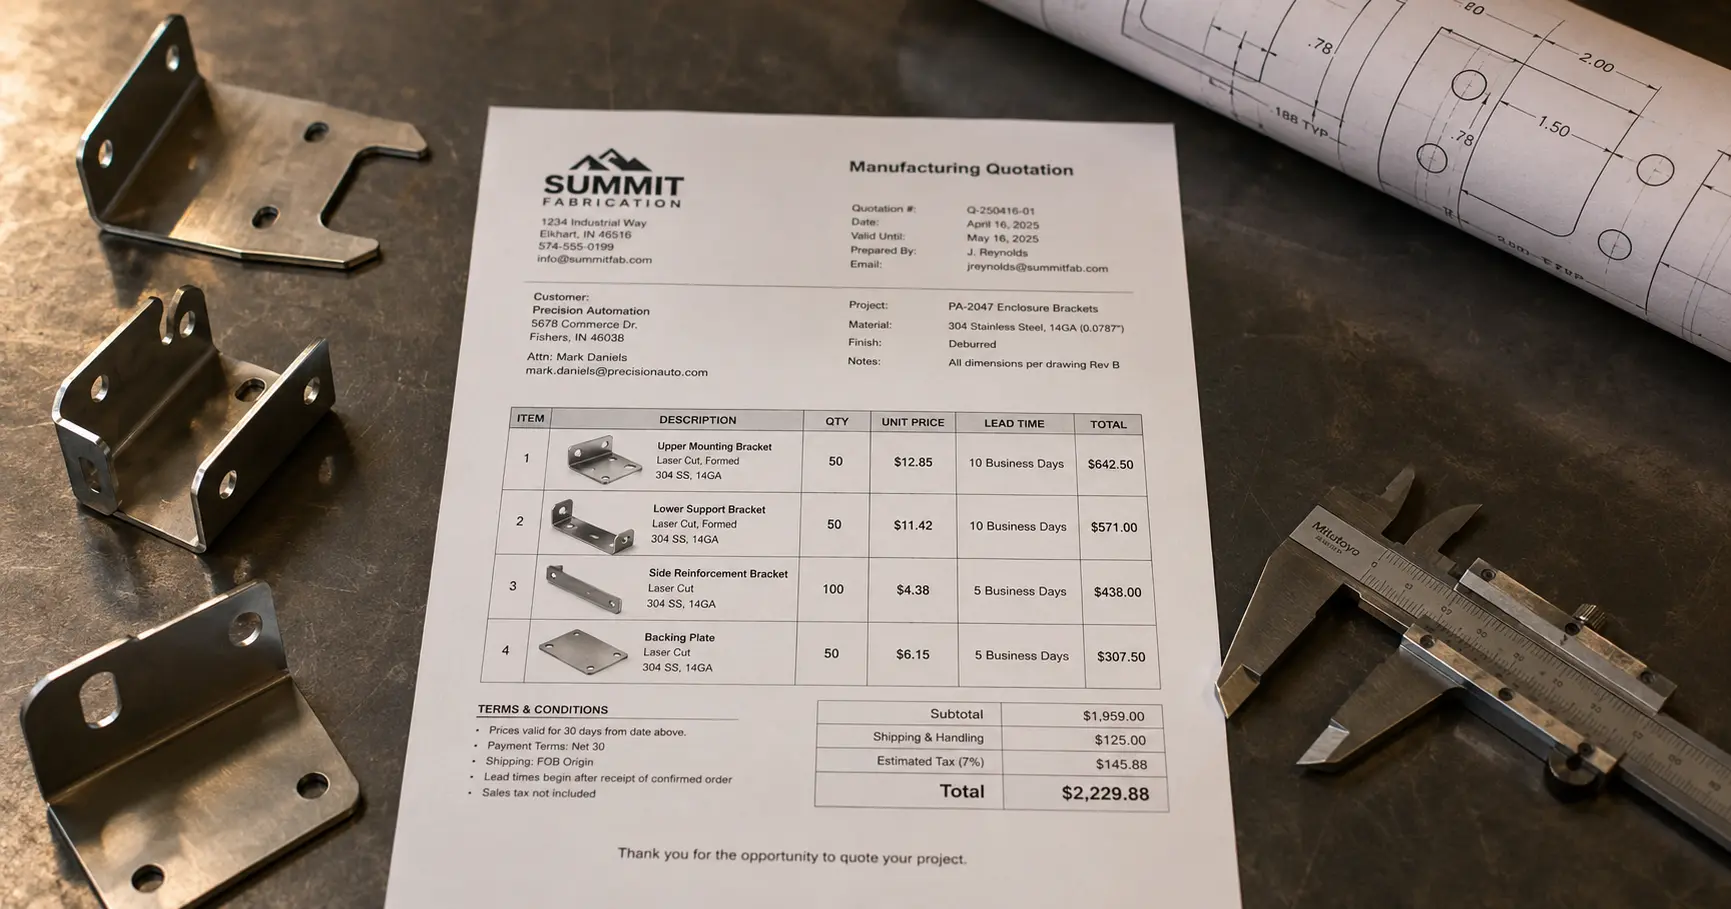
Báo giá trong sản xuất là gì? RFQ, giá cả và điều khoản
ShuangRui2026-08-15T06:38:18+00:00Tháng 8 3, 2026|
Báo giá trong sản xuất là một văn bản chính thức từ nhà cung cấp nêu rõ giá cả, thời gian giao hàng và [...]
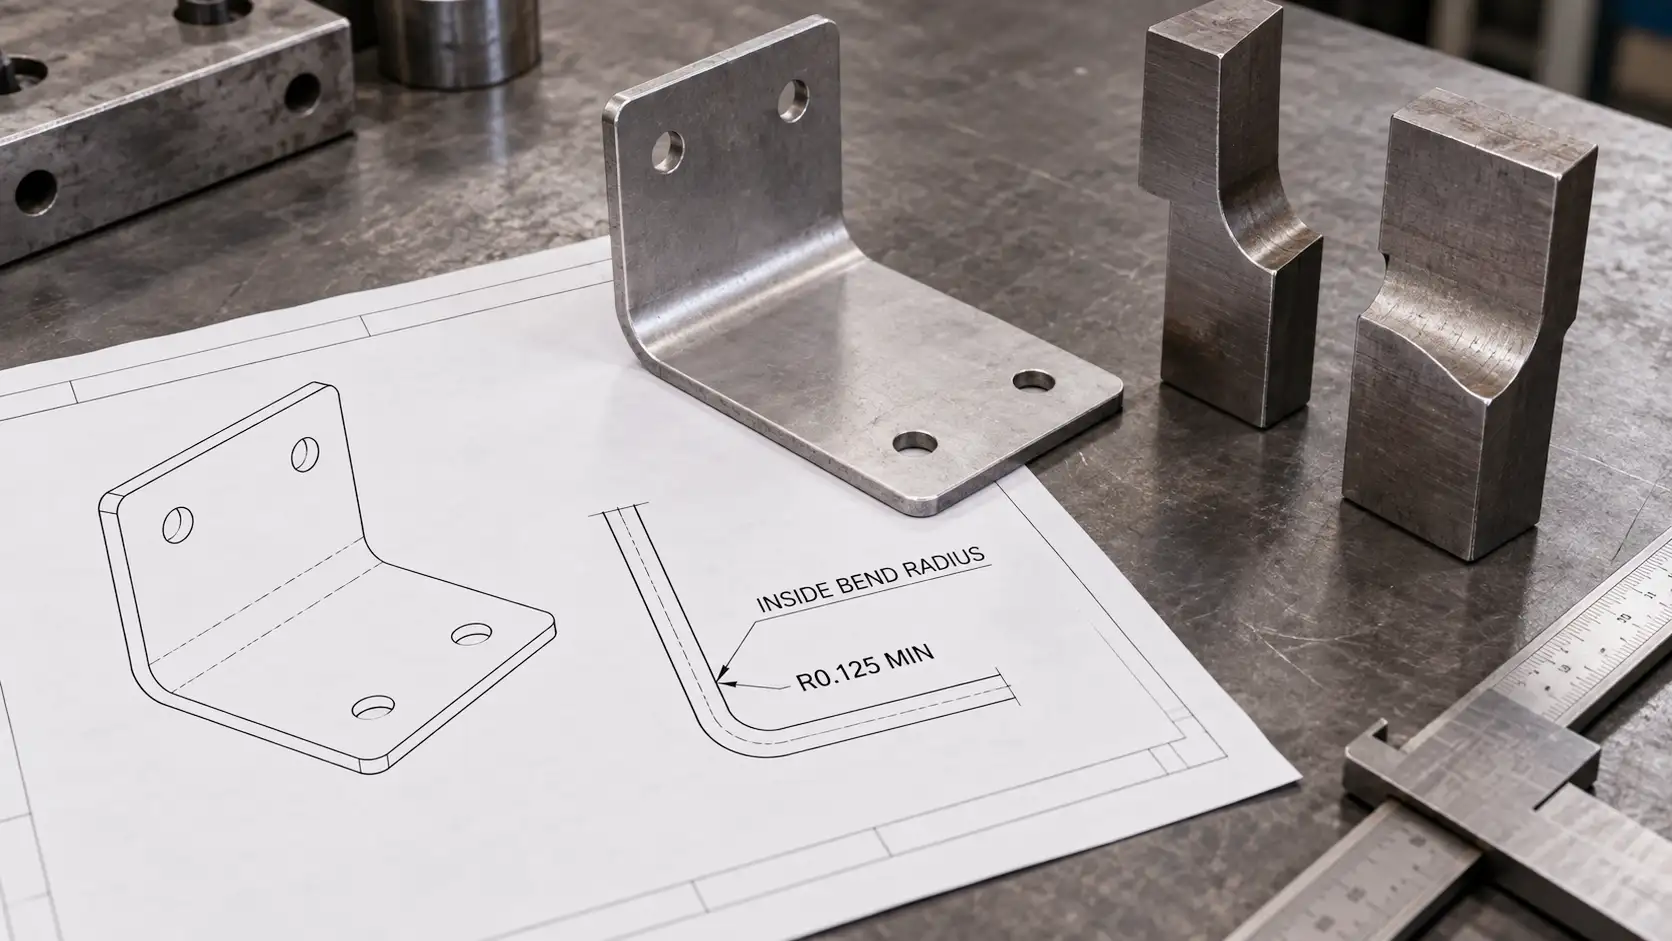
Cách chỉ định bán kính cong trong tối thiểu trên bản vẽ tấm kim loại — và khi nào nên bỏ qua
ShuangRui2026-09-12T07:23:28+00:00Tháng 9 7, 2026|
Bản vẽ giá đỡ thể hiện R0.030" cho nhôm 6061-T6. Câu hỏi đầu tiên của nhà gia công: chi tiết này có bị nứt không? Câu hỏi thứ hai: [...]
Tiêu chuẩn kiểm tra
ShuangRui2026-07-04T09:10:55+00:00Tháng 5 21, 2026|
Các loại tiêu chuẩn kiểm tra trong gia công kim loại tấm Tiêu chuẩn quốc tế và tiêu chuẩn ngành Hầu hết các tiêu chuẩn kiểm tra kim loại tấm đều [...]
Tại sao các nhà gia công tấm kim loại yêu cầu mô hình 3D trước khi báo giá
ShuangRui2026-08-15T08:31:38+00:00Tháng 8 7, 2026|
Một nhóm thiết kế gửi yêu cầu báo giá kèm bản vẽ 2D chi tiết — kích thước, dung sai, độ nhẵn bề mặt [...]
