Hợp tác với Shuangrui để giảm chi phí sản xuất 30% và nâng cao hiệu quả.

SR MFG
Dịch vụ dập kim loại2026-09-30T07:38:20+00:00

Dịch vụ dập kim loại chính xác cho sản xuất OEM

SR MFG cung cấp dịch vụ dập kim loại tùy chỉnh cho các chi tiết tấm kim loại OEM, hỗ trợ nguyên mẫu, lô nhỏ và sản xuất hàng loạt. Quy trình sản xuất dập của chúng tôi giúp khách hàng chế tạo các chi tiết đồng nhất với kích thước ổn định, chu kỳ hiệu quả và chi phí sản xuất được kiểm soát.
Dựa trên bản vẽ, vật liệu, độ dày, yêu cầu dung sai và sản lượng của bạn, đội ngũ kỹ thuật của chúng tôi có thể đề xuất quy trình dập, giải pháp khuôn và kế hoạch sản xuất phù hợp nhất cho dự án của bạn.

Sản xuất dập khối lượng lớn

Hỗ trợ dập hiệu quả cho các đơn hàng lặp lại, lô hàng lớn và sản xuất OEM ổn định.

Hỗ trợ khuôn & quy trình

Rà soát kỹ thuật về lựa chọn khuôn, tính khả thi của tạo hình, dung sai và kiểm soát chi phí sản xuất.

Từ mẫu thử đến sản xuất hàng loạt

Từ xác nhận mẫu đến sản xuất hàng loạt, chúng tôi duy trì sự nhất quán về kích thước và tiêu chuẩn quy trình.
Nhận báo giá tùy chỉnh trong 24 giờ

Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.

Biểu mẫu trống (#4)

Vì sao khách hàng OEM chọn SR MFG cho dập kim loại

SR MFG kết hợp lập kế hoạch quy trình dập, hỗ trợ khuôn, giám sát trong quá trình và sản xuất kim loại tấm tích hợp để giúp khách hàng OEM đạt được kích thước ổn định, sản xuất hiệu quả và chất lượng hàng loạt đáng tin cậy.

Ổn Định Kích Thước & Kiểm Soát Quy Trình
Chúng tôi xác thực các thông số quan trọng trong quá trình thiết kế khuôn và cố định đường cơ sở bằng Kiểm Tra Mẫu Đầu Tiên (FAI). Kết hợp với giám sát SPC trong quá trình, SR MFG có thể duy trì Cpk ≥ 1.33 trên các đặc tính quan trọng cho các chương trình sản xuất đã được phê duyệt.

Năng Lực Tạo Hình Tích Hợp
Bằng cách kết hợp cắt phôi, đục lỗ, uốn, gờ và tạo hình thành các thao tác dập một lần hoặc khuôn tiến độ, chúng tôi giảm các bước xử lý, rút ngắn thời gian giao hàng và giảm thiểu sai lệch kích thước giữa các thao tác.

Chi tiết dập kim loại

Tối Ưu Hóa Vật Liệu & Giảm Chi Phí
Thông qua bố trí phôi tối ưu và thiết kế khuôn tiến độ, tỷ lệ sử dụng vật liệu có thể đạt tới 95% trong các dự án phù hợp, giúp giảm phế liệu, gia công thứ cấp và chi phí sản xuất trên mỗi chi tiết trung bình 8–12% .

Đảm Bảo Chất Lượng & Truy Xuất Đầy Đủ
FAI, IPQC, OQC, hồ sơ kiểm tra, lô vật liệu và dữ liệu sản xuất đều có thể truy xuất. Khi xảy ra sai lệch, dữ liệu truy xuất hỗ trợ xác định nguyên nhân gốc rễ trong vòng 2 giờ dựa trên hồ sơ sản xuất được kiểm soát.

Dập kim loại SR MFG so với các nhà cung cấp thông thường

Tính năng / Khía cạnh Dập kim loại SR MFG Nhà cung cấp truyền thống
Độ ổn định kích thước FAI + giám sát SPC trong quá trình; Cpk ≥ 1.33 có thể được duy trì trên các đặc tính trọng yếu cho các chương trình sản xuất đã được phê duyệt. Thường dựa vào lấy mẫu kiểm tra cuối; sai lệch kích thước có thể được phát hiện muộn.
Kiểm soát khuôn và quy trình Thiết kế khuôn, thông số quy trình và kiểm tra khuôn định kỳ được quản lý đồng bộ để giảm biến thiên. Mòn khuôn và sai lệch quy trình thường được xử lý theo hướng phản ứng sau khi xuất hiện lỗi.
Các thao tác kết hợp Cắt phôi, đục lỗ, uốn, gắp mép và tạo hình có thể được tích hợp vào các thao tác khuôn đơn hoặc khuôn tiến cấp. Nhiều quy trình có thể được tách ra trên các khuôn hoặc trạm làm việc khác nhau.
Sử dụng vật liệu Bố trí phôi tối ưu và thiết kế khuôn tiến cấp có thể đạt mức sử dụng vật liệu lên đến 95% trong các dự án phù hợp. Bố trí tiêu chuẩn có thể tạo ra phế liệu cao hơn và hiệu quả sử dụng vật liệu thấp hơn.
Chất lượng & Truy xuất nguồn gốc FAI, IPQC, OQC, hồ sơ lô, dữ liệu khuôn và dữ liệu kiểm tra hỗ trợ truy xuất toàn bộ quy trình. Hồ sơ có thể bị phân mảnh, không đầy đủ hoặc chỉ giới hạn ở kết quả kiểm tra cuối.
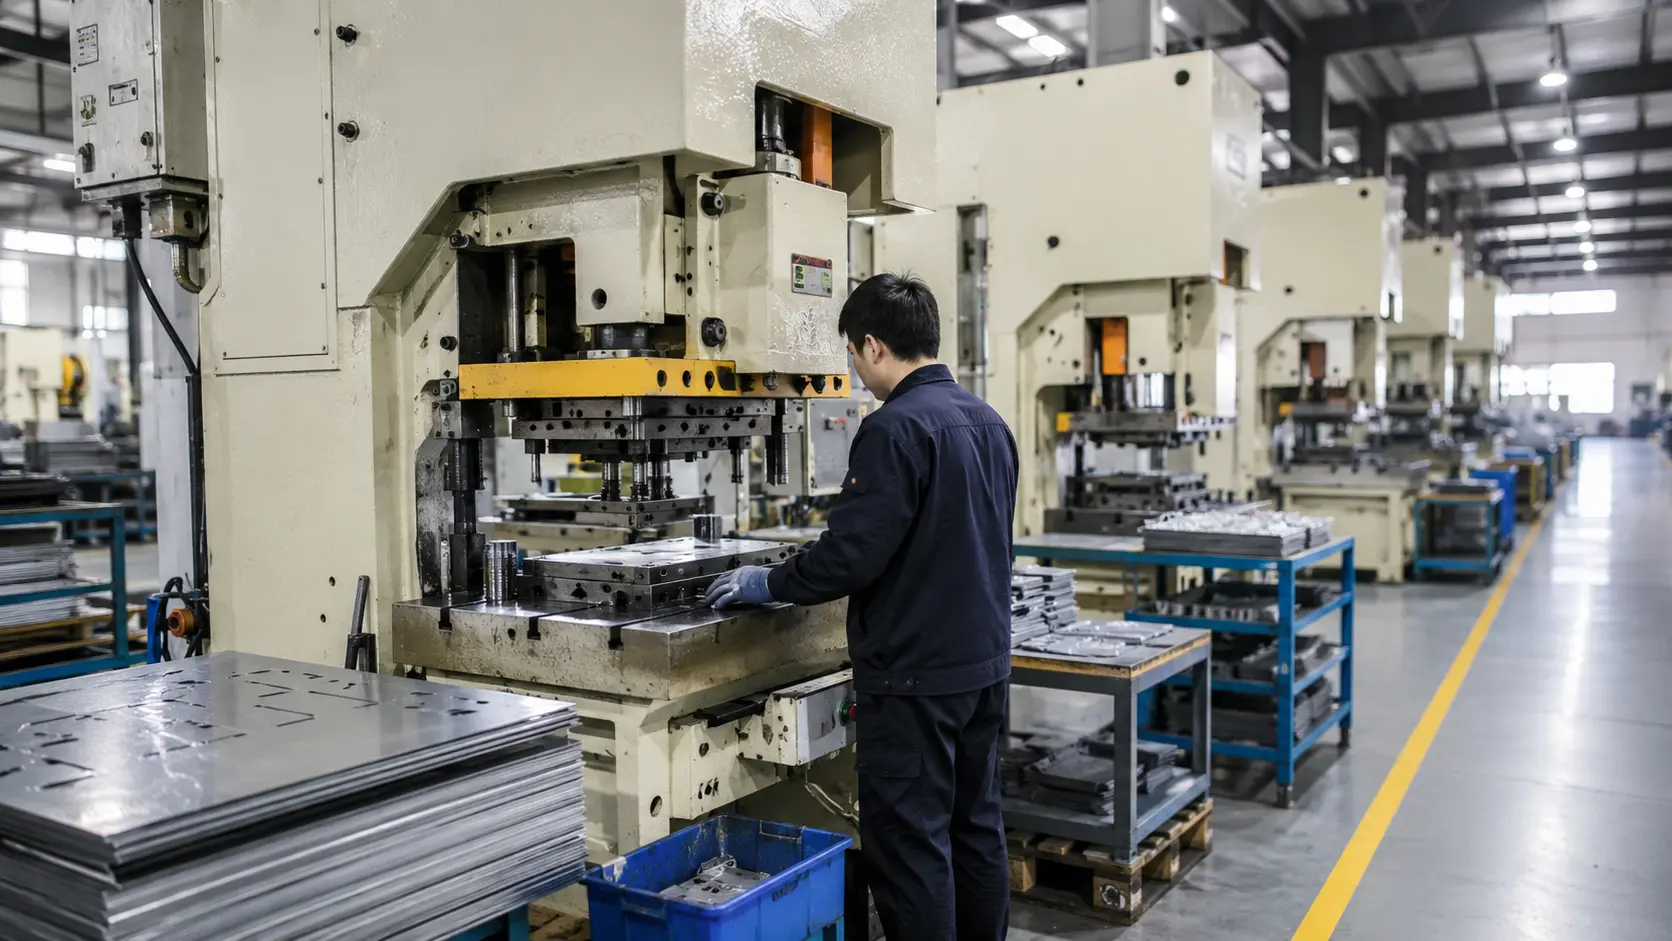
Metal stamping press production line in a sheet metal manufacturing workshop
Năng lực

Năng lực dập của SR MFG

SR MFG vận hành hơn 27 máy dập chuyên dụng với lực ép từ 40T đến 425T, hỗ trợ các chi tiết nhỏ chính xác, linh kiện dập kết cấu và sản xuất OEM số lượng lớn.

Thiết bị dập của chúng tôi hỗ trợ thép carbon, thép không gỉ, hợp kim nhôm và các vật liệu tấm khác với độ dày lên đến 8 mm. Dựa trên dữ liệu sản xuất thực tế, các dây chuyền dập thông thường của chúng tôi có thể đạt tới 450 chi tiết mỗi giờ và năng lực hàng tháng lên đến 99,000 chi tiết trong các điều kiện sản xuất đã được xác nhận.

27 +

Máy Dập

Thiết bị chuyên dụng cho các chi tiết có kích thước và độ phức tạp khác nhau.

40T-425T

Dải Lực Ép

Dải lực ép rộng đáp ứng nhiều yêu cầu tạo hình khác nhau.

Lên đến 8 mm

Độ dày vật liệu

Hỗ trợ nhiều loại vật liệu và độ dày khác nhau cho các dự án OEM.

Lên đến 99,000

pcs/ThángLên

Lên tới 450 pcs/giờ và năng lực sản xuất hàng tháng lên tới 99,000 sản phẩm.

Danh Mục Thiết Bị Toàn Diện & Khả Năng Thích Ứng Quy Trình

Nhiều dây chuyền dập, khả năng sử dụng khuôn tiến cấp và các máy ép thủy lực chuyên dụng hỗ trợ đa dạng các quy trình tạo hình, bao gồm kéo sâu, uốn, gờ biên, dập nổi và dập phức tạp.

Năng Lực Cao Đã Được Chứng Minh & Độ Tin Cậy Giao Hàng

Sản xuất hàng loạt ổn định, kiểm soát chất lượng nghiêm ngặt và quản lý sản xuất hiệu quả đảm bảo giao hàng đúng hạn và chất lượng đồng nhất cho các đơn hàng lặp lại.

Tiêu chuẩn thiết bị và năng lực dập

Máy Ép Dập Chuyên Nghiệp  |   Dữ Liệu Năng Lực Thực Tế  |  Giao Hàng Đáng Tin Cậy

SR MFG vận hành 27 máy ép dập chuyên nghiệp từ 40T đến 425T. Thiết bị của chúng tôi đáp ứng các chi tiết dập chính xác nhỏ, chi tiết tấm kim loại trung bình-dày và các chi tiết tạo hình lớn hơn.
Hoạch định năng lực dựa trên 2024 dữ liệu sản xuất thực tế, bao gồm chu kỳ vận hành thiết bị, giờ làm việc hiệu quả, sản lượng đạt chất lượng và thực hiện lệnh sản xuất. Điều này giúp chúng tôi cung cấp kế hoạch giao hàng thực tế thay vì chỉ dựa vào tốc độ hành trình lý thuyết.
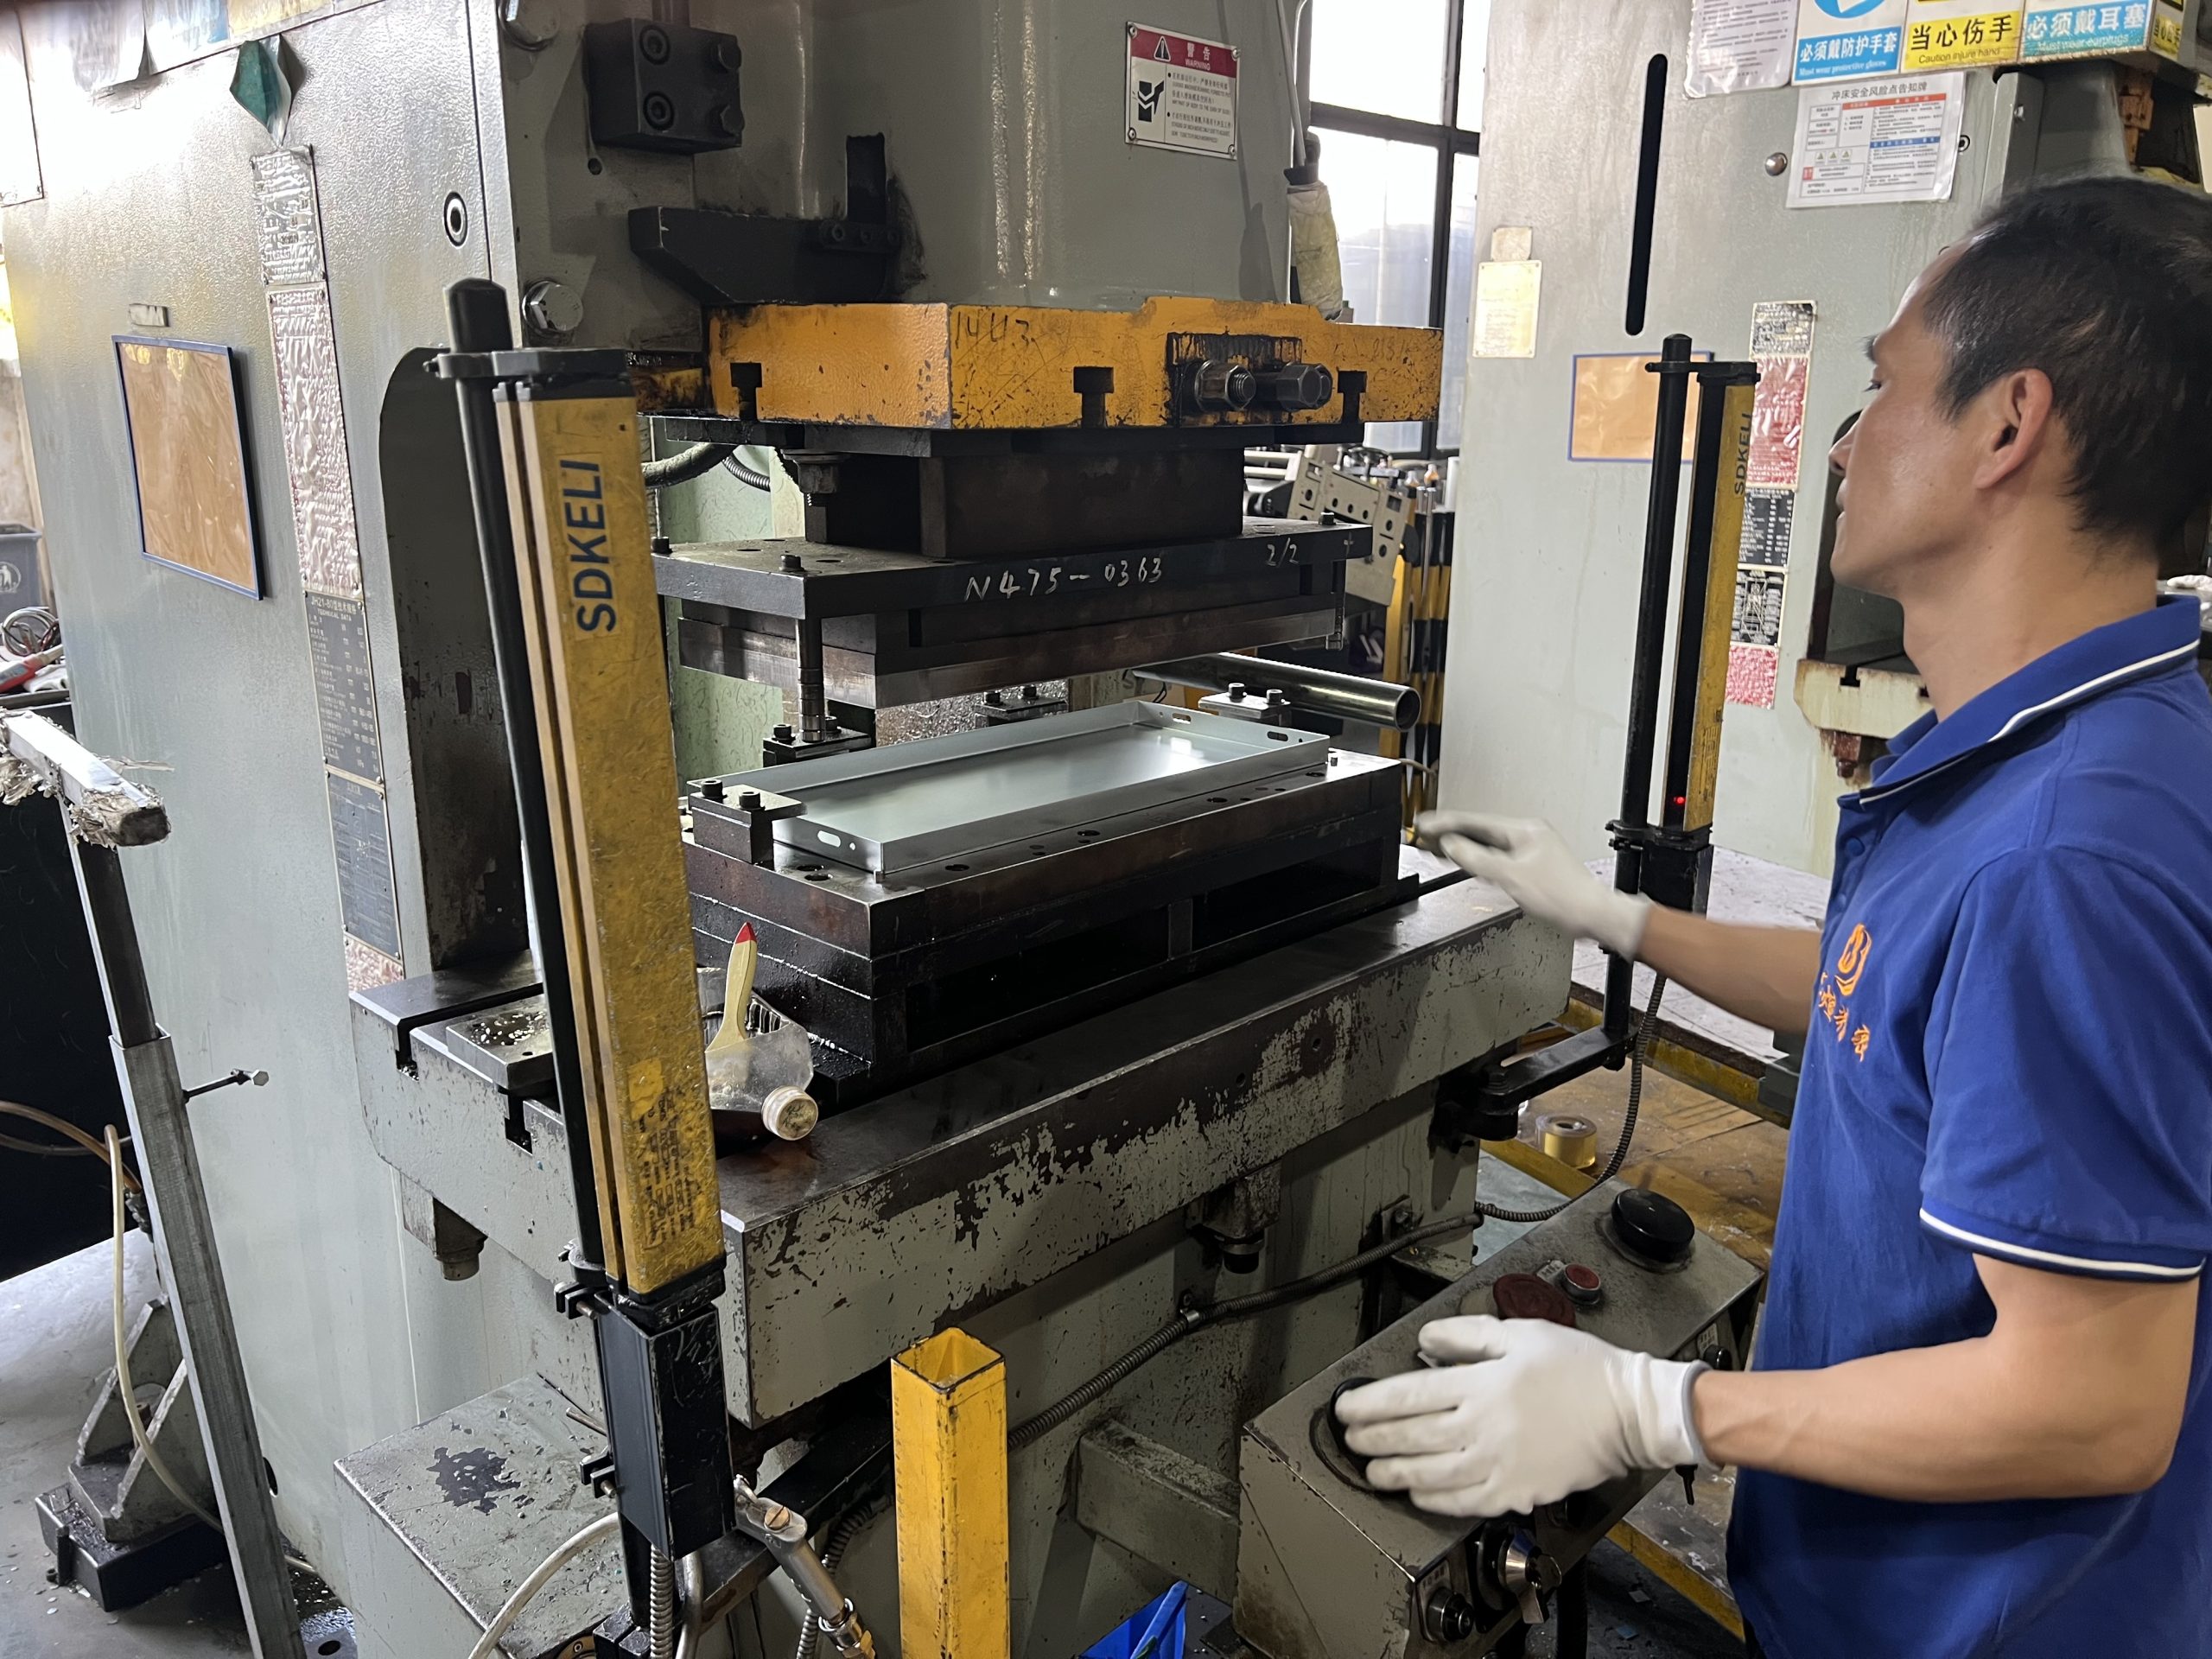
Bản vẽ kỹ thuật của máy dập lỗ

Thiết Bị Dập Cốt Lõi

Vật Liệu Phổ Biến & Dải Độ Dày: Thép/Thép Carbon/Thép Không Gỉ: ≤~5mm; Hợp Kim Nhôm: ≤~6mm

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: 40-75 S.P.M (thời gian chu kỳ thay đổi tùy theo khuôn và vật liệu) Chính

Năng lực chính: Dập tấm kim loại từ trung bình đến dày, uốn/tạo hình, gia công chi tiết kết cấu

Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~4mm; Hợp kim nhôm: ≤~5mm

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: 55-85 S.P.M (phạm vi dập tốc độ cao điển hình)

Năng lực chính: Đột lỗ tấm độ dày trung bình, cắt phôi, tạo hình nhẹ

Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~3mm; Hợp kim nhôm: ≤~4mm (đột lỗ/uốn thông dụng)

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: 60-90 S.P.M (phạm vi hoạt động tiêu chuẩn, ví dụ: ~60 S.P.M)

Năng lực chính: Đột lỗ, cắt phôi, uốn, tán đinh rivet và các quy trình dập tấm kim loại thông dụng

Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~6-8mm; Hợp kim nhôm: ≤~8mm

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: 30-65 S.P.M (phạm vi dập lực ép lớn)

Năng lực chính: Đột lỗ tấm kim loại lớn, uốn, tạo hình chi tiết lớn

Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~3mm; Hợp kim nhôm: ≤~4mm

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: ~50-80 S.P.M

Năng lực chính: Đột lỗ/cắt phôi/uốn cho chi tiết tấm kim loại từ nhỏ đến trung bình

Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~4mm; Hợp kim nhôm: ≤~5mm

Thời gian chu kỳ điển hình / Phạm vi hành trình làm việc: ~40-70 S.P.M

Năng lực chính: Lắp đặt khuôn dễ dàng, đột lỗ, cắt phôi/tạo hình (chi tiết từ nhỏ đến trung bình)


Vật liệu phổ biến & Phạm vi độ dày: Thép/Thép carbon/Thép không gỉ: ≤~3mm; Hợp kim nhôm: ≤~4mm

Năng suất thực tế điển hình:
~80–150 chi tiết/giờ, tùy thuộc vào hình dạng chi tiết, độ sâu kéo, vật liệu và cấu hình khuôn.

Năng lực chính:
Kéo sâu và tạo hình chi tiết tấm kim loại lớn hoặc phức tạp, bao gồm vỏ, nắp, thân máy, khay và chi tiết kết cấu.

+
Tiêu chuẩn năng lực dập kim loại Nhấp để mở rộng và xem dữ liệu năng lực sản xuất thực tế chi tiết 2024.
▼

Đánh giá năng lực dập của chúng tôi dựa trên thống kê dữ liệu sản xuất thực tế 2024. Chúng tôi đánh giá chu kỳ vận hành thiết bị, giờ làm việc hiệu quả, việc thực hiện lệnh sản xuất, và sản lượng đạt chất lượng để đưa ra kế hoạch năng lực thực tế thay vì chỉ dựa vào tốc độ hành trình lý thuyết.

Model thiết bị Số lượng
(Đơn vị)
Sản lượng thực tế điển hình
(Đơn vị/Giờ)
Công suất ngày
(Đơn vị/Ngày, 10 Giờ)
Công suất tháng
(Đơn vị/22 Ngày)
Danh mục sản phẩm áp dụng
Qianniu JH21-160 6 ~350–450 ~3,500–4,500 ~77,000–99,000 Chi tiết dập cỡ vừa / lớn
Qianniu JH21-125 5 ~350–450 ~3,500–4,500 ~77,000–99,000 Chi tiết dập tấm dày trung bình
Qianniu JH21-80 4 ~350–450 ~3,500–4,500 ~77,000–99,000 Dập tấm kim loại thông dụng
Foshan Shengchuan JH21-63 3 ~350–450 ~3,500–4,500 ~77,000–99,000 Chi tiết dập cỡ nhỏ - vừa
Foshan Shengchuan J23-40 4 ~350–450 ~3,500–4,500 ~77,000–99,000 Dập cỡ nhỏ - vừa / dập nghiêng
Qianniu JH21-250 2 ~350–450 ~3,500–4,500 ~77,000–99,000 Chi tiết dập cỡ lớn / tấm dày trung bình
Guangduo YA28-425 Máy ép thủy lực bốn cột 3 ~80–150
(Tạo hình sâu theo chu kỳ)
~800–1,500 ~17,600–33,000 Dập sâu / dập cắt mép / tạo hình phức tạp
Lưu ý: Dữ liệu năng lực dựa trên hồ sơ sản xuất thực tế của 2024. Năng lực cuối cùng phụ thuộc vào cấp vật liệu, độ dày, hình dạng chi tiết, cấu trúc khuôn, độ phức tạp khi tạo hình, yêu cầu dung sai và tiêu chuẩn kiểm tra.

Tổng quan về dập kim loại

Giải pháp dập độ chính xác cao cho hiệu suất đáng tin cậy và sản xuất hàng loạt.

Dập kim loại sử dụng máy ép và khuôn dụng cụ phù hợp để cắt, đục lỗ, tạo hình hoặc định hình tấm kim loại thành các chi tiết có tính lặp lại. Phương pháp này lý tưởng cho các dự án OEM yêu cầu kích thước ổn định, hiệu suất sản xuất cao và chất lượng chi tiết đồng nhất giữa các lô.

Quy trình dập kim loại
1

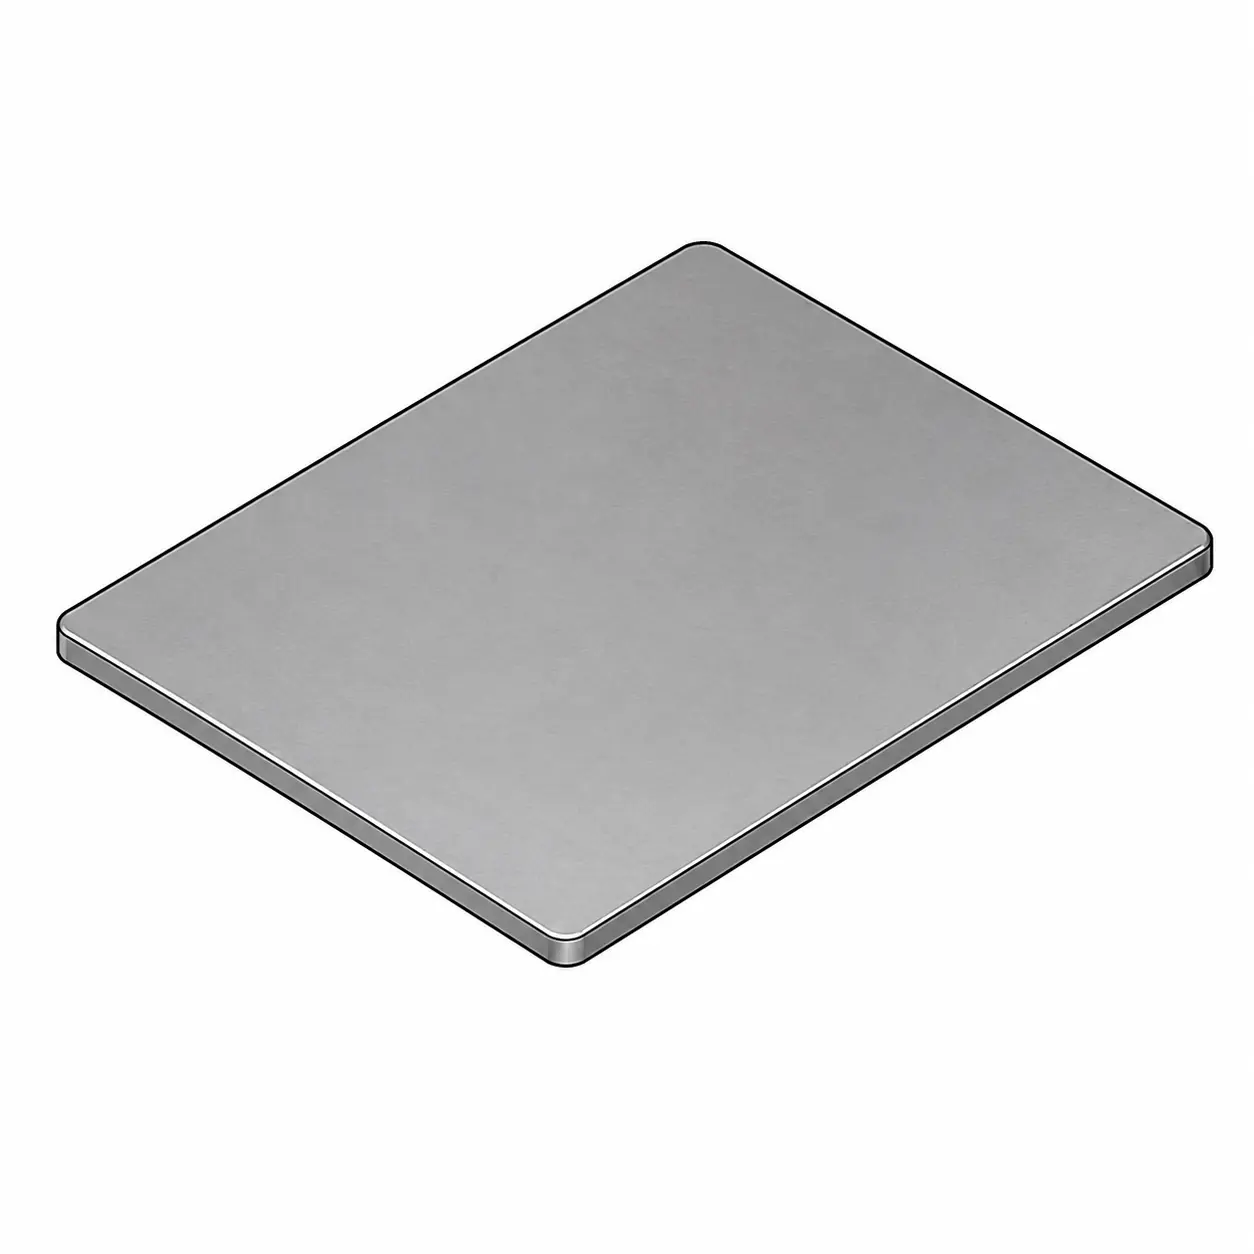
Phôi tấm phẳng

Flat sheet metal blank

Phôi tấm kim loại được chuẩn bị theo thiết kế chi tiết.

2

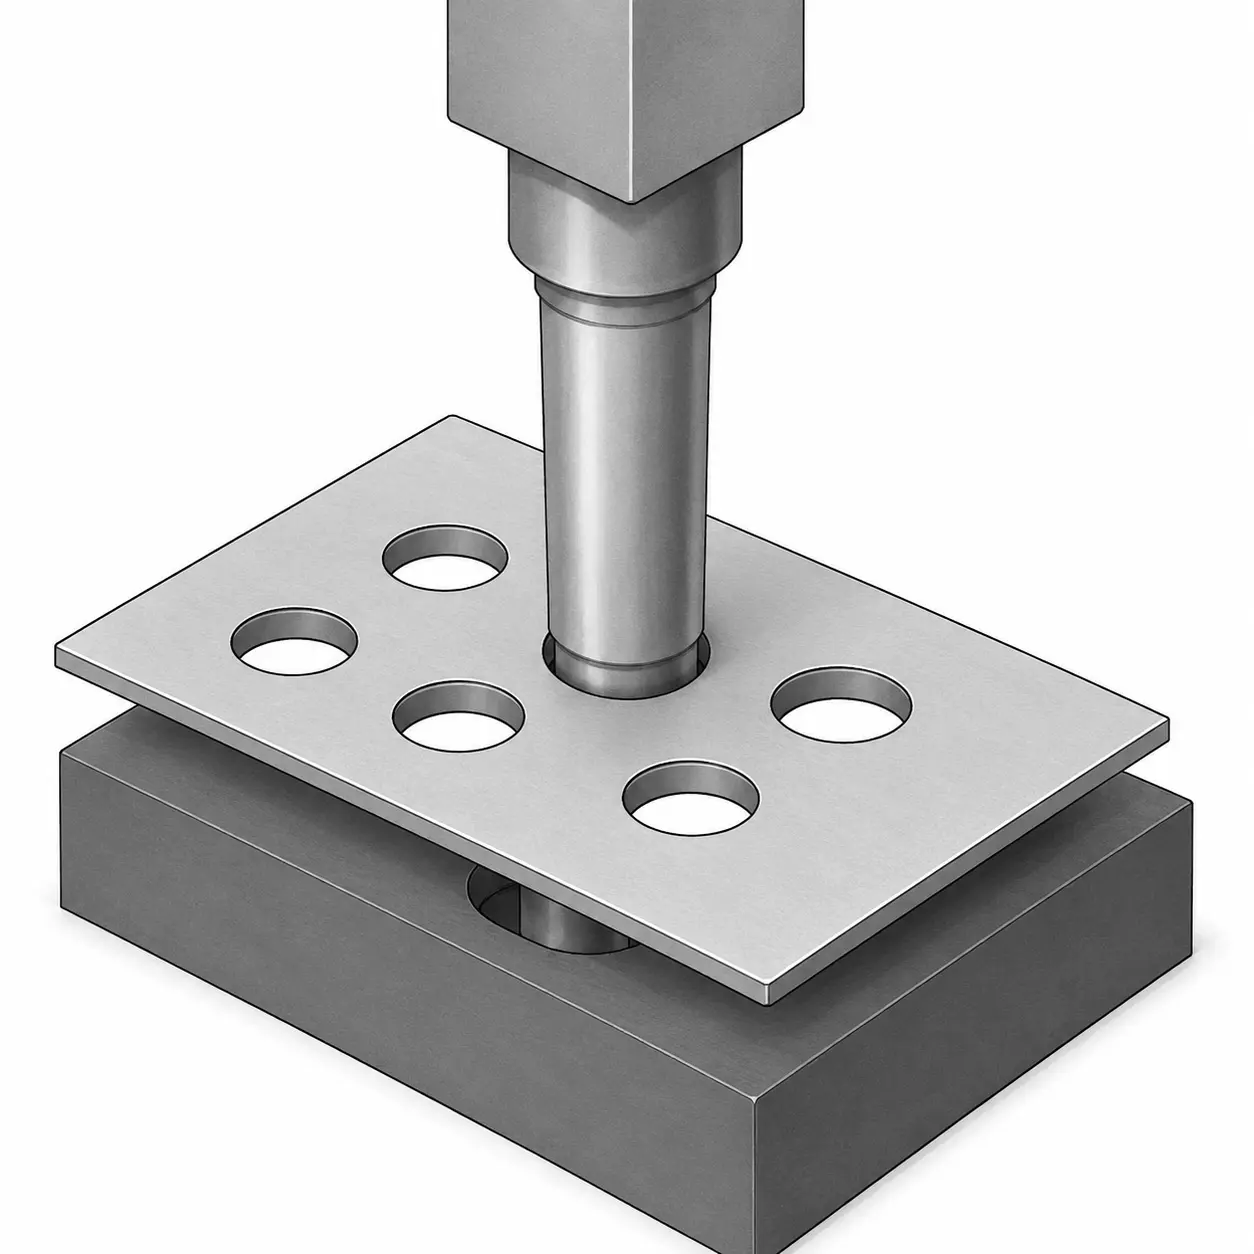
Đục lỗ

Punching sheet metal process

Punch và die cắt hoặc đục xuyên phôi để tạo các đặc trưng.

3

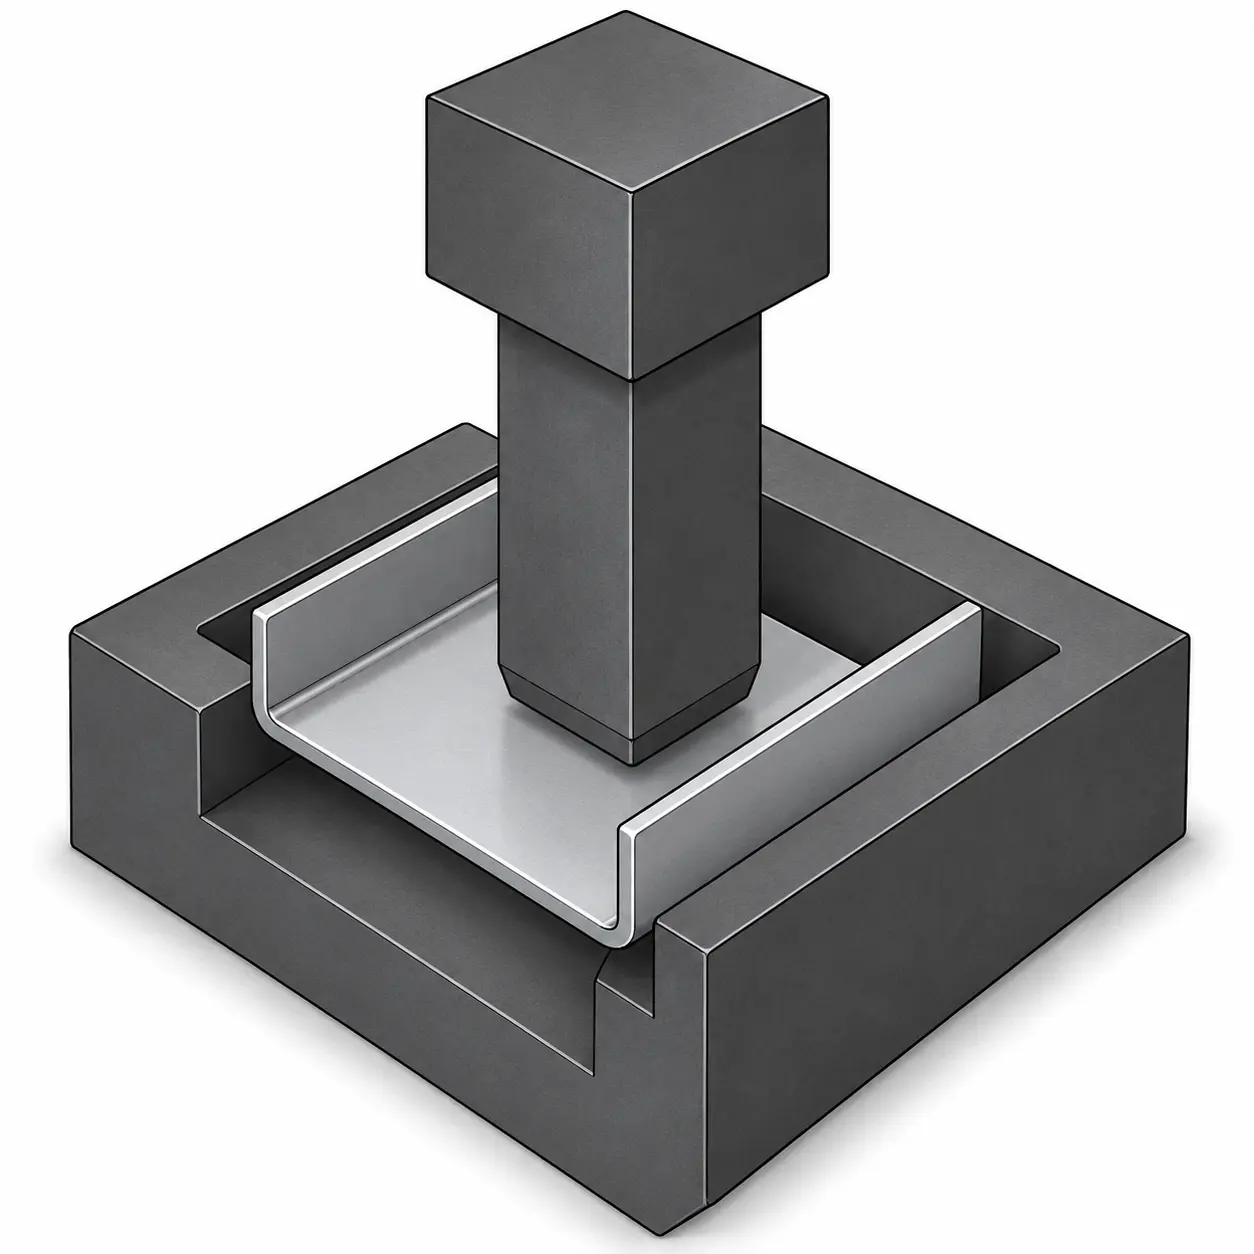
Tạo hình

Sheet metal forming process

Vật liệu được tạo hình thành hình dạng yêu cầu dưới áp lực.

4

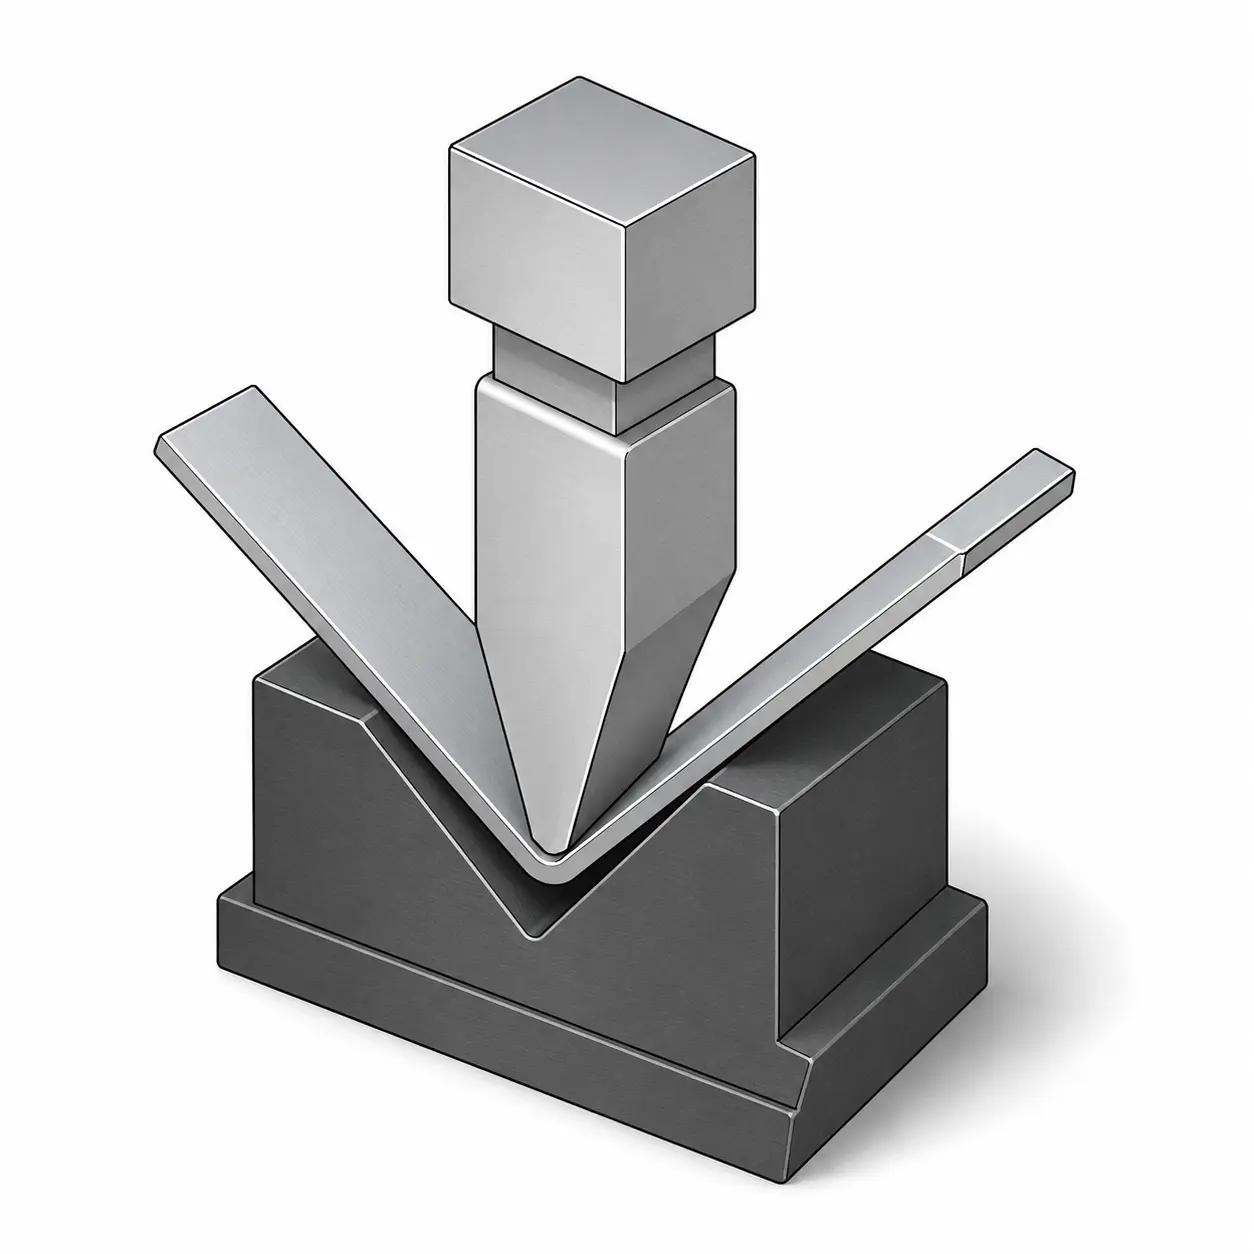
Gấp mép
hoặc uốn

Sheet metal flanging or bending process

Các mép được gấp mép hoặc uốn để tăng độ cứng hoặc tạo các đặc trưng lắp ráp.

5

Chi tiết hoàn thiện

Finished stamped sheet metal part

Chi tiết dập được cắt bỏ phần dư, kiểm tra và sẵn sàng cho lắp ráp.

  • Hiệu quả chi phí cho sản lượng lớn
    Dập rất kinh tế cho sản xuất hàng loạt, mang lại chi phí thấp trên mỗi đơn vị khi đã có khuôn.

  • Tốc độ cao & Khả năng lặp lại
    Quy trình cho phép chu kỳ sản xuất nhanh và độ đồng nhất xuất sắc trên các lô hàng lớn.

  • Hình dạng chi tiết đa dạng
    Có thể tạo ra nhiều hình dạng chi tiết khác nhau, từ giá đỡ đơn giản đến các chi tiết kết cấu phức tạp.

  • Đầu tư khuôn mẫu
    K khuôn tùy chỉnh đòi hỏi khoản đầu tư ban đầu đáng kể, khiến quy trình ít phù hợp hơn với các công việc sản xuất số lượng thấp hoặc làm mẫu thử.

  • Kiểm soát thay đổi thiết kế
    Sau khi khuôn đã được chế tạo, việc thay đổi thiết kế sẽ khó thực hiện và tốn kém.

  • Tính đồng nhất của vật liệu
    Chất lượng chi tiết phụ thuộc nhiều vào tính đồng nhất của vật liệu; sự biến đổi về độ dày hoặc bề mặt có thể dẫn đến khuyết tật và tỷ lệ phế phẩm cao hơn.

Các loại dập kim loại

Dập kim loại theo yêu cầu dựa trên bản vẽ của bạn

Dựa trên bản vẽ, hình dạng chi tiết, yêu cầu dung sai, khối lượng đơn hàng và thời gian giao hàng của bạn, SR MFG lựa chọn quy trình dập và chiến lược khuôn phù hợp nhất. Đối với các chương trình sản xuất phù hợp, các công đoạn dập, uốn, tạo hình cục bộ và các thao tác liên quan có thể được tích hợp thành một quy trình liền mạch để giảm thao tác xử lý, cải thiện tính đồng nhất, rút ngắn thời gian giao hàng và giảm giá thành mỗi chi tiết từ 10–15%.
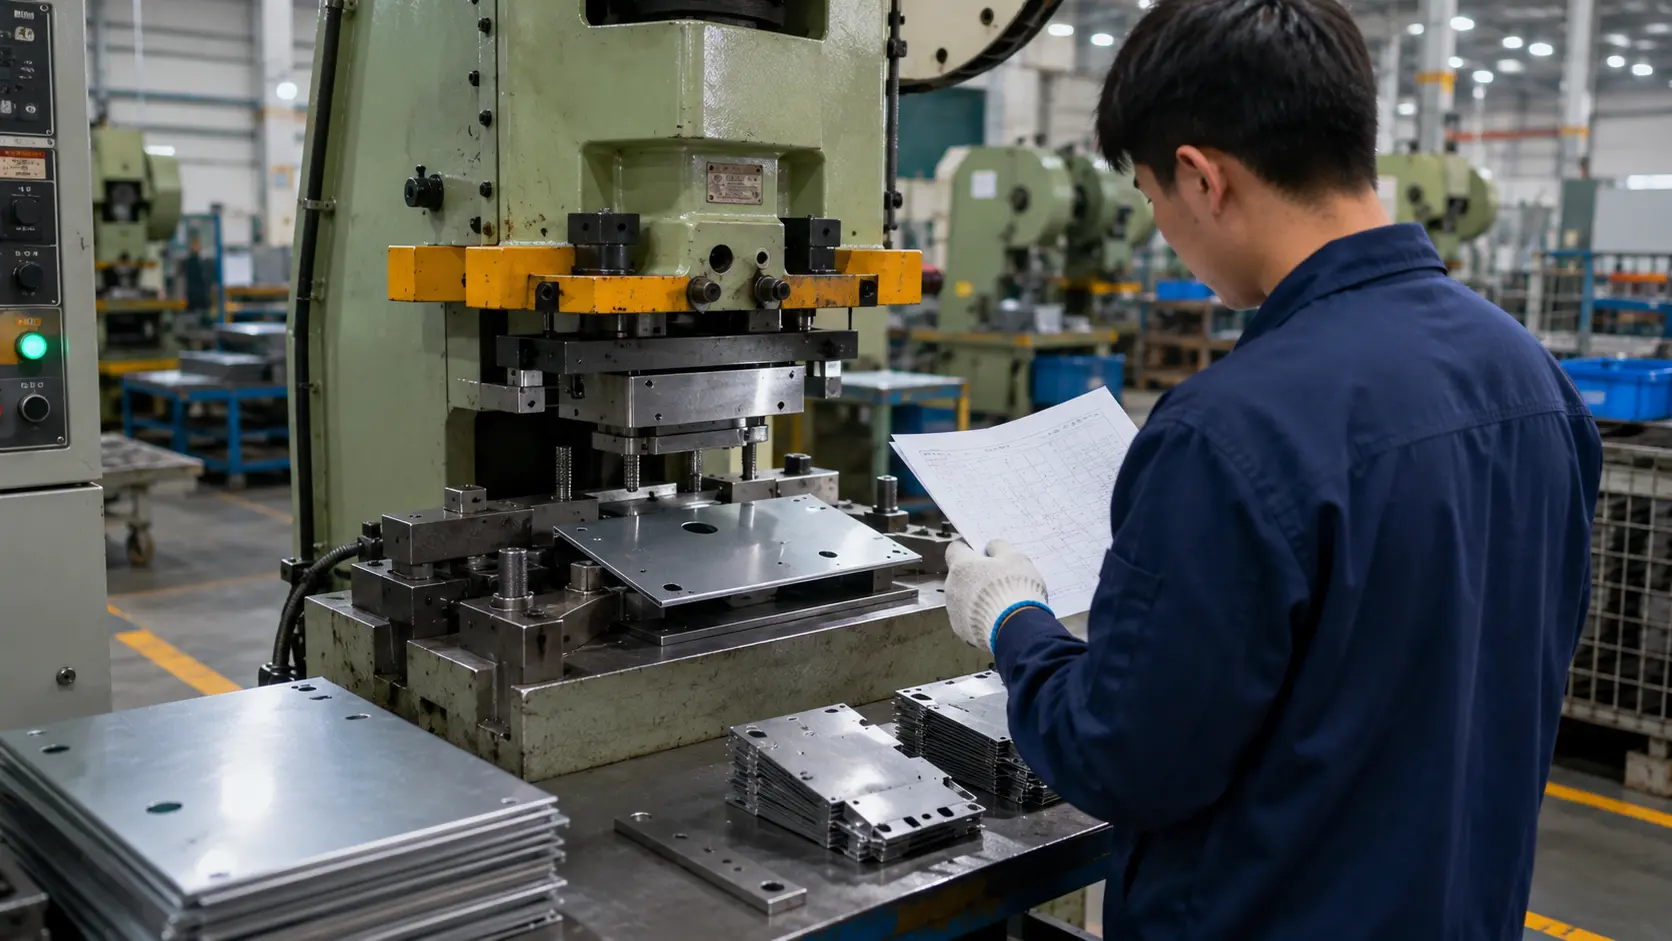
01
Single-operation stamping process for simple sheet metal parts

Dập một công đoạn

Dập một công đoạn sử dụng một hành trình dập để hoàn thành một công đoạn, như đục lỗ, cắt phôi, cắt tỉa hoặc uốn đơn giản. Phương pháp này phù hợp với các chi tiết đơn giản, kiểm chứng nguyên mẫu, đơn hàng số lượng thấp đến trung bình, hoặc các dự án cần dụng cụ linh hoạt và điều chỉnh thiết kế nhanh hơn.

Xem Dập một công đoạn →
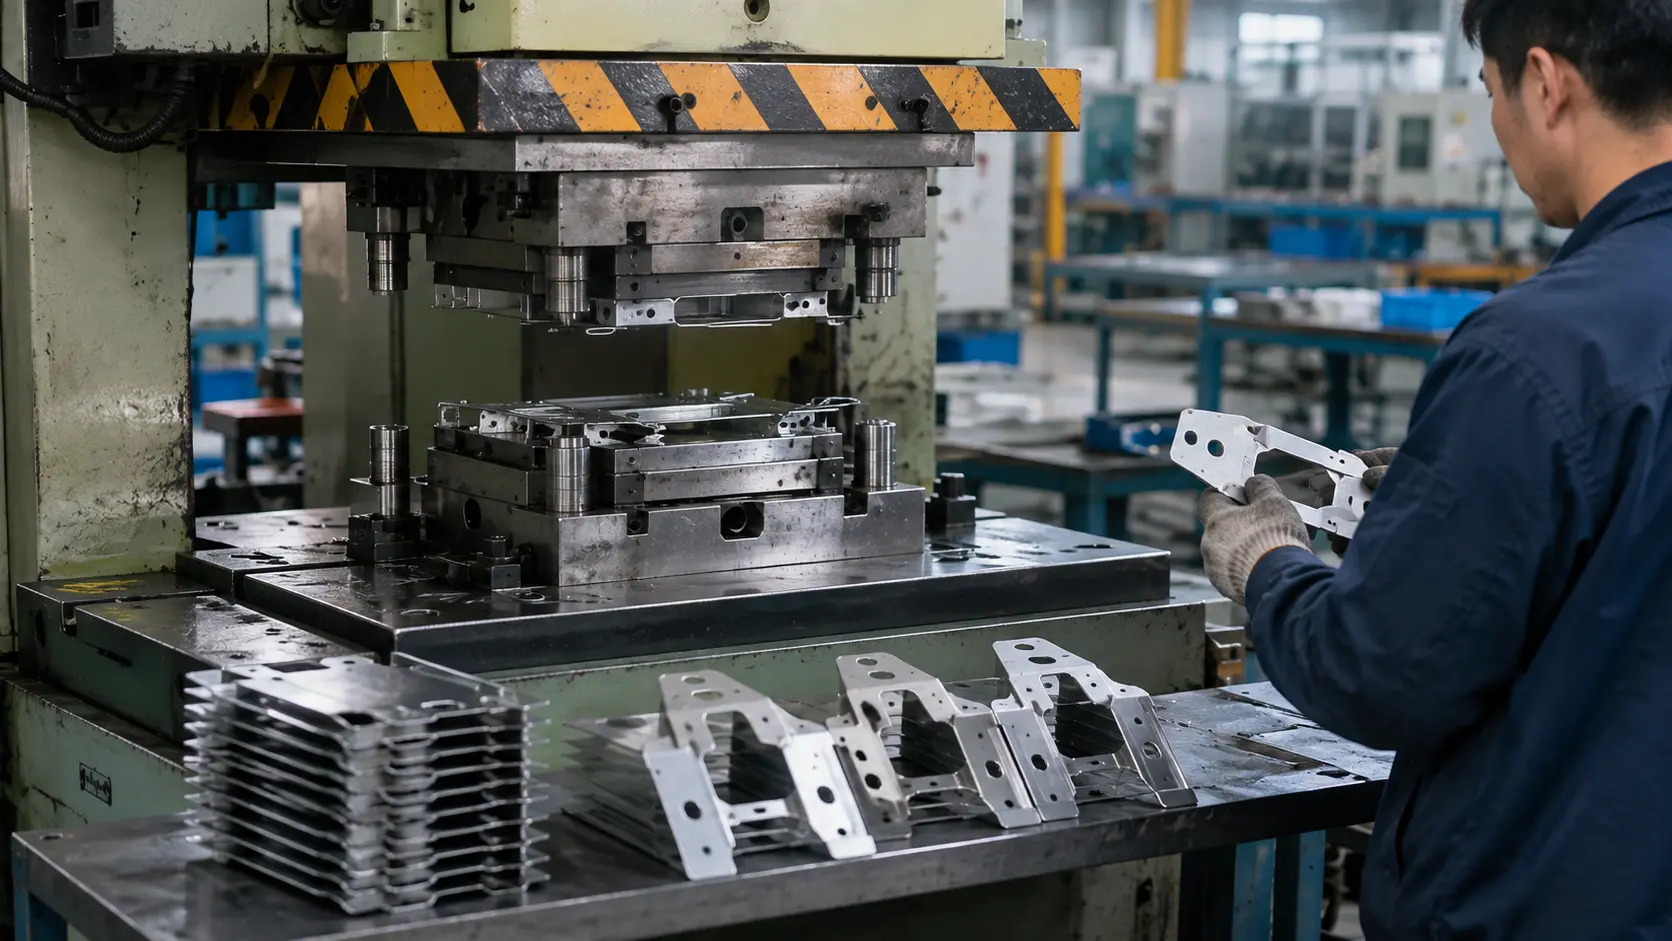
02
Compound stamping process for combined punching and blanking operations

Dập tổ hợp

Dập tổ hợp hoàn thành hai hoặc nhiều công đoạn trong một hành trình dập, như đục lỗ và cắt phôi, hoặc cắt và tạo hình cục bộ. Phương pháp này giúp cải thiện tính nhất quán kích thước, giảm thao tác xử lý thứ cấp, và phù hợp với các chi tiết có thiết kế ổn định và yêu cầu sản xuất số lượng trung bình.

Xem Dập tổ hợp →
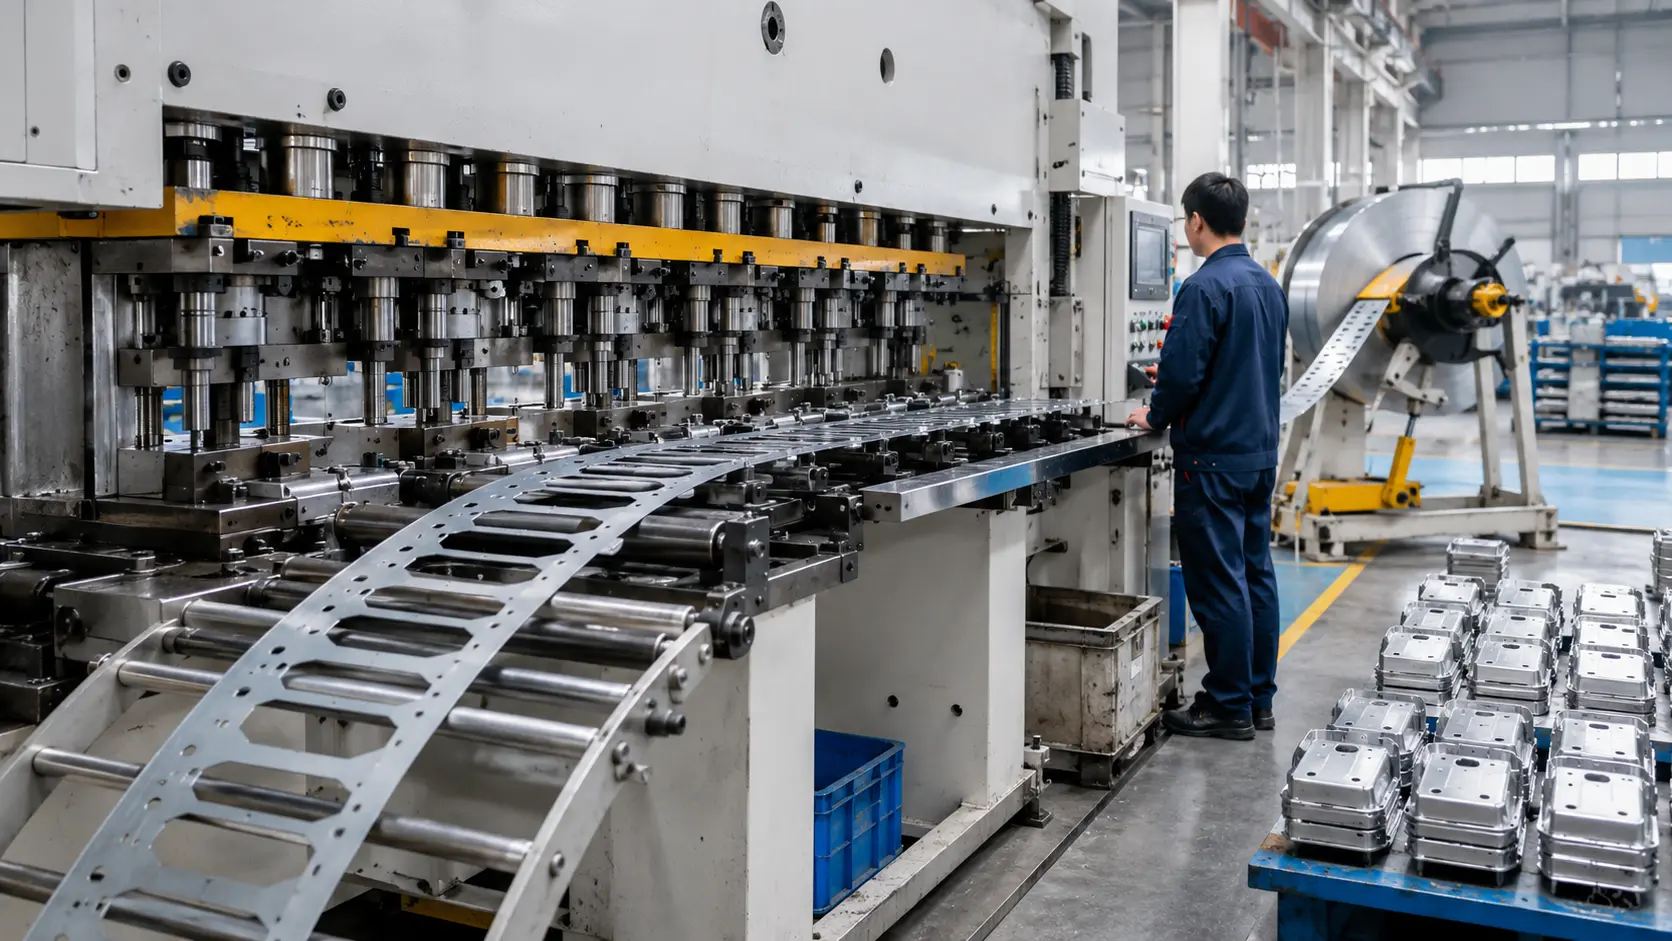
03
Progressive die stamping process with strip feed for high-volume production

Dập khuôn tiến cấp

Dập khuôn tiến cấp đưa dải vật liệu đi qua nhiều trạm trong một khuôn. Mỗi hành trình dập hoàn thành một phần của quy trình cho đến khi chi tiết cuối cùng được tạo hình. Phương pháp này lý tưởng cho các chi tiết lặp lại, sản xuất số lượng lớn, dung sai ổn định và chi phí thấp hơn cho mỗi chi tiết sau khi khuôn được phê duyệt.

Xem Dập khuôn tiến cấp →

Các công đoạn dập phổ biến chúng tôi hỗ trợ

Từ cắt cơ bản đến tạo hình phức tạp, năng lực dập của chúng tôi bao gồm nhiều công đoạn đa dạng để đáp ứng yêu cầu sản phẩm và mục tiêu hiệu suất của bạn.
Punching metal stamping process

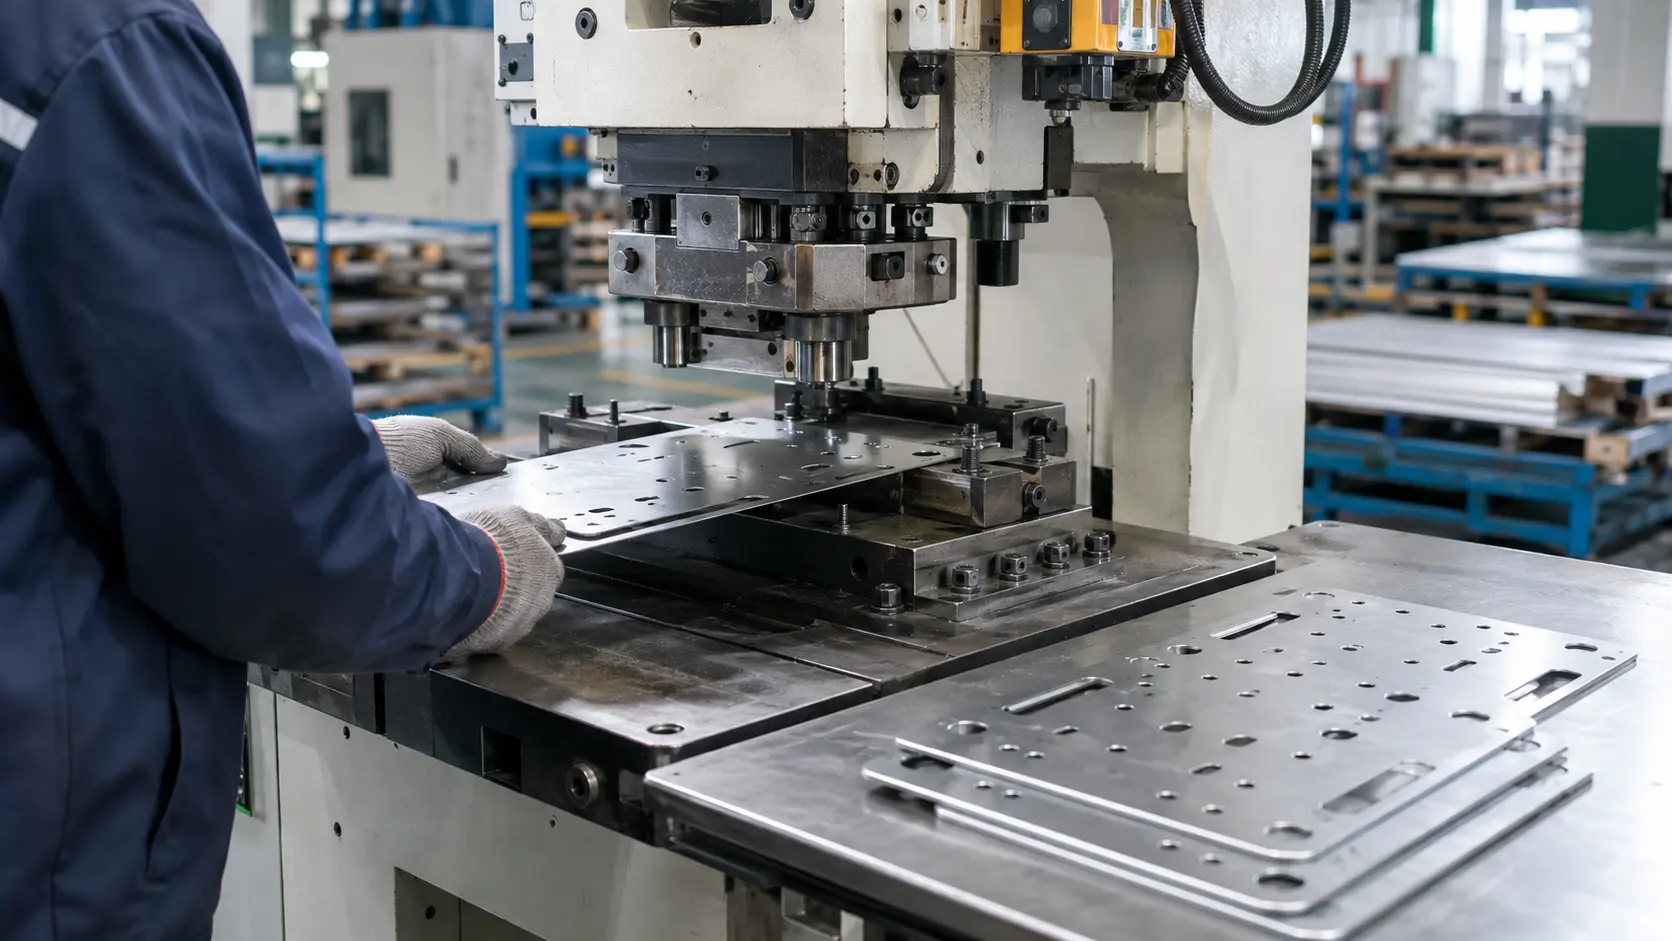
Đục lỗ

Dập lỗ sử dụng dao đột và khuôn để tạo lỗ, khe hoặc các đường cắt trên tấm kim loại. Phương pháp này rất phù hợp cho lỗ thông gió, lỗ lắp đặt, khe và các đặc tính chức năng khác.
Blanking metal stamping process

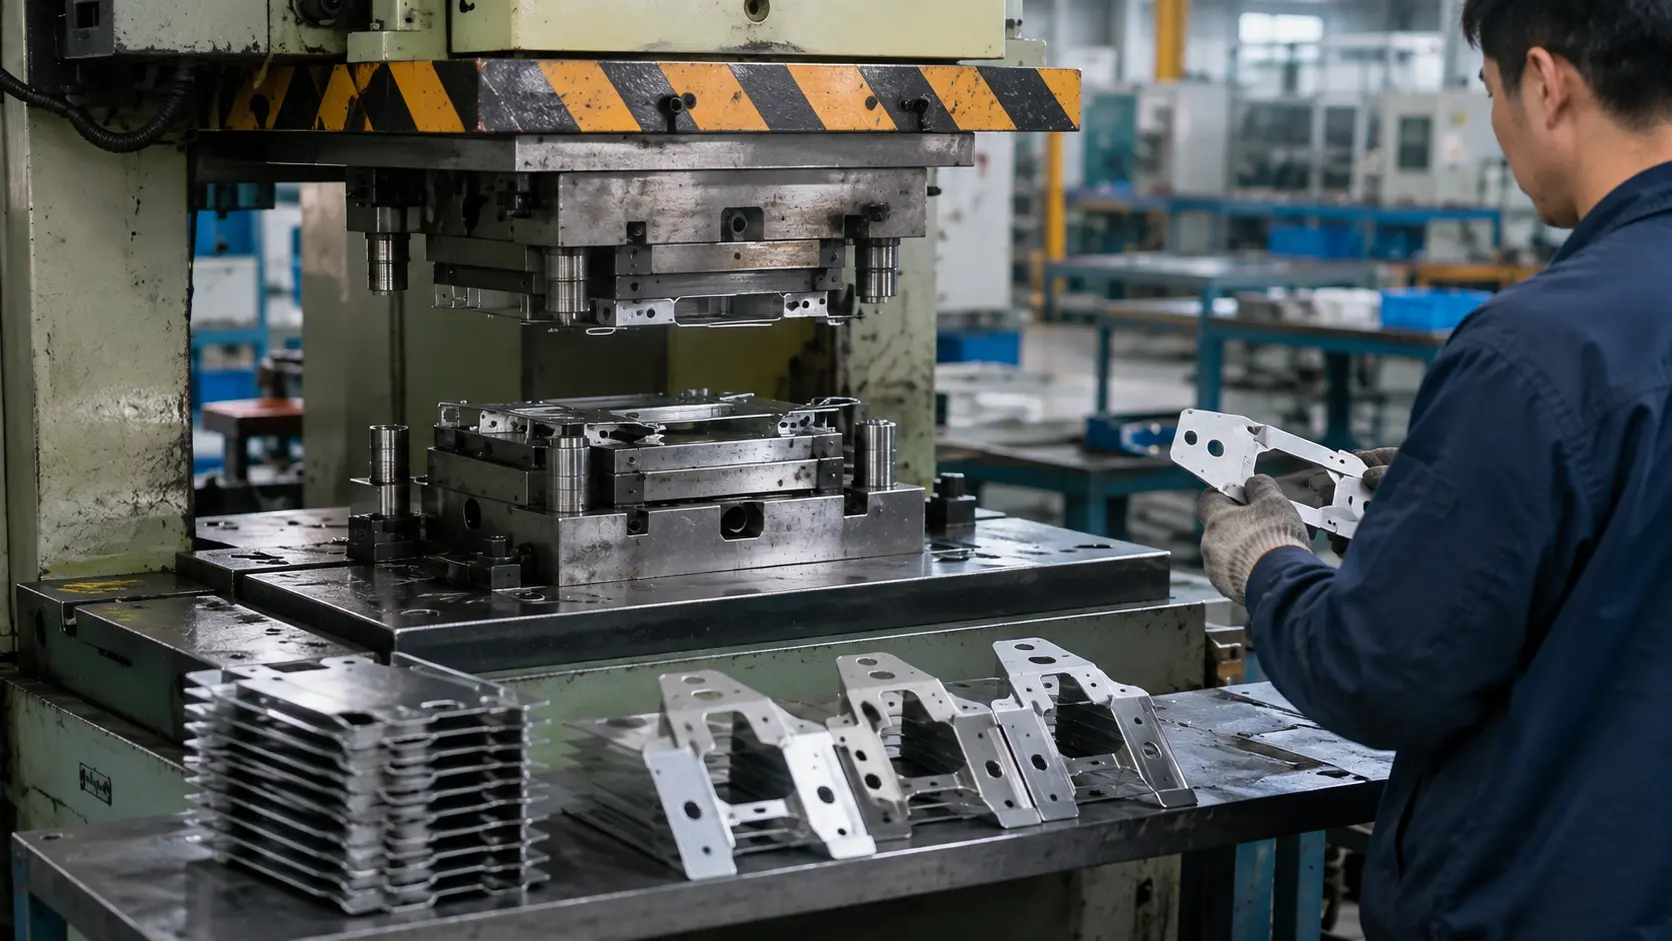
Cắt phôi

Cắt phôi cắt tấm hoặc cuộn vật liệu theo đường viền kín để tạo ra hình dạng phẳng hoặc cấu hình mong muốn. Phương pháp này đảm bảo cạnh cắt sạch và kích thước đồng nhất.
Flanging metal stamping process

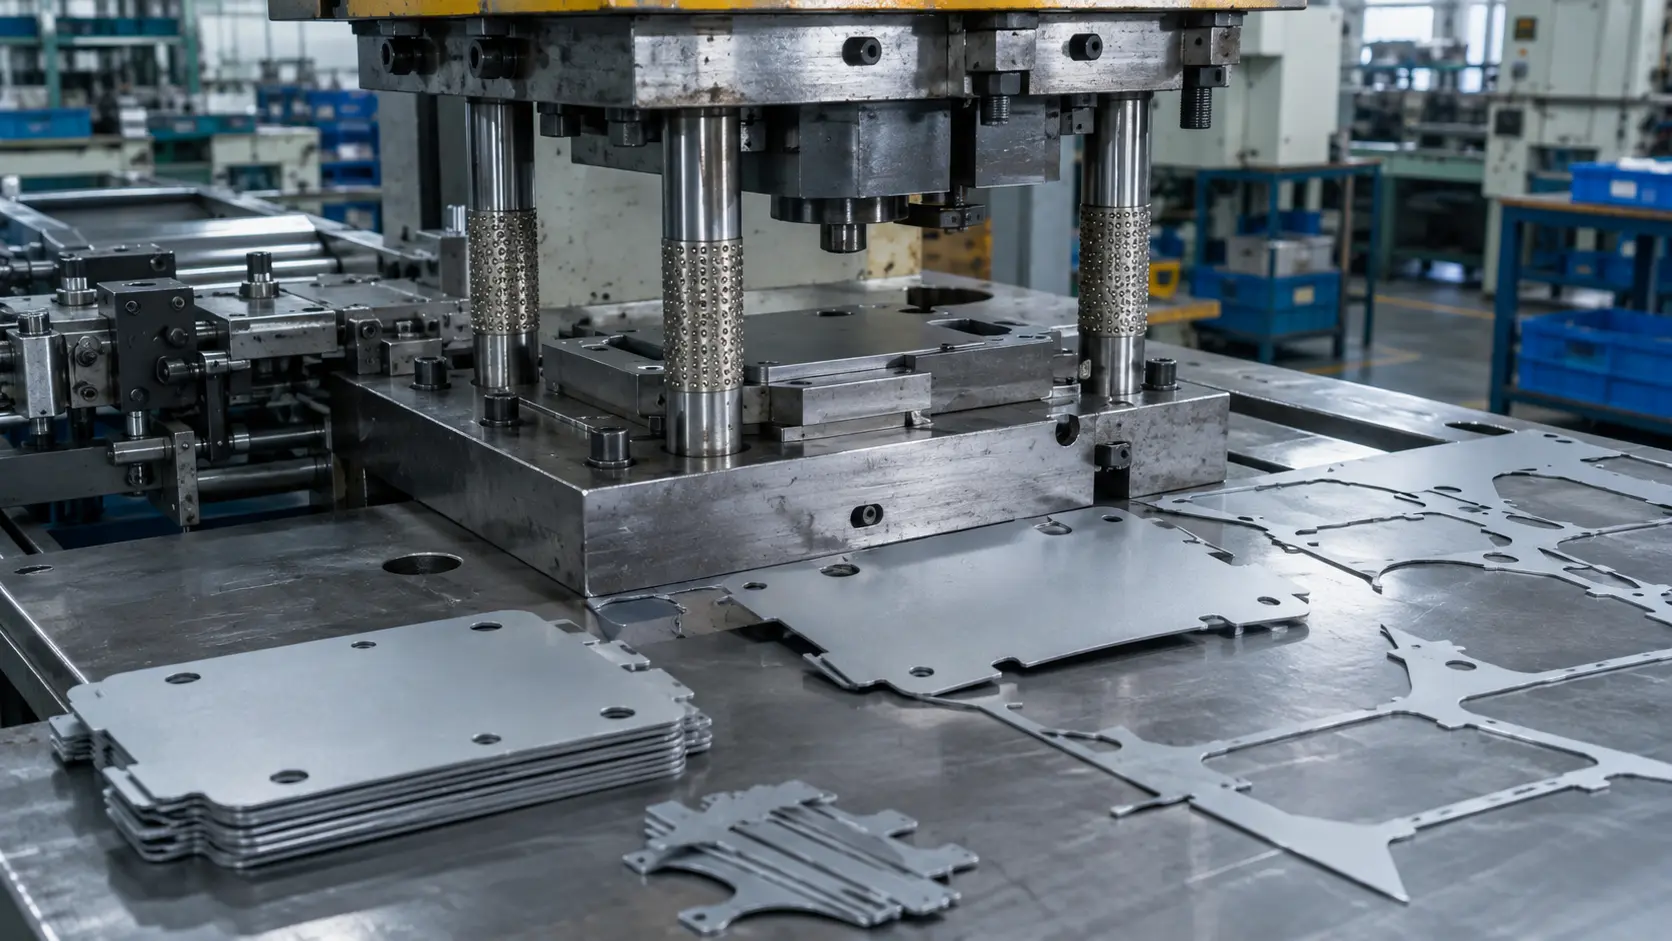
Gấp mép

Gấp biên tạo một mép nổi dọc theo lỗ hoặc chu vi chi tiết để tăng độ cứng, cải thiện độ thẳng hàng trong quá trình lắp ráp, hoặc tạo các bề mặt để bắt vít, làm kín hoặc gia cường.
Deep drawing metal stamping process

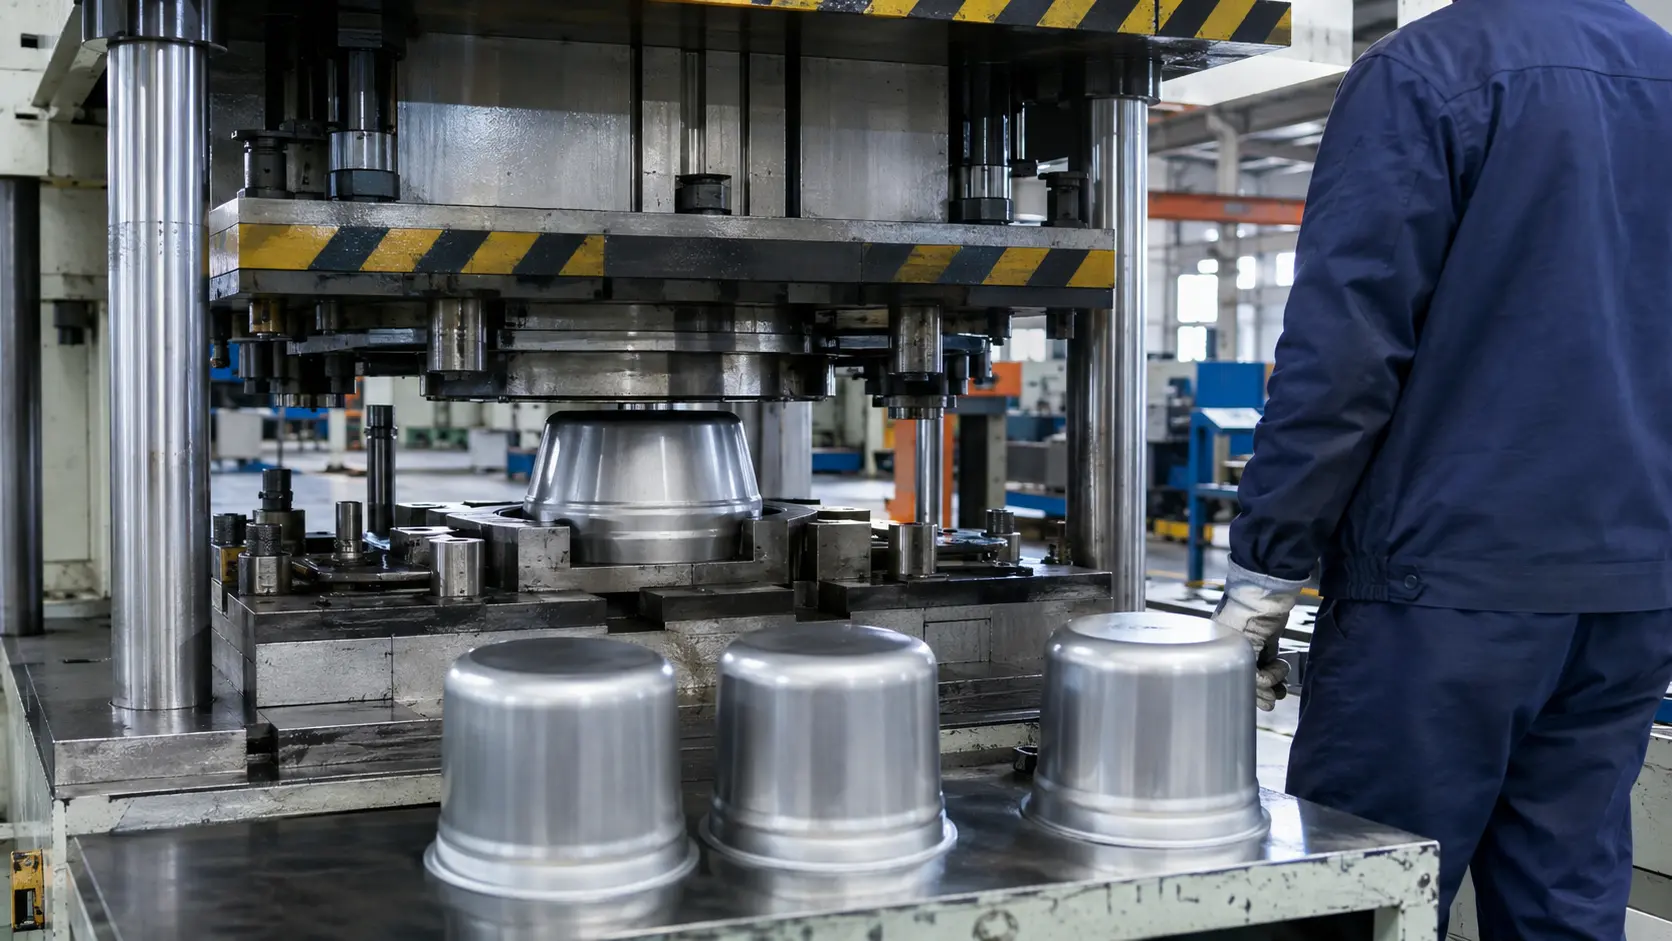
Kéo sâu

Kéo sâu tạo hình tấm kim loại thành các dạng ba chiều như cốc, vỏ hoặc hộp. Phương pháp này phù hợp cho các chi tiết yêu cầu độ bền cao và thành liền mạch.

Gửi cho chúng tôi bản vẽ của bạn để được xem xét quy trình và tư vấn khuôn mẫu.

Các loại phổ biến của Chi tiết dập

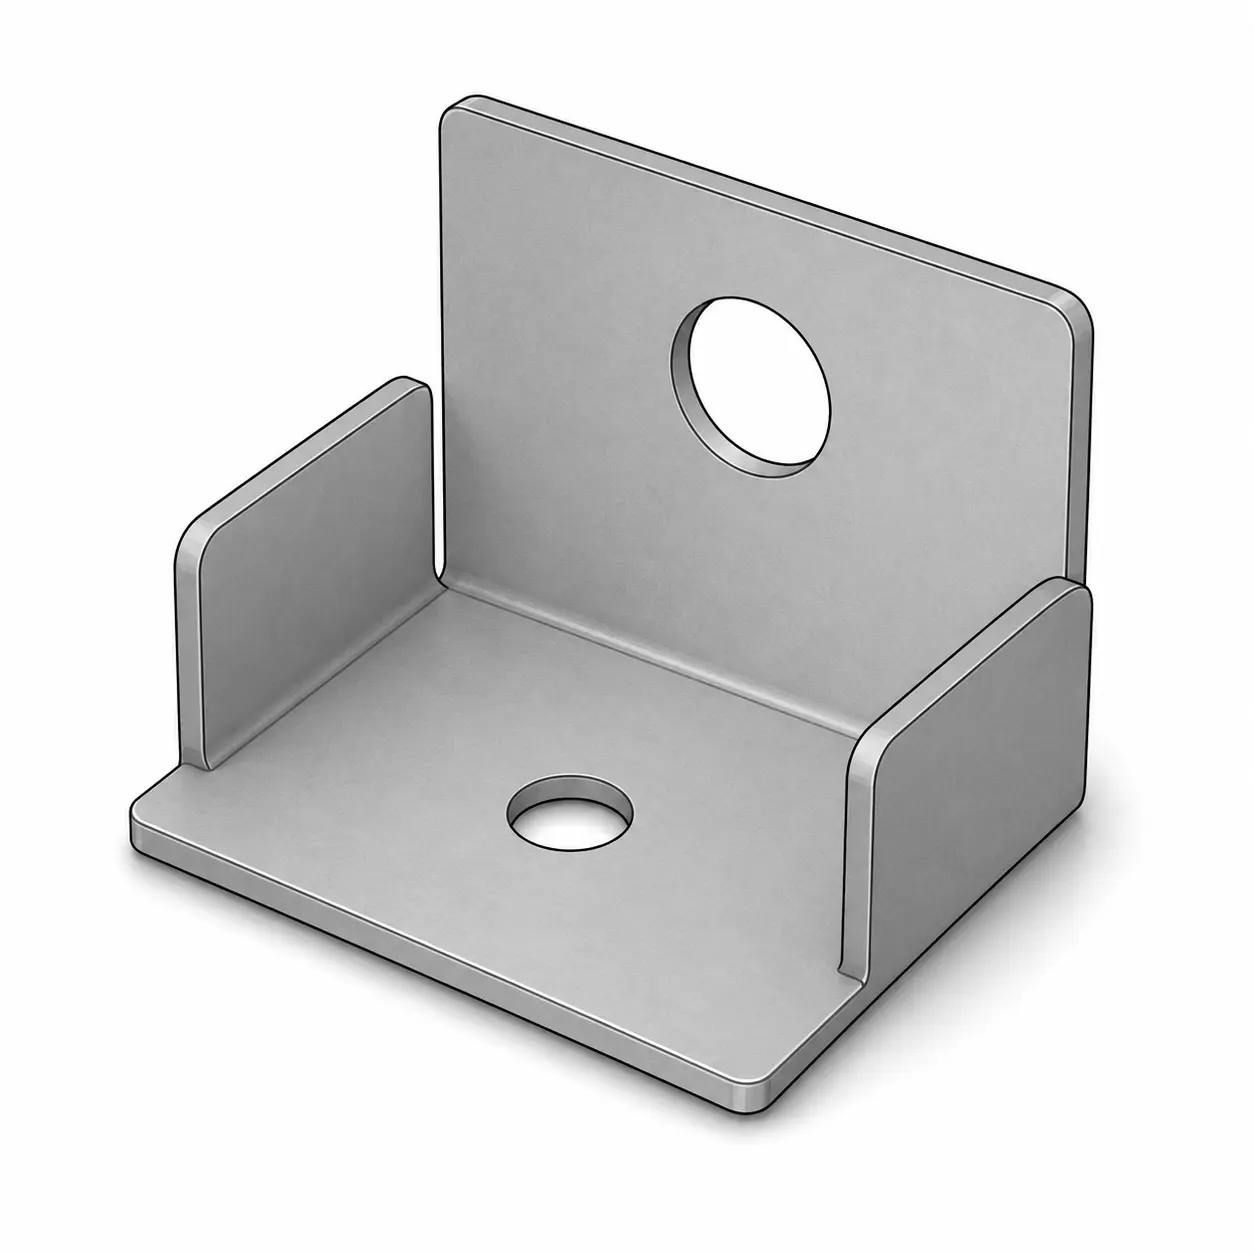
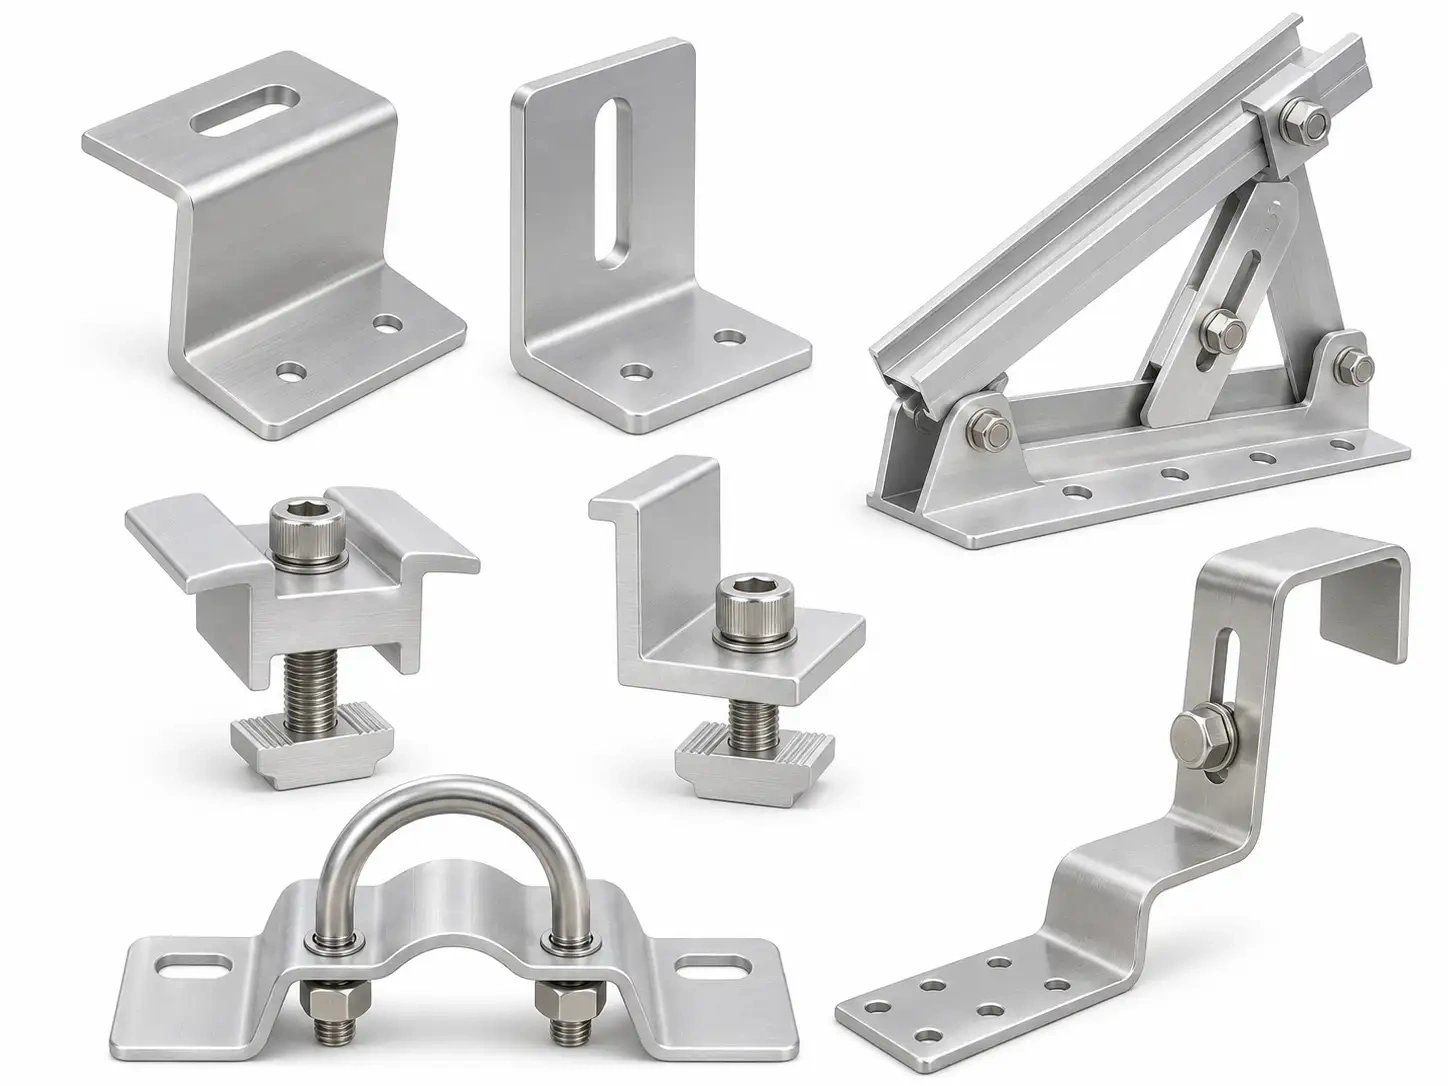
  • Giá đỡ

  • Tấm

  • Gân gia cường

  • Bộ nối

  • Vỏ kim loại

  • Hộp che kim loại

  • Tấm

  • Khung lắp đặt

  • Giá đỡ kết cấu

  • Bu lông, ốc vít

  • Chốt giữ

  • Và lưới lọc, tấm chắn lỗ

Tham chiếu dung sai chung cho dập kim loại

Đối với các kích thước không được chỉ định dung sai riêng, ISO 2768-1 Class m có thể được sử dụng làm tham chiếu chung khi áp dụng được. Dung sai cuối cùng phụ thuộc vào hình dạng chi tiết, độ dày vật liệu, cấu trúc dụng cụ, độ phức tạp của quá trình tạo hình và yêu cầu kiểm tra.

Kích thước tuyến tính
+
Chiều dài danh nghĩa L (mm) Dung sai mặc định (±mm)
0.5 – 60.10
>6 – 300.20
>30 – 1200.30
>120 – 4000.50
>400 – 10000.80
>1000 – 20001.20
>2000 – 40002.00
Kích thước góc
+
Short Side Length L (mm) Default Angle Tolerance
≤10±1°
>10 – 50±0°30′
>50 – 120±0°20′
>120 – 400±0°10′
>400±0°5′
Outer Radius & Chamfer
+
R or C (mm) Dung sai mặc định (±mm)
0.5 – 30.20
>3 – 60.50
>6 – 301.00
i
Reference only. Project-specific tolerances should be confirmed based on drawings, materials, tooling, process conditions, and inspection requirements.

Metal Stamping Materials

Material selection directly impacts stamping feasibility, die life, dimensional stability, and total manufacturing cost over the long run. SR MFG supports a wide range of commonly used industrial stamping materials. Early in the project, we review your part geometry, strength requirements, and production volume to help you choose a material option that is stable and scalable for mass production.

Các vật liệu chúng tôi thường dùng cho dập kim loại

Các vật liệu phổ biến được sử dụng trong dập kim loại bao gồm thép carbon, thép mạ kẽm, hợp kim nhôm, thép không gỉ và thép phủ đặc biệt.
Lựa chọn vật liệu cần xem xét độ dày tấm, loại quy trình dập, khe hở khuôn, yêu cầu tạo hình và hoàn thiện bề mặt sau gia công. Các yếu tố này ảnh hưởng trực tiếp đến chất lượng tạo hình, độ ổn định kích thước, hiệu suất khuôn, hiệu quả sản xuất và bề ngoài chi tiết cuối cùng.

  • Thép cacbon

  • Thép mạ kẽm

  • Hợp kim nhôm

  • Thép không gỉ

  • Thép phủ đặc biệt

Thép cacbon

Typical stampable thickness: 0.5–3.2 mm

Suitable processes: punching / blanking / bending / flanging / embossing; light deep drawing is possible

High-volume long-term production: Excellent fit

Impact on tooling & cost: Low material cost, stable supply, and a wide stamping process window; relatively die-friendly for long-term production

Forming risks & design limits: Control burr direction, hole-to-edge distance, minimum flange height, bend radius, and flatness after forming

Surface & downstream compatibility: Smooth surface; compatible with powder coating, painting, plating, electrophoresis, welding, and deburring

View cold-rolled steel material details →

Typical stampable thickness: 0.5–3.0 mm

Suitable processes: punching / blanking / bending / forming / shallow drawing / progressive die stamping

High-volume long-term production: Excellent fit

Impact on tooling & cost: Very cost-effective and easy to process; suitable for high-volume stamped brackets, clips, covers, and general sheet metal parts

Forming risks & design limits: Avoid overly tight bend radii, narrow slots, and sharp internal corners; springback is usually manageable

Surface & downstream compatibility: Compatible with painting, powder coating, plating, welding, and assembly operations

Typical stampable thickness: 1.5–6.0 mm

Suitable processes: blanking / punching / bending / flanging / forming / heavy-duty stamping

High-volume long-term production: Good fit for medium to thick stamped parts

Impact on tooling & cost: Lower cost than many alloy materials; thicker gauges increase press tonnage and die load

Forming risks & design limits: Edge quality, scale removal, hole deformation, and bend cracking should be controlled, especially in thicker parts

Surface & downstream compatibility: Better surface condition than ordinary hot rolled steel; compatible with painting, powder coating, welding, and zinc plating after cleaning

Typical stampable thickness: 1.5–6.0 mm

Suitable processes: blanking / punching / bending / forming / structural stamping

High-volume long-term production: Good fit when strength and weight reduction are important

Impact on tooling & cost: Higher strength can reduce part thickness, but increases die load, tool wear, and forming force

Forming risks & design limits: Higher springback and greater cracking risk than mild steel; bend radius, grain direction, and forming sequence should be reviewed carefully

Surface & downstream compatibility: Compatible with powder coating, painting, welding, and galvanizing; cleaning and edge deburring are recommended

Vật liệu mạ kẽm

Typical stampable thickness: 0.5–3.2 mm

Suitable processes: punching / blanking / bending / flanging / embossing / light forming

High-volume long-term production: Excellent fit for corrosion-resistant stamped parts

Impact on tooling & cost: Cost-effective material with good corrosion protection; zinc coating may increase die maintenance requirements over long runs

Forming risks & design limits: Coating damage, powdering, galling, and cracking at tight bends should be controlled; avoid overly aggressive forming

Surface & downstream compatibility: Compatible with powder coating, painting, spot welding, and assembly; cut edges and formed areas may need corrosion protection

View hot-dip galvanized steel material details →

Typical stampable thickness: 0.5–2.5 mm

Suitable processes: punching / blanking / bending / flanging / precision stamping / light forming

High-volume long-term production: Excellent fit for cabinets, enclosures, appliance parts, and precision stamped panels

Impact on tooling & cost: More uniform coating than hot-dip galvanized steel; good for stable appearance and controlled stamping performance

Forming risks & design limits: Coating scratches, burrs, and tight bend cracking should be controlled; not ideal for very heavy forming

Tương thích bề mặt và các công đoạn tiếp theo: Bề mặt tốt để sơn, sơn tĩnh điện, sơn điện di, hàn điểm và các cụm chi tiết mạ

Xem chi tiết vật liệu thép mạ kẽm điện →

Độ dày dập điển hình: 0.6–3.0 mm

Quy trình phù hợp: đục lỗ / cắt phôi / uốn / tạo gờ / dập nổi / dập ô tô

Sản xuất số lượng lớn dài hạn: Rất phù hợp với các chi tiết dập cần sơn sau khi tạo hình

Ảnh hưởng đến khuôn và chi phí: Cân bằng tốt giữa chống ăn mòn, khả năng hàn và độ bám dính sơn; cần xem xét đặc tính lớp phủ khi thiết kế khuôn

Rủi ro khi tạo hình và giới hạn thiết kế: Lớp phủ có thể bột hóa khi tạo hình nghiêm trọng; cần kiểm soát bán kính uốn, độ sâu tạo hình và tình trạng bề mặt khuôn

Tương thích bề mặt và các công đoạn tiếp theo: Tương thích tuyệt vời với sơn, sơn tĩnh điện, sơn điện di và hàn điểm

Hợp kim nhôm

Độ dày dập điển hình: 0.5–4.0 mm

Quy trình phù hợp: đục lỗ / cắt phôi / uốn / tạo gờ / dập nổi / tạo hình mức độ vừa phải

Sản xuất số lượng lớn dài hạn: Phù hợp tốt với các chi tiết dập nhẹ có yêu cầu chống ăn mòn

Ảnh hưởng đến khuôn và chi phí: Chi phí vật liệu cao hơn thép carbon; vật liệu mềm hơn làm giảm mài mòn khuôn ở mức độ nào đó nhưng cần kiểm soát hiện tượng dính mòn và trầy xước bề mặt

Rủi ro khi tạo hình và giới hạn thiết kế: Cần kiểm soát hiện tượng đàn hồi, nứt tại các chỗ uốn hẹp và vết đánh dấu bề mặt; bán kính uốn phải lớn hơn thép mềm

Tương thích bề mặt và các công đoạn tiếp theo: Tương thích với anodizing, sơn tĩnh điện, chải, đánh bóng, hàn và dán kết dính

Xem chi tiết vật liệu nhôm 5052-H32 →

Typical stampable thickness: 0.5–3.0 mm

Quy trình phù hợp: đục lỗ / cắt phôi / uốn / tạo gờ / dập nổi / kéo sâu nhẹ

Sản xuất số lượng lớn dài hạn: Phù hợp tốt với các chi tiết nhôm dập nhẹ

Ảnh hưởng đến khuôn và chi phí: Kinh tế hơn nhiều hợp kim nhôm kết cấu; dễ tạo hình và tương đối thân thiện với khuôn dập

Rủi ro khi tạo hình và giới hạn thiết kế: Độ bền thấp hạn chế sử dụng chịu tải; cần kiểm soát trầy xước bề mặt và biến dạng trong quá trình tạo hình

Tương thích bề mặt và các công đoạn tiếp theo: Tương thích với anodizing, sơn tĩnh điện, sơn, đánh bóng và hàn nhẹ

View 3003 aluminum material details →

Typical stampable thickness: 0.3–2.5 mm

Suitable processes: punching / blanking / bending / embossing / shallow drawing / soft aluminum forming

High-volume long-term production: Good fit for non-structural stamped parts

Impact on tooling & cost: Good formability and moderate material cost; soft material may require careful control of die clearance and surface protection

Forming risks & design limits: Low mechanical strength; easy to dent, scratch, or deform if handling and die surface are not well controlled

Surface & downstream compatibility: Compatible with anodizing, polishing, brushing, painting, and powder coating

View 1060 / 1100 aluminum material details →

Typical stampable thickness: 0.8–4.0 mm

Suitable processes: punching / blanking / bending / flanging / forming / automotive and transportation stamping

High-volume long-term production: Good fit for stamped aluminum parts requiring better strength and corrosion resistance

Impact on tooling & cost: Higher material cost than 3003; good balance of formability, strength, and corrosion resistance

Forming risks & design limits: Springback and bend cracking should be controlled; forming direction and bend radius are important for stable production

Surface & downstream compatibility: Compatible with anodizing, powder coating, painting, brushing, polishing, and welding

Typical stampable thickness: 1.0–4.0 mm

Suitable processes: punching / blanking / bending with larger radius / light forming / structural stamped parts

High-volume long-term production: Suitable only when forming severity is controlled

Impact on tooling & cost: Higher material cost and narrower forming window than 5052 or 3003; better for structural parts with limited deformation

Forming risks & design limits: Higher cracking risk and springback; not ideal for deep drawing or tight-radius forming in T6 temper

Surface & downstream compatibility: Compatible with anodizing, powder coating, machining, brushing, and assembly operations

View 6061-T6 aluminum material details →

Thép không gỉ

Typical stampable thickness: 0.4–3.0 mm

Suitable processes: punching / blanking / bending / flanging / embossing / moderate deep drawing

High-volume long-term production: Good fit for corrosion-resistant stamped parts

Impact on tooling & cost: Higher material cost and higher tool wear than carbon steel; requires proper die material, clearance, and lubrication

Forming risks & design limits: Work hardening, springback, burr height, and surface scratching should be controlled during stamping

Surface & downstream compatibility: Compatible with brushing, polishing, passivation, bead blasting, welding, and assembly

View 304 stainless steel material details →

Typical stampable thickness: 0.4–3.0 mm

Quy trình phù hợp: đục lỗ / cắt phôi / uốn / tạo gờ / dập nổi / tạo hình mức độ vừa phải

High-volume long-term production: Good fit for corrosion-critical stamped parts

Impact on tooling & cost: Higher material and tooling cost than 304; more demanding on lubrication and tool wear control

Forming risks & design limits: Work hardening and springback are stronger than mild steel; sharp corners and tight bends should be avoided

Surface & downstream compatibility: Compatible with polishing, passivation, bead blasting, electropolishing, welding, and sanitary finishing

View 316L stainless steel material details →

Typical stampable thickness: 0.4–2.5 mm

Suitable processes: punching / blanking / bending / flanging / embossing / light forming

High-volume long-term production: Good fit for cost-sensitive stainless stamped parts

Impact on tooling & cost: Lower material cost than 304; harder than mild steel and still requires proper die clearance and lubrication

Forming risks & design limits: Lower corrosion resistance than 304; cracking, springback, and surface marking should be controlled

Surface & downstream compatibility: Compatible with brushing, polishing, bead blasting, passivation, and light welding

View 201 stainless steel material details →

Typical stampable thickness: 0.4–2.5 mm

Suitable processes: punching / blanking / bending / flanging / embossing / shallow forming

High-volume long-term production: Good fit for decorative and appliance stamped parts

Impact on tooling & cost: Lower cost than 304; moderate tool wear, suitable for high-volume flat and shallow-formed parts

Forming risks & design limits: Lower ductility than 304; not ideal for deep drawing or severe forming; bend cracking should be checked

Surface & downstream compatibility: Compatible with brushing, polishing, bead blasting, and decorative finishing

View 430 stainless steel material details →

Typical stampable thickness: 0.2–2.0 mm

Suitable processes: precision stamping / blanking / bending / spring clips / formed elastic parts

High-volume long-term production: Excellent fit for precision stamped spring-like components

Impact on tooling & cost: Higher strength improves part performance but increases forming force, springback, and tool wear

Forming risks & design limits: Strong work hardening and springback; bend radius, grain direction, and forming sequence must be carefully controlled

Surface & downstream compatibility: Compatible with polishing, passivation, precision deburring, and assembly operations

Typical stampable thickness: 0.5–3.0 mm

Suitable processes: punching / blanking / bending / flanging / forming / automotive stamping

High-volume long-term production: Good fit for automotive, exhaust, and heat-related stamped parts

Impact on tooling & cost: More cost-effective than 304 for heat-related applications; suitable for stamped parts where decorative appearance is not the main requirement

Forming risks & design limits: Formability is lower than 304 in some applications; cracking, edge quality, and bend performance should be checked

Surface & downstream compatibility: Compatible with welding, brushing, passivation, and heat-resistant assemblies

Lưu ý: Độ dày dập và thông số tạo hình khuyến nghị phụ thuộc vào cấp vật liệu, tình trạng độ cứng, độ dày tấm, thiết kế khuôn, loại quy trình dập và hình dạng chi tiết. Vui lòng gửi bản vẽ để được xem xét kỹ thuật trước khi sản xuất.

Bạn đã sẵn sàng bắt đầu dự án gia công kim loại của mình chưa?

Chưa chắc chắn vật liệu nào là lý tưởng cho dự án của bạn? Hãy liên hệ với chúng tôi. Đội ngũ kỹ thuật của chúng tôi sẽ đề xuất các loại vật liệu và độ dày tấm phù hợp dựa trên độ bền, trọng lượng, khả năng chống ăn mòn và tổng chi phí.

Metal Stamped Products Designed & Manufactured by SR MFG

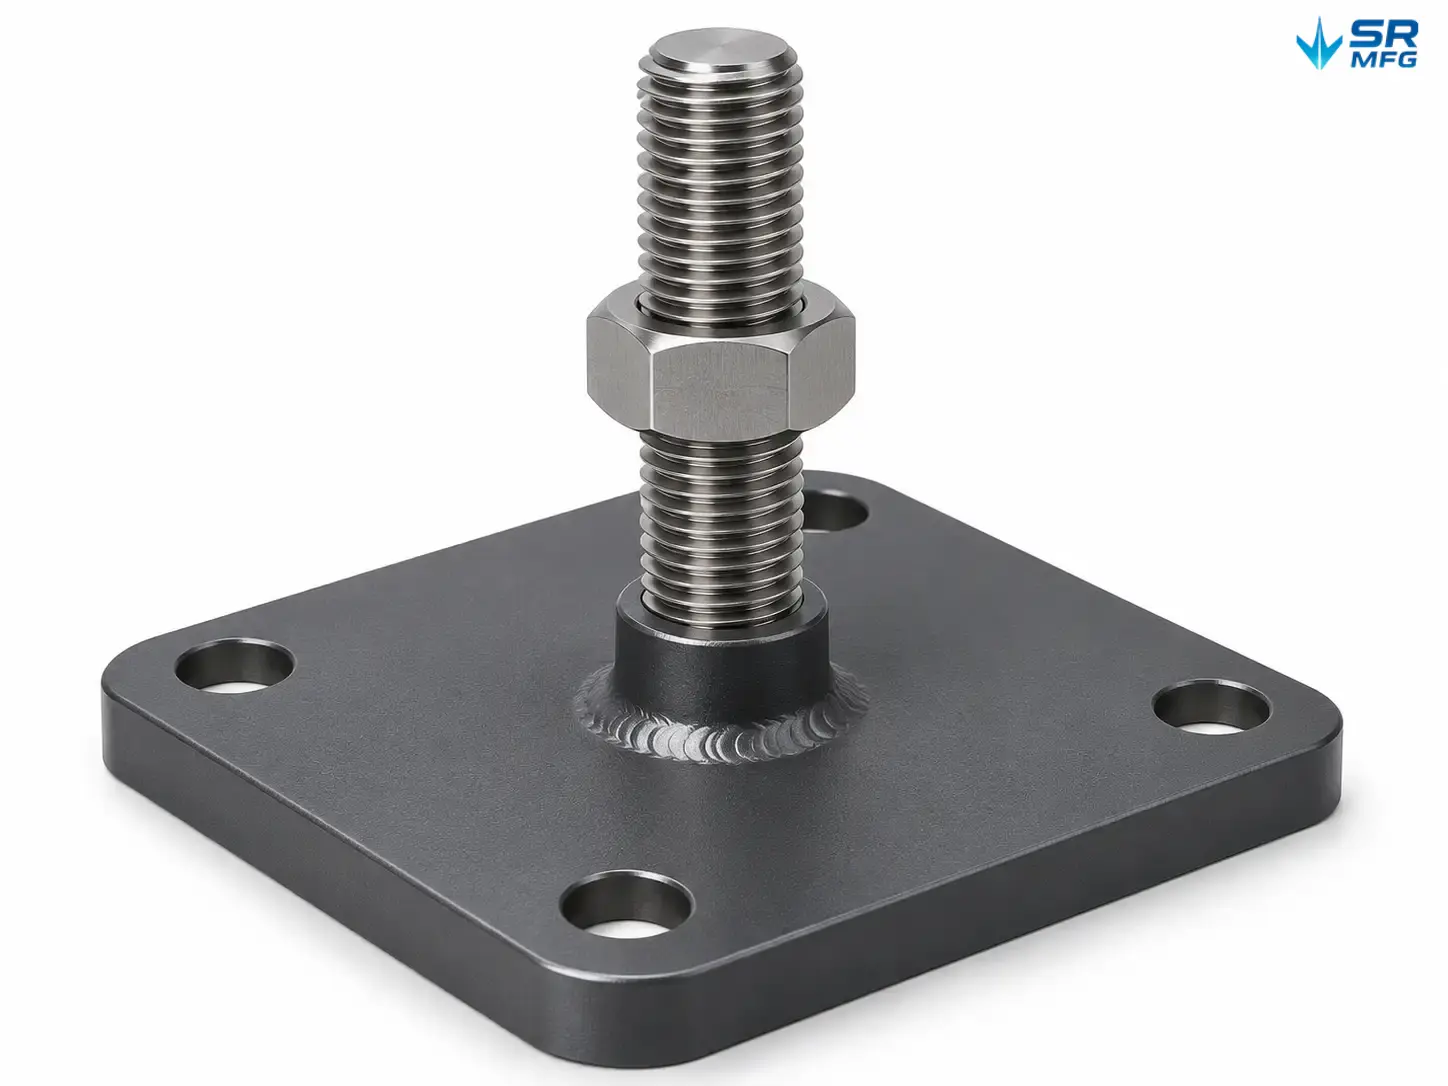
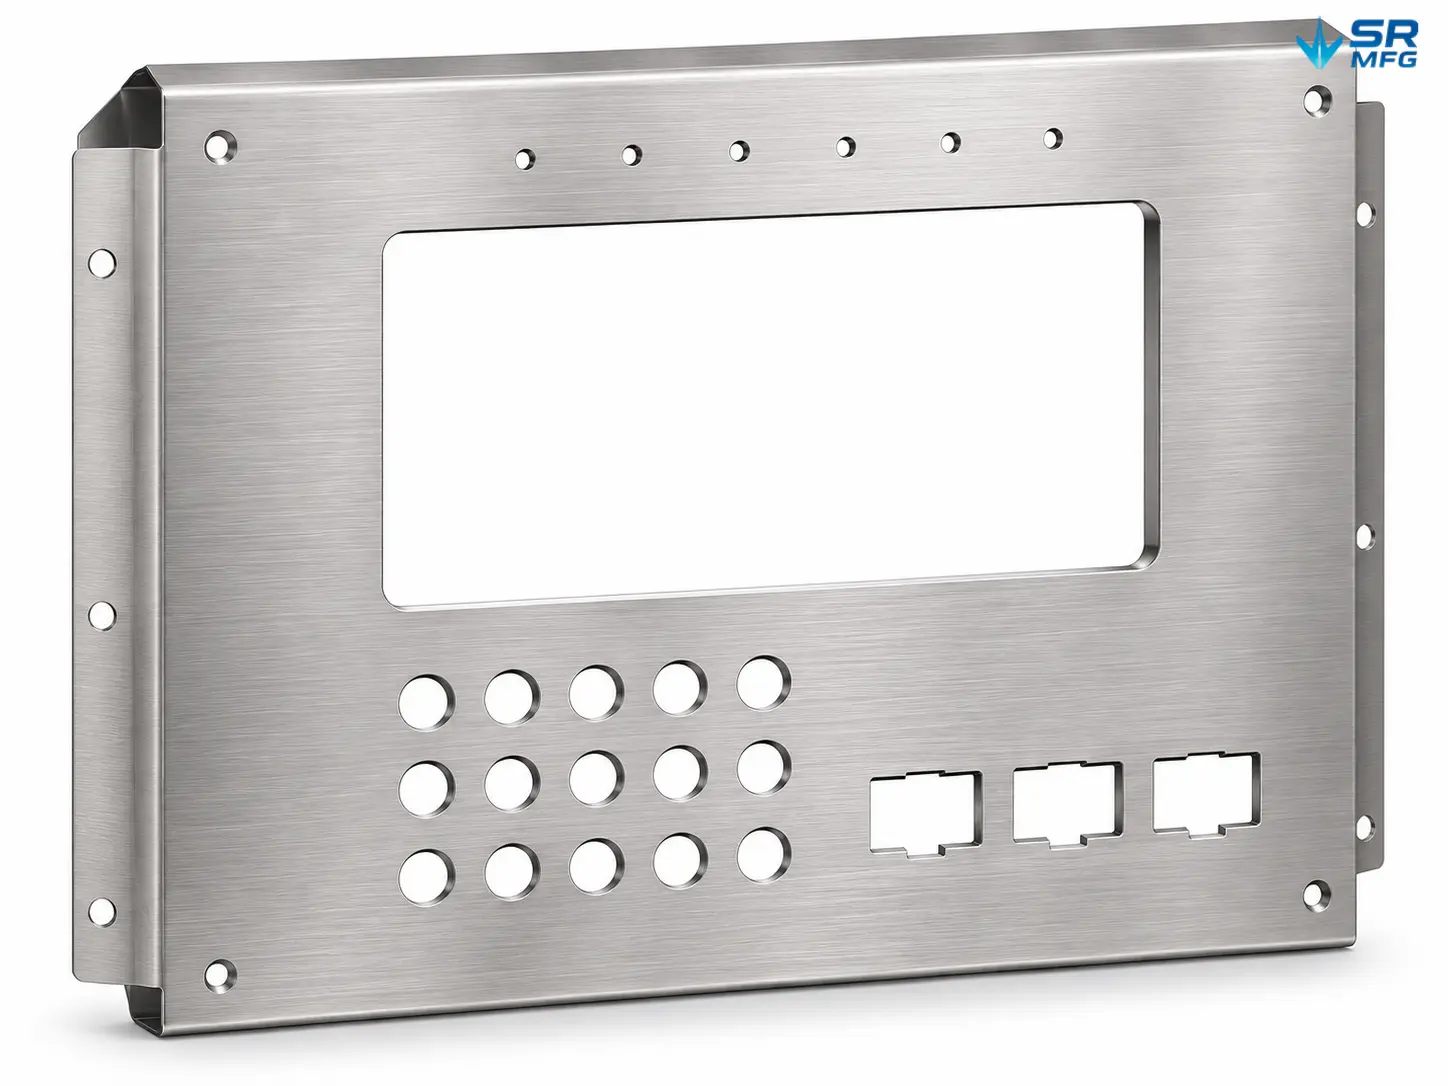
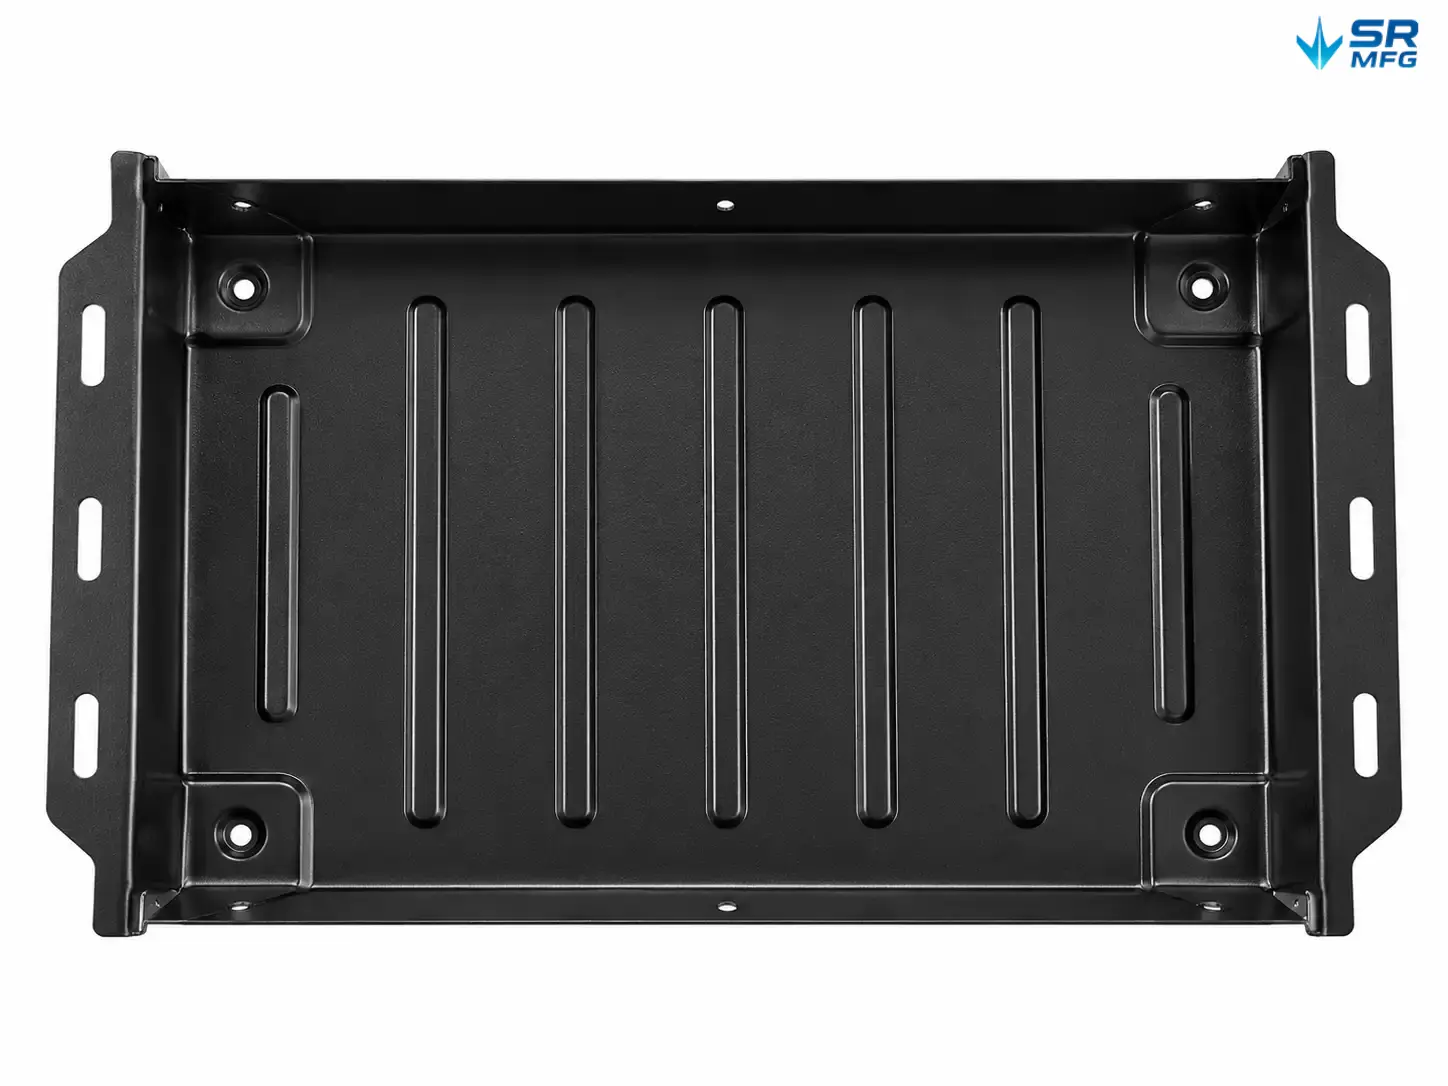
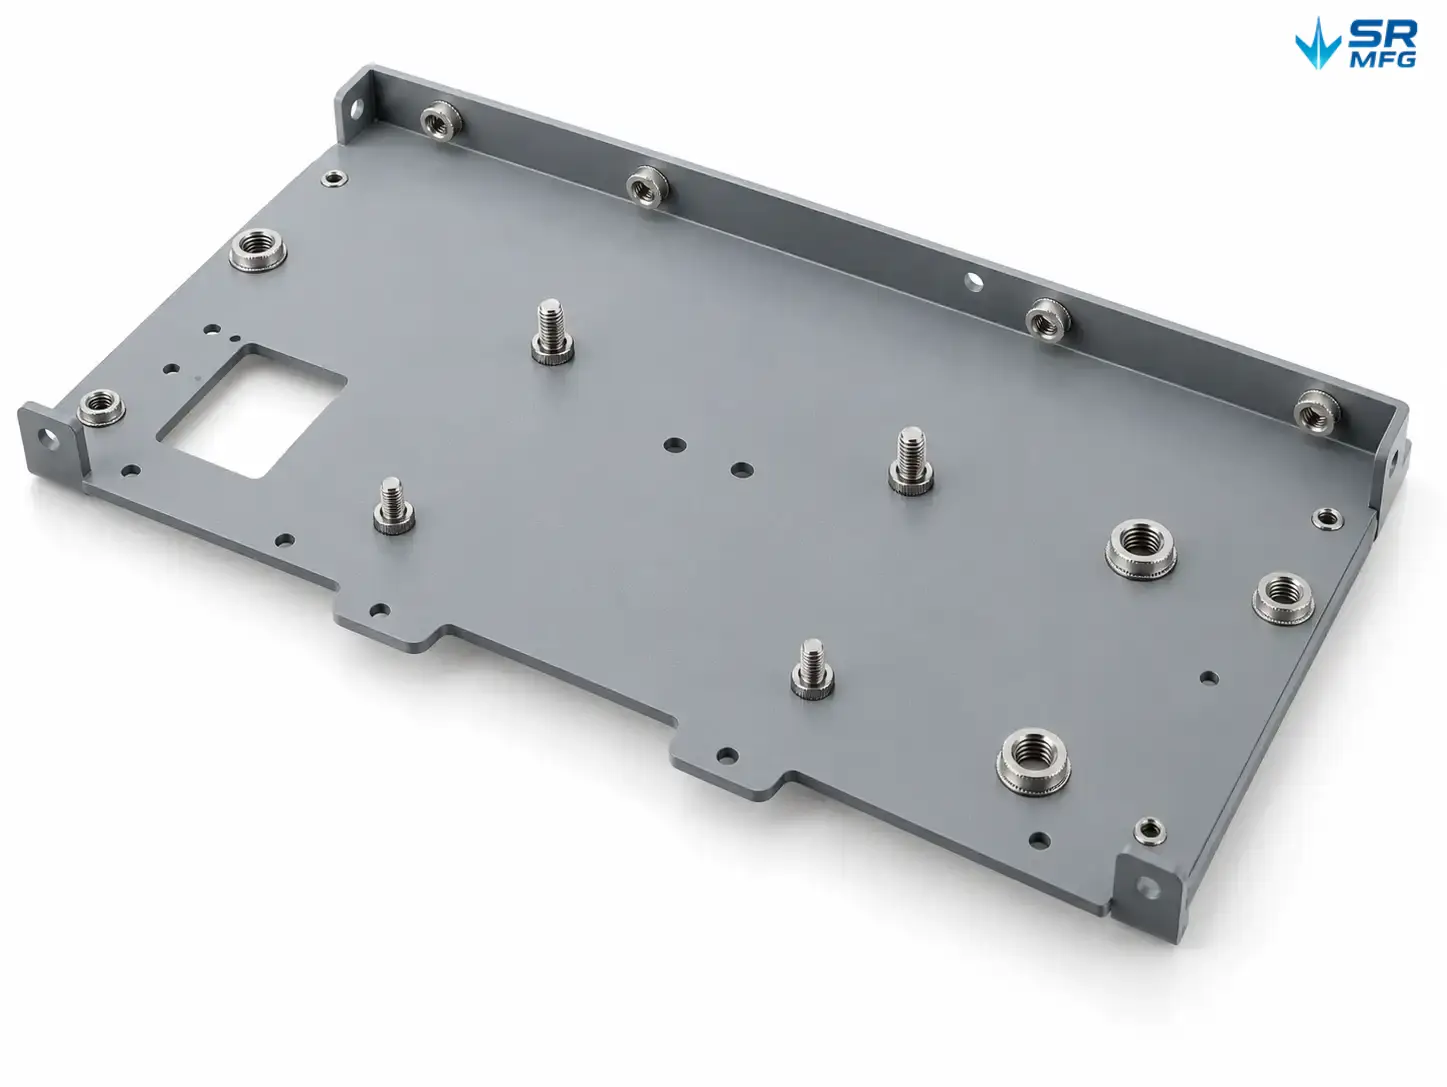
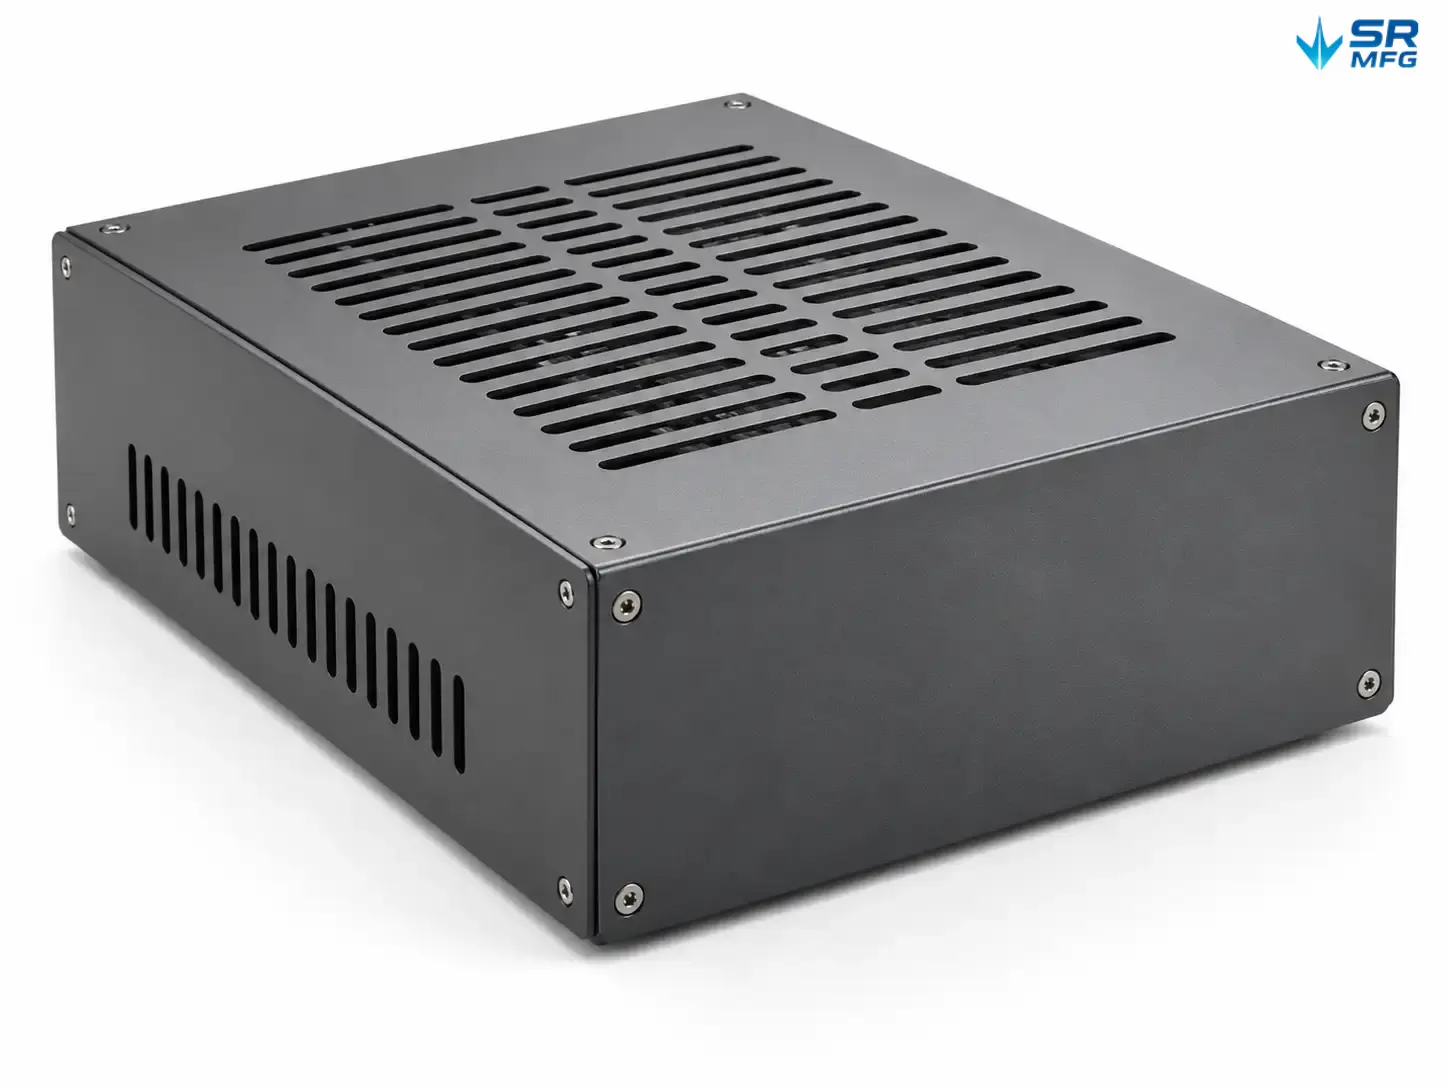
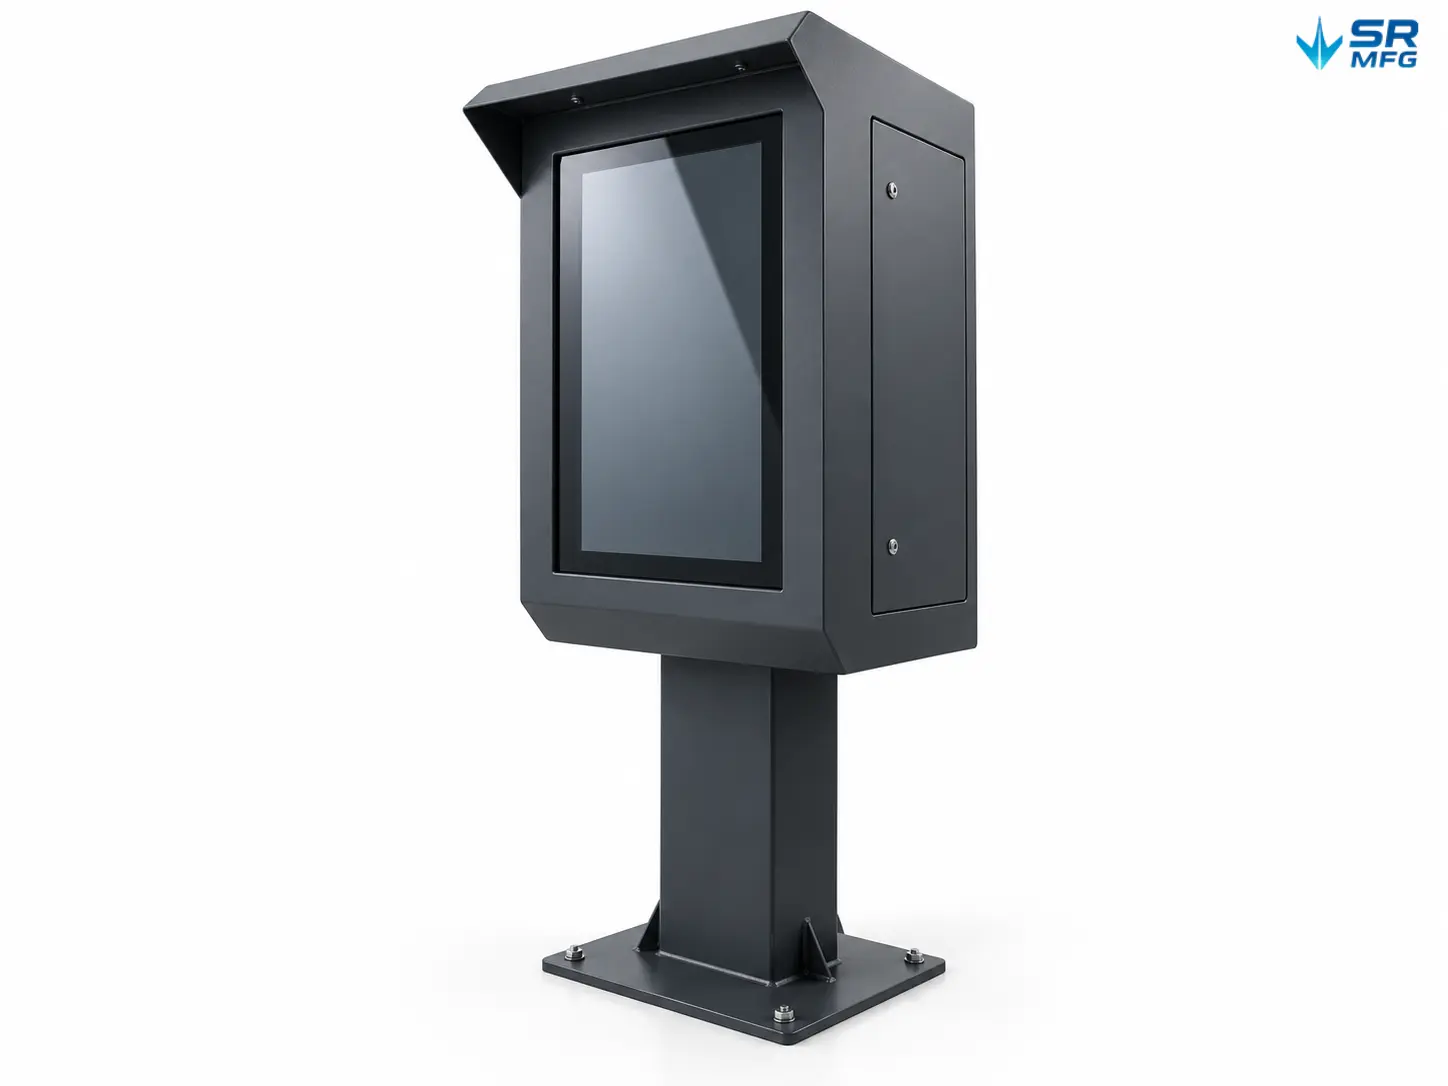
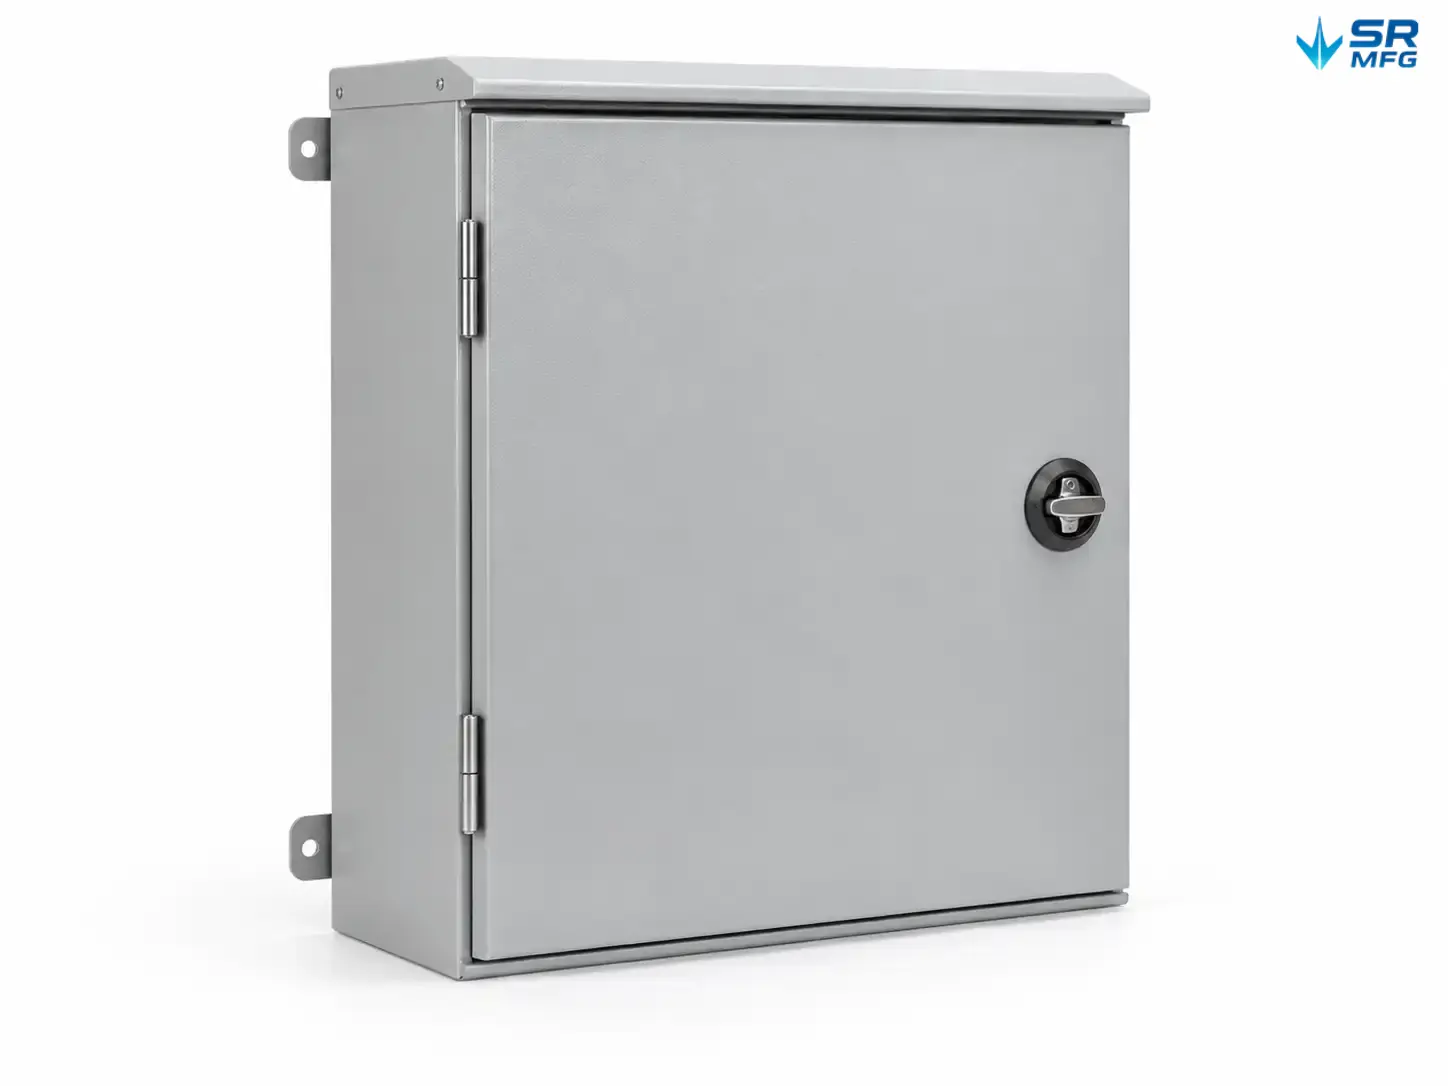
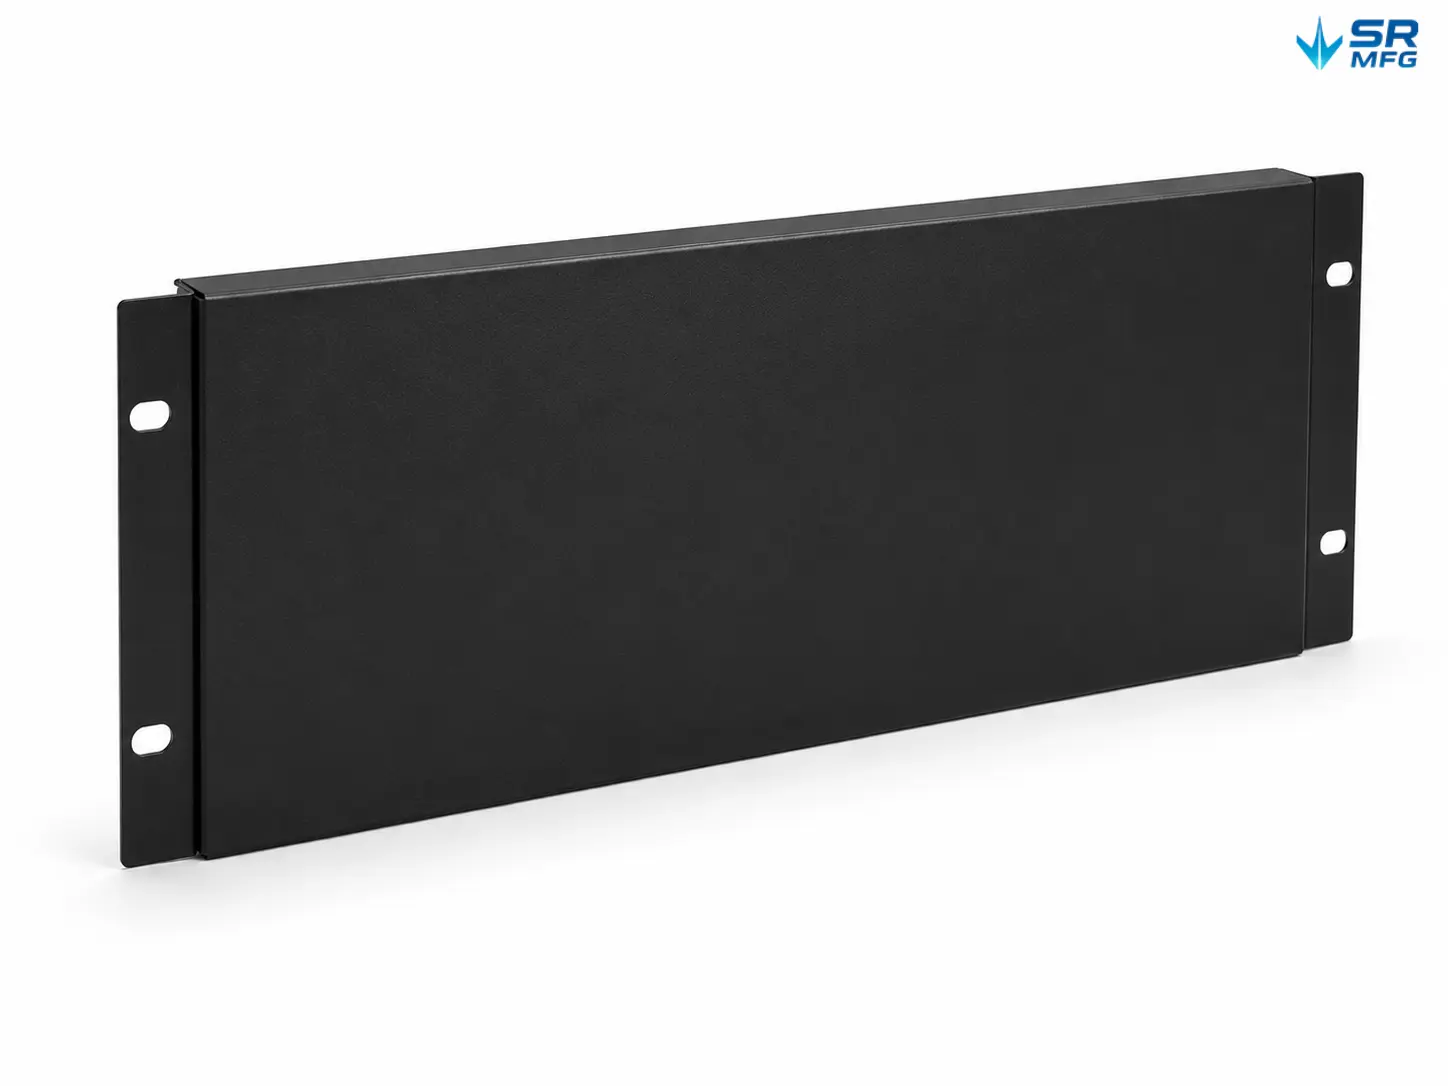
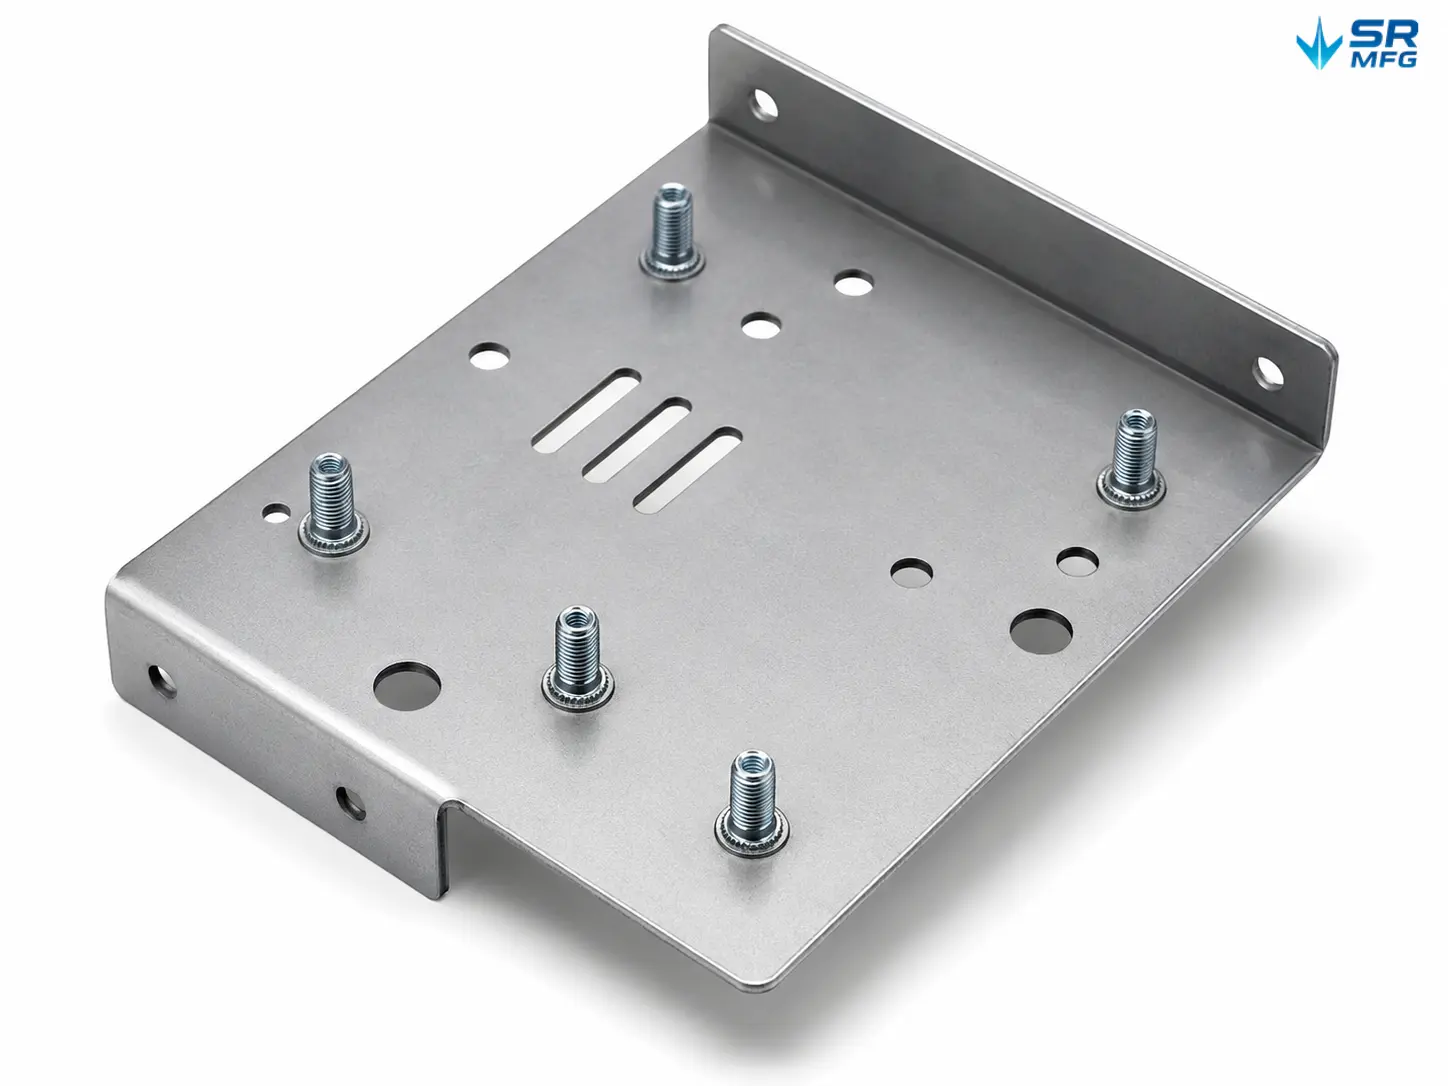
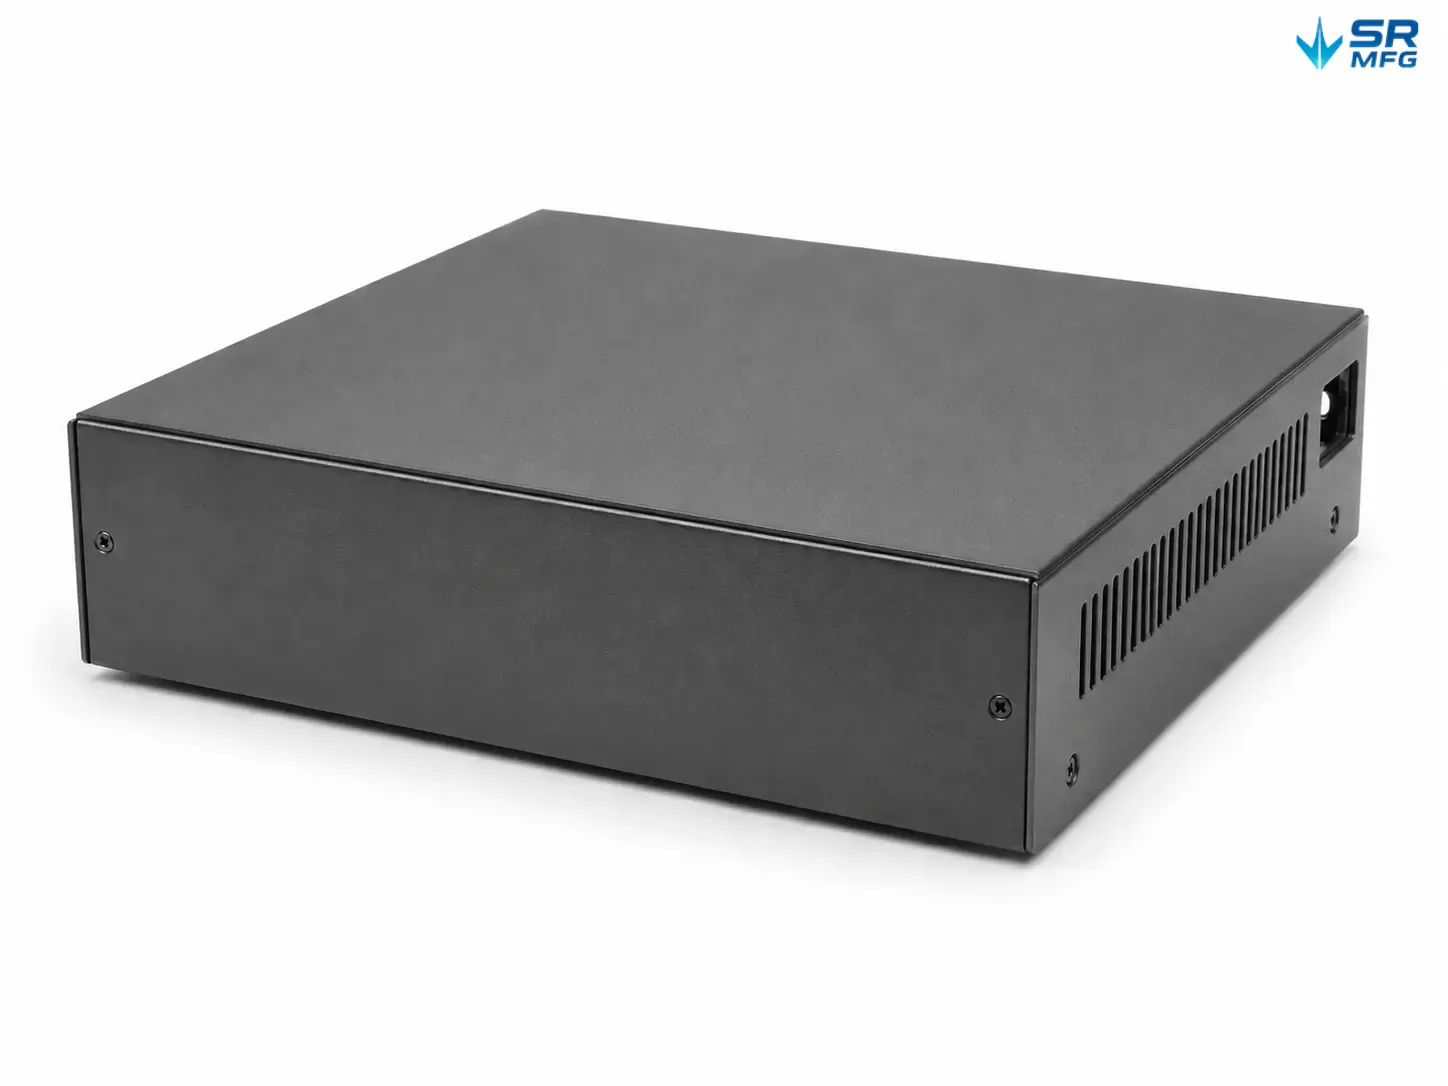
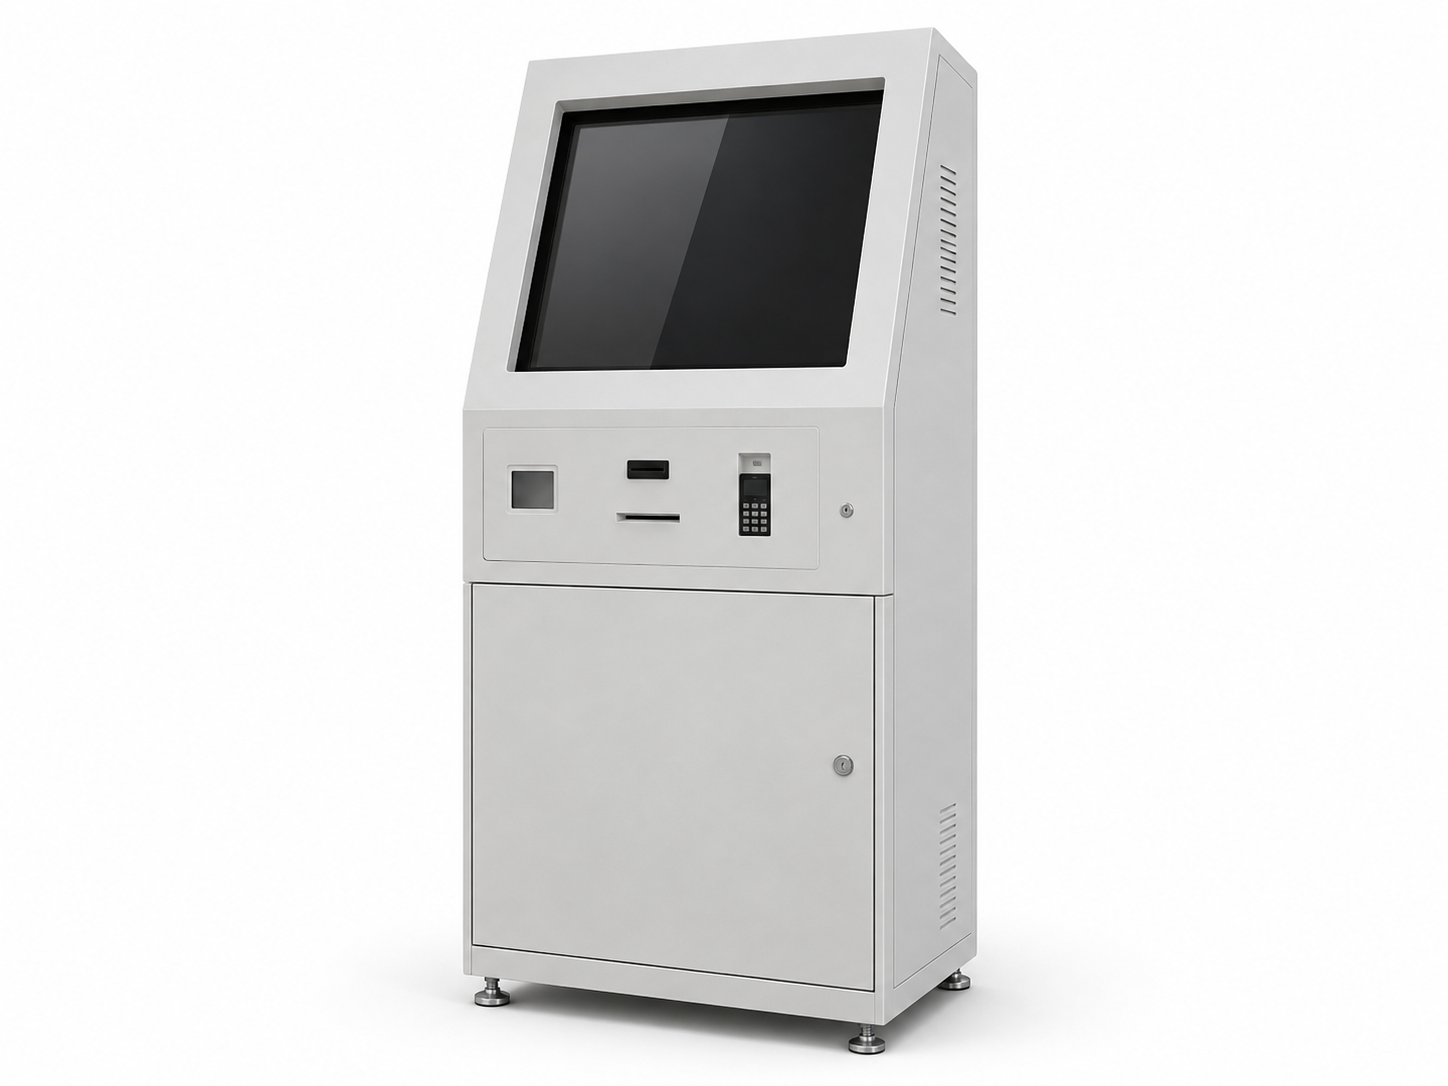
SR MFG designs and manufactures a wide range of custom stamped metal components, including brackets, panels, frames, housings/enclosures, stiffeners, connectors, clips, mounting hardware, and other structural or functional sheet-metal parts—produced to print and optimized for stable mass production.

Sheet Metal Stamping Câu hỏi thường gặp​​

We commonly work with SPCC/SECC, galvanized steel, stainless steel (304/316), và aluminum alloys (5052/6061). Our typical thickness range is 0.5–6.0 mm (thicker materials can be evaluated depending on part geometry and the selected process route). If you can share the material grade, temper/hardness, and surface requirements, we’ll confirm manufacturability and forming risks during the DFM stage.

Chúng tôi hỗ trợ dập một công đoạn, dập khuôn phức hợp và dập khuôn tiến trình (cùng với các thao tác tạo hình cục bộ và kéo sâu khi cần). Nhìn chung:

  • Nguyên mẫu / lô nhỏ / thay đổi thiết kế thường xuyên: dập một công đoạn để phát triển nhanh và điều chỉnh linh hoạt

  • Sản lượng ổn định và giảm các công đoạn phụ trợ: khuôn phức hợp để cải thiện độ đồng nhất và giảm các bước chuyển giao

  • Sản xuất số lượng trung bình đến lớn: khuôn tiến trình để có chu kỳ ổn định và chi phí đơn vị thấp hơn

Chúng tôi sẽ đề xuất phương án phù hợp nhất dựa trên hình dạng chi tiết, dung sai, sản lượng và mục tiêu thời gian giao hàng của bạn, đồng thời giải thích các yếu tố chính ảnh hưởng đến chi phí và thời gian giao hàng.

Khả năng dung sai phụ thuộc vào vật liệu, độ phức tạp của chi tiết, quy trình công nghệ và phương pháp kiểm tra. Trong quá trình đánh giá, chúng tôi xác định các đặc trưng quan trọng đối với chất lượng (CTQ) và xây dựng kế hoạch kiểm soát phù hợp. Sau đó, chúng tôi sử dụng Kiểm tra mẫu đầu tiên (FAI) + kiểm tra trong quá trình để duy trì tính đồng nhất giữa các lô sản xuất.

Nếu bạn cung cấp bản vẽ và yêu cầu lắp ráp, chúng tôi có thể tư vấn về dung sai có thể đạt được cho các đặc trưng như vị trí lỗ, kích thước uốn, khoảng cách cạnh đến cạnh, độ phẳng và độ vuông góc, đồng thời xây dựng chiến lược lấy mẫu hoặc 100% kiểm tra cho các CTQ trong sản xuất.


To speed up evaluation, please provide:

  • 2D bản vẽ (dung sai, chuẩn, hướng ba via, yêu cầu bề mặt thẩm mỹ)

  • 3D tệp (nếu có)

  • Mác vật liệu / độ dày / độ hoàn thiện bề mặt yêu cầu

  • Khối lượng dự kiến (số lượng mẫu thử, nhu cầu hàng tháng hoặc dự báo hàng năm) và thời gian giao hàng mục tiêu

With complete information, we start with DFM feedback and process evaluation, then provide a prototype and production lead-time plan. If tooling is required, we’ll also outline the die timeline and key milestones (e.g., tryout, adjustments, and FAI approval).

Chúng tôi thường tuân theo quy trình chất lượng kiểm tra đầu vào → Kiểm tra sản phẩm đầu tiên (FAI) → kiểm tra trong quá trình (IPQC) → kiểm tra đầu ra (OQC), với hồ sơ kiểm tra được lưu giữ cho các kích thước CTQ.

Nếu xảy ra sai lệch, chúng tôi hành động nhanh chóng để cô lập/tách biệt các bộ phận bị ảnh hưởng, xác định nguyên nhân gốc rễ, triển khai các hành động khắc phục, và cung cấp cập nhật vòng lặp kín rõ ràng (mô tả vấn đề, phạm vi/tác động, hành động khắc phục & phòng ngừa, và kết quả xác minh lại). Nếu cần, chúng tôi cũng có thể cung cấp chi tiết truy xuất lô hàng và báo cáo kiểm tra theo yêu cầu của khách hàng.

Metal Stamping Technical Resources

Lên đầu trang