Hợp tác với Shuangrui để giảm chi phí sản xuất 30% và nâng cao hiệu quả.

SR MFG
Dịch vụ uốn kim loại2026-09-30T07:24:26+00:00

Dịch vụ uốn kim loại cho linh kiện tấm kim loại chính xác

Uốn tấm kim loại OEM cho linh kiện tạo hình theo yêu cầu, nguyên mẫu và sản xuất hàng loạt.

±0.1 mm
Độ chính xác uốn
3–5 Ngày
Thời gian giao mẫu
Nguyên mẫu
để sản xuất hàng loạt

Nhận báo giá tùy chỉnh trong 24 giờ

Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.

Biểu mẫu trống (#4)

Tại sao chọn SR MFG cho uốn kim loại

Chất lượng uốn ổn định cho linh kiện tấm kim loại nguyên mẫu và sản xuất hàng loạt, với kiểm soát từ thiết lập quy trình đến giao hàng cuối cùng.

Sản xuất hàng loạt ổn định

Đảm bảo sản xuất hàng loạt ổn định thông qua quy trình sản xuất có thể truy xuất và hệ thống kiểm soát chất lượng có cấu trúc.

Hợp tác DFM

Thông qua hợp tác DFM do kỹ thuật dẫn dắt, chúng tôi tối ưu hóa quy trình uốn kim loại và chi phí sản xuất ngay từ giai đoạn thiết kế.

metal bent parts

Sản xuất trọn gói một điểm

Chúng tôi cung cấp dịch vụ sản xuất tấm kim loại một cửa từ uốn kim loại cho đến khi giao hàng cuối cùng.

Tối ưu hóa quy trình

Chúng tôi tối ưu hóa thiết lập dụng cụ, thứ tự uốn và thông số quy trình để cải thiện tính lặp lại và giảm gia công lại trong sản xuất hàng loạt.

Vấn đề uốn Thách thức phổ biến Cách tiếp cận của SR MFG
Độ Đồng Nhất Góc Uốn Góc uốn có thể thay đổi giữa các lô, gây ra gia công lại khi lắp ráp. Thông số máy chấn tôn tiêu chuẩn hóa và kiểm tra giúp các linh kiện tạo hình luôn đồng nhất.
Kích Thước Chi Tiết & Phạm Vi Độ Dày Các xưởng nhỏ có thể thuê ngoài các công việc uốn lớn hoặc phức tạp. Nhiều máy chấn tôn hỗ trợ các chi tiết nhỏ chính xác, tấm bảng, khung và kết cấu hàn.
Biến Dạng do Uốn + Hàn Uốn được xử lý riêng biệt với hàn, gây ra vấn đề về căn chỉnh hoặc co rút về sau. Uốn, hàn và lắp ráp được xem xét cùng nhau để giảm nguy cơ biến dạng.
Khả Năng Lặp Lại Từ Nguyên Mẫu Đến Sản Xuất Hàng Loạt Mẫu nguyên mẫu đạt yêu cầu, nhưng sản xuất hàng loạt có thể thay đổi do máy móc hoặc người vận hành khác nhau. Cùng một cửa sổ quy trình, thiết lập dụng cụ và quy tắc kiểm tra được áp dụng từ nguyên mẫu đến sản xuất hàng loạt.
Năng lực

Khả năng uốn kim loại chính xác của SR MFG

Đối với các chi tiết tấm kim loại OEM như giá đỡ, khung, vỏ, tấm bảng và các kết cấu hàn, chúng tôi đánh giá độ dày vật liệu, bán kính uốn, thiết lập dụng cụ, chiều dài uốn hiệu dụng và các yêu cầu hàn hoặc lắp ráp ở công đoạn sau trước khi sản xuất.

Uốn bằng máy chấn CNC

Trung Tâm Uốn
Tự Động

Đo & Bù góc

Từ mẫu thử đến Sản xuất hàng loạt

Macro view of tool marks and pressure impressions left on 1.2mm polished stainless steel sheet after press brake bending

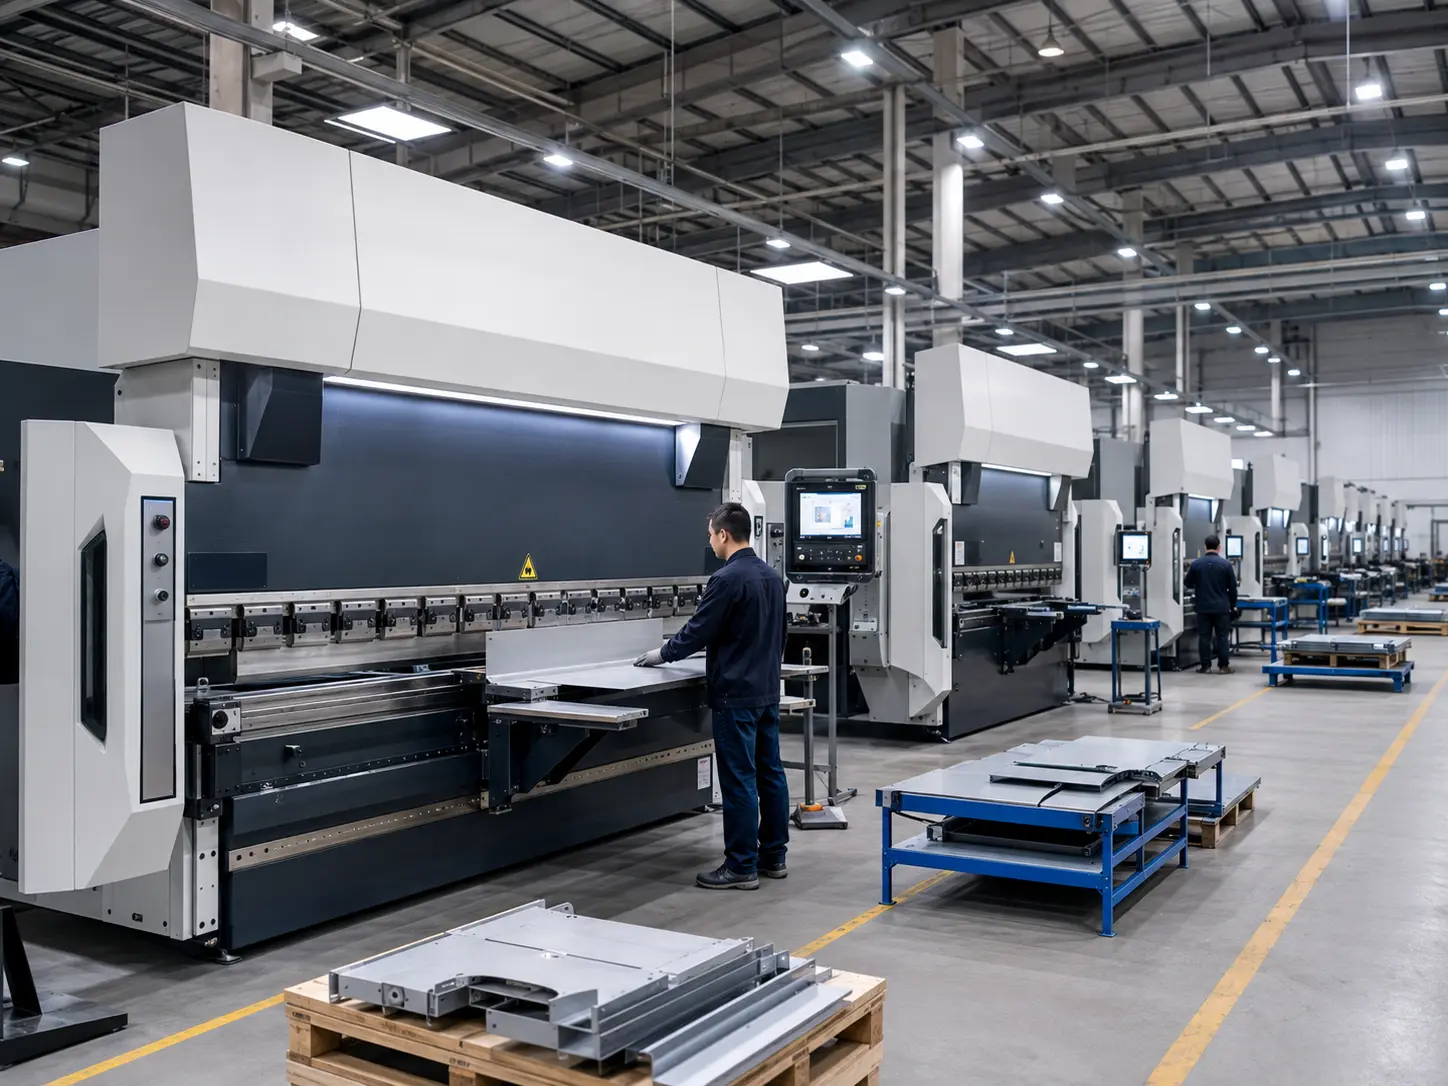
Máy móc và Sản xuất

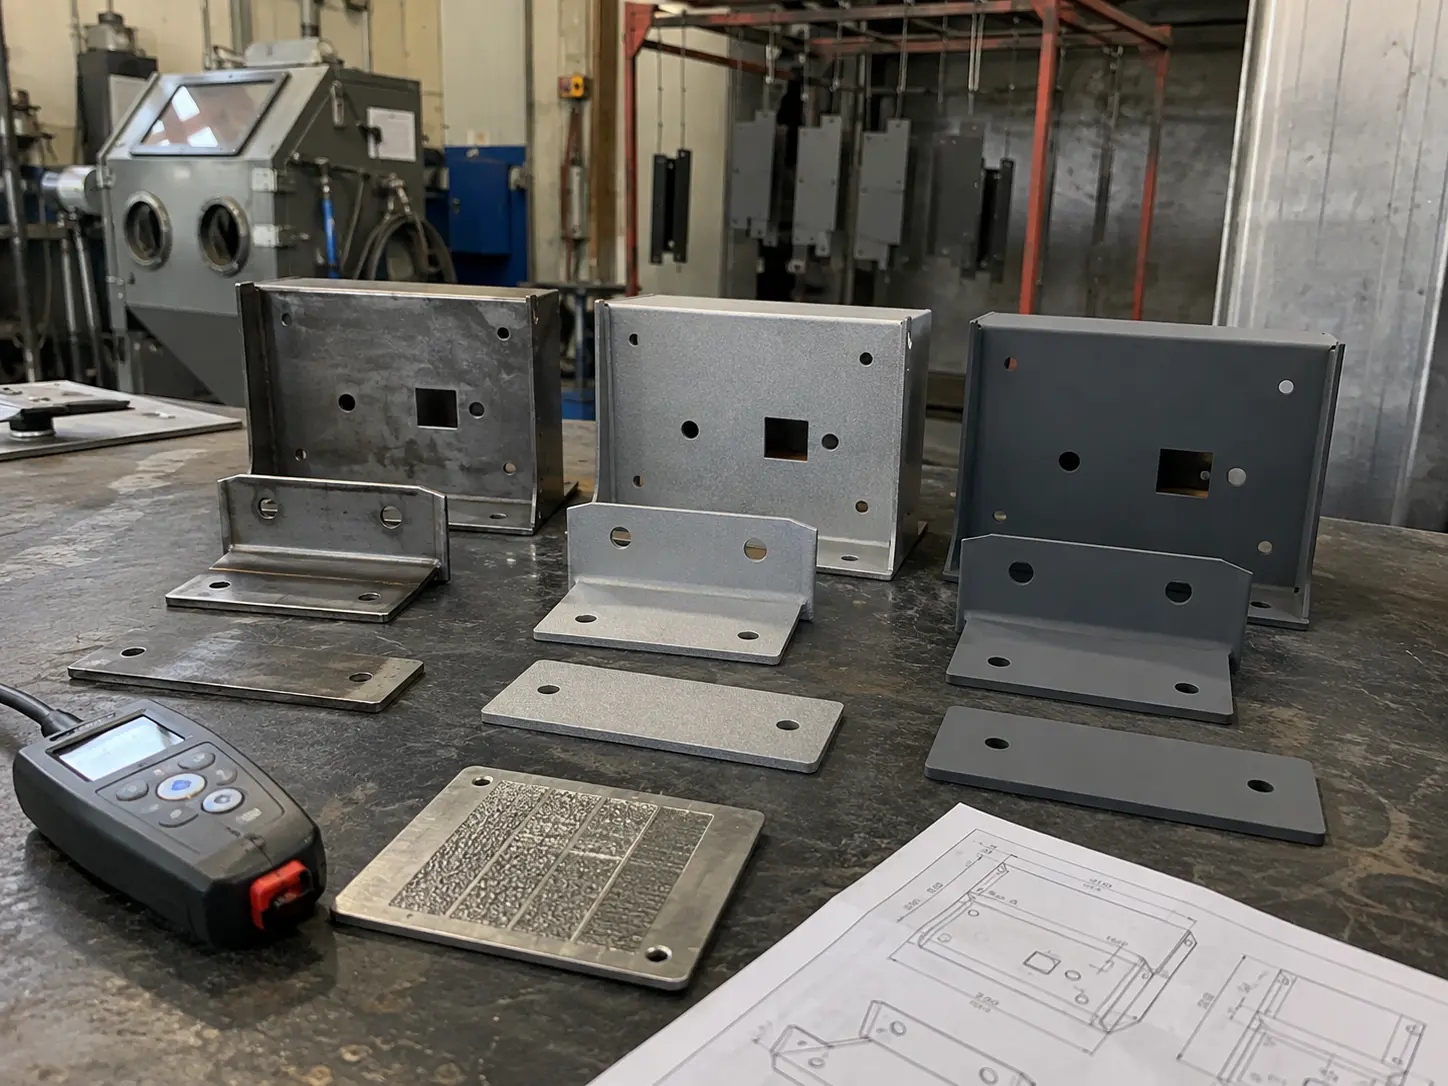
SR MFG vận hành nhiều máy chấn CNC và trung tâm uốn tự động cho các chi tiết thép carbon, thép không gỉ và nhôm. Với lập trình ngoại tuyến, đo góc và bù góc uốn, chúng tôi đảm bảo độ chính xác uốn ổn định từ mẫu thử đến sản xuất hàng loạt.

Điểm Nổi Bật

  • 2× trung tâm uốn hoàn toàn tự động cho sản xuất hàng loạt có độ lặp lại cao

  • 22× Máy Chấn CNC & Thủy Lực đáp ứng nhu cầu uốn từ lực ép nhỏ đến lớn

  • Hỗ trợ thép carbon, thép không gỉ, nhôm

  • Lập trình ngoại tuyến, đo góc & bù góc uốn

  • Sản xuất theo kế hoạch dựa trên lực ép & chiều dài uốn hiệu dụng

Công suất gia công: thép không gỉ 1.2 mm, thép cán nguội 1.5 mm, nhôm 2.0 mm

Chiều dài uốn: 1,500 mm
Kích thước thành hình nhỏ nhất: 350 × 150 mm (bốn cạnh), 150 mm (hai cạnh)
Hiệu suất vận hành: 0.5 s/nét (tốc độ uốn liên tục tối đa)
Hệ thống CNC: STAR300-LGX

Công suất gia công: thép không gỉ 6 mm / thép cán nguội 8 mm / nhôm 10 mm
Chiều dài uốn: 4,000 mm
Kích thước thành hình nhỏ nhất: 200 × 150 mm
Hiệu suất vận hành: 5 mm/s (4+1 trục)
Hệ thống CNC: DELEM DA58T

Công suất gia công: thép không gỉ 2 mm / thép cán nguội 3 mm / nhôm 4 mm
Chiều dài uốn: 2,000 mm
Kích thước thành hình nhỏ nhất: 100 × 80 mm
Hiệu suất vận hành: 10 mm/s (4 trục)
Hệ thống CNC: CYBELEC CT12

Công suất gia công: thép không gỉ 3 mm / thép cán nguội 4 mm / nhôm 5 mm
Chiều dài uốn: 3,200 mm
Kích thước thành hình nhỏ nhất: 120 mm (hai cạnh)
Hiệu suất vận hành: 8 mm/s (3+1 trục)
Hệ thống CNC: ESA S540

Công suất gia công: thép không gỉ 2 mm / thép cán nguội 3 mm / nhôm 4 mm
Chiều dài uốn: 3,200 mm
Kích thước thành hình nhỏ nhất: 200 × 150 mm
Hiệu suất vận hành: 6 mm/s (6 trục)
Hệ thống CNC: STAR300-LGX

Công suất uốn ước tính mỗi ngày

Công suất ước tính thay đổi tùy theo kích thước chi tiết, độ dày vật liệu, độ phức tạp của mối uốn, thiết lập dụng cụ và yêu cầu kiểm tra.

Danh mục thiết bị Số lượng (đơn vị) Công suất / đơn vị (pcs/ngày) Sản lượng ước tính mỗi ngày (pcs/ngày)
Trung tâm uốn tự động 2 1,536 3,072
Máy chấn CNC servo 5 960 4,800
Máy chấn thủy lực lớn 4 384 1,536
Máy chấn vừa và nhỏ 11 132 1,452
Tổng công suất uốn 22 — 10,860 pcs/ngày

* Công suất được ước tính theo kế hoạch sản xuất tiêu chuẩn. Sản lượng thực tế có thể thay đổi.

Các phương pháp uốn tấm kim loại phổ biến

Trong nhiều dự án gia công tấm kim loại, uốn kim loại là công đoạn then chốt biến phôi phẳng cắt laser thành giá đỡ, nắp che hoặc chi tiết kết cấu dạng khay có chức năng sử dụng. Nếu uốn không được thực hiện ổn định, các vấn đề như khe hở, biến dạng và lỗ lệch sẽ nhanh chóng xuất hiện trong quá trình lắp ráp.
Tại SR MFG, uốn kim loại không phải là công đoạn phụ. Đây là bước kiểm soát chất lượng chặt chẽ, có vai trò quyết định trong dây chuyền sản xuất tấm kim loại tích hợp của chúng tôi.
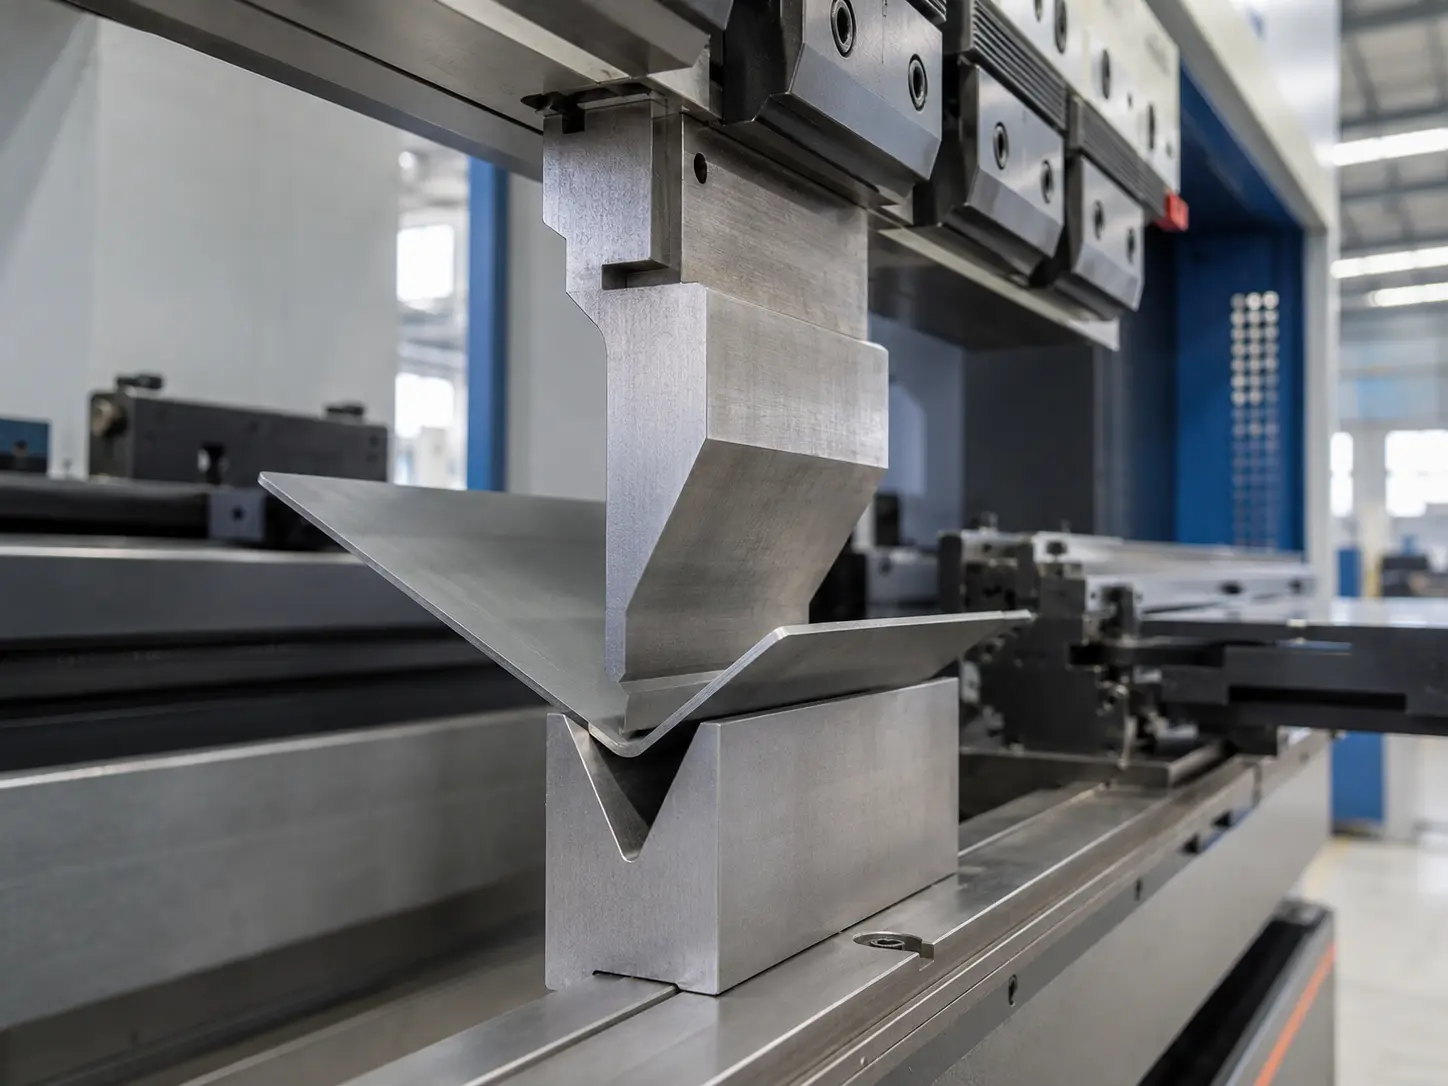
Uốn hình V

Uốn hình V sử dụng dao chấn và khuôn hình V để tạo các mối uốn thẳng. Đây là phương pháp phổ biến nhất cho giá đỡ, nắp đậy, khay, vỏ thiết bị và các chi tiết tấm kim loại thông dụng cần góc uốn ổn định.
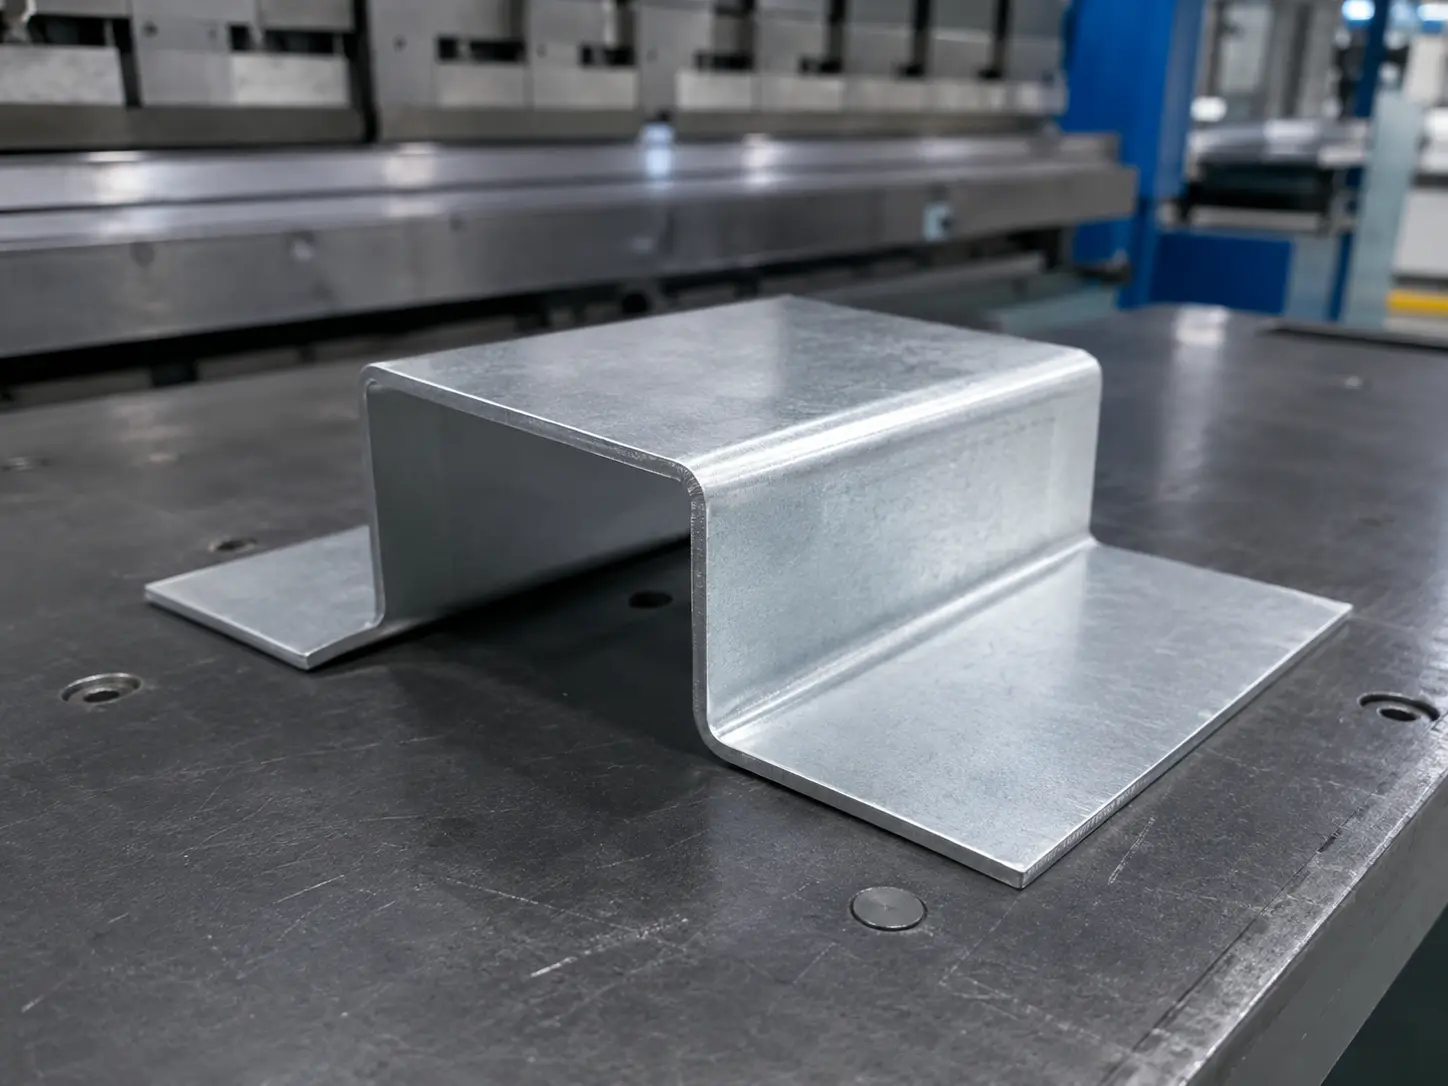
Uốn hình Z

Uốn Z tạo ra hai đường uốn theo hướng ngược nhau với một bậc giữa chúng. Phương pháp này được dùng cho giá đỡ lệch, mặt bích lắp đặt, nắp che và các cấu trúc tấm kim loại lắp ráp nơi khoảng hở và độ thẳng hàng có vai trò quan trọng.
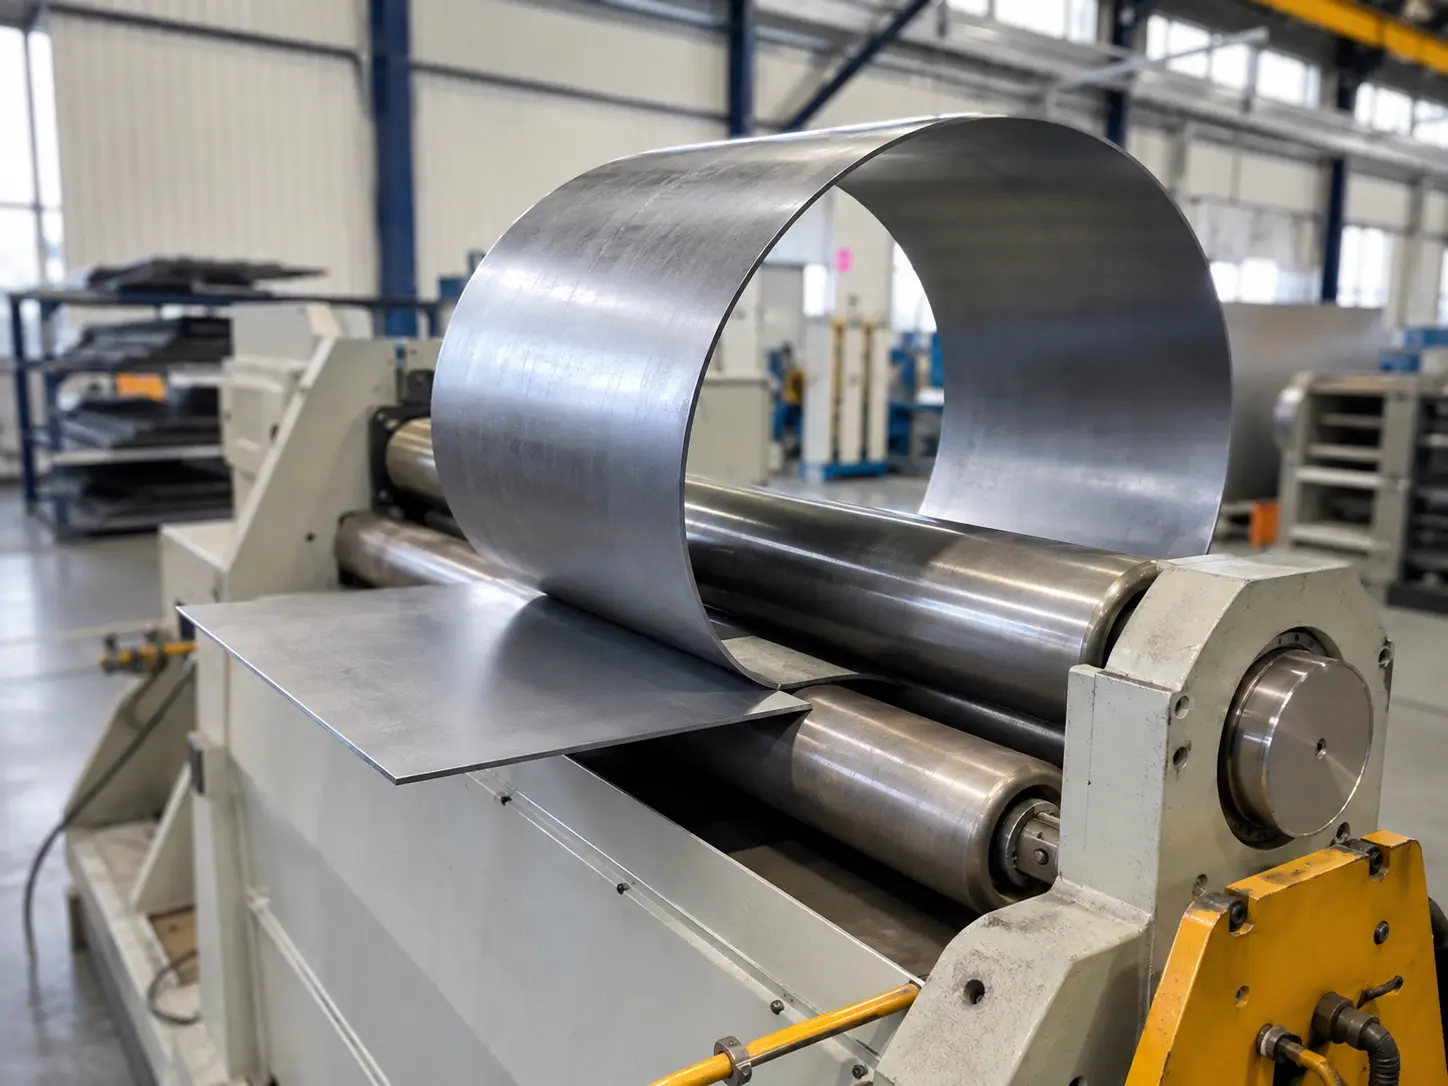
Uốn lăn (uốn cong)

Uốn lăn sử dụng các con lăn quay để tạo ra các đường cong bán kính lớn, cung tròn, vòng hoặc hình trụ. Phương pháp này phù hợp cho nắp cong, tấm bảo vệ, tấm ốp và các chi tiết cần tạo hình liên tục, mượt mà.

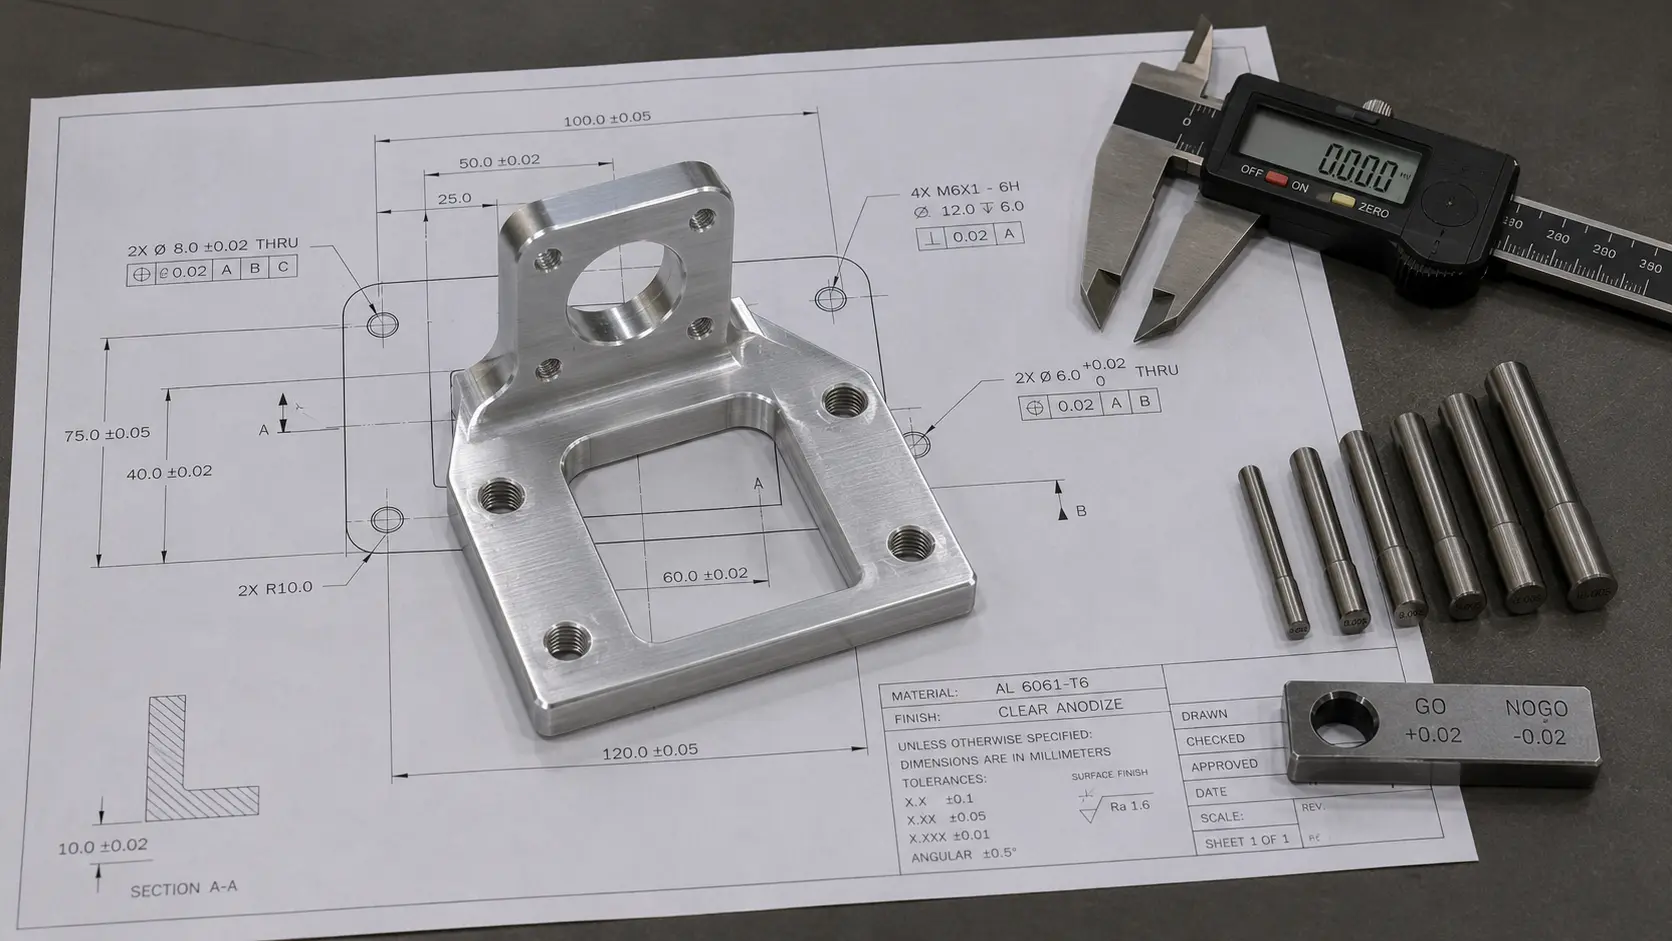
Dung sai uốn kim loại điển hình

Dung sai uốn phụ thuộc vào độ dày vật liệu, chiều dài đường uốn, bán kính uốn, dụng cụ, hình dạng chi tiết và yêu cầu kiểm tra.
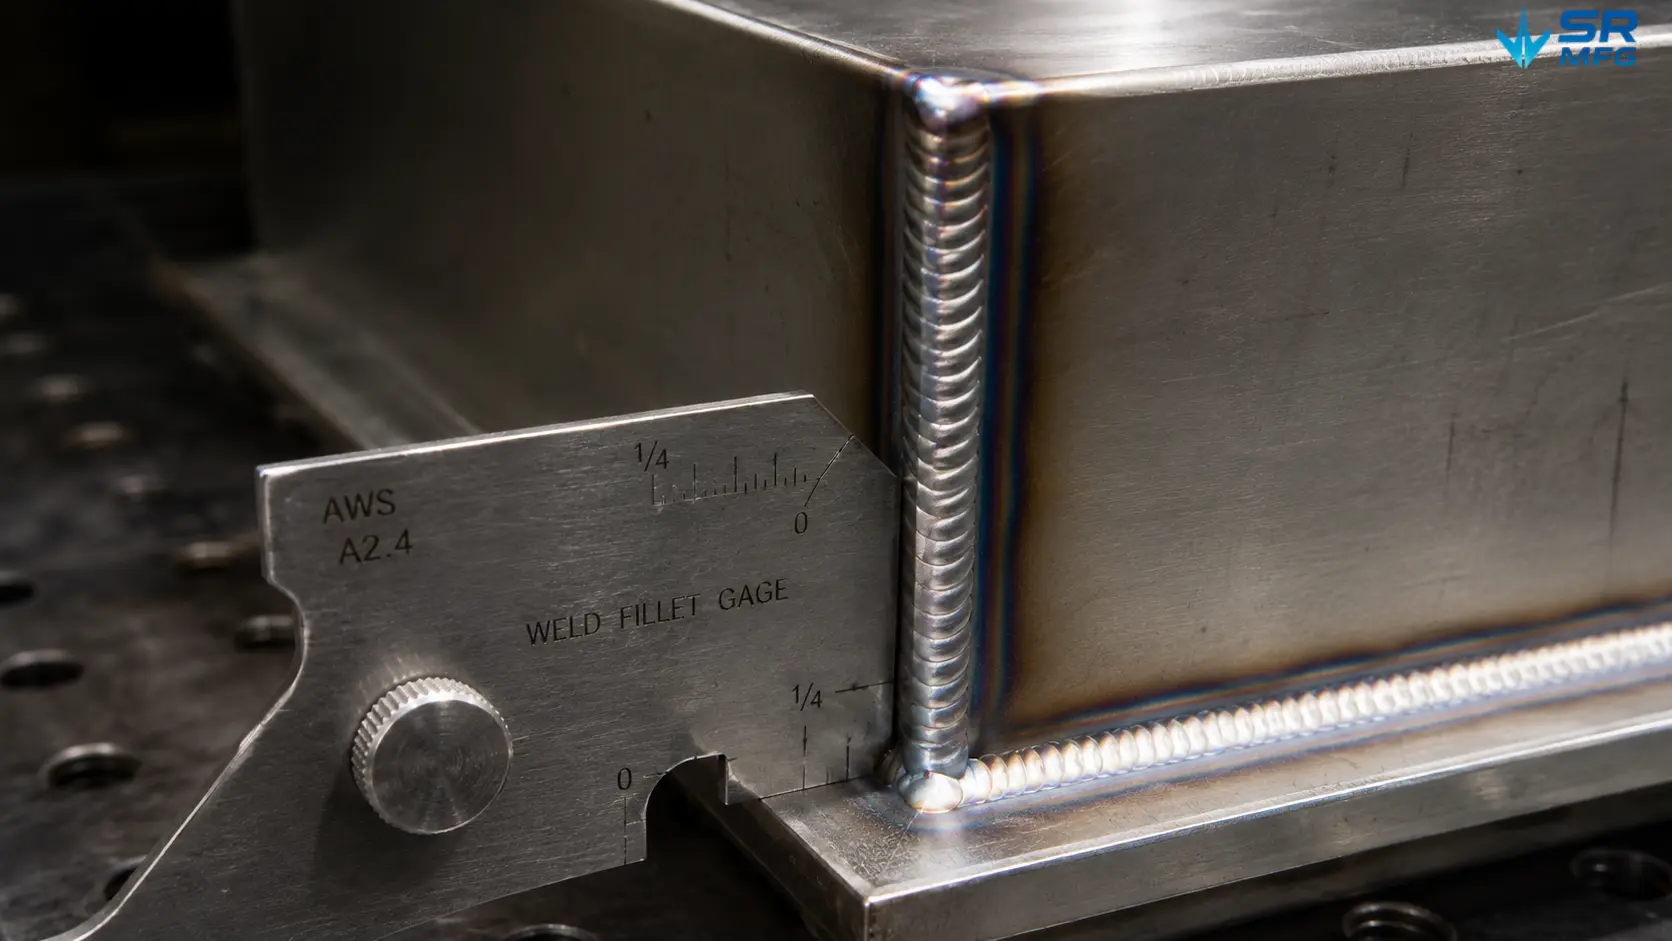
Weld fillet gauge measuring leg length on a TIG-welded stainless steel corner joint during visual weld inspection

Dung sai kích thước

Kích thước chi tiết sau tạo hình điển hình có thể được kiểm soát dựa trên yêu cầu bản vẽ, đặc tính vật liệu và các điểm kiểm tra.

  • Kích thước tuyến tính:±0.10 mm (tiêu chuẩn)
  • Vị trí lỗ:±0.10 mm
  • Chiều dài mặt bích:±0.10 mm
  • Độ phẳng: ≤0.20 mm trên 300 mm

*Có thể đạt dung sai chặt hơn sau khi xem xét bản vẽ.

Dung sai góc uốn

Tính nhất quán của góc uốn được duy trì thông qua việc thiết lập máy chấn tôn, đo góc và bù góc uốn.

  • Dung sai góc tiêu chuẩn:±1.0°
  • Dung sai góc chính xác:±0.5° (theo yêu cầu)
  • Khả năng lặp lại (cùng một chi tiết):±0.5°

*Dung sai góc thực tế phụ thuộc vào vật liệu và độ dày.

Đặc điểm quan trọng

Các đặc điểm chính ảnh hưởng đến lắp ráp hoặc chức năng được xem xét và kiểm soát với mức độ chú ý cao hơn.

  • Bán kính uốn:±0.20 mm
  • Khoảng cách mép:±0.10 mm
  • Độ vuông góc: ≤0.10 mm trên 100 mm
  • Vặn xoắn:
    ≤0.20 mm trên 300 mm

*Dựa trên quy trình ổn định và dụng cụ đạt chất lượng.

Vật liệu phổ biến cho uốn kim loại

Dịch vụ uốn kim loại của SR MFG bao gồm các loại tôn tấm công nghiệp phổ biến cho nguyên mẫu, lô nhỏ và sản xuất hàng loạt. Việc lựa chọn vật liệu ảnh hưởng đến bán kính uốn, độ đàn hồi, bảo vệ bề mặt, các lựa chọn hoàn thiện và chất lượng lắp ráp cuối cùng.

Các Vật Liệu Chúng Tôi Thường Uốn

Các vật liệu phổ biến cho uốn kim loại bao gồm thép carbon, thép mạ kẽm, hợp kim nhôm và thép không gỉ. Để đạt kết quả tốt nhất, cần xem xét đồng thời độ dày uốn, bán kính uốn tối thiểu, độ hoàn thiện bề mặt và yêu cầu xử lý sau trước khi sản xuất.

  • Thép cacbon

  • Thép mạ kẽm

  • Hợp kim nhôm

  • Thép không gỉ

  • Thép phủ đặc biệt

Thép cacbon

Độ dày uốn khuyến nghị: 0.5–3.0 mm

Ứng dụng điển hình: vỏ thiết bị, tủ, giá đỡ, linh kiện ô tô

Lưu ý khi uốn: độ ổn định kích thước và chất lượng bề mặt tốt; phù hợp cho các chi tiết tạo hình chính xác.

Chi phí tương đối: Thấp

Hoàn thiện tương thích: sơn tĩnh điện, sơn nung, sơn điện di, mạ

Kháng ăn mòn: Trung bình; thường cần bảo vệ bề mặt.

Xem chi tiết vật liệu →

Độ dày uốn khuyến nghị: 1.5–6.0 mm

Ứng dụng điển hình: chi tiết kết cấu, chi tiết máy móc hạng nặng, giá đỡ, khung

Lưu ý khi uốn: phù hợp với các chi tiết tạo hình có độ cứng cao hơn, nhưng cần lưu ý đến vảy bề mặt và nguy cơ nứt khi uốn.

Chi phí tương đối: Thấp

Hoàn thiện tương thích: dầu chống gỉ, sơn, sơn tĩnh điện sau xử lý bề mặt

Khả năng chống ăn mòn: Khá; thường cần xử lý bề mặt.

Xem chi tiết vật liệu →

Vật liệu mạ kẽm

Độ dày uốn khuyến nghị: 0.5–2.5 mm

Ứng dụng điển hình: vỏ thiết bị ngoài trời, tủ điện, chi tiết HVAC, mặt nạ thiết bị gia dụng

Lưu ý khi uốn: bán kính uốn và dụng cụ cần bảo vệ lớp kẽm và giảm bong tróc lớp phủ.

Chi phí tương đối: Trung bình

Hoàn thiện tương thích: để nguyên trạng sau mạ kẽm, sơn tĩnh điện, sơn

Khả năng chống ăn mòn: Tốt

Xem chi tiết vật liệu →

Độ dày uốn khuyến nghị: 0.5–2.0 mm

Ứng dụng điển hình: vỏ máy tính, vỏ thiết bị điện tử, vỏ thiết bị gia dụng nhỏ

Lưu ý khi uốn: cho độ đồng đều bề mặt tốt cho các chi tiết tạo hình; tránh uốn lặp lại nhiều lần tại cùng một vị trí.

Chi phí tương đối: Trung bình

Hoàn thiện tương thích: mạ, sơn tĩnh điện, sơn, sơn điện di

Khả năng chống ăn mòn: Tốt

Xem chi tiết vật liệu →

Độ dày uốn khuyến nghị: 0.8–2.0 mm

Ứng dụng điển hình: tấm lợp mái, vỏ ngoài trời, tấm lưng thiết bị gia dụng, chi tiết biển hiệu

Lưu ý khi uốn: cần bảo vệ bề mặt phủ trong quá trình uốn; dụng cụ cứng có thể làm hỏng lớp phủ.

Chi phí tương đối: Trung bình

Hoàn thiện tương thích: giữ nguyên lớp phủ, phủ màu, lớp phủ bảo vệ

Khả năng chống ăn mòn: Tốt

Xem chi tiết vật liệu →

Hợp kim nhôm

Độ dày uốn khuyến nghị: 0.8–4.0 mm

Ứng dụng điển hình: chi tiết hàng hải, vỏ ngoài trời, tấm trang trí, giá đỡ nhẹ

Lưu ý khi uốn: khả năng tạo hình và chống ăn mòn tốt; phù hợp cho nhiều chi tiết tấm nhôm uốn.

Chi phí tương đối: Trung bình

Hoàn thiện tương thích: anodizing, sơn tĩnh điện, sơn điện di

Kháng ăn mòn: Xuất sắc

Xem chi tiết vật liệu →

Độ dày uốn khuyến nghị: 1.0–3.0 mm

Ứng dụng điển hình: chi tiết kết cấu, chi tiết đường sắt, tản nhiệt, khung máy

Lưu ý khi uốn: độ bền cao hơn nhưng khả năng uốn thấp hơn 5052; có thể cần bán kính uốn lớn hơn hoặc xử lý nhiệt.

Chi phí tương đối: Trung bình–Cao

Hoàn thiện tương thích: anodizing, sơn tĩnh điện, sơn fluorocarbon

Kháng ăn mòn: Xuất sắc

Xem chi tiết vật liệu →

Thép không gỉ

Độ dày uốn khuyến nghị: 0.5–2.0 mm

Ứng dụng điển hình: thiết bị chế biến thực phẩm, thiết bị bếp, chi tiết y tế, vỏ thiết bị thông dụng

Lưu ý khi uốn: lực uốn lớn hơn thép carbon; cần xem xét hướng hạt và bảo vệ bề mặt.

Chi phí tương đối: Cao

Hoàn thiện tương thích: chải bề mặt, đánh bóng gương, thụ động hóa

Kháng ăn mòn: Xuất sắc

Xem chi tiết vật liệu →

Độ dày uốn khuyến nghị: 0.5–1.5 mm

Ứng dụng điển hình: chi tiết trang trí, sản phẩm thép không gỉ nhạy cảm về chi phí, vỏ thiết bị trong nhà

Lưu ý khi uốn: độ dẻo và khả năng kháng ăn mòn thấp hơn 304; không khuyến nghị dùng trong môi trường ven biển hoặc phun muối cao.

Chi phí tương đối: Trung bình–Cao

Hoàn thiện tương thích: chải bề mặt, sơn tĩnh điện, sơn phủ

Khả năng chống ăn mòn: Tốt

Xem chi tiết vật liệu →

Lưu ý: Độ dày uốn và bán kính uốn khuyến nghị phụ thuộc vào cấp vật liệu, trạng thái nhiệt luyện, độ dày, dụng cụ, chiều dài uốn và hình dạng chi tiết. Vui lòng gửi bản vẽ để kỹ sư xem xét trước khi sản xuất.

Bạn đã sẵn sàng bắt đầu dự án gia công kim loại của mình chưa?

Chưa chắc chắn vật liệu nào là lý tưởng cho dự án của bạn? Hãy liên hệ với chúng tôi. Đội ngũ kỹ thuật của chúng tôi sẽ đề xuất các loại vật liệu và độ dày tấm phù hợp dựa trên độ bền, trọng lượng, khả năng chống ăn mòn và tổng chi phí.

Ngành công nghiệp & Ứng dụng uốn kim loại

SR MFG cung cấp dịch vụ uốn kim loại cho các chi tiết tấm kim loại OEM dùng trong thiết bị công nghiệp, tủ, giá đỡ, khung, vỏ và cụm kết cấu. Chúng tôi hỗ trợ cả xác thực nguyên mẫu lẫn sản xuất hàng loạt ổn định trên nhiều lĩnh vực ứng dụng.
Thiết bị công nghiệp

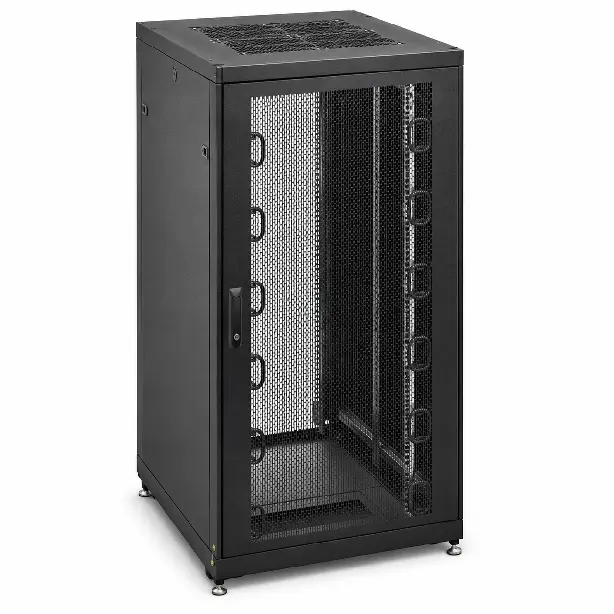
Trung tâm dữ liệu & thiết bị CNTT

Chi tiết uốn tấm kim loại cho trung tâm dữ liệu, hạ tầng mạng và phần cứng CNTT.

  • Khung & ray giá máy chủ
  • Khay quản lý cáp
  • Tấm & cửa tủ
  • Giá đỡ & tấm lắp đặt

Điện tử tiêu dùng

Custom metal bending parts for consumer electronics housings, internal brackets, display structures, and precision sheet metal assemblies.

  • Vỏ & nắp thiết bị
  • Giá đỡ hỗ trợ bên trong
  • Cấu trúc lắp đặt màn hình
  • Chi tiết kim loại loa & âm thanh
  • Chi tiết định hình chính xác nhỏ

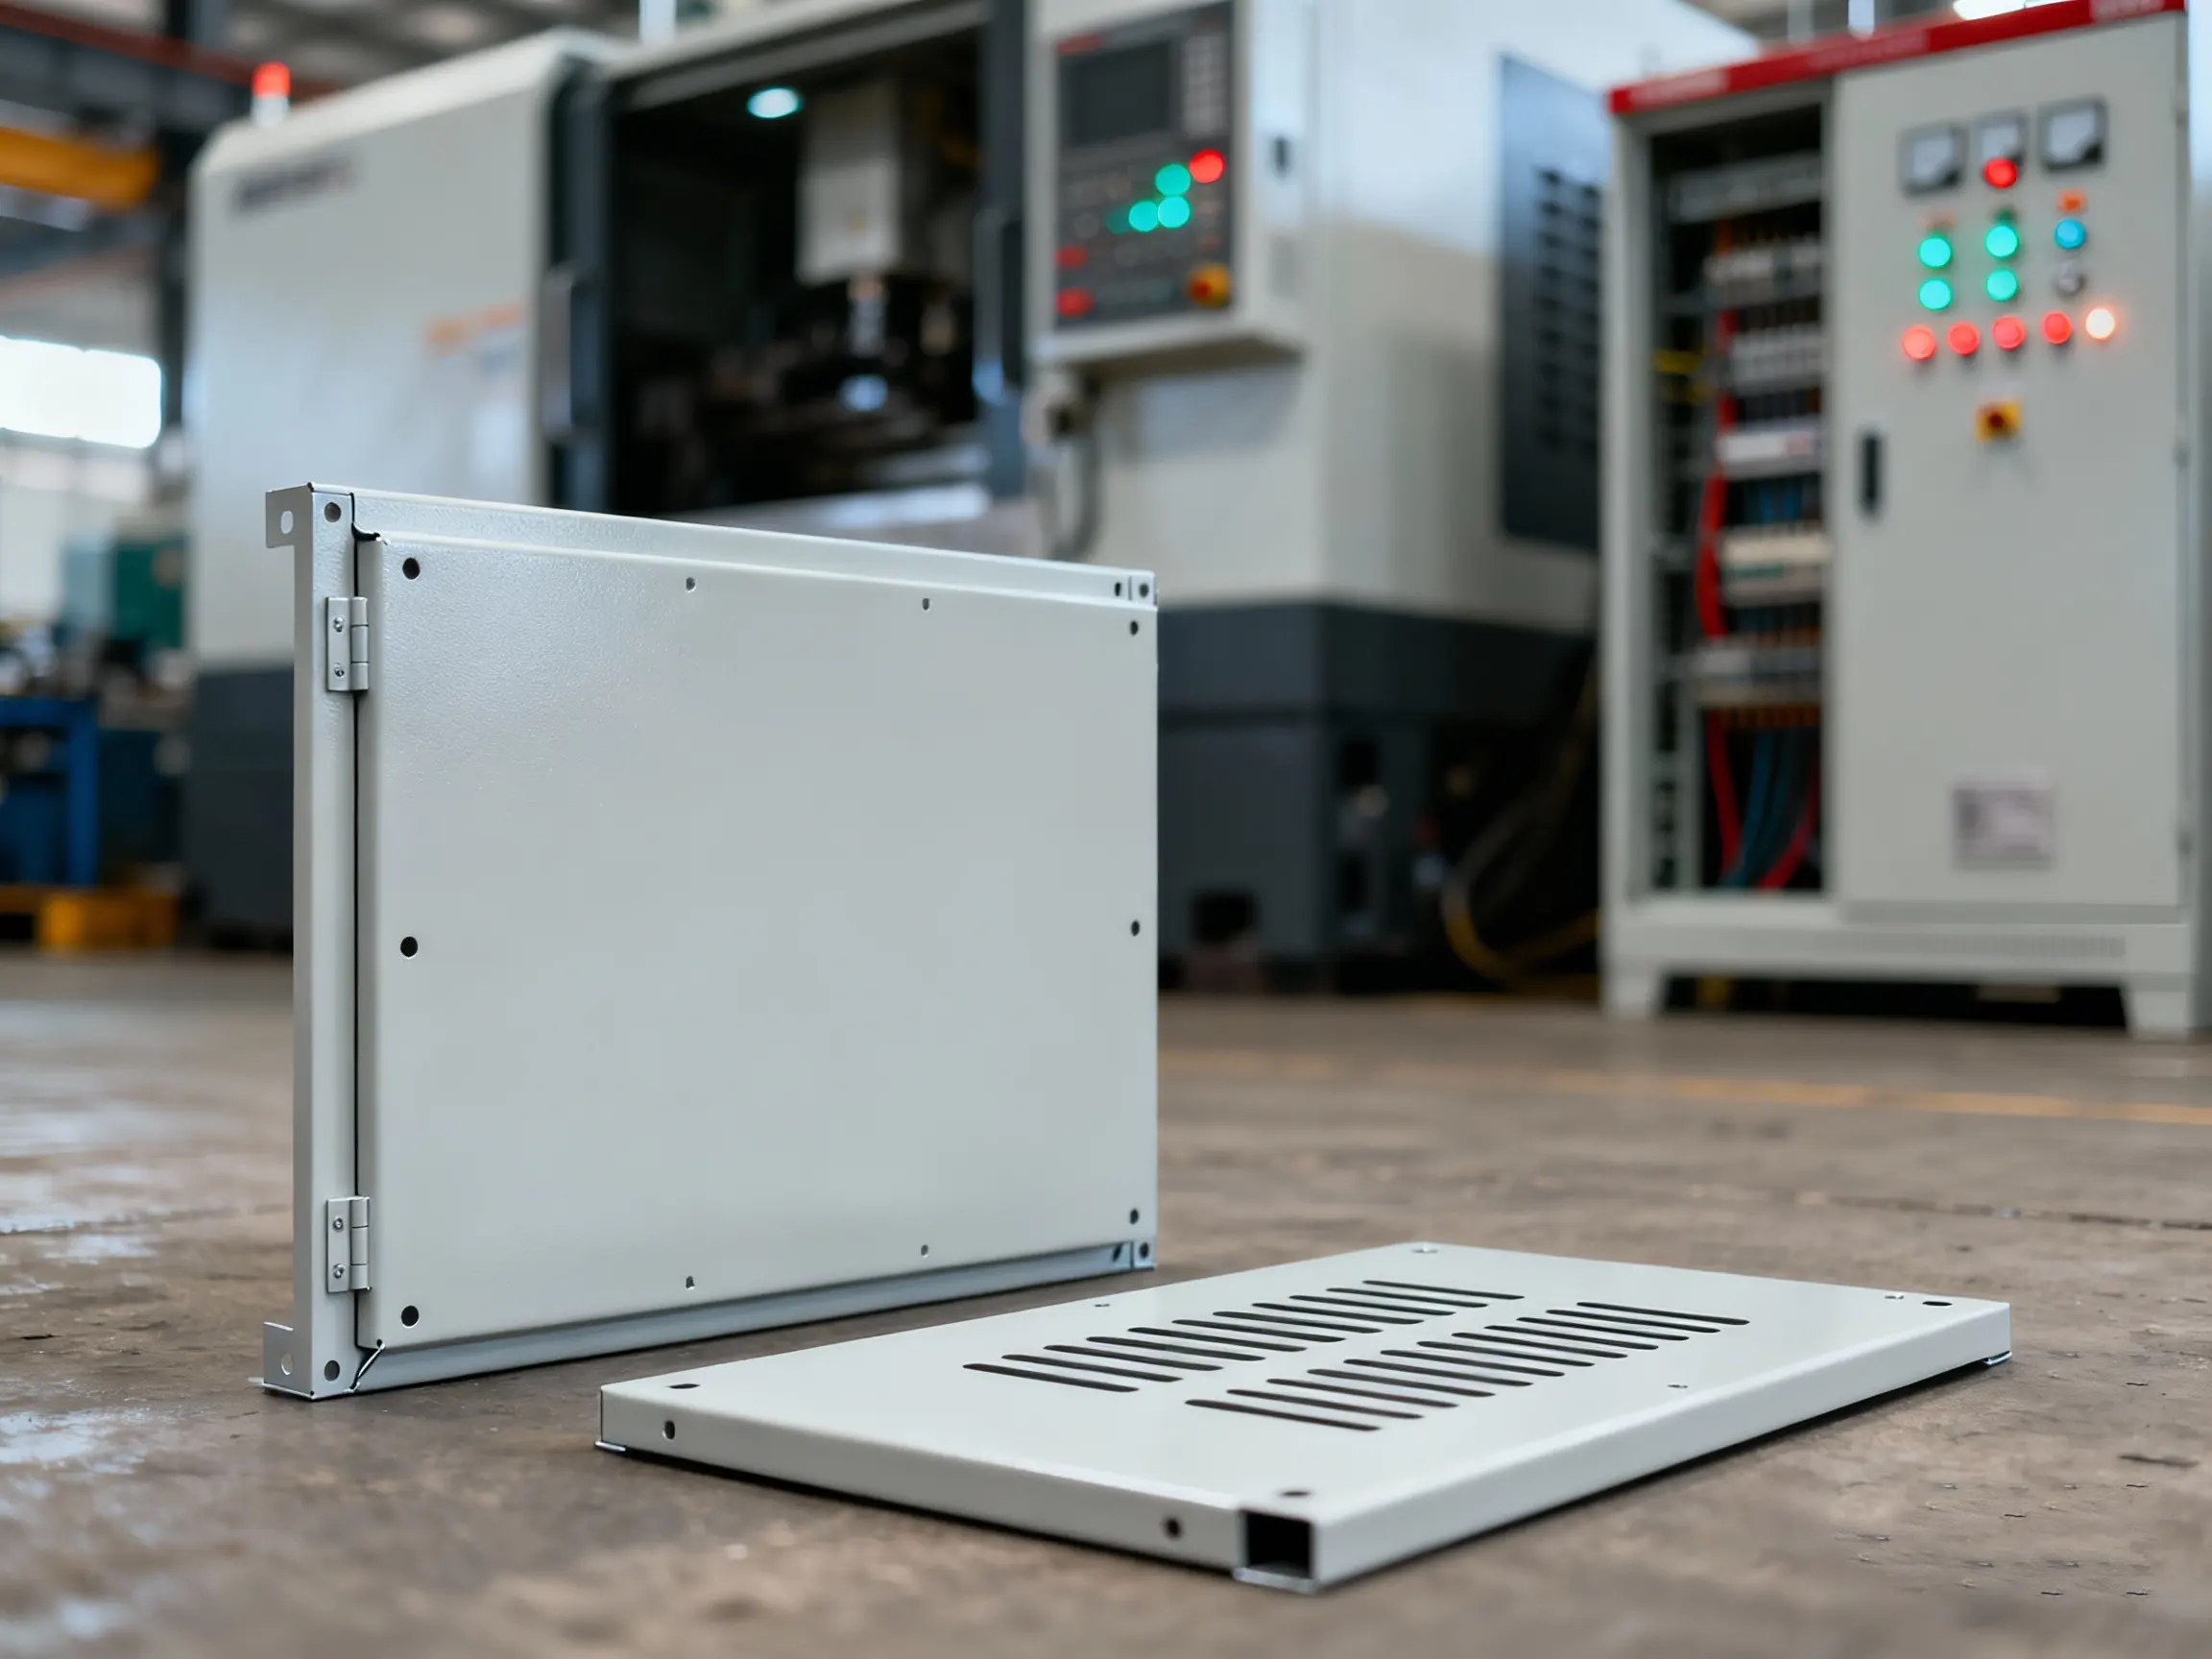
Thiết bị điện

Bent sheet metal components for electrical enclosures, control cabinets, power distribution units, and industrial electrical systems.

  • Vỏ tủ điện
  • Tấm bảng hộp điều khiển
  • Tấm lắp đặt cọc đấu nối
  • Giá đỡ thanh ray DIN
  • Tấm thông gió và tấm truy cập

Thiết bị công nghiệp

Metal bending parts for machinery, automation systems, production equipment, and structural machine assemblies.

  • Nắp che & tấm bảo vệ máy
  • Khung thiết bị
  • Giá đỡ băng tải
  • Tấm gắn cảm biến
  • Tấm chắn & tấm bảo vệ

Hệ thống năng lượng mới

Sheet metal bending solutions for EV charging equipment, battery systems, energy storage cabinets, and power conversion units.

  • Chi tiết vỏ bọc pin
  • Tủ trạm sạc
  • Tấm tủ lưu trữ năng lượng
  • Giá đỡ thanh cái
  • Vỏ mô-đun nguồn

Thiết bị ngoài trời

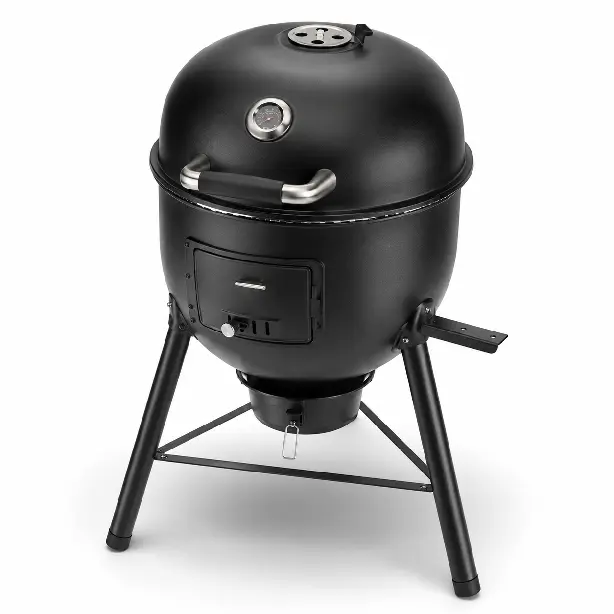
Weather-resistant bent sheet metal parts for outdoor enclosures, equipment covers, BBQ grills, lighting systems, and structural fixtures.

  • Vỏ thiết bị ngoài trời
  • Thân vỉ nướng BBQ bằng tôn tấm
  • Nắp che & tấm bảo vệ
  • Giá đỡ lắp đặt
  • Chi tiết kết cấu chống chịu thời tiết

Thiết kế theo ứng dụng của bạn

Whether you need a single prototype or high-volume production, SR MFG ensures consistent quality,tight tolerances, and reliable delivery for your metal bending parts.

— QUY TRÌNH LÀM VIỆC —

From Drawings to Finished Bent Sheet Metal Parts

A clear workflow helps reduce bending risks, confirm manufacturability,and keep prototype-to-production delivery under control.
  • 1

    Cung cấp bản vẽ hoặc mẫu
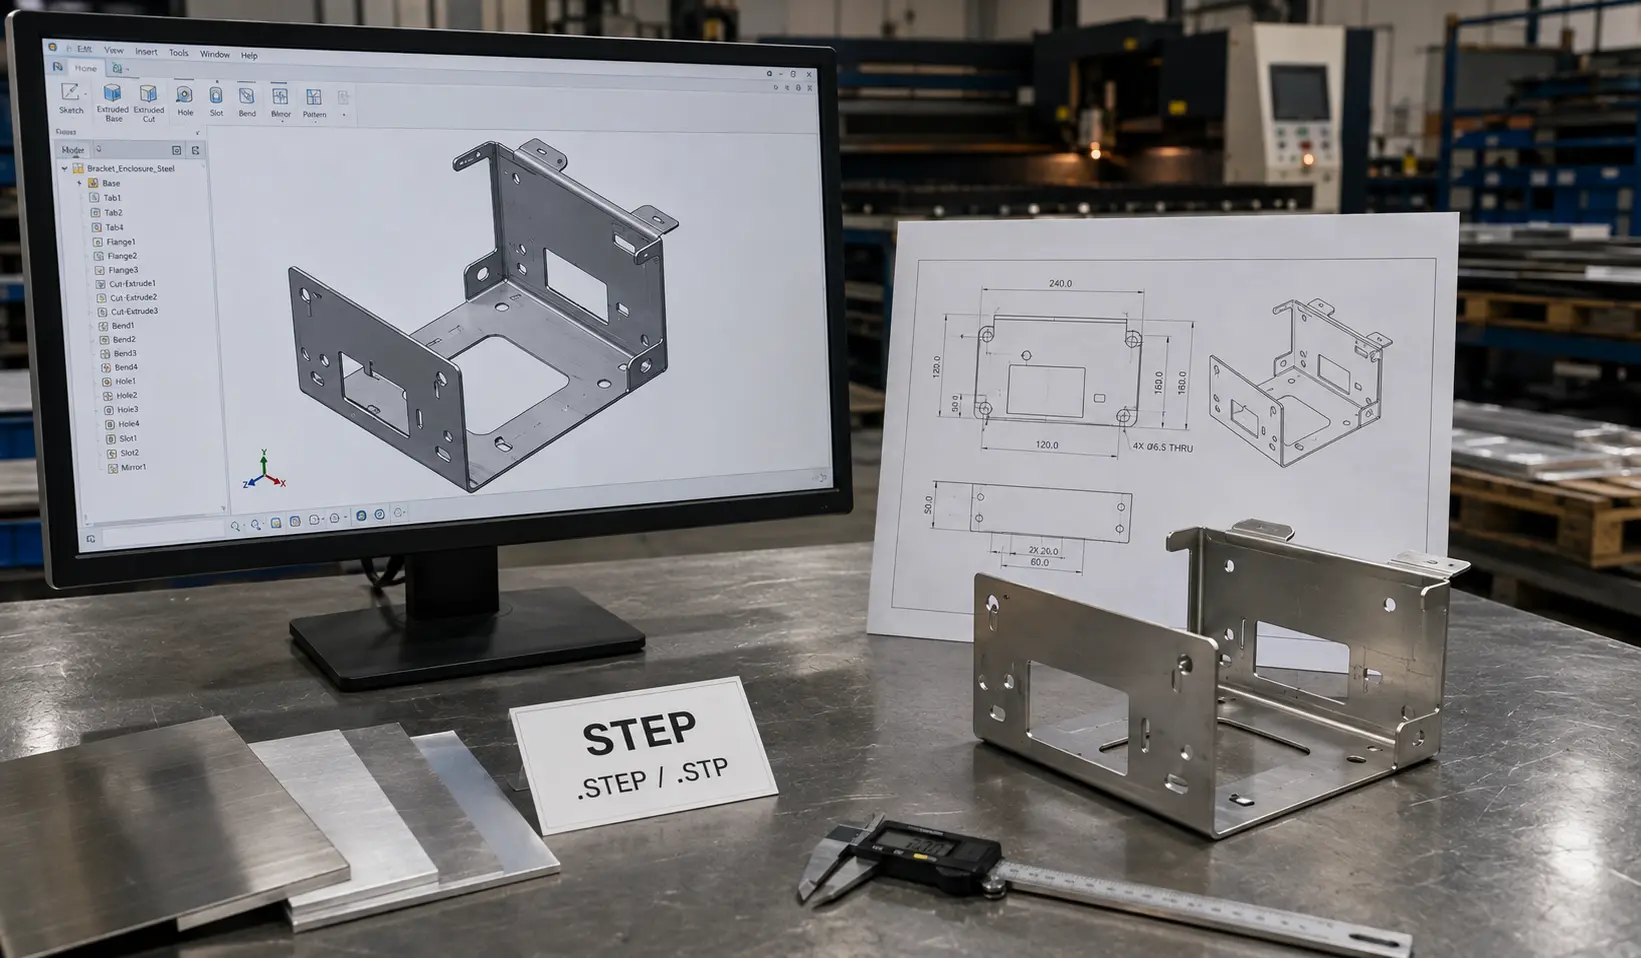
    Gửi các 2D/3D tệp của bạn, chẳng hạn như STEP, DXF, DWG hoặc PDF, cùng với số lượng, vật liệu, hoàn thiện bề mặt và yêu cầu giao hàng mục tiêu.

  • 2

    Rà soát kỹ thuật & Khuyến nghị DFM
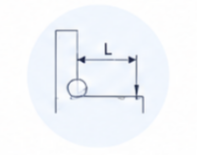
    Kỹ sư của chúng tôi xem xét bán kính uốn, khoảng cách từ lỗ đến vị trí uốn, tính khả thi khi tạo hình, lựa chọn vật liệu và các rủi ro tiềm ẩn trước khi bắt đầu sản xuất.

  • 3

    Báo giá & Xác nhận thời gian giao hàng
    Chúng tôi cung cấp báo giá chi tiết với đơn giá, chi phí dụng cụ (nếu cần), thời gian giao hàng ước tính và phương thức giao hàng khuyến nghị.

  • 4

    Chế tạo mẫu & Kiểm chứng
    Đối với các dự án mới, có thể chế tạo chi tiết mẫu trước để kiểm tra kích thước, chức năng, độ khớp khi lắp ráp và tính ổn định khi tạo hình.

  • 5

    Sản xuất hàng loạt & Quản lý chất lượng
    Trong quá trình sản xuất hàng loạt, chúng tôi theo dõi góc uốn, các kích thước quan trọng, cài đặt bù và chất lượng bề mặt theo tiêu chuẩn kiểm tra đã thống nhất.

  • 6

    Hoàn thiện, Đóng gói & Vận chuyển
    Các dịch vụ hoàn thiện tùy chọn bao gồm làm sạch ba via, sơn tĩnh điện, sơn phủ, mạ điện và lắp ráp bán thành phẩm. Chi tiết thành phẩm được đóng gói và vận chuyển theo yêu cầu của khách hàng.

Design Considerations for Uốn kim loại

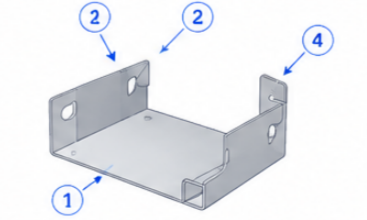
Uốn kim loại ảnh hưởng đến độ bền cấu trúc, độ chính xác khi lắp ráp và tính khả thi trong sản xuất. SR MFG xem xét bán kính uốn, chiều dài cạnh uốn, vị trí lỗ và thứ tự uốn trước khi sản xuất để giúp giảm thiểu biến dạng, nứt và va chạm dụng cụ.
01

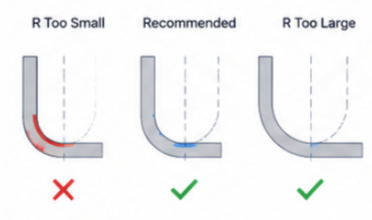
Bend Radius

Use an appropriate bend radius for each material and thickness to reduce cracking risk and improve forming stability.

02

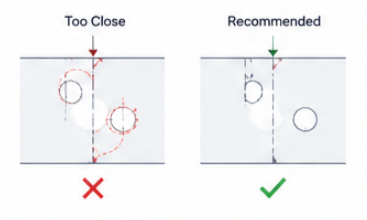
Hole-to-Bend Distance

Keep holes, slots, and notches away from bend lines to prevent deformation during forming.

03

Flange Length & Flatness

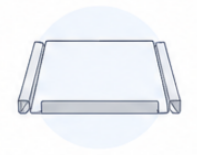
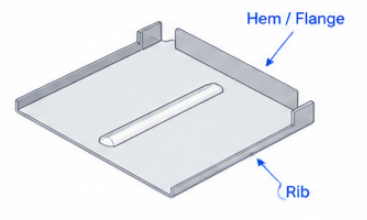
Use enough flange length for tooling contact, and add hems, ribs, or flanges to improve panel flatness.

04

Bend Sequence

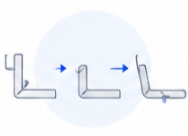
For parts with multiple bends, plan the bend direction and sequence early to avoid tolerance buildup and tooling interference.

-CÁC YẾU TỐ ẢNH HƯỞNG ĐẾN GIÁ

Pricing for Metal Bending:What Determines the Cost?

Metal bending cost is influenced by material, thickness, part geometry,tolerance requirements, surface finish, and production volume.
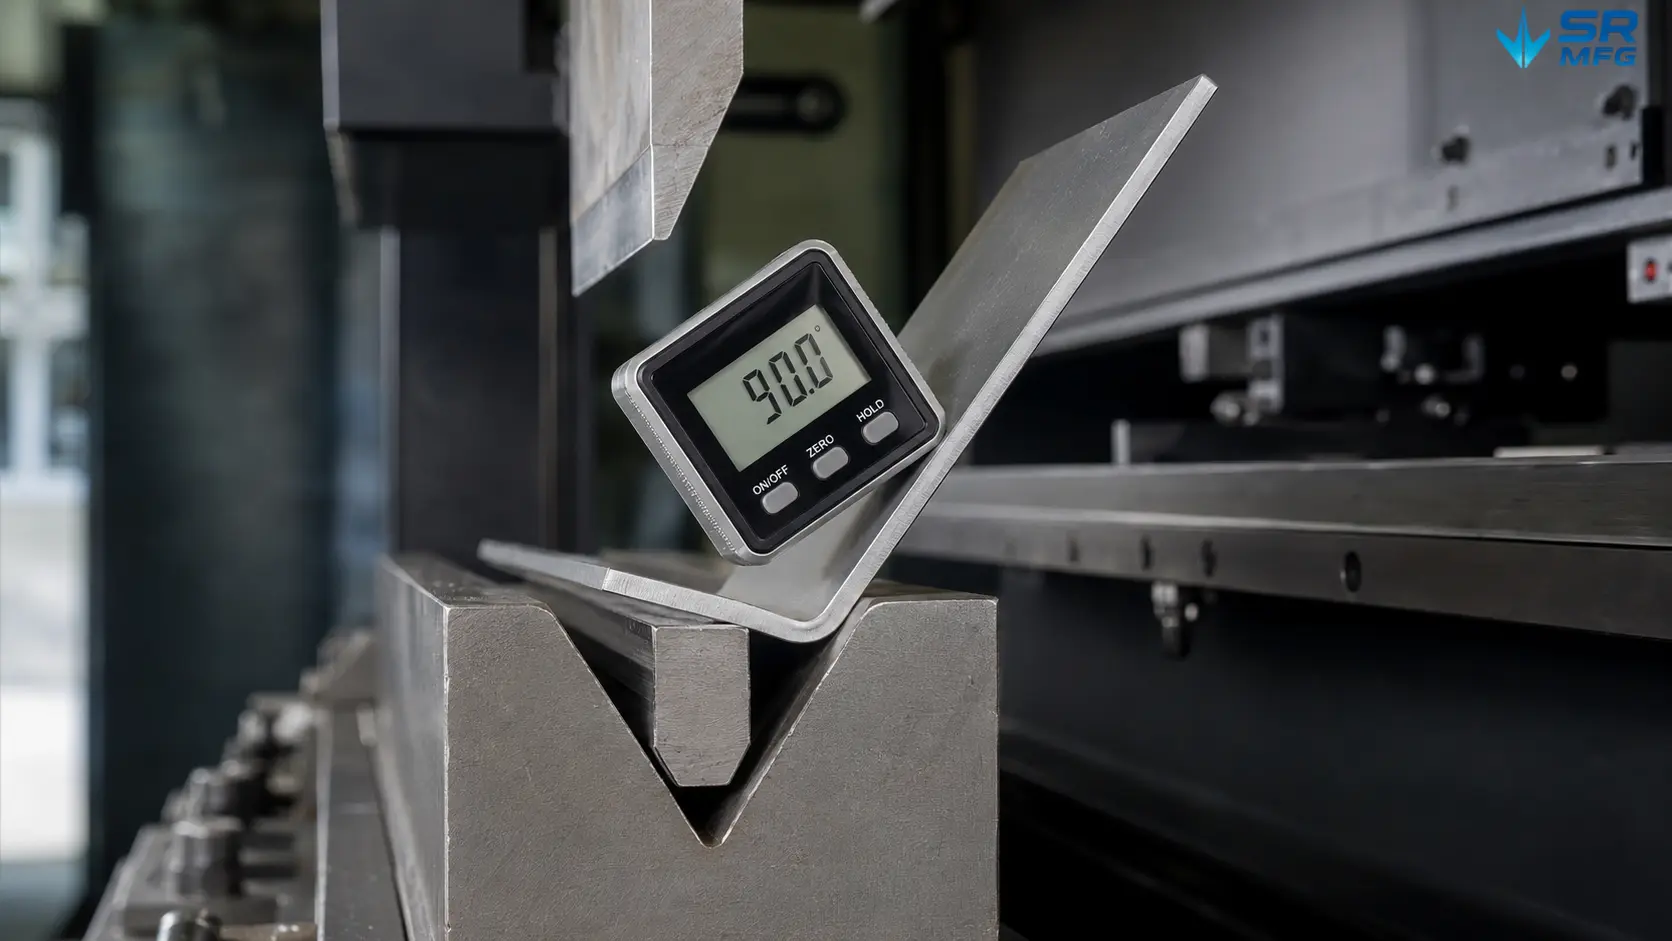
Digital angle gauge measuring bend accuracy on a sheet metal bracket during press brake forming inspection
  • Our pricing model reflects real manufacturing drivers,not just a “per-bend” number-so cost and qualitystay predictable for OEM customers.

Vật Liệu & Độ Dày

Thicker or harder materials requirehigher bending force, special tooling,and longer setup time.

Part Geometry & Bending Complexity

Multiple bend directions, short flanges, small radii, and holes near bend lines increase forming difficulty.

Tolerance & Appearance Requirements

Tight angle tolerance, flatness, visible surfaces, and no-scratch requirements add inspection and handling cost.

Batch Size & Repeat Orders

Larger repeat orders can reduce unit cost by spreading programming, setup, and inspection time across more parts.
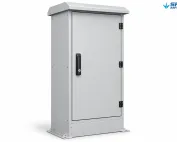
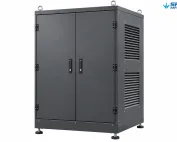
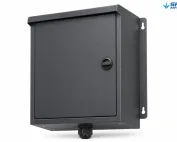
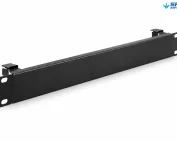
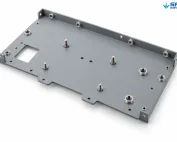
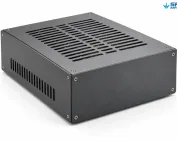
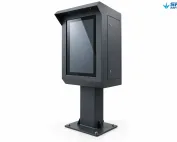
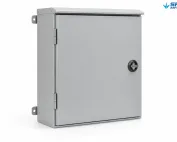
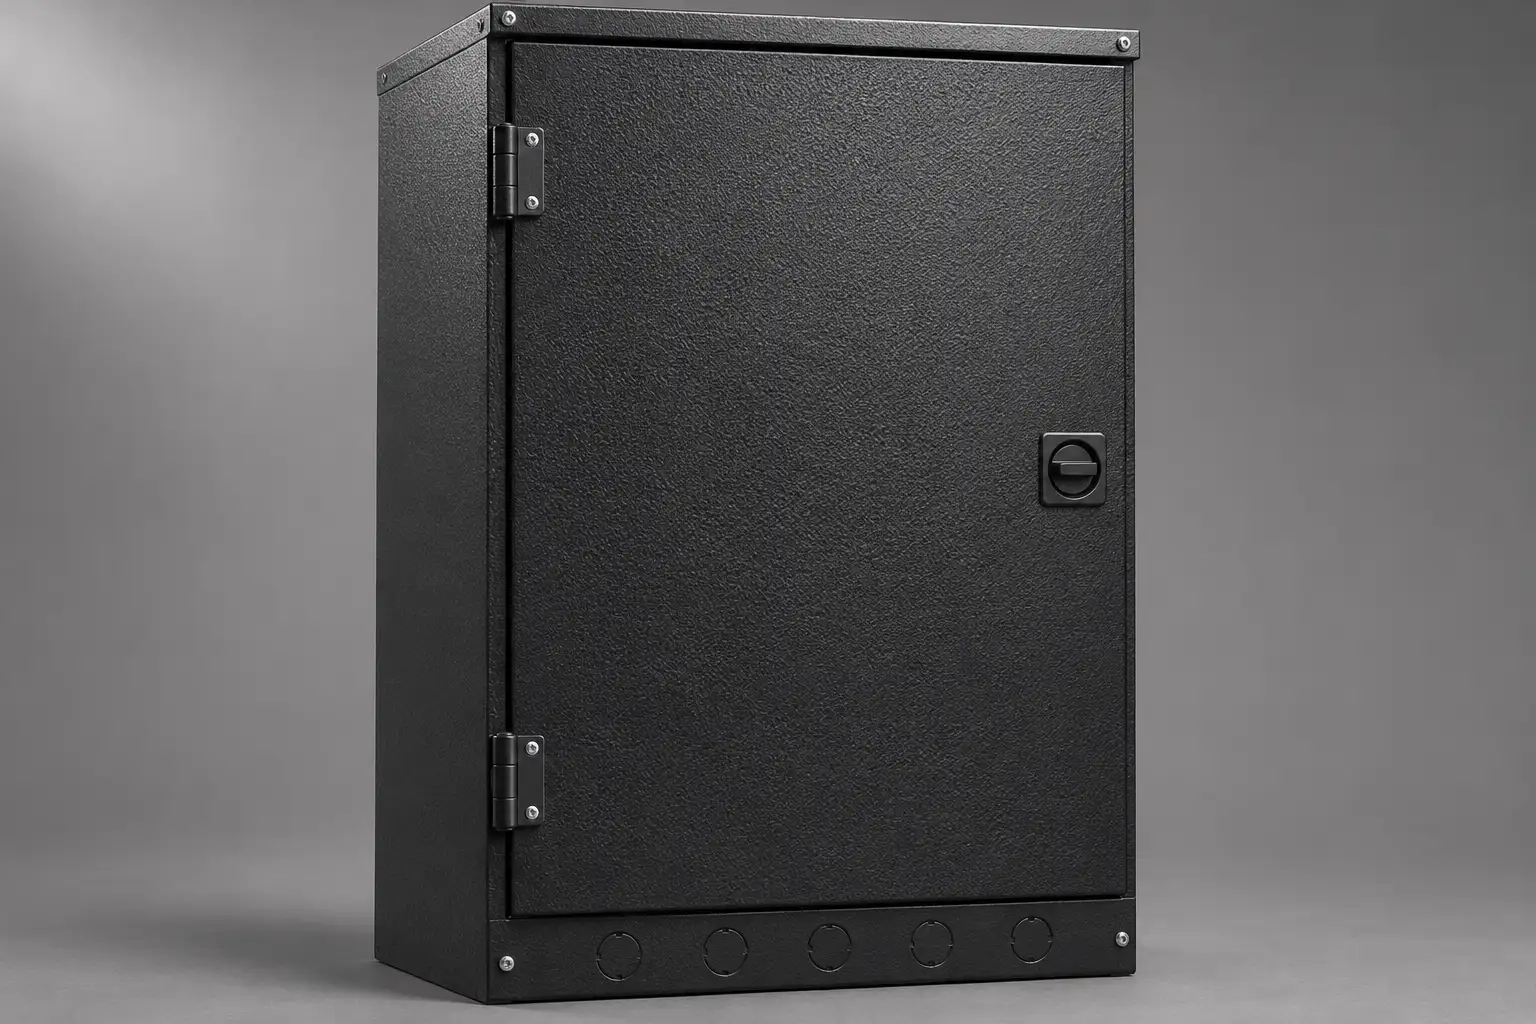
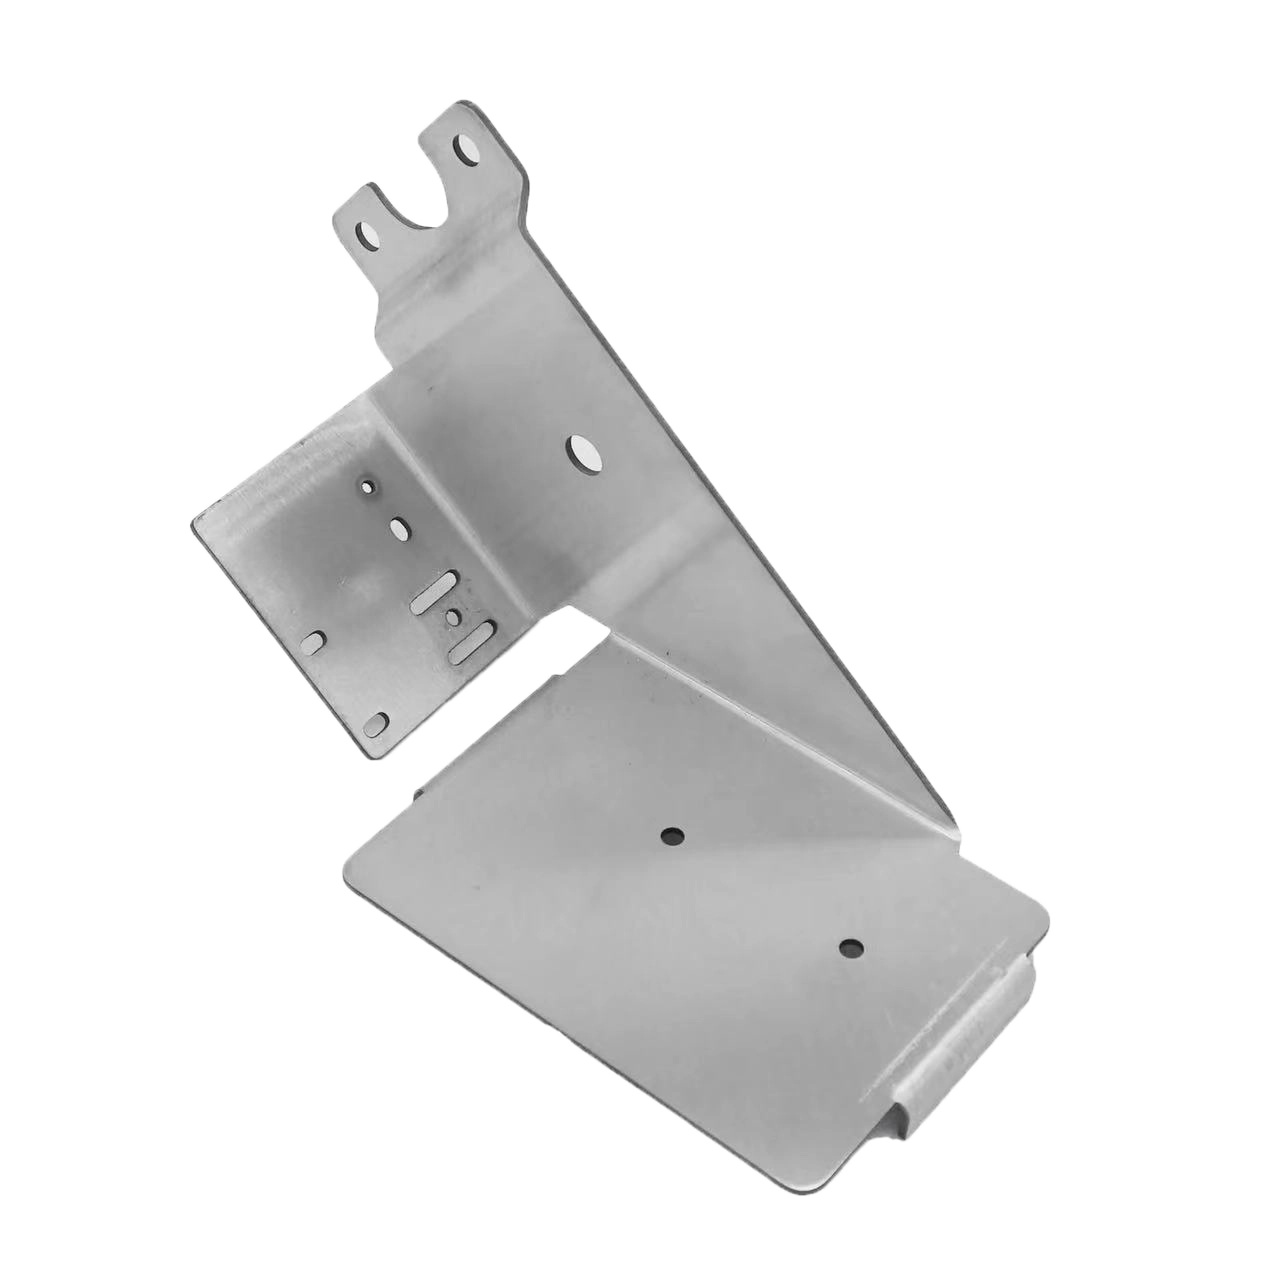
Metal bending products designed and manufactured by SR MFG

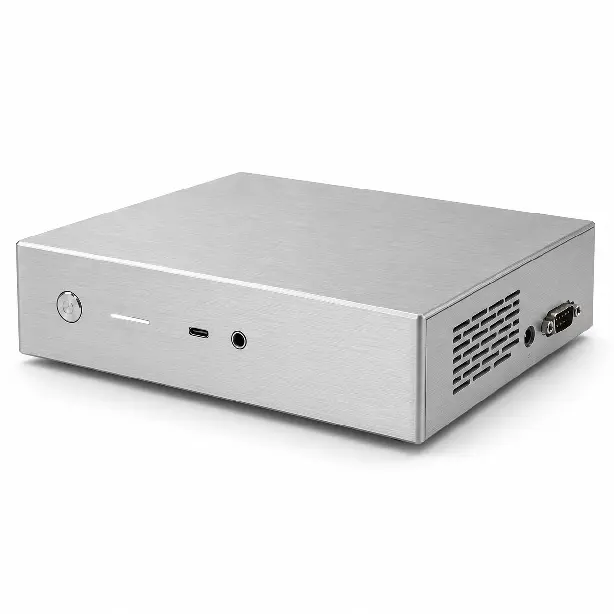
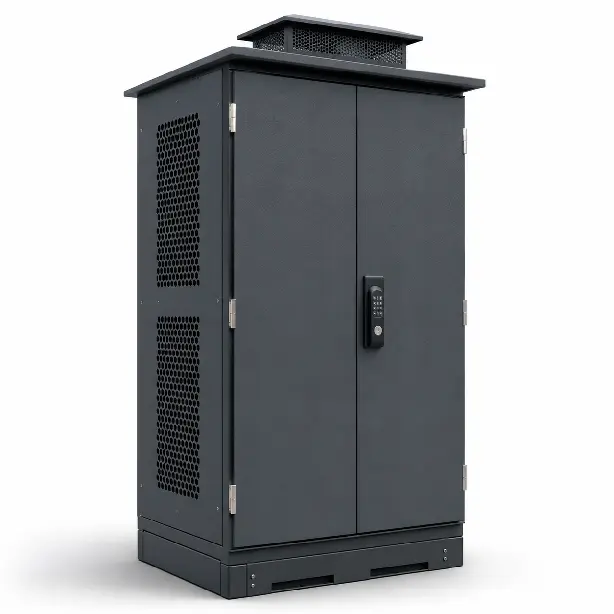
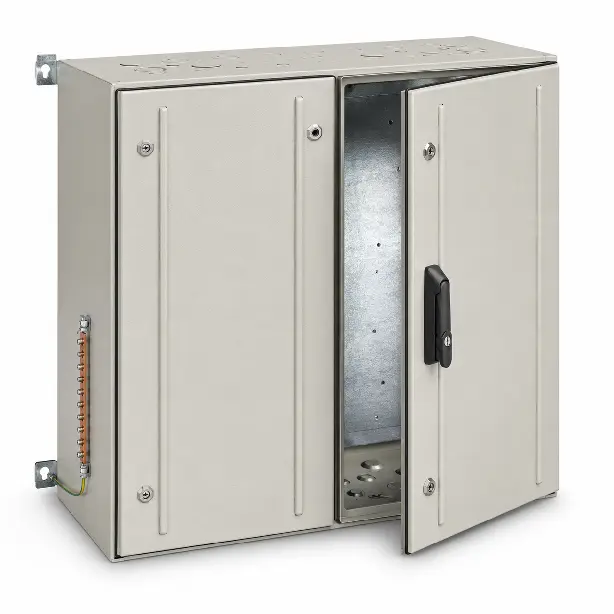
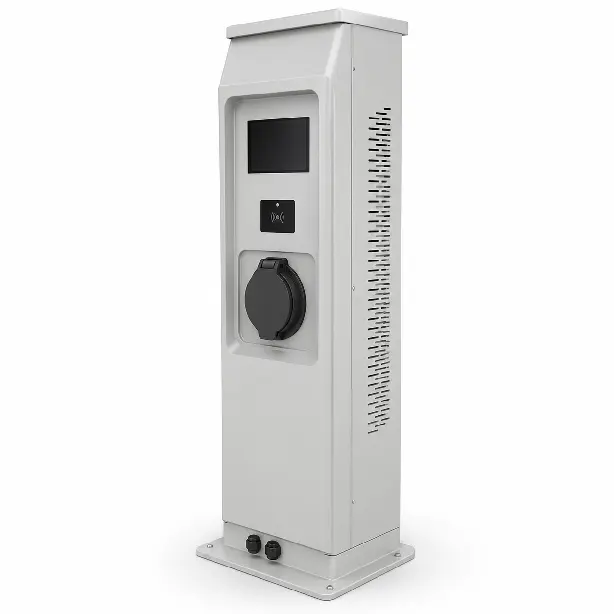
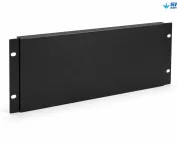
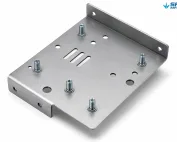
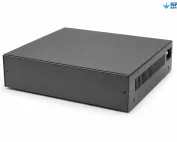
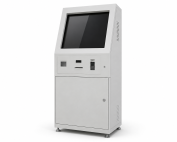
SR MFG đã hợp tác với các OEM toàn cầu để đồng thiết kế và chế tạo nhiều loại sản phẩm tấm kim loại tùy chỉnh, bao gồm vỏ, khung, tấm, giá đỡ và các chi tiết kết cấu.

Câu hỏi thường gặp Common Problems Regarding Metal Bending

An accurate quote depends on complete technical data, including:

  • 3D models and 2D drawings with tolerances

  • Cấp vật liệu và độ dày

  • Expected surface finish and coating

  • Yearly or batch quantities

  • Any special tests, certifications, or compliance needs

With this package, we can define the bending/fabrication route, estimate cycle times, and give a realistic cost and lead-time window.

Capacity is defined by press brake tonnage, maximum bend length, and open height. In practice, this covers:

  • Thin-gauge doors and covers for cabinets

  • Medium-gauge structural members for frames

  • Thicker brackets and bases

all handled on the same platform, as long as each design stays within the validated material–thickness–length window (confirmed during RFQ and DFM review for each project).

Bending tolerances are first validated on prototypes using agreed measurement points for angles, flatness, and critical interfaces.
Once approved, these checkpoints are built into in-process inspection at the press brake and periodic dimensional audits, with FAI/PPAP-style documentation and SPC where volumes justify it—so the same tolerance scheme stays in place as production scales up.

Yes. In many OEM projects, bending is one step in a chain including laser cutting, welding, surface finishing, and assembly. We define a single integrated route so bent parts move through predefined workcentres and fixtures with common datums and reference edges, reducing handling, shortening lead times, and improving consistency at enclosure or frame level.

Yes. Bent sheet metal parts can be combined with deburring, welding, surface finishing, hardware installation, and assembly according to the project requirements. Keeping these processes with one supplier helps maintain dimensional consistency and reduces additional handling between production stages.

Uốn tạo ra một vùng biến dạng dẻo cục bộ tại đó độ cứng và độ bền chảy tăng nhẹ, trong khi độ dẻo giảm; xa khỏi vị trí uốn, các tính chất vẫn gần với vật liệu gốc.
Đối với vỏ máy tĩnh và giá đỡ nhẹ, điều này thường có lợi. Đối với các cấu trúc động hoặc cấu trúc quan trọng về an toàn, bán kính uốn, cấp vật liệu và đường truyền tải được xác định một cách bảo thủ hơn—đôi khi được hỗ trợ bởi thử nghiệm hoặc mô phỏng—để tránh các vấn đề về mỏi hoặc nứt.

Related Sheet Metal Manufacturing Resources

Tệp STEP

Tháng 8 27, 2026|

A single missing surface in a STEP file can stall your sheet metal order by two to three [...]

Lên đầu trang