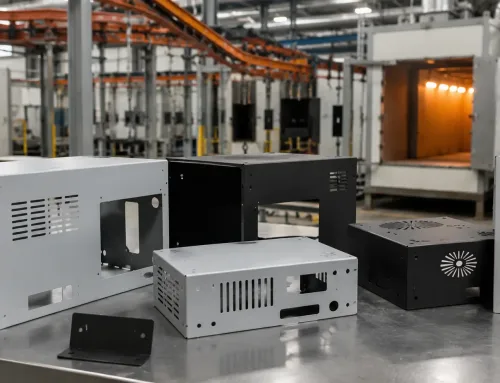
Sơn bột dạng vân nhăn rất dễ bị xếp vào mục “kết cấu trang trí.” Nhưng với tủ công nghiệp, cách phân loại đó đã bỏ qua một nửa giá trị. Chính bề mặt ba chiều mang lại cho vỏ tủ điều khiển vẻ ngoài bóng mờ đặc trưng đó còn giúp che khuất vết đổi màu mối hàn, chống bám dấu vân tay trên bảng điều khiển được mở ra hàng ngày, và giữ cho một lô sản xuất hai mươi tủ trông đồng nhất như một.
“Vân Nhăn Chỉ Là Trang Trí” — Và Tại Sao Cách Phân Loại Đó Khiến Bạn Trả Giá
Nhiều kỹ sư và người mua coi vân nhăn là lựa chọn “đẹp mắt hơn” và chọn nó chỉ dựa trên sở thích thị giác. Cách tiếp cận đó có hiệu quả cho đến khi lô sản xuất đầu tiên cho thấy sự biến thiên về kết cấu rõ rệt, hoặc khách hàng phàn nàn về độ chói trên tủ có bề mặt bóng mịn. Lập luận thực sự cho vân nhăn mang tính chức năng — nó giải quyết những vấn đề mà lớp phủ bột bóng mịn trên tấm kim loại gia công không thể.
Vân Nhăn Thực Sự Che Giấu Điều Gì Trên Một Chiếc Tủ Gia Công
Gia công tấm kim loại để lại dấu vết. Các mối hàn trên khung tủ tạo ra vết đổi màu vùng ảnh hưởng nhiệt. Các thao tác chấn tôn để lại những đường gấp mờ trên các bề mặt dễ thấy. Việc xử lý trong quá trình lắp ráp để lại các vết xước vi mô bị ánh sáng bắt trên bề mặt bóng. Kết cấu vân nhăn — vì nó cố ý là ba chiều — tán xạ ánh sáng trên các đỉnh và thung lũng của nó thay vì phản chiếu theo một hướng duy nhất. Kết quả là các khiếm khuyết bề mặt nhỏ hòa vào kết cấu thay vì nổi bật.
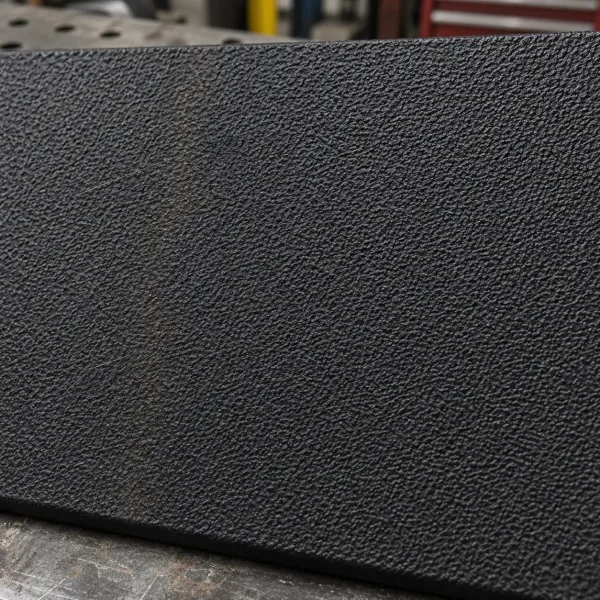
Góc nhìn cận cảnh bề mặt sơn nhăn màu đen trên tấm kim loại, cho thấy kết cấu ba chiều che giấu vết đổi màu do hàn và dấu vết do thao tác.
Đây không phải là tuyên bố rằng vân nhăn thay thế cho gia công đúng cách — các mối hàn vẫn nên được xử lý bề mặt ở những nơi quan trọng về mặt thẩm mỹ. Nhưng trên một cánh cửa tủ lớn hoặc bảng mặt bên, dung sai cho “nhìn chấp nhận được ở khoảng cách một cánh tay” rộng hơn nhiều với kết cấu vân nhăn so với bề mặt bóng mịn.
Độ Chói, Dấu Vân Tay và Dấu Vết Xử Lý: Khía Chức Năng Của Kết Cấu
Tủ công nghiệp thường xuyên bị chạm vào — nhân viên bảo trì mở cửa hàng tuần, người vận hành tựa vào các bảng mặt bên. Bề mặt phủ bột bóng mịn để lộ dấu vân tay dưới ánh sáng định hướng. Vân nhăn phân tán cả ánh sáng lẫn dầu từ dấu vân tay nên cả hai đều ít nhìn thấy hơn. Đối với các tủ dưới ánh đèn huỳnh quang hoặc LED trong xưởng, bề mặt kết cấu mờ là một lợi thế thực tế.
Kết Cấu Vân Nhăn Hình Thành Như Thế Nào — Và Tại Sao Nó Có Thể Kiểm Soát Được
Vân nhăn không phải là độ nhám ngẫu nhiên. Đó là một hình thái bề mặt được kiểm soát, được tạo ra bởi chính hóa học của lớp phủ bột. Bột vân nhăn chứa các chất đóng rắn được phối chế sao cho lớp ngoài của màng sơn liên kết ngang và co lại nhanh hơn lớp bên dưới. Khi bề mặt khô và co lại trên một nền vẫn còn mềm, nó uốn nếp thành một mạng lưới các nếp nhăn mịn đồng đều — về nguyên tắc tương tự như cách một lớp da khô hình thành trên một lớp chất lỏng dày hơn.
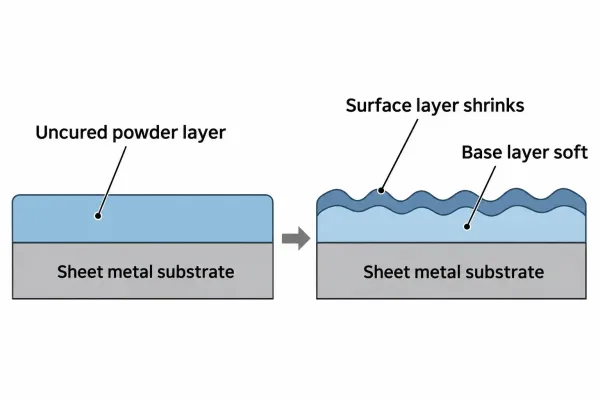
Sơ đồ mặt cắt đơn giản minh họa cách lớp phủ bên ngoài co lại nhanh hơn lớp bên trong trong quá trình đóng rắn, tạo nên kết cấu nhăn.
Điểm mấu chốt đối với kỹ sư và người mua: cấu trúc bề mặt nhăn không phải là đặc tính cố định của “bột nhăn.” Cấu trúc bề mặt cuối cùng — độ sâu, bước sóng và tính đồng đều — phụ thuộc vào các biến số quy trình có thể kiểm soát:
| Biến số | Ảnh hưởng đến cấu trúc bề mặt nhăn |
|---|---|
| Độ dày màng | Màng dày hơn thường tạo ra nếp nhăn thô hơn; nếu quá mỏng, cấu trúc bề mặt có thể không phát triển hoàn toàn |
| Nhiệt độ và thời gian đóng rắn | Đóng rắn chưa đủ để lại bề mặt dính, cấu trúc kém rõ nét; đóng rắn quá mức có thể làm phẳng hoặc đổi màu nếp nhăn |
| Công thức bột | Các nhà cung cấp khác nhau sử dụng hệ nhựa/chất đóng rắn khác nhau, tạo ra hoa văn nhăn mịn, trung bình hoặc thô |
| Xử lý bề mặt nền | Bám dính kém (xử lý phosphat hóa hoặc cromat hóa không đầy đủ) gây ra khuyết tật cấu trúc bề mặt bất kể chất lượng bột |
Đây là lý do tại sao một mẫu thử được phê duyệt trong phòng thí nghiệm không đảm bảo cấu trúc bề mặt giống hệt trên các chi tiết sản xuất. Biểu đồ nhiệt độ lò đóng rắn, độ dày màng trên các hình dạng phức tạp và tính nhất quán của xử lý bề mặt nền đều làm thay đổi kết quả. Chúng tôi sẽ quay lại vấn đề này trong phần kiểm soát sản xuất.
Tại sao tủ công nghiệp là ứng dụng lý tưởng cho hoàn thiện nhăn
Tủ công nghiệp có các yêu cầu về bề mặt phù hợp với những gì hoàn thiện nhăn mang lại.
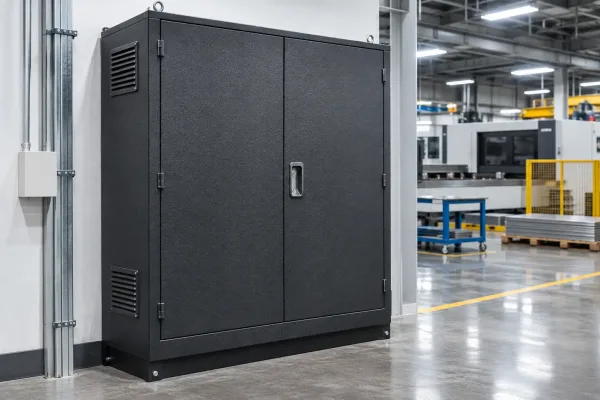
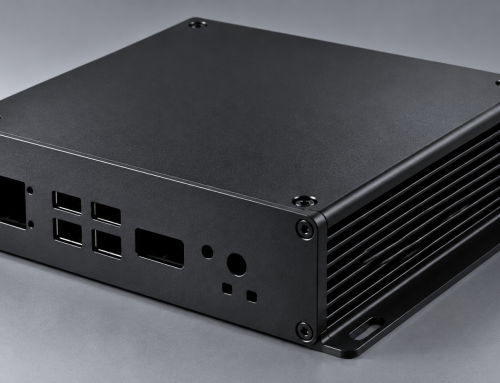
Tủ công nghiệp được phủ lớp hoàn thiện nhăn lắp đặt trên sàn nhà máy, cho thấy bề ngoài độ bóng thấp dưới ánh sáng chiếu từ trên cao.
Các tấm phẳng lớn có thể nhìn thấy (cửa, vách bên) đòi hỏi tính đồng nhất về ngoại hình trong suốt một lô sản xuất. Cấu trúc bề mặt nhăn dễ chấp nhận các sai lệch nhỏ của vật liệu nền hơn so với bề mặt mịn, vì mắt người đọc tổng thể hoa văn thay vì các khuyết tật riêng lẻ.
Tủ hoạt động ở những nơi liên tục có dấu vân tay, bụi và va chạm nhẹ — bề mặt có cấu trúc cho thấy độ mài mòn hằng ngày ít hơn bề mặt mịn.
Khung hàn với các tấm kim loại tấm uốn tạo hình được hưởng lợi từ tính liên tục thị giác mà cấu trúc bề mặt nhăn mang lại trên các mối hàn và vùng chuyển tiếp uốn.
Nhiều khách hàng OEM thích vẻ ngoài chuyên nghiệp, độ bóng thấp cho thiết bị mà khách hàng của họ nhìn thấy. Nhăn đen là lựa chọn phổ biến nhất, nhưng bột nhăn có sẵn nhiều màu công nghiệp khác nhau.
Nhăn vs. Mịn vs. Nhám giấy nhám: Chọn đúng cấu trúc bề mặt cho tủ
Trước khi chỉ định hoàn thiện nhăn, nên so sánh ba cấu trúc phủ bột phổ biến nhất cho ứng dụng tủ. Mỗi loại có sự cân bằng khác nhau giữa thẩm mỹ, chức năng và chi phí.
| Yếu tố | Hoàn thiện nhăn | Hoàn thiện mịn | Nhám giấy nhám (cấu trúc mịn) |
|---|---|---|---|
| Hồ sơ bề mặt | Mạng lưới nhăn ba chiều, đồng đều | Màng phẳng, liên tục | Độ nhám vi mô mịn, đều (không có hoa văn nhăn) |
| Che giấu khuyết tật | Tuyệt vời — hòa lẫn các dấu vết hàn, vết xước nhỏ | Kém — khuyết tật nhìn thấy được dưới ánh sáng | Tốt — tương tự như nhăn nhưng kém dung thứ hơn với các vết sâu |
| Khả năng nhìn thấy dấu vân tay | Thấp | Cao | Trung bình |
| Giảm chói | Mạnh | Yếu (ngay cả với lớp phủ trên mờ) | Trung bình |
| Khả năng làm sạch | Khó lau sạch hơn một chút (kết cấu giữ bụi mịn) | Dễ lau | Trung bình |
| Sự đa dạng màu sắc | Đa dạng (màu đen là tiêu chuẩn; có sẵn các màu RAL) | Đa dạng nhất | Đa dạng |
| Chi phí tương đối | 10–20% trên mức mịn tiêu chuẩn, tùy thuộc vào loại bột và số lượng | Cơ sở | Tương đương với lớp nhăn |
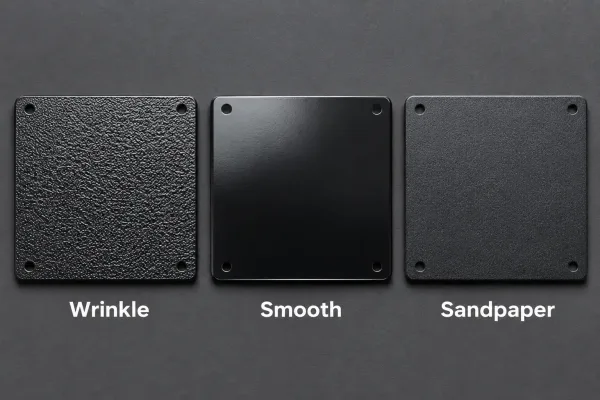
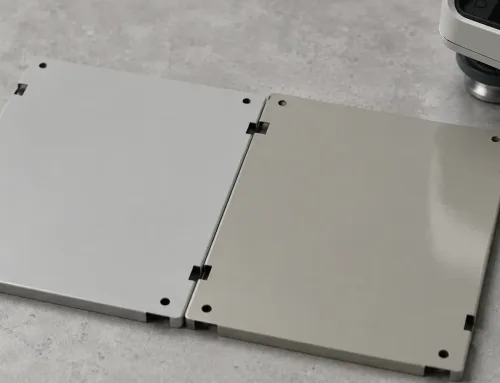
Ba tấm kim loại tấm phủ bột đặt cạnh nhau — vân nhăn, mịn và vân giấy nhám — dưới cùng một điều kiện chiếu sáng để so sánh trực tiếp.
Lớp hoàn thiện mịn vẫn có thể là lựa chọn đúng đắn khi khả năng làm sạch là ưu tiên hàng đầu (ví dụ: môi trường liền kề thực phẩm hoặc phòng sạch) hoặc khi ngoại hình bóng cao được quy định. Kết cấu giấy nhám là một lựa chọn trung gian — nó giảm độ chói mà không có hoa văn nhăn rõ rệt. Nhưng đối với các tủ công nghiệp đa dụng, nơi tính nhất quán về ngoại hình và việc che giấu khuyết tật là quan trọng, lớp hoàn thiện nhăn mang lại sự cân bằng tốt nhất.
Điều gì thực sự kiểm soát độ đồng nhất của vân nhăn trên các chi tiết tấm kim loại
Đây là nơi khoảng cách giữa “yêu cầu sơn vân nhăn” và “nhận được lớp sơn vân nhăn đồng nhất” thường xuất hiện. Trên một tấm mẫu phẳng, gần như bất kỳ loại bột nào cũng trông ổn. Trên một tủ được gia công có mối hàn, các đường gấp, cạnh và kích thước tấm khác nhau, độ đồng nhất của vân trở thành một thách thức sản xuất thực sự.
Xử lý bề mặt trước quan trọng hơn hầu hết người mua vẫn nghĩ. Trước khi phủ bột, thép tấm thường trải qua quá trình phosphating hoặc chromating tạo ra lớp màng chuyển hóa để tăng độ bám dính. Nếu việc xử lý bề mặt trước không đồng nhất — ví dụ, dầu thừa từ quá trình dập không được làm sạch hoàn toàn — lớp bột có thể đóng rắn với kết cấu khác tại khu vực đó, hoặc độ bám dính có thể bị hỏng.
Độ dày màng sơn phải đồng đều trên toàn bộ chi tiết. Độ sâu của vân nhăn tương quan với độ dày màng sơn tích tụ. Cửa tủ có các chi tiết lõm có thể tích tụ nhiều bột sơn hơn ở các góc (hiệu ứng lồng Faraday ít gây vấn đề trên các tấm lớn, nhưng các mép và góc trong vẫn có độ dày tích tụ cao hơn). Một thông số kỹ thuật phổ biến là 60–100 μm cho bột sơn vân nhăn; việc duy trì trong một dải quy định quan trọng hơn việc đạt đúng một con số duy nhất.
Sự đồng đều nhiệt độ của lò sấy ảnh hưởng trực tiếp đến kết cấu bề mặt. Nếu một vùng của lò chạy 10°C nóng hơn vùng khác, các tủ đi qua vùng đó có thể cho ra hoa văn nhăn khác với các tủ từ vùng mát hơn. Đây là một trong những nguyên nhân phổ biến nhất gây ra các khiếu nại về “biến động giữa các lô”.
Đường hàn và các cạnh sắc cần được chú ý. Vùng hàn tạo ra các thay đổi hình học cục bộ ảnh hưởng đến dòng chảy của bột và sự phát triển của kết cấu. Các cạnh sắc thường thấy trên tấm kim loại cắt laser thường có lớp phủ mỏng hơn và có thể thể hiện kết cấu khác hoặc mòn sớm. Quy định bán kính uốn tối thiểu (≥ 1× độ dày vật liệu đối với thép mềm) và xử lý mối hàn trên các bề mặt nhìn thấy sẽ giảm thiểu các vấn đề này.
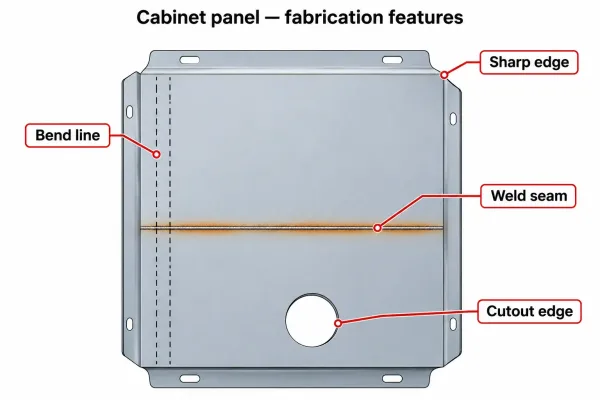
Sơ đồ có chú thích của một tấm kim loại tấm gia công, xác định các mối hàn, bán kính uốn và các cạnh cắt laser nơi kết cấu nhăn có thể thay đổi.
Khoảng cách giữa mẫu thử và sản xuất là có thật. Luôn phê duyệt một mẫu đại diện cho sản xuất — một tấm từ cùng vật liệu, độ dày, dây chuyền tiền xử lý và lò sấy sẽ chạy đơn hàng của bạn. Một phiếu thử phòng thí nghiệm cho biết bột hoạt động tốt; nó không đảm bảo quy trình sản xuất sẽ tái tạo được kết quả đó.
Cách chỉ định hoàn thiện vân nhăn trên bản vẽ và RFQ
Một đơn đặt hàng ghi “hoàn thiện vân nhăn, màu đen” để lại ít nhất năm quyết định cho sự giả định của nhà cung cấp. Mỗi giả định đó có thể khác nhau giữa các báo giá — và mỗi khác biệt trở thành một tranh chấp khi giao hàng.
Chỉ định năm yếu tố này trên bản vẽ hoặc trong RFQ:
| Nguyên tố | Cần chỉ định gì | Ví dụ |
|---|---|---|
| Loại kết cấu | Vân nhăn mịn, trung bình hoặc thô; hoặc tham chiếu một mẫu chuẩn | “Vân nhăn mịn, theo mẫu panel đã phê duyệt A-001” |
| Màu sắc | Số RAL, tham chiếu Pantone hoặc mẫu màu vật lý | “RAL 9005, Đen Jet” |
| Độ dày màng | Phạm vi tính bằng micromet | “60–90 μm DFT (độ dày màng khô)” |
| Diện tích phủ | Những bề mặt nào được hoàn thiện; che chắn hoặc loại trừ khi cần | “Chỉ các bề mặt bên ngoài; che chắn tất cả các điểm tiếp đất và ren lắp ráp” |
| Tiêu chí chấp nhận | Dung sai màu, độ đồng đều kết cấu, tiêu chuẩn bám dính | “ΔE ≤ 1.5 so với mẫu chuẩn; bám dính theo ASTM D3359, Class 4B hoặc tốt hơn” |
Khi năm yếu tố này được ghi lại, nhà gia công có thể báo giá chính xác, nhà sơn có thể xử lý nhất quán, và kiểm tra đầu vào có cơ sở đo lường để chấp nhận. Nếu không có chúng, nhà cung cấp định giá theo cách diễn giải đơn giản nhất — và người mua gánh chịu rủi ro của mọi điều không được nói ra.
Cách kiểm tra và chấp nhận hoàn thiện vân nhăn trên chi tiết sản xuất
Tiêu chí chấp nhận cho hoàn thiện vân nhăn nên được xác định trước lô sản xuất đầu tiên. Các điểm kiểm tra thực tế nhất là:
- Độ đồng đều kết cấu: So sánh bằng mắt và xúc giác với mẫu chuẩn đã được phê duyệt dưới ánh sáng có hướng — kiểm tra theo góc, không nhìn thẳng.
- Độ nhất quán màu sắc: Đo bằng máy đo phổ nếu dung sai ΔE được quy định. Đối với màu nhăn đen trên các tấm lớn, sự thay đổi màu sắc trên tấm thường ít gặp vấn đề hơn sự biến đổi kết cấu — nhưng đối với các lớp hoàn thiện nhăn có màu, việc đối sánh màu theo lô đáng được kiểm tra.
- Độ bám dính: Thử nghiệm băng dính cắt chéo (ASTM D3359) trên một khu vực đại diện. Kết cấu nhăn có thể che giấu các vấn đề về độ bám dính — một lớp hoàn thiện có thể trông chấp nhận được nhưng lại bong ra khi va đập. Thử nghiệm băng dính tại bước kiểm tra đầu vào là một biện pháp bảo hiểm không tốn kém.
- Độ dày màng: Số đo bằng đồng hồ đo từ hoặc dòng điện xoáy tại 5+ điểm mỗi tấm (bao gồm các cạnh và khu vực lõm) để xác nhận quy trình được duy trì trong phạm vi cho phép.
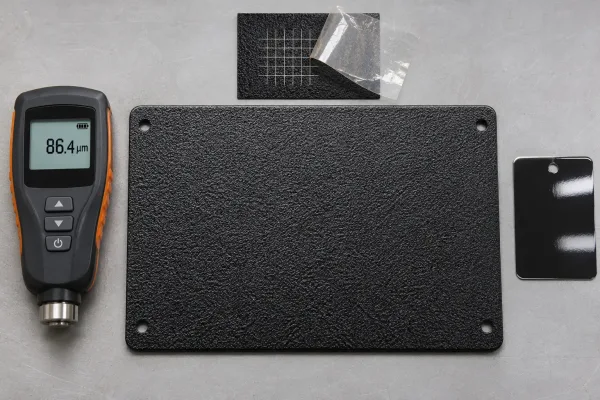
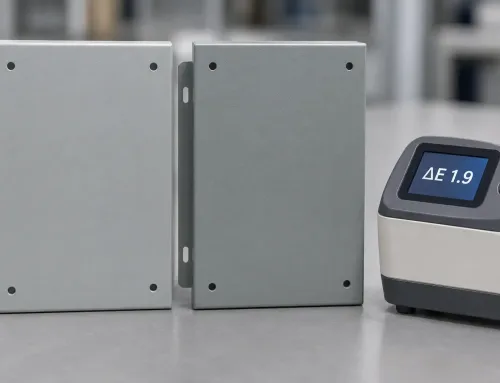
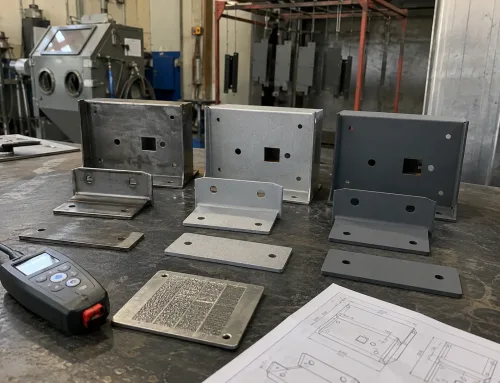
Thiết lập kiểm tra cho thấy một tấm tủ phủ bên cạnh một đồng hồ đo độ dày màng, một khu vực thử nghiệm cắt chéo và một mẫu màu chuẩn để so sánh.
Đối với kiểm tra hàng mẫu đầu tiên (FAI), hãy ghi lại cả bốn điểm và lưu giữ mẫu vật lý. Đối với các lô sản xuất, một kế hoạch lấy mẫu (kiểm tra bằng mắt + một phép thử độ bám dính cho mỗi lô) thường là đủ, trừ khi ứng dụng đòi hỏi khắt khe về an toàn hoặc thẩm mỹ.
Lời kết
Sơn bột vân nhăn khẳng định vị trí của mình trên các tủ công nghiệp nhờ hiệu suất kỹ thuật. Nó che giấu các dấu vết gia công, giảm độ chói và dấu vân tay, đồng thời giữ cho các tấm lớn đồng nhất trong suốt một lô sản xuất. Nhưng lớp vân bạn nhận được chỉ tốt bằng thông số kỹ thuật bạn viết ra và các kiểm soát quy trình mà đơn vị gia công cùng đơn vị sơn của bạn duy trì. Cho dự án tủ tiếp theo của bạn, hãy xác định năm yếu tố thông số kỹ thuật trên bản vẽ trước khi gửi yêu cầu báo giá (RFQ) — chỉ riêng bước đó đã ngăn ngừa nhiều tranh chấp phát sinh về sau hơn bất kỳ bước nào khác.