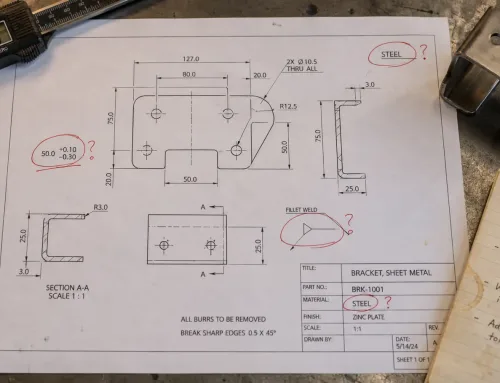
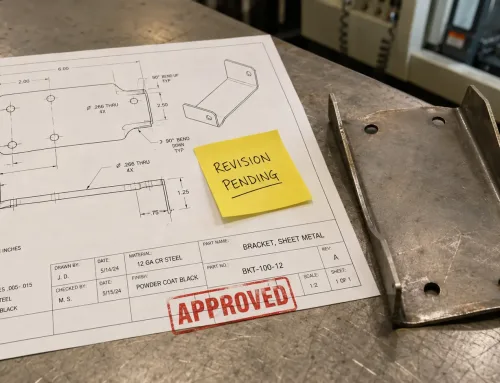
Một giá đỡ bằng tôn trông có vẻ đơn giản trên màn hình — một dạng phẳng duy nhất, một loại vật liệu, kích thước vừa phải — lại nhận được thời gian giao hàng bốn tuần sau khi báo giá. Vật liệu không phải là nguyên nhân. Nguyên nhân là số lượng và mức độ khó của các công đoạn sản xuất mà chi tiết đòi hỏi: các lần gấp đổi hướng, mối hàn ở các góc hẹp, phụ kiện được lắp thêm và một cấp dung sai buộc phải kiểm tra bổ sung. Trong sản xuất theo yêu cầu, khối lượng công việc ẩn giấu này được gọi là độ phức tạp quy trình, và đây là một trong những yếu tố dự báo đáng tin cậy nhất về thời gian sản xuất một chi tiết.
Độ phức tạp quy trình có ý nghĩa gì đối với một chi tiết đơn lẻ
Độ phức tạp quy trình, ở cấp độ chi tiết, là tổng số lượng và mức độ khó của các công đoạn sản xuất cần thiết để biến một tấm tôn thô hoặc phôi thành một thành phẩm hoàn chỉnh đã được kiểm tra. Đây không phải là một thuật ngữ thời thượng của quản lý dự án và cũng không phải là một chỉ số hiệu quả toàn nhà máy. Đối với một chi tiết đơn lẻ, nó trả lời một câu hỏi cụ thể: cần thực hiện bao nhiêu bước riêng biệt, và mỗi bước khó đến mức nào?
Định nghĩa này quan trọng vì hầu hết nội dung công khai về “độ phức tạp quy trình” đều đề cập đến các chủ đề cấp doanh nghiệp — chi phí quản lý, hệ thống ERP, hoặc quản lý quy trình kinh doanh. Kỹ sư hoặc người mua khi tìm kiếm thuật ngữ này thường cần điều hẹp hơn: tại sao một bản vẽ mất hai tuần còn bản vẽ khác mất sáu tuần. Độ phức tạp quy trình ở cấp chi tiết lấp đầy khoảng trống đó. Nó có thể đo lường được từ bản vẽ và bảng quy trình công nghệ, trước khi đặt mua bất kỳ vật liệu nào.
Năm chiều kích đằng sau độ phức tạp quy trình của một chi tiết
Độ phức tạp quy trình ở cấp chi tiết không phải là một con số duy nhất. Nó tích lũy từ năm chiều kích độc lập, mỗi chiều đều thể hiện trên bản vẽ hoặc trong quy trình công nghệ.
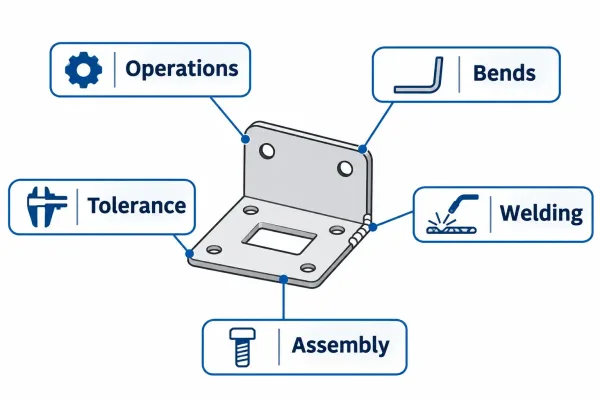
Năm chiều của độ phức tạp quy trình ở cấp độ chi tiết và các đặc trưng trên bản vẽ báo hiệu từng chiều.
Bảng dưới đây tóm tắt năm chiều kích và các đặc điểm trên bản vẽ báo hiệu chúng.
| Kích thước | Điều làm tăng nó trên bản vẽ | Ảnh hưởng thời gian điển hình |
|---|---|---|
| Số lượng công đoạn | Nhiều bước quy trình hơn (cắt → tạo hình → hàn → hoàn thiện → kiểm tra) | Nhiều thời gian cài đặt và chuyển giao hơn |
| Số lượng và hướng gấp | Nhiều đường gấp, hướng mép gấp xen kẽ | Thời gian lập trình và kiểm tra sản phẩm đầu tiên |
| Hàn và nối | Đường hàn dài hoặc hàn ở vị trí khó, nhiều loại mối nối | Thời gian làm đồ gá và giờ công lao động lành nghề |
| Lắp ráp và phụ kiện | Ép lắp then, bulông, các bước lắp ráp con | Nhân công và kiểm tra trên mỗi đơn vị |
| Dung sai và kiểm tra | GD&T chặt chẽ, nhiều kích thước quan trọng | Thời gian kiểm tra và nguy cơ phải gia công lại |
Số lượng công đoạn và độ dài quy trình công nghệ
Mỗi công đoạn bổ sung trên quy trình công nghệ đều thêm một lần cài đặt, một lần thao tác chuyển vật, và một khoảng thời gian chờ trong hàng đợi. Một chi tiết yêu cầu cắt, tạo hình, hàn, mài và sơn tĩnh điện có năm trạm; một chi tiết có thể hoàn thành sau khi cắt và tạo hình chỉ có hai trạm. Ba trạm bổ sung không chỉ tăng giờ xưởng — chúng tăng thêm ngày lịch, vì mỗi trạm có thể chạy trong một khung lô sản xuất khác nhau.
Số lượng gấp và thay đổi hướng gấp
Gấp là một trong những công đoạn tạo hình tốn nhiều thời gian nhất trong gia công tấm kim loại. Mỗi đường gấp đòi hỏi một lần cài đặt máy chấn (lựa chọn dao chấn và khuôn, lập trình thước chặn sau) và, đối với chi tiết gấp chặt hoặc gấp nhiều đường, một lần kiểm tra sản phẩm đầu tiên. Các chi tiết có từ tám đường gấp trở lên, hoặc có các đường gấp xen kẽ giữa hai hướng mép gấp, có thể yêu cầu nhiều lần cài đặt hoặc thậm chí nhiều bộ dụng cụ khác nhau.
Yêu cầu hàn và nối
Hàn làm tăng thời gian theo ba cách: thiết kế và nạp đồ gá, phân công tay nghề thợ hàn, và kiểm tra hoặc mài sau hàn. Một đường hàn liên tục quanh vỏ thiết bị mất nhiều thời gian hơn bốn điểm hàn tạm. Hàn ở vị trí khó (thẳng đứng hoặc hàn trần) làm chậm thao tác viên hơn nữa. Khi hai phương pháp nối khác nhau xuất hiện trên cùng một chi tiết — ví dụ, hàn điểm cộng với ép lắp phụ kiện — quy trình công nghệ phân nhánh và việc lập lịch trở nên khó khăn hơn.
Các bước lắp ráp và phụ kiện ép lắp
Bulông ép lắp (then, đai ốc hoặc standoff kiểu PEM) mỗi loại đều thêm một công đoạn ép và một mẫu kiểm tra kéo hoặc kiểm tra mô-men xoắn. Các cụm lắp ráp nhiều chi tiết thêm công đoạn ghép cặp, căn chỉnh và kiểm tra lắp ráp con. Một giá đỡ cần mười hai then ép và hai chi tiết con được ghép bằng tán mang độ phức tạp quy trình cao hơn một giá đỡ một mảnh cùng vật liệu và trọng lượng.
Phân cấp dung sai và khối lượng kiểm tra
Dung sai chặt không làm thay đổi đáng kể thời gian tạo hình, nhưng làm thay đổi thời gian kiểm tra và xác suất phải gia công lại. Mỗi kích thước được đánh dấu với dung sai chặt — hoặc với một chỉ định hình học như vị trí thực hay độ phẳng — đều trở thành một đặc trưng được đo lường trên báo cáo kiểm tra. Khi một bản vẽ chỉ định mười lăm kích thước quan trọng thay vì ba, giai đoạn kiểm tra có thể mất gấp đôi thời gian, và khả năng phát hiện sai lệch tăng lên.
Mỗi Yếu tố Tăng Thời gian Sản xuất như Thế nào
Năm yếu tố nêu trên ảnh hưởng đến thời gian giao hàng thông qua ba cơ chế: thiết lập và lập trình, xếp hàng và luân chuyển, kiểm tra và gia công lại.
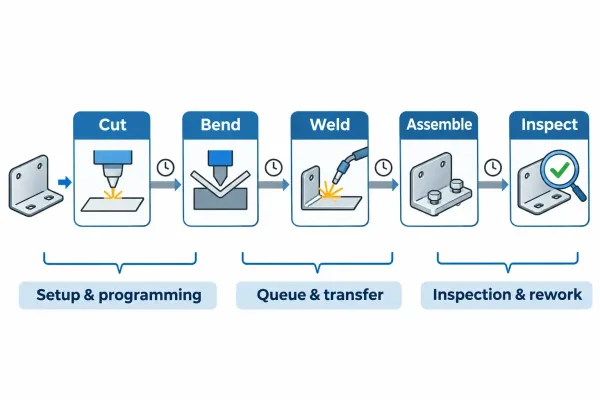
Độ phức tạp quy trình làm tăng thời gian sản xuất tại mỗi trạm — cài đặt, xếp hàng chờ và kiểm tra.
Thời gian lập trình, cài đặt và sản xuất sản phẩm đầu tiên
Mỗi công đoạn mới đều cần một lần chuẩn bị máy. Trên máy chấn tôn, mỗi chương trình chấn cần được kiểm chứng. Trên gá hàn, mỗi loại mối hàn cần một chu trình nạp và kiểm tra. Đối với các chi tiết sản xuất số lượng ít hoặc lần đầu, kiểm tra hàng mẫu đầu tiên (FAI) là bắt buộc ở mỗi giai đoạn quan trọng. Một chi tiết có bốn giai đoạn công nghệ và mười hai lần chấn có thể dễ dàng tốn trọn một ngày chuẩn bị trước khi bắt đầu sản xuất.
Thời gian chờ và thao tác trung chuyển giữa các công đoạn
Chi tiết không di chuyển ngay lập tức từ trạm này sang trạm tiếp theo. Chúng phải chờ trong hàng đợi cho đến khi có máy hoặc ca vận hành sẵn sàng. Trong xưởng bận rộn, mỗi lần chuyển giao có thể cộng thêm từ một đến ba ngày thời gian chờ. Do đó, một chi tiết đi qua năm trạm sẽ tích lũy bốn khoảng chờ — có thể lên tới một tuần hoặc hơn chỉ toàn thời gian chờ — ngay cả khi thời gian gia công thực tế chỉ vài giờ.
Khối lượng kiểm tra và rủi ro phải gia công lại
Mọi kích thước quan trọng đều phải được kiểm tra. Các chi tiết phức tạp tạo ra nhiều bước kiểm tra hơn và xác suất phát hiện sai lệch cao hơn, dẫn đến phải gia công lại hoặc loại bỏ. Đây là lý do hai chi tiết có cùng vật liệu và kích thước phôi có thể có thời gian giao hàng rất khác nhau: chi tiết có nhiều đường gấp hơn, một mối hàn và dung sai chặt hơn phải vượt qua nhiều điểm kiểm tra hơn.
Cách nhận biết độ phức tạp công nghệ từ bản vẽ
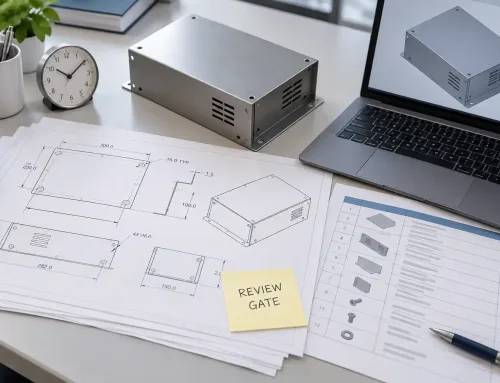
Trước khi yêu cầu báo giá, kỹ sư có thể ước tính độ phức tạp quy trình của chi tiết bằng cách quét bản vẽ để tìm năm tín hiệu:
- Số lượng công đoạn — đếm các bước quy trình riêng biệt được ngụ ý bởi hình học và các chỉ định hoàn thiện. Bốn công đoạn trở lên (cắt, tạo hình, hàn, hoàn thiện) đồng nghĩa với quy trình công nghệ dài hơn.
- Số lượng và hướng gấp — đánh số các nếp gấp và kiểm tra xem chúng có luân phiên giữa các hướng gờ hay không. Từ sáu nếp gấp trở lên hoặc các hướng luân phiên sẽ làm tăng đáng kể thời gian cài đặt.
- Ký hiệu hàn — ký hiệu hàn liên tục hoặc hàn theo vị trí cho biết thời gian gia công trên gá và nhân công lành nghề. Nhiều kiểu mối nối trên một chi tiết làm tăng các nhánh quy trình công nghệ.
- Chỉ định chi tiết phần cứng — mỗi bulong ép hoặc chi tiết lắp thêm đều bổ sung một công đoạn ép và một lần kiểm tra mẫu. Hãy đếm chúng.
- Kích thước then chốt — xác định có bao nhiêu kích thước mang dung sai chặt hoặc yêu cầu hình học. Nhiều hơn năm đặc tính then chốt nghĩa là khối lượng kiểm tra nặng hơn.
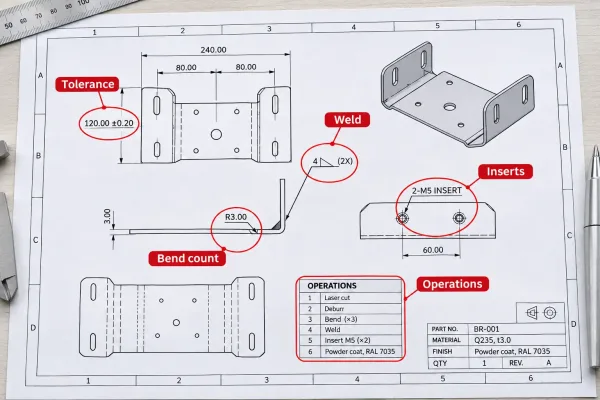
Năm tín hiệu trên bản vẽ cho thấy độ phức tạp quy trình của một chi tiết trước khi báo giá.
Một chi tiết kích hoạt từ ba tín hiệu trở lên trong số này là chi tiết có độ phức tạp quy trình cao. Nhận diện sớm giúp lập kế hoạch thời gian giao hàng thực tế và tránh những bất ngờ khi báo giá.
Cần thay đổi gì trước RFQ để giữ thời gian giao hàng thực tế
Không phải mọi nguồn gây phức tạp quy trình đều mang tính chức năng. Một số là thói quen thiết kế có thể nới lỏng mà không ảnh hưởng đến độ khít hay hiệu năng. Trước khi gửi RFQ, hãy xem xét các kiểm tra sau:
- Tách dung sai chức năng khỏi dung sai mặc định. Hãy tự hỏi liệu mỗi dung sai chặt có đang bảo vệ bề mặt ghép nối, một kín hay một kích thước quan trọng về an toàn hay không. Những dung sai không đáp ứng các yêu cầu này thường có thể được nới rộng theo năng lực gia công tôn tiêu chuẩn.
- Hợp nhất các hướng gấp khi có thể. Giảm số lần đổi hướng trên máy chấn tôn có thể loại bỏ một lần cài đặt thứ hai. Chỉ cần giảm một lần cài đặt cũng giúp tiết kiệm thời gian chờ theo lô.
- Gộp hoặc loại bỏ các công đoạn phụ. Nếu mối hàn chỉ tồn tại để làm kín, hãy xem xét liệu mối ghép gấp mép và seaming hoặc ron gioăng có thể thay thế được không. Ít phương pháp nối hơn đồng nghĩa với quy trình công nghệ ngắn hơn.
- Chỉ rõ tải kiểm tra một cách tường minh. Nếu chỉ có ba kích thước thực sự quan trọng, hãy ghi rõ điều đó trên bản vẽ. Việc quy định “kiểm tra tất cả các kích thước” trên một chi tiết phức tạp sẽ làm tăng thời gian và chi phí kiểm tra.
- Bao gồm ghi chú về quy trình trong RFQ. Một ghi chú ngắn liệt kê trình tự quy trình dự kiến hoặc các phương án thay thế chấp nhận được sẽ giúp nhà gia công có không gian tối ưu hóa lộ trình mà không phải đoán.
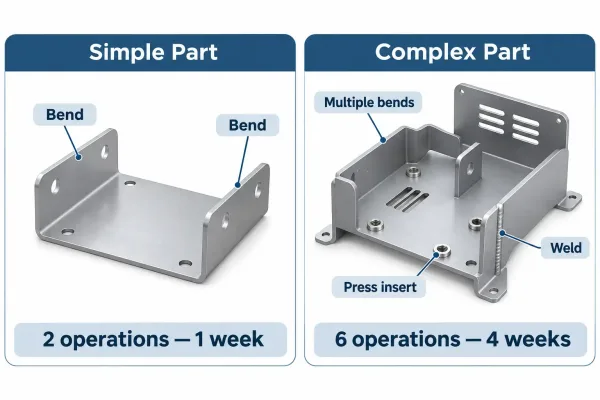
Hai chi tiết có kích thước và vật liệu tương tự — độ phức tạp quy trình khác nhau đồng nghĩa với thời gian giao hàng rất khác nhau.
Những hành động này không làm giảm chức năng của chi tiết. Chúng làm giảm số lần lắp đặt, kiểm tra và khoảng chờ trong hàng đợi không cần thiết — và đó chính là điều giữ cho thời gian giao hàng có thể dự đoán được.
Với lần báo giá tiếp theo, hãy thử cách này: trước khi tải bản vẽ lên, hãy chạy quy trình quét năm tín hiệu ở trên và ghi lại tín hiệu nào mang tính chức năng và tín hiệu nào là tùy chọn. Chỉ riêng bài tập đó, thực hiện khi phát hành thiết kế, đã ngăn ngừa hầu hết các bất ngờ về thời gian giao hàng do độ phức tạp quy trình gây ra.