
Dịch vụ đánh bóng kim loại
SR MFG cung cấp dịch vụ đánh bóng kim loại chính xác cho thép không gỉ, nhôm và các chi tiết tấm kim loại tùy chỉnh. Chúng tôi giúp loại bỏ ba via, dấu vết gia công, vết xước nhẹ và dấu vết oxy hóa đồng thời cải thiện độ đồng nhất bề mặt, kiểm soát độ nhám và vẻ ngoài thẩm mỹ.
Đối với các bề mặt hiển thị và các đặc trưng quan trọng, chúng tôi xem xét hướng vân, mẫu hoàn thiện, các vùng che chắn, mục tiêu độ nhám và yêu cầu kiểm tra trước khi sản xuất—giúp các chi tiết của bạn đạt được độ hoàn thiện ổn định, lặp lại được.
Nhận báo giá tùy chỉnh trong 24 giờ
Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.
Đánh bóng kim loại là gì—và tại sao nó quan trọng?
Đánh bóng kim loại cải thiện độ nhẵn bề mặt, vẻ ngoài và khả năng làm sạch bằng cách loại bỏ các khuyết tật nhẹ, dấu oxy hóa, vết gia công và các vết xước nhỏ. Quá trình này cũng có thể cải thiện khả năng chống ăn mòn, giảm tích tụ bụi bẩn và cặn, đồng thời chuẩn bị bề mặt cho việc phủ, anod hóa hoặc lắp ráp cuối cùng.
Chúng tôi lựa chọn phương pháp đánh bóng dựa trên vật liệu, hình dạng chi tiết, mục tiêu hoàn thiện, hướng vân, yêu cầu độ nhám và các nhu cầu chức năng để đạt được kết quả đồng nhất và lặp lại được.
Kiểm soát
Mục tiêu
Hoàn thiện gương
Kháng ăn mòn
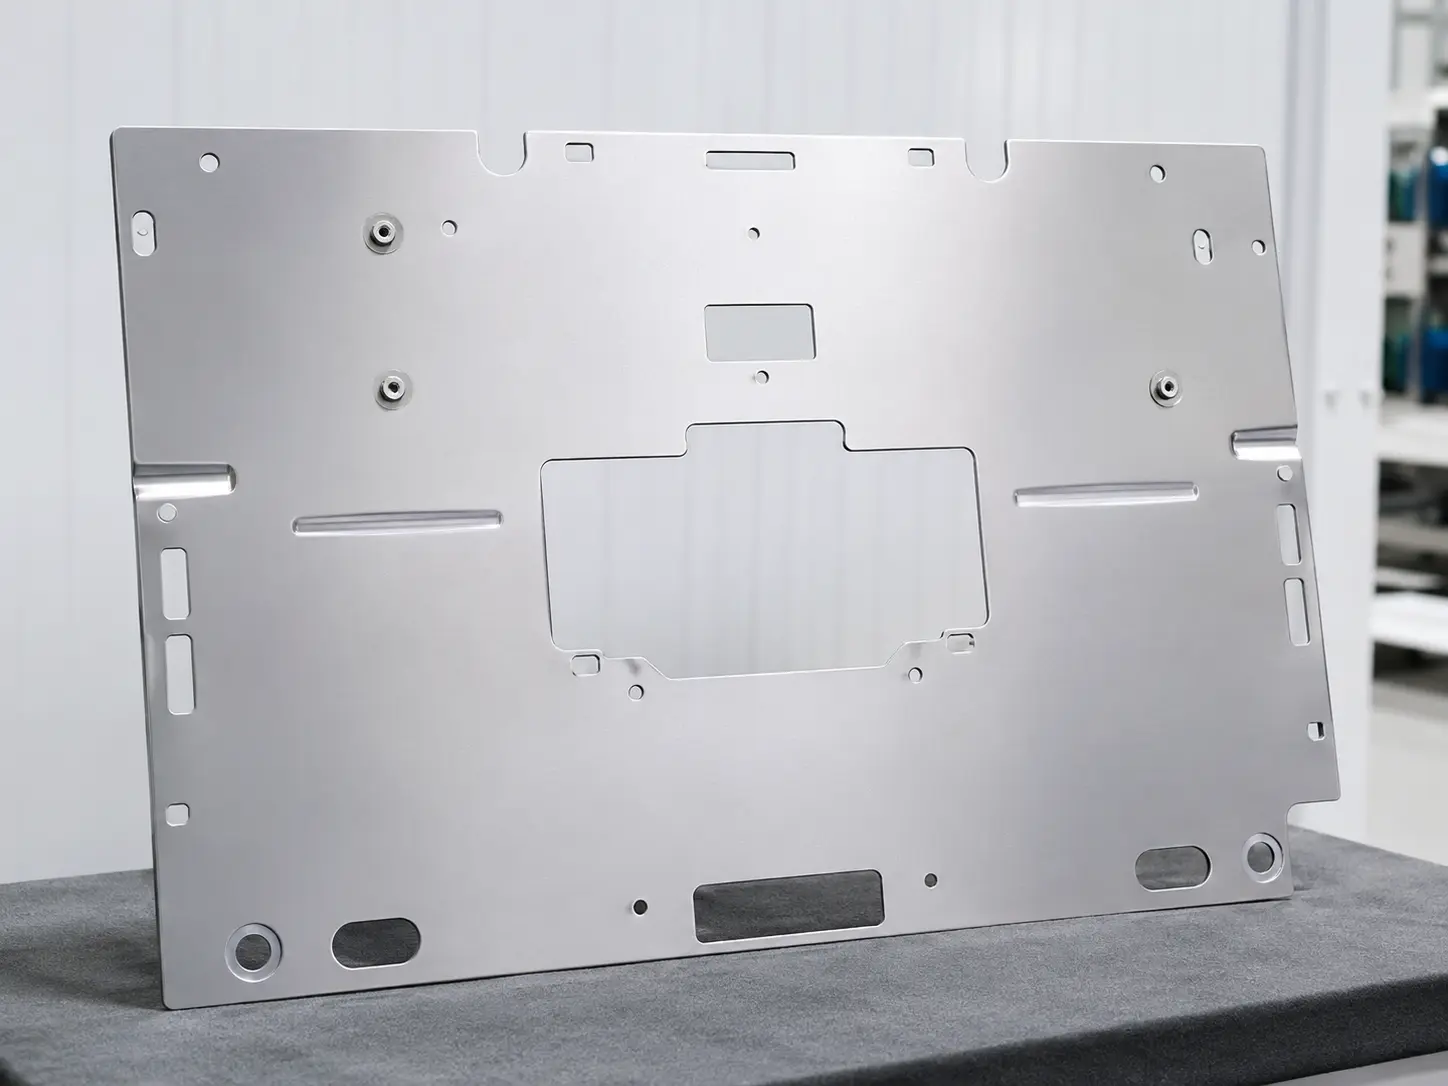
Các phương pháp đánh bóng khác nhau mang lại những ưu điểm khác nhau. Hãy chọn giải pháp tốt nhất cho chi tiết của bạn.
Đánh bóng
Bề mặt phẳng, tấm lớn, nắp hiển thị và cải thiện thẩm mỹ tổng thể.
Sử dụng vật liệu mài hoặc dụng cụ đánh bóng để loại bỏ các điểm cao, vết xước và dấu vết gia công, cải thiện độ nhẵn bề mặt.
Hiệu quả thấp hơn trên hình dạng phức tạp; tính đồng nhất phụ thuộc vào dụng cụ và kiểm soát quy trình.
Đánh bóng
Hình dạng phức tạp, các chi tiết bên trong và khu vực khó tiếp cận bằng phương pháp cơ khí.
Sử dụng dung dịch hóa học để hòa tan có chọn lọc các đỉnh vi mô, tạo ra bề mặt nhẵn và đồng đều.
Liên quan đến việc xử lý hóa chất và kiểm soát an toàn; yêu cầu tuân thủ môi trường phù hợp.
Chi tiết thép không gỉ đòi hỏi khả năng làm sạch tuyệt vời, chống ăn mòn và vẻ ngoài cao cấp.
Một quá trình điện hóa làm phẳng các đỉnh vi mô và loại bỏ ô nhiễm bề mặt, để lại lớp hoàn thiện sáng bóng.
Chi phí thiết bị và quy trình cao hơn; chủ yếu phù hợp với kim loại dẫn điện.
Đánh bóng
Chi tiết nhỏ, chi tiết phức tạp và hoàn thiện chính xác cục bộ.
Sử dụng rung siêu âm với vật liệu mài mịn để loại bỏ ba via vi mô và đạt được độ hoàn thiện bề mặt mịn.
Phạm vi phủ và hiệu quả hạn chế trên các bề mặt lớn hoặc bề mặt hở.
Vui lòng xác nhận cấp vật liệu, độ hoàn thiện mục tiêu, ví dụ: giá trị Ra, hướng vân, các vùng thẩm mỹ, các vùng che chắn và tiêu chuẩn kiểm tra trước khi sản xuất để chúng tôi có thể đề xuất phương pháp đánh bóng tốt nhất cho chi tiết của bạn.
Trao Đổi Về Chi Tiết Của BạnTại sao chi tiết kim loại cần đánh bóng
Đánh bóng cải thiện chất lượng bề mặt, tính đồng nhất và mức độ sẵn sàng cho các công đoạn tiếp theo đối với chi tiết kim loại có yêu cầu thẩm mỹ và chức năng.
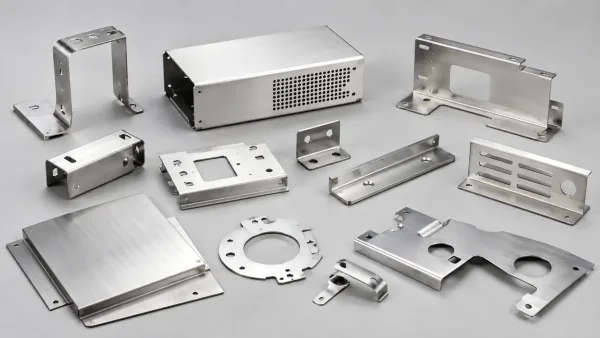
- Giảm các vết xước nhẹ, dấu dao cụm và dấu vết oxy hóa
- Cải thiện cảm giác khi chạm và độ sạch về mặt thị giác
- Giúp chi tiết trông đồng đều hơn
- Kiểm soát hướng vân, độ bóng và độ nhám
- Phù hợp hơn cho chi tiết thép không gỉ và nhôm có yêu cầu thẩm mỹ
- Hỗ trợ phê duyệt ngoại quan và tính lặp lại
- Cải thiện tình trạng bề mặt trước khi anod hóa hoặc phủ
- Giảm nhiễm bẩn trước khi xử lý cuối cùng
- Hỗ trợ chi tiết sạch hơn, sẵn sàng lắp ráp
- Bề mặt nhẵn hơn ít bám bụi bẩn và cặn hơn
- Có thể giúp cải thiện hiệu suất liên quan đến ăn mòn
- Hữu ích cho vỏ thiết bị và chi tiết chức năng
Ghi chú kỹ thuật: Phương pháp đánh bóng tốt nhất cần phù hợp với vật liệu, hình dạng, yêu cầu độ hoàn thiện và các yêu cầu chức năng.
Tính tương thích vật liệu cho đánh bóng kim loại
Các phương pháp đánh bóng được khuyến nghị thay đổi tùy theo hợp kim, tình trạng bề mặt và mục tiêu độ hoàn thiện.
(304 / 316)
Phương pháp tốt nhất: Chải, đánh bóng bằng bánh vải, đánh bóng điện hóa.
Rủi ro chính: Ô nhiễm sắt tự do.
Ghi chú điển hình: Xác định hướng vân và mặt hiển thị.
(5052 / 6061)
Phương pháp tốt nhất: Chải mịn, đánh bóng bằng bánh vải.
Rủi ro chính: Biến màu do nhiệt, dễ trầy xước.
Ghi chú điển hình: Bảo vệ các bề mặt thẩm mỹ và xác nhận yêu cầu độ hoàn thiện.
Phương pháp tốt nhất: Hoàn thiện bằng băng mài, đánh bóng bằng bánh vải để xử lý lại về mặt thẩm mỹ.
Rủi ro chính: Gỉ nhanh sau khi đánh bóng.
Ghi chú điển hình: Chuyển nhanh sang phủ bề mặt hoặc bảo vệ chống gỉ.
Phương pháp tốt nhất: Chải nhẹ / đánh bóng nhẹ.
Rủi ro chính: Hư hỏng lớp kẽm làm giảm khả năng chống ăn mòn.
Ghi chú điển hình: Nhấn mạnh việc xử lý bề mặt nhẹ nhàng và làm sạch.
Phương pháp tốt nhất: Đánh bóng bằng bánh vải, hoàn thiện bề mặt mờ satin.
Rủi ro chính: Oxy hóa và dấu vân tay.
Ghi chú điển hình: Các chi tiết trang trí thường cần đóng gói bảo vệ hoặc phủ bề mặt.
Ghi chú kỹ thuật: Quy trình đánh bóng cuối cùng cần được xác định theo mác hợp kim, định nghĩa bề mặt thẩm mỹ, mức độ hoàn thiện và yêu cầu của quy trình tiếp theo.
Khám phá thư viện vật liệu của SR MFGQuy trình đánh bóng kim loại
Quy trình đánh bóng kim loại (Video hướng dẫn)
Kiểm tra đầu vào
- Xác nhận bản vẽ chi tiết, vật liệu và mục tiêu hoàn thiện bề mặt
- Xác định các bề mặt hiển thị, mục tiêu độ nhám Ra và tiêu chí nghiệm thu
Vệ sinh & Bảo vệ
- Loại bỏ dầu, cặn và tạp chất bám rời
- Che chắn các lỗ, ren hoặc khu vực yêu cầu ngoại quan quan trọng nếu cần
Ba via & Chuẩn bị trước đánh bóng
- Loại bỏ ba via, cạnh sắc và các khuyết tật nhìn thấy được
- Chuẩn bị bề mặt để đạt kết quả đánh bóng ổn định
Quy trình đánh bóng
- Thực hiện chà xước, đánh bóng bằng bánh nỉ hoặc điện phân đánh bóng theo lựa chọn
- Kiểm soát hướng xước, độ bóng và tính đồng nhất của bề mặt
Kiểm tra & Xác minh
- Kiểm tra ngoại quan, mục tiêu độ nhám và các khu vực được bảo vệ
- Xác nhận chất lượng ngoại quan và tính lặp lại trước khi xuất xưởng
Vệ sinh, sấy khô & Đóng gói
- Vệ sinh và sấy khô chi tiết sau khi đánh bóng
- Sử dụng bao bì bảo vệ để tránh trầy xước trong quá trình vận chuyển
Ghi chú kỹ thuật: Quy trình đánh bóng thực tế phụ thuộc vào vật liệu, hình dạng, mức độ hoàn thiện, yêu cầu thẩm mỹ và nhu cầu của quy trình tiếp theo.
Sẵn sàng xem xét yêu cầu đánh bóng kim loại của bạn?
Gửi cho chúng tôi bản vẽ, mác vật liệu, các bề mặt hiển thị, độ hoàn thiện mục tiêu, hướng vân, yêu cầu về độ nhám Ra, các vùng che chắn và tiêu chí kiểm tra. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét các chi tiết của bạn và đề xuất quy trình đánh bóng phù hợp.
Ngành công nghiệp & Ứng dụng đánh bóng kim loại
SR MFG cung cấp dịch vụ đánh bóng kim loại cho chi tiết tấm kim loại được sử dụng trong thiết bị trung tâm dữ liệu, điện tử tiêu dùng, hệ thống điện, thiết bị công nghiệp, hệ thống năng lượng mới và sản phẩm ngoài trời. Đánh bóng kim loại giúp cải thiện độ nhẵn bề mặt, vẻ ngoài thẩm mỹ, cảm giác cạnh và độ đồng nhất bề mặt sau khi cắt, uốn, hàn hoặc tạo hình.
Chúng tôi hỗ trợ cả việc xác thực nguyên mẫu và sản xuất hàng loạt ổn định cho các chi tiết kim loại yêu cầu bề mặt xước, các vùng lộ ra ngoài mịn hơn, hoàn thiện trang trí, giảm dấu vết hàn, hoặc chuẩn bị trước khi hoàn thiện bề mặt tiếp theo.
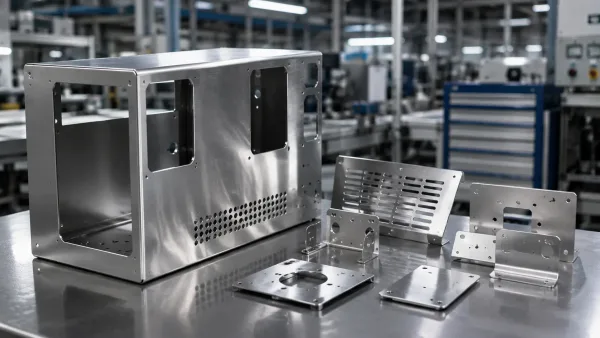
Trung tâm dữ liệu & thiết bị CNTT
Đánh bóng kim loại cho các chi tiết trung tâm dữ liệu, hạ tầng mạng và phần cứng CNTT, nơi cần bề mặt sạch, cạnh mịn và vẻ ngoài đồng nhất.
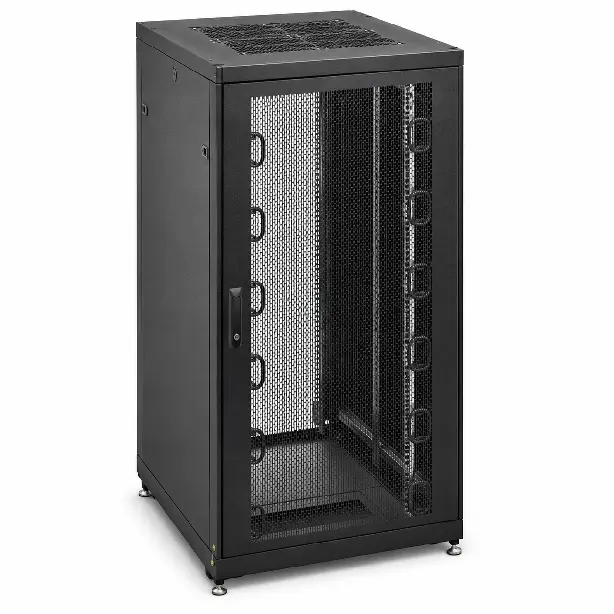
- Khung & ray giá máy chủ
- Khay quản lý cáp
- Tấm & cửa tủ
- Giá đỡ & tấm lắp đặt
Điện tử tiêu dùng
Chi tiết kim loại đánh bóng cho vỏ thiết bị điện tử tiêu dùng, giá đỡ bên trong, cấu trúc màn hình và các cụm lắp ráp tấm kim loại chính xác, nơi chất lượng thẩm mỹ và cảm giác chạm là quan trọng.
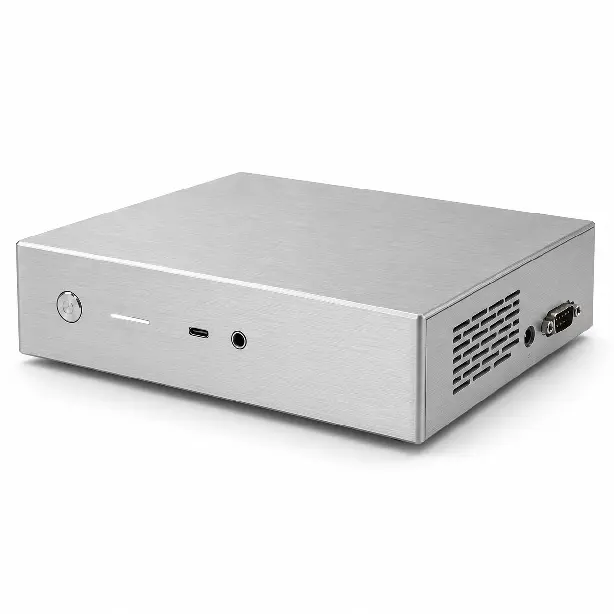
- Vỏ & nắp thiết bị
- Giá đỡ hỗ trợ bên trong
- Cấu trúc lắp đặt màn hình
- Chi tiết kim loại loa & âm thanh
- Chi tiết định hình chính xác nhỏ
Thiết bị điện
Đánh bóng kim loại cho vỏ điện, tủ điều khiển, thiết bị phân phối điện và các hệ thống điện công nghiệp yêu cầu bề mặt mịn hơn và các cạnh lộ ra ngoài an toàn hơn.
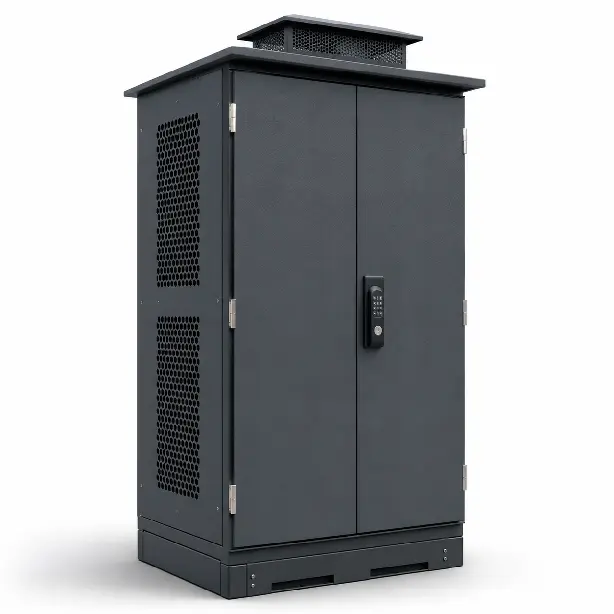
- Vỏ tủ điện
- Tấm bảng hộp điều khiển
- Tấm lắp đặt cọc đấu nối
- Giá đỡ thanh ray DIN
- Tấm thông gió và tấm truy cập
Thiết bị công nghiệp
Giải pháp đánh bóng cho máy móc, hệ thống tự động hóa, thiết bị sản xuất và các cụm kết cấu máy, nơi bề mặt mịn hơn và vẻ ngoài sạch hơn giúp cải thiện khả năng sử dụng và chất lượng sản phẩm.
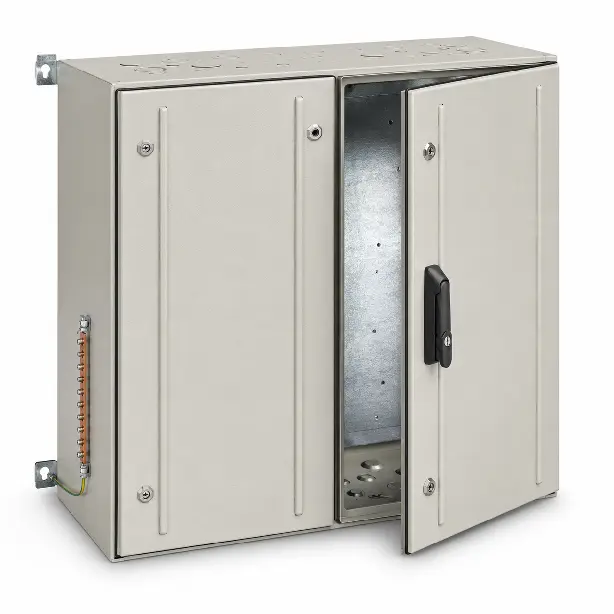
- Nắp che & tấm bảo vệ máy
- Khung thiết bị
- Giá đỡ băng tải
- Tấm gắn cảm biến
- Tấm chắn & tấm bảo vệ
Hệ thống năng lượng mới
Đánh bóng kim loại cho thiết bị sạc xe điện, hệ thống pin, tủ lưu trữ năng lượng và bộ chuyển đổi công suất, nơi độ đồng nhất bề mặt, cạnh sạch và chất lượng lắp ráp là quan trọng.
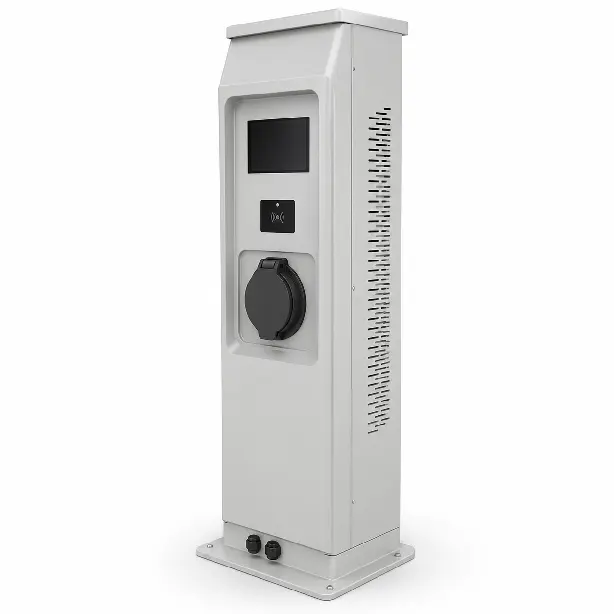
- Chi tiết vỏ bọc pin
- Tủ trạm sạc
- Tấm tủ lưu trữ năng lượng
- Giá đỡ thanh cái
- Vỏ mô-đun nguồn
Thiết bị ngoài trời
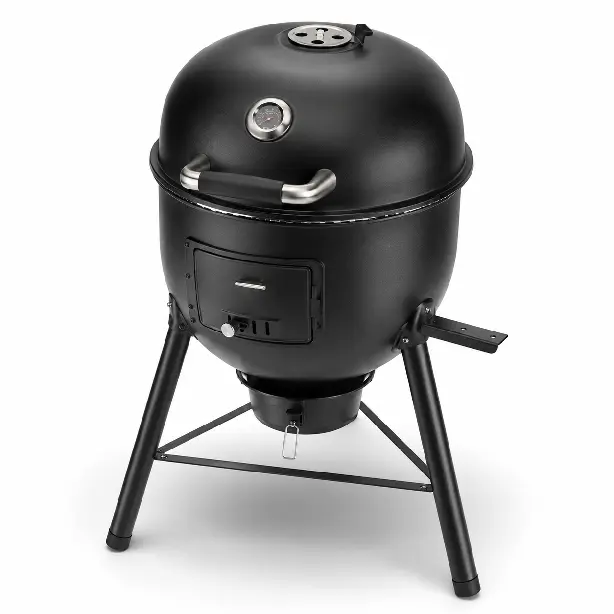
Chi tiết kim loại đánh bóng cho vỏ ngoài trời, nắp thiết bị, vỉ nướng BBQ, hệ thống chiếu sáng và các phụ kiện kết cấu, nơi thẩm mỹ, chất lượng cạnh và độ sạch bề mặt là quan trọng.
- Vỏ thiết bị ngoài trời
- Thân vỉ nướng BBQ bằng tôn tấm
- Nắp che & tấm bảo vệ
- Giá đỡ lắp đặt
- Chi tiết kết cấu chống chịu thời tiết
Thiết kế theo ứng dụng của bạn
Dù bạn cần một nguyên mẫu duy nhất hay sản xuất hàng loạt ổn định, SR MFG cung cấp dịch vụ đánh bóng kim loại có kiểm soát để cải thiện thẩm mỹ, độ nhẵn bề mặt, chất lượng cạnh và khả năng sử dụng cuối cùng của các chi tiết tấm kim loại của bạn.
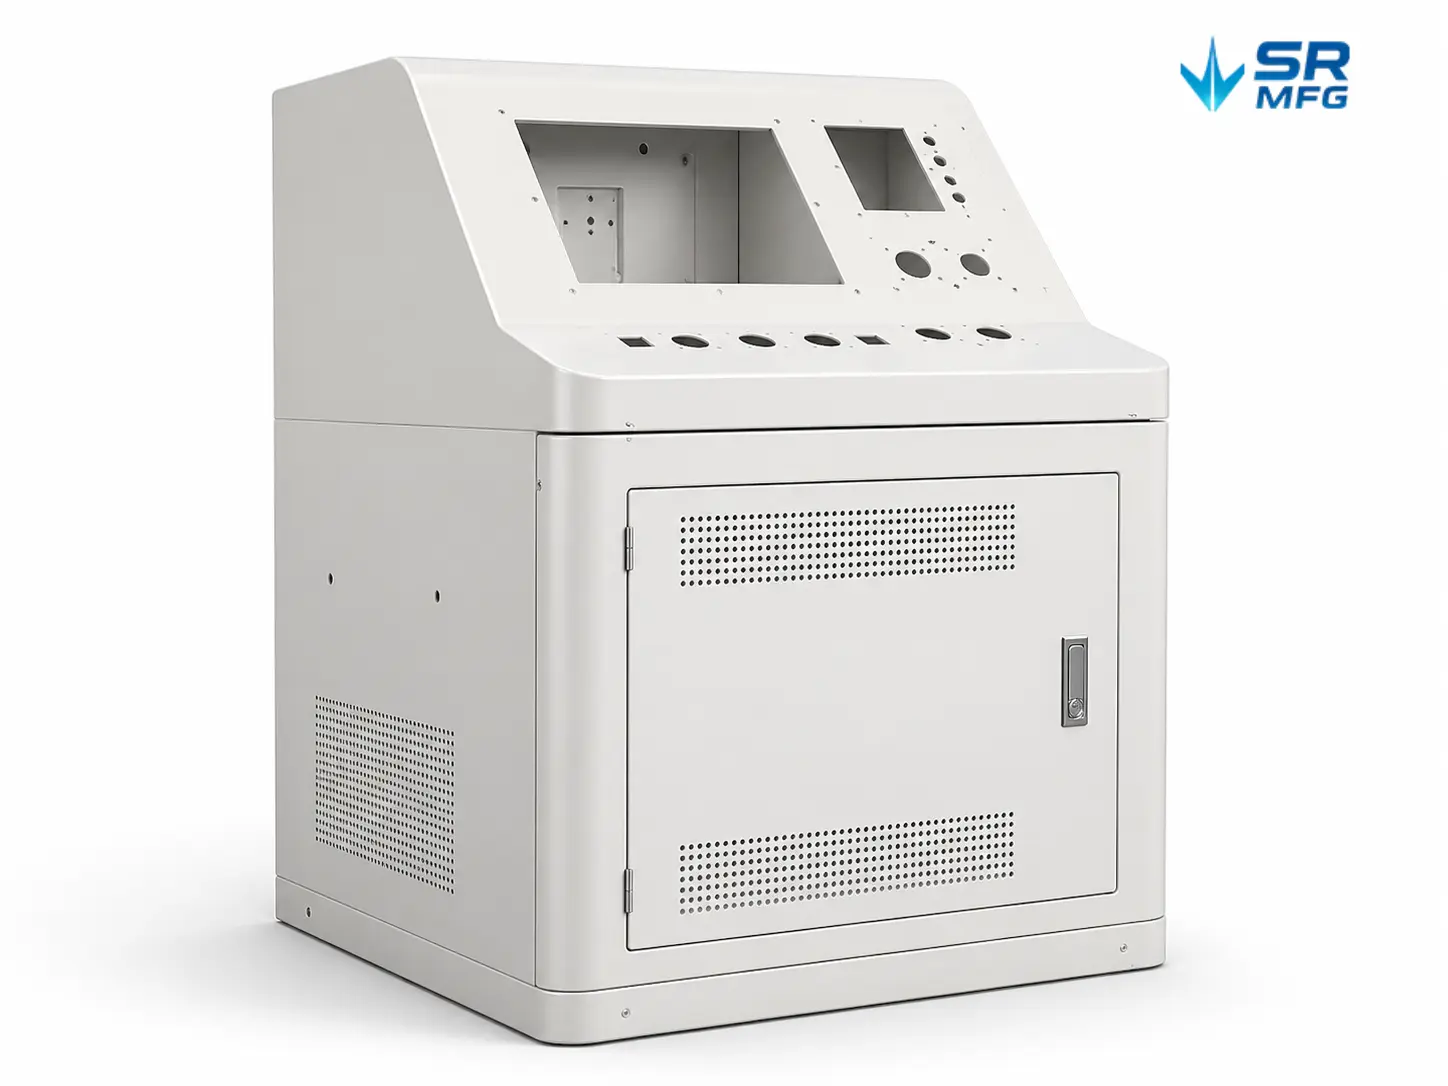
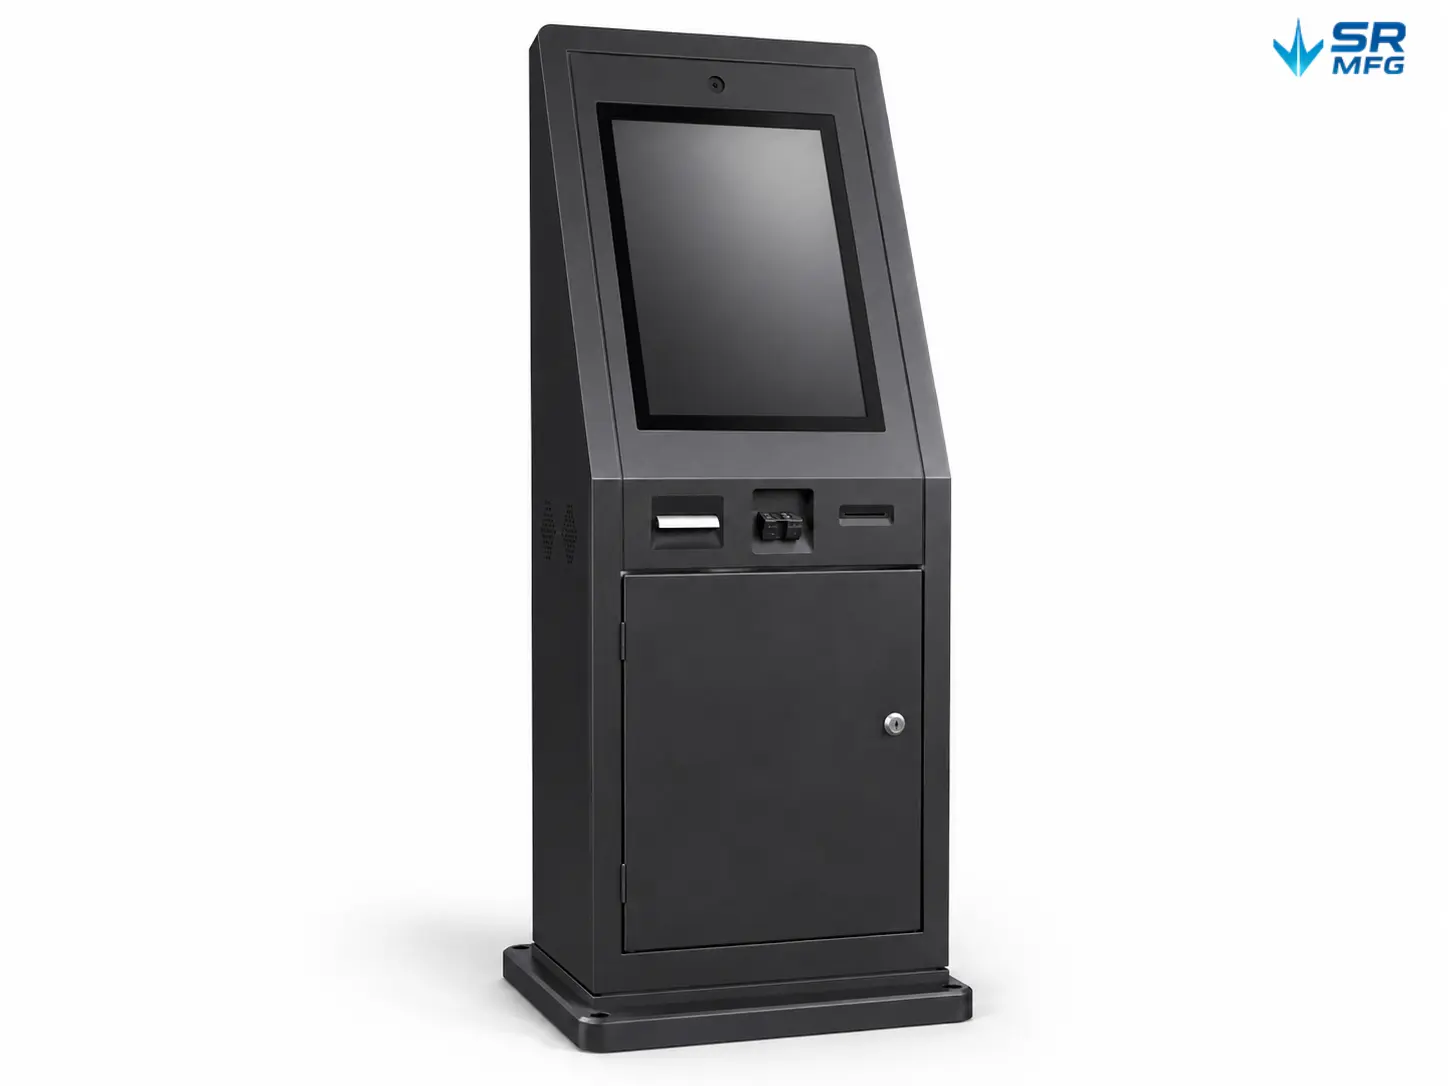
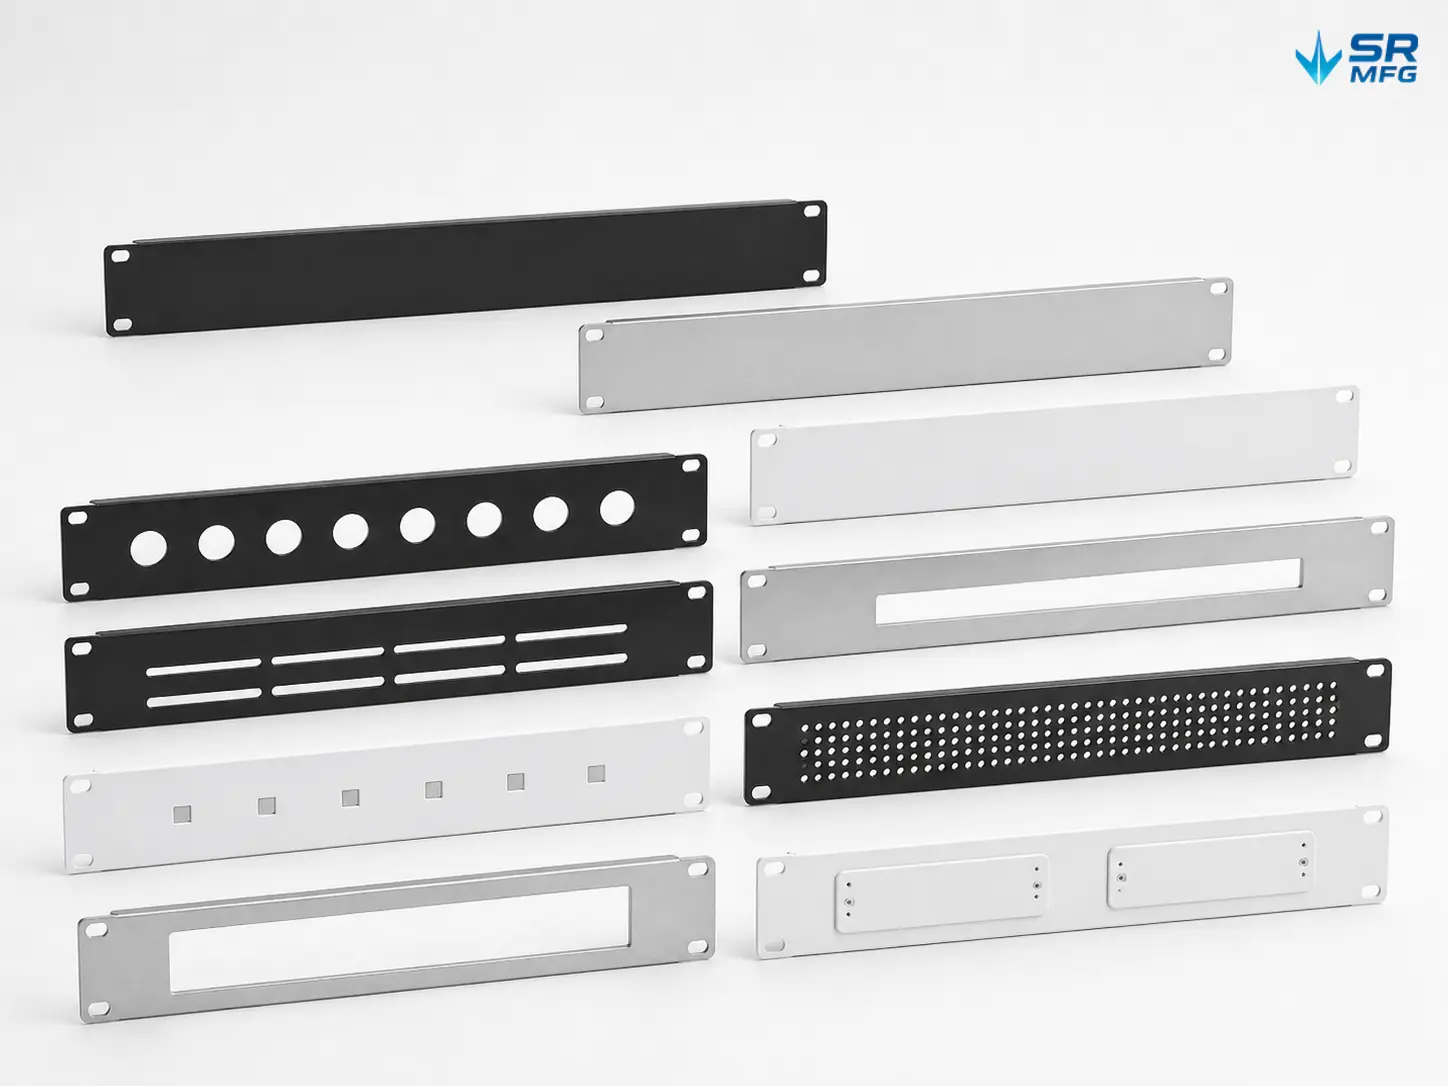
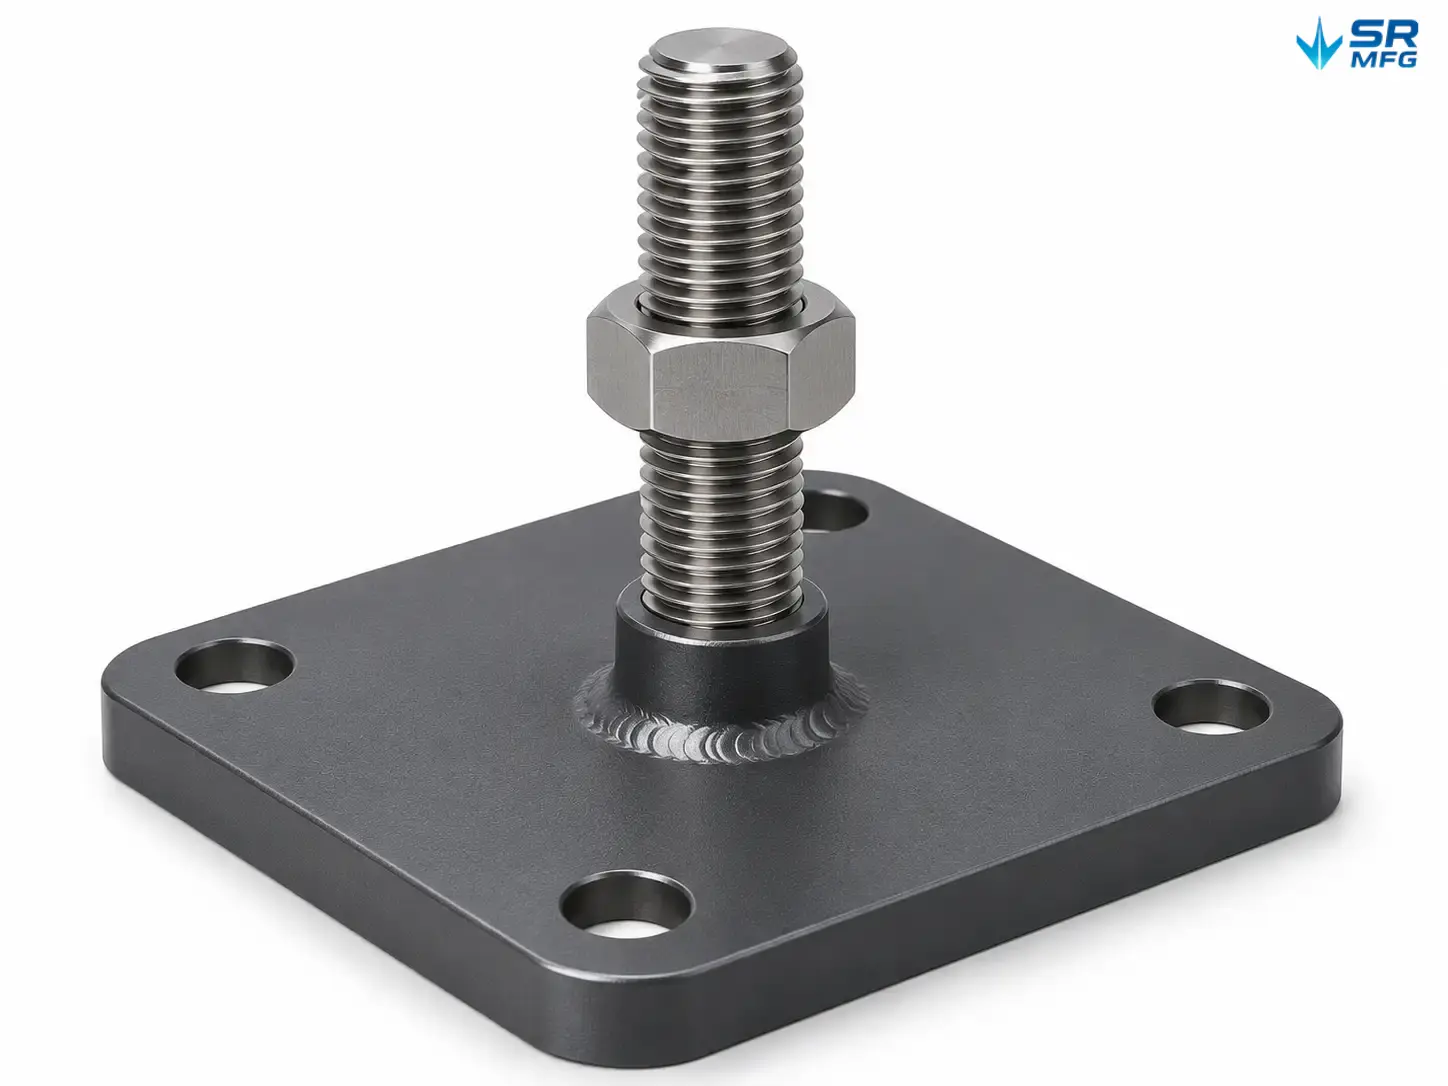
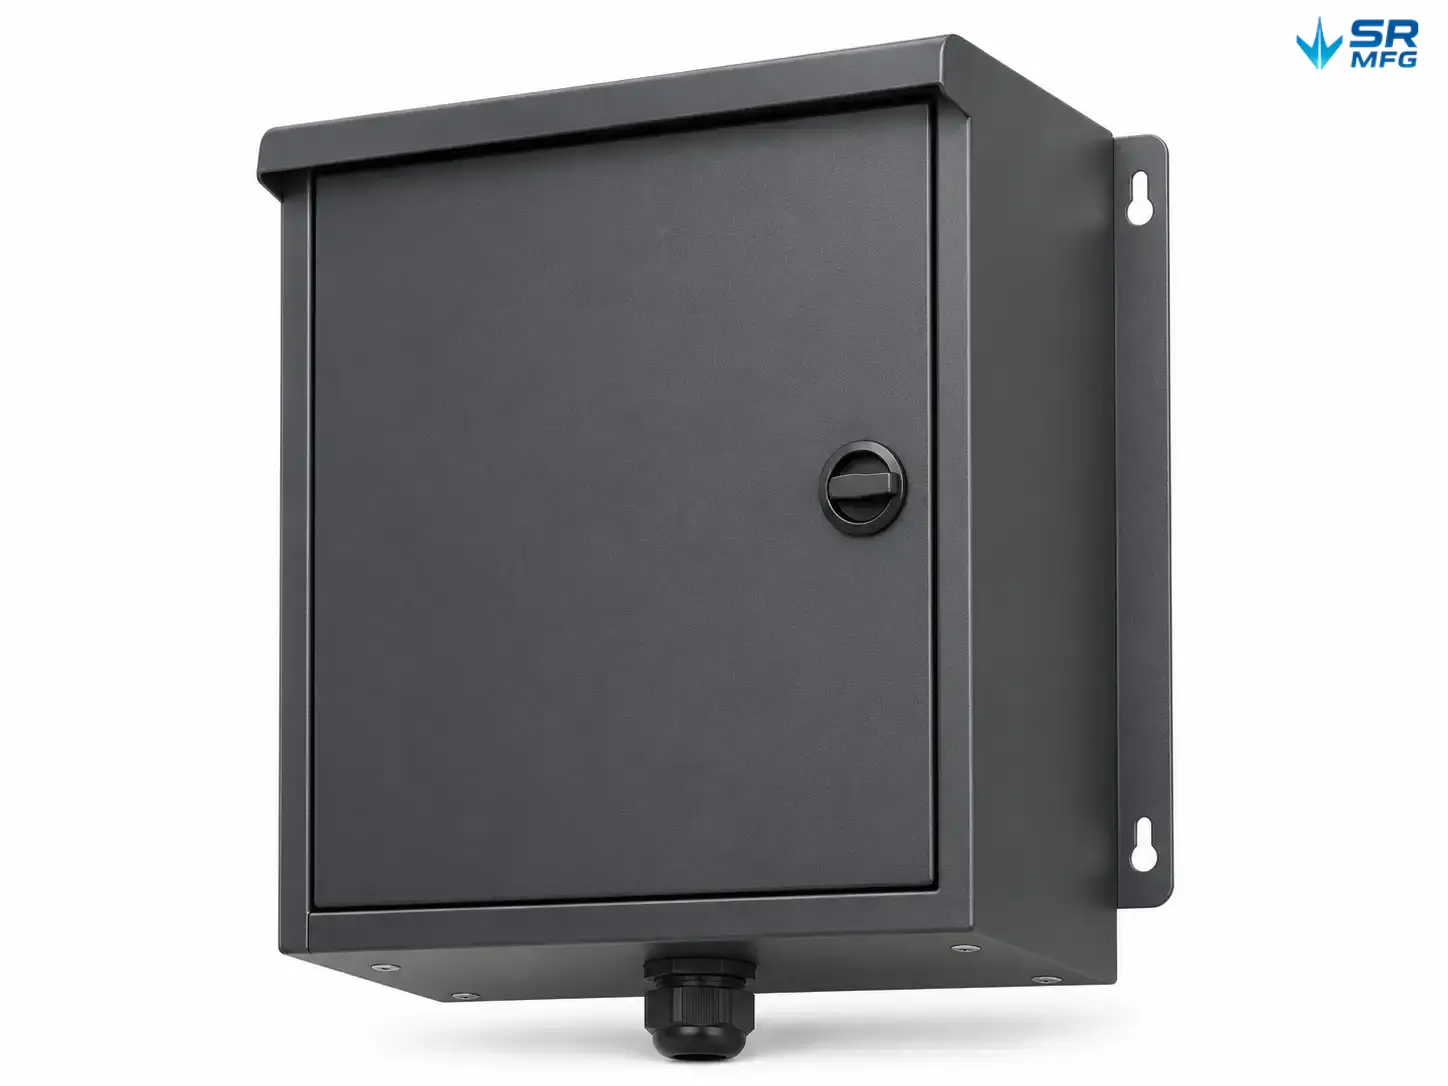
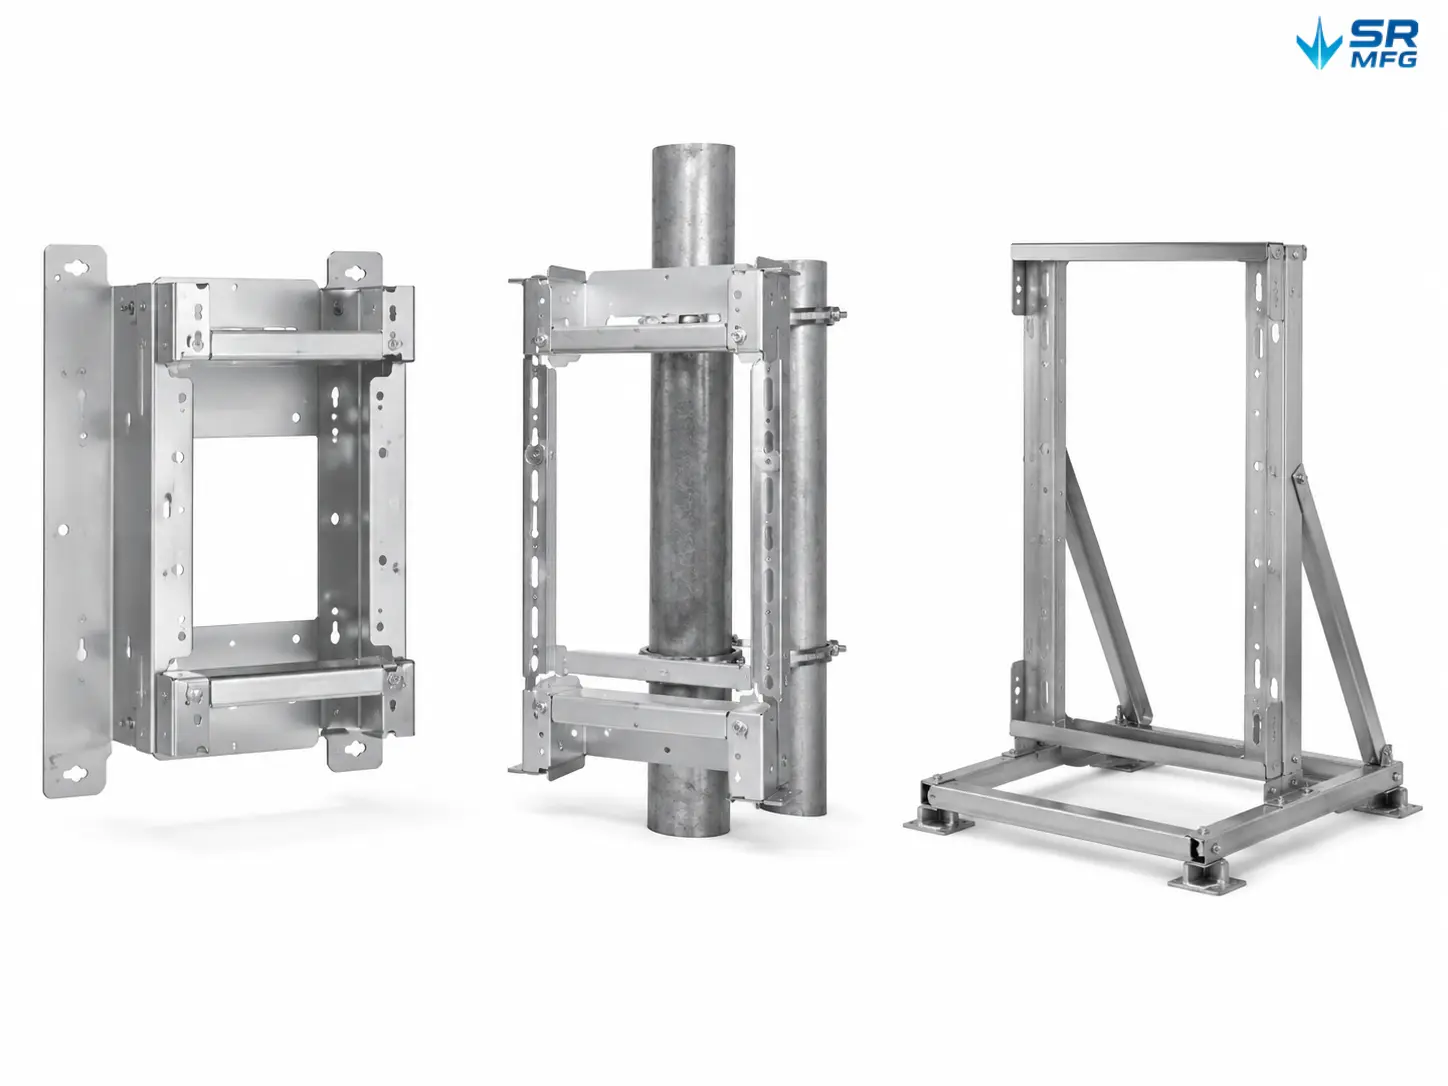
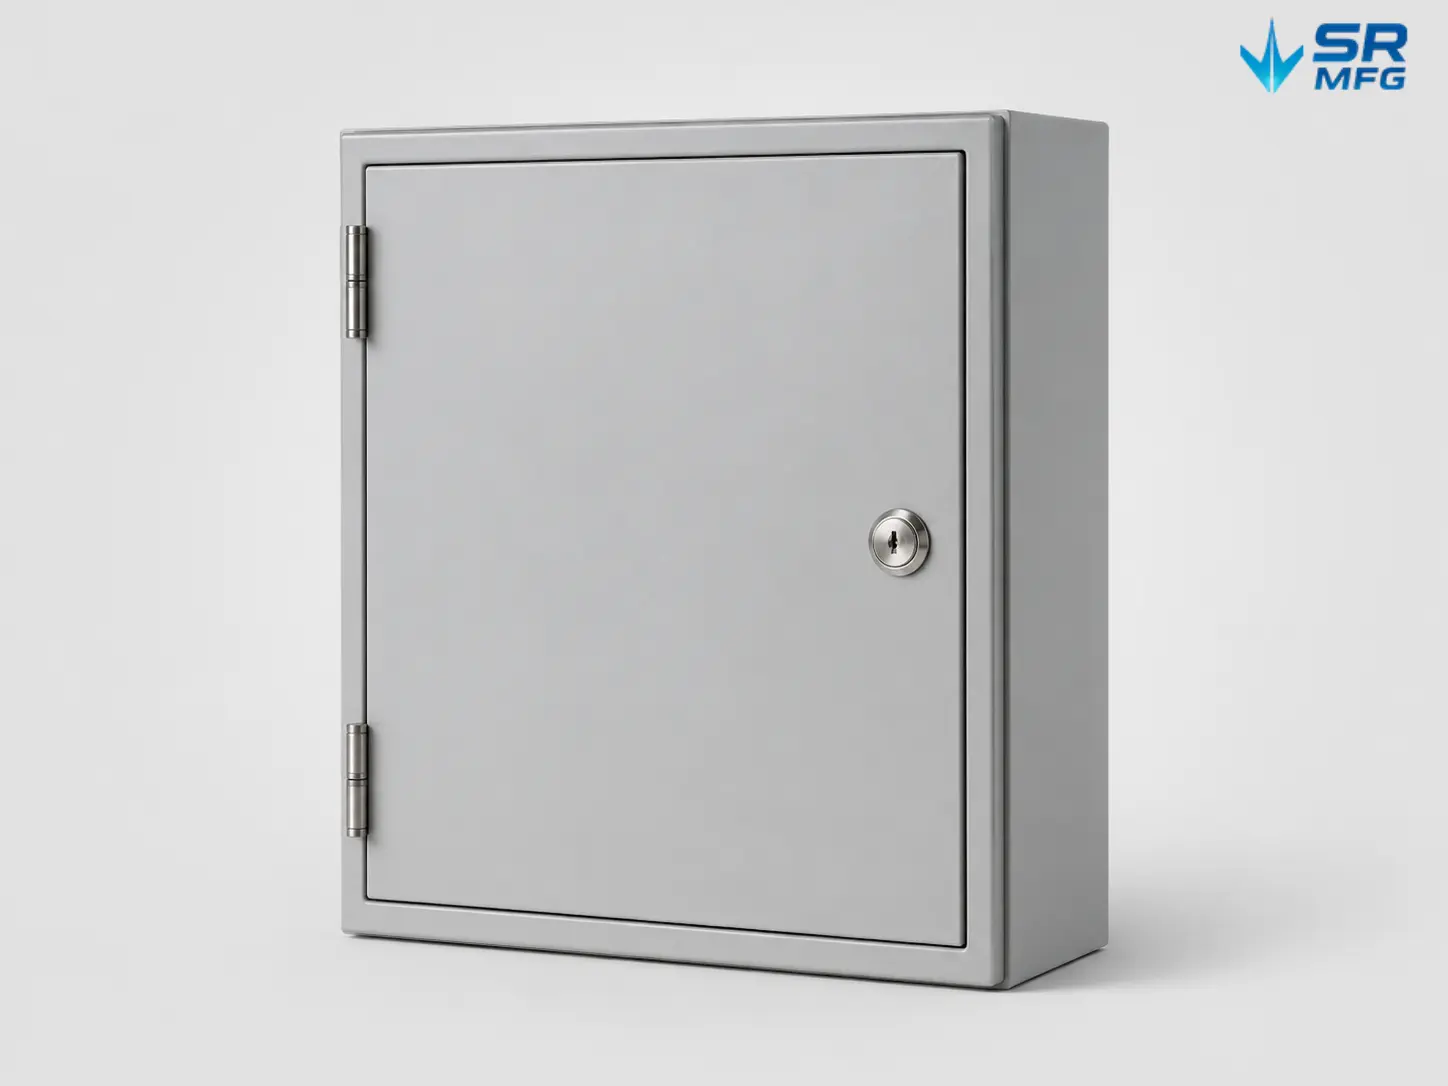
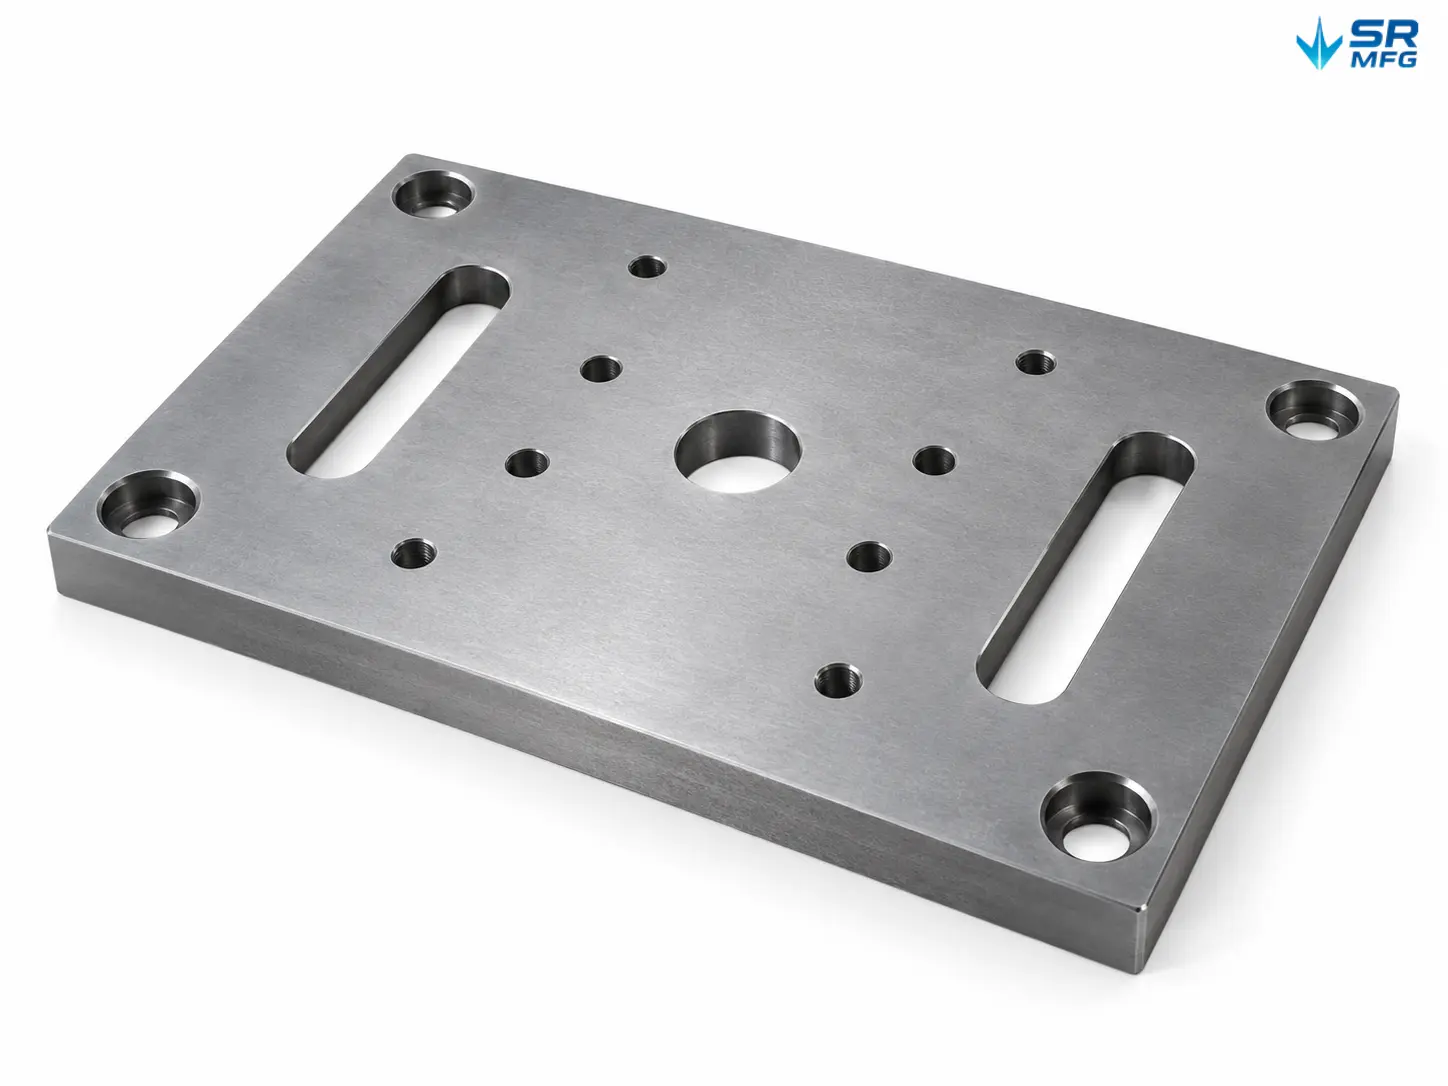
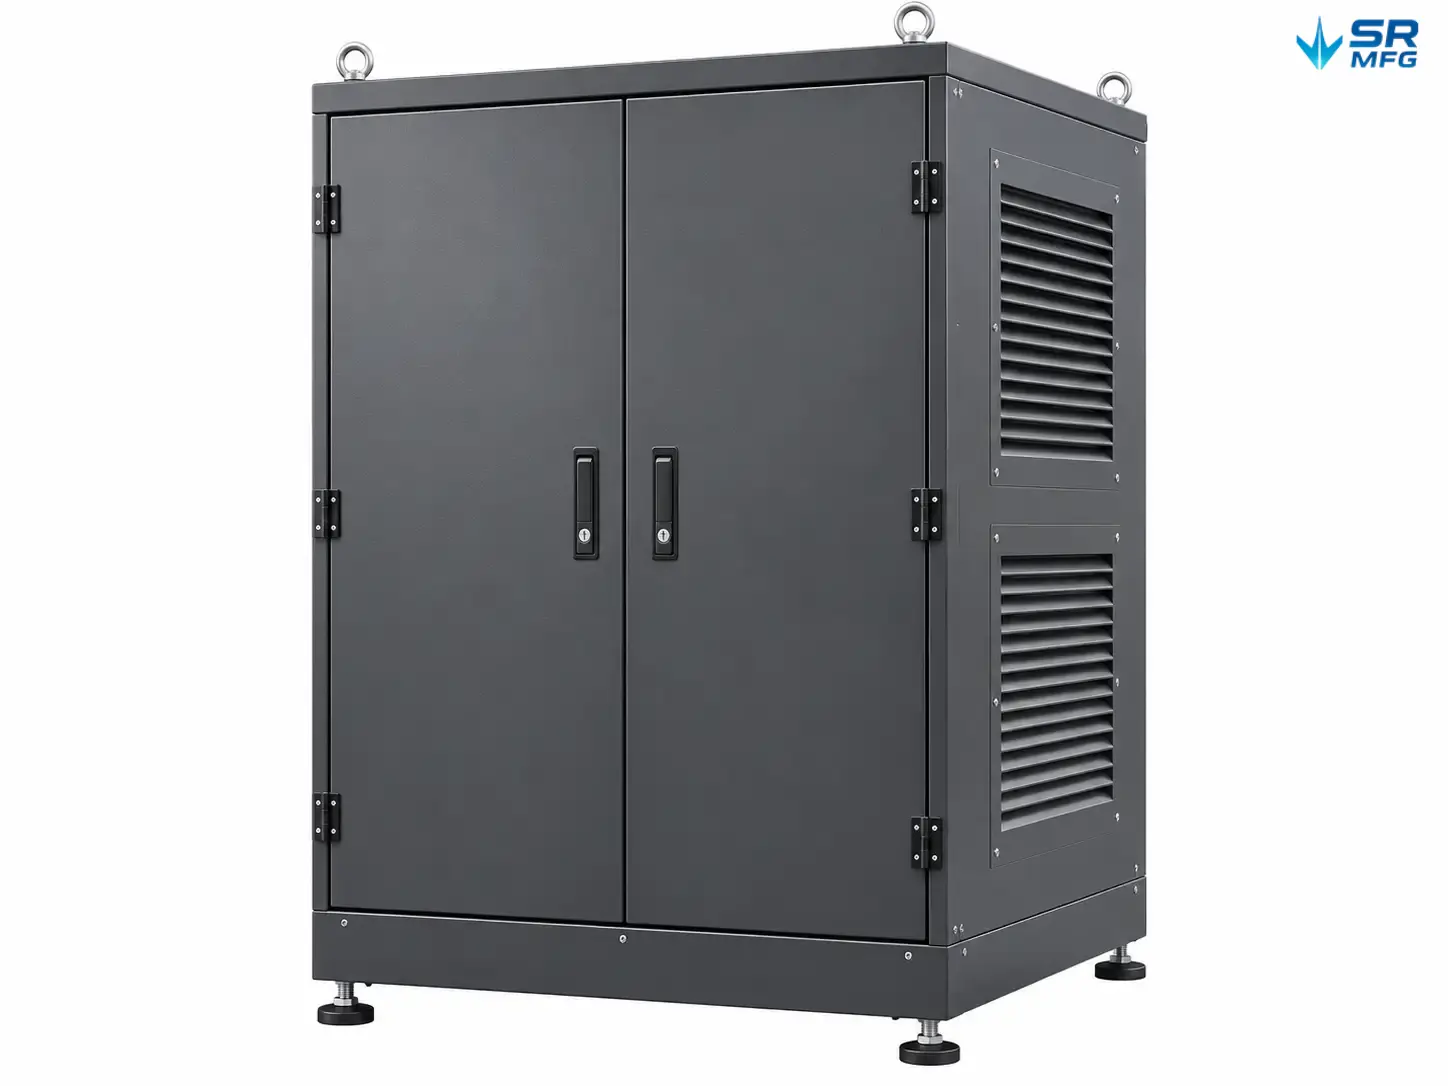
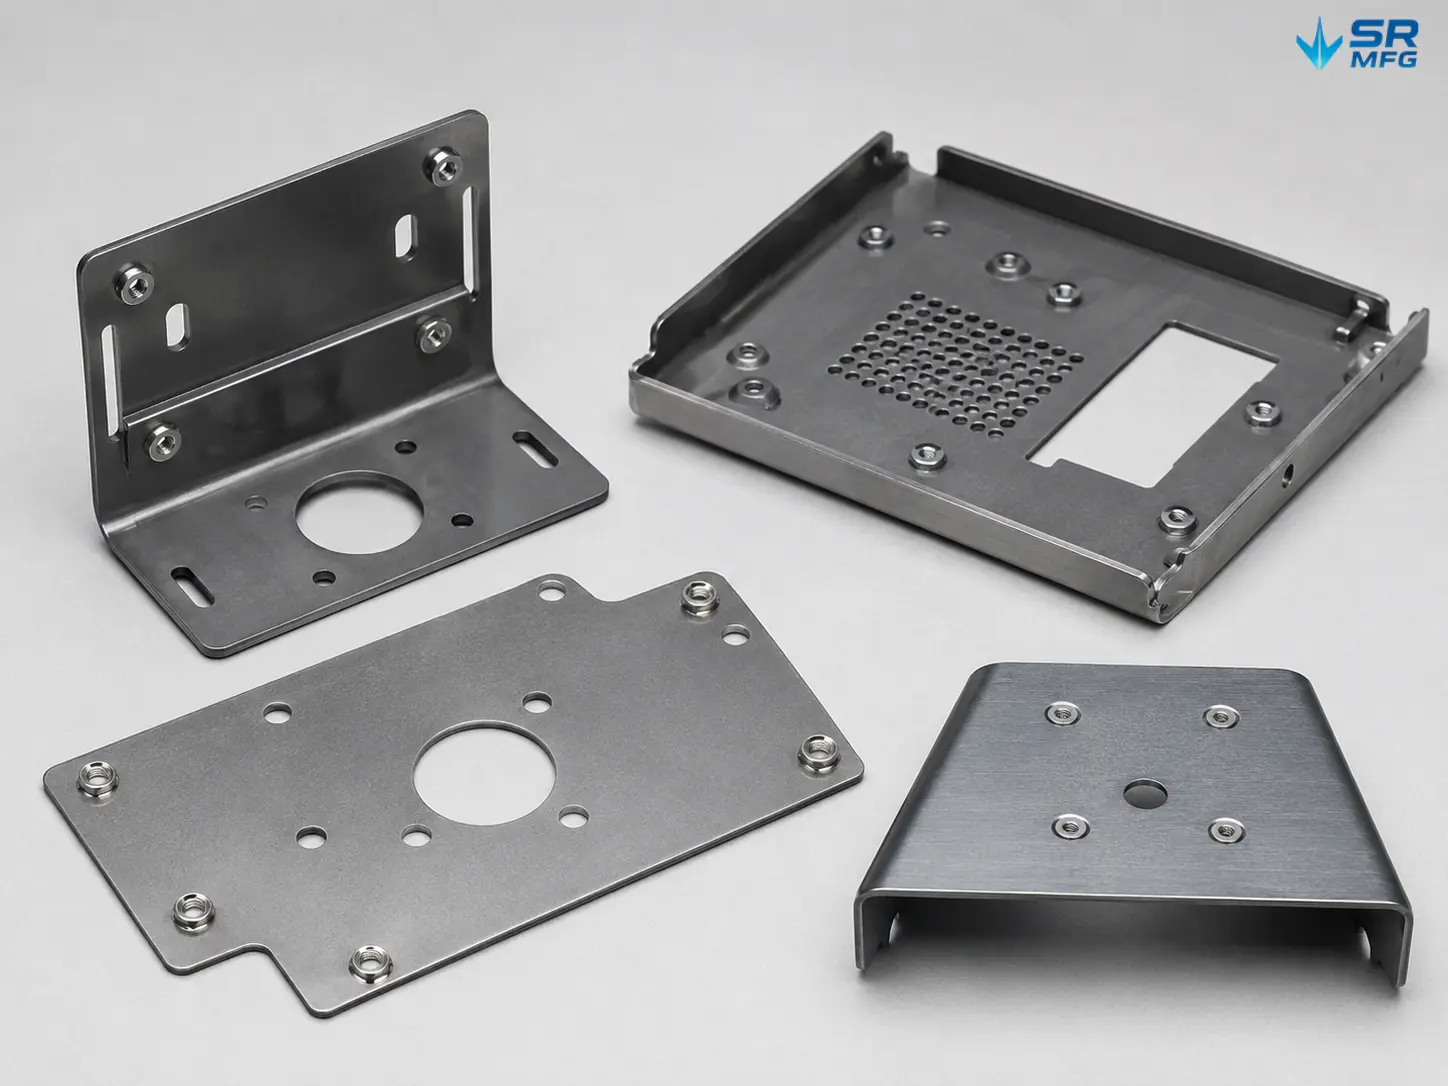
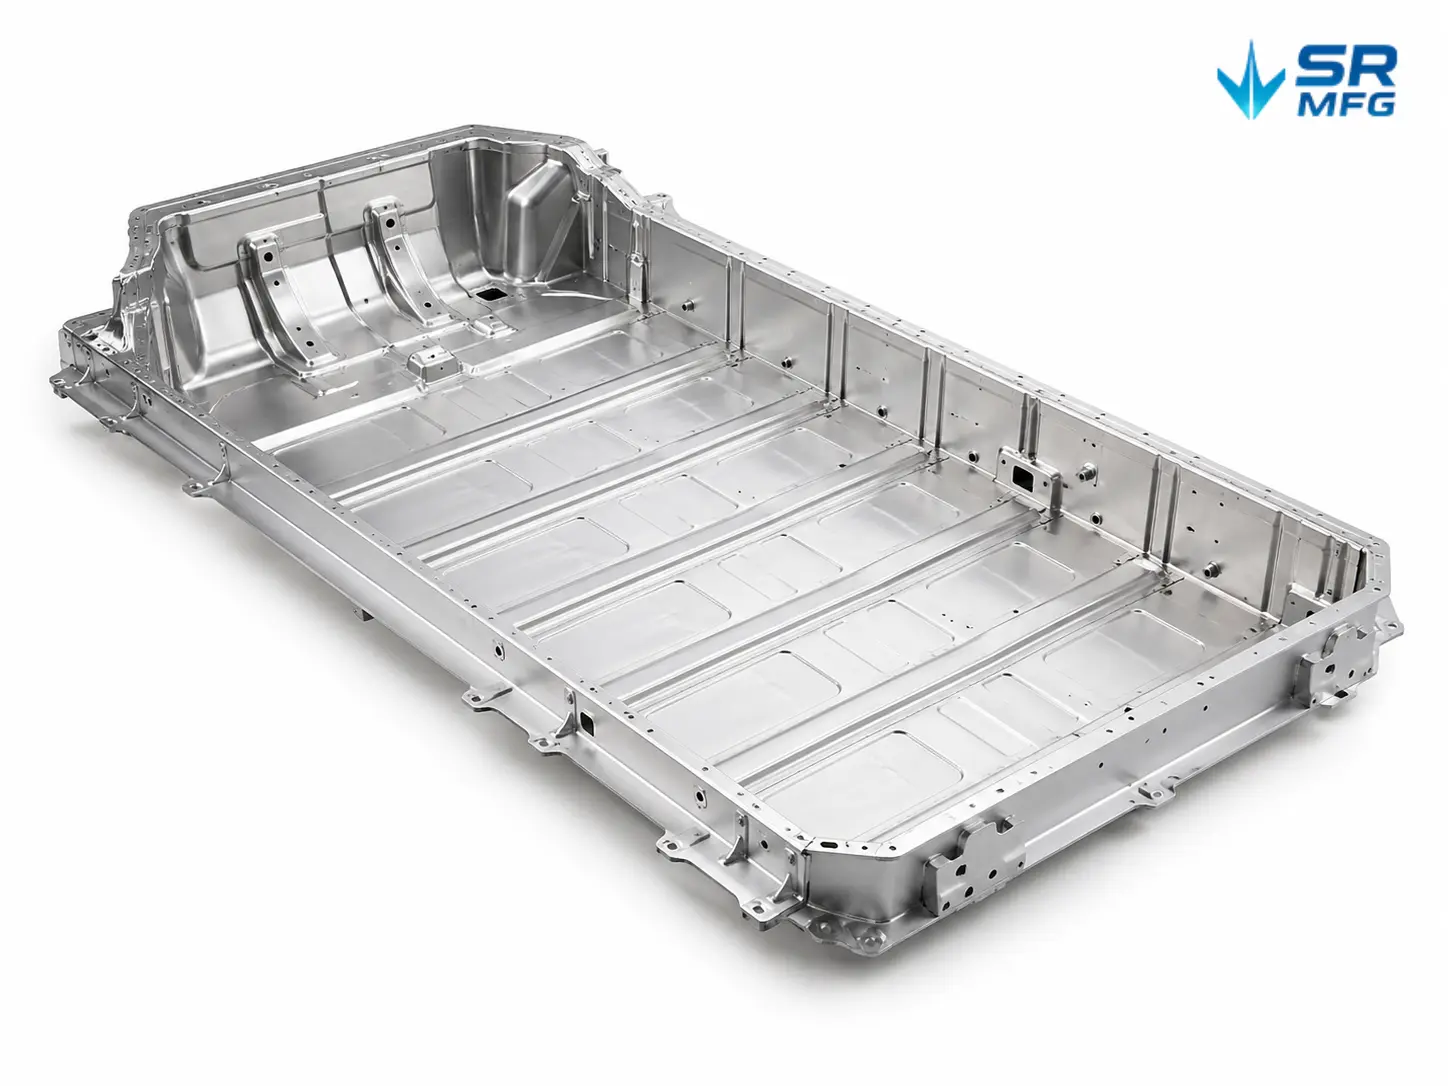
Chi tiết tấm kim loại cho các ứng dụng đánh bóng
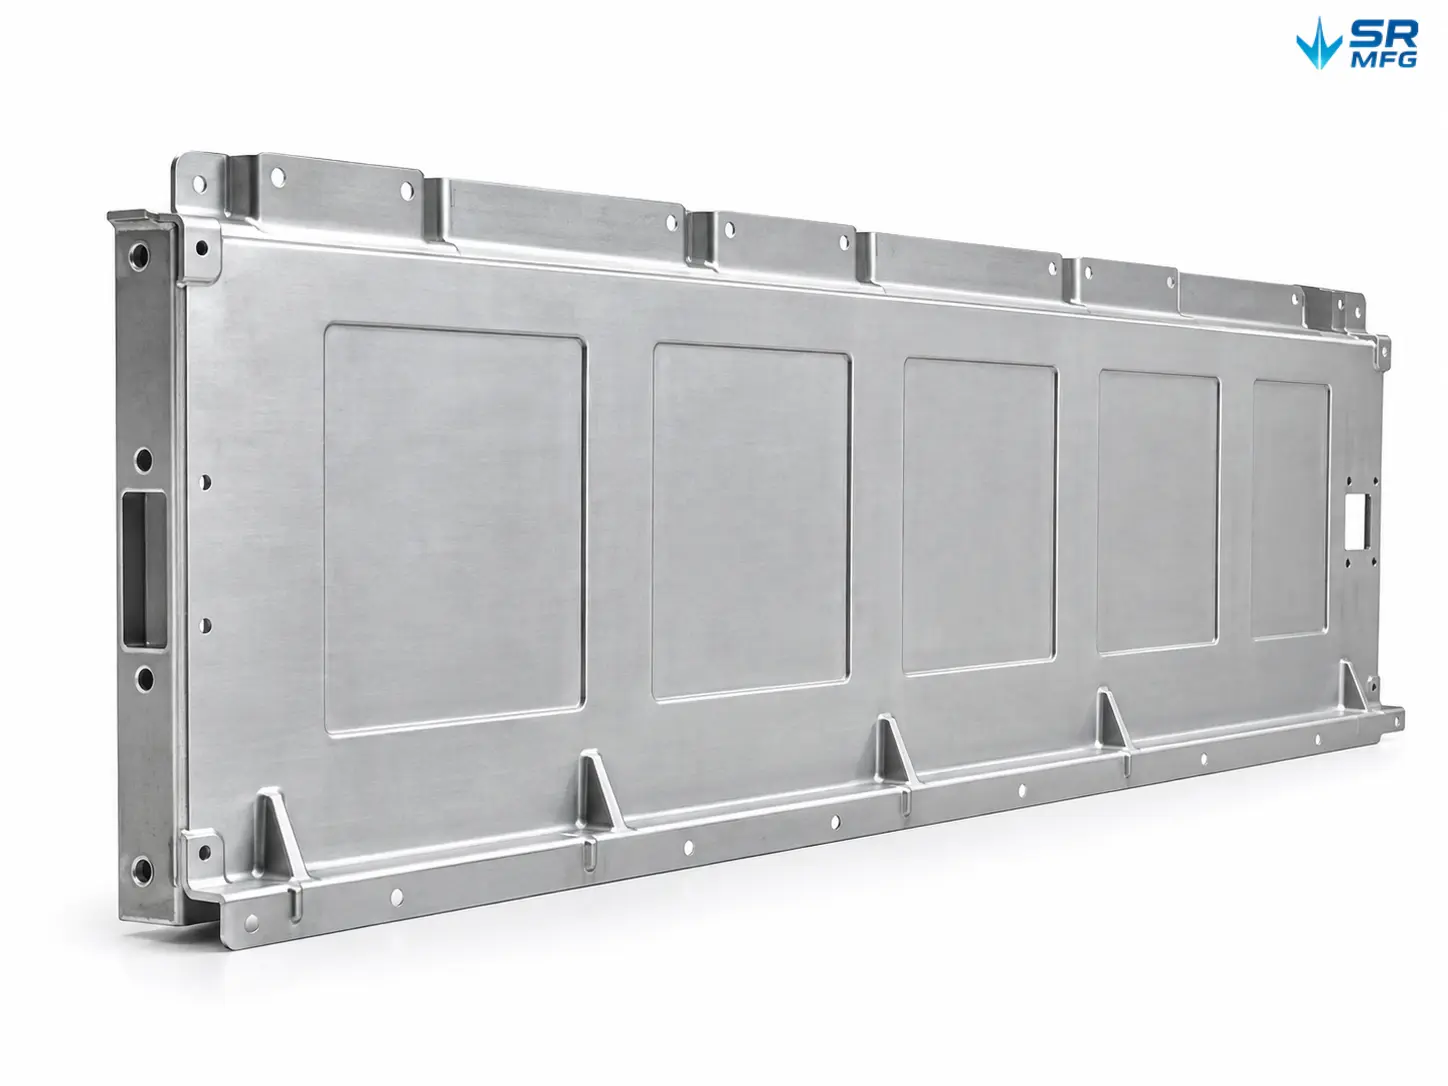
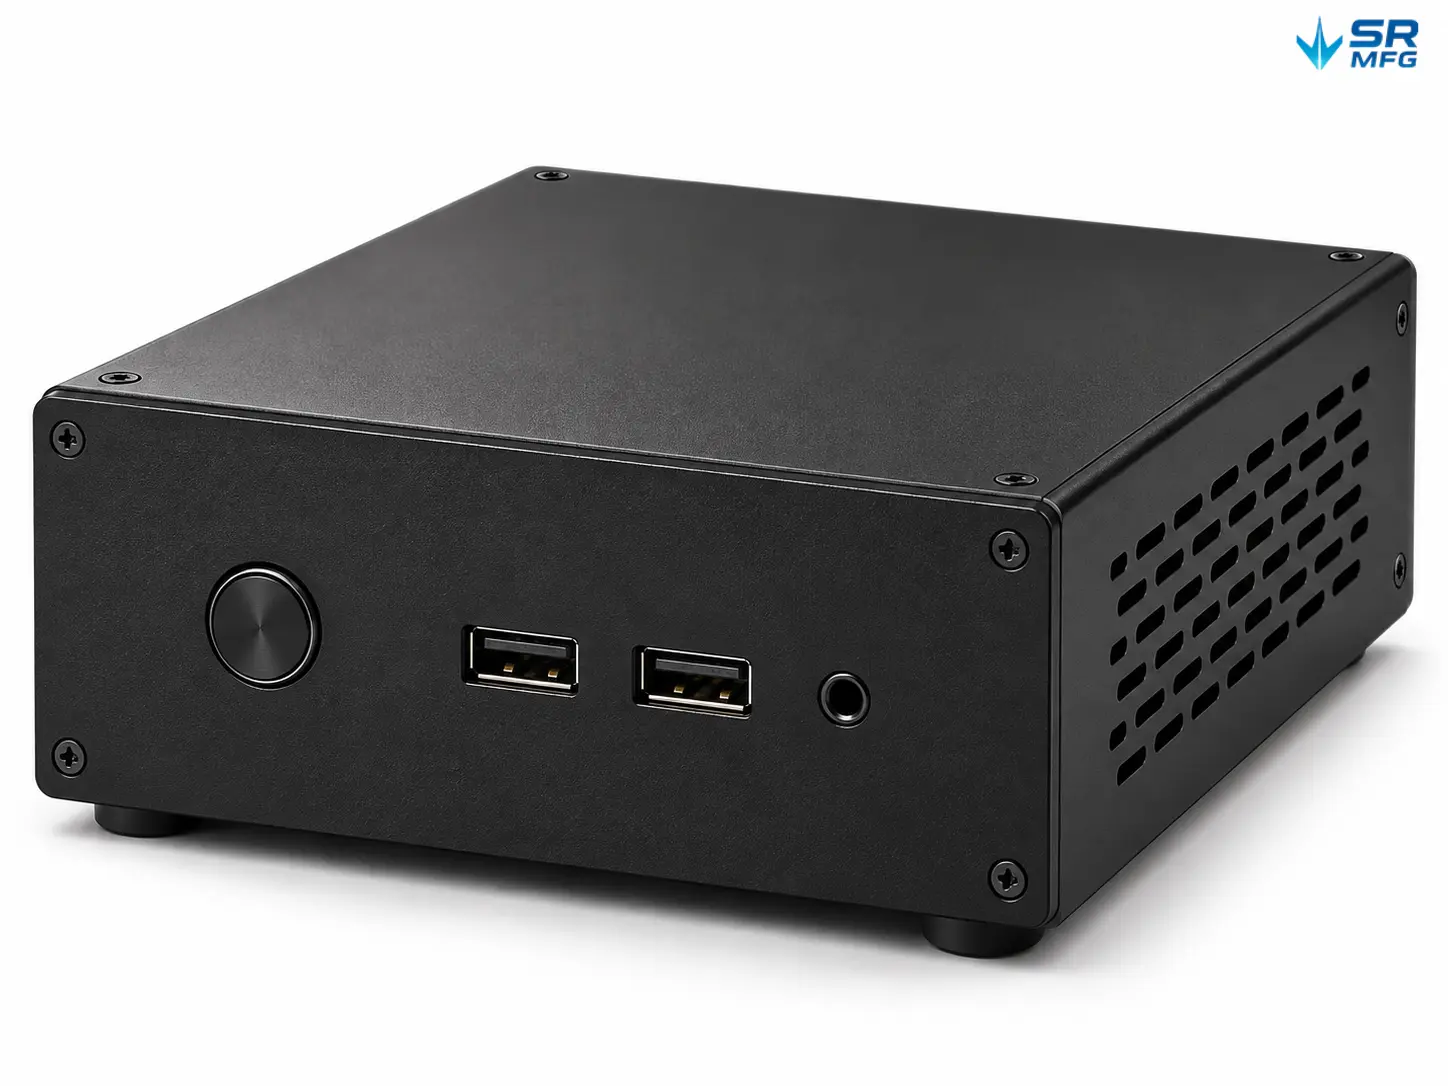
Đánh bóng kim loại Câu hỏi thường gặp
Khác biệt chính: chải/mài chủ yếu để làm phẳng bề mặt và loại bỏ vật liệu, trong khi đánh bóng để tăng độ bóng và tinh chỉnh độ hoàn thiện.
Hướng dẫn lựa chọn:
-
Tình trạng bề mặt: Nếu có vết xước rõ ràng, bắn tia hàn hoặc ba via, hãy bắt đầu bằng chải/mài (ví dụ: dùng bánh hoặc băng mài để loại bỏ ~0.05–0.10 mm dung dư), sau đó đánh bóng.
-
Yêu cầu độ hoàn thiện: Đối với bề mặt kết cấu có Ra > 1.6 µm, chải/mài thường là đủ; đối với bề mặt thẩm mỹ A có Ra < 0.8 µm, thường cần đánh bóng.
-
Hành vi vật liệu: Kim loại mềm (nhôm, đồng) nên tránh mài thô mạnh vì hạt mài có thể bị lún vào bề mặt; vật liệu cứng hơn (thép không gỉ, thép dụng cụ) có thể được chà trước rồi đánh bóng mịn.
-
Quy trình: Chà/mài → đánh bóng bán hoàn thiện → đánh bóng hoàn thiện. Bỏ qua bước chà có thể để lại vết thô mà đánh bóng không thể loại bỏ hoàn toàn.
-
Quy tắc đơn giản: Nếu cần loại bỏ vật liệu, chọn chà/mài; nếu cần tăng độ nhẵn và độ bóng, chọn đánh bóng.
Thực hành phổ biến trong ngành:
-
Ký hiệu hướng: Dùng mũi tên để chỉ hướng vân (ví dụ: “→” hoặc “↘”) trên ghi chú bản vẽ hoặc các hình chiếu liên quan.
-
Xác định khu vực: Luôn chỉ định cho bề mặt A; bề mặt B có thể đơn giản hóa. Với các chi tiết cong phức tạp, hãy xác định các vùng (ví dụ: “Vùng 1: theo chu vi; Vùng 2: theo trục”).
-
Quy ước ký hiệu: Sử dụng ký hiệu độ nhám bề mặt ISO 1302 (hoặc tương đương) và thêm ký hiệu hướng vân/kết cấu bề mặt khi áp dụng.
-
Ghi chú quy trình: Thêm hướng dẫn rõ ràng như “vân song song với trục dài của chi tiết” hoặc “đánh bóng theo dấu vết gia công” để tránh thao tác cắt ngang vân gây ra vết xước mới.
-
Kiểm soát thực hiện: Phê duyệt sản phẩm đầu tiên và lưu mẫu tham chiếu; sản xuất theo hướng vân đã được phê duyệt để tránh hiện tượng mờ do đánh bóng ngược hướng.
Có — và đối với bề mặt A và các vùng ghép nối chính xác, nên lưu giữ hồ sơ.
Cách tiếp cận điển hình:
-
Thiết bị: Máy đo độ nhám cầm tay (ví dụ: Mitutoyo SJ-210) hoặc máy đo profilometer để bàn; bán kính mũi đo thường 2–5 µm.
-
Thông số: Ra (trung bình số học), Rz (chiều cao cực đại), Rmax (đỉnh–đáy). Bề mặt A thẩm mỹ có thể yêu cầu Ra rất thấp, chẳng hạn 0.02–0.08 µm, tùy thuộc vào độ hoàn thiện và thông số kỹ thuật.
-
Vị trí đo:
-
Bề mặt A: Kiểm tra 100% khi được yêu cầu; 3–5 điểm mỗi chi tiết, bao phủ tâm, mép và góc.
-
Bề mặt B: Lấy mẫu 10–20%, tập trung vào các vùng tiếp xúc khi lắp ráp.
-
Vùng chuyển tiếp mối hàn: Đo khoảng 5 mm ở cả hai bên chân mối hàn để xác nhận độ chuyển tiếp mượt (thường đi kèm mục tiêu bán kính như R > 0.5 mm, nếu được chỉ định).
-
-
Nội dung hồ sơ: Sơ đồ vị trí đo, giá trị, thời gian đo và mã người vận hành; lưu giữ hồ sơ (ví dụ: ít nhất một năm) theo kế hoạch chất lượng của bạn.
-
Ghi chú: Vệ sinh bề mặt trước khi đo để tránh dầu làm sai lệch kết quả; để chi tiết nguội sau khi đánh bóng (ví dụ: ~30 phút) để giảm ảnh hưởng nhiệt.
Năng lực điển hình (tùy thuộc vào tình trạng mối hàn và khả năng tiếp cận):
-
Ngoại quan: Có thể loại bỏ vết đổi màu mối hàn và dấu hồ quang để khôi phục vẻ ngoài kim loại đồng đều.
-
Độ nhám: Ra vùng mối hàn thường có thể được giảm từ ~3.2 µm xuống khoảng 0.4 µm, với sai lệch giữa vùng chuyển tiếp và kim loại nền được kiểm soát ở mức <0.2 µm.
-
Bán kính chuyển tiếp: Có thể đạt được bán kính chuyển tiếp mượt khoảng R0.3–0.5 mm mà không có bậc rõ rệt.
-
Kiểm soát lượng vật liệu loại bỏ: Độ sâu loại bỏ có thể được kiểm soát ở mức <0.02 mm để giảm thiểu tác động đến độ bền.
Giới hạn và khuyến nghị:
-
Không phù hợp với: Vết hàn lõm sâu >0.5 mm hoặc vết nứt—các trường hợp này thường cần hàn sửa chữa trước khi hoàn thiện.
-
Kết quả thẩm mỹ tốt nhất: Khi kết hợp với đánh bóng điện hóa, độ bóng của mối hàn và kim loại cơ bản có thể được làm đồng đều hơn (ví dụ: chênh lệch độ bóng <5%, khi áp dụng được).
-
Hiệu quả: Hoàn thiện thủ công thường mất khoảng 5–10 phút cho mỗi mét mối hàn; các phương án tự động có thể cải thiện tốc độ (ví dụ: khoảng 3 phút/mét).
-
Quy trình đề xuất: Loại bỏ phần dư của mối hàn trước, sau đó tinh chỉnh bằng dụng cụ hoàn thiện mối hàn, và cuối cùng đánh bóng toàn bộ để tránh hiện tượng “lõm cục bộ”.”
Nguyên tắc cốt lõi: tách riêng + đệm lót + nhận dạng xử lý rõ ràng để ngăn ngừa mài mòn và nhiễm bẩn hạt.
Các phương án đóng gói điển hình:
-
Đóng gói riêng lẻ:
-
Apply PE protective film on A-surfaces (e.g., ~0.05 mm, low-tack) or static-cling film.
-
Add corner protectors (EPE foam) to prevent edge damage under stacking load.
-
Use non-woven fabric bags or bubble sleeves; avoid paper that can shed fibers.
-
-
Đóng gói số lượng lớn:
-
Use interleaves such as anti-scratch paper or EVA foam; limit stack height (e.g., ≤20 parts per layer).
-
Maintain spacing (e.g., ≥5 mm) to avoid direct contact.
-
Add desiccant and keep humidity controlled (e.g., <60%) to reduce moisture-driven corrosion risks.
-
-
Bảo vệ trong quá trình vận chuyển:
-
Mark cartons: “Polished precision surface—no rolling, no heavy stacking.”
-
Line crates with felt/flocking to avoid hard contact; use dedicated racks or suspended handling to reduce vibration.
-
-
Trường hợp đặc biệt: Đối với kim loại mềm như titan hoặc hợp kim nhôm, đóng gói kín (bao gồm các phương án khí trơ trong các trường hợp cụ thể) có thể giúp giảm oxy hóa và dấu vết do xử lý.
-
Kiểm tra chấp nhận đóng gói: Sau khi đóng gói, kiểm tra mẫu (ví dụ: 10%) và kiểm tra bằng mắt dưới ánh sáng mạnh (ví dụ: 2000 lux) để xác nhận không có vết xước mới được gây ra.
Metal Polishing Technical Resources
Thiết lập Backgauge Máy Chấn Tôn cho Các Nếp Gấp Lặp Lại: Điều Gì Thực Sự Giữ Cho Các Chi Tiết Đồng Nhất
ShuangRui2026-10-25T00:33:46+00:00Tháng 10 19, 2026|
When the first bent part measures clean and the twentieth does not, the problem is rarely “the backgauge [...]
Hàng đợi sản xuất
ShuangRui2026-10-26T06:40:36+00:00Tháng 10 26, 2026|
Machine time on a simple sheet metal bracket might be three days. The quoted lead time is three [...]
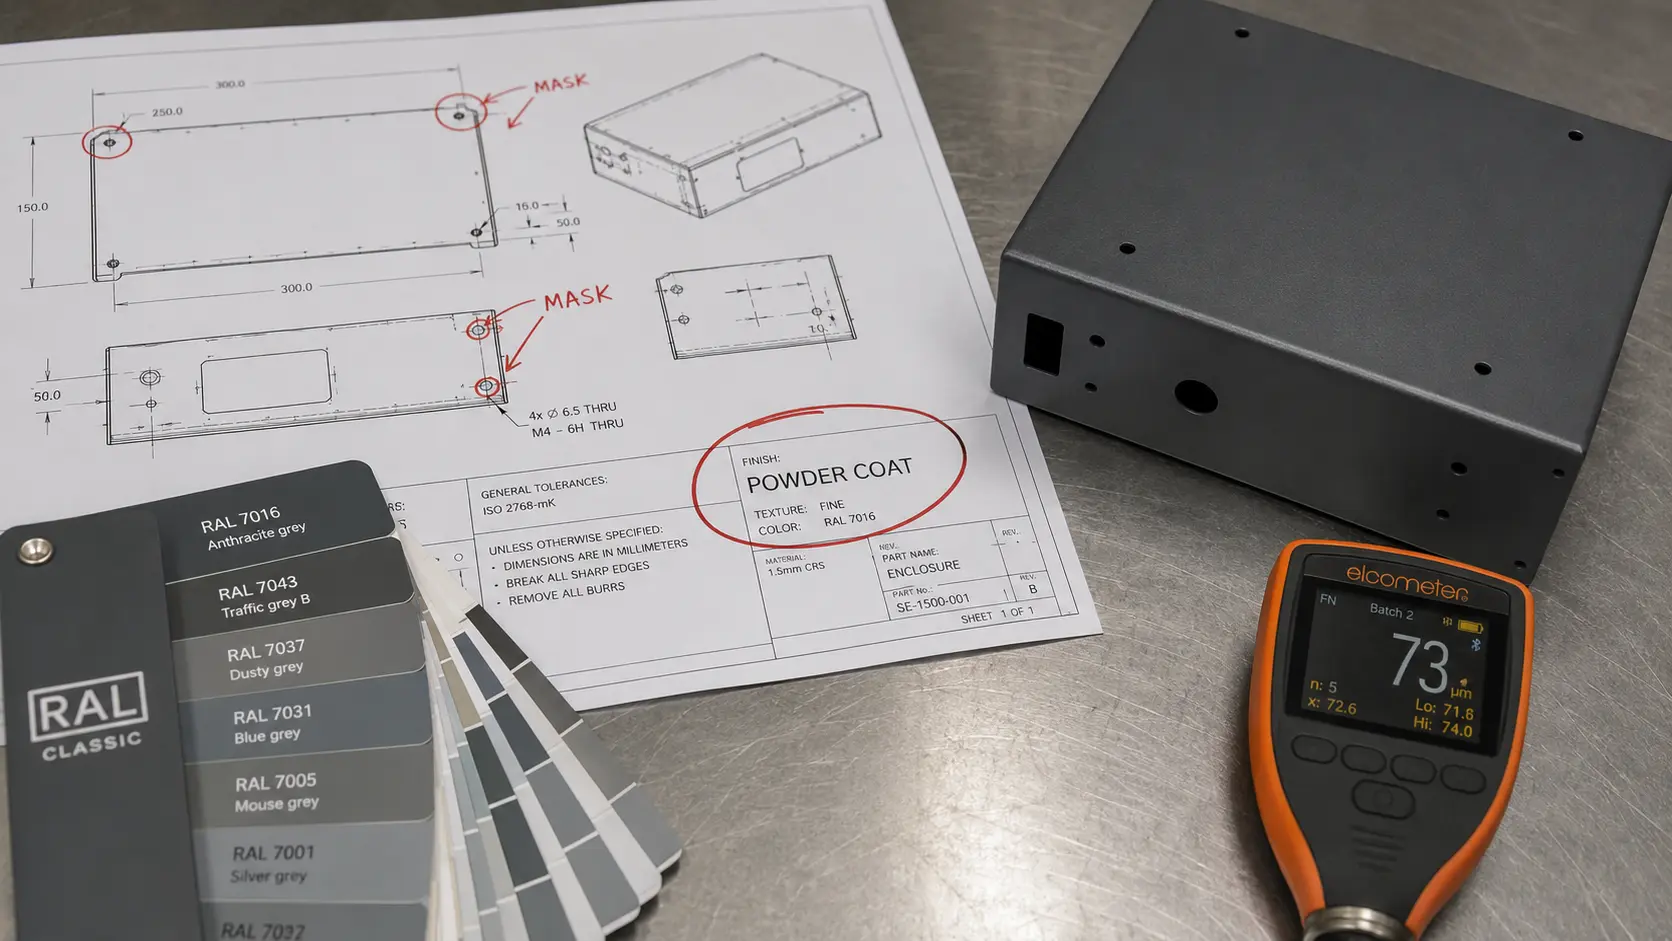
Cách đánh giá năng lực xem xét ghi chú bản vẽ của nhà cung cấp sơn tĩnh điện
ShuangRui2026-08-03T00:45:23+00:00Tháng 7 31, 2026|
While most buyers rely on certifications and test reports to evaluate a supplier's powder coating capability, those documents [...]
Lô sản xuất
ShuangRui2026-10-24T05:45:59+00:00Tháng 10 8, 2026|
When a quality issue appears on a shipment of sheet metal parts, someone has to answer a simple [...]
