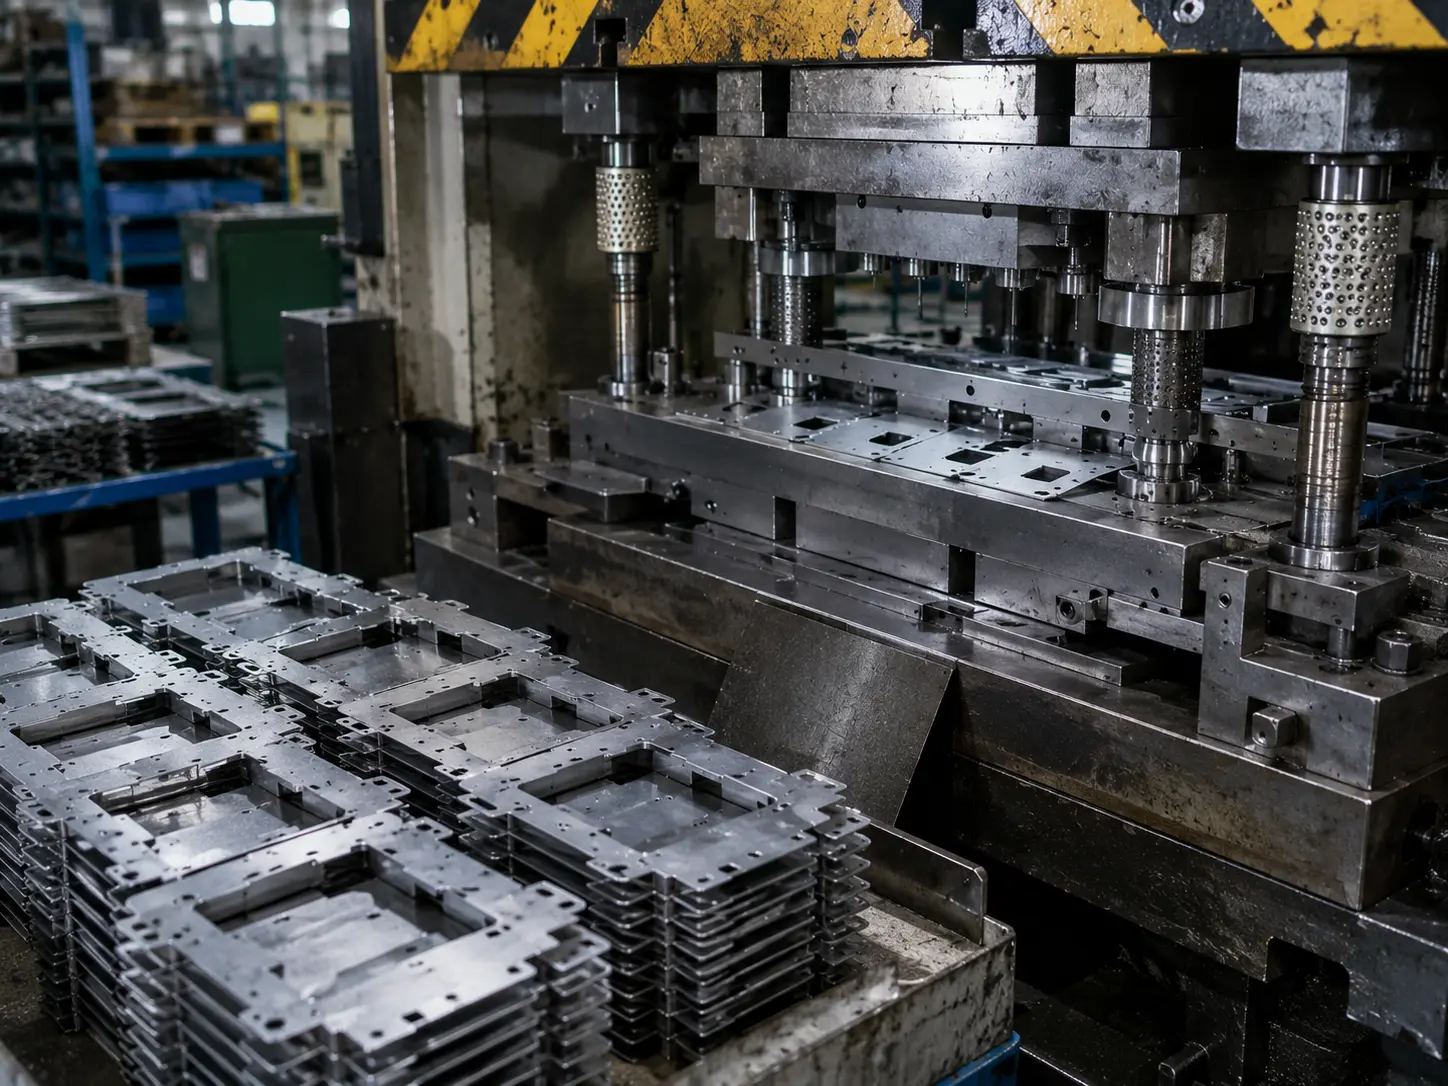
Gia Công Tấm Kim Loại Sản Lượng Lớn Dịch Vụ

Với 10+ năm kinh nghiệm thực tế trong gia công tấm kim loại, SR MFG hỗ trợ các chi tiết và cụm lắp ráp cần nguồn cung cấp dài hạn, ổn định—được hậu thuẫn bởi năng lực sản xuất linh hoạt cho sản xuất hàng loạt.
Nhận Báo Giá Sản Xuất
Có NDA
Bao Gồm Đánh Giá DFM
Chấp Nhận STEP / DXF / PDF
Báo Giá Trong 24–48 Giờ
1,000+ PCS

Tối ưu cho các lô sản xuất từ trung bình
đến sản lượng lớn

Dụng cụ Chuyên dụng

Giảm chi phí trên mỗi sản phẩm nhờ
dụng cụ chế tạo riêng

Khả Năng Lặp Lại Ổn Định

Chất lượng đồng nhất trên
mọi lô sản xuất

Truy xuất theo lô

Truy xuất lô hàng đầy đủ &
tài liệu kỹ thuật

Sản Lượng Lớn Là Gì Trong Gia Công Tấm Kim Loại?
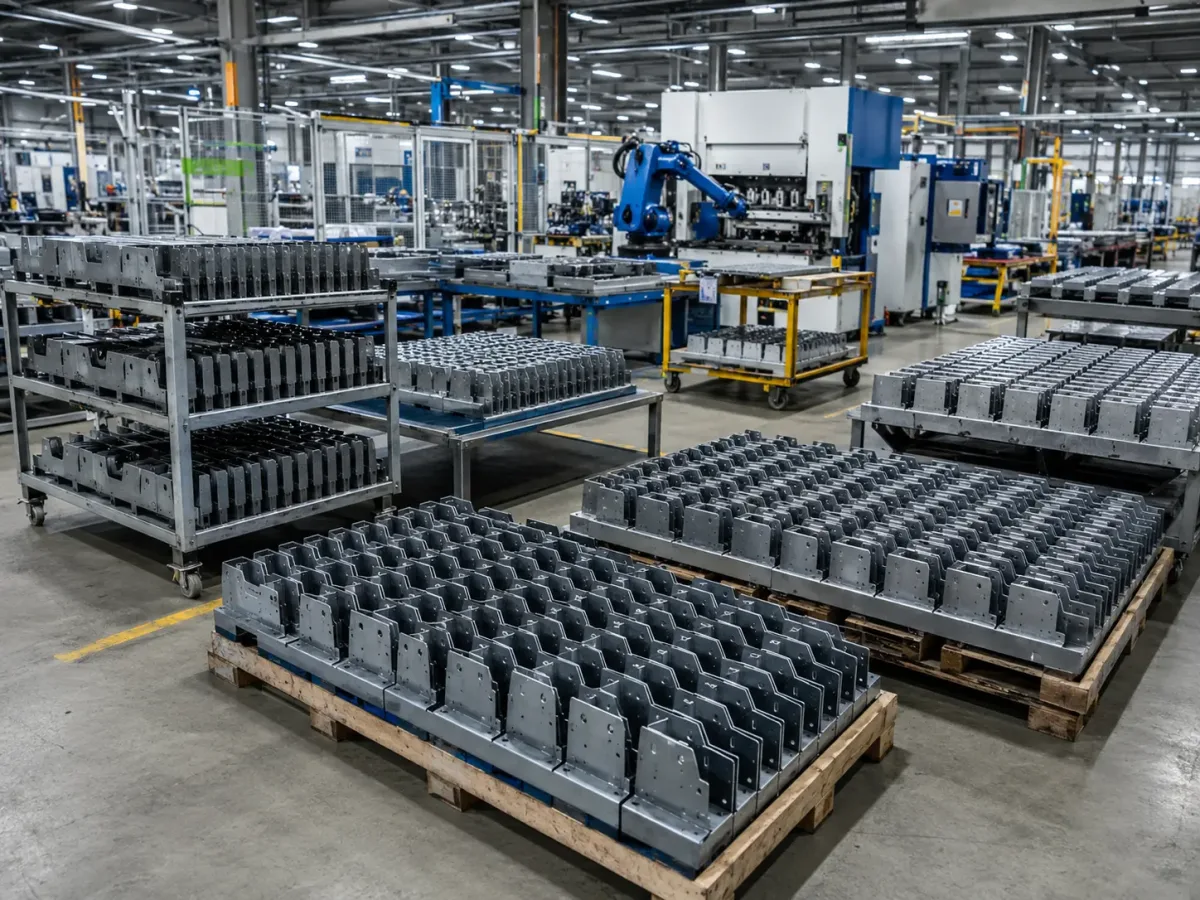
Gia công tấm kim loại khối lượng lớn với sản xuất hàng loạt tiêu chuẩn hóa và sản lượng có tính lặp lại

Sản xuất tấm kim loại sản lượng lớn thường đề cập đến sản xuất quy mô lớn, tiêu chuẩn hóa, liên tục của kim loại tấm mỏng—thường dùng ~6 mm làm ranh giới thực tế giữa tấm và bản, tùy thuộc vào ứng dụng.

Khi bản vẽ đã ổn định phiên bản và các thay đổi được kiểm soát tốt, sản xuất thường chuyển sang phương pháp dựa trên dây chuyền, tự động hóa—sử dụng gá kẹp chuyên dụng, các công đoạn theo nhịp sản xuất (takt time), và ở những nơi phù hợp, các quy trình dựa trên khuôn dập. Các mục tiêu cốt lõi trong các chương trình sản lượng lớn là năng suất cao hơn, chi phí trên mỗi sản phẩm thấp hơn (bằng cách phân bổ vốn đầu tư ban đầu cho nhiều chi tiết hơn), và kết quả đồng nhất hơn từ lô này sang lô khác.

Loại Dự Án Nào Cần Gia Công Tấm Kim Loại Sản Lượng Lớn?

Điểm mấu chốt không chỉ là “nhiều chi tiết hơn”—mà là đưa chương trình vào nhịp độ lặp lại ổn định và sản lượng đồng nhất. Khi nhu cầu và các phiên bản bản vẽ ổn định, bạn có thể sử dụng tự động hóa, gá kẹp/dụng cụ chế tạo chuyên dụng và các công đoạn tiêu chuẩn hóa để liên tục sản xuất số lượng lớn các chi tiết và cụm lắp ráp giống hệt nhau—hoặc rất giống nhau—với nhịp độ sản xuất phù hợp với nhu cầu (thường được quản lý theo takt time).
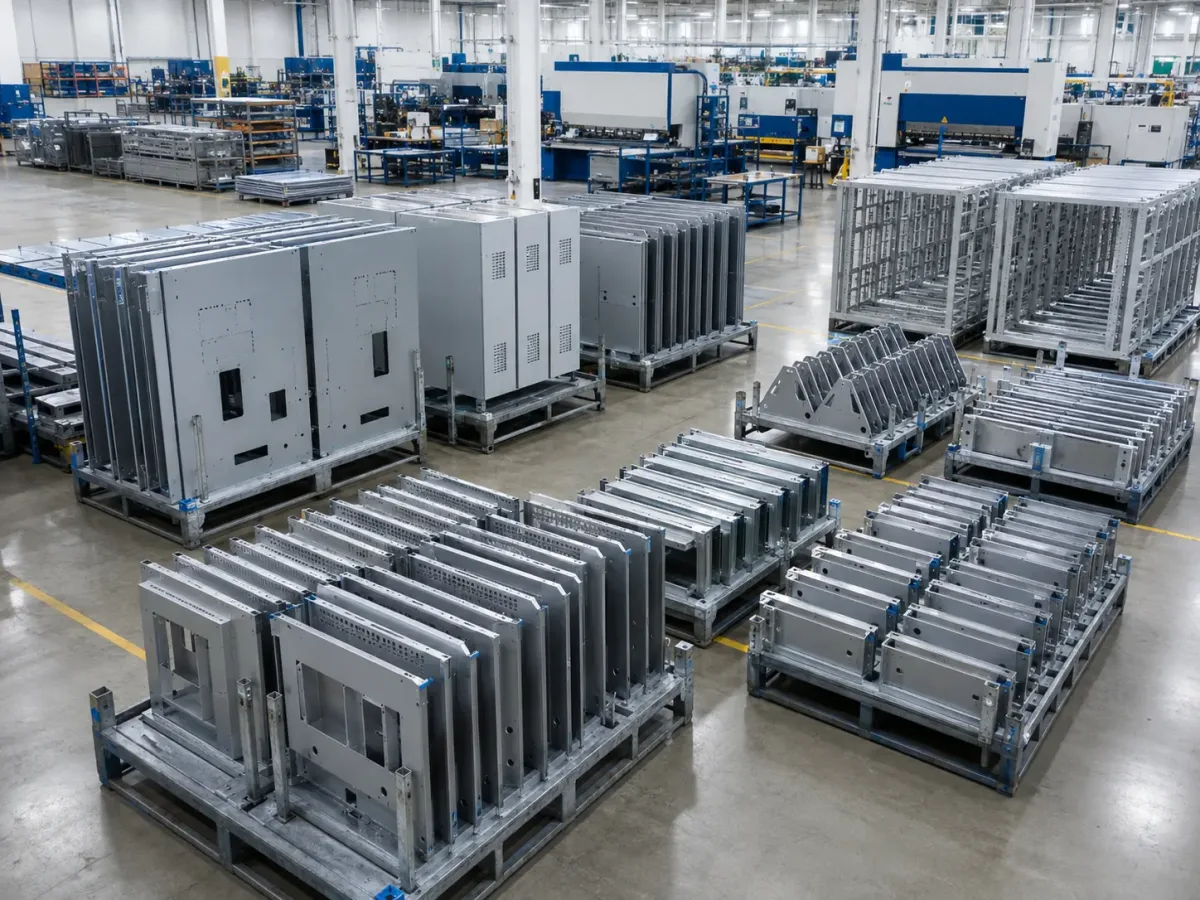
Các dự án gia công tấm kim loại sản lượng lớn, bao gồm vỏ máy, bảng điều khiển, tấm che, khung và cụm lắp ráp OEM

Dự Án Phù Hợp Nhất Cho Sản Xuất Sản Lượng Lớn
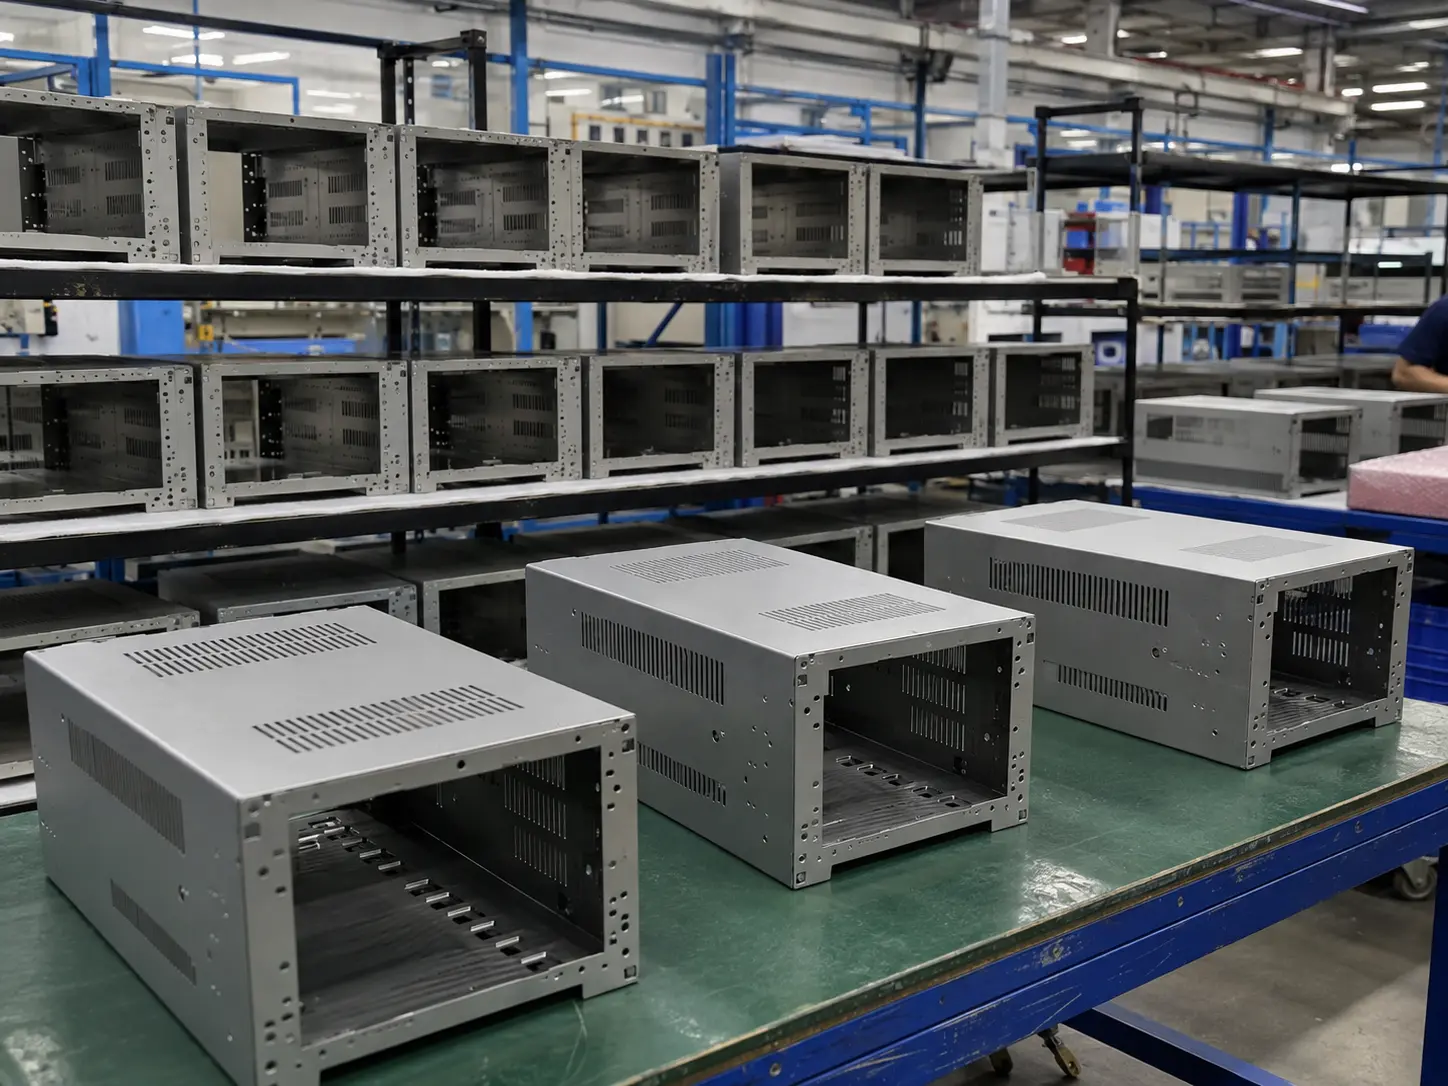
Vỏ bọc điện tử và vỏ kim loại khối lượng lớn

Vỏ Thiết Bị Điện Tử

Giá đỡ, vỏ máy, hộp điều khiển, bảng mặt
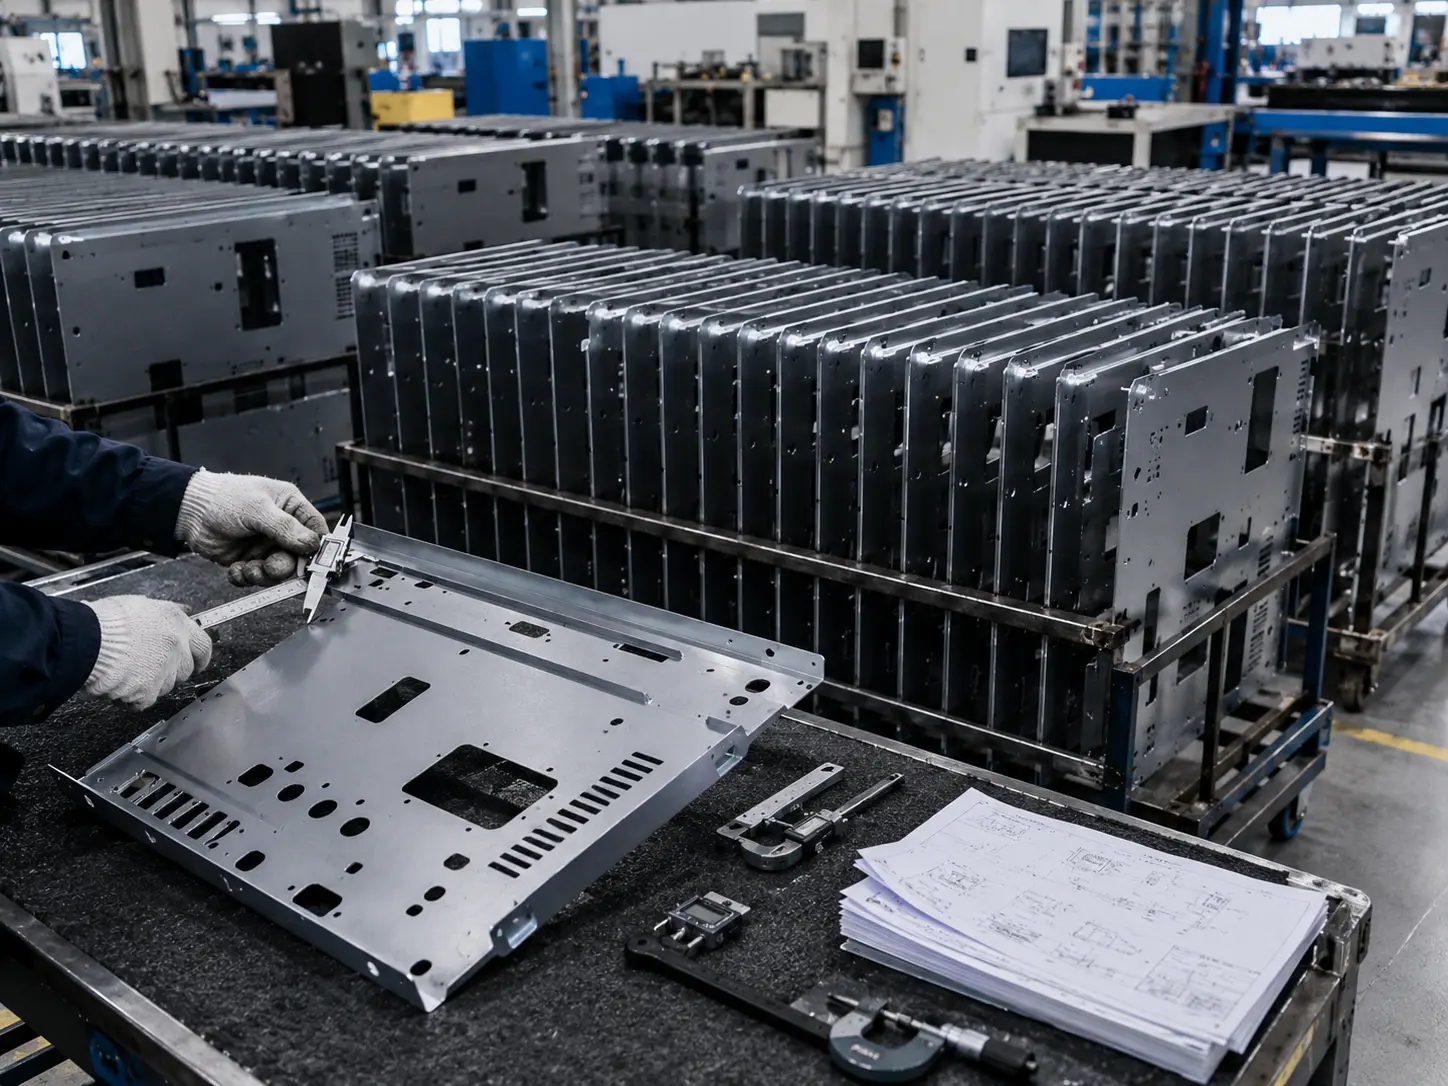
Bảng điều khiển thiết bị tự động hóa và tấm lắp đặt khối lượng lớn

Bảng Thiết Bị Tự Động Hóa

Bảng điều khiển, tấm bên, tấm lắp đặt, giá đỡ
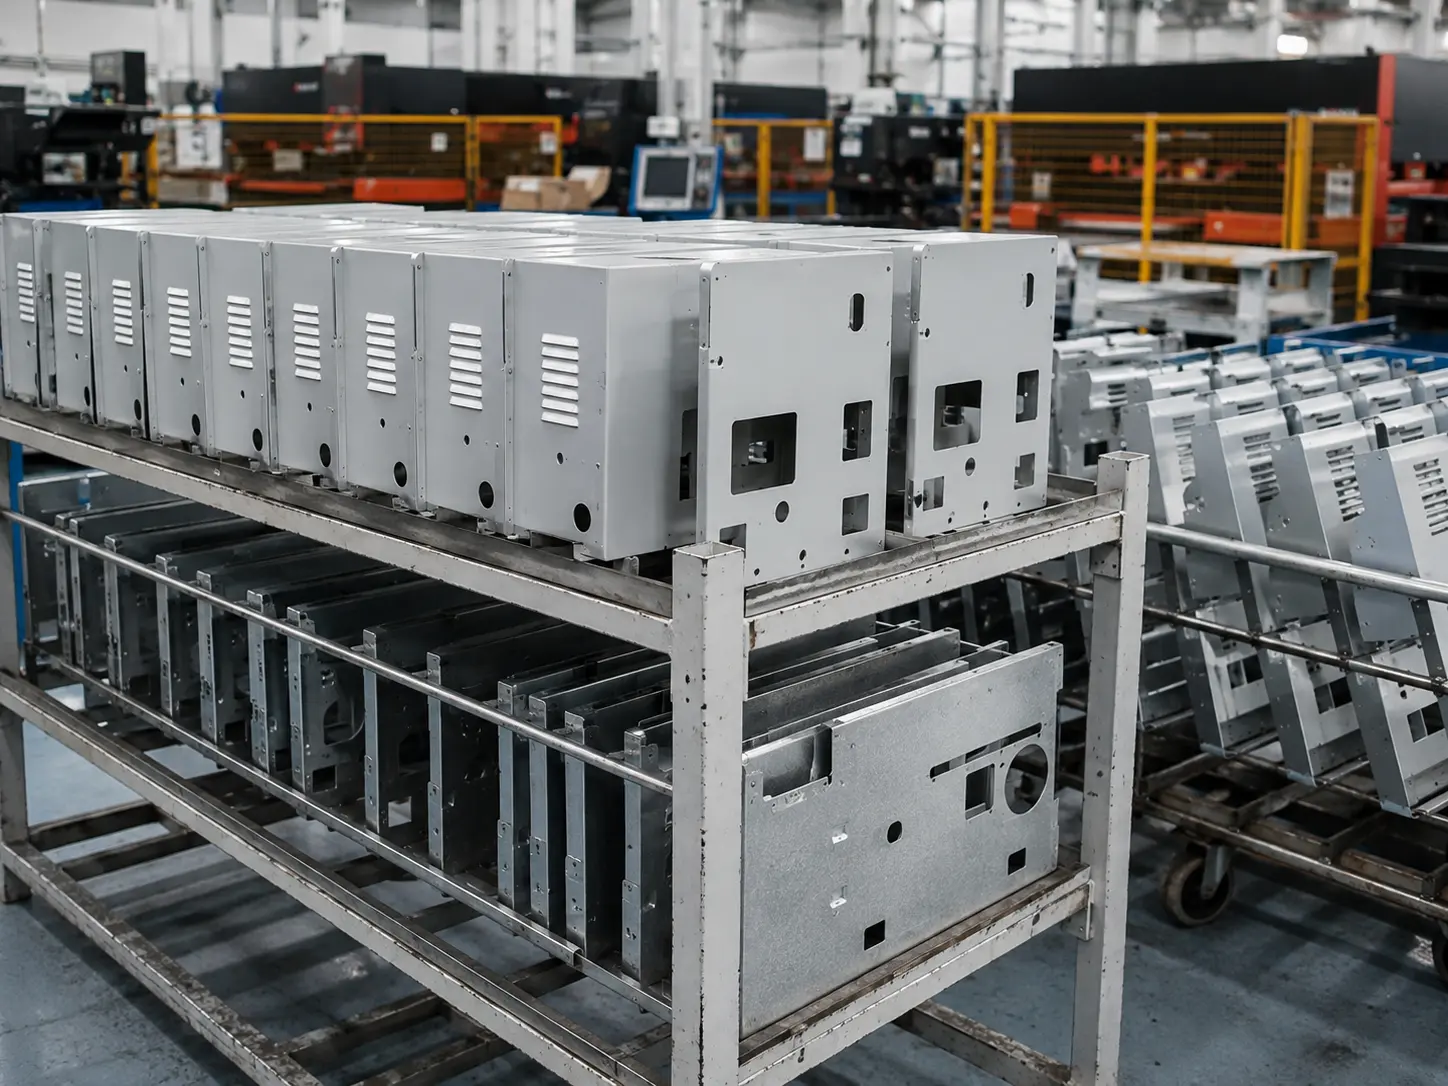
Nắp máy, tấm che và nắp tiếp cận khối lượng lớn

Vỏ che & Bảo vệ máy

Tấm bảo vệ, vỏ chụp, nắp truy cập, nắp che có lỗ thông gió
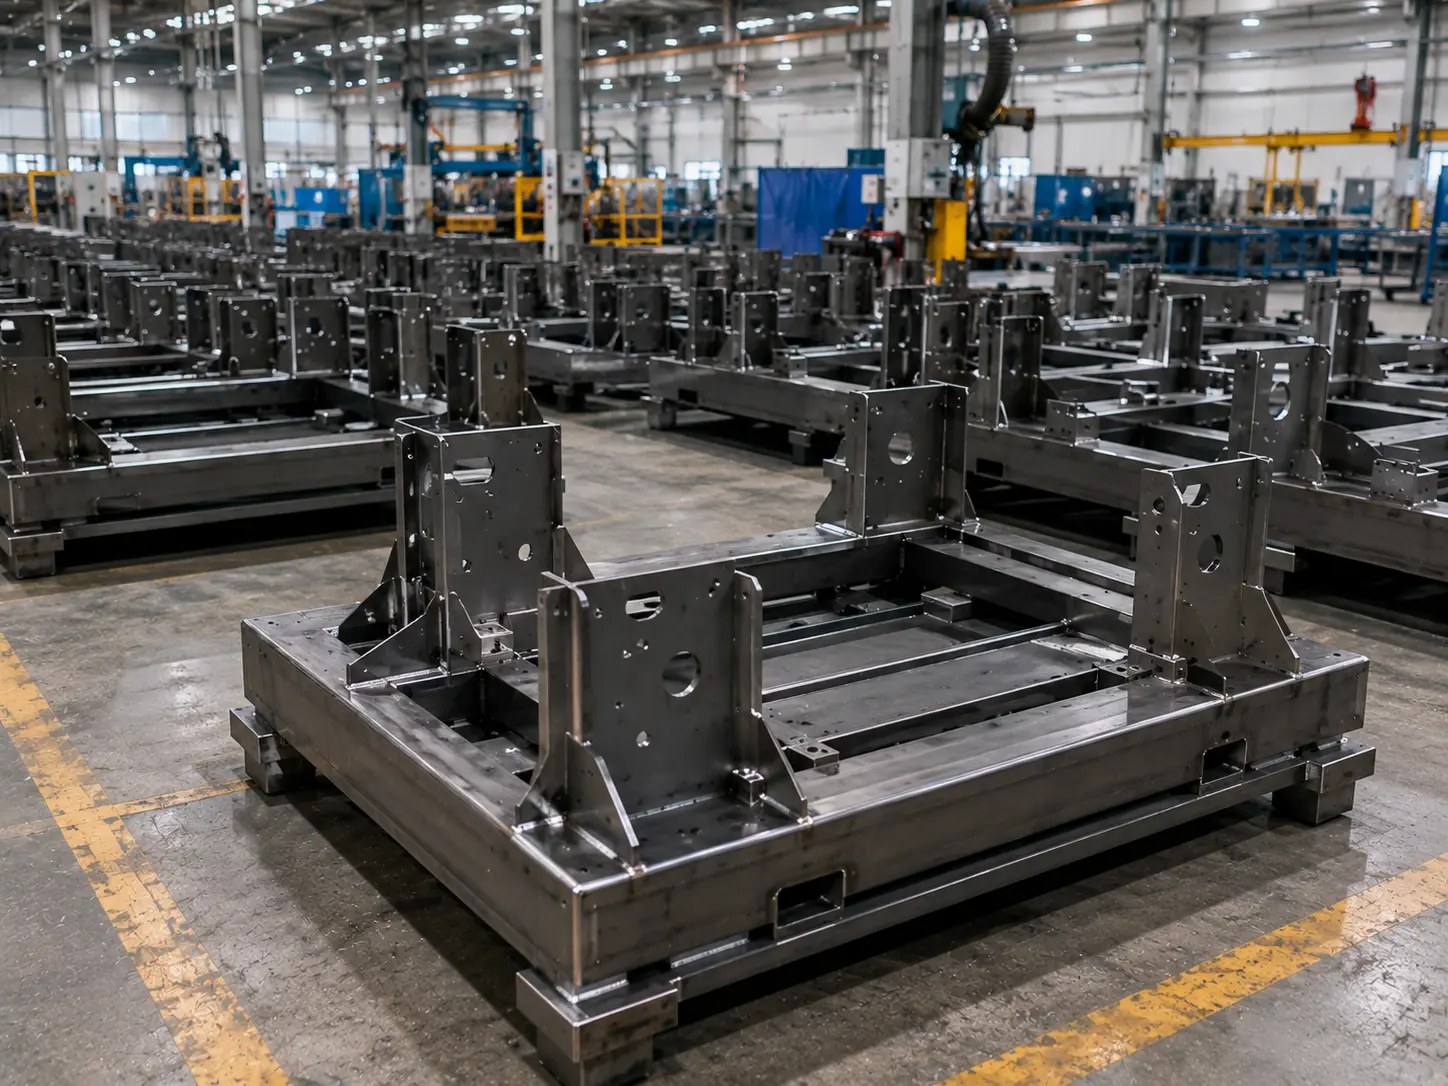
Khung kết cấu hàn và đế máy khối lượng lớn

Khung kết cấu & Đế máy

Khung hàn, tấm đế, kết cấu đỡ, đế máy
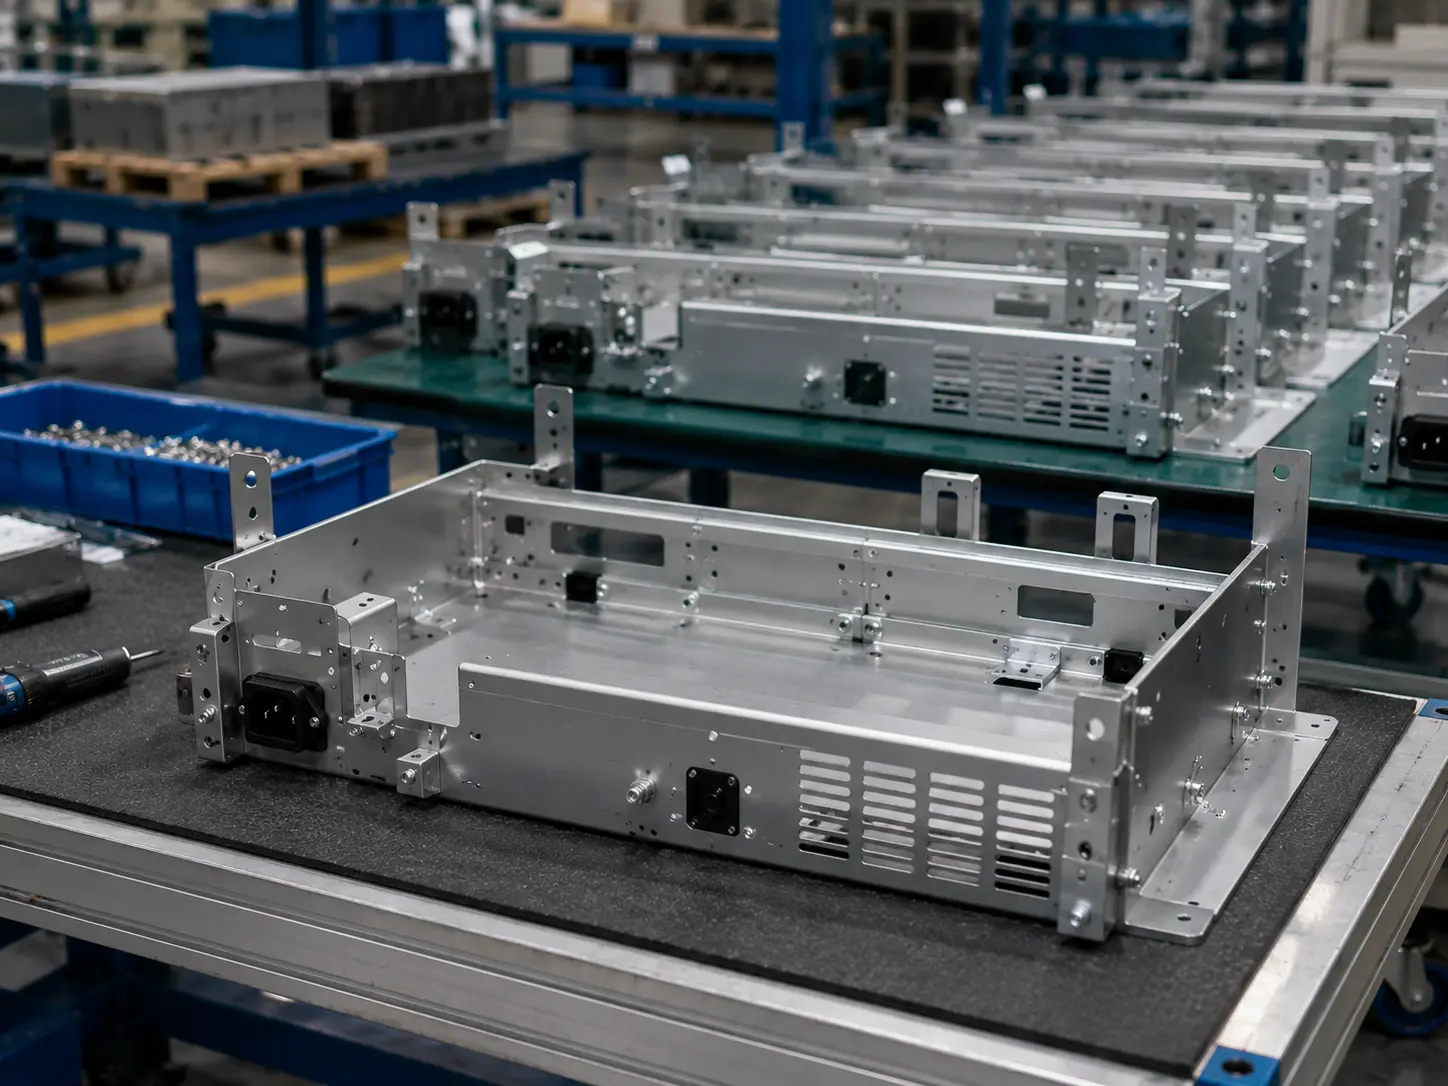
Lắp ráp tấm kim loại OEM và linh kiện khung gầm lặp lại

Cụm lắp ráp OEM lặp lại

Giá đỡ, cụm con, chi tiết khung gầm, chi tiết lặp lại

Làm thế nào để biết dự án của bạn phù hợp với mô hình sản xuất hàng loạt

(Càng khớp nhiều tiêu chí, mức độ phù hợp càng cao.)

  • 1

    Bản vẽ lặp lại nhiều và bạn cần nguồn cung ứng liên tục dài hạn

  • 2

    Bản vẽ ổn định và thay đổi kỹ thuật ít xảy ra

  • 3

    Bạn nhạy cảm với chi phí trên mỗi sản phẩm và sẵn sàng đầu tư dụng cụ/gá kẹp để đổi lấy chi phí dài hạn thấp hơn (lợi ích quy mô)

  • 4

    Bạn yêu cầu khả năng hoán đổi cao và tính đồng nhất giữa các cụm lắp ráp

  • 5

    Bạn cần nhịp sản xuất ổn định hơn với ít lần đổi quy trình hơn—rất phù hợp với tổ chức sản xuất theo dây chuyền
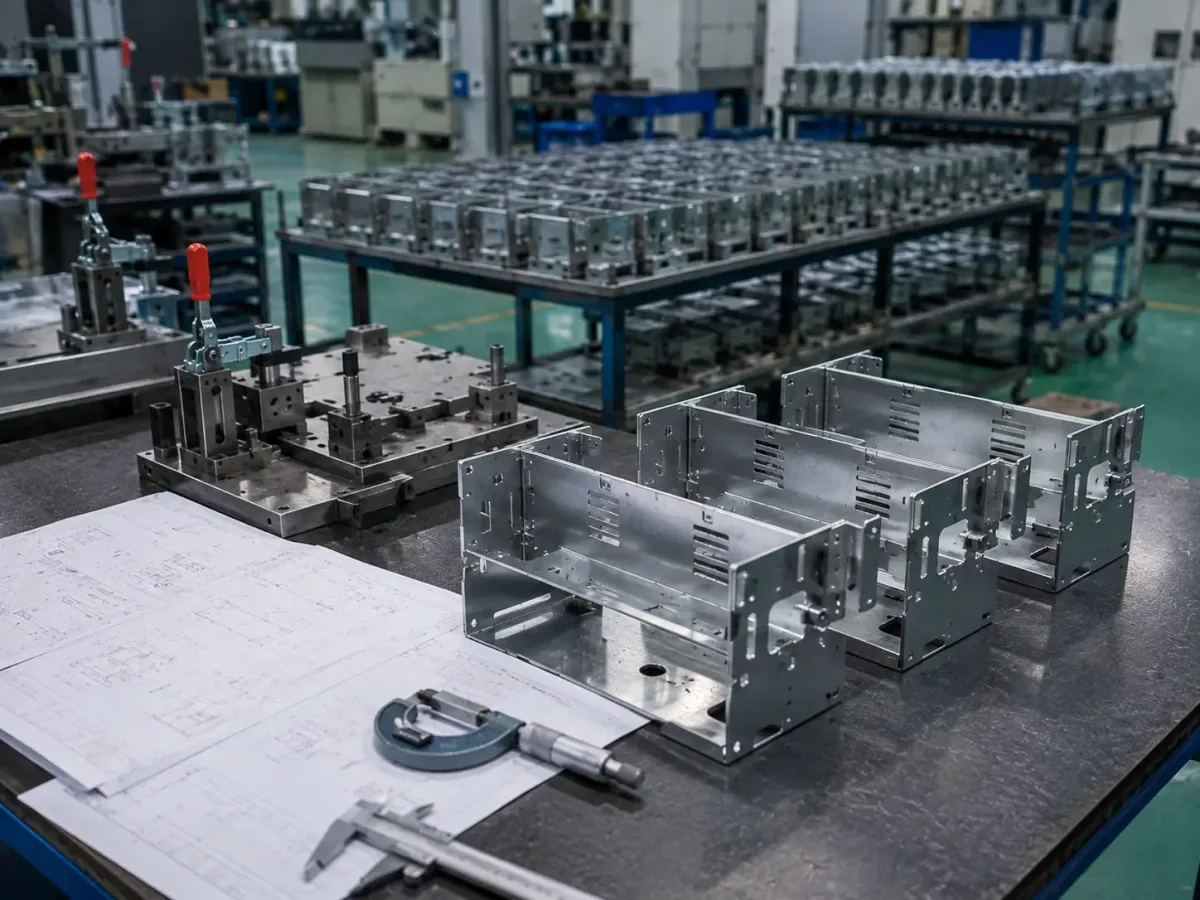
Lặp lại các chi tiết tấm kim loại, đồ gá và bản vẽ được sử dụng để đánh giá mức độ sẵn sàng cho sản xuất hàng loạt
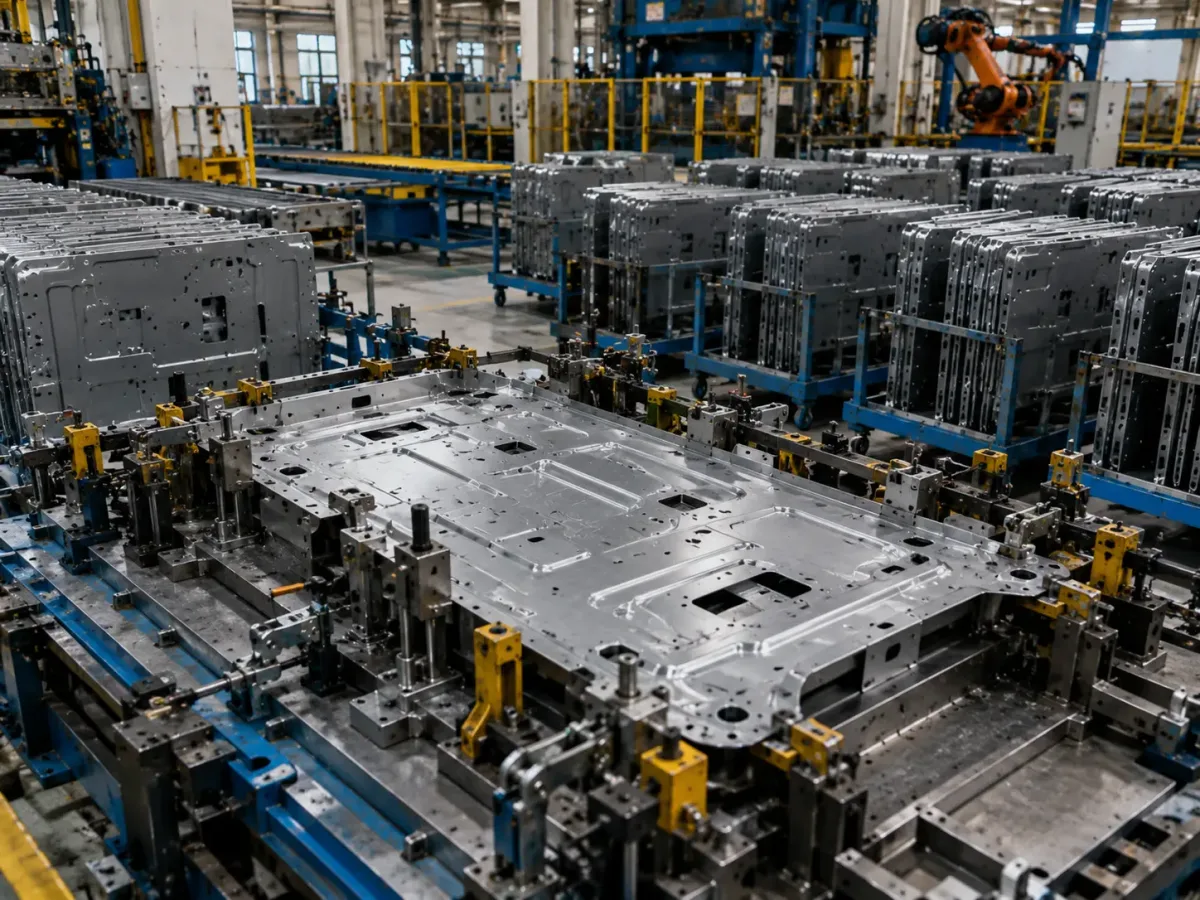
Chi tiết tấm kim loại được định vị trong dụng cụ chuyên dụng để sản xuất hàng loạt lặp lại

Vì sao các dự án này phù hợp với gia công tấm kim loại hàng loạt

Vì mở rộng quy mô không phải là “chất thêm số lượng”—mà là loại bỏ sự không chắc chắn ngay từ đầu:

Đóng băng các bản sửa đổi → xác định CTQs (đặc tính quan trọng với chất lượng) → cố định các chuẩn (datum) then chốt bằng gá lắp/dụng cụ/khuôn → chuẩn hóa các công đoạn theo nhịp lặp lại (takt)—để khi sản lượng tăng, bạn luôn đạt được năng suất tốt hơn và chi phí đơn vị thấp hơn.

Làm thế nào để lựa chọn quy trình sản xuất
phù hợp?

Chúng tôi sẽ đề xuất quy trình sản xuất dựa trên sản lượng hàng năm của bạn, các CTQ (đặc tính trọng yếu về chất lượng) và tần suất thay đổi bản vẽ.

1

Trong chu kỳ thay đổi bản vẽ đang diễn ra

Sử dụng quy trình linh hoạt với cắt laser / dập CNC + uốn bằng máy chấn tôn.

Lý tưởng cho các thay đổi bản vẽ thường xuyên và xác nhận nhanh hơn.

→
2

Trong giai đoạn tăng sản lượng

Đưa vào các đồ gá chuyên dụng và tổ sản xuất để ổn định nhịp sản xuất và tính nhất quán ngay từ đầu.

→
3

Khi thiết kế đã chốt và nhu cầu ổn định

Đánh giá các quy trình năng suất cao như dập, cán định hình hoặc kéo sâu để giảm chi phí đơn vị.

So sánh quy trình sản xuất

Quy trình sản xuất Tổ hợp công đoạn điển hình Giai đoạn sản xuất phù hợp nhất Đầu tư ban đầu
(khuôn/gá lắp)
Biểu đồ chi phí đơn vị Ràng buộc chính về thiết kế / quy trình
Quy trình
linh hoạt
Cắt laser / dập CNC + uốn + hàn/lắp ráp đa dụng Sản lượng thấp đến trung bình; thay đổi bản vẽ thường xuyên Thấp Chi phí đơn vị tăng nhanh khi số lượng công đoạn tăng Quy tắc khoảng cách lỗ đến nếp uốn, cộng dồn dung sai, biến dạng khi hàn; tính đồng nhất về thẩm mỹ thường cần hỗ trợ từ đồ gá
Bán khuôn
linh hoạt
Dập CNC bao gồm tạo hình / laser + đồ gá chuyên dụng + lắp ráp theo tổ Sản lượng trung bình đến cao; cấu trúc ổn định Trung bình Nhịp sản xuất ổn định hơn; chi phí có thể giảm dần theo thời gian Các CTQ cần được chốt sớm hơn; chiến lược đồ gá quyết định giới hạn trên của tính lặp lại
Dập
linh hoạt
Cái dập/cái tạo hình + uốn thứ cấp/khoan ren/tự kẹp (self-clinching) Sản lượng lớn; thiết kế ổn định lâu dài Cao Chi phí đơn vị thấp nhất; năng suất nhanh nhất Thay đổi tốn kém và chậm; DFM phải vững ngay từ đầu
Uốn định hình con lăn
linh hoạt
Uốn định hình con lăn + dập lỗ / cắt Chi tiết dài, thẳng, mặt cắt không đổi với sản lượng lớn Cao Hiệu quả kinh tế đơn vị tuyệt vời; năng lực rất cao Khi mặt cắt đã được xác định, việc thay đổi rất khó; phải kiểm tra kỹ lưỡng mẫu đầu tiên
Kéo sâu
linh hoạt
Kéo sâu / tạo hình + cắt tỉa / dập lỗ Chi tiết dạng bát/cốc/vỏ Cao Hiệu quả cho khoang sâu; năng suất cao Khả năng tạo hình của vật liệu rất quan trọng; nguy cơ nhăn/nứt; cần dự phòng thời gian cho thử và hiệu chỉnh khuôn

Chiến lược khuôn & Kinh tế sản xuất

Không dùng khuôn / Tối thiểu
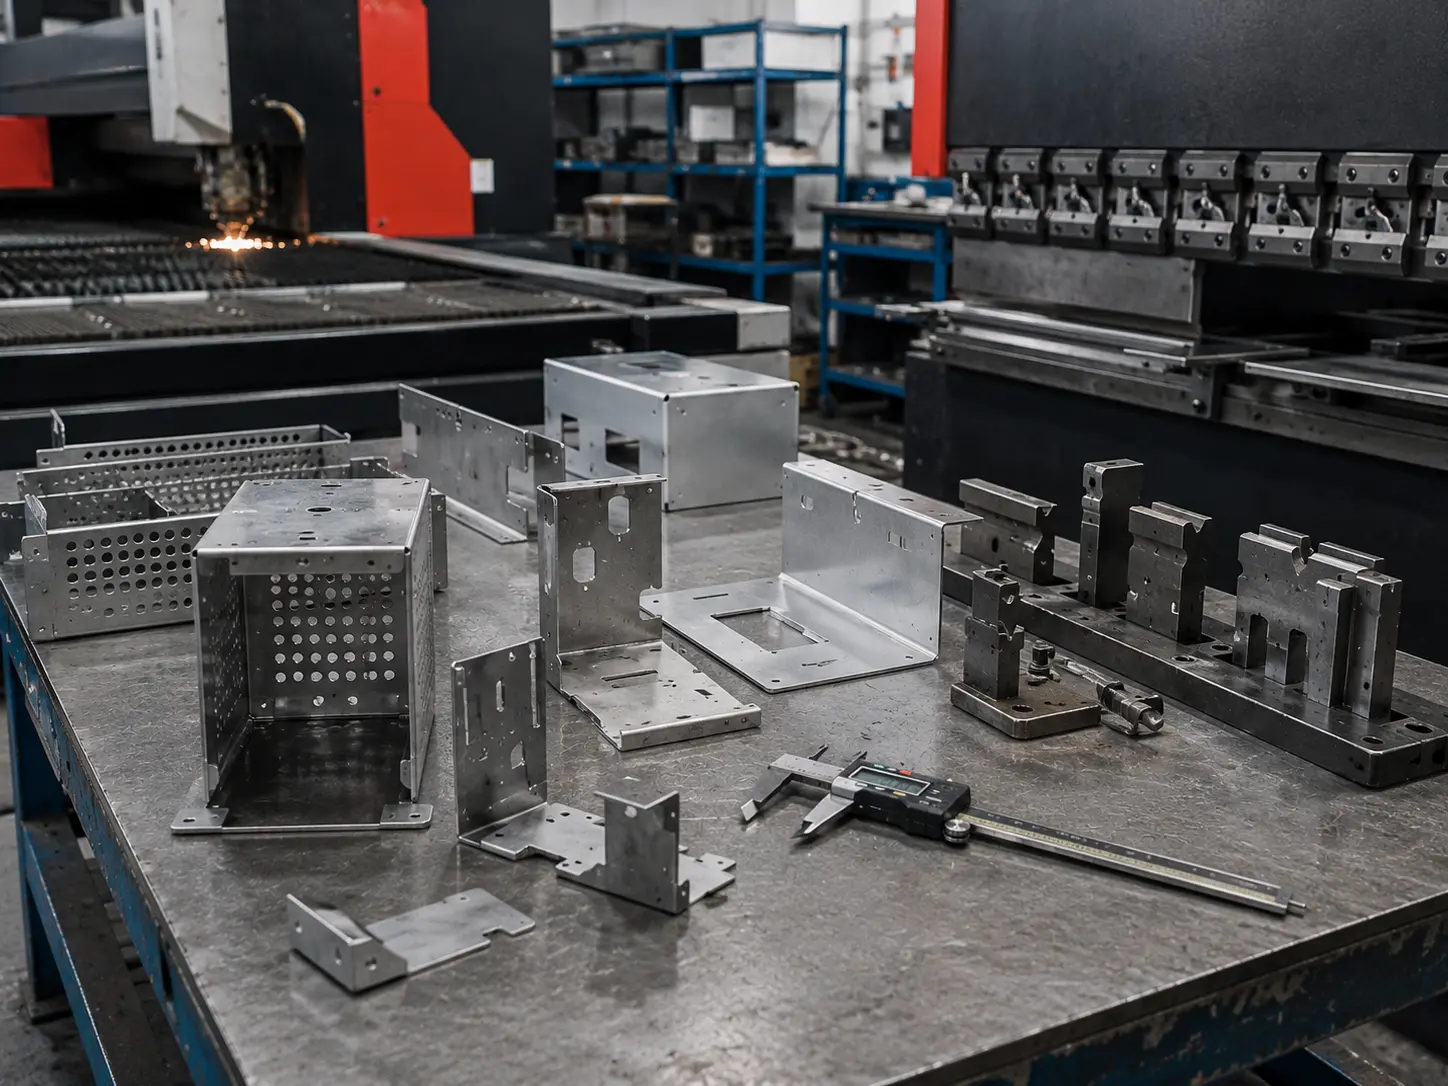
Chi tiết tấm kim loại được sản xuất với tối thiểu dụng cụ chuyên dụng

Lý tưởng cho nguyên mẫu và sản lượng thấp. Linh hoạt cao nhất với vốn đầu tư ban đầu tối thiểu, nhưng thường có chi phí đơn vị cao nhất.

Khuôn mềm
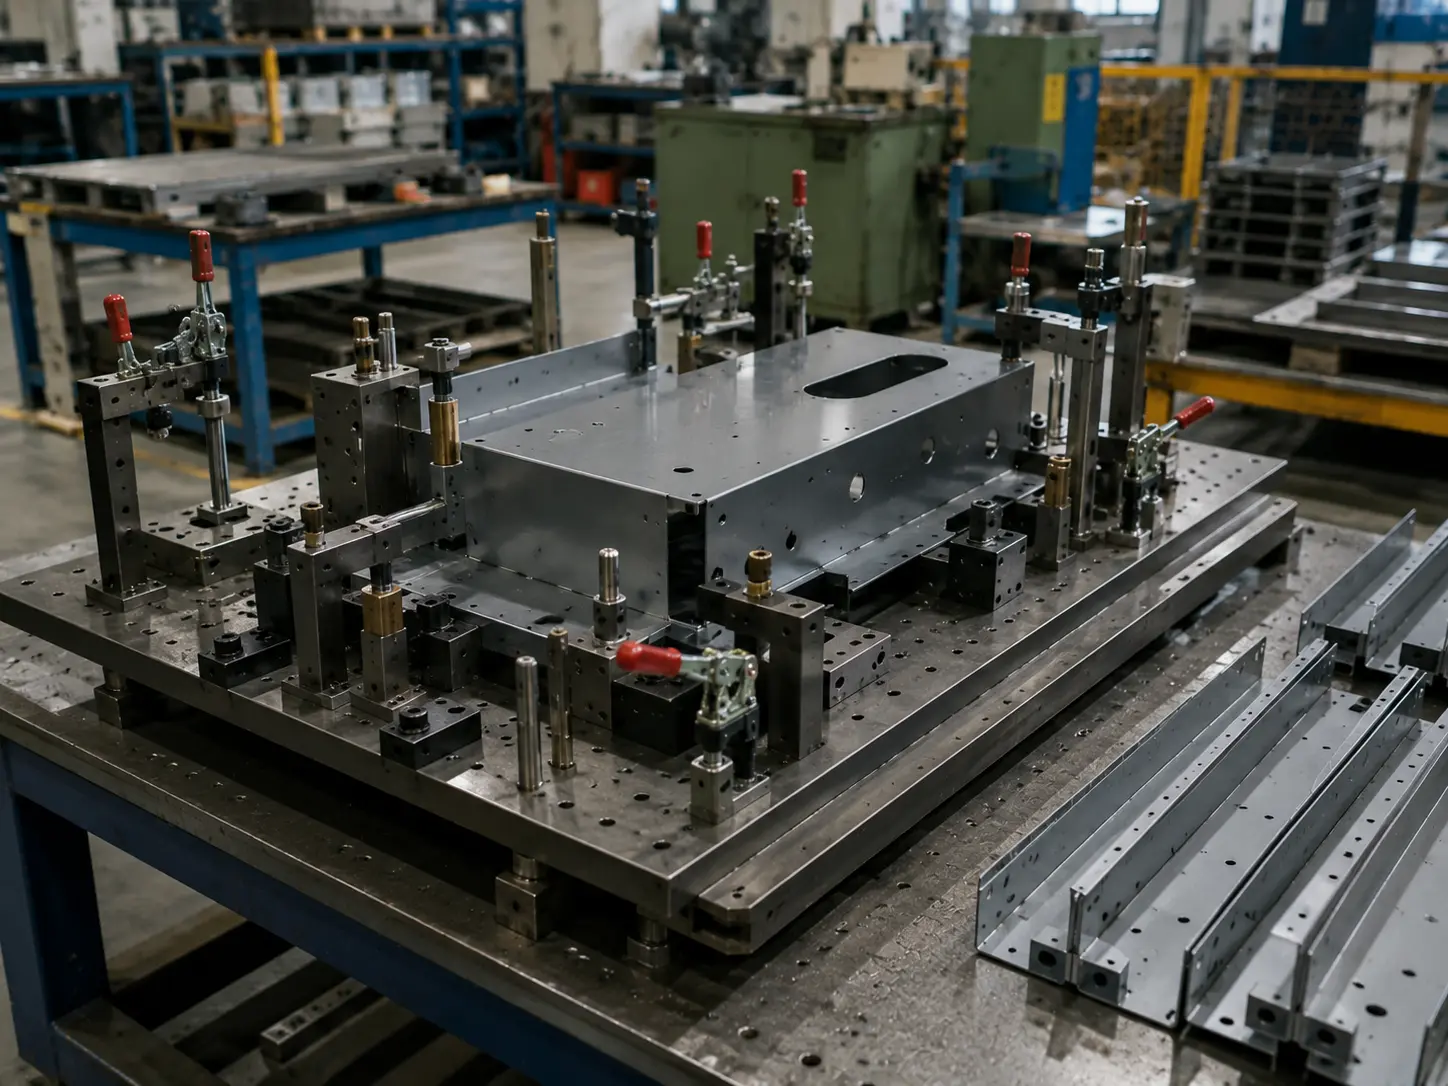
Dụng cụ gia công mềm dùng cho sản xuất tấm kim loại sản lượng trung bình

Vốn đầu tư thấp hơn với thời gian giao hàng tương đối nhanh. Lựa chọn thực tế cho sản lượng trung bình khi tính lặp lại quan trọng nhưng chưa cần thiết phải đầu tư khuôn sản xuất hoàn chỉnh.

Vốn đầu tư thấp hơn
Chi phí đơn vị cao hơn
Vốn đầu tư cao hơn
Chi phí đơn vị thấp nhất

Kiểm soát CTQ & Tính nhất quán chất lượng
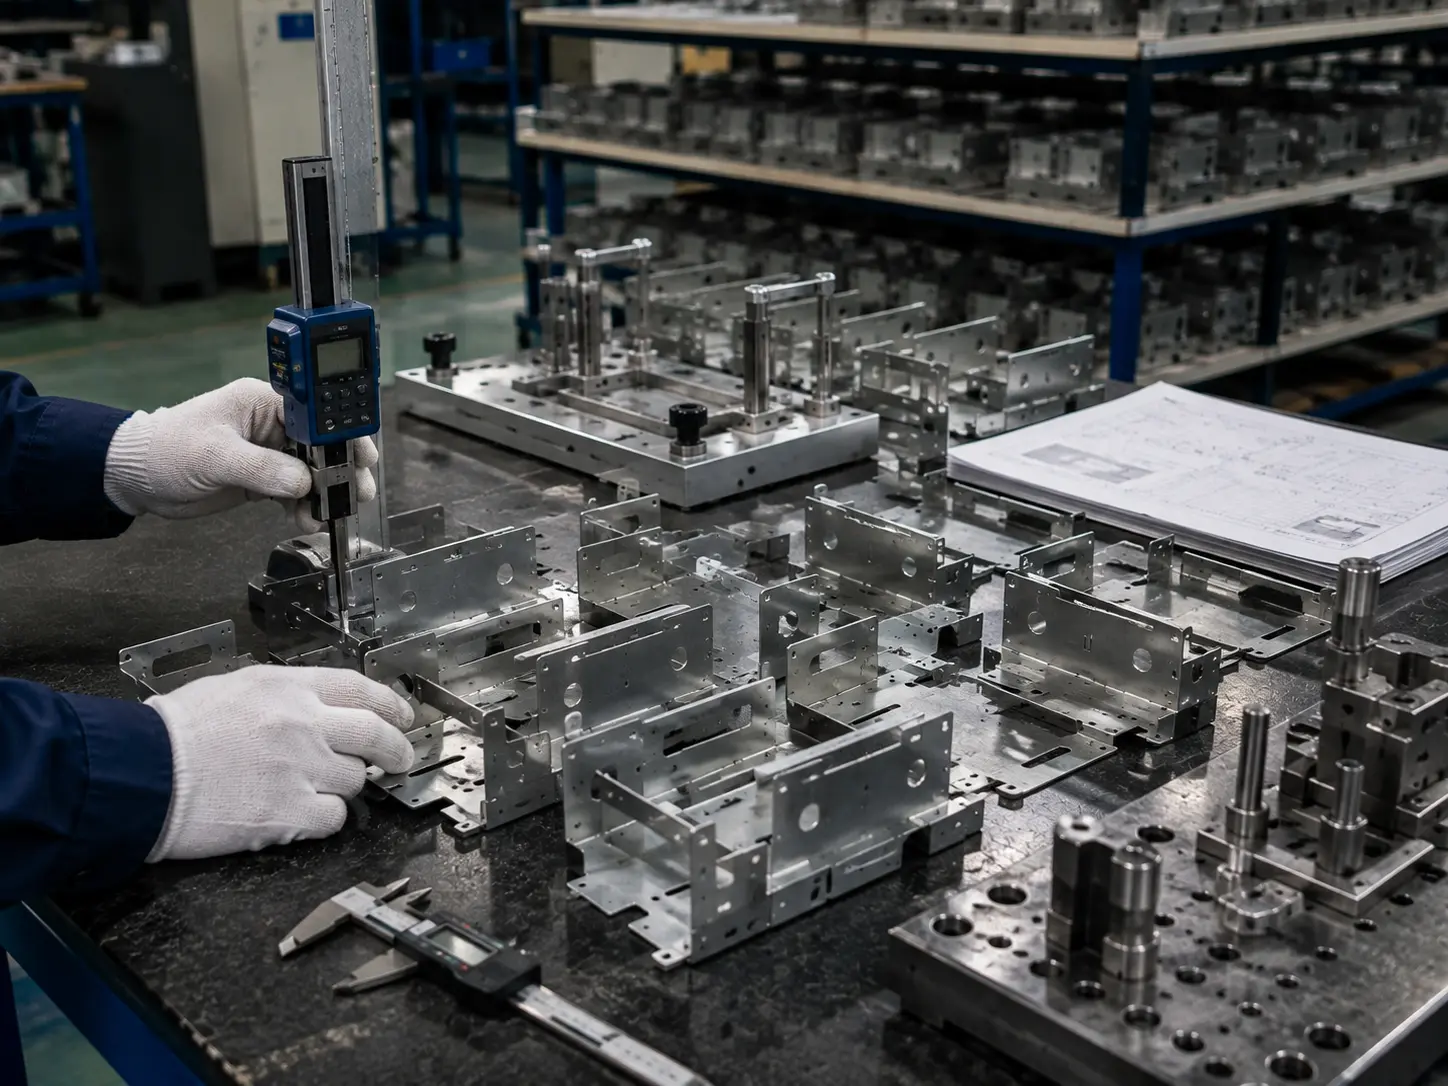
Kiểm tra kích thước chi tiết dập tấm sản lượng lớn trong kiểm soát chất lượng CTQ

Thông số CTQ then chốt

Góc uốn ±0.5° điển hình
Vị trí lỗ ±0.10 mm
Độ phẳng 0.5 mm / 500 mm
Tình trạng cạnh Làm sạch ba via theo đặc tả
Hoàn thiện bề mặt Theo quy định
Ngoại quan Kiểm soát vết xước & móp
Vật liệu đầu vào
Kiểm tra
Trong quá trình
Kiểm tra
Kích thước cuối
Kiểm tra (FAI)
Truy xuất theo lô
& Hồ sơ

Phân tích chi phí và lộ trình giảm chi phí thực tế

Trong các chương trình sản xuất, đơn giá không bị chi phối bởi bất kỳ một công đoạn đơn lẻ nào. Nó được định hình bởi vật liệu, chu kỳ sản xuất và nhân công, gia công phụ / sửa chữa thẩm mỹ, yêu cầu hoàn thiện bề mặt, và đầu tư đồ gá/khuôn. Cách tiếp cận của chúng tôi là phân tích cấu trúc chi phí trước, sau đó đề xuất lộ trình giảm chi phí theo từng giai đoạn mà quý vị có thể thực hiện được. DFM (Thiết kế để Sản xuất - Design for Manufacturability) là đòn bẩy quan trọng để giảm chi phí và sửa chữa lại khi được áp dụng sớm.

Gia Công Tấm Kim Loại Sản Lượng Lớn Câu hỏi thường gặp

Sản lượng lớn không chỉ là một con số—mà là khi một chương trình đã chuyển sang cung ứng lặp lại dài hạn: cùng một chi tiết được sản xuất theo dạng cuộn liên tục, nhịp sản xuất lặp lại được, và chi phí thiết lập/dụng cụ ban đầu có thể được phân bổ trong suốt vòng đời sản phẩm. Trong nhiều ngành, hàng trăm đến hàng nghìn chi tiết lặp lại là bối cảnh sản lượng lớn phổ biến—thường với sự linh hoạt thấp hơn nhưng chi phí đơn vị thấp hơn khi sản lượng tăng.

Chúng tôi thường khuyến nghị bắt đầu đánh giá đồ gá/khuôn khi quý vị đạt một hoặc nhiều dấu hiệu sau:

  • Nhu cầu chuyển sang dự báo cuộn ổn định (không phải đơn hàng một lần), và vòng đời sản phẩm đủ dài để biện minh cho khoản đầu tư ban đầu.

  • CTQs (đặc tính quan trọng với chất lượng) được xác định rõ ràng và các thay đổi bản sửa đổi chậm lại—để các chuẩn (datum) then chốt và các công đoạn then chốt có thể được “cố định” bằng gá lắp hoặc khuôn.

  • Chi phí đơn vị rất nhạy cảm với thời gian chu trình, và việc tích hợp nhiều công đoạn vào một luồng năng suất cao hơn trở nên đáng giá (ví dụ: dập nhiều đặc tính trong một nhịp dập).

Chúng tôi sẽ đánh giá xem hướng đi dựa trên khuôn có phù hợp hay không dựa trên sản lượng hàng năm, vòng đời sản phẩm, mức độ chốt thiết kế, các CTQ và mục tiêu takt/chu kỳ—thay vì áp đặt một “con số ngưỡng” duy nhất.”

Cốt lõi, điểm “hòa vốn” phụ thuộc vào việc liệu khoản đầu tư một lần (dụng cụ/gá lắp/thiết lập) có thể được phân bổ bằng sản lượng trong vòng đời hay không—và liệu lao động đơn vị/thời gian chu trình/công đoạn phụ có thể được giảm đáng kể thông qua tích hợp quy trình hay không. Các tuyến sản xuất lớn thường có chi phí thiết lập/dụng cụ cao hơn, nhưng chi phí đơn vị thấp hơn—và chúng thường ít linh hoạt hơn.

Chúng tôi thường xem xét năm biến số:

  • Phép tính phân bổ: đầu tư dụng cụ/gá lắp ÷ sản lượng dự báo (trong suốt vòng đời sản phẩm)

  • Tích hợp quy trình: các thiết lập tiến cấp/chuyển tiếp có thể tích hợp đột lỗ/tạo hình, cắt giảm thời gian chu trình và lao động (nhưng giảm tính linh hoạt)

  • Hiệu quả đổi khuôn (SMED): giảm thời gian đổi khuôn từ “hàng chục phút” xuống “vài phút” tác động trực tiếp đến OEE và khả năng đa mẫu mã

  • Độ tận dụng vật liệu & cấu trúc phế liệu: bố trí lồng nhau/bố cục và dạng phế liệu có thể làm biến động chi phí vật liệu đáng kể

  • CTQs & chuỗi dung sai: càng nhiều đặc tính nhạy cảm (lỗ đến gấp, chồng lắp nhiều nếp gấp, chuẩn lắp ráp), càng có nhiều giá trị trong việc “cố định” các mối quan hệ then chốt bằng gá lắp/khuôn—hoặc xác định một cửa sổ dung sai thực tế hơn

Có—chúng tôi có thể đưa ra khuyến nghị quy trình ban đầu và khoảng báo giá dự toán từ 3D (STEP/IGES, v.v.). Nhưng để có báo giá sản xuất khả thi và thống nhất tính lặp lại, chúng tôi đặc biệt khuyến nghị bổ sung 2D/PDF để dung sai, chuẩn, yêu cầu thẩm mỹ và ghi chú quy trình được rõ ràng.

Tối thiểu, vui lòng cung cấp:

  • Vật liệu: thông số/tiêu chuẩn + độ dày + tình trạng bề mặt

  • Lược đồ dung sai: dung sai chung (ví dụ: ISO 2768) + CTQs được ghi riêng (mẫu lỗ, lỗ đến gấp, mặt chức năng)

  • Quy trình & xử lý sau gia công: hàn / lắp ren / bulong cài tự gài (self-clinching) / hoàn thiện + các vùng che chắn

  • Khối lượng & kế hoạch tăng sản lượng: số lượng lô sản xuất đầu tiên + dự báo lăn hàng năm + nhịp độ giao hàng theo từng đợt (điều này quyết định quy trình công nghệ và chiến lược dụng cụ)

Chúng tôi khuyến nghị thống nhất về phân cấp bề mặt thẩm mỹ + quy tắc nghiệm thu chuẩn hóa:

Phân loại bề mặt thẩm mỹ

  • A: thường xuyên nhìn thấy / chạm vào

  • B: nhìn thấy được

  • C: không nhìn thấy

Kết cấu / hướng vân

  • Chỉ rõ hướng xước/vân và giữ nhất quán với hướng quan sát và hướng lắp ráp.

Căn chỉnh màu sắc

  • Sử dụng RAL / Pantone / mẫu màu vật lý, và thống nhất các điều kiện quan sát (nguồn sáng, khoảng cách, góc nhìn). Nếu hệ thống của bạn yêu cầu kiểm soát chặt chẽ hơn, hãy xác định một chỉ số đo lường bằng thiết bị như ΔE làm cơ sở chấp nhận.

Chúng tôi ưu tiên CTQ được xác định với đường cơ sở (datum) + phương pháp đo rõ ràng, và được đánh dấu là CTQ trong 2D bản vẽ để kiểm soát tập trung.

Các ghi chú khuyến nghị:

  • Các mẫu lỗ định vị: sử dụng hệ thống đường cơ sở (datum) và xác định các mối quan hệ vị trí (theo kiểu GD&T) thay vì cộng dồn các kích thước tuyến tính.

  • Kích thước từ lỗ đến nếp gấp / xuyên qua nếp gấp: nêu rõ mặt/cạnh cơ sở (datum) nào được dùng để đo sau khi tạo hình, và phân biệt chuỗi một nếp gấp so với nhiều nếp gấp (chuỗi nhiều nếp gấp dễ cộng dồn sai số hơn).

Các “điểm neo giao tiếp” nhanh (cho việc thống nhất ban đầu, có thể điều chỉnh sau khi xem xét):

  • Góc uốn thường dùng ±1°, các đặc trưng cắt thường ±0.2 mm (chặt hơn cần xem xét).

  • Qua một nếp gấp: ±0.3 mm; qua nhiều nếp gấp: ±0.5 mm (tùy theo xem xét).

Điều đó phụ thuộc vào quy trình hiện tại của quý vị:

Quy trình linh hoạt (laser/máy dập tháp + uốn)

  • Các thay đổi thường được xử lý qua cập nhật chương trình—lý tưởng trong giai đoạn lặp lại tích cực trước khi thiết kế được chốt.

Quy trình dựa trên khuôn (khuôn một bước / khuôn tiến / khuôn chuyển)

  • Các thay đổi có thể yêu cầu sửa khuôn và thử lại, điều này đắt hơn và chậm hơn. Trong thực tế, chúng tôi khuyến nghị:

    • Cố định các mẫu lỗ lắp ráp, lỗ cơ sở (datum), và các đặc trưng tạo hình quan trọng trước khi cam kết làm khuôn cứng/khuôn tiến.

    • Đối với các đặc trưng “có khả năng thay đổi”, hãy xem xét các khu vực thiết kế mô-đun, hoặc cách tiếp cận kết hợp (dập + gia công phụ) để cân bằng chi phí và thời gian takt.

    • Nếu dự kiến có nhiều thay đổi, hãy duy trì laser+uốn lâu hơn, hoặc sử dụng dập kết hợp gia công cơ khí phụ cho các đặc trưng hay thay đổi.

Có. Để tránh sửa chữa lại và sai lệch lắp ráp khi sản xuất số lượng lớn, chúng tôi thường cần:

  • Danh sách phụ kiện/linh kiện cấy: mã chi tiết, vật liệu/hoàn thiện, số lượng, mặt lắp đặt, yêu cầu lỗ, và hướng lắp đặt

  • Thông tin lắp ráp: bản vẽ lắp ráp/hình nổ, các khoảng hở quan trọng, yêu cầu mô-men xoắn, và tiêu chí chấp nhận (kéo ra/xoay ra, nếu áp dụng)

  • Nếu có liên quan đến đinh tán mù, chúng tôi có thể tuân theo tiêu chuẩn ISO áp dụng (ví dụ, ISO 15977 quy định đinh tán mù hở với chốt gãy)

Chúng tôi đề xuất các phương án thay thế theo thứ tự ưu tiên này: cùng chức năng → có thể sản xuất được → rủi ro được kiểm soát:

  • Thay thế bằng cấp vật liệu gần nhất trong cùng họ (bảo vệ các nhu cầu quan trọng như chống ăn mòn, độ dẫn điện, từ tính)

  • Độ dày/chiều rộng tiêu chuẩn hóa để cải thiện khả năng cung cấp và hiệu suất xếp phôi

  • Nếu cần, bù trừ độ dày/cấu trúc (các gân, mép gấp cục bộ) để duy trì độ bền và các bề mặt giao diện

  • Sau khi thay thế, chúng tôi khuyến nghị thực hiện một lô thử nghiệm nhỏ để xác nhận độ hồi giãn khi tạo hình, tính tương thích của lớp hoàn thiện và hiệu suất lắp ráp.

Tóm gọn: lớp hoàn thiện làm tăng độ dày—các chi tiết lắp khít quan trọng nên được che chắn hoặc thiết kế có dung sai.

  • Sơn tĩnh điện: độ dày màng sơn điển hình khoảng 2–5 mil (50–125 μm), có thể ảnh hưởng đáng kể đến các lỗ, các chi tiết lắp trượt và các đặc trưng bấm khớp

  • Anod hóa: là lớp phủ chuyển hóa, nó làm tăng kích thước cả vào trong và ra ngoài (không hoàn toàn là “phủ thêm lên trên” như mạ điện)

Khuyến nghị: ghi rõ trong các ghi chú 2D của bạn:

  • các khu vực cần hoàn thiện

  • các khu vực cần che chắn

  • yêu cầu sau hoàn thiện cho các chi tiết lắp ghép quan trọng (lỗ / ren / bề mặt tiếp đất / giao diện chắn EMI)

Có — và đây là một hướng đi phổ biến, rủi ro thấp cho các chương trình sản lượng lớn:

  • Giai đoạn 1 (thẩm định): laser/máy dập tháp + uốn + chỉ các đồ gá cần thiết để thẩm định lắp ráp và CTQ

  • Giai đoạn 2 (tăng tốc): các đồ gá quan trọng + tổ chức theo ô sản xuất để cố định nhịp sản xuất (takt time) và tính nhất quán

  • Giai đoạn 3 (sản lượng cao ổn định): khi thiết kế đã được chốt và nhu cầu ổn định, đánh giá khuôn đơn công đoạn / khuôn tiến cấp / khuôn chuyển tiếp

Cách tiếp cận đầu tư theo từng giai đoạn này phản ánh thực tế cơ bản của sản xuất hàng loạt: chi phí thiết lập cao hơn, nhưng có thể được phân bổ trong một vòng đời dài và ổn định—mà không phải đặt cược vào dụng cụ cứng trước khi thiết kế thực sự được chốt.