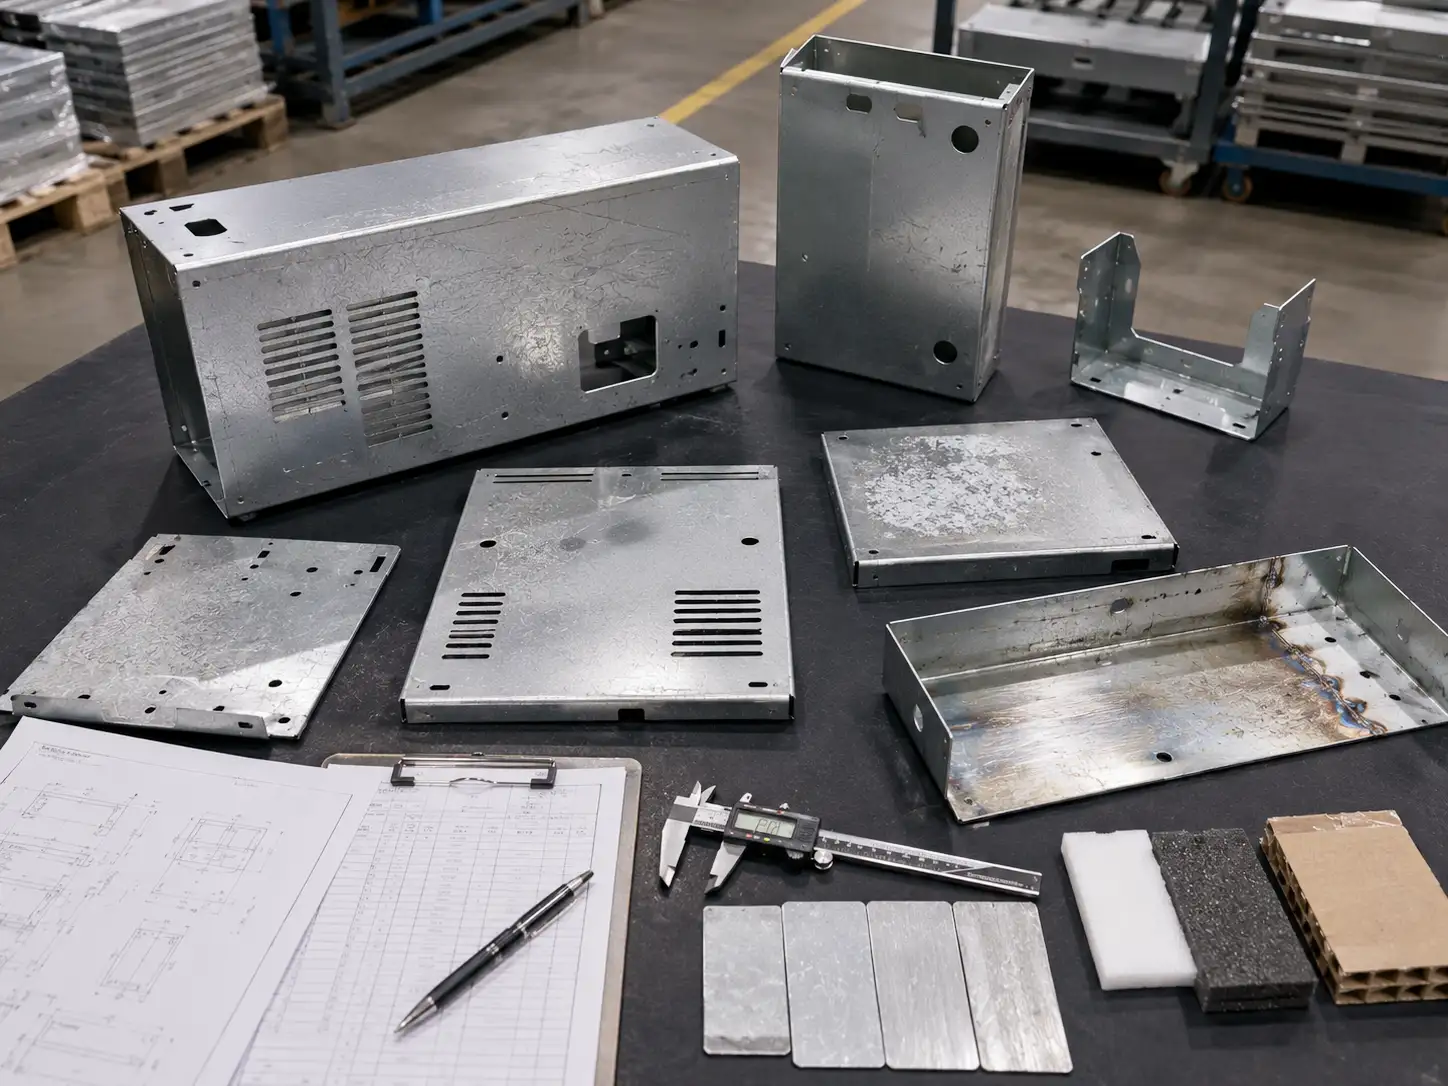
Hướng dẫn hoàn chỉnh về thép mạ kẽm điện (EG)
Lý tưởng cho các chi tiết tấm
kim loại có bề mặt nhìn thấy
Phù hợp cho uốn
và dập
Nền tuyệt vời cho sơn
tĩnh điện và sơn phủ
Thép mạ kẽm điện: Những điều cơ bản
Thép mạ kẽm điện phân, thường được gọi là EG hoặc EGI, thường được sản xuất bằng cách sử dụng thép cán nguội làm nền, với lớp phủ kẽm được áp dụng thông qua quy trình lắng đọng điện phân. EG cụ thể đề cập đến việc mạ điện với kẽm làm vật liệu phủ, và nó được sử dụng rộng rãi trong các ứng dụng đòi hỏi khả năng chống ăn mòn được cải thiện. Lớp phủ được lắng đọng thường nằm trong khoảng 5–20 μm, nhưng nó rất đồng đều và có độ xốp thấp.
Vì lớp phủ kẽm trên thép mạ kẽm điện phân tương đối mỏng, được kiểm soát chính xác và nhẵn, nó giữ lại phần lớn kết cấu bề mặt ban đầu của nền cán nguội. Điều đó làm cho nó đặc biệt phù hợp cho các chi tiết có yêu cầu thẩm mỹ nghiêm ngặt.
Sự khác biệt giữa EG và “mạ điện thông thường” là ứng dụng mục tiêu cụ thể hơn nhiều. Mạ điện thông thường có thể được áp dụng cho nhiều loại vật liệu khác nhau, trong khi thép mạ kẽm điện phân đề cập cụ thể đến mạ kẽm điện phân trên tấm thép. Nói cách khác, mạ kẽm điện phân là một quy trình cụ thể trong danh mục rộng hơn của mạ điện.
Tính chất vật liệu cốt lõi của Thép mạ kẽm điện phân (EG)
Tiêu chuẩn và hệ thống cấp thép cho thép mạ kẽm điện (EG)
Các quốc gia và khu vực khác nhau đã phát triển các tiêu chuẩn riêng cho thép mạ kẽm điện (EG). Mặc dù các hệ thống khác nhau về quy ước đặt tên và ký hiệu cấp vật liệu, nhưng về cấu trúc chúng tương tự nhau. Các tiêu chuẩn, định dạng đặt tên và cấp vật liệu được sử dụng phổ biến nhất được trình bày dưới đây.
So sánh các hệ thống tiêu chuẩn và ký hiệu thông dụng
| Hệ thống tiêu chuẩn | Định dạng chỉ định thông dụng | Các cấp / ví dụ điển hình | Ghi chú ứng dụng |
|---|---|---|---|
| JIS G 3313 (Nhật Bản) | SECC, SECD, SECE, v.v. | SECC (dùng chung), SECD (dùng cho dập), SECE (dùng cho kéo sâu) | Dựa trên nền thép cán nguội như SPCC, SPCD và SPCE; được sử dụng rộng rãi trong thiết bị gia dụng, thiết bị văn phòng và các chi tiết dập ô tô |
| EN 10152 (Châu Âu) | DC01+ZE, DC03+ZE, DC04+ZE, v.v. | DC01+ZE (uốn nguội thông thường), DC03+ZE (kéo sâu), DC04+ZE (kéo sâu đặc biệt) | Dựa trên thép cán nguội carbon thấp thuộc series DC; ZE chỉ lớp phủ kẽm mạ điện |
| ASTM A879/A879M (Hoa Kỳ) | Lớp phủ ZE, với khối lượng lớp phủ được biểu thị bằng g/m² | ZE 20/20, ZE 40/40 (lớp phủ đều); ZE 30/60 (lớp phủ khác biệt) | Dùng khi cần chỉ định khối lượng lớp phủ trên mỗi mặt; lớp phủ nhẵn và không có hoa kẽm nhìn thấy được |
| GB/T 15675 (Trung Quốc) | DC01+ZE, DC03+ZE, v.v. | DC01+ZE, DC03+ZE, DC04+ZE | Gần với hệ thống EN; ZE chỉ lớp phủ kẽm tinh khiết, trong khi ZN chỉ lớp phủ hợp kim kẽm-niken |
Các cấp phổ biến và mức độ tạo hình
| Bậc vật liệu | Ứng Dụng Tiêu Biểu | Khả năng tạo hình | Ứng dụng phổ biến |
|---|---|---|---|
| SECC / DC01+ZE | Tạo hình thông thường và dập đơn giản | Tiêu chuẩn | Vỏ thiết bị gia dụng, nắp thiết bị văn phòng, giá đỡ bên trong, chi tiết kết cấu thông thường |
| SECD / DC03+ZE | Chi tiết dập | Tốt | Bảng điều khiển thiết bị gia dụng, vỏ thiết bị văn phòng, chi tiết dập thông thường |
| SECE / DC04+ZE | Chi tiết kéo sâu | Rất tốt | Lòng trong thiết bị gia dụng, tấm trong ô tô, chi tiết kéo sâu phức tạp |
| SECF / DC05+ZE | Chi tiết kéo sâu đặc biệt | Xuất sắc | Vỏ thiết bị gia dụng kéo sâu, tấm trong ô tô phức tạp |
| SECIF / DC06+ZE | Chi tiết kéo sâu đặc biệt | Xuất sắc | Tấm ngoài ô tô, chi tiết có bề ngoài đẹp yêu cầu tạo hình phức tạp |
Lưu ý: Các ký hiệu như SECC, SECD và SECE không chỉ các loại lớp phủ khác nhau. Chúng chỉ các cấp độ định hình và danh mục ứng dụng khác nhau. Vật liệu nền là SPCC, SPCD hoặc SPCE, tương ứng với tiêu chuẩn JIS G 3141 cho thép cán nguội.
Sự khác biệt giữa thép mạ kẽm điện (EG) với thép cán nguội và thép mạ kẽm nhúng nóng
Nói đơn giản, EG, CR và HDG đại diện cho một loạt các lựa chọn vật liệu, từ không có bảo vệ chống ăn mòn, đến bảo vệ chống ăn mòn hạng nặng, đến sự kết hợp cân bằng hơn giữa chất lượng bề mặt cao và khả năng chống ăn mòn ở mức trung bình.
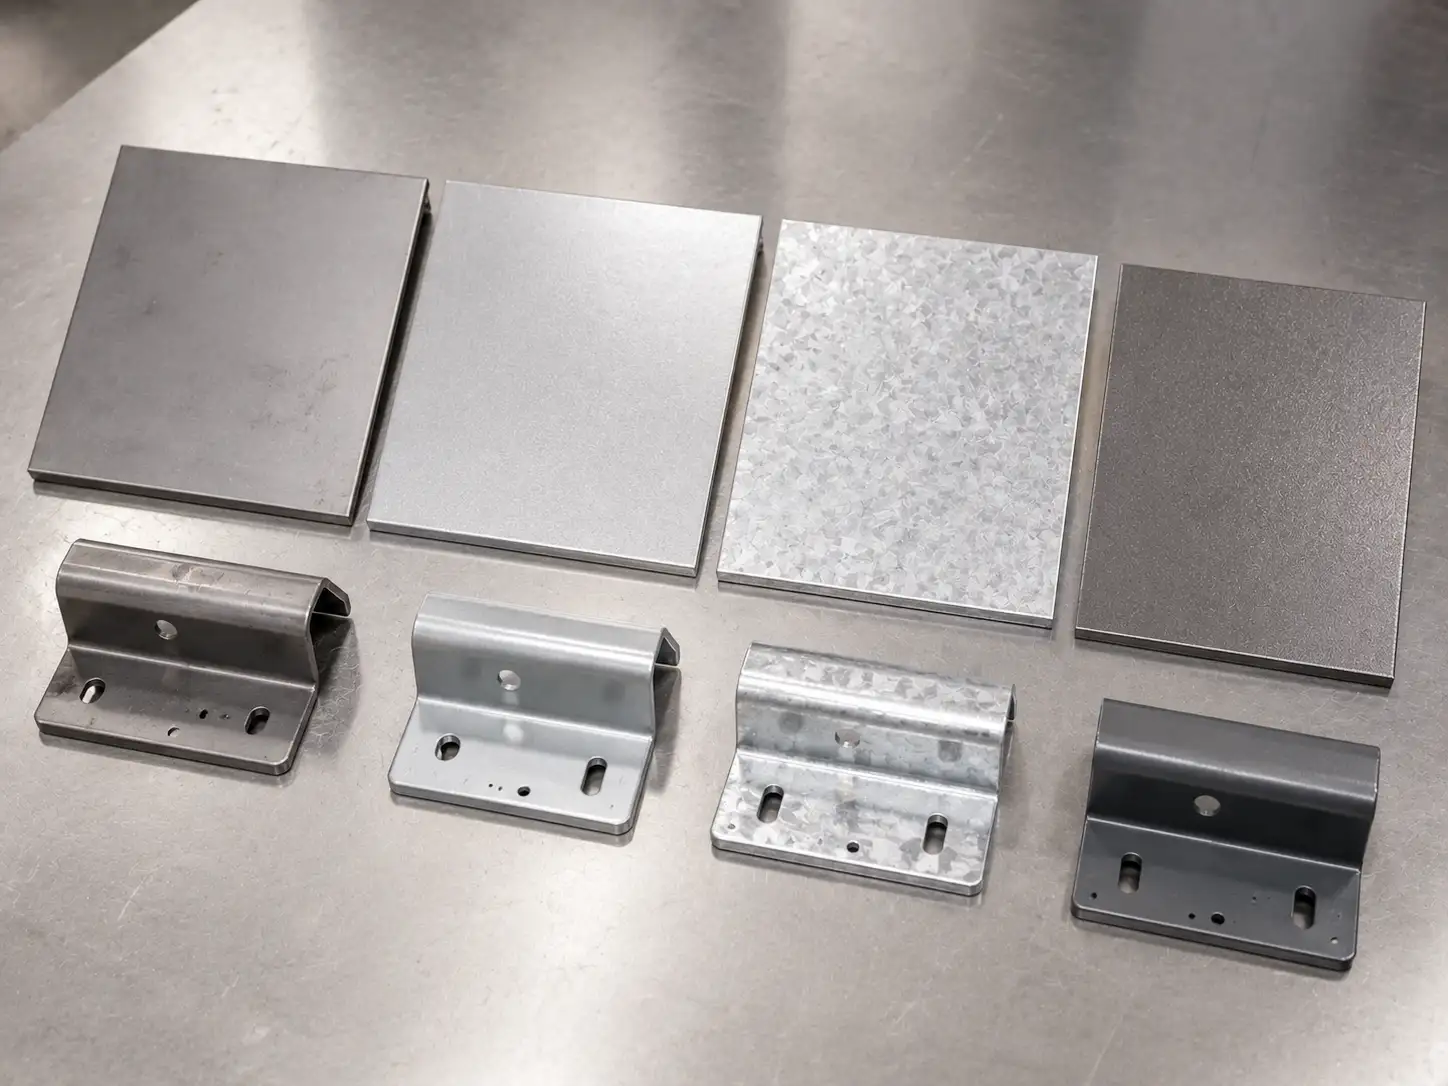
Bảng so sánh: EG, CR và HDG
| Loại vật liệu | Chất lượng bề mặt | Kháng ăn mòn | Khả năng tạo hình | hàn tuyệt vời | Khả năng sơn | Ứng dụng điển hình |
|---|---|---|---|---|---|---|
| CR Thép cán nguội | Cao, với bề mặt sạch và nhẵn | Thấp, cần bổ sung bảo vệ chống gỉ | Tốt | Hàn được trong điều kiện bình thường | Có thể phủ được, nhưng cần xây dựng đầy đủ hệ thống xử lý bề mặt trước và bảo vệ chống ăn mòn | Chi tiết trong nhà, chi tiết sơn hoàn chỉnh, ứng dụng nhạy cảm về chi phí |
| EG Thép mạ kẽm điện phân | Rất cao, với lớp phủ đồng đều | Trung bình, tốt hơn CR | Tốt đến rất cao, với các cấp dùng cho kéo sâu | Rất phù hợp với hàn điểm và hàn laser, mặc dù cần kiểm soát các thông số | Rất thân thiện với sơn, lý tưởng cho sơn tĩnh điện, sơn phủ và các chi tiết nhìn thấy được | Thiết bị gia dụng, thiết bị văn phòng, vỏ thiết bị điện tử, bảng điều khiển nhìn thấy được, tấm trong và ngoài của thiết bị |
| HDG Thép mạ kẽm nhúng nóng | Trung bình đến tốt, mặc dù bề ngoài bề mặt cuối cùng thường không phải là ưu tiên chính | Cao, với khả năng bảo vệ chống ăn mòn dài hạn mạnh hơn | Phụ thuộc vào cấp và khối lượng lớp phủ | Hàn được, nhưng cửa sổ quy trình khác với EG | Có thể phủ được, nhưng thường cần xử lý bề mặt tỉ mỉ cho các lớp hoàn thiện có bề ngoài đẹp | Xây dựng, chi tiết kết cấu, môi trường ẩm ướt, ứng dụng phơi nhiễm lâu dài, các kịch bản bảo vệ chống ăn mòn nặng |
Điều kiện bề mặt và các tùy chọn xử lý sau cho thép mạ kẽm điện phân (EG)
Các tình trạng bề mặt EG phổ biến và ứng dụng điển hình
| Tình trạng bề mặt / Xử lý sau | Chức năng | Phù hợp để sơn phủ hoặc phủ bề mặt | Ứng dụng điển hình |
|---|---|---|---|
| Xử lý thụ động hóa | Cung cấp sự bảo vệ tạm thời và giảm nguy cơ gỉ trắng | Nhìn chung có thể chấp nhận làm điều kiện tiền xử lý cho các công đoạn sau | Lưu trữ và vận chuyển tiêu chuẩn, chi tiết thiết bị thông dụng |
| Xử lý thụ động hóa không chứa crom / không chứa Cr-VI | Cung cấp khả năng bảo vệ tạm thời tương tự trong khi đáp ứng các yêu cầu tuân thủ môi trường | Phụ thuộc vào hệ phủ phía sau, nhưng thường dễ phủ hơn | Thiết bị gia dụng, thiết bị điện tử và các dự án có yêu cầu môi trường khắt khe hơn |
| Bôi dầu | Cải thiện khả năng bảo vệ trong lưu trữ và vận chuyển, đồng thời tăng cường bôi trơn khi tạo hình | Thường cần tẩy dầu mỡ trước khi sơn | Chi tiết dập, lưu trữ và vận chuyển thông dụng |
| Xử lý phosphating | Cải thiện khả năng chống gỉ trắng tạm thời và cung cấp nền bám dính tốt hơn cho lớp phủ hữu cơ | Có | Chi tiết phủ bột, chi tiết sơn, chi tiết ngoại quan |
| Hóa bền + thụ động hóa + bôi dầu | Cung cấp khả năng bảo vệ trong lưu trữ và vận chuyển tốt hơn đồng thời vẫn hỗ trợ tính năng tạo hình | Vẫn phụ thuộc vào hệ thống phủ bề mặt phía sau | Các dự án có chu kỳ chuỗi cung ứng dài hơn hoặc điều kiện vận chuyển khắt khe hơn |
Lưu ý: Một lớp phosphat có thể đóng vai trò là nền bám dính hiệu quả cho các lớp phủ hữu cơ tiếp theo, đồng thời cung cấp khả năng bảo vệ tạm thời chống gỉ trắng trong quá trình lưu trữ và vận chuyển.
Trong gia công tấm kim loại, thép mạ kẽm điện phân (EG) là vật liệu được sử dụng rất phổ biến—và đối với nhiều ứng dụng, đây là lựa chọn đặc biệt thực tế. Hầu hết các quy trình tạo hình thường dùng cho tấm thép trần cũng phù hợp với EG, và vật liệu này hoạt động đặc biệt tốt trong kéo sâu. Tuy nhiên, các yếu tố như tình trạng dụng cụ, bôi trơn và độ sạch bề mặt vẫn có tác động lớn đến kết quả gia công, vì vậy việc kiểm soát quy trình phù hợp vẫn là điều cần thiết.
Các quy trình gia công EG phổ biến và điểm kiểm soát then chốt
| Quy trình | Tương thích quy trình | Các vấn đề thường gặp | Khuyến nghị kiểm soát |
|---|---|---|---|
| Cắt laser | Tốt | Cạnh cắt hở, bảo vệ cạnh không đủ sau khi gia nhiệt cục bộ | Xem xét cùng với chiến lược sơn hoặc niêm kín mép ở công đoạn sau |
| Dập CNC / dập | Tốt đến rất cao | Trầy xước, vết lõm, rách cục bộ, dính phôi vào khuôn | Chú ý chặt chẽ đến bôi trơn, tình trạng dụng cụ và lựa chọn đúng cấp vật liệu |
| Uốn | Tốt | Hư hại bề mặt trên bán kính uốn ngoài, kiểm soát độ đàn hồi | Lập kế hoạch hướng của các bề mặt nhìn thấy và sử dụng màng bảo vệ hoặc đệm lót khi cần |
| Kéo sâu | Khá tốt đến cao | Hư hại bề mặt trong điều kiện tạo hình cực đoan, cửa sổ quy trình hẹp hơn | Chọn cấp vật liệu có tính tạo hình cao hơn và xác nhận cả bôi trơn lẫn dụng cụ |
| Hàn điểm / hàn điện trở | Tốt | Hàn không ổn định, tia lửa bắn, giảm tuổi thọ điện cực | Điều chỉnh dòng điện hàn và bảo trì điện cực bằng cách mài định kỳ |
| Tiền xử lý trước khi phủ bột / sơn | Thiết yếu | Sơn trực tiếp có thể gây bám dính không ổn định hoặc ngoại quan không đồng đều | Xác định tẩy dầu mỡ, hóa bền hoặc xử lý bề mặt trước khác cần thiết dựa trên tình trạng bề mặt cung cấp |
Ứng dụng điển hình của thép mạ kẽm điện phân (EG)
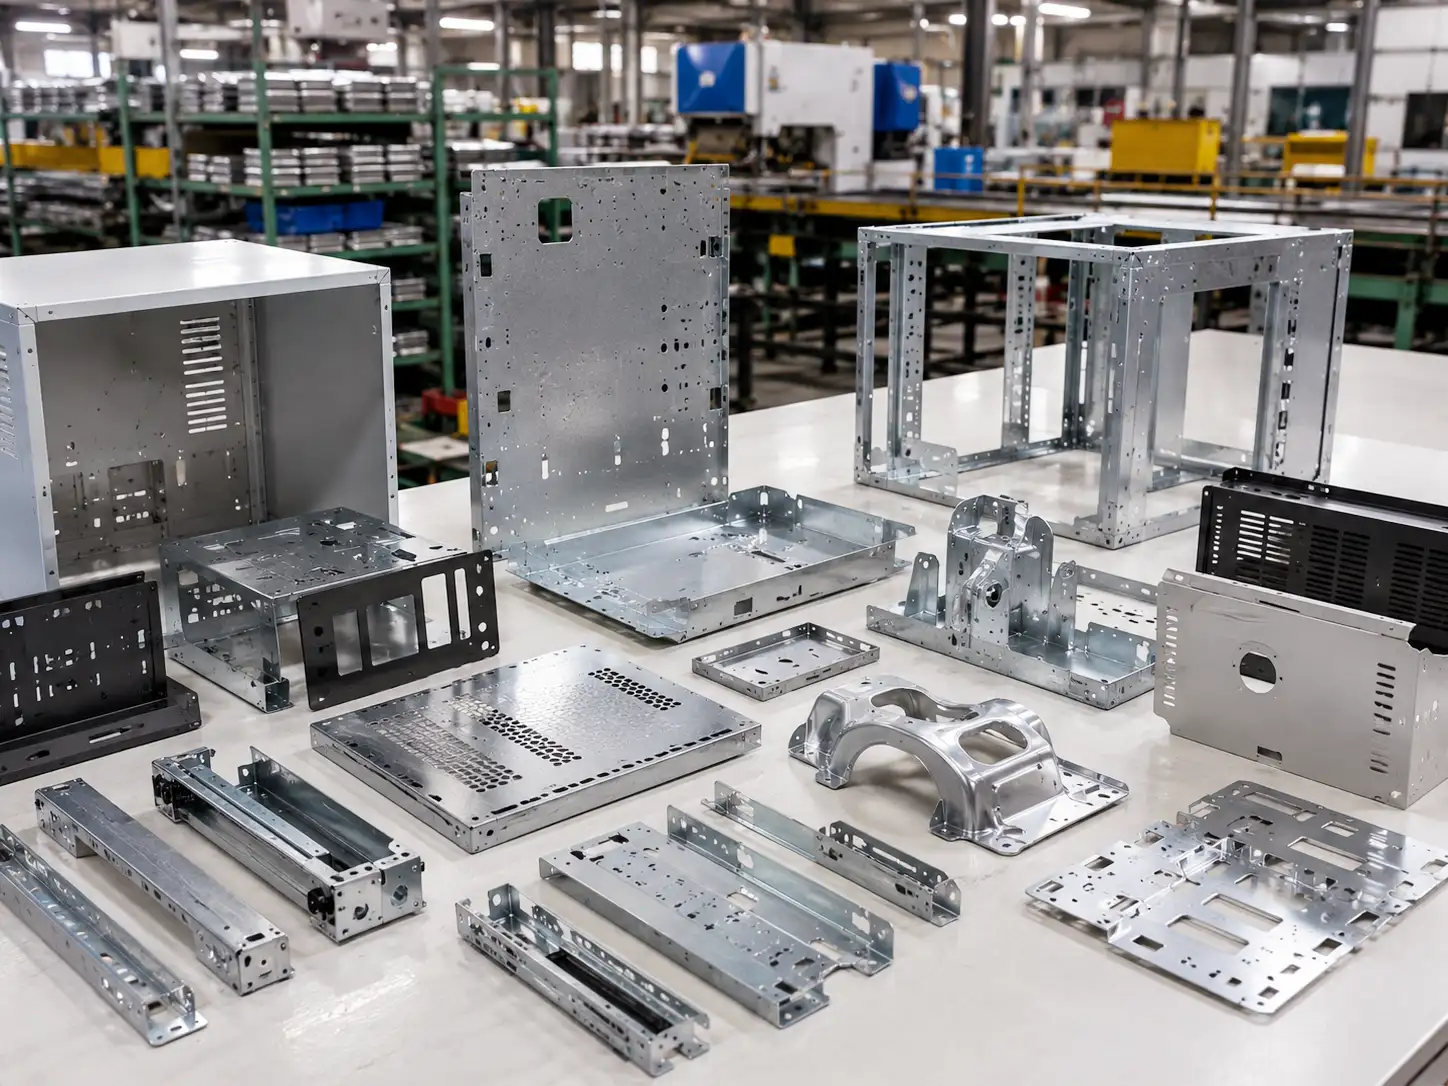
Nhờ hiệu năng tổng thể vượt trội, thép mạ kẽm điện phân (EG) được sử dụng rộng rãi trong các ngành công nghiệp và nhóm sản phẩm sau:
Kịch bản ứng dụng và logic chọn vật liệu khuyến nghị
| Ứng dụng | Yêu cầu bề mặt | Yêu cầu chống ăn mòn | Có khuyến nghị EG không? | Lý do |
|---|---|---|---|---|
| Vỏ thiết bị gia dụng (bề mặt nhìn thấy) | Cao | Trung bình | Khuyến nghị | Bề mặt nhẵn, rất phù hợp để sơn, và khả năng chống ăn mòn đủ cho sử dụng trong nhà |
| Tấm bên trong ô tô (chi tiết không nhìn thấy) | Trung bình | Trung bình | Khuyến nghị | Khả năng tạo hình tốt, khả năng hàn tốt, và khả năng chống ăn mòn phù hợp cho chi tiết nội thất xe |
| Vỏ thiết bị văn phòng | Cao | Trung bình | Khuyến nghị | Tương thích sơn tuyệt vời với sự cân bằng tốt giữa ngoại quan và khả năng chống ăn mòn |
| Chi tiết kết cấu ngoài trời | Trung bình | Cao | Không khuyến nghị (HDG là lựa chọn tốt hơn) | EG has a thinner coating and does not provide enough long-term corrosion protection for outdoor exposure |
| Equipment used in high-humidity environments | Trung bình | Tương đối cao | Sử dụng thận trọng (cần xử lý hậu kỳ nâng cao) | Có thể sử dụng nếu passivation và lớp phủ được áp dụng đúng cách; nếu không, nên cân nhắc HDG |
| Complex deep-drawn parts (such as appliance inner liners) | Trung bình | Trung bình | Khuyến nghị | Khả năng định hình xuất sắc, đặc biệt phù hợp cho các ứng dụng kéo sâu |
How to Choose the Right Thép mạ kẽm điện (EG) for Your Project
Khi xem xét một dự án mới, việc lựa chọn vật liệu cần được đánh giá theo năm yếu tố then chốt:
môi trường sử dụng → yêu cầu về ngoại hình → phương pháp gia công → mục tiêu chi phí → yêu cầu giao hàng
EG Material Selection Guide
| Điều kiện dự án | Material Recommendation | Is EG or Another Material More Suitable? | Ghi chú |
|---|---|---|---|
| Dry indoor environment, standard appearance requirements | CR or EG | EG là lựa chọn tốt hơn | EG offers better corrosion resistance than CR, with moderate cost |
| Indoor humid environment with some corrosion-resistance requirements | EG | EG | EG provides better corrosion resistance than CR, while costing less than HDG |
| Outdoor exposure or heavily corrosive environment | HDG / zinc-aluminum-magnesium | Không khuyến nghị EG | EG has a thinner coating and does not offer sufficient long-term corrosion resistance outdoors |
| High appearance requirements with painting or coating | EG | EG | Smooth surface and good coating adhesion make it ideal for painted parts |
| Deep drawing or complex stamping | EG | EG | The thin coating has minimal effect on formability, and EG performs well in deep-drawing applications |
| Simple bending, low-strength parts | CR or EG | EG là lựa chọn tốt hơn | EG provides better corrosion resistance while still keeping cost under control |
| High-strength structural parts (thick gauge) | HDG or structural steel | Không khuyến nghị EG | EG is typically used for thin sheet; thicker structural applications are usually better suited to HDG |
| Limited budget, short service life | CR | CR phù hợp hơn cho sử dụng ngắn hạn | If budget is tight and the operating environment is dry, CR can be a practical choice |
Common Issues Often Overlooked in Procurement and Drawing-Based Custom Manufacturing
Trong các dự án thực tế, những vấn đề sau thường bị bỏ qua, có thể dẫn đến vấn đề chất lượng hoặc vấn đề lắp ráp sau khi giao hàng:
Chúng tôi khuyến nghị mạnh mẽ rằng thỏa thuận kỹ thuật và bản vẽ cần nêu rõ các nội dung sau: mác vật liệu, trọng lượng lớp phủ, tình trạng bề mặt, cấp ngoại quan, yêu cầu xử lý hậu kỳ, đóng gói và điều kiện bảo quản/vận chuyển.