
QSn6.5-0.1 Đồng thiếc phosphor
Độ bền mỏi
Vượt trội
Vượt trội
Tốt
QSn6.5-0.1 Đồng thiếc phosphor: Tổng quan Cơ bản
QSn6.5-0.1 thuộc họ đồng thiếc và là một mác đồng thiếc phosphor được quy định trong hệ thống tiêu chuẩn quốc gia Trung Quốc.
Đồng thiếc phosphor là hợp kim gốc đồng trong đó thiếc là nguyên tố hợp kim chính, còn phosphor được thêm vào để khử oxy và tăng cường độ bền thứ cấp.
Ký hiệu “6.5” cho biết hàm lượng thiếc khoảng 6.5%, và ký hiệu “0.1” cho biết hàm lượng phosphor khoảng 0.1%.
Thiếc tạo thành dung dịch rắn trong nền ma trận đồng, giúp cải thiện hiệu quả độ bền, giới hạn đàn hồi và khả năng chống mài mòn của vật liệu. Mặc dù hàm lượng phốt pho tương đối thấp, nó đóng vai trò khử oxy quan trọng trong quá trình nấu chảy. Một lượng nhỏ cũng còn lại trong dung dịch rắn trong nền ma trận, giúp cải thiện chất lượng đúc, tính lưu động của vật liệu và hiệu suất mỏi.
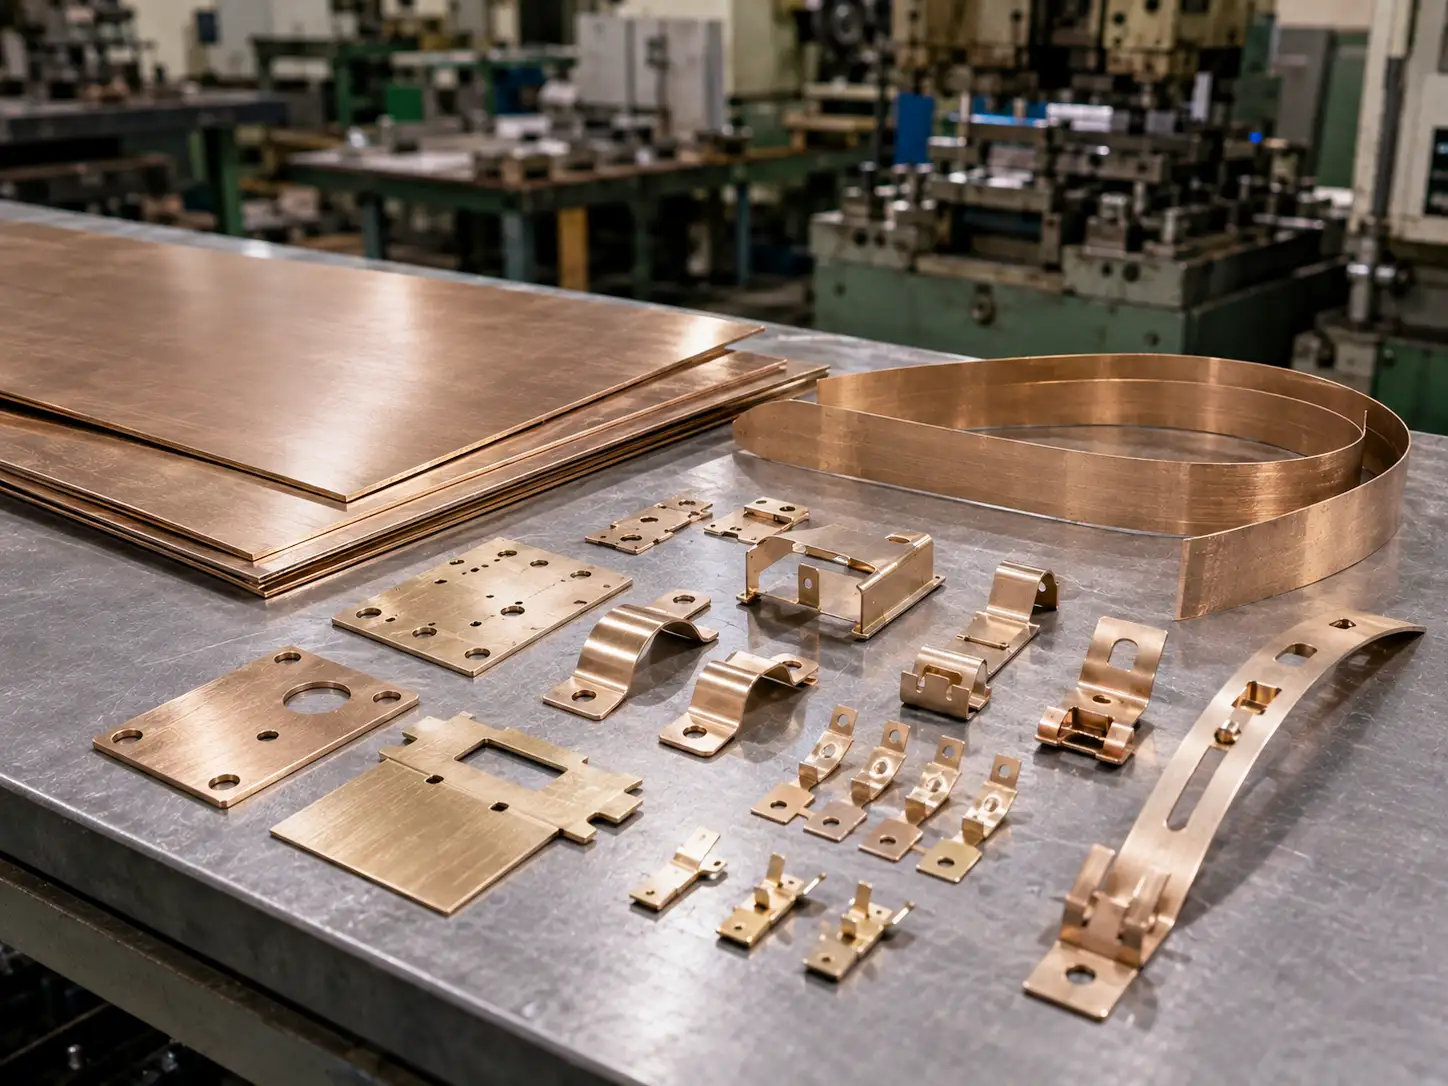
Tổng quan nhanh về QSn6.5-0.1
| Hạng mục | Chi tiết |
|---|---|
| Danh mục vật liệu | Đồng thiếc phosphor (hợp kim đồng-thiếc-phốt pho) |
| Các nguyên tố hợp kim chính | Thiếc (Sn) 6.0%–7.0%, phốt pho (P) 0.10%–0.25% |
| Đặc tính điển hình | Độ bền cao, độ đàn hồi cao, chống mài mòn, chống ăn mòn, không từ tính |
| Các lĩnh vực ứng dụng phổ biến | Chi tiết lò xo, chi tiết chống mài mòn, tiếp điểm lò xo dẫn điện, chi tiết thiết bị đo chính xác |
| Các điểm cần lưu ý khi mua hàng | Trạng thái tôi luyện, dải độ dày, yêu cầu hiệu suất và tính tương đương tiêu chuẩn |
QSn6.5-0.1 So Với Các Cấp Vật Liệu Phổ Biến Ở Nước Ngoài Như Thế Nào?
Đồng thiếc phosphor QSn6.5-0.1 được biết đến với một số cấp tương đương gần đúng trên thị trường quốc tế. Ở các quốc gia và dự án khác nhau, nó có thể xuất hiện dưới các ký hiệu cấp vật liệu khác nhau, chẳng hạn như C5191 trong hệ thống JIS của Nhật Bản, CuSn6 trong hệ thống EN của châu Âu và C51900 trong hệ thống ký hiệu UNS của Mỹ.
Các cấp vật liệu này có thành phần tương tự rộng rãi với QSn6.5-0.1. Tuy nhiên, vẫn có thể có những khác biệt nhỏ giữa các hệ thống tiêu chuẩn, đặc biệt là về dải phốt pho, giới hạn tạp chất, ký hiệu trạng thái tôi luyện và yêu cầu hiệu suất.
Các Cấp Tương Đương Phổ Biến Cho QSn6.5-0.1
| Bậc/Loại theo tiêu chuẩn Trung Quốc | Cấp tương đương quốc tế phổ biến | Hệ thống tiêu chuẩn tham chiếu | Ghi chú khi sử dụng | Các điểm cần xác nhận trong quá trình trao đổi |
|---|---|---|---|---|
| QSn6.5-0.1 | C51900 | ASTM B103 (tiêu chuẩn Mỹ) | Thành phần tương tự rộng rãi, nhưng vẫn nên xác nhận thông số kỹ thuật chính xác | Phiên bản tiêu chuẩn, trạng thái tôi luyện, dung sai độ dày |
| QSn6.5-0.1 | CuSn6 | EN 12163 (tiêu chuẩn châu Âu) | Ký hiệu phổ biến ở EU, có thể có khác biệt nhỏ về thành phần | Mã trạng thái tôi luyện, yêu cầu hiệu suất |
| QSn6.5-0.1 | C5191 | JIS H3270 (tiêu chuẩn Nhật Bản) | Thường được sử dụng trên thị trường Nhật Bản | Tính tương đương tiêu chuẩn, yêu cầu bề mặt |
| QSn6.5-0.1 | CuSn6 | ISO 427 (tiêu chuẩn quốc tế) | Ký hiệu quốc tế phổ biến | Tiêu chuẩn thực tế áp dụng |
Tính Chất Vật Liệu và Các Thông Số Lựa Chọn Chính
Các Thông Số Chính của QSn6.5-0.1 và Ý Nghĩa Của Chúng Đối Với Việc Lựa Chọn Vật Liệu
| Thông số | Chức năng | Tại sao điều này quan trọng trong lựa chọn vật liệu | Ảnh hưởng đến gia công | Các loại dự án cần chú trọng |
|---|---|---|---|---|
| Hàm lượng thiếc 6.0%–7.0% | Cung cấp nền tảng cho độ bền và độ đàn hồi | Quy định mức hiệu suất cơ học cốt lõi của vật liệu | Ảnh hưởng đến độ đàn hồi ngược trong dập và độ khó khi uốn, tạo hình | Chi tiết lò xo, chi tiết chịu tải |
| Hàm lượng phốt pho 0.10%–0.25% | Khử oxy và cải thiện giới hạn đàn hồi | Nâng cao tuổi thọ mỏi và độ chính xác phục hồi đàn hồi | Ảnh hưởng đến các thông số quy trình hàn | Chi tiết lò xo tần số cao, chi tiết tuổi thọ cao |
| Độ bền kéo ≥315 MPa | Quyết định khả năng chịu tải ngoài | Giúp xác nhận liệu chi tiết có đáp ứng được yêu cầu tải trọng hay không | Cường độ cao hơn thường làm tăng mòn khuôn trong quá trình dập | Chi tiết kết cấu, kẹp lò xo |
| Độ giãn dài ≥40% | Cho biết khả năng biến dạng dẻo | Độ giãn dài cao hơn mang lại biên an toàn khi tạo hình lớn hơn | Độ giãn dài cao hơn có lợi cho kéo sâu và uốn phức tạp | Vỏ và nắp cần tạo hình phức tạp |
| Độ dẫn điện xấp xỉ 13.5% đến 17% | Phản ánh hiệu suất dẫn điện | Giúp xác định liệu có đáp ứng được yêu cầu điện trở tiếp xúc hay không | Đồng thời cung cấp hướng dẫn cho việc lựa chọn mạ và xử lý bề mặt | Đầu nối, lò xo tiếp xúc |
| Mật độ xấp xỉ 8.8 g/cm³ | Dùng để tính trọng lượng | Ảnh hưởng đến trọng lượng chi tiết và ước tính chi phí | Cũng có thể liên quan đến tính ổn định của cấp liệu trong dập tốc độ cao | Chi tiết nhạy cảm với trọng lượng |
Phù hợp với những loại chi tiết nào?
QSn6.5-0.1 có sự cân bằng hiệu suất tổng thể tốt và đặc biệt phù hợp với các chi tiết cần kết hợp nhiều chức năng.
Ứng dụng phổ biến của QSn6.5-0.1 và lý do vật liệu này được sử dụng
| Ứng dụng | Hiệu suất trọng tâm | Lý do phù hợp | Lưu ý khi gia công |
|---|---|---|---|
| Lò xo tiếp xúc và kẹp lò xo | Đàn hồi, chống mỏi, dẫn điện | Cân bằng lực lò xo với mức độ dẫn điện hữu ích | Trạng thái tôi, hướng ba via, chất lượng bề mặt tiếp xúc |
| Đầu cắm kết nối và cấu trúc lò xo rơ le | Ổn định tiếp xúc, giãn ứng suất, cường độ | Rất phù hợp để duy trì áp lực tiếp xúc trong thời gian dài | Tính đồng nhất trạng thái tôi, xử lý bề mặt, tính ổn định kích thước |
| Kẹp gài và kẹp giữ | Cường độ chảy, đàn hồi ngược, chống mỏi | Phù hợp cho các ứng dụng lắp ráp lặp lại | Bán kính uốn, kiểm soát đàn hồi ngược |
| Màng mỏng, chi tiết gân sóng, bộ phận rung | Chống mỏi, độ nhạy, tính ổn định kích thước | Phù hợp cho điều kiện biến dạng tuần hoàn | Dung sai độ dày, tính nhất quán khi tạo hình |
| Bạc lót và chi tiết mài mòn thành mỏng | Chống mài mòn, chống ăn mòn, độ ổn định | Phù hợp cho điều kiện ma sát và làm việc lâu dài | Độ nhám bề mặt, kích thước lắp ghép |
| Chi tiết chống mài mòn cho thiết bị chính xác | Kháng mài mòn, kháng ăn mòn, độ bền | Phù hợp cho các chi tiết cấu trúc chính xác cỡ nhỏ | Chất lượng mép, độ khít khi lắp ráp |
Đồng thiếc phosphor QSn6.5-0.1 có tính thích ứng tốt trong gia công tấm kim loại, nhưng vật liệu vẫn cần được lựa chọn và kiểm soát theo yêu cầu cụ thể của từng quy trình công nghệ.
| Loại quy trình | Khả năng phù hợp | Ưu điểm chính | Rủi ro thường gặp | Những gì cần được xác định sớm trong dự án |
|---|---|---|---|---|
| Dập chính xác | Cao | Khả năng tạo nguội tốt, rất phù hợp với chi tiết lò xo và chi tiết tiếp xúc | Ba via, mòn khuôn, sai lệch kích thước | Trạng thái nhiệt luyện, độ dày, độ phẳng của cuộn, chất lượng mép |
| Uốn và tạo hình tiêu chuẩn | Cao | Có thể cân bằng giữa hiệu năng tạo hình và chức năng đàn hồi | Biến thiên đàn hồi ngược, cửa sổ tạo hình hẹp hơn | Bán kính uốn tối thiểu, hướng uốn, trạng thái nhiệt luyện |
| Định hình phức tạp các cấu trúc đàn hồi | Tương đối cao | Phù hợp cho tay đàn hồi, kẹp và tay tiếp xúc | Tính nhất quán trong sản xuất hàng loạt, biến thiên lực tiếp xúc | Mục tiêu đàn hồi, tuổi thọ mỏi, phương pháp xác nhận mẫu |
| Hàn mềm / hàn cứng | Cao | Phương pháp ghép nối trưởng thành và được sử dụng rộng rãi | Thay đổi bề mặt trong vùng ảnh hưởng nhiệt | Vị trí mối nối, độ sạch, yêu cầu xử lý sau đó |
| Hàn điện trở / hàn có khí bảo vệ | Có thể áp dụng | Có thể hỗ trợ ghép nối và lắp ráp cục bộ | Thay đổi kích thước và bề mặt do nhiệt đầu vào gây ra | Vùng hàn, nhiệt đầu vào, dung sai lắp ráp |
| Xử lý bề mặt và lắp ráp | Cao | Phù hợp với yêu cầu tiếp xúc và lắp ráp | Biến thiên chất lượng bề mặt tiếp xúc và tính nhất quán kích thước | Kế hoạch hoàn thiện bề mặt, yêu cầu diện tích tiếp xúc, tiêu chuẩn kiểm tra |
Bạn nên xác nhận điều gì khi chọn QSn6.5-0.1?
Việc chọn đúng mác vật liệu chỉ là bước đầu tiên. Trạng thái tôi luyện cũng phải phù hợp. QSn6.5-0.1 có sẵn ở nhiều trạng thái giao hàng khác nhau, bao gồm trạng thái cán nguội và tôi mềm, và sự khác biệt về độ bền, độ cứng và độ dẻo có thể rất đáng kể. Một trong những thiếu sót phổ biến nhất ở giai đoạn đầu của dự án là bản vẽ chỉ ghi rõ mác vật liệu mà không quy định trạng thái tôi luyện. Nếu trạng thái tôi luyện không đúng, cả kết quả gia công và hiệu năng sử dụng đều có thể không đạt như kỳ vọng.
Một vật liệu có thể có độ bền đủ nhưng vẫn khó tạo hình. Độ bền kéo ≥315 MPa là đủ cho nhiều chi tiết kết cấu, nhưng đối với các chi tiết yêu cầu kéo sâu hoặc uốn bán kính nhỏ, độ giãn dài và trạng thái nhiệt luyện cũng cần được xem xét cùng nhau. Chỉ nhìn vào độ bền có thể dễ dàng bỏ qua các rủi ro liên quan đến tạo hình.
Đối với các chi tiết có yêu cầu về độ đàn hồi, kết quả tạo hình thành công ngay từ lần đầu là chưa đủ. Các chỉ số hiệu suất chính của chi tiết đàn hồi là giới hạn đàn hồi và tuổi thọ mỏi, và các giá trị này không phải lúc nào cũng được thể hiện rõ ràng trong phiếu dữ liệu tiêu chuẩn. Nếu dự án liên quan đến hiệu suất đàn hồi, yêu cầu báo giá (RFQ) cần xác định rõ cách kiểm chứng độ đàn hồi và tiêu chí chấp nhận nào sẽ được áp dụng.
Đối với các chi tiết có yêu cầu về độ dẫn điện, cũng cần xem xét cấu trúc và tình trạng bề mặt. QSn6.5-0.1 có độ dẫn điện khoảng 13.5% đến 17% IACS, đủ cho hầu hết các ứng dụng điện và điện tử. Tuy nhiên, nếu diện tích tiếp xúc rất nhỏ hoặc môi trường làm việc đặt ra yêu cầu nghiêm ngặt về điện trở tiếp xúc, vẫn có thể cần mạ kim loại quý để giảm điện trở tiếp xúc bề mặt.
Một vật liệu có thể hoạt động tốt cho mẫu và vẫn cần được xác nhận riêng cho tính nhất quán trong sản xuất. Vật liệu ở giai đoạn mẫu thường được lựa chọn cẩn thận, với biến thiên giữa các lô được cố ý giảm thiểu. Trong sản xuất hàng loạt, vật liệu thường đến từ các lô cung cấp tiêu chuẩn, và một số dao động hiệu suất trong phạm vi tiêu chuẩn là điều bình thường. Đối với các dự án có yêu cầu độ chính xác cao hoặc hiệu suất đàn hồi, nên thống nhất trước với nhà cung cấp về tần suất kiểm tra lô và phạm vi biến thiên hiệu suất chấp nhận được trước khi bắt đầu sản xuất.
Ngay cả khi bản vẽ đã ghi rõ tên vật liệu, vẫn cần bổ sung tiêu chuẩn, trạng thái nhiệt luyện và các yêu cầu hiệu suất chính. Cùng một mác vật liệu có thể có những khác biệt nhỏ về dải thành phần và tiêu chí hiệu suất theo các tiêu chuẩn khác nhau. Chỉ riêng tên mác là không đủ để xác định đầy đủ vật liệu. Việc bổ sung tiêu chuẩn áp dụng và yêu cầu trạng thái nhiệt luyện là bước cần thiết để giảm rủi ro giao hàng.
Danh sách kiểm tra khi chọn vật liệu QSn6.5-0.1
| Mục cần xác nhận | Tại sao quan trọng | Rủi ro liên quan | Giai đoạn khuyến nghị để xác nhận |
|---|---|---|---|
| Mác và tiêu chuẩn | Xác định hệ vật liệu và cơ sở đánh giá | Sai lệch trong giao tiếp giữa các tiêu chuẩn | Giai đoạn rà soát bản vẽ |
| Trạng thái nhiệt luyện khi giao hàng | Quyết định trực tiếp độ bền, độ giãn dài và phạm vi uốn | Biến thiên độ đàn hồi ngược và kết quả tạo hình | Giai đoạn rà soát thiết kế |
| Độ dày và dung sai | Ảnh hưởng đến dập, uốn và hiệu suất tiếp xúc | Biến thiên chức năng và sai lệch lắp ráp | Trước khi lấy mẫu |
| Mục tiêu hiệu suất đàn hồi | Quyết định lực tiếp xúc và hành vi phục hồi lâu dài | Hiệu suất sản xuất bị trôi dạt sau khi phê duyệt mẫu | Trước khi lấy mẫu và trong quá trình đánh giá mẫu |
| Yêu cầu về độ dẫn điện và tiếp xúc | Ảnh hưởng đến hiệu suất điện và lựa chọn xử lý bề mặt | Biến thiên độ ổn định tiếp xúc | Giai đoạn bản vẽ và RFQ |
| Yêu cầu về bề mặt và xử lý sau | Ảnh hưởng đến lắp ráp, hàn và chất lượng vùng tiếp xúc | Không đồng nhất bề mặt và thay đổi kích thước | Trước khi lấy mẫu |
| Yêu cầu về tính nhất quán trong sản xuất | Ảnh hưởng đến nhịp độ sản xuất hàng loạt và phương pháp kiểm soát chất lượng | Giảm độ ổn định sau khi tăng sản lượng | Trước khi đưa vào sản xuất |
Cần cung cấp những thông tin gì khi gửi yêu cầu báo giá (RFQ) cho QSn6.5-0.1?
Danh mục kiểm tra thông tin RFQ QSn6.5-0.1
| Hạng mục thông tin | Mức độ chi tiết khuyến nghị | Ảnh hưởng đến đánh giá | Ghi chú |
|---|---|---|---|
| Cấp vật liệu | Khuyến nghị cung cấp đầy đủ | Xác định nhóm vật liệu và tính tương đương ban đầu | Tốt nhất nên chỉ định QSn6.5-0.1 hoặc tên vật liệu do khách hàng chỉ định |
| Tiêu chuẩn áp dụng | Khuyến nghị cung cấp đầy đủ | Xác định giới hạn thành phần và cơ sở đánh giá | Phù hợp để nêu tiêu chuẩn của khách hàng hoặc tiêu chuẩn trên bản vẽ |
| Dạng vật liệu | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến quy trình công nghệ và phương thức cung ứng | Tấm, dải, cuộn, dải cắt dọc và các dạng tương tự |
| Độ dày, chiều rộng và dải kích thước | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến dập, uốn, dụng cụ và chi phí | Kích thước càng rõ ràng thì đánh giá càng nhanh |
| Trạng thái nhiệt luyện khi giao hàng | Khuyến nghị cung cấp đầy đủ | Xác định độ bền, độ giãn dài và phạm vi uốn | Hiệu quả hơn khi cung cấp cùng với các chỉ tiêu hiệu năng đàn hồi |
| Bản vẽ và dung sai quan trọng | Khuyến nghị cung cấp đầy đủ | Xác định độ khó gia công và phương pháp kiểm tra | Nên đánh dấu rõ các kích thước quan trọng và các vùng tiếp xúc |
| Yêu cầu về hiệu năng đàn hồi | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến lựa chọn trạng thái tôi luyện và xác nhận chức năng | Hữu ích khi chỉ định các chỉ tiêu như lực hồi phục hoặc lực tiếp xúc |
| Yêu cầu về độ dẫn điện hoặc hiệu năng tiếp xúc | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến đánh giá vật liệu và lựa chọn xử lý bề mặt | Đặc biệt liên quan đến tiếp điểm, đầu c tiếp xúc và lò xo tiếp xúc |
| Yêu cầu bề mặt | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến lắp ráp, hiệu năng tiếp xúc và kế hoạch xử lý sau gia công | Chẳng hạn như mạ, độ sạch hoặc cấp độ ngoại quan |
| Số lượng mẫu và số lượng sản xuất | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến nhịp độ phát triển và cấu trúc báo giá | Tốt nhất nên liệt kê riêng số lượng mẫu và số lượng sản xuất hàng loạt |
| Yêu cầu về ứng dụng hoặc lắp ráp | Khuyến nghị cung cấp đầy đủ | Ảnh hưởng đến đánh giá chức năng và ranh giới công nghệ | Giúp nhà cung cấp hiểu rõ điều kiện làm việc thực tế |
| Packaging and transportation requirements | Khuyến nghị | Affects shipment method and delivery details | Especially important for thin strip materials and cosmetic parts |
