Kiểm soát Chất lượng & Kiểm tra Tấm kim loại
Khi đánh giá một nhà cung cấp sản xuất, hầu hết khách hàng cuối cùng đều đặt ra những câu hỏi giống nhau: Chất lượng có được duy trì ổn định không? Và quy trình giao hàng có được truy xuất đầy đủ không?Tại SR MFG, hệ thống kiểm soát chất lượng của chúng tôi được xây dựng dựa trên các quy trình kiểm tra có thể xác minh, hồ sơ chất lượng có thể truy xuất và kiểm soát chất lượng trên toàn bộ quy trình, mang lại cho bạn sự tin tưởng ở ba khía cạnh chính
-
Chúng tôi không chỉ chế tạo chi tiết—mà còn duy trì chất lượng đồng nhất trong suốt quá trình sản xuất.
-
Các tiêu chuẩn chất lượng của chúng tôi không chỉ là lời khẳng định; chúng có thể đo lường, kiểm chứng và truy xuất đầy đủ.
-
Từ tạo mẫu đến sản xuất hàng loạt, chúng tôi tuân theo quy trình kiểm tra rõ ràng và các biện pháp kiểm soát giao hàng được xác định.
Khiến Chất Lượng Có Thể Kiểm Chứng và Giao Hàng Đáng Tin Cậy Hơn
Thông qua kiểm tra đầu vào, kiểm soát trong quá trình, kiểm tra cuối cùng và các hồ sơ chất lượng hỗ trợ, chúng tôi giúp giảm thiểu rủi ro dự án do sai lệch kích thước, lỗi uốn, khuyết tật bề mặt và sự không đồng nhất giữa các lô. Dựa trên dữ liệu sản xuất thực tế của chúng tôi, tỷ lệ đạt chất lượng của chúng tôi đạt 98.5%, việc gia công lại được giữ dưới 1.5%, và tính đồng nhất giữa các lô được kiểm soát trong phạm vi ±0.1 mm.
- Kiểm soát toàn bộ quy trình từ nguyên liệu đầu vào đến kiểm tra cuối cùng: Chúng tôi đã thiết lập bốn điểm kiểm tra từ khi nhận nguyên liệu thô đến khi xuất xưởng cuối cùng, để các vấn đề chất lượng có thể được phát hiện ngay tại nguồn hoặc trong quá trình sản xuất thay vì đến tay khách hàng.
- Kiểm tra đa chiều bao gồm kích thước, ngoại quan, lớp phủ và lắp ráp: Mỗi sản phẩm đều trải qua hơn 15 hạng mục kiểm tra chính, bao gồm độ chính xác kích thước, chất lượng bề mặt, hiệu năng lớp phủ và xác minh chức năng.
- Hồ sơ chất lượng sẵn có, bao gồm FAI, báo cáo kích thước và chứng chỉ vật liệu: Tùy theo yêu cầu dự án, chúng tôi có thể cung cấp hơn 10 loại hồ sơ chất lượng, bao gồm báo cáo FAI, Chứng chỉ phù hợp (COC), chứng chỉ vật liệu và báo cáo kiểm tra kích thước.
- Phù hợp cho nguyên mẫu, sản xuất số lượng nhỏ và sản xuất hàng loạt: Dù bạn cần 3 chi tiết nguyên mẫu hay đơn đặt hàng sản xuất 10,000 chi tiết, chúng tôi áp dụng kế hoạch kiểm soát chất lượng phù hợp để đáp ứng yêu cầu của từng giai đoạn dự án.

Những Lo ngại Lớn nhất của Bạn
Chúng tôi hiểu rằng mối quan tâm lớn nhất của quý khách thường không phải là liệu một nhà cung cấp có chế tạo được chi tiết hay không. Nếu một nhà cung cấp không làm được, quý khách luôn có thể tìm nhà cung cấp khác. Trong ngành sản xuất Trung Quốc, có một câu nói: “Nếu một nhà cung cấp không làm được, có rất nhiều nhà cung cấp khác làm được.”
Vì vậy, vấn đề thực sự không phải là chi tiết có chế tạo được hay không. Vấn đề thực sự là: mẫu đạt yêu cầu, nhưng khi bắt đầu sản xuất hàng loạt thì lại phát sinh vấn đề. Đó mới là điều thực sự gây khó chịu.
Dựa trên dữ liệu nội bộ của chúng tôi, khoảng 65% các vấn đề chất lượng xảy ra trong quá trình sản xuất hàng loạt, nơi biến thiên lô vật liệu, trôi tham số máy và sai lệch quy trình dễ xuất hiện hơn nhiều. Tại SR MFG, chúng tôi kiểm soát các rủi ro này thông qua phương pháp kiểm soát chất lượng có hệ thống nhằm ngăn ngừa vấn đề ngay từ gốc.
Sai Số Kích Thước Dẫn Đến Vấn Đề Lắp Ráp
Biến thiên kích thước là một trong những vấn đề chất lượng phổ biến nhất trong gia công tấm kim loại, chiếm khoảng 25% tổng số khuyết tật. Các trường hợp điển hình bao gồm lỗ không thẳng hàng, kích thước uốn vượt dung sai, hoặc khe hở lắp ráp quá lớn khiến chi tiết không ăn khớp và hoạt động đúng chức năng.
Tại SR MFG, chúng tôi kiểm soát các rủi ro này theo các cách sau:
- Kiểm tra độ dày vật liệu đầu vào
Độ dày vật liệu được kiểm tra khi nhập kho theo các tiêu chuẩn quốc tế áp dụng như EN 10131, ASTM A568/A568M, JIS G 3141, hoặc theo yêu cầu bản vẽ của khách hàng, nhằm ngăn ngừa sai số kích thước uốn do biến thiên độ dày tấm; - Bù góc uốn trong quá trình định hình
Dựa trên đặc tính đàn hồi hồi phục của vật liệu, chúng tôi áp dụng bù góc uốn khoảng 0.5° đến 1.5° để giữ sai lệch góc uốn cuối cùng trong phạm vi ±0.5°; - 100% kiểm tra các kích thước then chốt
Các đặc trưng then chốt như vị trí lỗ lắp ráp và kích thước lắp ráp được kiểm tra bằng thước cặp, thước cao và máy đo tọa độ CMM để đảm bảo tuân thủ dung sai bản vẽ; - Báo cáo kiểm tra kích thước kèm giá trị đo thực tế
Mỗi lô hàng có thể được cung cấp kèm báo cáo kiểm tra kích thước thể hiện dữ liệu đo thực tế, thay vì chỉ đơn giản đánh dấu chi tiết là “Đạt”.”

Góc Uốn Không Ổn Định và Hiện Tượng Hồi Phục Quá Mức
Hồi phục là đặc tính vốn có của gia công tấm kim loại. Các vật liệu, độ dày và bán kính uốn khác nhau sẽ tạo ra mức độ hồi phục rất khác nhau. Nếu việc bù trừ không được kiểm soát chính xác, sai số góc uốn sẽ tích lũy.
Dưới đây là cách chúng tôi kiểm soát hiện tượng hồi phục:
- Cơ sở dữ liệu đàn hồi hồi phục của vật liệu
Đối với các vật liệu thường dùng như SPCC, SUS304, và AL6061, chúng tôi duy trì cơ sở dữ liệu đàn hồi hồi phục cho các độ dày và bán kính uốn khác nhau, với độ chính xác bù được kiểm soát trong phạm vi ±0.3°. - Kiểm tra sản phẩm đầu tiên đối với các giá trị bù
Trước mỗi lần sản xuất, sản phẩm đầu tiên được kiểm tra để xác nhận rằng các góc uốn nằm trong dung sai, và các thông số bù được tinh chỉnh dựa trên kết quả thực tế. - Dụng cụ đo góc chuyên dụng
Chúng tôi sử dụng đồng hồ đo góc kỹ thuật số với độ chính xác ±0.1° và thiết bị đo hình dạng biên dạng với độ chính xác ±0.01° để đảm bảo kiểm tra góc uốn chính xác. - Giám sát tính ổn định của góc uốn liên tục
Góc uốn được lấy mẫu kiểm tra mỗi 50 chi tiết. Nếu phát hiện độ lệch lớn hơn 0.2°, sản xuất sẽ dừng ngay lập tức để điều chỉnh.
Biến Dạng Hàn hoặc Mối Hàn Có Hình Thất Kém
Vùng ảnh hưởng nhiệt sinh ra trong quá trình hàn có thể dẫn đến biến dạng tấm kim loại và mối hàn kém thẩm mỹ. Đây là những khiếu nại phổ biến của khách hàng và chiếm khoảng 15% các vấn đề chất lượng. Bi dạng do hàn có thể ảnh hưởng đến kích thước tổng thể, trong khi mối hàn kém thẩm mỹ có thể làm giảm chất lượng hình thức của sản phẩm.
Chúng tôi kiểm soát chất lượng hàn thông qua các biện pháp sau:
- Thông số hàn được chuẩn hóa
Chúng tôi xây dựng Quy trình hàn tiêu chuẩn (WPS) dựa trên độ dày tấm, vật liệu và thiết kế mối ghép, kiểm soát dòng điện, điện áp và tốc độ hàn để giảm nhiệt đầu vào. - Sử dụng gá chống biến dạng
Đối với các mối hàn dễ bị biến dạng, chúng tôi áp dụng biến dạng ngược được thiết lập trước, thường khoảng 1.2 lần biến dạng dự kiến, để chi tiết trở về đúng hình dạng sau khi hàn. - Xử lý ứng suất dư sau hàn
Đối với các chi tiết yêu cầu cao hơn, chúng tôi thực hiện xử lý nhiệt giảm ứng suất sau hàn, thường ở 300–350°C trong 1–2 giờ, để giảm ứng suất dư. - Kiểm tra phân loại ngoại quan mối hàn
Ngoại quan mối hàn được đánh giá theo ISO 5817. Đối với mối hàn cấp B, không chấp nhận hiện tượng hàn ăn mòn mép (undercut), rỗ khí và vết nứt.
Vấn Đề Sơn Bột hoặc Sơn Lỏng Như Lệch Màu, Xước hoặc Bám Dính Kém
Hoàn thiện bề mặt là bước cuối cùng trong gia công tấm kim loại và đóng vai trò là lớp bảo vệ bên ngoài của sản phẩm. Đây cũng là giai đoạn khách hàng dễ nhận thấy khuyết điểm nhất. Màu sắc không đồng đều, vết xước hoặc độ bám dính lớp phủ kém có thể ảnh hưởng trực tiếp đến cả ngoại hình lẫn hiệu năng bảo vệ.
Chúng tôi kiểm soát chất lượng hoàn thiện bề mặt theo các cách sau:
- Quy trình xử lý bề mặt trước được chuẩn hóa
Tẩy dầu, gỉ sét, phosphating hoặc thụ động hóa đều được kiểm soát chặt chẽ để đảm bảo bề mặt đạt mức độ sạch yêu cầu, thường là Sa2.5. - Giám sát độ dày lớp phủ theo thời gian thực
Độ dày lớp phủ được kiểm tra trong quá trình gia công bằng các máy đo độ dày lớp phủ để đảm bảo độ dày lớp phủ sơn tĩnh điện là 60–80 μm và độ dày lớp phủ sơn lỏng là 40–60 μm. - Kiểm tra sai lệch màu sắc
Chúng tôi sử dụng máy đo màu để so sánh các chi tiết thành phẩm với mẫu màu đã được phê duyệt và giữ sai lệch màu trong phạm vi ΔE ≤ 2.0 để đáp ứng các yêu cầu về ngoại quan. - Kiểm tra độ bám dính bằng phương pháp cắt lưới
Sản phẩm đầu tiên của mỗi lô được kiểm tra độ bám dính bằng phương pháp cắt lưới theo GB/T 9286, với độ bong tróc lớp phủ giới hạn ở mức 5% hoặc thấp hơn, đáp ứng các yêu cầu của ISO Class 1.
Bu Lông Chèn PEM, Ren hoặc Vị Trí Lỗ Không Khớp
Độ chính xác của đai ốc PEM, lỗ ren và các chi tiết liên quan có tác động trực tiếp đến lắp ráp và bảo trì về sau. Lắp đặt bu lông không đúng cách, ren bị trơ hoặc sai vị trí lỗ đều có thể dẫn đến khó lắp ráp hoặc siết không chặt.
Chúng tôi kiểm soát các rủi ro này như sau:
- Lực ép chuẩn cho phần cứng PEM
Đối với phần cứng PEM từ M3 đến M12, chúng tôi xác định lực ép tiêu chuẩn, thường là 5–20 kN, để đảm bảo lắp đặt chắc chắn mà không bị lỏng lẻo. - Kiểm tra ren 100% bằng thước qua/không qua
Mỗi lỗ ren đều được kiểm tra bằng thước qua và thước không qua để đảm bảo thước qua lọt hoàn toàn và thước không qua không lọt, theo GB/T 3934. - Kiểm tra độ vuông góc sau khi lắp đặt
Độ vuông góc của phần cứng đã lắp đặt so với bề mặt tấm được kiểm tra bằng các dụng cụ đo góc, với sai lệch được kiểm soát ở mức ≤1° để tránh lắp đặt vít bị lệch. - Chống sai sót cho phần cứng có hướng lắp đặt
Đối với phần cứng PEM có yêu cầu về hướng, chúng tôi áp dụng các đặc trưng thiết kế poka-yoke và ghi rõ hướng lắp đặt trên bản vẽ.
Mẫu Tốt, Nhưng Sản Xuất Hàng Loạt Trở Nên Không Ổn Định
Đây có thể là mối quan tâm lớn nhất của khách hàng. Mẫu đạt kiểm tra và mọi thứ đều ổn—nhưng một khi bắt đầu sản xuất hàng loạt, các vấn đề về kích thước, khuyết tật ngoại hình và các lỗi khác bắt đầu xuất hiện. Trong hầu hết các trường hợp, nguyên nhân gốc rễ là mẫu được chế tạo trong điều kiện khác với đợt sản xuất thực tế.
Tại SR MFG, chúng tôi kiểm soát rủi ro này theo các cách sau:
- Chi tiết mẫu được chế tạo bằng quy trình sản xuất
Trong giai đoạn làm mẫu, chúng tôi sử dụng cùng thiết bị sản xuất và thông số quy trình dự kiến cho sản xuất hàng loạt, thay vì dựa vào các phương pháp thủ công tạm thời hoặc chỉ dành riêng cho mẫu. - Xác nhận chạy thử
Sau khi mẫu được phê duyệt, chúng tôi tiến hành chạy thử 10–50 sản phẩm để xác minh sự ổn định của quy trình trước khi bắt đầu sản xuất toàn bộ. - Phân tích năng lực quy trình
Chúng tôi thực hiện phân tích Cpk trên các kích thước quan trọng và yêu cầu Cpk ≥ 1.33 để đảm bảo năng lực quy trình đủ cho sản xuất hàng loạt. - Giám sát biểu đồ kiểm soát SPC
Các quy trình quan trọng được giám sát bằng biểu đồ kiểm soát SPC để có thể phát hiện và khắc phục sớm các xu hướng bất thường.
Khi Có Vấn Đề, Không Ai Tìm Ra Nguyên Nhân hoặc Xác Định Được Trách Nhiệm
Khả năng truy xuất kém là điểm yếu phổ biến của nhiều nhà cung cấp. Khi xảy ra sự cố, nguyên nhân gốc rễ không thể được xác định rõ ràng và trách nhiệm trở nên khó xác định.
Cách tiếp cận của chúng tôi khác biệt:
- Hệ thống truy xuất lô sản xuất
Mỗi sản phẩm đều được đánh dấu bằng số lô sản xuất có thể truy ngược về lô nguyên liệu thô, người vận hành, thiết bị đã sử dụng và hồ sơ kiểm tra. - Hồ sơ kiểm tra kỹ thuật số
Tất cả dữ liệu kiểm tra được nhập vào hệ thống MES của chúng tôi, được lưu trữ vĩnh viễn và có thể xem lại lịch sử bất cứ lúc nào. - Phản ứng xử lý vấn đề chất lượng vòng kín
Chúng tôi vận hành hệ thống chất lượng phản ứng nhanh, cung cấp phân tích nguyên nhân gốc rễ trong vòng 8 giờ và kế hoạch hành động khắc phục trong vòng 24 giờ. - Cơ sở dữ liệu các vụ khiếu nại của khách hàng
Chúng tôi duy trì một cơ sở dữ liệu các vụ khiếu nại của khách hàng, tiến hành phân tích nguyên nhân gốc rễ đối với các vấn đề lặp lại, và sử dụng những kết quả đó để ngăn ngừa các vấn đề tương tự tái diễn.
Kiểm Soát Chất Lượng Của Chúng Tôi Bao Quát Mọi Giai Đoạn Quan Trọng
Kiểm soát chất lượng đầu vào (IQC)
Kiểm tra đầu vào là trạm kiểm soát đầu tiên trong kiểm soát chất lượng. Nếu các vấn đề có thể được phát hiện và ngăn chặn ngay ở giai đoạn vật liệu, chúng ta có thể tránh được lãng phí và tổn thất không cần thiết trong sản xuất ở các công đoạn sau.
Quy trình kiểm tra đầu vào của SR MFG:
Xác minh cấp vật liệu → Xác minh độ dày tấm → Kiểm tra tình trạng bề mặt → Xác minh số lượng nhập kho → Rà soát chứng chỉ vật liệu
Tần suất kiểm tra:
Mỗi lô hàng nhập kho đều được kiểm tra bằng phương pháp lấy mẫu theo GB/T 2828.1 hoặc tiêu chuẩn do khách hàng chỉ định, sử dụng kiểm tra thông thường, lấy mẫu đơn, Mức kiểm tra tổng quát II, AQL = 0.65.
Xử lý vật liệu không phù hợp:
Bất kỳ vật liệu không phù hợp nào cũng được cách ly ngay lập tức, gắn nhãn đỏ “Từ chối”, và ghi vào Biên bản vật liệu không phù hợp. Sau đó, nhà cung cấp được thông báo để thay thế hoặc trả lại, ngăn ngừa vật liệu không phù hợp đi vào sản xuất.
Kiểm Soát Chất Lượng Trong Quy Trình (IPQC)
Kiểm tra trong quá trình diễn ra xuyên suốt toàn bộ chu kỳ sản xuất. Không phải là dựa vào kiểm tra cuối cùng để phân loại các chi tiết lỗi ở cuối, mà là ngăn ngừa vấn đề liên tục trong suốt quá trình sản xuất. Kiểm soát trong quá trình của chúng tôi kết hợp kiểm tra sản phẩm đầu tiên, kiểm tra tuần tra định kỳ và kiểm tra lấy mẫu để duy trì sự ổn định của quy trình.
Quy trình kiểm tra đầu vào của SR MFG:
Kiểm tra mác vật liệu → Kiểm tra độ dày tấm → Kiểm tra tình trạng bề mặt → Kiểm tra số lượng đầu vào → Rà soát chứng chỉ vật liệu
Tần suất kiểm tra:
Mỗi lô hàng nhập kho đều được kiểm tra bằng phương pháp lấy mẫu theo GB/T 2828.1 hoặc tiêu chuẩn do khách hàng chỉ định, sử dụng kiểm tra thông thường, lấy mẫu đơn, Mức kiểm tra tổng quát II, AQL = 0.65.
Xử lý vật liệu không phù hợp:
Bất kỳ vật liệu không phù hợp nào cũng được cách ly ngay lập tức, gắn nhãn đỏ “Từ chối”, và ghi vào Biên bản vật liệu không phù hợp. Sau đó, nhà cung cấp được thông báo để thay thế hoặc trả lại, ngăn ngừa vật liệu không phù hợp đi vào sản xuất.
Kiểm Tra Cuối Cùng và Kiểm Tra Trước Khi Giao Hàng
Kiểm tra cuối là chốt kiểm soát cuối cùng trước khi giao hàng. Việc này đảm bảo mọi sản phẩm giao cho khách hàng đều đáp ứng tiêu chuẩn chất lượng yêu cầu. Kiểm tra cuối của chúng tôi kết hợp 100% kiểm tra kích thước quan trọng với kiểm tra lấy mẫu về ngoại quan và các đặc tính chất lượng chung.
Quy trình kiểm tra cuối của SR MFG:
Kích thước quan trọng kiểm tra → Kiểm tra ngoại quan → Kiểm tra độ hoàn thiện bề mặt → Kiểm tra các đặc tính liên quan đến lắp ráp → Kiểm tra số lượng → Kiểm tra dán nhãn, đóng gói và bảo vệ
Tiêu chuẩn lấy mẫu kiểm tra cuối:
- Quy mô lô ≤ 50 pcs: 100% kiểm tra
- Quy mô lô 51–500 pcs: Kiểm tra lấy mẫu theo GB/T 2828.1, Mức kiểm tra chung II, AQL CR=0, MA=0.65, MI=1.5
- Quy mô lô > 500 pcs: Kiểm tra lấy mẫu theo GB/T 2828.1, Mức kiểm tra chung II, AQL CR=0, MA=0.4, MI=1.0
Hồ sơ kiểm tra:
Một Báo cáo kiểm tra sản phẩm cuối được lập cho mỗi lô, ghi lại toàn bộ các hạng mục kiểm tra, dữ liệu đo thực tế và kết quả kiểm tra. Sau khi rà soát và ký xác nhận, hồ sơ được lưu trữ trong 5 năm.
Chúng Tôi Tập Trung và Kiểm Tra Những Gì Trong Quá Trình Sản Xuất?
Kiểm tra kích thước
Kích thước là chỉ số chất lượng quan trọng nhất trong gia công tấm kim loại. Chúng trực tiếp quyết định sản phẩm có thể lắp ráp đúng cách và hoạt động như thiết kế hay không. Việc kiểm tra kích thước của chúng tôi bao gồm các hạng mục chính sau:
| Hạng Mục Kiểm Tra | Dụng Cụ Kiểm Tra | Yêu Cầu Dung Sai Tiêu Biểu | Tần Suất Kiểm Tra |
|---|---|---|---|
| Kích thước tổng thể | Thước cặp (0.01 mm), thước dây | ±0.1 đến ±0.3 mm | 100% |
| Đường kính lỗ và vị trí lỗ | Thước que, thước chốt, thước cặp | Đường kính lỗ H12, vị trí lỗ ±0.1 đến ±0.15 mm | 100% |
| Góc uốn | Đồng hồ đo góc kỹ thuật số (±0.1°) | ±0.5° | 1 trên mỗi 25 chi tiết |
| Chiều dài mặt bích | Thước cặp | ±0.2 mm | 1 trên mỗi 25 chi tiết |
| Vị trí lỗ cắt và khe | Máy chiếu biên dạng, hệ thống đo thị giác | Dung sai vị trí ≤ 0.15 mm | 1 trên mỗi 25 chi tiết |
| Kích thước lắp ráp quan trọng | CMM, đồ gá kiểm tra | ±0.05 đến ±0.1 mm | 100% |
| Lỗ ren và các đặc trưng liên quan | Đồng hồ đo ren Go / no-go, đồng hồ đo ren | Tuân thủ GB/T 3934 | 100% |
Kiểm tra ngoại quan
Ngoại quan thường là ấn tượng đầu tiên của khách hàng về chất lượng sản phẩm và có tác động trực tiếp đến sự hài lòng của khách hàng cũng như nhận diện thương hiệu. Kiểm tra ngoại quan của chúng tôi kết hợp kiểm tra bằng mắt, kiểm tra bằng tay và kiểm tra phóng đại để đảm bảo chất lượng bề mặt đáp ứng yêu cầu của khách hàng.
| Loại khuyết tật | Phương pháp kiểm tra | Tiêu chí chấp nhận (Mặt A / Mặt B) | Nguyên nhân điển hình |
|---|---|---|---|
| Ba via | Kiểm tra bằng tay theo hướng gờ ba via + 5x kính lúp | Độ sâu ≤ 0.1 mm / ≤ 0.2 mm | Chưa loại bỏ ba via sau khi dập hoặc uốn |
| Trầy xước | Kiểm tra bằng mắt + chiếu sáng định hướng mạnh | Độ sâu ≤ 0.05 mm / ≤ 0.1 mm, chiều dài ≤ 10 mm | Hư hại cơ học trong quá trình xử lý hoặc gia công |
| Vết lõm / dấu ép | Kiểm tra bằng mắt + đo bằng lá dày | Đường kính ≤ 2 mm, độ sâu ≤ 0.1 mm | Áp lực quá mức từ dụng cụ hoặc đồ gá |
| Ngoại quan mối hàn | Kiểm tra bằng mắt + thước đo mối hàn | Không được có độ rỗng, vết nứt hoặc hàn thiếu chân; mối hàn phải đều | Tham số hàn không chính xác |
| Ô nhiễm bề mặt | Kiểm tra bằng mắt + thử nghiệm lau bằng vải trắng | Không có dầu, bụi hoặc dấu vân tay | Vệ sinh không đầy đủ trước khi hoàn thiện |
| Biến đổi màu sắc | Đo bằng máy đo màu | ΔE ≤ 2.0 (Mặt A) / ΔE ≤ 3.0 (Mặt B) | Độ dày lớp phủ không đều hoặc nhiệt độ đóng rắn biến thiên |
| Các khuyết tật hoàn thiện bề mặt như da cam hoặc chảy sơn | Kiểm tra trực quan ở góc 60° | Không chấp nhận trên Bề mặt A / chấp nhận các khuyết tật nhẹ trên Bề mặt B | Tham số phủ không phù hợp hoặc dung môi bay hơi không đều |
Kiểm tra chức năng
| Hạng Mục Kiểm Tra | Phương pháp kiểm tra | Tiêu chí chấp nhận | Tần Suất Kiểm Tra |
|---|---|---|---|
| Tình trạng lắp đặt phần cứng | Kiểm tra thủ công + cờ lê lực | Phần cứng PEM chắc chắn, momen siết đáp ứng yêu cầu | 100% |
| Kiểm tra ren qua / không qua | Bộ qua ren qua / không qua | Bộ qua qua hoàn toàn, bộ không qua không lọt qua | 100% |
| Độ khít khi lắp ráp | Lắp thử với chi tiết ghép nối thực tế | Lắp trơn tru, không cản trở, khe hở ≤ 0.3 mm | 1 trên mỗi 50 chi tiết |
| Kiểm tra qua / không qua | Đồ gá kiểm tra, bộ qua / không qua | Phải đáp ứng yêu cầu trên bản vẽ | 100% |
| Khả năng thay thế khi lắp ráp | Hoán đổi bất kỳ hai chi tiết nào trong cùng lô | Chức năng vẫn bình thường sau khi hoán đổi, không có bất thường | 5 chi tiết mỗi lô |
| Vận hành bản lề | Thử đóng mở thực tế | Chuyển động trơn tru, không kẹt, tuổi thọ ≥ 10,000 chu kỳ | Kiểm định mẫu đầu tiên |
| Thử kín | Thiết bị thử rò rỉ khí | Không rò rỉ | Kiểm định mẫu đầu tiên |
Kiểm tra chất lượng bề mặt
| Hạng Mục Kiểm Tra | Phương pháp kiểm tra | Tiêu chí chấp nhận | Tần Suất Kiểm Tra |
|---|---|---|---|
| Độ dày lớp phủ | Đo độ dày lớp phủ (từ tính / dòng điện xoáy) | Sơn bột 60–80 μm, sơn lỏng 40–60 μm | 5 chi tiết mỗi lô, 5 điểm mỗi chi tiết |
| Độ bám dính | Thử cắt lưới (GB/T 9286) | Khoảng cách lưới 1 mm, thử bóc băng dính, mất lớp phủ ≤ 5% | Mẫu đầu tiên của mỗi lô |
| Độ đồng đều bề ngoài | Kiểm tra bằng mắt + máy đo độ bóng | Không có chảy sơn, da cam hoặc lỗ kim; sai lệch độ bóng ≤ 5 GU | 5 chi tiết mỗi lô |
| Độ cứng | Thử độ cứng bút chì (GB/T 6739) | ≥ H | Mẫu đầu tiên của mỗi lô |
| Kháng va đập | Thử va đập (GB/T 1732) | Chiều cao rơi 500 mm, trọng lượng 500 g, không nứt | Một lần mỗi tuần |
| Khả năng chống ăn mòn | Thử phun muối (GB/T 10125) | Phun muối trung tính (NSS), không gỉ đỏ sau 500 giờ | Một lần mỗi quý |
Khả năng kiểm tra của chúng tôi và các dụng cụ đo lường thường dùng
| Loại thiết bị | Phạm vi đo | Độ chính xác | Mục đích sử dụng chính | Chu kỳ hiệu chuẩn |
|---|---|---|---|---|
| Thước cặp | 0–300 mm | ±0.02 mm | Đo kích thước tổng thể, khoảng cách lỗ và độ dày | 12 tháng |
| Panme | 0–25 mm | ±0.001 mm | Đo độ dày tấm và kiểm tra kích thước chính xác | 12 tháng |
| Đồng hồ đo chiều cao | 0–500 mm | ±0.01 mm | Đo chiều cao và kiểm tra độ phẳng | 12 tháng |
| Đồng hồ đo góc | 0–360° | ±0.1° | Đo góc uốn và góc mối hàn | 12 tháng |
| Ren规 /规 qua-không qua | M2–M12 | Tuân thủ GB/T 3934 | Kiểm tra lỗ ren và đường kính lỗ | 6 tháng |
| Đo độ dày lớp phủ | 0–2000 μm | ±(1 μm + 1% của giá trị đọc) | Đo độ dày lớp phủ | 6 tháng |
| Máy chiếu quang học | 300 × 300 mm | ±0.005 mm | Đo kích thước và đường viền 2D | 12 tháng |
| Máy đo tọa độ (CMM) | 1000 × 1000 × 800 mm | ±0.003 mm | Đo kích thước và GD&T 3D | 12 tháng |
| Máy đo độ nhám bề mặt | Ra 0.025–12.5 μm | ±5% | Đo độ nhám bề mặt | 12 tháng |
| Máy đo màu | ΔE 0–100 | ΔE ≤ 0.1 | Đo sai lệch màu | 6 tháng |
Tổng quan năng lực kiểm tra
- Kiểm tra kích thước tiêu chuẩn:
Đối với các kích thước thông thường như kích thước tổng thể, khoảng cách lỗ và độ dày, chúng tôi sử dụng các dụng cụ đo tiêu chuẩn gồm thước cặp, panme và thước đo chiều cao, với độ chính xác thường đáp ứng yêu cầu ±0.01 đến ±0.02 mm. - Kiểm tra kích thước chính xác cao:
Đối với các chi tiết độ chính xác cao với dung sai ≤ 0.05 mm, chúng tôi sử dụng CMM để đo, với độ chính xác lên đến ±0.003 mm, đảm bảo việc kiểm tra kích thước quan trọng đáng tin cậy. - Kiểm tra GD&T:
Đối với độ phẳng, độ vuông góc, vị trí thực và các dung sai hình học khác, chúng tôi sử dụng CMM hoặc dụng cụ kiểm tra chuyên dụng để đảm bảo đáp ứng yêu cầu bản vẽ. - Kiểm tra chất lượng bề mặt:
Đối với độ nhám bề mặt, độ dày lớp phủ và sai lệch màu sắc, chúng tôi sử dụng các thiết bị chuyên dụng như máy đo độ nhám bề mặt, máy đo độ dày lớp phủ và máy đo màu để đảm bảo đạt được chất lượng bề mặt yêu cầu. - Hỗ trợ đo lường chính xác từ bên thứ ba:
Đối với các dự án có yêu cầu dung sai cực chặt ≤ 0.01 mm, chúng tôi có thể sắp xếp hỗ trợ đo lường từ bên thứ ba sử dụng các hệ thống tiên tiến của các thương hiệu như Zeiss hoặc Hexagon, với báo cáo kiểm định được chứng nhận CNAS theo yêu cầu.
Tài liệu chất lượng có sẵn
| Tên tài liệu | Định dạng | Thời điểm cung cấp | Nội dung chính | Ứng Dụng Tiêu Biểu |
|---|---|---|---|---|
| Giấy chứng nhận phù hợp / Tuyên bố chất lượng khi giao hàng | PDF / bản cứng | Cùng mỗi lô hàng | Số lô, số lượng, kết quả kiểm tra, con dấu công ty | Kiểm tra khi nhận hàng của khách hàng |
| Chứng chỉ thử nghiệm vật liệu (MTC) | PDF / bản cứng | Cùng mỗi lô hàng | Cấp vật liệu, thành phần hóa học, tính chất cơ học, số nhiệt luyện/số lô | Truy xuất nguồn gốc vật liệu |
| Báo cáo kiểm tra kích thước | Excel / PDF | Cùng mỗi lô hàng | Giá trị đo thực tế của các kích thước quan trọng, dung sai, kết quả kiểm tra | Kiểm tra kích thước |
| Báo cáo kiểm tra mẫu đầu tiên (FAI) | Excel / PDF | Sản phẩm đầu tiên của sản phẩm mới | Kết quả kiểm tra đầy đủ về kích thước, ngoại quan và chức năng | First article approval |
| Surface Finish Certificate | PDF / bản cứng | Cùng mỗi lô hàng | Coating thickness, adhesion, salt spray test results | Coating validation |
| Pre-Shipment Packaging Photos | JPG / PDF | Cùng mỗi lô hàng | Packaging photos, label photos, protective measures | Packaging confirmation |
| In-Process Inspection Record | Available upon request | In-process inspection data, abnormality records | Process traceability | |
| Third-Party Test Report | Available upon request | Test data certified by CMA / CNAS-accredited labs | Special customer requirements | |
| Project Quality Plan | For new projects | Quality control flow, inspection standards, sampling plan | Project quality review | |
| Corrective and Preventive Action Report | When an issue occurs | Issue description, root cause analysis, corrective action, verification results | Customer complaint handling |
Traceability and Nonconformance Handling
Quality traceability is at the core of effective quality control. When a quality issue occurs, it allows us to quickly identify the root cause, determine responsibility, and take corrective action without delay.
Truy xuất lô vật tư → Kiểm soát bản sửa đổi bản vẽ → Lưu trữ hồ sơ sản xuất → Lưu trữ hồ sơ kiểm tra
Example of a Traceability Process
A customer reports that the hole diameter on a certain batch is undersized. The traceability system is then used to investigate:
How We Handle Nonconformances
Nonconformance handling is another essential part of the quality system. The goal is to ensure that once an issue is found, it is addressed quickly, corrected effectively, and prevented from happening again.
Quy trình xử lý không phù hợp của SR MFG
Phát hiện vấn đề → Nhận diện và cách ly → Ban hành báo cáo không phù hợp → Phân tích nguyên nhân gốc rễ → Xác định hành động khắc phục và phòng ngừa → Triển khai → Xác minh hiệu quả → Lưu trữ hồ sơ
Thời gian phản hồi xử lý không phù hợp
- Phát hiện vấn đề: ngay khi phát hiện
- Phân tích nguyên nhân gốc rễ: trong vòng 24 giờ
- Kế hoạch hành động khắc phục: trong vòng 48 giờ
- Triển khai: thực hiện theo kế hoạch
- Xác minh hiệu quả: trong vòng 7 ngày sau khi triển khai
Example of Nonconformance Handling
A batch of parts develops cracks after welding. The response process is as follows:
Quality You Can See
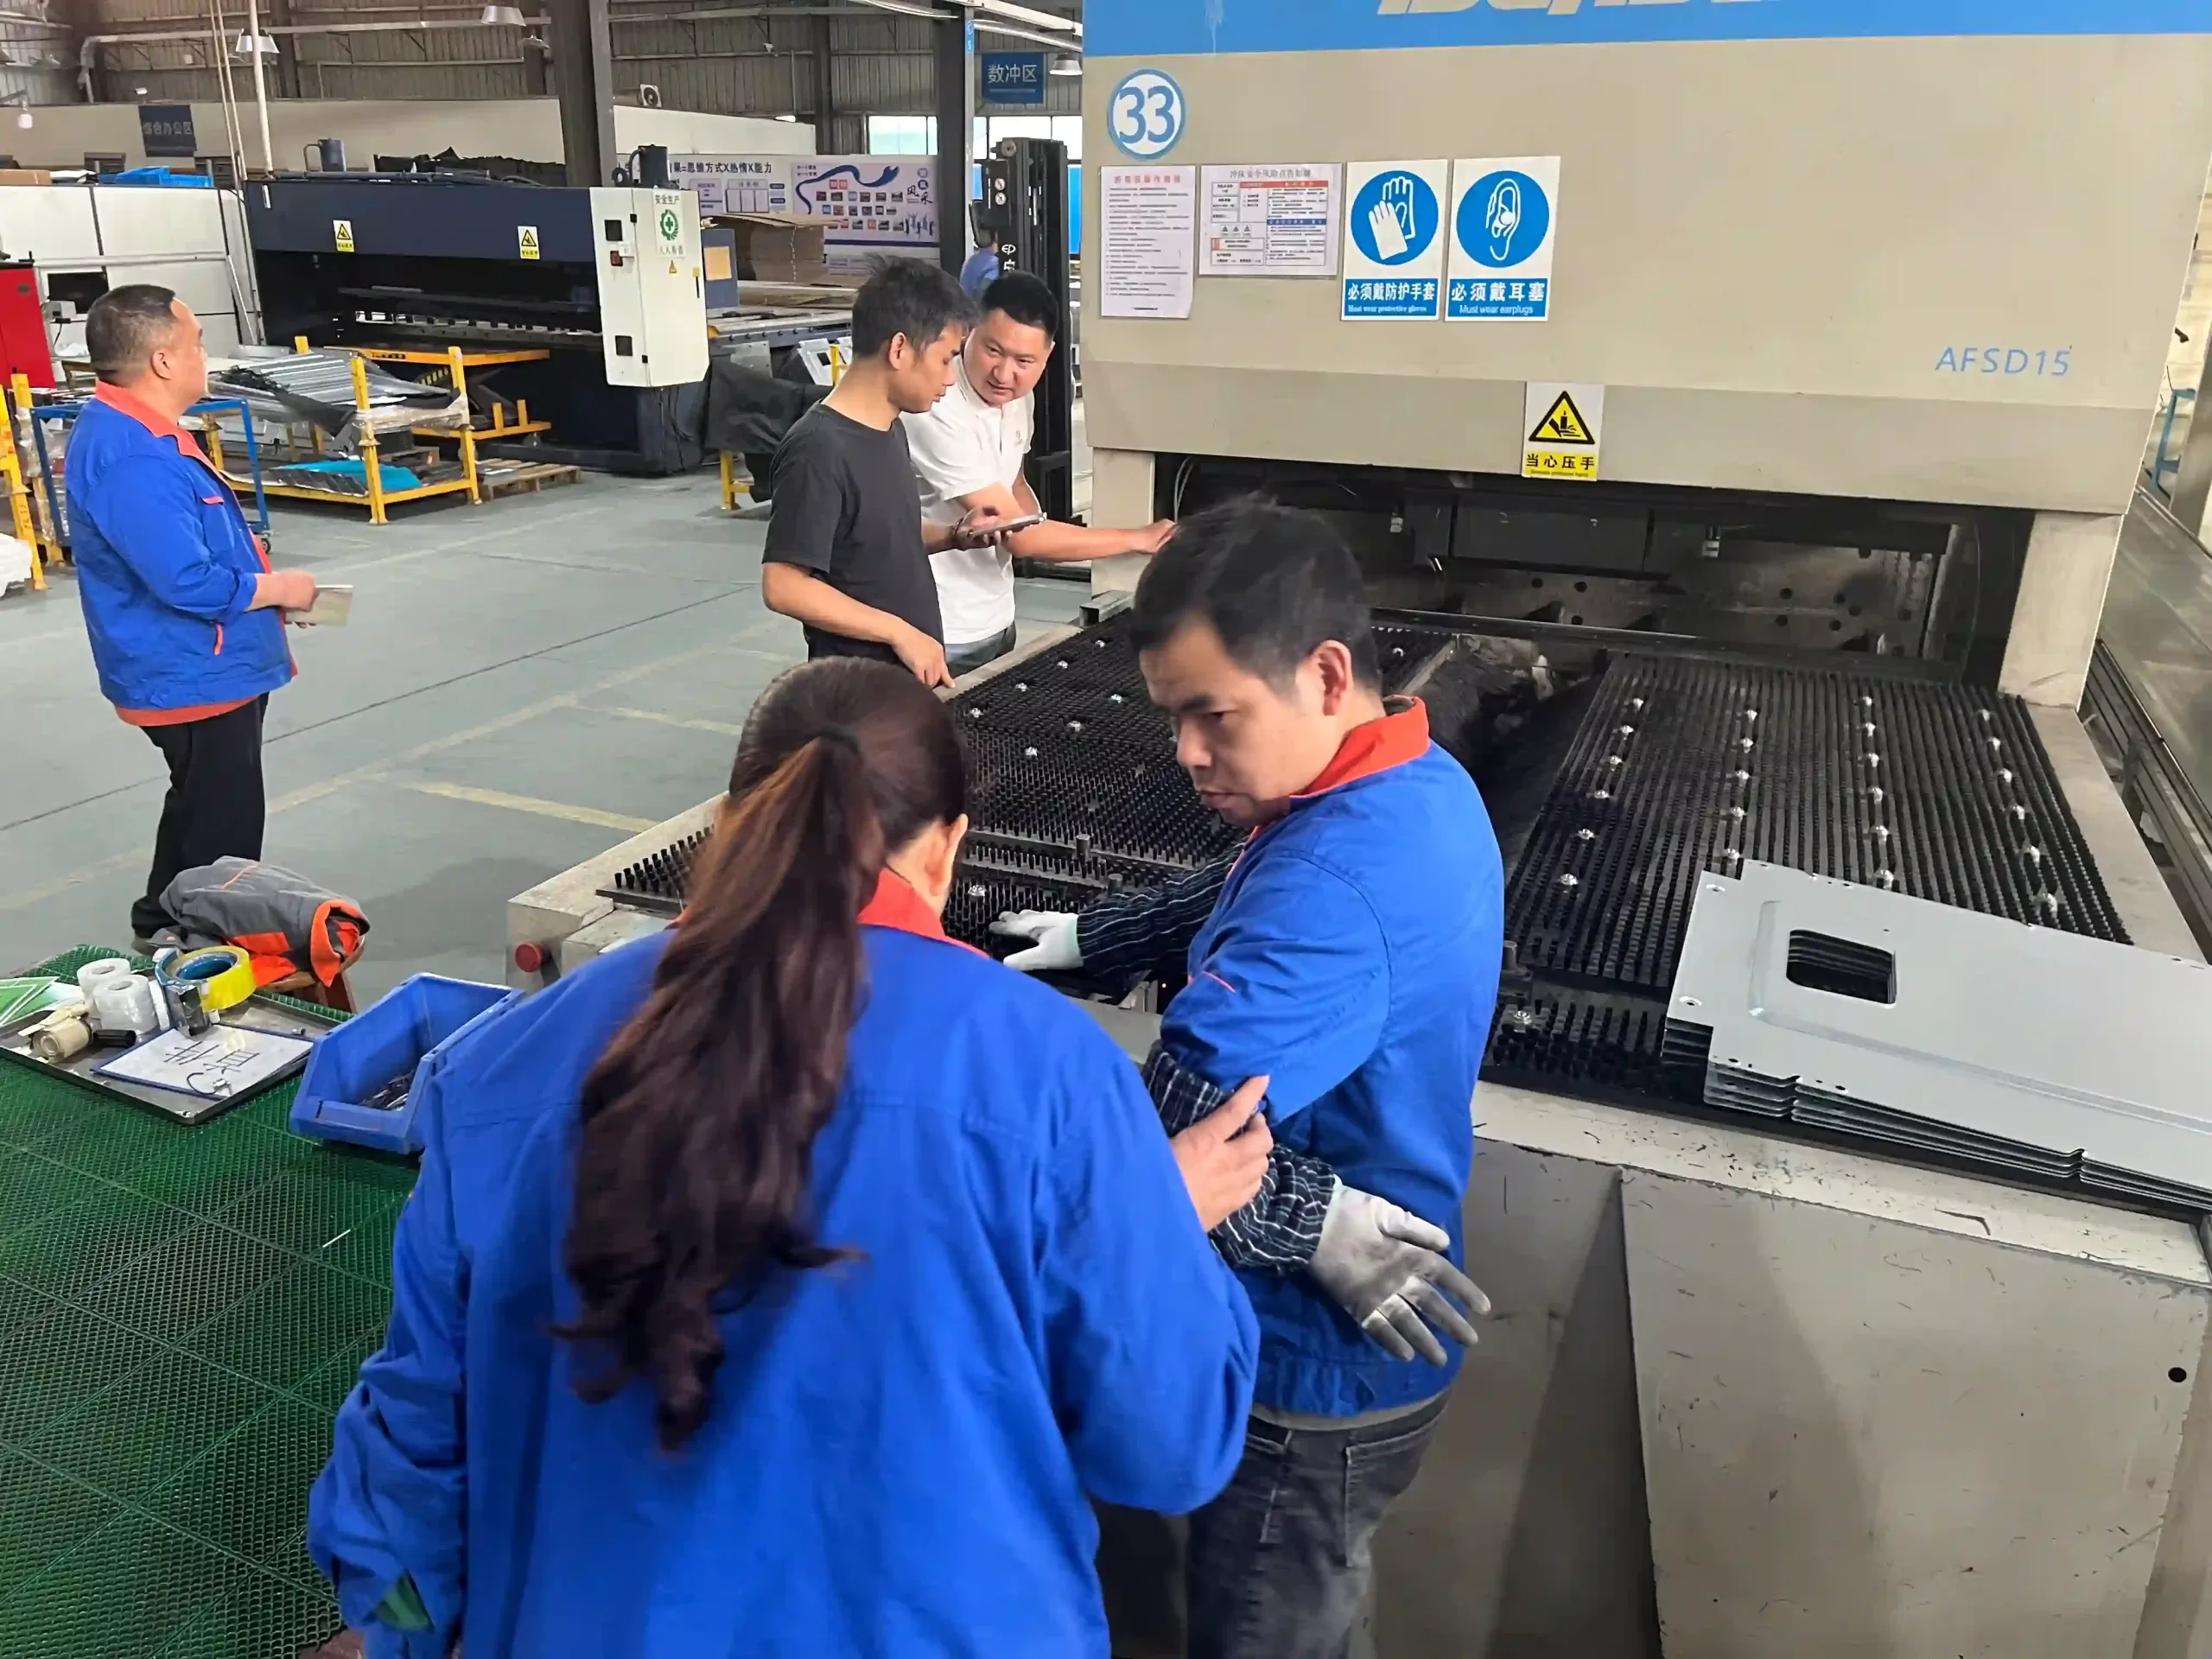
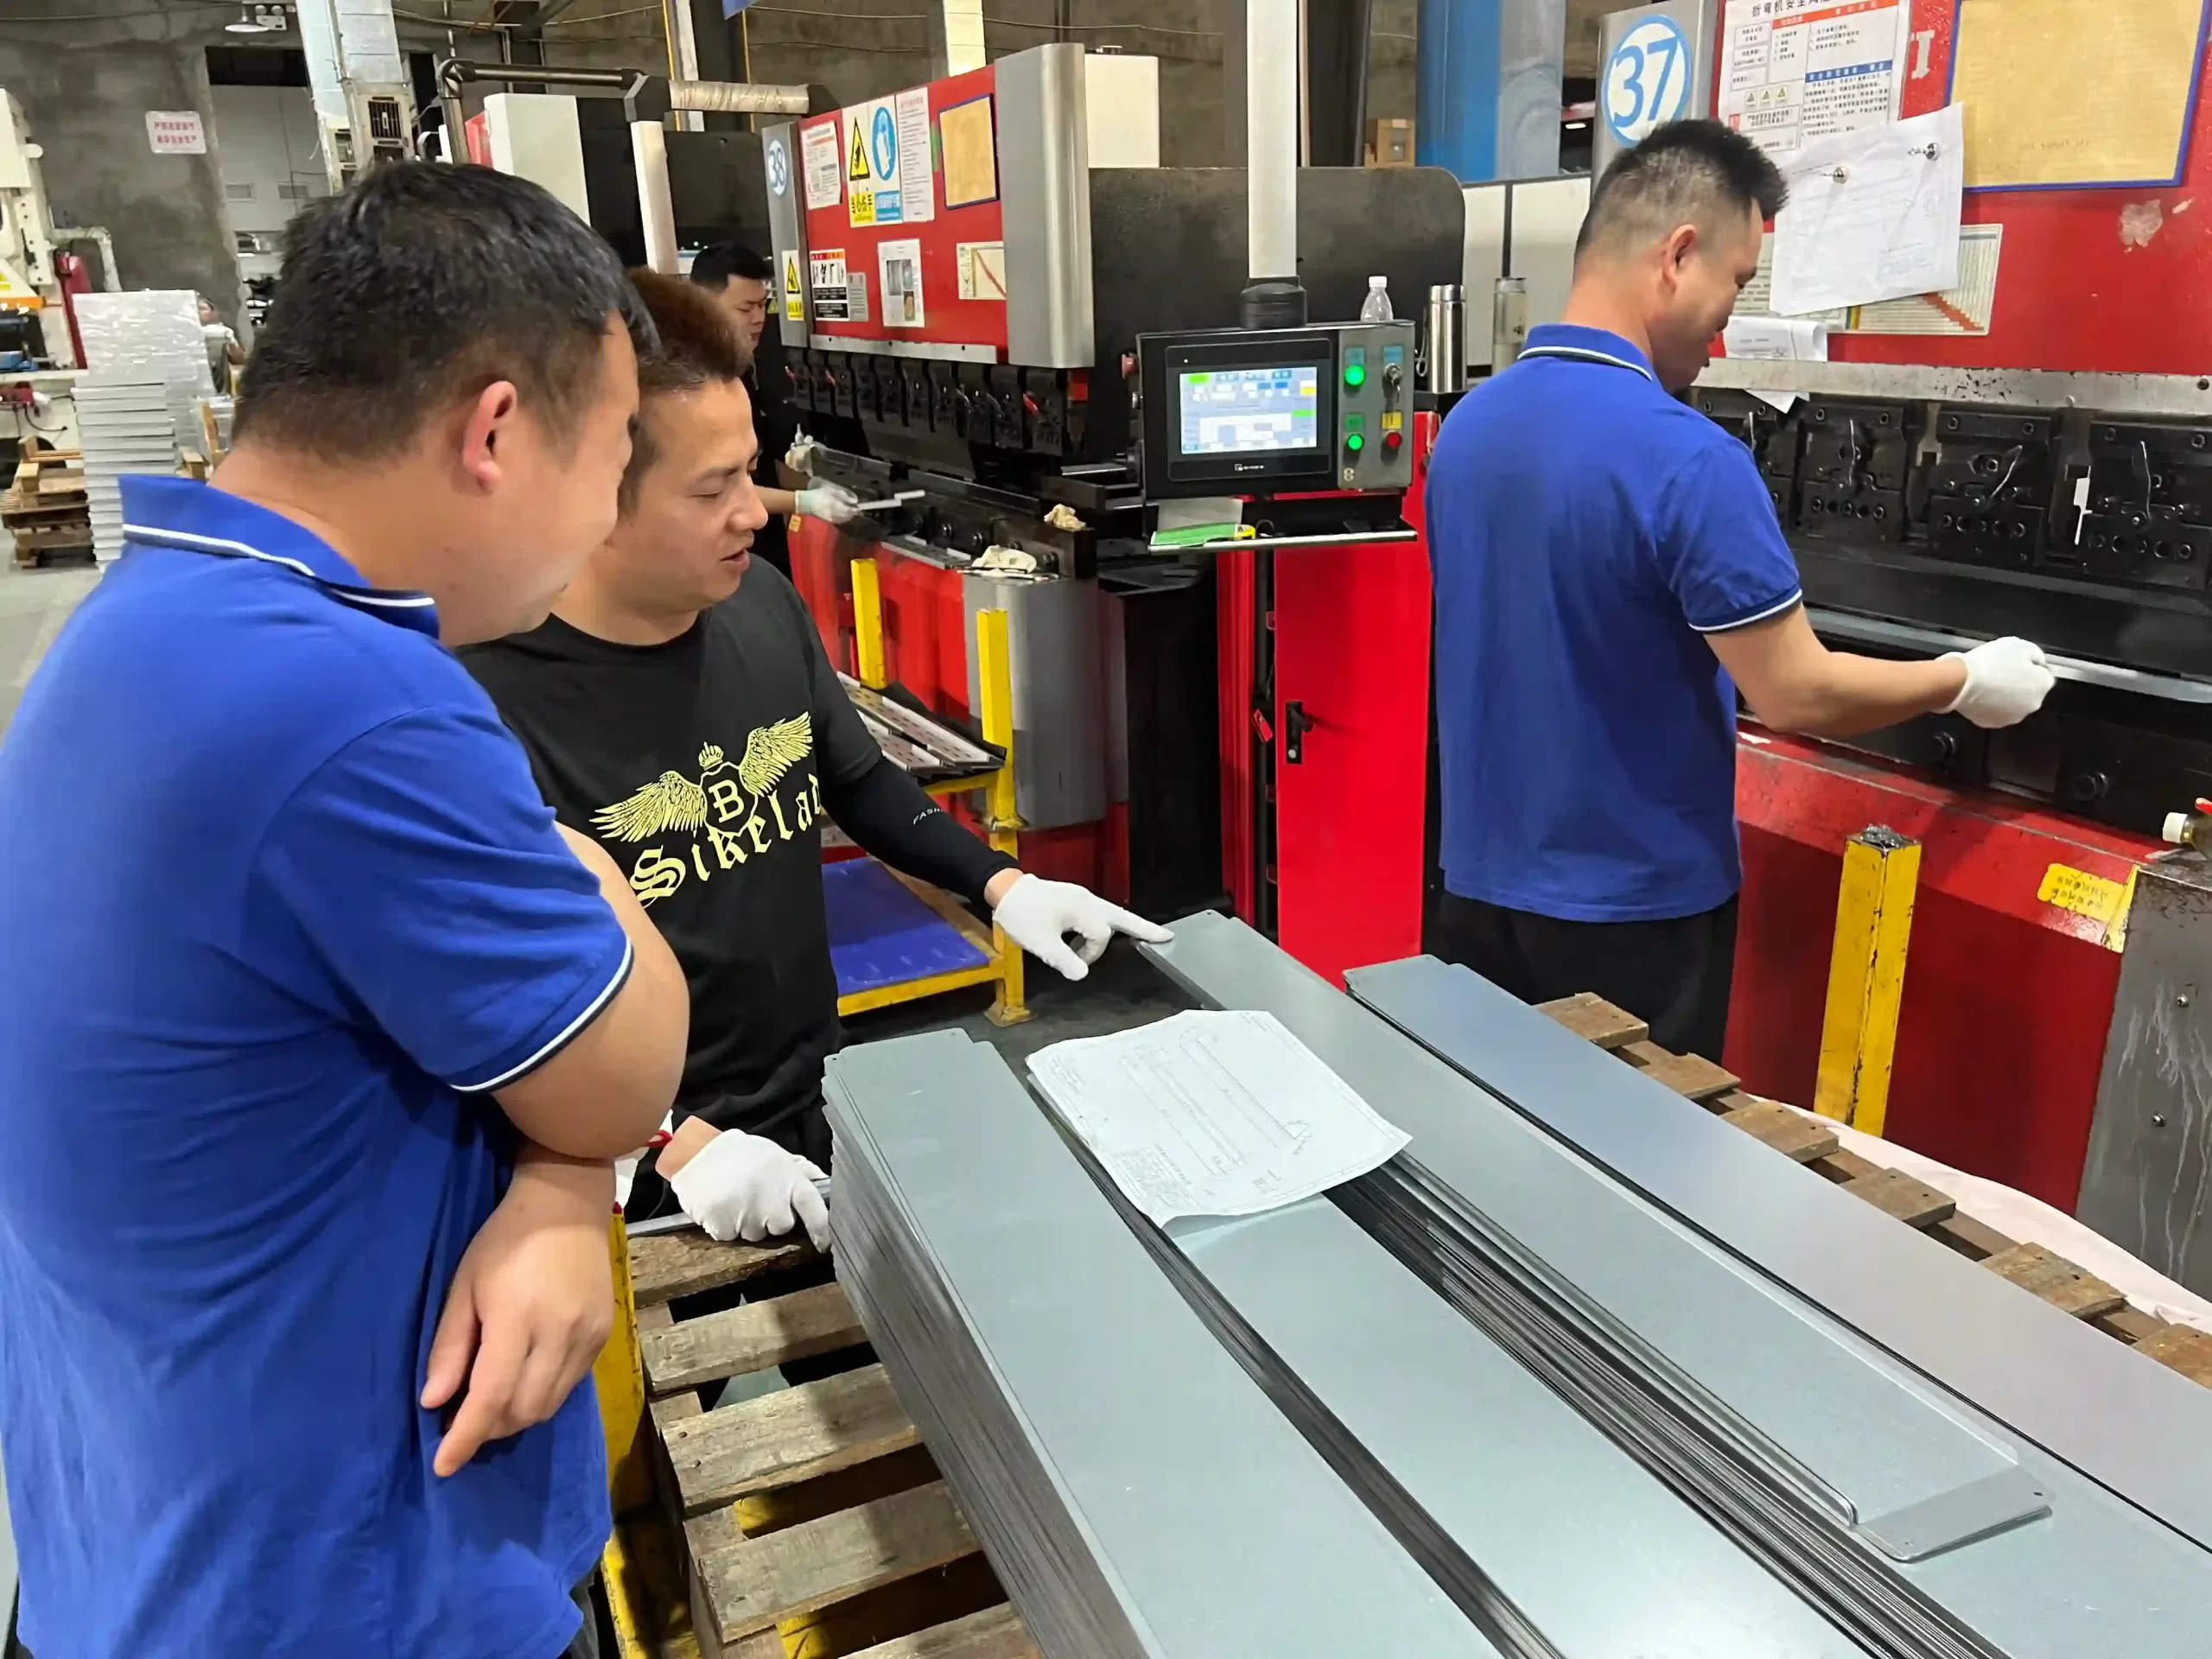
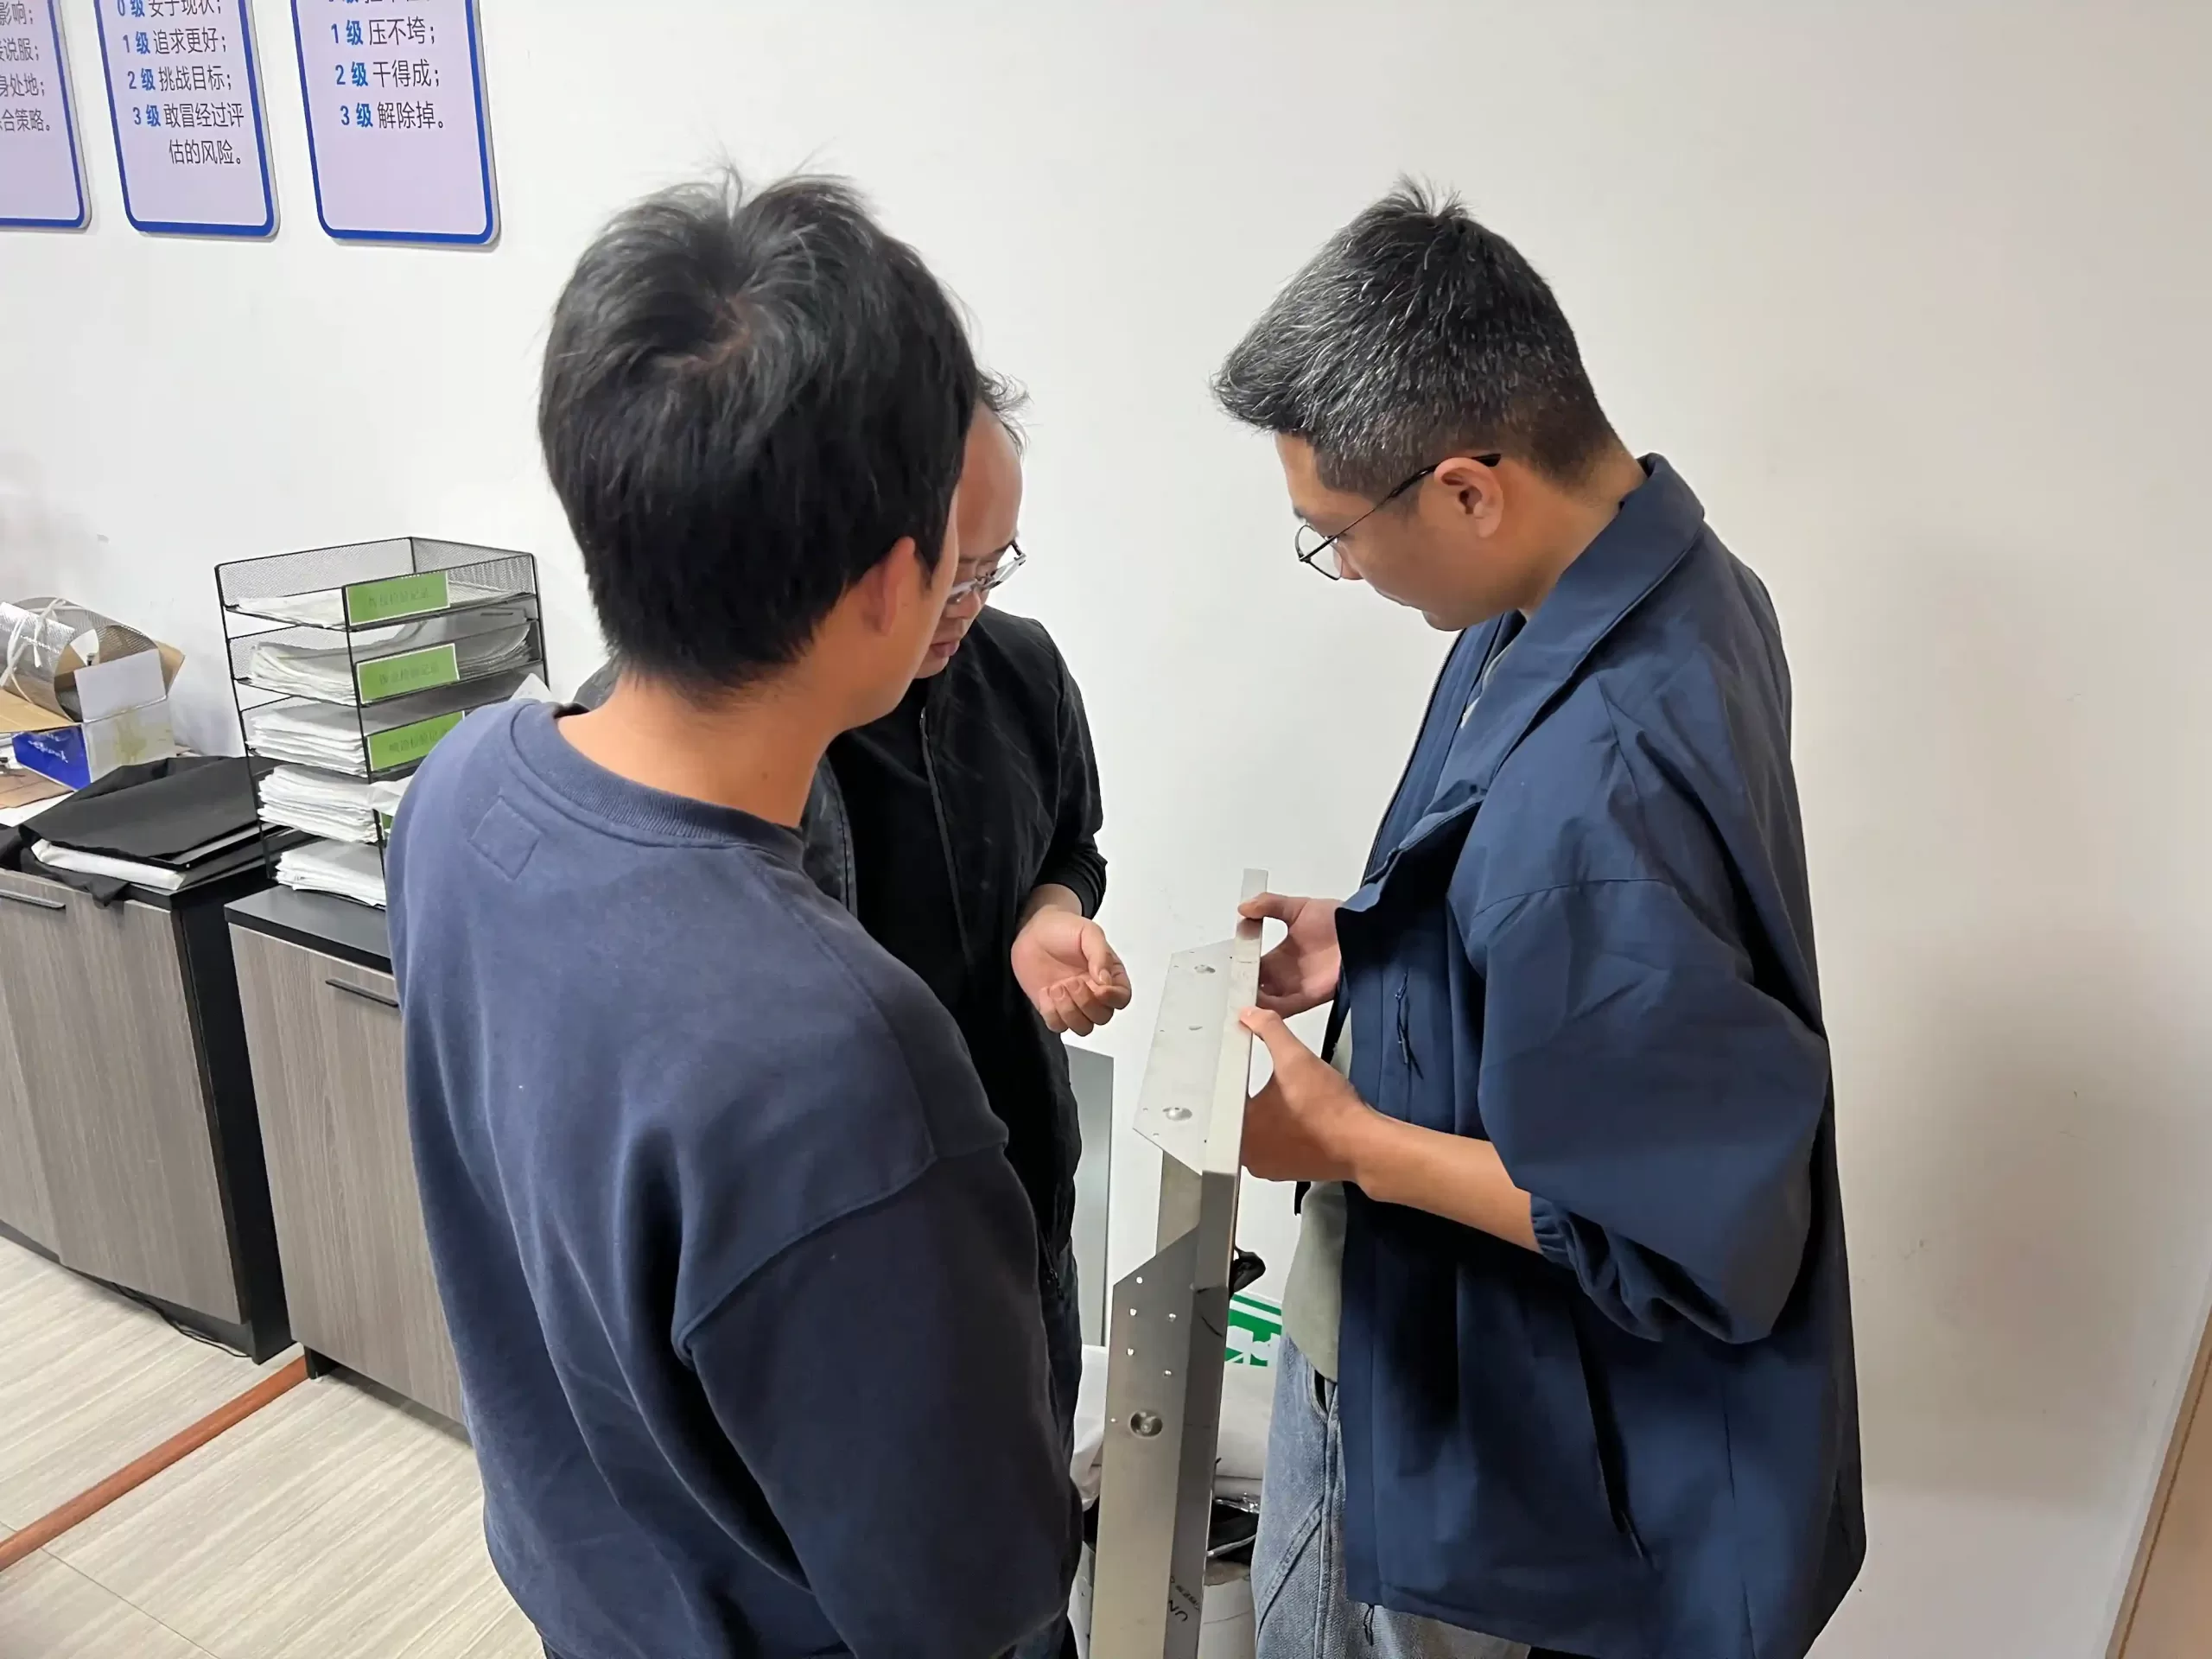
Kiểm soát chất lượng & kiểm tra Câu hỏi thường gặp
Chọn SR MFG làm đối tác sản xuất của bạn
Từ nguyên mẫu đến sản xuất hàng loạt, SR MFG giúp các dự án tấm kim loại phức tạp trở nên đơn giản.
Với quy trình kiểm soát chặt chẽ và giao hàng đáng tin cậy, chúng tôi giúp bạn giảm thiểu rủi ro gia công lại và chi phí ẩn—bởi chất lượng không phải là lời hứa, mà là cách chúng tôi xây dựng.