Gioăng đã được định vị, bu lông đã được siết đủ lực momen, và khe hở mặt bích trông đều. Cụm lắp ráp chuyển sang đóng gói — hay chưa? Trên vỏ hộp kim loại tấm, giá đỡ gia công hoặc vỏ hàn, sự khác biệt giữa một mối ghép kín và một chỗ rò rỉ tại hiện trường thường phụ thuộc vào những gì xảy ra trong vài phút sau khi lắp gioăng. Hướng dẫn này trình bày một quy trình kiểm tra kim loại tấm có hệ thống, từ kiểm tra trước lắp đặt đến xác minh sau lắp đặt, kèm các tiêu chí chấp nhận mà bạn có thể đưa vào danh mục kiểm tra.
Cần kiểm tra gì trước khi lắp gioăng
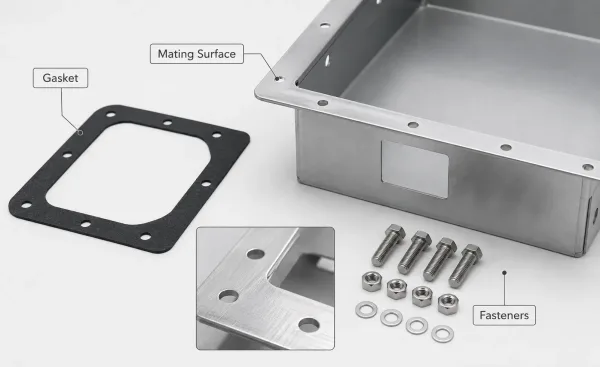
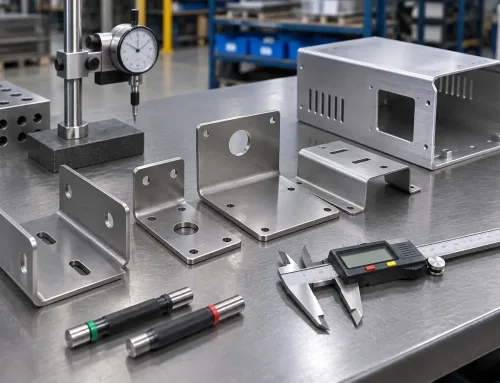
Kiểm tra gioăng, bề mặt ghép và bulong ốc vít trước khi lắp ráp.
Hầu hết các hư hỏng gioăng đều bắt nguồn từ các điều kiện đã tồn tại trước khi siết bu lông đầu tiên. Kiểm tra trước lắp đặt xác nhận rằng gioăng, các bề mặt ghép và các chi tiết siết đều phù hợp với yêu cầu công việc.
Nhận dạng và tình trạng gioăng
Bắt đầu với chính bản thân gioăng. Xác minh rằng mã chi tiết, vật liệu và kích thước khớp với thông số trên bản vẽ. Một lỗi phổ biến tại xưởng là lấy một gioăng có kích thước gần đúng nhưng sai vật liệu — ví dụ, gioăng EPDM trong khi bản vẽ chỉ định gioăng silicone, hoặc gioăng dày 2 mm trong khi yêu cầu kỹ thuật ghi 1.5 mm.
Kiểm tra rằng gioăng mới và chưa qua sử dụng. Tái sử dụng một gioăng đã bị biến dạng dẻo do nén là một trong những cách chắc chắn nhất để tạo ra đường rò rỉ, vì vật liệu không còn khả năng phục hồi đàn hồi cần thiết để bám theo các bề mặt không đều.
Kiểm tra bề mặt gioăng dưới ánh sáng đầy đủ. Tìm các vết cắt, vết sứt, tách lớp hoặc nhiễm bẩn từ dầu, bụi bẩn hoặc phoi kim loại. Đối với gioăng tấm dập khuôn, kiểm tra rằng các mép trong và mép ngoài sạch sẽ, không có ba via có thể cản trở độ nén đều. Đối với gioăng O hoặc phôi đúc, kiểm tra flash đường chia khuôn hoặc khuyết tật khuôn làm ảnh hưởng đến mặt cắt ngang.
Chất lượng bề mặt ghép
Mặt bích hoặc bề mặt ghép trên chi tiết kim loại tấm phải sạch, phẳng và không có khuyết tật tạo đường rò rỉ. Loại bỏ toàn bộ vật liệu gioăng cũ, vảy hàn, sơn bắn và ba via từ dập hoặc cắt laser.
Trên các chi tiết kim loại tấm, cần chú ý đặc biệt đến các mép gần lỗ khoét và lỗ — ba via và xỉ trên mép kim loại tấm có thể khiến gioăng không thể nằm khít.
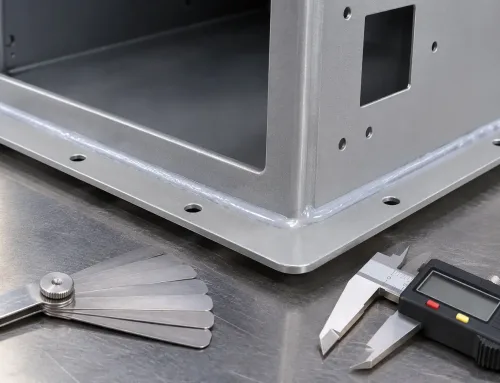
Kiểm tra độ phẳng bằng thước thẳng và lá phơi.
Đối với gioăng mềm (sợi nén, PTFE, cao su), độ nhám bề mặt là Ra 3.2–6.3 µm (125–250 µin) thường là chấp nhận được.
Đối với gioăng kim loại hoặc bán kim loại, yêu cầu chặt hơn: Ra 1.6–3.2 µm (63–125 µin).
Nếu bản vẽ quy định độ hoàn thiện bề mặt, hãy đo kiểm tra — đừng cho rằng bước gia công hoặc tạo hình đã đạt được độ hoàn thiện đó.
Sẵn sàng của bulong ốc vít
Kiểm tra bu lông, đai ốc và vòng đệm trước khi lắp đặt. Ren phải sạch, không hư hỏng và không có ba via. Đai ốc phải xoay trơn tru bằng tay dọc theo toàn bộ chiều dài bu lông.
Bulong ốc vít bị hư hỏng hoặc ăn mòn không phân bố tải đều và là nguyên nhân trực tiếp gây nén gioăng không đều.
Xác minh rằng cấp bền và chiều dài của bu lông khớp với bản vẽ. Dùng bu lông quá ngắn sẽ giảm chiều dài ăn ren; dùng bu lông quá dài sẽ chạm đáy trước khi đạt ứng suất nén mục tiêu của gioăng.
Xác minh quá trình lắp đặt đang diễn ra
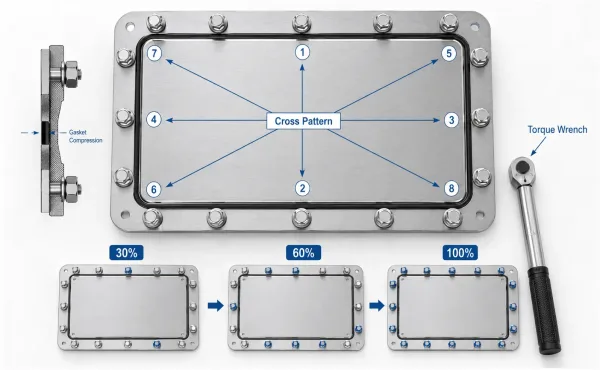
Một mối ghép gioăng bắt bu lông cho thấy đúng trình tự siết theo hình chữ thập và phương pháp siết mô-men xoắn theo từng bước.
Việc kiểm tra không dừng lại khi gioăng đã được đặt vào. Bản thân các bước lắp đặt là các điểm xác minh.
Căn chỉnh và định tâm
Sau khi gioăng được đặt lên mặt bích dưới, hãy xác nhận gioăng nằm chính giữa. Gioăng phải nằm trong vòng bu lông, không lấn vào lỗ xuyên hoặc tràn ra mép ngoài.
Đối với các cụm lắp ráp tấm kim loại có hình dạng mặt bích không đều, hãy dùng chốt căn chỉnh hoặc các đặc điểm định vị để ngăn gioăng bị dịch chuyển khi chi tiết tiếp giáp được hạ vào vị trí.
Gioăng bị dịch chuyển trong quá trình lắp ráp có thể bị đặt lệch tâm, tạo ra sự phân bố ứng suất không đều mà chỉ phát hiện ra khi thử áp suất — hoặc khi chi tiết đã được đưa vào sử dụng thực tế.
Trình tự siết bu lông và mô-men xoắn
Siết bu lông theo hình chữ thập, không siết theo vòng tròn. Trình tự siết theo vòng tròn sẽ làm gioăng lệch về một phía, gây ra độ nén không đều.
Thông lệ tiêu chuẩn là ít nhất ba lượt siết:
- Lượt 1: Siết tất cả bu lông bằng tay để ép gioăng vào vị trí.
- Lượt 2: Siết mỗi bu lông đến khoảng 30 % giá trị mục tiêu, theo hình chữ thập.
- Lượt 3: Siết đến 60 %, sau đó đến 100 %, lặp lại hình chữ thập ở mỗi giai đoạn.
Dùng cờ lê lực đã hiệu chuẩn — không dùng súng bắn bu lông.
Giá trị mô-men xoắn mục tiêu lấy từ dữ liệu của nhà sản xuất gioăng hoặc từ thông số kỹ thuật kỹ thuật, không phải từ thói quen tại xưởng.
Sau lượt siết cuối cùng, hãy xoay từng bu lông một vòng theo chiều kim đồng hồ để xác nhận tải trọng đồng đều.
Trên mặt bích tấm kim loại mỏng và kém cứng hơn mặt bích ống, siết quá lực cũng nguy hiểm như siết chưa đủ lực: nó làm cong vênh mặt bích, ép nát gioăng và tạo ra chính đường rò rỉ mà gioăng vốn được dùng để ngăn chặn.
Danh mục kiểm tra sau khi lắp đặt
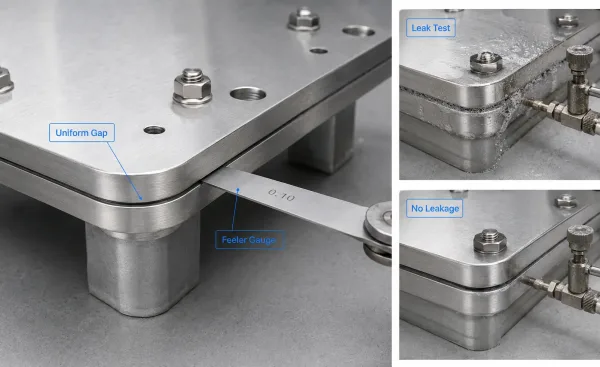
Kiểm tra khe hở bằng mắt và thử rò rỉ sau khi lắp gioăng trên cụm chi tiết tấm kim loại.
Sau khi gioăng đã được lắp và bu lông đã siết lực, cụm chi tiết sẵn sàng cho kiểm tra trước khi giao hàng. Đây là thời điểm bạn xác nhận rằng quá trình lắp đặt thực sự tạo ra một mối ghép kín.
Kiểm tra bằng mắt và kiểm tra kích thước
Bắt đầu bằng quét mắt thường. Gioăng không được nhìn thấy từ bên ngoài — nếu bạn thấy vật liệu gioăng nhô ra khỏi mối ghép, thì gioăng đang bị lệch, nén quá mức hoặc sai kích thước.
Kiểm tra khe hở mặt bích đồng đều quanh toàn bộ chu vi.
Dùng thước lá đo tại bốn điểm trở lên. Trên cụm lắp ráp tấm kim loại, sai lệch khe hở lớn hơn 0.3 mm (0.012 in.) trên mối ghép cho thấy tải trọng bu lông không đều hoặc mặt bích bị cong vênh cần được chỉnh sửa.
Tìm các dấu hiệu gioăng bị ép tràn — vật liệu bị đẩy ra khỏi mối ghép — và bất kỳ hư hỏng nào nhìn thấy được trên mép mặt bích xảy ra trong quá trình lắp ráp.
Kiểm tra rò rỉ và thử áp suất
Đối với các cụm lắp ráp phải giữ áp suất, kiểm tra rò rỉ là phép kiểm tra quyết định. Phương pháp phụ thuộc vào ứng dụng:
- Thử nghiệm áp suất khí: Tăng áp cho cụm lắp ráp đến áp suất thử quy định (thường là 1.5 × áp suất làm việc) và giữ trong một khoảng thời gian xác định. Bôi dung dịch xà phòng lên mối ghép và quan sát bọt khí.
- Thử nghiệm ngâm nước: Ngâm chìm cụm lắp ráp đã tăng áp và tìm các dòng bọt khí.
- Thử nghiệm chân không: Đối với các cụm lắp ráp áp suất thấp hoặc không tăng áp, hút chân không trên thể tích kín và theo dõi sự tăng áp suất theo thời gian.
Ghi lại áp suất thử, thời gian giữ và kết quả.
Đạt yêu cầu nghĩa là không có rò rỉ nhìn thấy được ở áp suất và thời gian quy định. Bất kỳ hiện tượng thấm, rỉ nước hay tạo bọt khí nào đều là không đạt — không được chấp nhận các rò rỉ “nhỏ” với giả định rằng chúng sẽ tự kín trong điều kiện vận hành.
Kiểm tra giữ mô-men xoắn
Gioăng bị giãn sau khi lắp đặt. Tải trọng bu lông giảm do vật liệu gioăng bị biến dạng dẻo và do các chu kỳ nhiệt gây ra hiện tượng giãn ứng suất.
Đối với các cụm lắp ráp quan trọng, siết lại bu lông sau 4–24 giờ ở nhiệt độ môi trường, theo cùng mẫu siết chéo.
Đo và ghi lại mô-men xoắn trên từng bu lông trước và sau khi siết lại.
Nếu giá trị siết lại thấp hơn 20 % so với mục tiêu ban đầu, hãy điều tra nguyên nhân — điều này có thể cho thấy hiện tượng rão gioăng, biến dạng dẻo của bu lông, hoặc mặt bích vốn đã không phẳng.
Tiêu chí chấp nhận — “Đạt” và “Không đạt” thực sự trông như thế nào
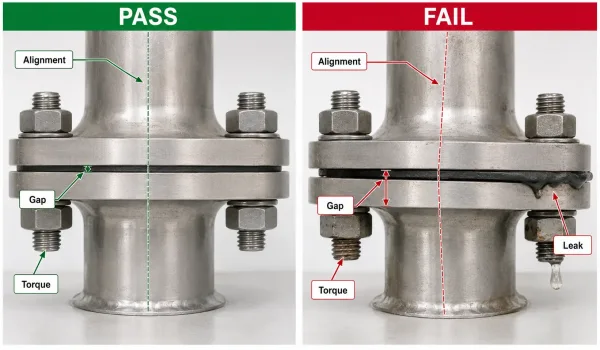
So sánh các điều kiện lắp đặt gioăng chấp nhận được và không chấp nhận được trên mối ghép tấm kim loại.
Kiểm tra mà không có tiêu chuẩn chỉ là quan sát.
Bảng dưới đây cung cấp các tiêu chí chấp nhận sản xuất tham khảo cho các mối ghép có gioăng trên tấm kim loại. Điều chỉnh các giá trị cho phù hợp với dữ liệu của nhà sản xuất gioăng cụ thể và các yêu cầu trên bản vẽ.
| Hạng mục kiểm tra | Đạt | Không đạt | Tham chiếu |
|---|---|---|---|
| Căn chỉnh gioăng | Được định tâm trong vòng bu lông, không nhô ra | Lệch vị trí nhìn thấy được hoặc vật liệu lấn vào lỗ | Bằng mắt / thước thẳng |
| Độ đồng đều khe hở mặt bích | ≤ 0.3 mm (0.012 in.) sai lệch quanh chu vi | > 0.3 mm sai lệch | Thước lá, ≥ 4 điểm |
| Độ nhẵn bề mặt (mặt bích) | Ra 3.2–6.3 µm cho gioăng mềm; Ra 1.6–3.2 µm cho gioăng kim loại | Vượt quá Ra quy định | Máy đo độ nhám bề mặt |
| Sai lệch mô-men xoắn | ±10 % giá trị mục tiêu trên tất cả các bu lông | Bất kỳ bu lông nào ngoài ±10 % | Cờ lê mô-men xoắn đã hiệu chuẩn |
| Khả năng giữ lực khi siết lại | Giá trị siết lại nằm trong 20 % so với mục tiêu ban đầu | > 20 % mức giảm | Cờ lê mô-men xoắn, 4–24 h sau khi lắp đặt |
| Thử nghiệm áp suất | Không rò rỉ ở áp suất thử và thời gian giữ áp quy định | Bất kỳ hiện tượng rỉ thấm hoặc tạo bọt khí nào nhìn thấy được | Đồng hồ đo áp suất, dung dịch xà phòng |
| Khuyết tật quan sát được | Không thấy hiện tượng đùn, vết cắt hay hư hỏng tại mối nối | Vật liệu bị ép tràn, hư hỏng gioăng nhìn thấy được | Kiểm tra bằng mắt |
Các tiêu chí này chỉ là điểm khởi đầu. Bản vẽ hoặc nhà sản xuất gioăng có thể quy định các giới hạn chặt chẽ hơn hoặc lỏng lẻo hơn tùy theo ứng dụng — luôn tuân theo thông số kỹ thuật kỹ thuật khi có xung đột.
Kiểm tra giai đoạn mẫu thử so với kiểm tra giai đoạn sản xuất
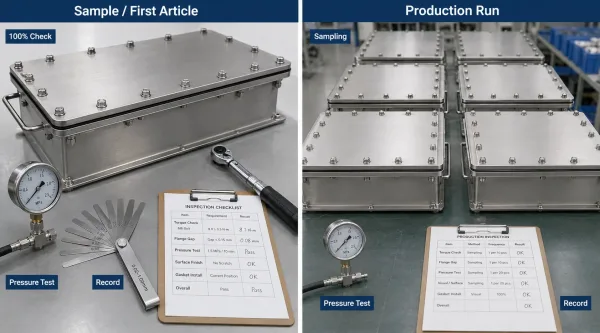
So sánh giữa kiểm tra gioăng sản phẩm đầu tiên và kiểm tra trong sản xuất hàng loạt cho các cụm lắp ráp tấm kim loại.
Phương pháp kiểm tra thay đổi tùy thuộc vào việc bạn đang xác thực sản phẩm đầu tiên hay đang chạy một lô sản xuất. Bảng dưới đây tóm tắt những khác biệt chính.
| Kích thước | Mẫu thử / Sản phẩm đầu tiên | Lô sản xuất |
|---|---|---|
| Mục đích | Chứng minh thiết kế hoạt động — xác minh độ nén, độ kín và độ khớp khi lắp ráp | Chứng minh tính nhất quán — mọi sản phẩm đều đáp ứng cùng một tiêu chuẩn |
| Kiểm tra mô-men xoắn | 100 % của bu lông, được ghi nhận riêng lẻ | Lấy mẫu thống kê (ví dụ: sản phẩm đầu tiên, sản phẩm cuối cùng, các khoảng ngẫu nhiên) |
| Thử nghiệm áp suất | Mọi cụm lắp ráp | Kế hoạch lấy mẫu theo AQL hoặc 100 % cho các ứng dụng quan trọng |
| Kiểm tra kích thước | Đo toàn bộ khe hở mặt bích tại ≥ 4 điểm | Kiểm tra đột xuất theo tần suất đã xác định |
| Hoàn thiện bề mặt | Đo và ghi nhận trên bề mặt ghép nối | Xác minh khi thiết lập quy trình; kiểm tra đột xuất nếu dụng cụ thay đổi |
| Xác minh siết lại | Được thực hiện và ghi chép | Thực hiện trên sản phẩm đầu tiên; tần suất sản xuất theo xác thực quy trình |
| Lưu trữ hồ sơ | Báo cáo kiểm tra đầy đủ với dữ liệu, hình ảnh và kết quả đạt/không đạt | Lưu giữ theo yêu cầu của hệ thống chất lượng (thường 5–10 năm đối với hàng không vũ trụ hoặc y tế) |
Ở giai đoạn mẫu, mục tiêu là xác nhận rằng thiết kế — độ phẳng mặt bích, lựa chọn gioăng, mẫu bu-lông, thông số mô-men xoắn — thực sự tạo ra một mối ghép kín trong các điều kiện dự kiến.
Mọi biến số đều được đo và ghi nhận vì bạn đang xây dựng đường cơ sở.
Trong sản xuất, mục tiêu chuyển sang tính nhất quán. Bạn đã biết thiết kế hoạt động tốt; giờ đây bạn cần xác minh rằng mọi cụm lắp ráp ra khỏi dây chuyền đều đáp ứng cùng một tiêu chuẩn.
Điều này có nghĩa là tần suất kiểm tra được xác định rõ, dụng cụ được hiệu chuẩn, và một quy trình báo cáo rõ ràng khi một hạng mục kiểm tra không đạt. Hồ sơ kiểm tra trở thành bằng chứng cho thấy quy trình đang được kiểm soát, không chỉ là một lần đạt yêu cầu.
Những thiếu sót kiểm tra phổ biến gây ra hư hỏng thực địa
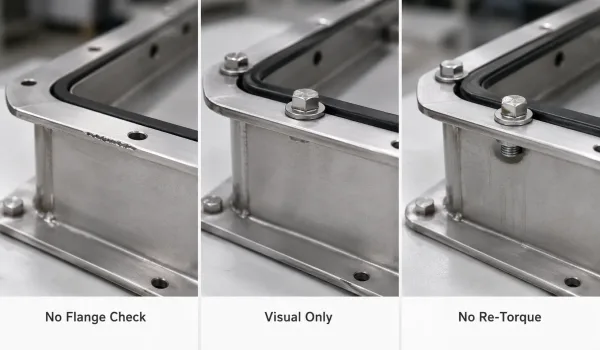
Ba sai lầm kiểm tra phổ biến có thể dẫn đến lỗi kín của gioăng.
Ngay cả các chương trình kiểm tra có thiện chí cũng có những điểm mù. Ba khoảng trống dưới đây chiếm một tỷ lệ không cân xứng trong các lỗi hiện trường.
Bỏ qua kiểm tra mặt bích trước khi lắp đặt
Cách rút ngắn phổ biến nhất là kiểm tra gioăng nhưng không kiểm tra bề mặt mà gioăng tiếp xúc.
Một gioăng đáp ứng mọi thông số kỹ thuật vẫn sẽ bị rò rỉ nếu mặt bích có ba via từ cắt laser, một vùng lõm do biến dạng hàn, hoặc chất bịt kín còn sót lại từ lần lắp ráp trước.
Trên các chi tiết tấm kim loại, độ phẳng mặt bích đặc biệt nhạy cảm với dung sai tạo hình và nhiệt lượng đầu vào từ hàn — hãy kiểm tra nó, đừng mặc định.
Chỉ dựa vào kiểm tra bằng mắt
Một mối ghép trông có vẻ kín có thể không thực sự kín.
Kiểm tra bằng mắt phát hiện các lỗi nghiêm trọng — gioăng bị lệch, hiện tượng ép tràn nhìn thấy được, thiếu bu lông — nhưng không phát hiện được tải trọng bu lông không đủ, hư hỏng gioăng bên dưới bề mặt, hoặc các đường rò rỉ vi mô.
Đối với bất kỳ cụm lắp ráp nào cần giữ áp suất hoặc duy trì độ kín khi chịu rung động hoặc chu kỳ nhiệt, thử nghiệm áp suất hoặc thử nghiệm chức năng là bắt buộc.
Bỏ qua yêu cầu siết lại mô-men xoắn
Lực siết bu-lông giảm sau khi lắp đặt. Đây không phải là khuyết tật — đó là một tính chất của mối ghép.
Vật liệu gioăng bị biến dạng dẻo theo thời gian, ren bu lông ổn định lại, và bề mặt mặt bích thích ứng dưới tải trọng.
Bỏ qua bước siết lại mô-men xoắn có nghĩa là chấp nhận bất kỳ tải trọng bu lông dư thừa nào còn lại sau khi giãn ứng suất, mức này có thể thấp hơn mức tối thiểu cần thiết để có độ kín đáng tin cậy.
Đối với các ứng dụng nhiệt độ cao hoặc chu kỳ, siết lại không phải là một sự ưu ái — đó là một yêu cầu.