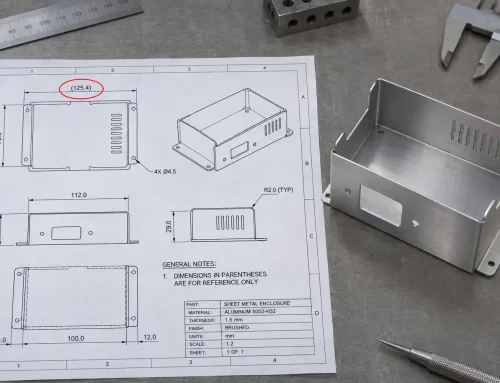
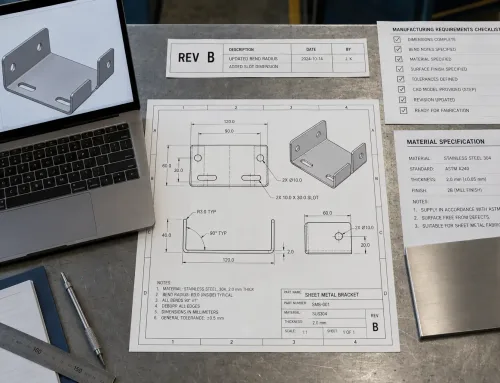
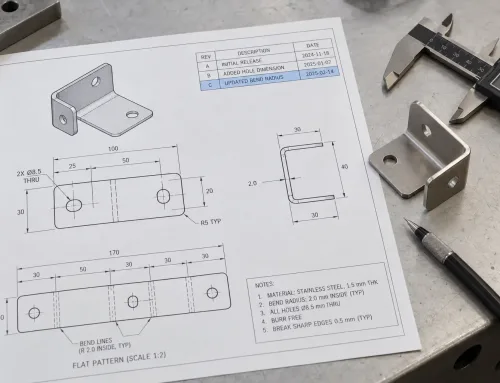
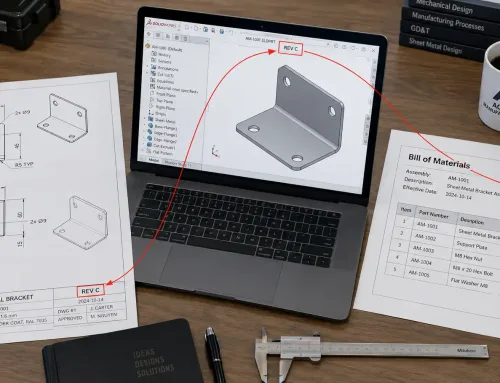
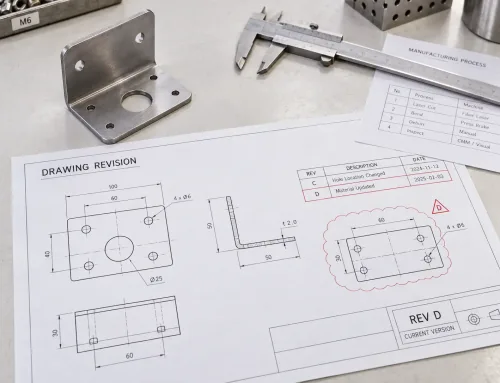
Bản vẽ kỹ thuật là một tài liệu chuẩn hóa, có ghi kích thước, được dùng để truyền đạt hình dạng hình học chính xác, vật liệu, dung sai và yêu cầu sản xuất của một chi tiết hoặc cụm chi tiết tới nhà sản xuất.
Nó cung cấp một ngôn ngữ đồ họa rõ ràng và được hiểu phổ quát để xác định các chi tiết, cùng với một thông số sản xuất hoàn chỉnh. Nó cũng đóng vai trò là cơ sở thực tế cho sự hợp tác giữa người mua và nhà sản xuất.
Đối với kỹ sư, đội ngũ mua hàng và quản lý dự án tham gia vào gia công kim loại theo yêu cầu, việc biết đọc, lập và đánh giá bản vẽ kỹ thuật là một kỹ năng thiết yếu.
Bản vẽ kỹ thuật là gì?
Bản vẽ kỹ thuật, thường còn được gọi là bản vẽ kỹ sư, là một tài liệu sản phẩm kỹ thuật chính thức được lập theo các tiêu chuẩn được công nhận như ISO 128, ISO 5456, ISO 8015, ISO 2768 / ISO 22081, hoặc loạt tiêu chuẩn ASME Y14. Trong đó, ASME Y14.5 được sử dụng rộng rãi cho ghi kích thước, dung sai và ký hiệu GD&T.
Mục đích chính của nó là xác định một thông số sản xuất hoàn chỉnh, rõ ràng, không mơ hồ, chuẩn hóa và dễ diễn giải.
Mô hình CAD cung cấp hình dạng hình học của một chi tiết, nhưng bản vẽ kỹ thuật bổ sung các thông tin sản xuất quan trọng, chẳng hạn như cấp vật liệu, yêu cầu độ nhẵn bề mặt, dung sai quan trọng và không quan trọng, thông số ren và yêu cầu quy trình đặc biệt.
Tại sao bản vẽ kỹ thuật vẫn quan trọng trong sản xuất hiện đại
Mặc dù 3D mô hình hóa hiện được sử dụng rộng rãi, bản vẽ kỹ thuật vẫn không thể thiếu trong sản xuất vì một số lý do:
- Chúng xác minh thiết kế kỹ thuật số trước khi bắt đầu sản xuất, giúp phát hiện các lỗi có thể bị bỏ sót nếu chỉ xem xét mô hình.
- Chúng đóng vai trò là tài liệu tham chiếu mang tính hợp đồng trong mua hàng. Khi bản vẽ và mô hình 3D mâu thuẫn, bản vẽ thường được coi là tài liệu điều khiển.
- Chúng chứa thông tin thiết yếu cho quy trình sản xuất mà có thể không được bao gồm trong 3D mô hình. Để biết thêm chi tiết về những gì 2D bản vẽ và 3D tệp CAD mỗi loại cung cấp, xem phần sau về 2D Bản vẽ kỹ thuật so với 3D tệp CAD.
- Chúng đóng vai trò như một ngôn ngữ chung trong chuỗi cung ứng toàn cầu, không phụ thuộc vào một nền tảng phần mềm hay định dạng tệp cụ thể nào.
Các loại bản vẽ kỹ thuật
Bản vẽ kỹ thuật có thể được chia thành nhiều loại tùy thuộc vào mục đích:
- Bản vẽ chi tiết — Xác định tất cả kích thước, dung sai, thông số vật liệu và yêu cầu sản xuất cho một linh kiện đơn lẻ.
- Bản vẽ lắp ráp — Cho thấy cách nhiều chi tiết ghép lại với nhau và thường bao gồm Danh mục vật tư (BOM).
- Bản vẽ nổ (bản vẽ tách rời) — Tách các linh kiện ra về mặt không gian để hiển thị thứ tự lắp ráp và mối quan hệ giữa các chi tiết.
- Bản vẽ sơ đồ — Cho thấy các mối quan hệ chức năng, thường được sử dụng trong hệ thống điện hoặc thủy lực thay vì dùng cho hình học chính xác.
Trong gia công tấm kim loại, các loại bản vẽ được sử dụng phổ biến nhất là bản vẽ chi tiết và bản vẽ lắp ráp.
Các yếu tố chính của bản vẽ kỹ thuật
Khung Tên
Khung tên chứa siêu dữ liệu thiết yếu, bao gồm số bản vẽ, lịch sử sửa đổi, tên công ty, tỷ lệ, đơn vị và thông số dung sai chung.
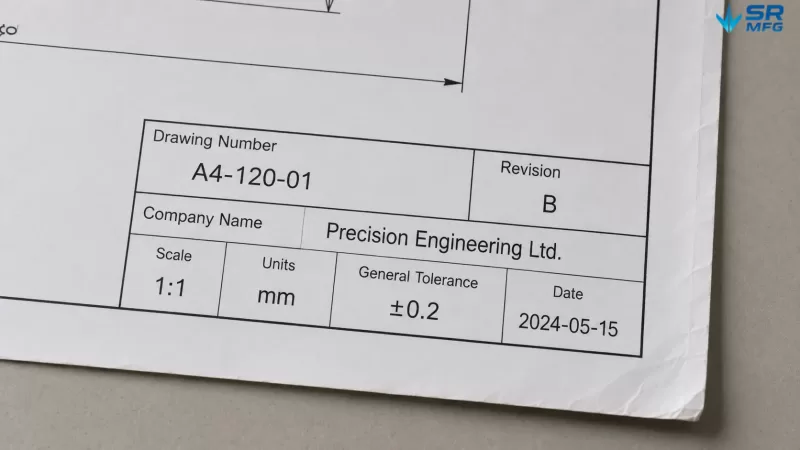
Hình thức thực tế của khung tên bản vẽ tiêu chuẩn, đánh dấu các trường chính mà đội ngũ mua hàng và kỹ thuật quan tâm nhiều nhất.
Đối với các đội mua hàng, tính đầy đủ của khung tên là một trong những dấu hiệu đầu tiên cho thấy chất lượng bản vẽ. Thiếu ngày sửa đổi hoặc định nghĩa đơn vị không rõ ràng là những nguyên nhân phổ biến gây ra lỗi sản xuất.
Hình chiếu vuông góc và hình chiếu đẳng cự
Hầu hết các bản vẽ kỹ thuật sử dụng phép chiếu trực giao, một bộ 2D các hình chiếu như hình chiếu trước, hình chiếu trên và hình chiếu bên phải, để mô tả đầy đủ một 3D vật thể.
Phép chiếu góc thứ nhất, thường được sử dụng theo tiêu chuẩn ISO ở châu Âu và châu Á, và phép chiếu góc thứ ba, thường được sử dụng theo tiêu chuẩn ASME ở Bắc Mỹ, sắp xếp các hình chiếu theo cách khác nhau. Ký hiệu phép chiếu trong khung tên cho người đọc biết hệ thống phép chiếu nào đang được sử dụng.
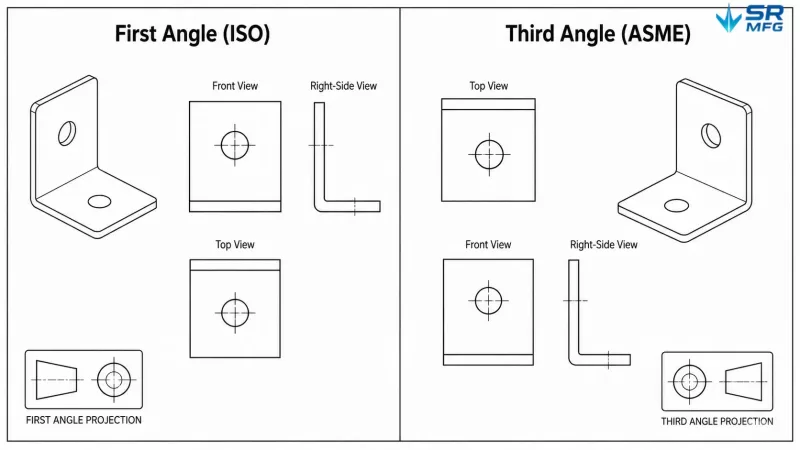
Bố cục hình chiếu của cùng một chi tiết giá đỡ tấm kim loại dưới hai hệ thống phép chiếu được hiển thị song song để so sánh, giúp bạn hiểu trực quan ý nghĩa của các ký hiệu phép chiếu.
Một hình chiếu đẳng giác cung cấp 3D tham chiếu trực quan và giúp cải thiện sự hiểu biết. Tuy nhiên, nó không nên thay thế các hình chiếu vuông góc có kích thước dùng cho sản xuất.
Kích thước và dung sai
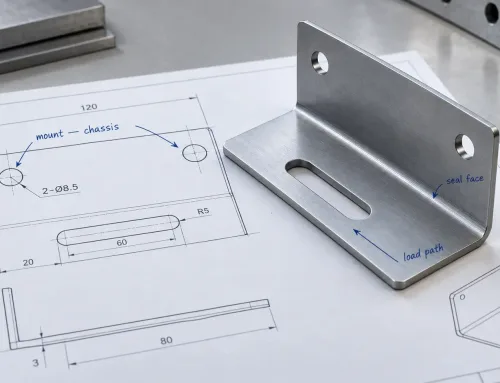
Mỗi đặc tính chức năng phải được ghi kích thước rõ ràng. Kích thước tuyến tính, kích thước góc, đường kính và bán kính cần được đánh dấu theo cách rõ ràng và không mơ hồ.
Dung sai xác định độ lệch chấp nhận được cho từng kích thước. Có hai phương pháp phổ biến:
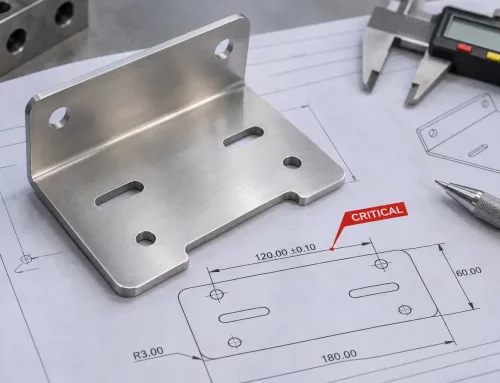
- Dung sai tuyến tính, chẳng hạn như 50.0 ± 0.2 mm, xác định trực tiếp giới hạn trên và giới hạn dưới.
- Hình học dung sai và dung sai (GD&T) định nghĩa các kiểm soát hình học tương đối với các đường cơ sở, như độ phẳng, độ song song, vị trí và độ profile.
GD&T đặc biệt có giá trị đối với chi tiết tấm kim loại, vì độ chính xác của độ uốn và vị trí lỗ so với đường uốn thường rất quan trọng đến hiệu suất lắp ráp.
Ký hiệu độ nhám bề mặt và độ bóng bề mặt
Ký hiệu độ nhám bề mặt, chẳng hạn như các giá trị Ra, xác định chất lượng yêu cầu của bề mặt gia công hoặc tạo hình.
Yêu cầu hoàn thiện bề mặt tấm kim loại quy định các nhu cầu xử lý sau, như sơn tĩnh điện, anodizing hoặc mạ điện. Trong sản xuất tấm kim loại, điều quan trọng là phải chỉ định độ dày lớp phủ trên bản vẽ vì lớp mạ hoặc lớp phủ tích tụ có thể ảnh hưởng đến độ chính xác kích thước cuối cùng của chi tiết.
Ký hiệu hàn
Các ký hiệu hàn tiêu chuẩn hóa quy định loại mối hàn, kích thước, chiều dài và vị trí. Các loại mối hàn phổ biến bao gồm mối hàn góc, mối hàn đối đầu, mối hàn điểm và mối hàn chìm.
Đối với các cụm lắp ráp tấm kim loại có hàn điểm hoặc hàn đường may, ký hiệu hàn chính xác giúp loại bỏ mơ hồ và tránh phải gia công lại tốn kém.
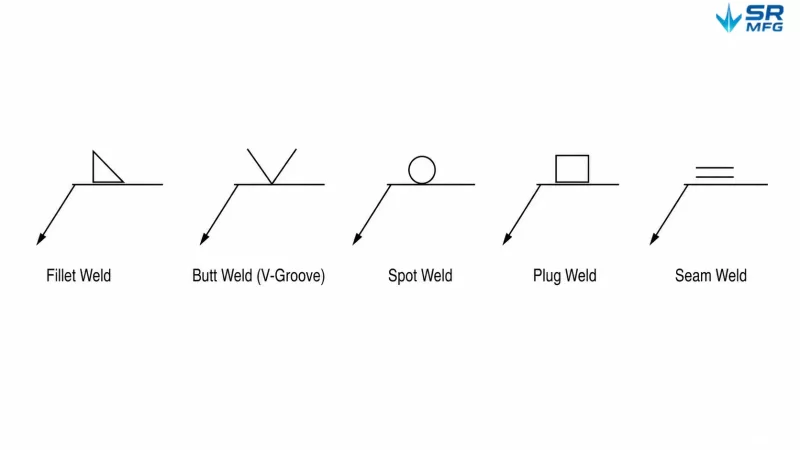
Phân tích cấu trúc và ý nghĩa của năm ký hiệu hàn phổ biến trong bản vẽ tấm kim loại để sử dụng làm biểu đồ tham khảo nhanh.
Ghi chú vật liệu
Bản vẽ kỹ thuật phải chỉ định vật liệu và độ dày, cùng với tiêu chuẩn vật liệu áp dụng.
Các ghi chú vật liệu phổ biến trong gia công tấm kim loại bao gồm thép không gỉ như SUS304 hoặc 316, thép cán nguội như SPCC hoặc DC01, hợp kim nhôm như AL5052 hoặc AL6061, và thép mạ kẽm như SGCC.
Độ dày vật liệu có thể được biểu thị bằng milimét hoặc số hiệu gauge, tùy theo thông lệ khu vực.
Tiêu chuẩn bản vẽ kỹ thuật
Hai hệ thống tiêu chuẩn chính thường được sử dụng cho bản vẽ kỹ thuật trên toàn thế giới.
- Các tiêu chuẩn ISO được sử dụng rộng rãi ở châu Âu, châu Á và nhiều chuỗi cung ứng quốc tế. Các tiêu chuẩn liên quan bao gồm ISO 128 cho trình bày bản vẽ, ISO 5456 cho phương pháp chiếu, ISO 8015 cho nguyên tắc dung sai, và ISO 22081:2021 cho dung sai chung.
- ASME Y14.5 là tiêu chuẩn chính được sử dụng ở Bắc Mỹ. Các khác biệt chính giữa hệ thống ISO và ASME bao gồm phương pháp chiếu, triết lý dung sai, và cách xử lý mặc định của dung sai hình học, bao gồm ASME Rule #1.
- Các tiêu chuẩn khu vực, chẳng hạn như JIS B 0001 tại Nhật Bản và tiêu chuẩn GB/T tại Trung Quốc, phần lớn phù hợp với hệ thống ISO.
Khi đặt mua các chi tiết tấm kim loại trên thị trường quốc tế, người mua và kỹ sư nên luôn xác nhận hệ tiêu chuẩn áp dụng và đảm bảo rằng ký hiệu hình chiếu, ghi chú dung sai và quy ước bản vẽ phù hợp với hệ thống đó.
Bản vẽ kỹ thuật trong sản xuất tấm kim loại
Bản phẳng
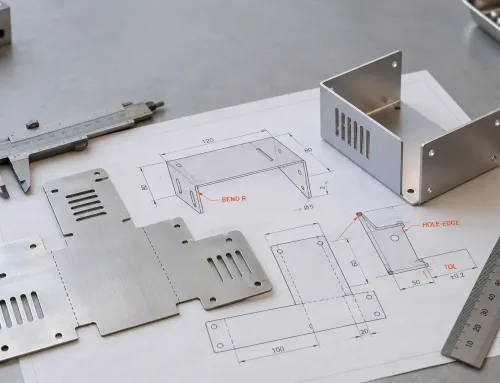
Một bản phẳng tấm kim loại là hình dạng phôi 2D của một chi tiết trước khi uốn. Đây là một trong những yếu tố quan trọng nhất trong bản vẽ kỹ thuật vì nó xác định kích thước cắt của vật liệu thô, trực tiếp quyết định chương trình cắt laser hoặc dập lỗ.
Bản triển khai phẳng thường bao gồm đường gấp, mũi tên hướng gấp và giá trị khấu trừ gấp được tính từ độ dày vật liệu và hệ số K. Ngay cả khi đã cung cấp 3D tệp STEP, nhà sản xuất vẫn cần bản triển khai phẳng để kiểm tra phép tính triển khai và xác nhận chính xác kích thước cắt.
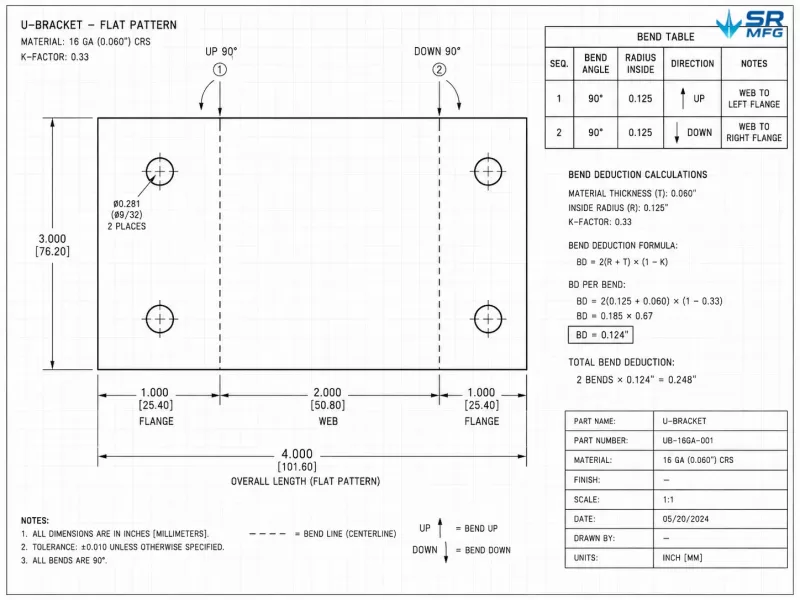
Phương pháp đánh dấu thực tế của bản vẽ triển khai chi tiết tấm kim loại, bao gồm đường gấp, mũi tên hướng gấp, đánh dấu kích thước và bảng gấp.
Ghi chú uốn và bảng uốn
Yêu cầu gấp tấm kim loại cần nêu rõ góc gấp, bán kính gấp và hướng gấp. Các ghi chú phổ biến bao gồm mũi tên gấp lên và gấp xuống, cũng như kích thước lấy theo đường khuôn hoặc đường tâm bán kính.
Bảng gấp tổng hợp tất cả các thông số liên quan đến gấp, chẳng hạn như góc, bán kính, hướng và thứ tự gấp, trong một bảng tham chiếu duy nhất. Điều này đặc biệt hữu ích cho các chi tiết tấm kim loại có nhiều đường gấp.
Dung sai riêng cho tấm kim loại
Dung sai chi tiết tấm kim loại khác với dung sai chi tiết gia công cơ khí. Các kích thước tuyến tính cắt laser thông thường thường có thể đạt khoảng ±0.1 mm, trong khi góc gấp thường được kiểm soát trong khoảng từ ±0.5° đến ±1°, tùy thuộc vào vật liệu, độ dày, dụng cụ và điều kiện quy trình.
Vị trí lỗ so với đường gấp đặc biệt nhạy cảm. Các đặc trưng đặt quá gần vùng gấp có thể bị biến dạng trong quá trình tạo hình. Nhà thiết kế nên tham chiếu ISO 2768-mK cho dung sai tuyến tính và góc tổng quát, hoặc sử dụng ASME Y14.5 để xác định riêng từng dung sai quan trọng.
Ghi chú độ hoàn thiện bề mặt và phụ kiện
Chi tiết tấm kim loại thường cần xử lý bề mặt sau gia công, chẳng hạn như sơn tĩnh điện, anodizing, mạ điện, chải bề mặt hoặc thụ động hóa. Mỗi quy trình có thể làm tăng kích thước tích lũy. Ví dụ, sơn tĩnh điện có thể làm tăng khoảng 0.06–0.12 mm mỗi mặt.
Bản vẽ cần nêu rõ loại hoàn thiện bề mặt, màu sắc, độ dày lớp phủ và tiêu chuẩn áp dụng. Đối với chi tiết tấm kim loại tùy chỉnh có phần cứng ép nén (self-clinching), chẳng hạn như đai ốc khóa, standoff và bu lông ren, thường là các linh kiện loại PEM, bản vẽ cần chỉ rõ mã chi tiết, thông số ren và vị trí lắp đặt.
Chất lượng bản vẽ ảnh hưởng đến báo giá, thời gian giao hàng và chi phí như thế nào
Một bản vẽ kỹ thuật đầy đủ và rõ ràng là một trong những yếu tố quan trọng nhất để có được báo giá tấm kim loại nhanh chóng và chính xác.
Bản vẽ không đầy đủ, chẳng hạn như bản vẽ thiếu kích thước, dung sai mơ hồ hoặc không có chỉ định độ hoàn thiện bề mặt, buộc nhà sản xuất phải đặt câu hỏi làm rõ nhiều lần. Điều này kéo dài chu kỳ báo giá và lãng phí thời gian quý báu của cả hai bên. Ghi chú vật liệu không rõ ràng cũng có thể dẫn đến định giá vật liệu sai.
Một vấn đề khác cần đặc biệt chú ý là quy định dung sai quá chặt. Dung sai quá chặt có thể làm tăng chi phí do yêu cầu gia công chậm hơn, kiểm tra nghiêm ngặt hơn hoặc gia công thứ cấp. Ví dụ, quy định ±0.05 mm cho một lỗ lắp đặt không quan trọng trong khi ±0.2 mm đã hoàn toàn đáp ứng yêu cầu chức năng có thể làm tăng không cần thiết chi phí sản xuất và giảm hiệu quả chế tạo.
Danh sách kiểm tra rà soát bản vẽ của nhà sản xuất
Để hỗ trợ báo giá và sản xuất suôn sẻ, hãy đảm bảo bản vẽ kỹ thuật của bạn bao gồm các thông tin sau:
- Một khung tên đầy đủ với mã chi tiết, bản sửa đổi, vật liệu và hoàn thiện bề mặt
- Tất cả kích thước quan trọng và dung sai rõ ràng, bao gồm bản phẳng (flat pattern) với ghi chú uốn cho chi tiết tấm kim loại
- Ghi chú độ hoàn thiện bề mặt, ghi chú phụ kiện, cấp vật liệu, độ dày và các tiêu chuẩn áp dụng
- Yêu cầu hàn, đánh dấu chi tiết, yêu cầu đóng gói và yêu cầu kiểm tra tấm kim loại
Lỗi thường gặp trong bản vẽ kỹ thuật cho chi tiết tấm kim loại
- Sai sót trong ghi kích thước — Các ví dụ bao gồm ghi kích thước đến các góc lý thuyết sắc nhọn thay vì điểm tiếp tuyến, hoặc sử dụng kích thước chuỗi gây tích lũy dung sai. Đây là những nguyên nhân phổ biến gây ra lỗi chế tạo.
- Lỗi về tính khả thi chế tạo — Bao gồm quy định chiều cao gờ (flange) quá ngắn so với bán kính uốn, đặt lỗ quá gần đường uốn, hoặc áp dụng dung sai vượt quá năng lực của quy trình tạo hình.
- Lỗi tài liệu — Bản sửa đổi lỗi thời, trộn lẫn đơn vị mét và đơn vị inch trên cùng một bản vẽ, hoặc thiếu ký hiệu hình chiếu có thể gây nhầm lẫn trong quá trình sản xuất và kiểm tra.
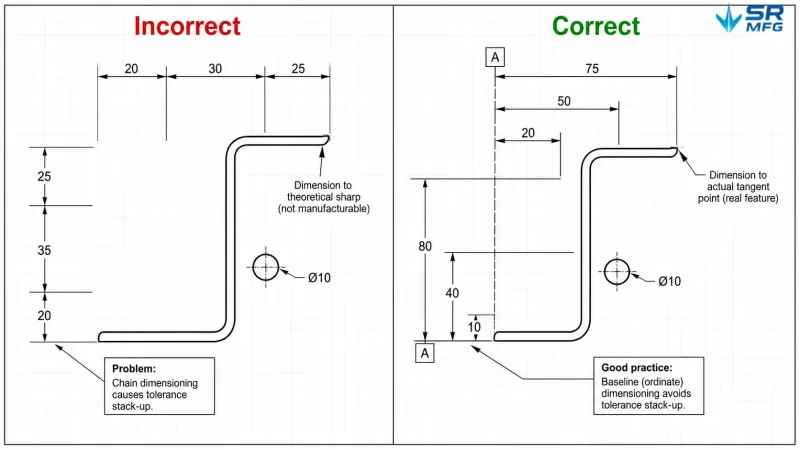
So sánh và minh họa hai lỗi ghi kích thước phổ biến trong bản vẽ tấm kim loại và cách thực hiện đúng để giúp nhà thiết kế và người mua hàng tự kiểm tra nhanh chóng.
Bản vẽ kỹ thuật 2D so với Tệp CAD 3D
Cả 2D bản vẽ và 3D tệp CAD đều rất cần thiết.
Một 3D mô hình xác định hình học, mối quan hệ không gian và hỗ trợ phát triển bản phẳng (flat pattern) cũng như kiểm tra va chạm. Một 2D bản vẽ kỹ thuật xác định dung sai, hoàn thiện bề mặt, thông số vật liệu, ghi chú, yêu cầu hàn và quan trọng nhất là các yêu cầu chế tạo mang tính hợp đồng được sử dụng trong mua sắm.
Các định dạng trao đổi phổ biến bao gồm:
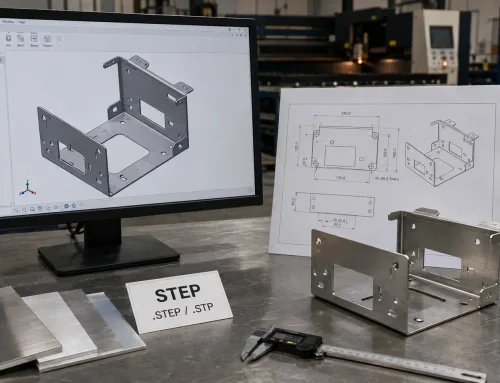
- STEP (.stp) cho 3D hình học dùng chung
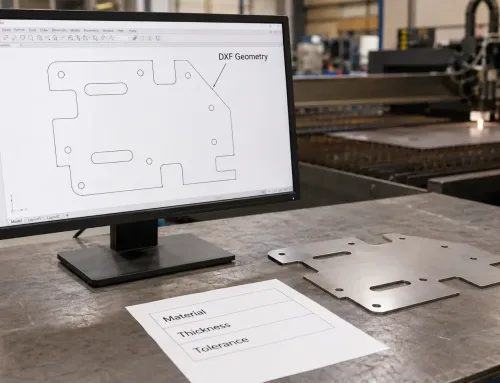
- DXF cho 2D dữ liệu cắt bản phẳng (flat pattern)
- PDF cho bản vẽ kỹ thuật có kích thước
Đối với đơn hàng chi tiết tấm kim loại, phương pháp tốt nhất là cung cấp một gói dữ liệu hoàn chỉnh bao gồm tệp STEP, bản vẽ PDF và tệp DXF bản triển khai phẳng.
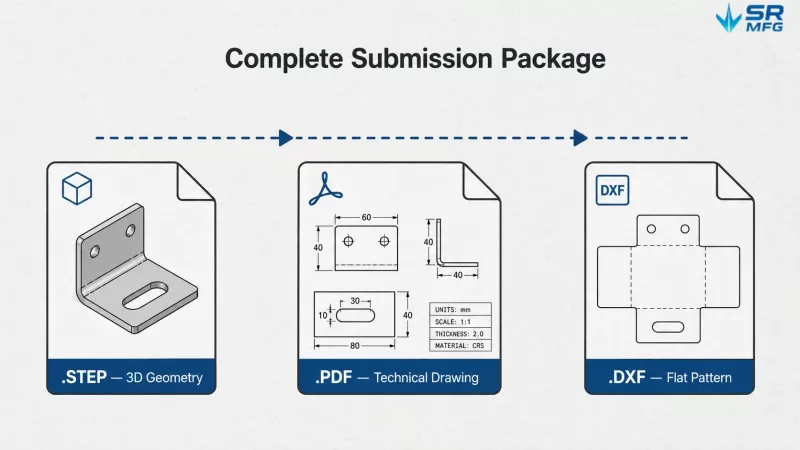
Các tệp STEP 3D, tệp bản vẽ PDF và tệp DXF triển khai.
Bản vẽ kỹ thuật và các thuật ngữ liên quan
| Thuật ngữ | Ý nghĩa |
|---|---|
| Bản vẽ kỹ thuật | Một tài liệu sản xuất chính thức, được tiêu chuẩn hóa và có ghi kích thước |
| Bản vẽ kỹ thuật kỹ sư | Thường được dùng thay thế cho bản vẽ kỹ thuật; ý nghĩa chính xác phụ thuộc vào ngữ cảnh |
| Bản in kỹ thuật | Một thuật ngữ có nguồn gốc từ quy trình in bản in lam (cyanotype); hiện nay thường được dùng để chỉ bất kỳ bản vẽ kỹ thuật nào |
| Phác thảo kỹ thuật | Một bản vẽ phác thảo vẽ tay, không chính thức, mang tính ý tưởng, có thể không có kích thước hoặc chưa được tiêu chuẩn hóa |
| Bản vẽ CAD | Một đầu ra kỹ thuật số được tạo trong phần mềm CAD; bản vẽ kỹ thuật xác định tiêu chuẩn thông tin mà nó cần tuân theo |