Bạn đã thiết kế một vỏ hộp bằng tấm kim loại. Các vách dày 1.2 mm dày. Bạn cần M4 vít để giữ một tấm nắp sẽ được tháo ra để bảo trì năm mươi lần trong vòng đời sản phẩm. Cắt ren trực tiếp sẽ không hiệu quả — không đủ vật liệu để tạo ren đáng tin cậy. Vậy bạn cần ghi yêu cầu gì?
Đây là một trong những quyết định thiết kế phổ biến nhất trong gia công tấm kim loại, và cũng là một trong những quyết định dễ mắc sai lầm nhất. Lựa chọn sai sẽ dẫn đến ren bị lờn khi lắp ráp, báo giá bị từ chối ở giai đoạn RFQ, hoặc các chi tiết liên kết bị lỏng sau một năm sử dụng thực tế. Lựa chọn đúng phụ thuộc vào độ dày tấm, yêu cầu tải trọng, số chu kỳ lắp ráp và cách hoàn thiện chi tiết.
Hướng dẫn này giải thích vì sao tấm mỏng khó cắt ren thông thường, so sánh sáu phương pháp tạo ren cùng thông số thiết kế của chúng, và cung cấp cho bạn một khung để ghi yêu cầu giải pháp phù hợp trên bản vẽ.
Tại Sao Tấm Mỏng Không Thể Cắt Ren Trực Tiếp
Quy tắc tiêu chuẩn để có ren cắt bền là độ sâu ăn khớp — chiều dài tiếp xúc ren giữa vít và vật liệu nền — phải bằng ít nhất một lần đường kính chi tiết liên kết.
Đối với ren M4 (đường kính 4 mm), điều đó có nghĩa là 4 mm vật liệu ăn khớp. Đối với M5, điều đó có nghĩa là 5 mm.
Độ dày tấm kim loại độ dày tấm kim loại điển hình cho các ứng dụng này là 0.8 đến 2.0 mm. Ở các độ dày đó, một lỗ ren M4 chỉ tạo ra một đến hai vòng ren hoàn chỉnh. Điều đó là không đủ để chịu được momen xoắn lắp ráp thông thường, chưa nói đến việc tháo lắp lặp lại hay tải trọng rung động.
Số vòng ren hiệu dụng có thể được ước tính bằng một công thức đơn giản:
Số vòng ren hiệu dụng = độ dày tấm ÷ bước ren
Ví dụ, M4 × 0.7 mm bước ren trong tấm 1.4 mm:
1.4 ÷ 0.7 = 2.0 vòng
Điều đó là ở mức biên giới đối với tải nhẹ và không đủ cho bất kỳ ứng dụng kết cấu nào. Hầu hết kỹ sư coi ba vòng là mức tối thiểu cho tải trung bình và năm vòng trở lên cho các ứng dụng chịu tải nặng.
Đây là lý do tại sao tấm kim loại mỏng cần các phương pháp tạo ren thay thế. Mục tiêu luôn giống nhau: tạo đủ chiều sâu ăn ren để chịu được tải trọng thiết kế, bất kể tấm mỏng đến đâu.
Sáu Phương Pháp Thêm Ren Cho Tấm Kim Loại Mỏng
Có sáu phương pháp thực tế. Mỗi phương pháp giải quyết vấn đề thiếu vật liệu theo cách khác nhau, và mỗi phương pháp đều có những giới hạn rõ ràng về khi nào hiệu quả và khi nào không.
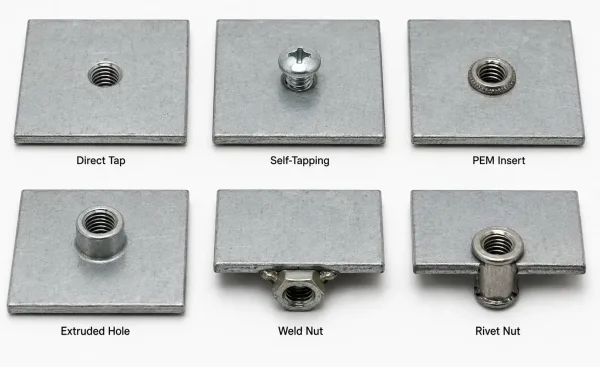
So sánh giữa cắt ren trực tiếp, vít tự cắt ren, ren cấy ép (self-clinching inserts), lỗ ép nổi, đai ốc hàn và đai ốc tán (rivet nuts).
Tạo ren trực tiếp
Tạo ren trực tiếp là cắt ren vào lỗ khoan trước bằng mũi taro tiêu chuẩn. Đây là phương pháp đơn giản nhất và không cần thêm phần cứng nào. Nhưng chỉ hiệu quả khi tấm đủ dày để có độ ăn ren đầy đủ.
Độ dày tối thiểu: 2.0 mm cho M3, 2.5 mm cho M4, 3.0 mm cho M5 (thép mềm; nhôm cần dày hơn một chút do cường độ cắt thấp hơn).
Cắt ren trực tiếp khả thi cho các tấm độ dày trung bình và ứng dụng kết cấu nơi ren không phải chịu chu kỳ tháo lắp thường xuyên.
Đối với các tấm dưới 2.0 mm, hãy bỏ qua hoàn toàn phương pháp này.
Vít tự cắt ren
Vít tự cắt ren (còn gọi là vít tạo ren hoặc vít tấm kim loại) tự cắt ren khi được siết vào lỗ mồi.
Không cần cắt ren trước. Chúng lắp đặt nhanh chóng và hoạt động tốt trên vật liệu mỏng — xuống tới khoảng 0.5 mm đối với các cỡ vít nhỏ.
Đánh đổi là khả năng tái sử dụng hạn chế. Ren vít tự cắt trên kim loại mỏng thường chịu được từ một đến ba lần lắp ráp trước khi bị trượt ren.
Chúng phù hợp nhất cho các nắp che tải nhẹ, không chịu lực kết cấu, chỉ lắp ráp một lần hoặc hiếm khi mở ra.
Ecu cấy tự chèn (kiểu PEM)
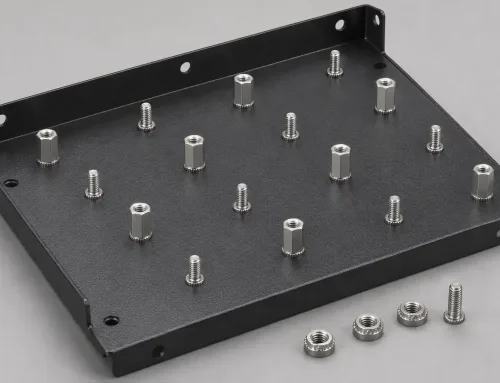
Bu lông/đai ốc ép (self-clinching) cho tấm kim loại là tiêu chuẩn công nghiệp để tạo ren vĩnh viễn, tái sử dụng được trên các tấm mỏng.
Một chi tiết lắp ráp chính xác — thường là ecu, bu lông ren hoặc chân đinh cách điện — được ép vào lỗ có kích thước phù hợp. Phần thân có gân của chi tiết làm dịch chuyển vật liệu tấm xung quanh, khiến vật liệu này biến dạng nguội và chảy vào rãnh tròn trên thân chi tiết.
Điều này tạo ra một khóa cơ khí giúp chịu được cả xoay và kéo ra.
Ren cấy ép hoạt động trên các tấm mỏng tới 0.5 mm đối với M2.5 phần cứng.
Sau khi lắp đặt, chúng cung cấp ren trong cường độ đầy đủ, được đánh giá cho việc lắp ráp lặp lại nhiều lần.
Các loại phổ biến bao gồm:
- Đai ốc ép tiêu chuẩn — cho các tấm mục đích sử dụng chung
- Đai ốc nổi — cho các cụm lắp ráp có sai số cộng dồn về độ thẳng hàng
- Đai ốc mù — cho vỏ kín nơi mặt sau không thể tiếp cận
Yêu cầu then chốt là tấm nền phải mềm hơn ren cấy — thường ít nhất thấp hơn 20–30 HV về độ cứng — để vật liệu tấm có thể chảy vào rãnh khóa trong quá trình lắp đặt.
Lỗ đùn (khoan tạo lỗ / tạo gờ)
Trong phương pháp này, dụng cụ xoay hoặc ép xuyên qua tấm kim loại, tạo thành một vòng cổ nổi hoặc ống lót xung quanh lỗ từ chính vật liệu gốc.
Vòng cổ này làm tăng độ dày cục bộ, tạo đủ chiều sâu vật liệu để cắt ren tiêu chuẩn.
Lỗ ép nổi không cần thêm phần cứng nào khác.
Ren được cắt trực tiếp vào cổ hình thành, có thể dày gấp hai đến ba lần độ dày tấm ban đầu.
Điều này làm cho phương pháp sạch, chắc và phù hợp với các ứng dụng chấp nhận được phần nhô ra ở mặt sau.
Hạn chế là chiều cao đùn và độ dày thành sau khi tạo hình phụ thuộc vào độ dẻo của vật liệu ban đầu.
Vật liệu cứng hoặc giòn có thể bị nứt trong quá trình tạo hình.
Ecu hàn
Ecu hàn — thường là ecu có bích với các điểm hàn tiếp xúc — được đặt lên lỗ và hàn cố định vào tấm.
Điều này tạo ra kết nối chắc chắn nhất có thể, không phụ thuộc vào khả năng chịu ren của vật liệu nền.
Đai ốc hàn lý tưởng cho các ứng dụng tải nặng, rung động cao như khung gầm ô tô và thiết bị công nghiệp.
Chúng hoạt động tốt trên các tấm mỏng vì mối hàn cung cấp toàn bộ cường độ kết cấu.
Nhược điểm là gắn cố định, nguy cơ biến dạng do nhiệt và các hạn chế về xử lý bề mặt.
Hàn phải được thực hiện trước phun sơn tĩnh điện hoặc anodizing, và vết bắn tóe khi hàn có thể cần được làm sạch sau khi hàn.
Ecu tán (Nutsert)
Ecu tán là các chi tiết cấy dạng ống được đặt vào lỗ và nén lại bằng dụng cụ kéo.
Thân ecu nở ra phía sau tấm, khóa chi tiết cấy tại chỗ.
Chúng cung cấp một ren trong có thể tái sử dụng và có thể được lắp đặt từ một phía của tấm bằng dụng cụ cầm tay.
Đai ốc tán rất phổ biến trong các ứng dụng bảo dưỡng hiện trường, sửa chữa và kết cấu rỗng nơi không có máy ép bàn.
Chúng hoạt động trên các tấm mỏng tới 0.8 mm đối với các kích thước nhỏ.
So với ren cài ép, đai ốc tán có độ bền đẩy ra và chống xoay thấp hơn và để lại một vết phồng nhẹ ở mặt sau.
Nhưng chúng không yêu cầu thiết bị đặc biệt, điều này khiến chúng thực tế cho công việc sản xuất số lượng nhỏ hoặc thi công tại chỗ.
Chọn phương pháp phù hợp — Khung quyết định theo độ dày tấm
Sáu phương pháp có khả năng chồng lấn lên nhau, nhưng độ dày tấm sẽ thu hẹp lựa chọn rất nhanh.
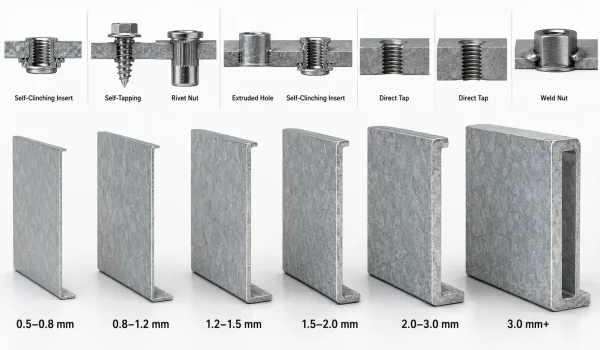
Các phương pháp tạo ren được khuyến nghị cho các dải độ dày tôn mỏng khác nhau.
Bảng dưới đây ánh xạ các phương pháp được khuyến nghị theo dải độ dày và mức tải.
| Độ dày tấm | Tải nhẹ (nắp, giá đỡ) | Tải trung bình (tấm có thể bảo trì) | Tải nặng (kết cấu, rung động) |
|---|---|---|---|
| 0.5–0.8 mm | Ecu cấy tự chèn | Ecu cấy tự chèn | Ecu cấy tự chèn (dòng chịu tải nặng) |
| 0.8–1.2 mm | Vít tự cắt ren | Ecu cấy tự chèn, ecu tán | Ecu cấy tự chèn |
| 1.2–1.5 mm | Cắt ren trực tiếp (chỉ M3) | Lỗ đùn, ecu cấy tự chèn | Ecu cấy tự chèn, ecu hàn |
| 1.5–2.0 mm | Cắt ren trực tiếp (M3–M4) | Cắt ren trực tiếp (M3), lỗ đùn (M4+) | Ecu hàn, ecu cấy tự chèn |
| 2.0–3.0 mm | Cắt ren trực tiếp | Cắt ren trực tiếp | Cắt ren trực tiếp, ecu hàn |
| 3.0 mm+ | Cắt ren trực tiếp | Cắt ren trực tiếp | Cắt ren trực tiếp |
Vật liệu cũng quan trọng.
Nhôm (5052, 6061) có cường độ cắt thấp hơn thép mềm (SPCC, A36), do đó ren cắt trong nhôm dễ bị sờn hơn.
Đối với tấm nhôm dưới 2.0 mm, ren cài đặt (insert) tự gài hoặc lỗ đùn gần như luôn là lựa chọn tốt hơn so với cắt ren trực tiếp.
Thép không gỉ (304, 316) cứng hơn và dễ bị kẹt ren (galling) hơn — hãy bôi trơn nếu cắt ren, và kiểm tra rằng vật liệu ecu cấy tương thích với tấm nền.
Thông số thiết kế cho từng phương pháp
Chỉ định đúng phương pháp mới chỉ là một nửa công việc.
Nửa còn lại là xác định đúng các thông số thiết kế trên bản vẽ của bạn để nhà gia công tôn có thể tạo chi tiết mà không phải đoán.
Ecu cấy tự chèn
- Đường kính lỗ: Theo danh mục của nhà sản xuất (thường là đường kính lỗ dẫn hướng của insert ± 0.05 mm). Lỗ quá lớn làm giảm độ bám giữ; lỗ quá nhỏ gây hư hại vật liệu trong quá trình ép vào.
- Khoảng cách tối thiểu từ lỗ đến mép: Ít nhất gấp hai lần đường kính lỗ. Gần hơn mức đó, vật liệu tấm có thể phồng ra ngoài trong quá trình lắp đặt, làm giảm độ bền kéo rút.
- Khoảng cách tối thiểu từ lỗ đến chỗ uốn: Ít nhất gấp ba lần đường kính lỗ cộng với bán kính uốn. Lỗ quá gần chỗ uốn sẽ bị biến dạng thành hình bầu dục trong quá trình ép vào.
- Độ cứng tấm: Tấm nền phải mềm hơn vật liệu insert ít nhất 20–30 HV. Không thể gài insert thép vào tấm thép đã tôi cứng.
- Lực lắp đặt: Thường là 5–30 kN tùy theo kích thước insert. Điều này đòi hỏi máy ép có kiểm soát — không phải búa.
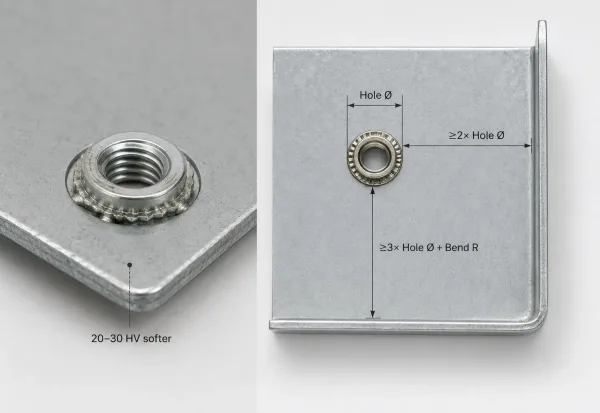
Lắp đặt đai ốc tự gài cho thấy các yêu cầu về lỗ, khoảng cách đến mép và khoảng cách đến chỗ uốn trong tôn mỏng.
Lỗ đùn
- Chiều cao đùn: Thường là gấp hai đến ba lần độ dày tấm ban đầu. Một tấm 1.0 mm có thể tạo thành một cổ 2.0–3.0 mm.
- Độ dày thành sau khi đùn: Thành của cổ sẽ mỏng đi trong quá trình tạo hình. Hãy dự kiến khoảng 60–70% độ dày tấm ban đầu tại vị trí cổ.
- Đường kính cổ tối thiểu: Nên ít nhất 1.5 lần đường kính mũi khoan ren để tránh nứt.
- Kích thước mũi khoan ren: Bảng mũi khoan ren metric tiêu chuẩn áp dụng cho cổ đùn như thể đó là vật liệu đặc có độ dày tương ứng.
Ecu hàn
- Khoảng cách từ bát đến mép: Ít nhất bằng đường kính bát của đai ốc. Hàn điểm chiếu cần một vùng tiếp xúc phẳng xung quanh đai ốc.
- Khoảng cách giữa các điểm hàn: Nếu có nhiều đai ốc hàn trên cùng một tấm, cần duy trì ít nhất 20 mm giữa chúng để tránh chồng lấp biến dạng do nhiệt.
- Vùng biến dạng sau khi hàn: Dự kiến sẽ có một vùng nhô nhẹ (0.1–0.3 mm) xung quanh mỗi điểm hàn. Cần tính đến điều này trong các cụm lắp ráp có yêu cầu độ phẳng chặt chẽ.
Cách chỉ định đặc tính ren trên bản vẽ của bạn
Một nguyên nhân phổ biến gây chậm trễ sản xuất là bản vẽ chỉ ghi kích thước ren mà không ghi phương pháp hoặc phần cứng.
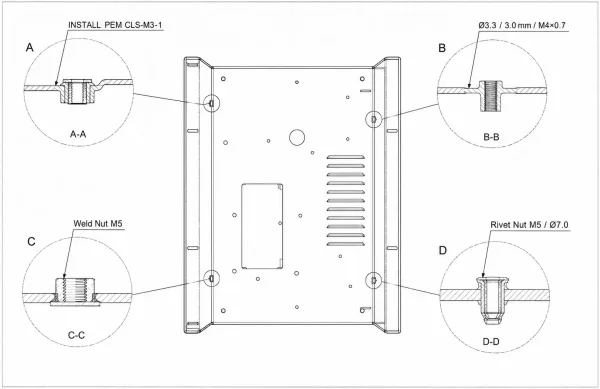
Các ví dụ bản vẽ minh họa cách chỉ định insert PEM, lỗ ép đùn, đai ốc hàn và đai ốc tán.
Nhà sản xuất không thể báo giá, lập kế hoạch hoặc sản xuất đặc tính này nếu không biết bạn muốn thực hiện nó như thế nào.
Ghi chú kỹ thuật ecu cấy PEM
Chỉ định mã số phụ tùng chính xác của nhà sản xuất trên bản vẽ.
Định dạng thường là:
LẮP ĐẶT PEM [Series]–[Thread Size]–[Shank Code]
Ví dụ:
“LẮP ĐẶT PEM CLS-M3-1”
cho một đai ốc gài ép (self-clinching) tiêu chuẩn, ren M3, mã thân 1 (cho tấm dày 0.8–1.0 mm).
Nếu bạn không sử dụng thương hiệu PEM cụ thể, hãy ghi loại ecu cấy và thông số kỹ thuật đầy đủ:
“Đai ốc gài ép (self-clinching), M4, dùng cho tấm 1.5 mm, theo [tham chiếu danh mục nhà sản xuất].”
Ghi chú kỹ thuật lỗ đùn
Chú thích lỗ ép đùn cần bao gồm ba thông tin:
- Đường kính lỗ (kích thước mũi khoan ren, ví dụ: Ø3.3 mm cho M4)
- Chiều cao ép đùn (ví dụ: tối thiểu 3.0 mm)
- Thông số ren (ví dụ: M4 × 0.7, tối thiểu 3 vòng ren)
Ghi chú ví dụ:
“Ép đùn lỗ Ø3.3 đến chiều cao 3.0 mm, cắt ren M4 × 0.7, tối thiểu 3 ren đầy đủ.”
Ghi chú kỹ thuật ecu hàn
Chỉ định loại đai ốc, kích thước và yêu cầu hàn:
“Đai ốc hàn M5, hàn điểm nhô, theo [tiêu chuẩn hoặc mã phụ tùng]. Kiểm tra mô-men xoắn sau hàn: tối thiểu 15 N·m.”
Ghi chú kỹ thuật ecu tán
Bao gồm mã phụ tùng đai ốc tán, kích thước lỗ và dải độ dày kẹp:
“Đai ốc tán M5, thân Ø7.0, dải độ dày kẹp 0.5–2.5 mm, theo [mã phụ tùng nhà sản xuất].”
Danh sách kiểm tra trước khi gửi
Trước khi gửi bản vẽ của bạn đến xưởng gia công tấm kim loại, hãy kiểm tra các mục sau đã có trên bản vẽ:
- Độ dày tấm được ghi trong khung tên hoặc phần ghi chú chung.
- Kích thước ren và bước ren được chỉ định cho từng lỗ ren.
- Phương pháp tạo ren được chỉ định (cắt ren trực tiếp, insert PEM, lỗ ép đùn, đai ốc hàn hoặc đai ốc tán).
- Đối với insert PEM: liệt kê mã phụ tùng chính xác, series và mã thân.
- Khoảng cách mép tối thiểu và khoảng cách uốn được kiểm tra theo danh mục sản phẩm chèn ren.
- Xử lý bề mặt được chỉ định, và thứ tự lắp đặt (trước hay sau khi phủ) được xác nhận.
- Số chu kỳ lắp ráp được xem xét — chỉ định ren vặn cho các tấm có thể tháo bảo dưỡng, ren trực tiếp hoặc hàn cho các mối nối cố định.
Xử lý bề mặt và thứ tự lắp đặt
Thứ tự lắp đặt phần cứng so với xử lý bề mặt tấm kim loại là nguồn gây lỗi sản xuất thường gặp.
Lắp sai có thể làm hỏng ren vặn, hủy lớp hoàn thiện, hoặc cả hai.
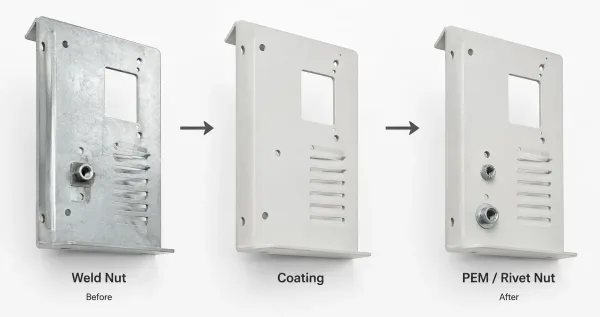
Thứ tự lắp đặt cho thấy đai ốc hàn trước khi phủ và ren ép hoặc đai ốc tán sau khi phủ.
Ren ép phải được lắp sau khi phủ bột, anod hóa hoặc xử lý chuyển hóa cromat.
Các bể hóa chất dùng trong các quy trình này ăn mòn sản phẩm chèn ren bằng thép trong tấm nhôm. Các bể mạ cũng có thể làm lắng đọng vật liệu vào ren, khiến sản phẩm chèn ren không sử dụng được.
Lắp ren vặn ở bước gia công cuối cùng.
Đai ốc hàn phải được lắp trước khi phủ.
Hàn trên bề mặt đã phủ lớp bảo vệ sẽ tạo ra vết cháy, văng tóe và lỗi bám dính xung quanh vùng hàn. Vùng hàn cũng cần là kim loại trần sạch để đảm bảo mối hàn đáng tin cậy.
Lỗ ép có thể được tạo hình trước hoặc sau khi phủ, nhưng cắt ren sau khi phủ thường cho ra ren sạch hơn.
Nếu quá trình ép đùn được thực hiện trước khi phủ lớp bảo vệ, hãy kiểm tra rằng độ dày lớp phủ không làm giảm độ khít ren.
Đai ốc tán tuân theo cùng quy tắc với ren ép — lắp sau khi phủ vì cùng các lý do về ăn mòn và bẩn ren.
| Phương pháp | Thứ tự lắp đặt | Lý do |
|---|---|---|
| Ren ép | Sau khi phủ | Bể hóa chất ăn mòn sản phẩm chèn ren; bể mạ làm bẩn ren |
| Đai ốc hàn | Trước khi phủ | Hàn trên bề mặt đã phủ lớp bảo vệ gây ra khuyết tật |
| Lỗ ép | Trước hoặc sau khi phủ | Tarar ren sau khi phủ lớp bảo vệ cho ren sạch hơn |
| Đai ốc tán | Sau khi phủ | Giống như sản phẩm chèn ren tự gài (self-clinching) |
| Cắt ren trực tiếp | Trước khi phủ | Lớp phủ lấp đầy mặt cắt ren, làm giảm độ khít |
Nếu chi tiết của bạn cần cả đai ốc hàn và ren ép — ví dụ, khung gầm với các điểm lắp hàn và đai ốc PEM cho nắp có thể tháo rời — đai ốc hàn được lắp trước (trước khi phủ), chi tiết được phủ, và ren PEM được lắp cuối cùng (sau khi phủ).