
Dịch vụ mài kim loại
SR MFG cung cấp dịch vụ mài kim loại cho các chi tiết tấm kim loại cần làm phẳng bề mặt, làm mượt mối chuyển tiếp mối hàn, hoàn thiện cạnh và kiểm soát kết cấu chải hoặc mài.
Chúng tôi giúp loại bỏ các khuyết tật nhô lên, làm mượt các mối chuyển tiếp nhìn thấy được, cải thiện độ đồng nhất bề mặt và chuẩn bị chi tiết cho đánh bóng, phủ, lắp ráp hoặc phê duyệt thẩm mỹ cuối cùng. Đối với các chi tiết yêu cầu thẩm mỹ nghiêm ngặt, chúng tôi có thể kiểm soát hướng vân, các vùng bề mặt A/B, mục tiêu độ nhám và đối sánh mẫu đã phê duyệt.
Nhận báo giá tùy chỉnh trong 24 giờ
Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.
Mài kim loại là gì? Khác gì so với đánh bóng và làm sạch ba via
Bạn có thể hình dung mài kim loại như việc làm phẳng bề mặt bằng các vật liệu mài ngày càng mịn hơn. Bằng cách tạo chuyển động tương đối có kiểm soát giữa vật liệu mài và chi tiết, quá trình mài loại bỏ vật liệu dư theo cách có thể dự đoán được để làm phẳng các vết dao rõ rệt, bậc mối hàn và vết xước sâu, tạo ra bề mặt đồng đều và ổn định hơn. Trong thực tế, mài thường được thực hiện bằng đai mài, đá mài hoặc chổi mài.
Nếu mục tiêu là độ bóng cao hơn—hoặc thậm chí là bề mặt giống gương—thì sau khi mài thường sẽ tiếp tục đánh bóng hoặc các công đoạn hoàn thiện khác.
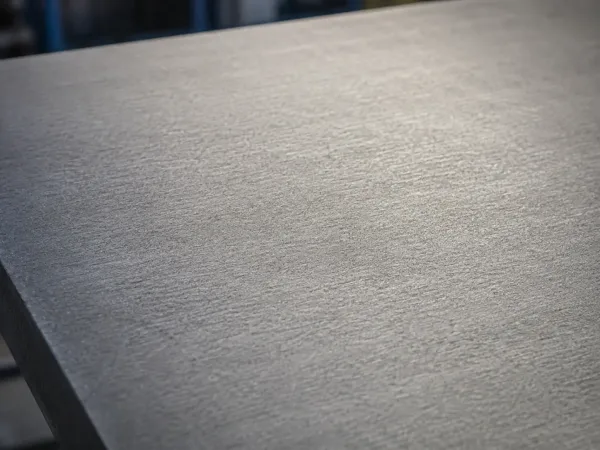
Mài so với Đánh bóng so với Làm sạch ba via
Các quy trình này có thể trông giống nhau, nhưng chúng giải quyết các vấn đề khác nhau. Hãy sử dụng bảng so sánh dưới đây để xác định độ hoàn thiện, tình trạng cạnh và yêu cầu kiểm tra phù hợp cho chi tiết của bạn.
Mài
Làm phẳng bề mặt, loại bỏ khuyết tật và kiểm soát kết cấu.
Vết dao, bậc mối hàn, vết xước sâu và bề mặt không đều.
Phẳng hơn và đồng đều hơn. Độ bóng cao không phải là mục tiêu chính.
Vật liệu bị loại bỏ, vì vậy cần kiểm soát lượng loại bỏ và độ phẳng.
Xác định diện tích bề mặt A, hướng vân, Ra hoặc Ra max, và mẫu tham chiếu được phê duyệt.
Đánh bóng
Hoàn thiện thẩm mỹ mịn hơn, sáng hơn và bề ngoài mượt mà hơn.
Bề mặt mờ, vết xước nhỏ và các yêu cầu về ngoại quan thẩm mỹ.
Độ bóng cao hơn, bề mặt mịn hơn và cấp thẩm mỹ cao hơn.
Có thể gây ra những thay đổi nhẹ tùy thuộc vào vật liệu, phương pháp và mục tiêu hoàn thiện.
Xác định độ bóng mục tiêu, cấp độ gương nếu cần, giá trị Ra mục tiêu và mẫu tham chiếu đã được phê duyệt.
Làm sạch ba via / Tạo vát cạnh
Loại bỏ ba via, cạnh an toàn hơn và dễ lắp ráp hơn.
Cạnh sắc, kẹt khi lắp ráp, ba via tại lỗ hoặc cạnh và rủi ro khi thao tác.
Cạnh mịn hơn, ít sắc hơn với ba via giảm và độ an toàn được cải thiện.
Thường ở mức tối thiểu, nhưng các cạnh quan trọng cần có giới hạn rõ ràng và lượng loại bỏ cho phép.
Chỉ định làm sạch ba via, tạo vát cạnh, bán kính cạnh tối đa hoặc dải vát cho phép.
Ghi chú Kỹ thuật: Mài, đánh bóng và làm sạch ba via có thể được kết hợp khi chi tiết cần hiệu chỉnh bề mặt, hoàn thiện thẩm mỹ và cạnh lắp ráp an toàn.
Các tùy chọn kết cấu bề mặt mài
Chọn kết cấu thị giác và kiểu vân phù hợp dựa trên yêu cầu ngoại quan, vật liệu và mục đích sử dụng sau đó
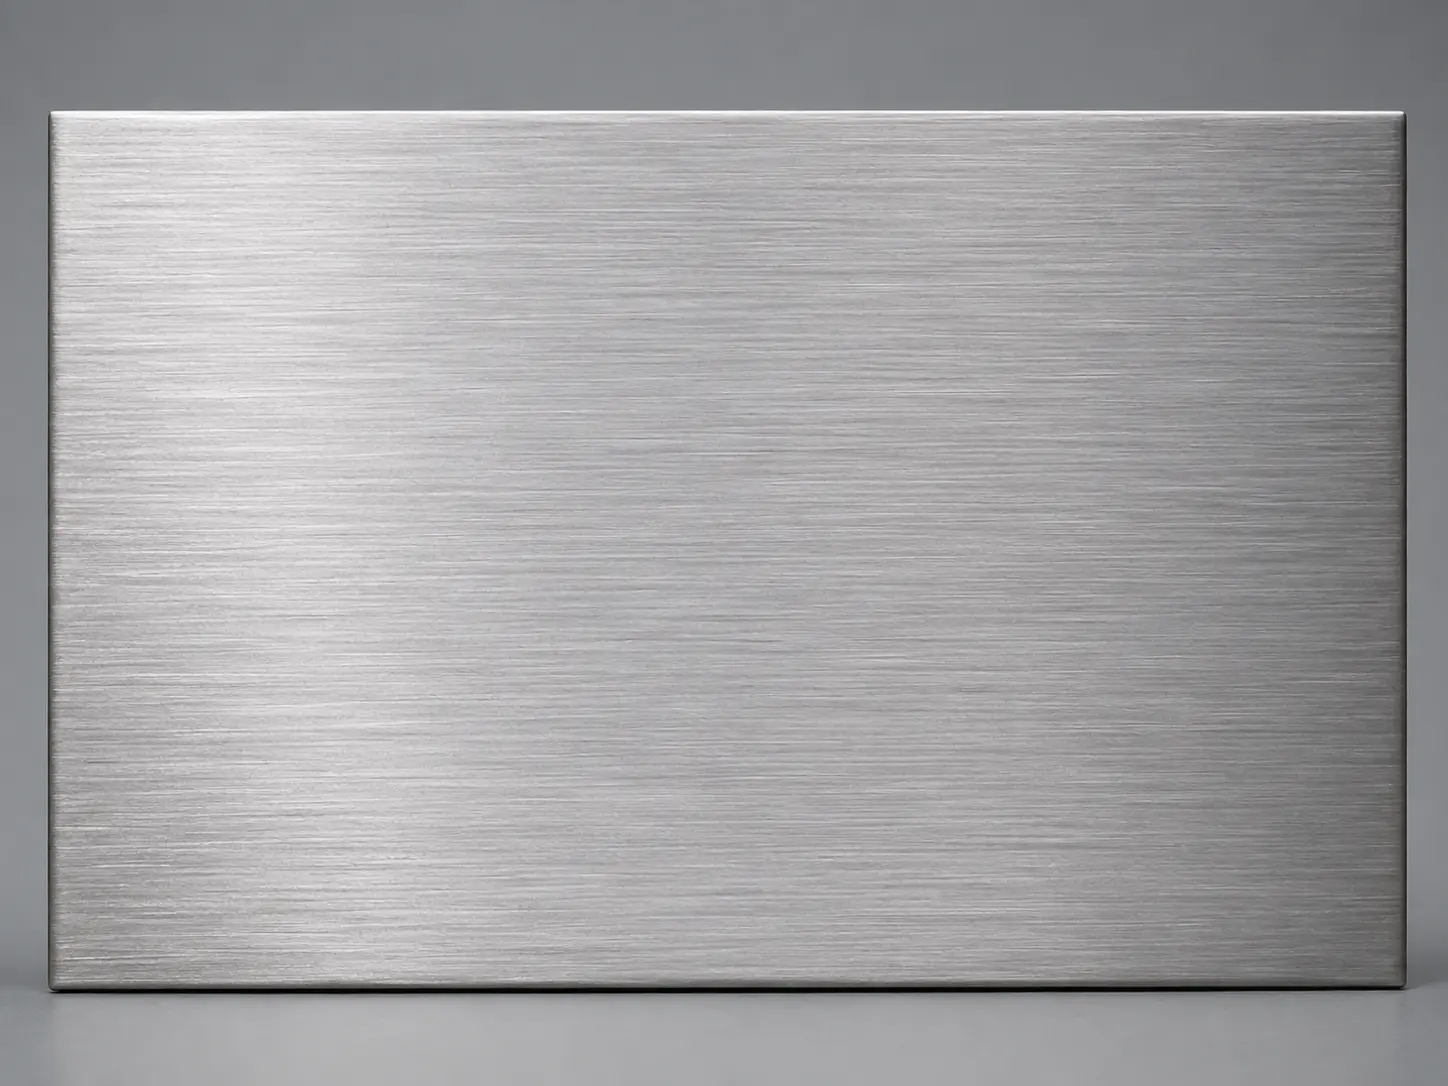
Chải xước tuyến tính / Vân định hướng
Hồ sơ kết cấu: Vân thẳng liên tục theo một hướng.
Phương pháp điển hình: Hoàn thiện bằng dải mài tiến dần để tinh chỉnh và thiết lập vân.
Phù hợp nhất cho: Tấm thép không gỉ, vỏ thiết bị thẩm mỹ, các bề mặt nhìn thấy được.
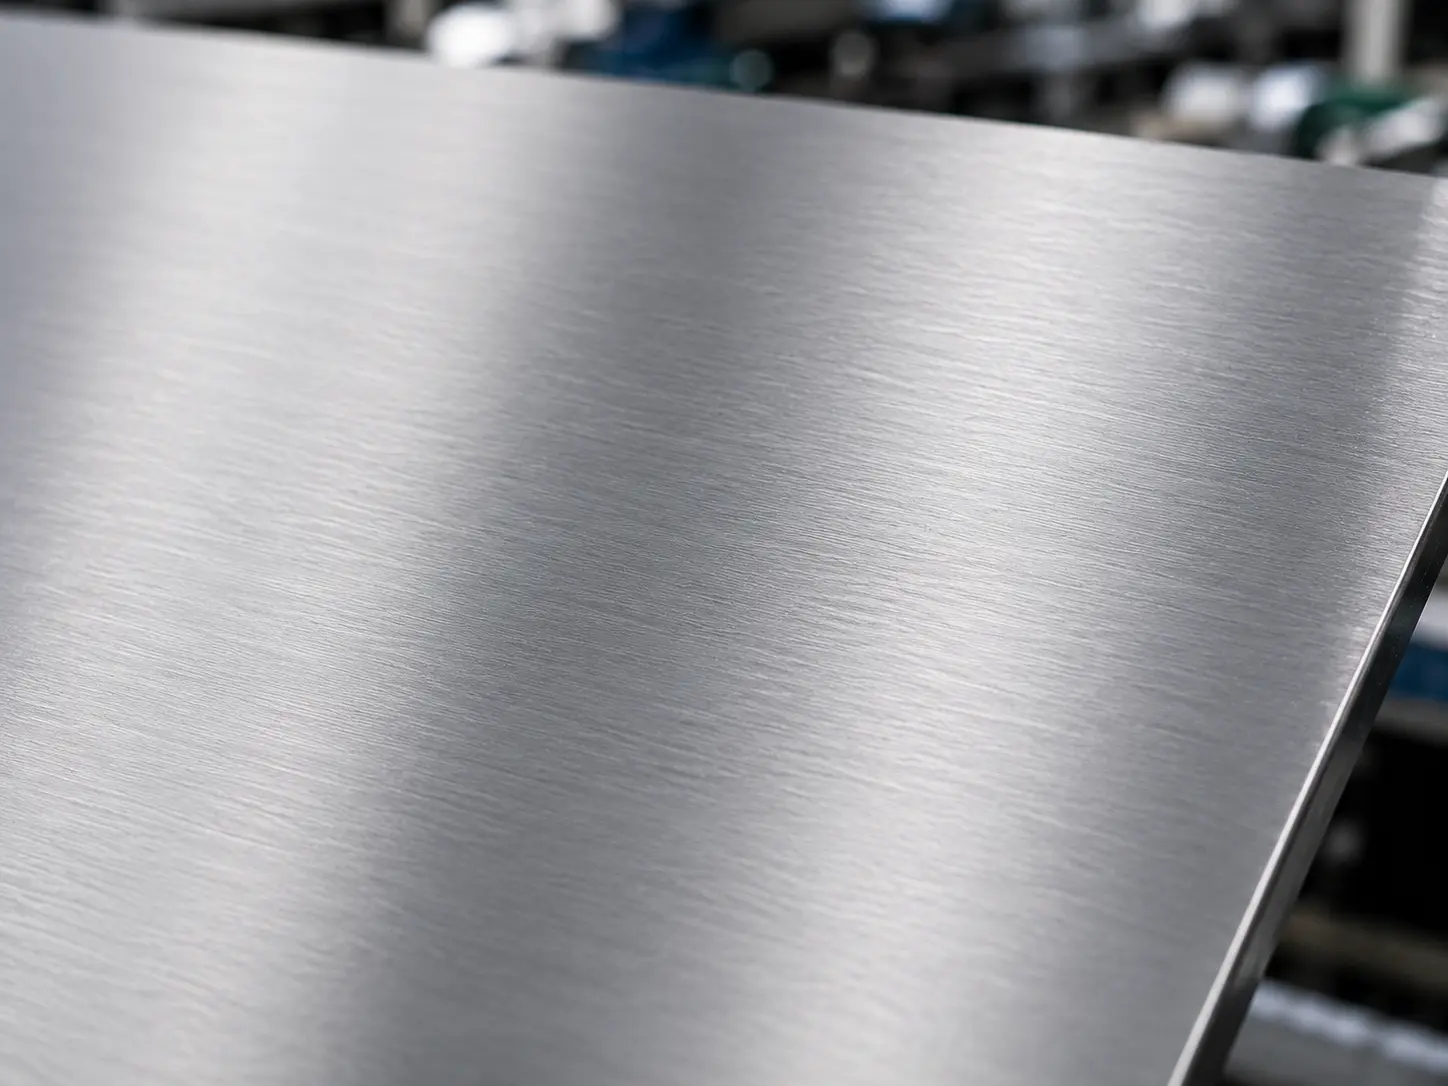
No.4 Hoàn thiện satin
Hồ sơ kết cấu: Diện mạo chải xước có hướng mềm mại và đồng đều hơn.
Phương pháp điển hình: Thông thường khoảng 150–180 grit, phù hợp với mẫu tham chiếu được phê duyệt.
Phù hợp nhất cho: Chi tiết thẩm mỹ 304/316, vỏ thiết bị, tấm ốp nhà bếp.
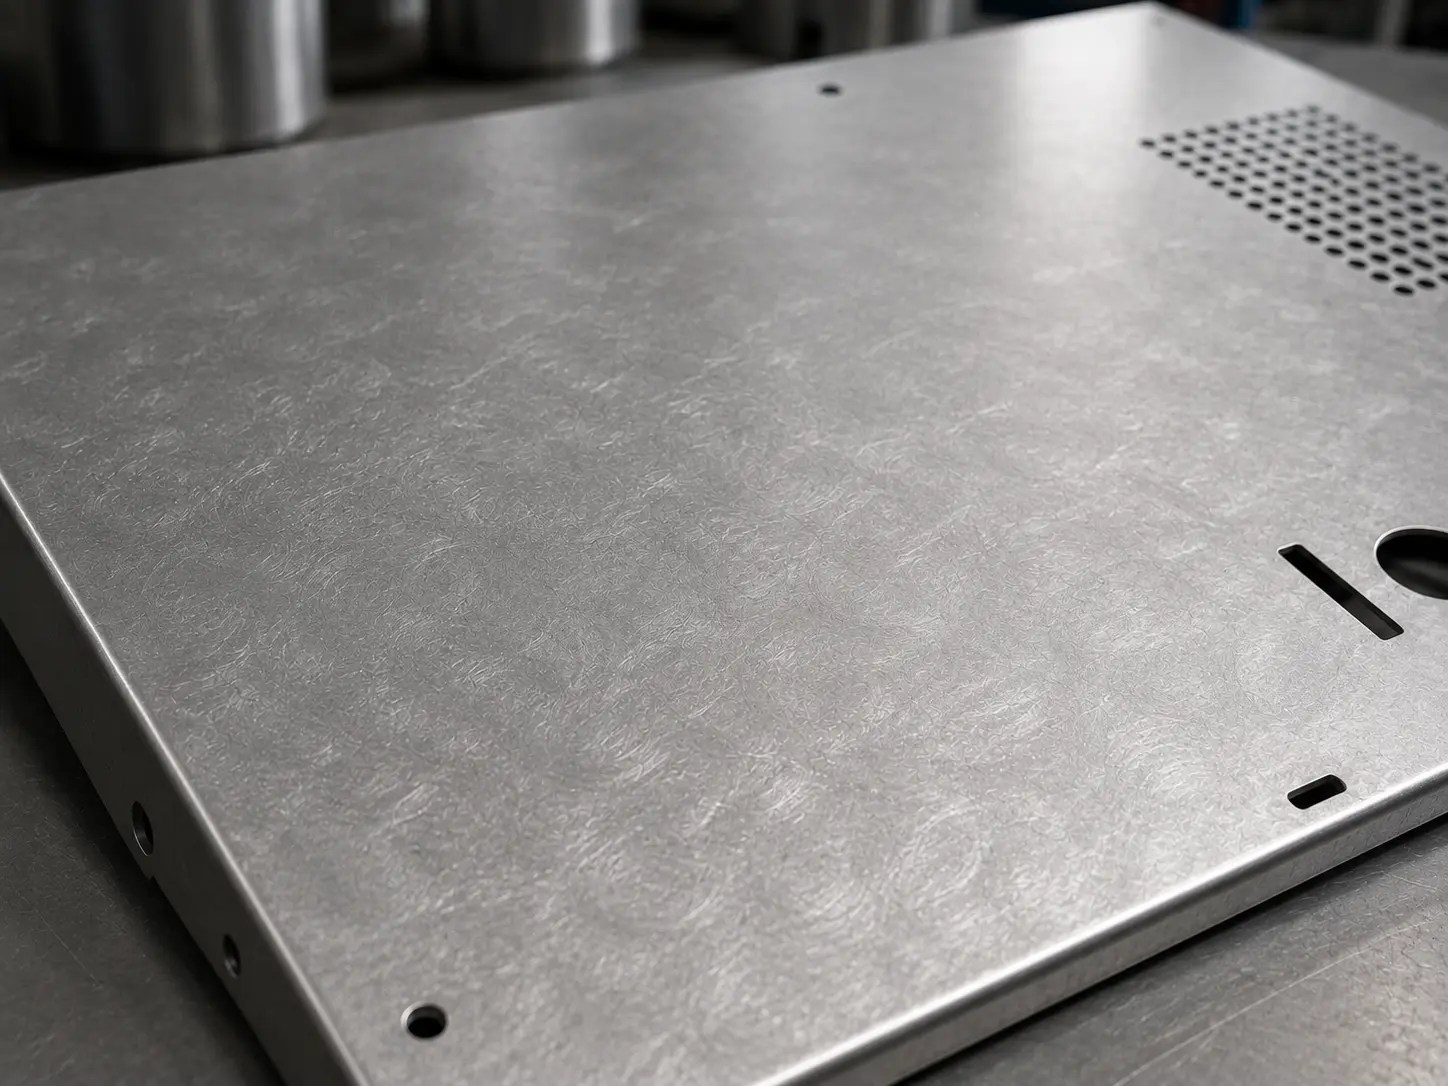
Kết cấu ngẫu nhiên / Xoáy / Không định hướng
Hồ sơ kết cấu: Hoa văn ngẫu nhiên không có hướng vân cố định.
Phương pháp điển hình: Chà nhám quỹ đạo ngẫu nhiên hoặc dụng cụ chuyên dụng không có hướng.
Phù hợp nhất cho: Bề mặt thẩm mỹ khi độ nhạy cảm với hướng là không mong muốn.
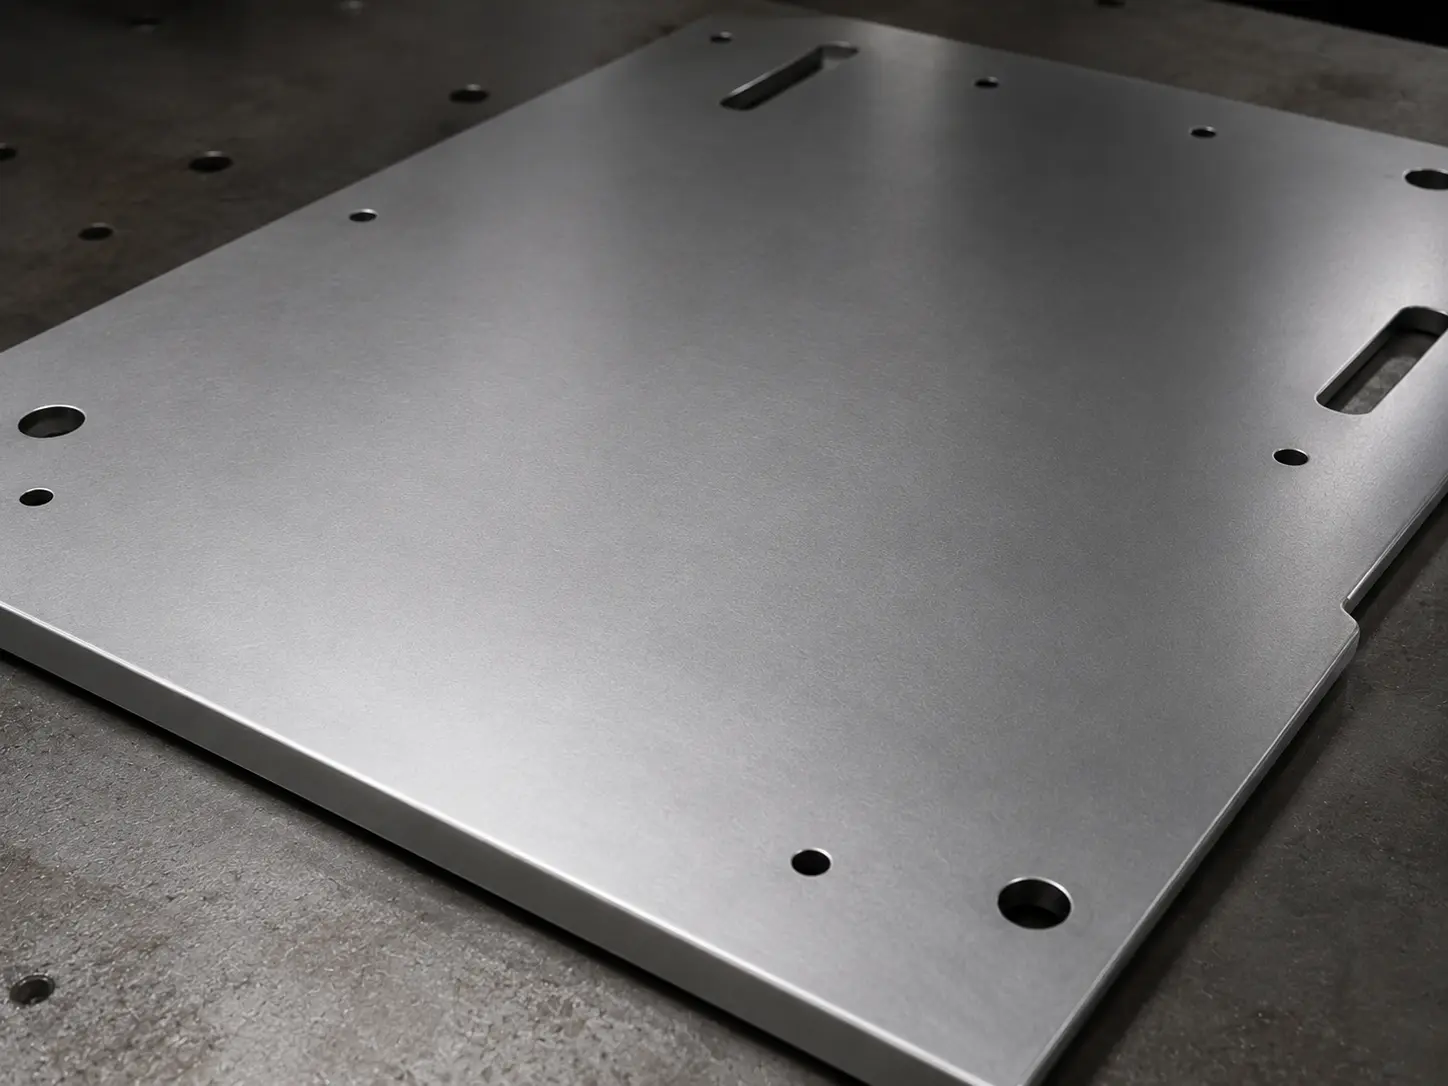
Xóa mờ / Làm đều bề mặt mờ
Hồ sơ kết cấu: Tổng thể mờ và đều hơn, giảm thiểu các đường xước nhìn thấy được.
Phương pháp điển hình: Dải mài hoặc bánh mài không dệt để hòa trộn và làm mịn.
Phù hợp nhất cho: Làm đồng đều trước khi phủ, chi tiết thẩm mỹ nhẹ, hòa trộn vùng chuyển tiếp mối hàn.
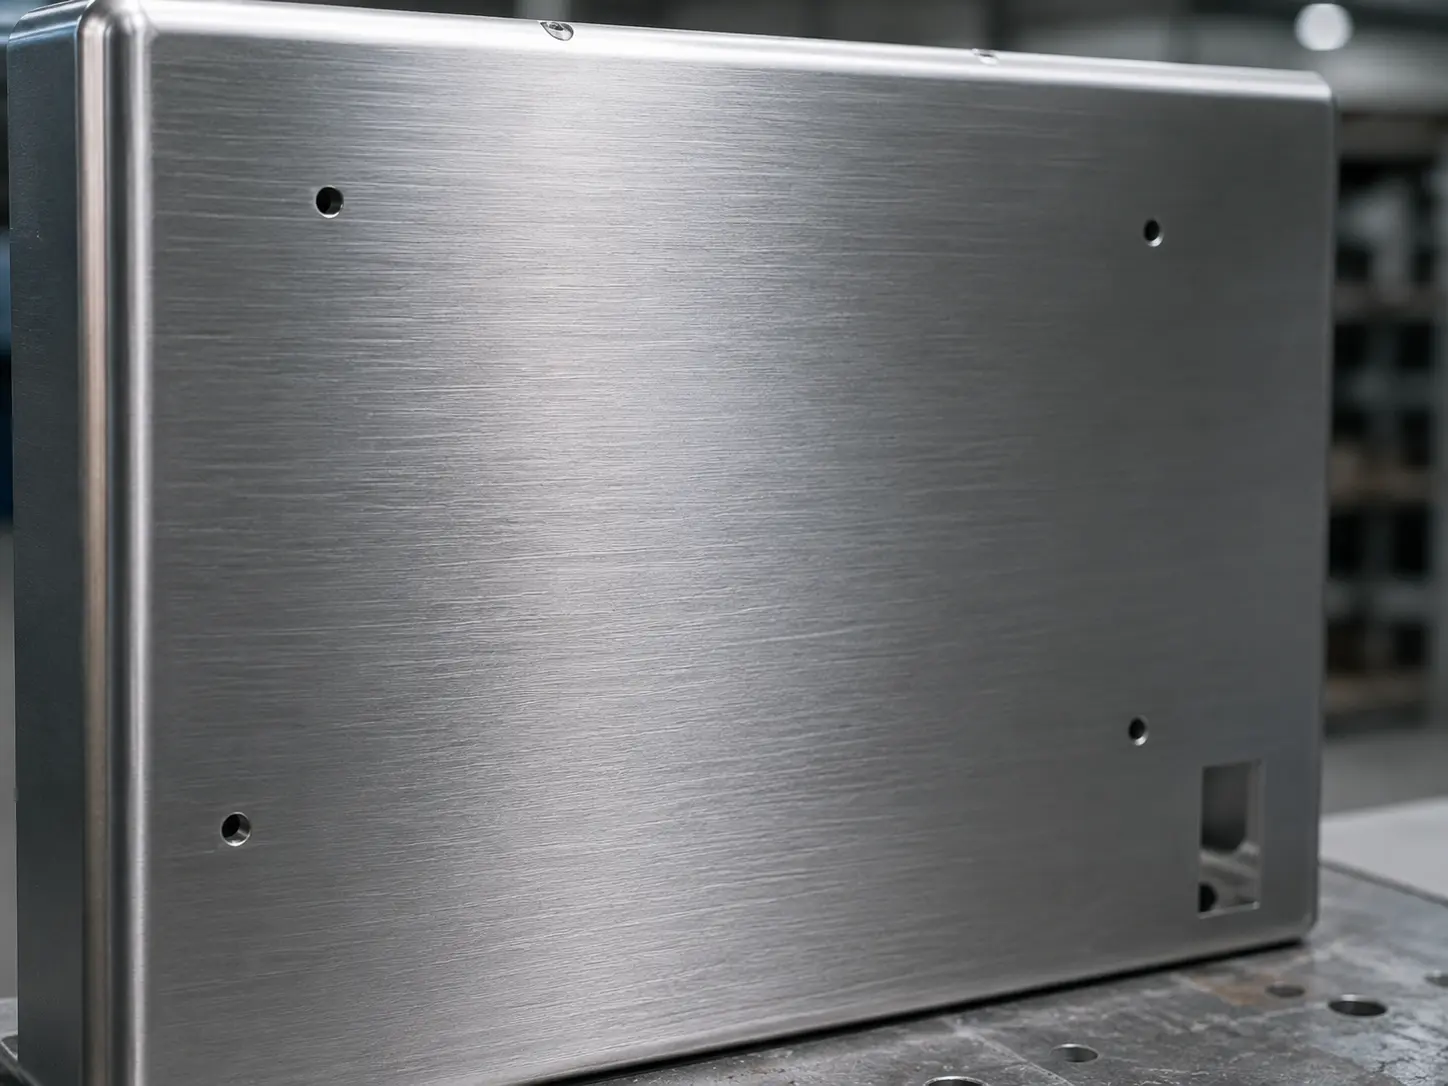
Phục hồi vân hàn / Khớp vân
Hồ sơ kết cấu: Tái tạo vân để vùng mối hàn khớp với bề mặt xung quanh.
Phương pháp điển hình: Loại bỏ bậc mối hàn trước, sau đó xây dựng lại hướng vân cuối cùng theo quy định.
Phù hợp nhất cho: Các cụm lắp ráp thép không gỉ thẩm mỹ, tấm ốp và nắp đậy yêu cầu khớp vân nghiêm ngặt.
Tương thích vật liệu khi mài kim loại
Thép carbon /
Thép không gỉ /
gang
Năng lực tiêu chuẩn
- Mài phổ biến: Hệ mài oxit nhôm
- Phù hợp nhất cho: Làm phẳng bề mặt, xóa mối hàn, kiểm soát kết cấu
- Lưu ý: Lượng loại bỏ ổn định và kết cấu đồng nhất
Thép đã tôi &
Thép ổ trượt
Độ cứng cao
- Mài phổ biến: Ưu tiên CBN
- Phù hợp nhất cho: Mài kiểm soát trên vật liệu đã tôi cứng
- Lưu ý: Kiểm soát nhiệt lượng đầu vào và giữ chất lượng bề mặt
Nhôm &
Hợp kim đồng
Tập trung chống dính phôi
- Mài phổ biến: SiC / hệ chống dính phôi
- Phù hợp nhất cho: Kim loại màu mềm
- Lưu ý: Giúp giảm hiện tượng bết kim loại, vết kéo và dính phoi
Titan & hợp kim
chịu nhiệt
Từng trường hợp cụ thể
- Cách tiếp cận phổ biến: Kiểm soát thông số quy trình
- Phù hợp nhất cho: Hợp kim nhạy nhiệt
- Lưu ý: Giảm hư hại do nhiệt, đổi màu và các vấn đề bề mặt
Vật liệu đặc biệt /
vật liệu cứng
Khi áp dụng được
- Mài phổ biến: Hệ mài kim cương
- Phù hợp nhất cho: Carbide, gốm và vật liệu đặc biệt
- Lưu ý: Đánh giá theo độ cứng, hình dạng và yêu cầu độ bóng bề mặt
Ghi chú Kỹ thuật: Việc chọn vật liệu mài cuối cùng phụ thuộc vào độ cứng vật liệu, hình dạng chi tiết, mục tiêu hoàn thiện, độ nhạy cảm với nhiệt, và việc có yêu cầu mài ướt hay mài khô.
Quy trình mài kim loại tiêu chuẩn hóa
Quy trình mài kim loại (Video minh họa)
Kiểm tra bản vẽ &
độ hoàn thiện
- Xác nhận khu vực thẩm mỹ, hướng vân và yêu cầu độ bóng bề mặt
- Rà soát chi tiết bản vẽ, giá trị Ra mục tiêu và tiêu chí phê duyệt
Kiểm tra vật liệu &
Truy xuất nguồn gốc
- Kiểm tra cấp vật liệu, tình trạng bề mặt đầu vào và định danh lô hàng
- Thiết lập khả năng truy xuất trước khi bắt đầu mài
Gá đặt &
Bảo vệ bề mặt
- Bảo vệ các vùng quan trọng và các bề mặt dễ nhìn thấy
- Kiểm soát kẹp giữ, che chắn và độ ổn định khi thiết lập máy
Mài thô &
Làm phẳng khuyết tật
- Loại bỏ bậc mối hàn, vết xước và các khiếm khuyết bề mặt lớn
- Tạo nền bề mặt đồng đều cho các bước hoàn thiện tiếp theo
Mài tinh &
Định hướng vân
- Tinh chỉnh kết cấu từng bước cho đến khi đạt độ hoàn thiện quy định
- Cố định hướng vân, tính đồng nhất về ngoại quan và chất lượng bề mặt
Vệ sinh, kiểm tra
& Đóng gói
- Vệ sinh và làm khô chi tiết; kiểm tra ngoại quan và Ra theo yêu cầu
- Áp dụng đóng gói bảo vệ trước khi giao hàng
Ghi chú Kỹ thuật: Quy trình mài thực tế phụ thuộc vào vật liệu, vùng bề mặt, hướng vân, mục tiêu hoàn thiện, độ nhạy cảm với nhiệt, và mẫu tham chiếu được phê duyệt.
Sẵn sàng xem xét yêu cầu mài kim loại của bạn?
Hãy gửi cho chúng tôi bản vẽ, cấp vật liệu, tình trạng bề mặt, các vùng cần mài, hướng vân, độ hoàn thiện mục tiêu, yêu cầu Ra, nhu cầu làm mịn mối hàn và tiêu chí kiểm tra. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét hình dạng chi tiết và đề xuất quy trình mài phù hợp.
Ngành công nghiệp & ứng dụng mài kim loại
SR MFG cung cấp dịch vụ mài kim loại cho chi tiết tấm kim loại được sử dụng trong thiết bị trung tâm dữ liệu, điện tử tiêu dùng, hệ thống điện, thiết bị công nghiệp, hệ thống năng lượng mới và sản phẩm ngoài trời. Mài kim loại giúp làm phẳng bề mặt không đều, hòa trộn vùng chuyển tiếp mối hàn, loại bỏ dấu dụng cụ và khuyết tật bề mặt, đồng thời tạo ra kết cấu bề mặt được kiểm soát sau khi cắt, uốn, hàn hoặc tạo hình.
Chúng tôi hỗ trợ cả việc xác thực nguyên mẫu và sản xuất hàng loạt ổn định cho các chi tiết kim loại cần cạnh an toàn hơn, bề mặt nhẵn hơn, làm mịn mối hàn, điều chỉnh kích thước hoặc chuẩn bị trước khi sơn, phủ bột, đánh bóng hoặc các quy trình hoàn thiện bề mặt khác.
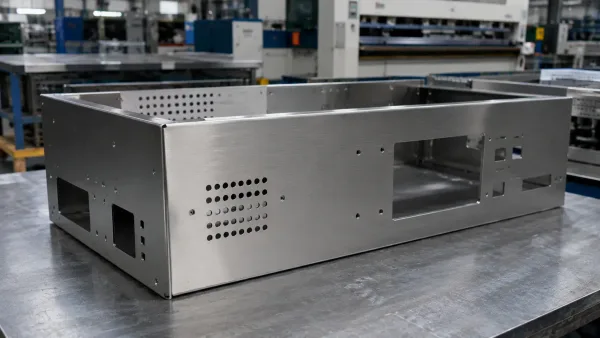
Trung tâm dữ liệu & thiết bị CNTT
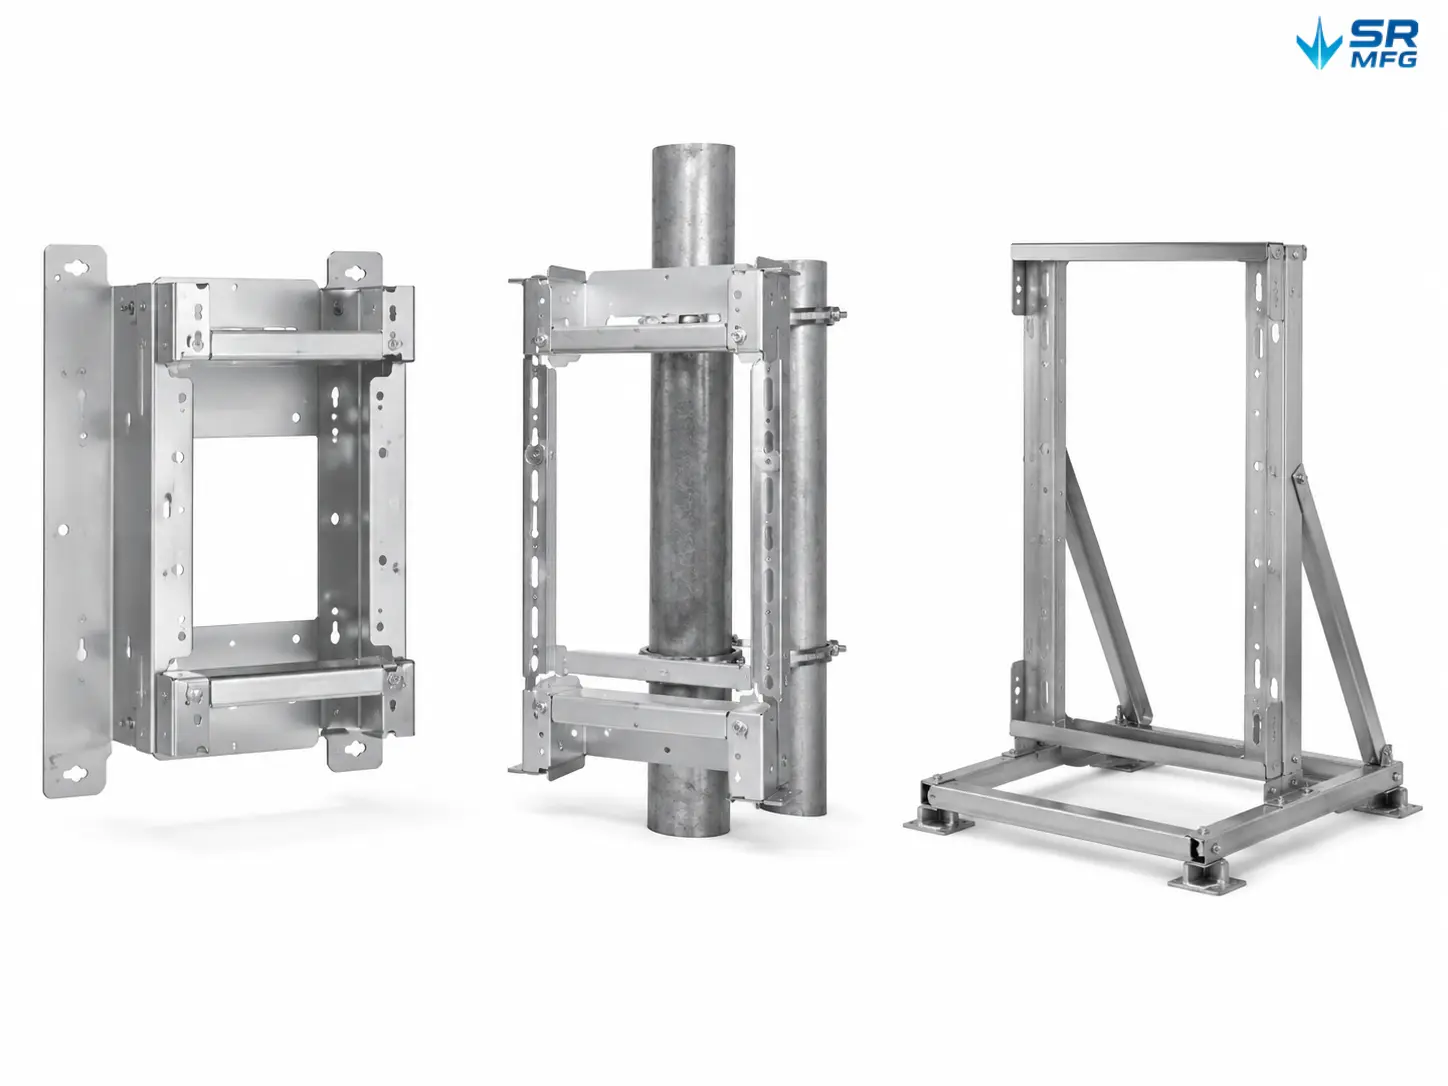
Mài kim loại cho các chi tiết trung tâm dữ liệu, hạ tầng mạng và phần cứng CNTT, nơi cạnh sạch, bề mặt phẳng và lắp ráp đáng tin cậy là điều quan trọng.
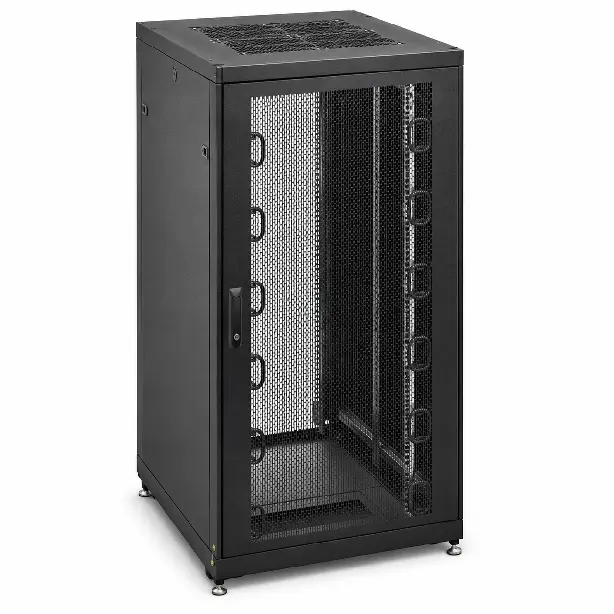
- Khung & ray giá máy chủ
- Khay quản lý cáp
- Tấm & cửa tủ
- Giá đỡ & tấm lắp đặt
Điện tử tiêu dùng
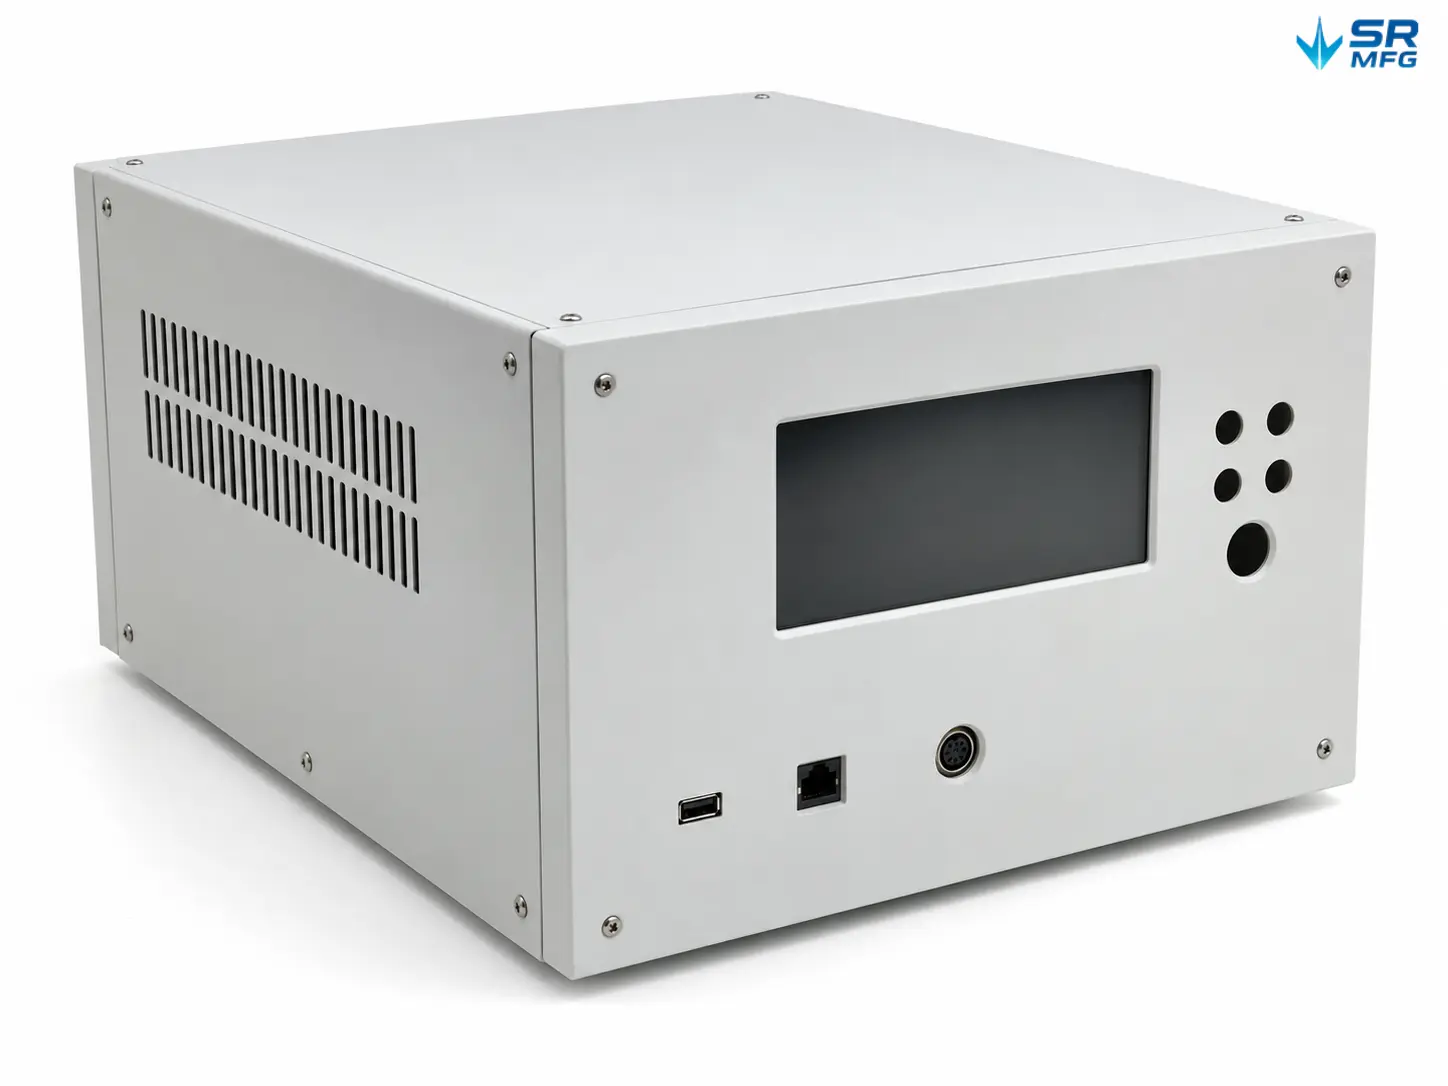
Giải pháp mài cho vỏ thiết bị điện tử tiêu dùng, giá đỡ bên trong, cấu trúc hiển thị và các cụm chi tiết tấm chính xác đòi hỏi cạnh sạch và chất lượng bề mặt được kiểm soát.
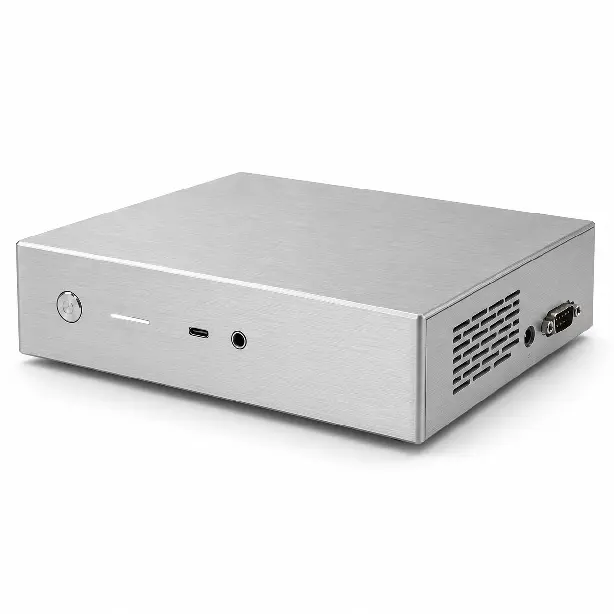
- Vỏ & nắp thiết bị
- Giá đỡ hỗ trợ bên trong
- Cấu trúc lắp đặt màn hình
- Chi tiết kim loại loa & âm thanh
- Chi tiết định hình chính xác nhỏ
Thiết bị điện
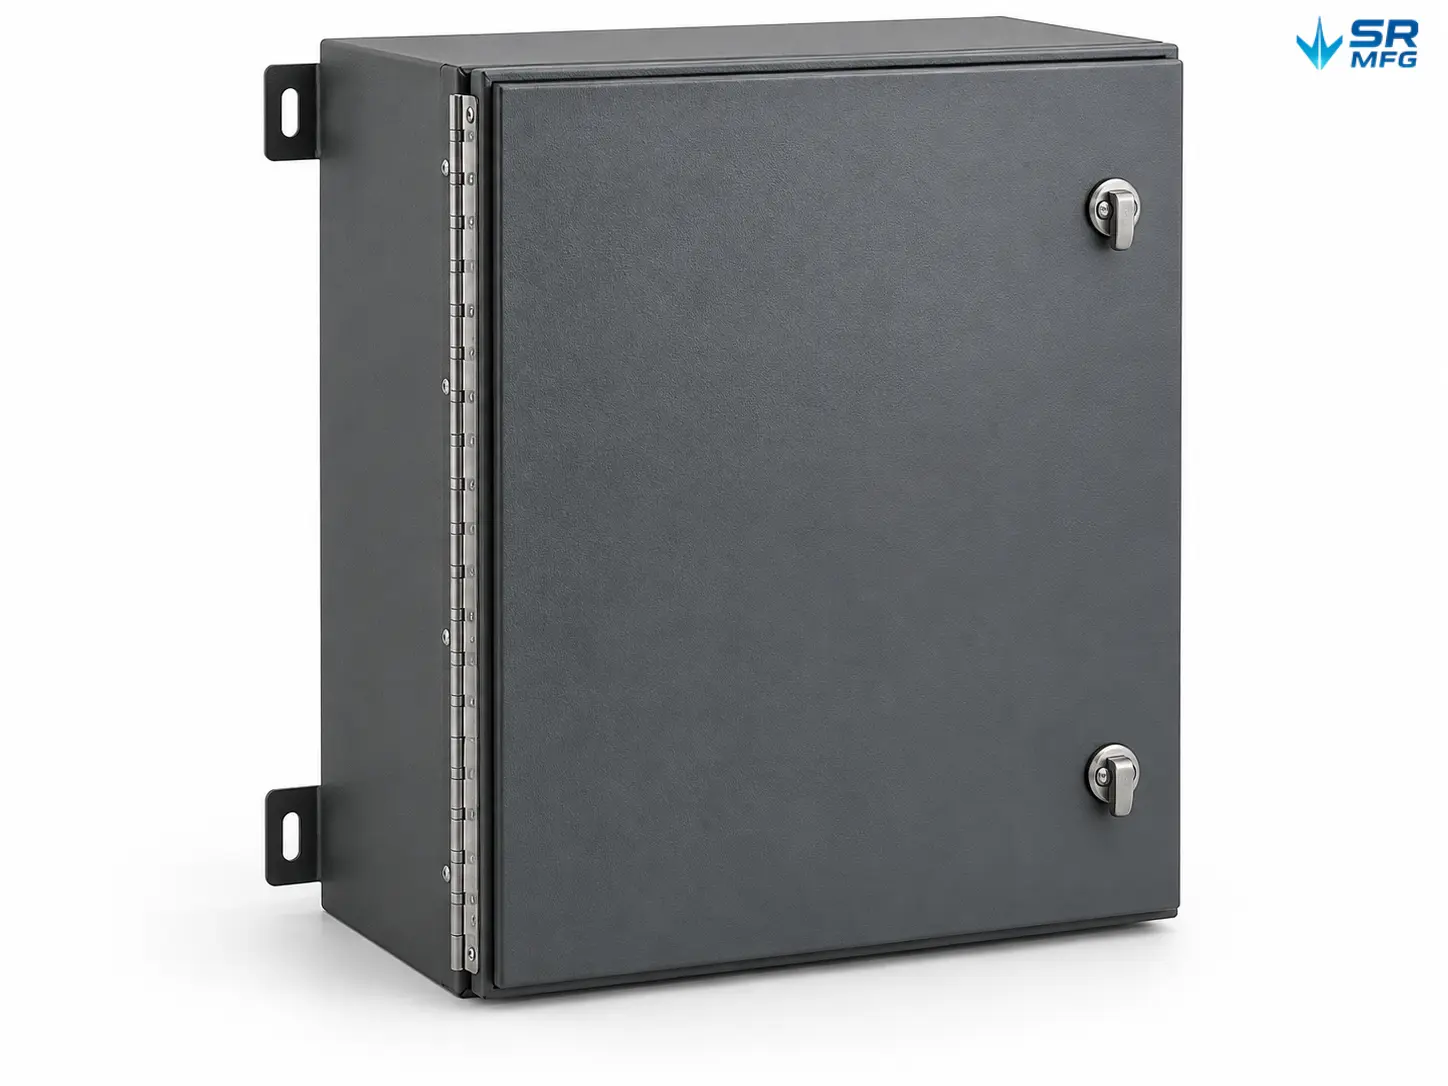
Mài kim loại cho tủ điện, tủ điều khiển, thiết bị phân phối điện và hệ thống điện công nghiệp, nơi độ an toàn cạnh, chuẩn bị bề mặt và tính nhất quán khi lắp ghép là quan trọng.
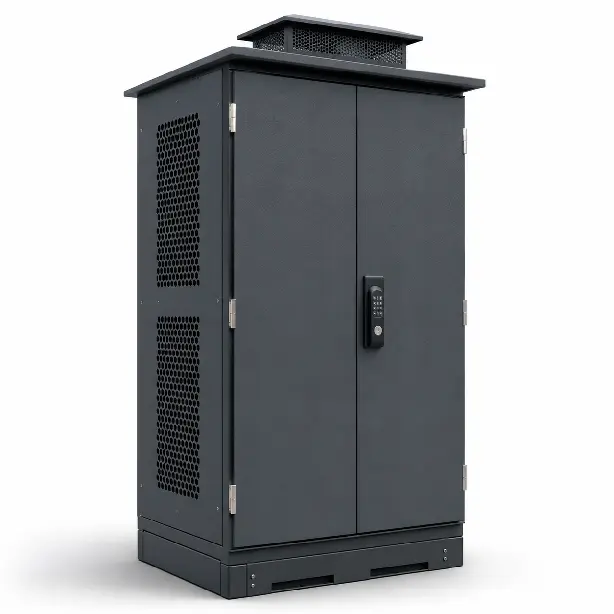
- Vỏ tủ điện
- Tấm bảng hộp điều khiển
- Tấm lắp đặt cọc đấu nối
- Giá đỡ thanh ray DIN
- Tấm thông gió và tấm truy cập
Thiết bị công nghiệp
Dịch vụ mài cho máy móc, hệ thống tự động hóa, thiết bị sản xuất và các cụm kết cấu máy cần loại bỏ ba via, làm mịn mối hàn và hiệu chỉnh bề mặt.
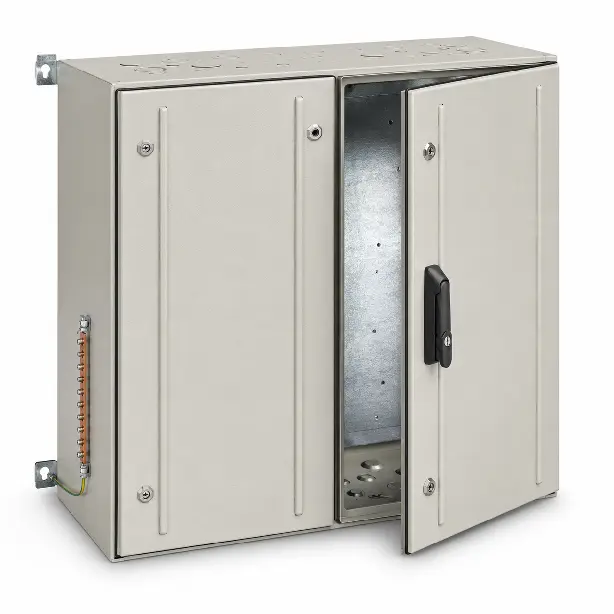
- Nắp che & tấm bảo vệ máy
- Khung thiết bị
- Giá đỡ băng tải
- Tấm gắn cảm biến
- Tấm chắn & tấm bảo vệ
Hệ thống năng lượng mới
Mài kim loại cho thiết bị sạc xe điện, hệ thống pin, tủ lưu trữ năng lượng và bộ chuyển đổi công suất, nơi cần cạnh sạch, làm liền mối hàn và chuẩn bị bề mặt.
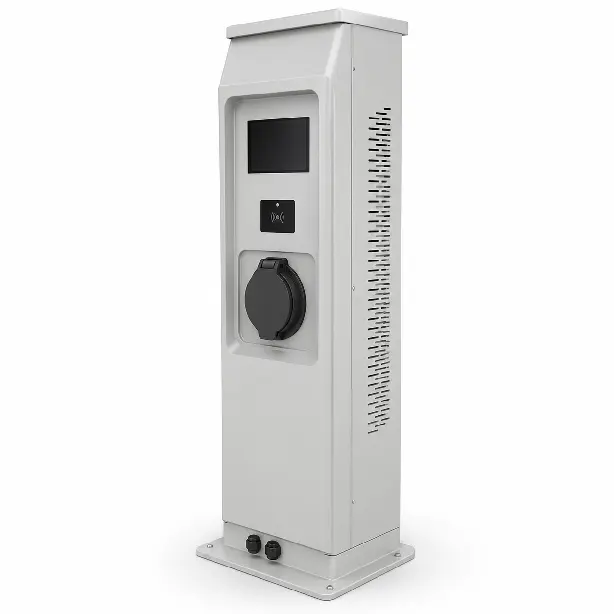
- Chi tiết vỏ bọc pin
- Tủ trạm sạc
- Tấm tủ lưu trữ năng lượng
- Giá đỡ thanh cái
- Vỏ mô-đun nguồn
Thiết bị ngoài trời
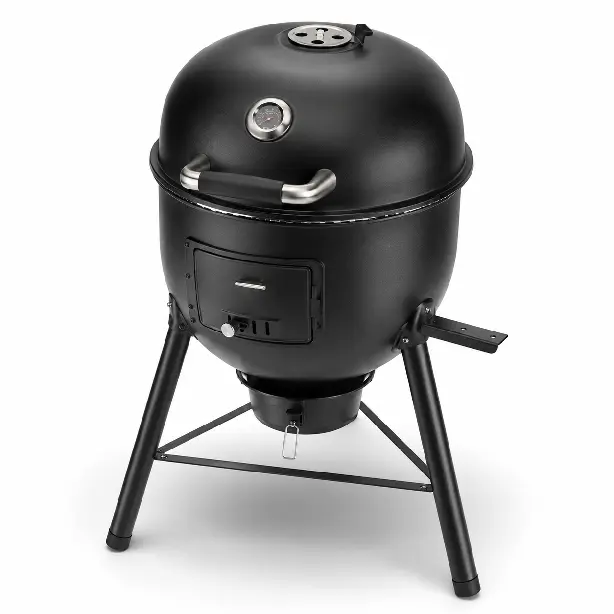
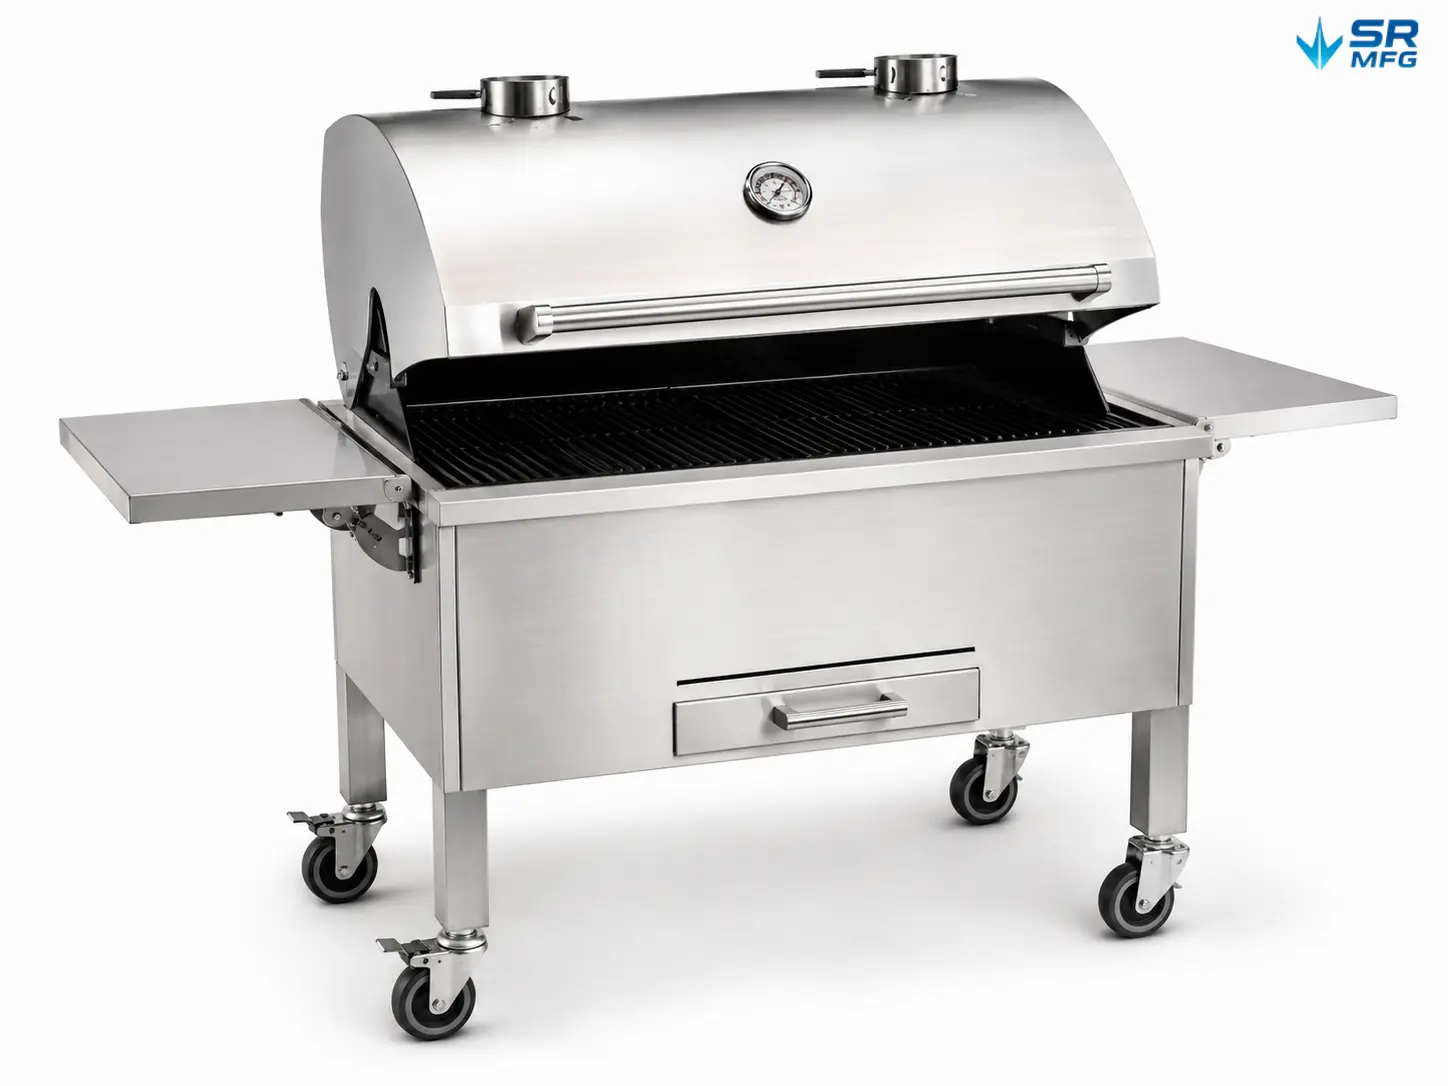
Dịch vụ mài cho vỏ ngoài ngoài trời, nắp thiết bị, vỉ nướng BBQ, hệ thống chiếu sáng và phụ kiện kết cấu cần cạnh an toàn hơn, vùng mối hàn sạch hơn và chuẩn bị tốt hơn cho hoàn thiện cuối.
- Vỏ thiết bị ngoài trời
- Thân vỉ nướng BBQ bằng tôn tấm
- Nắp che & tấm bảo vệ
- Giá đỡ lắp đặt
- Chi tiết kết cấu chống chịu thời tiết
Thiết kế theo ứng dụng của bạn
Dù bạn cần một nguyên mẫu duy nhất hay sản xuất hàng loạt ổn định, SR MFG cung cấp dịch vụ mài kim loại có kiểm soát để cải thiện độ phẳng bề mặt, chuyển tiếp mối hàn, tính đồng nhất bề mặt, độ khớp lắp ráp và mức độ sẵn sàng cho hoàn thiện sau.
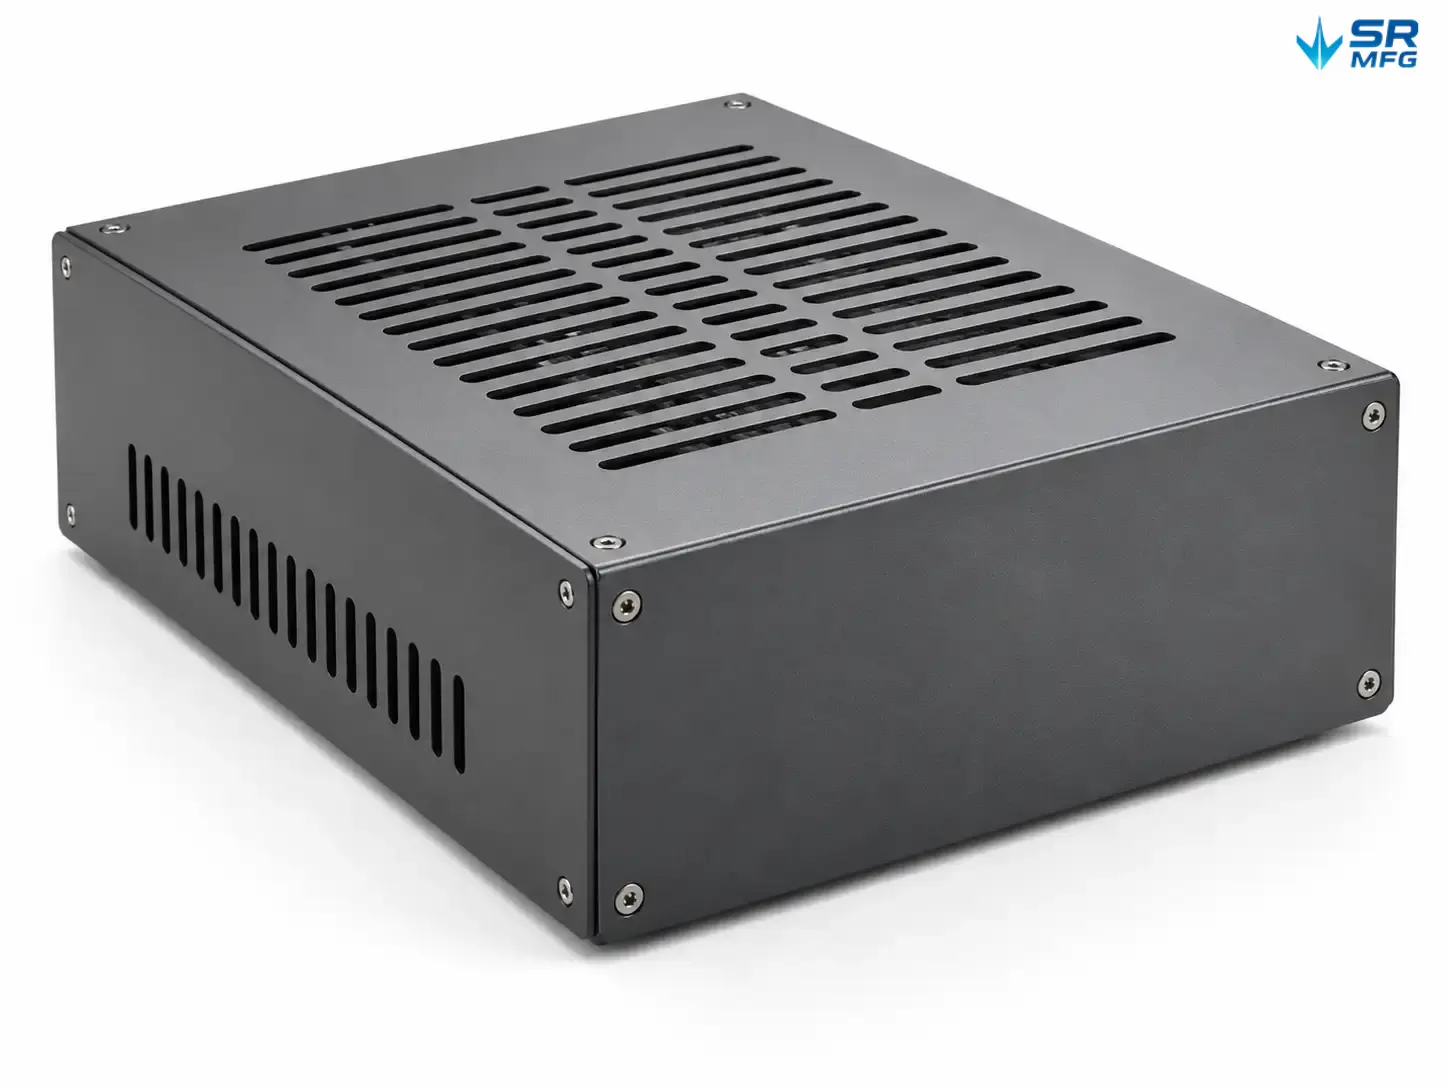
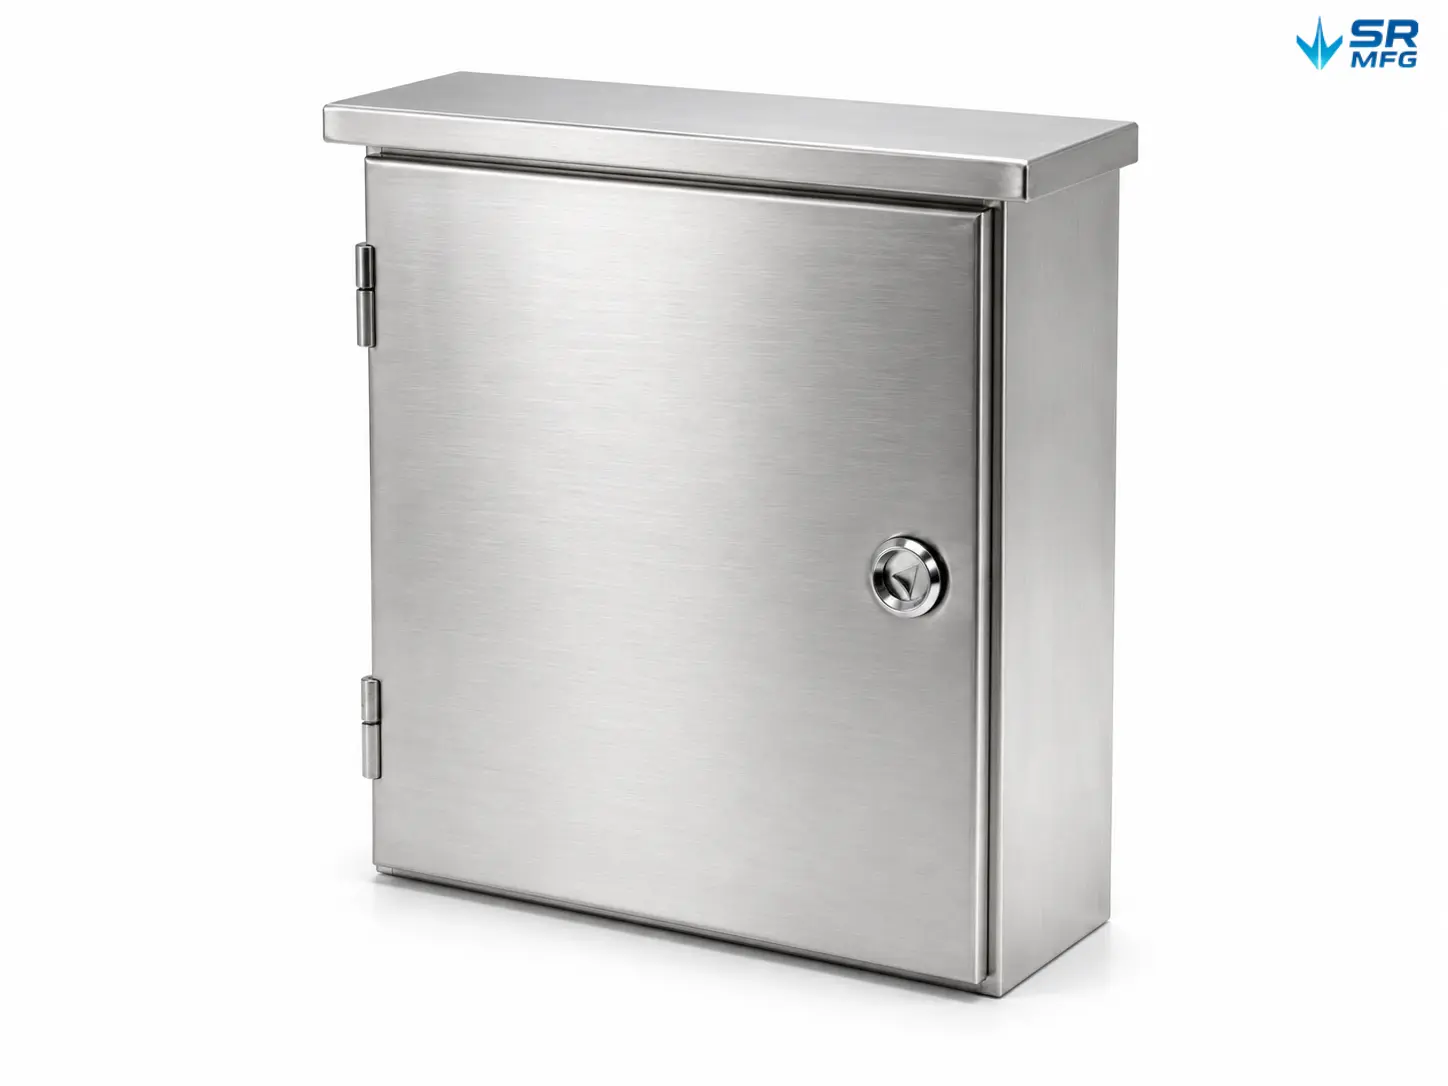
Chi tiết tấm kim loại cho ứng dụng mài
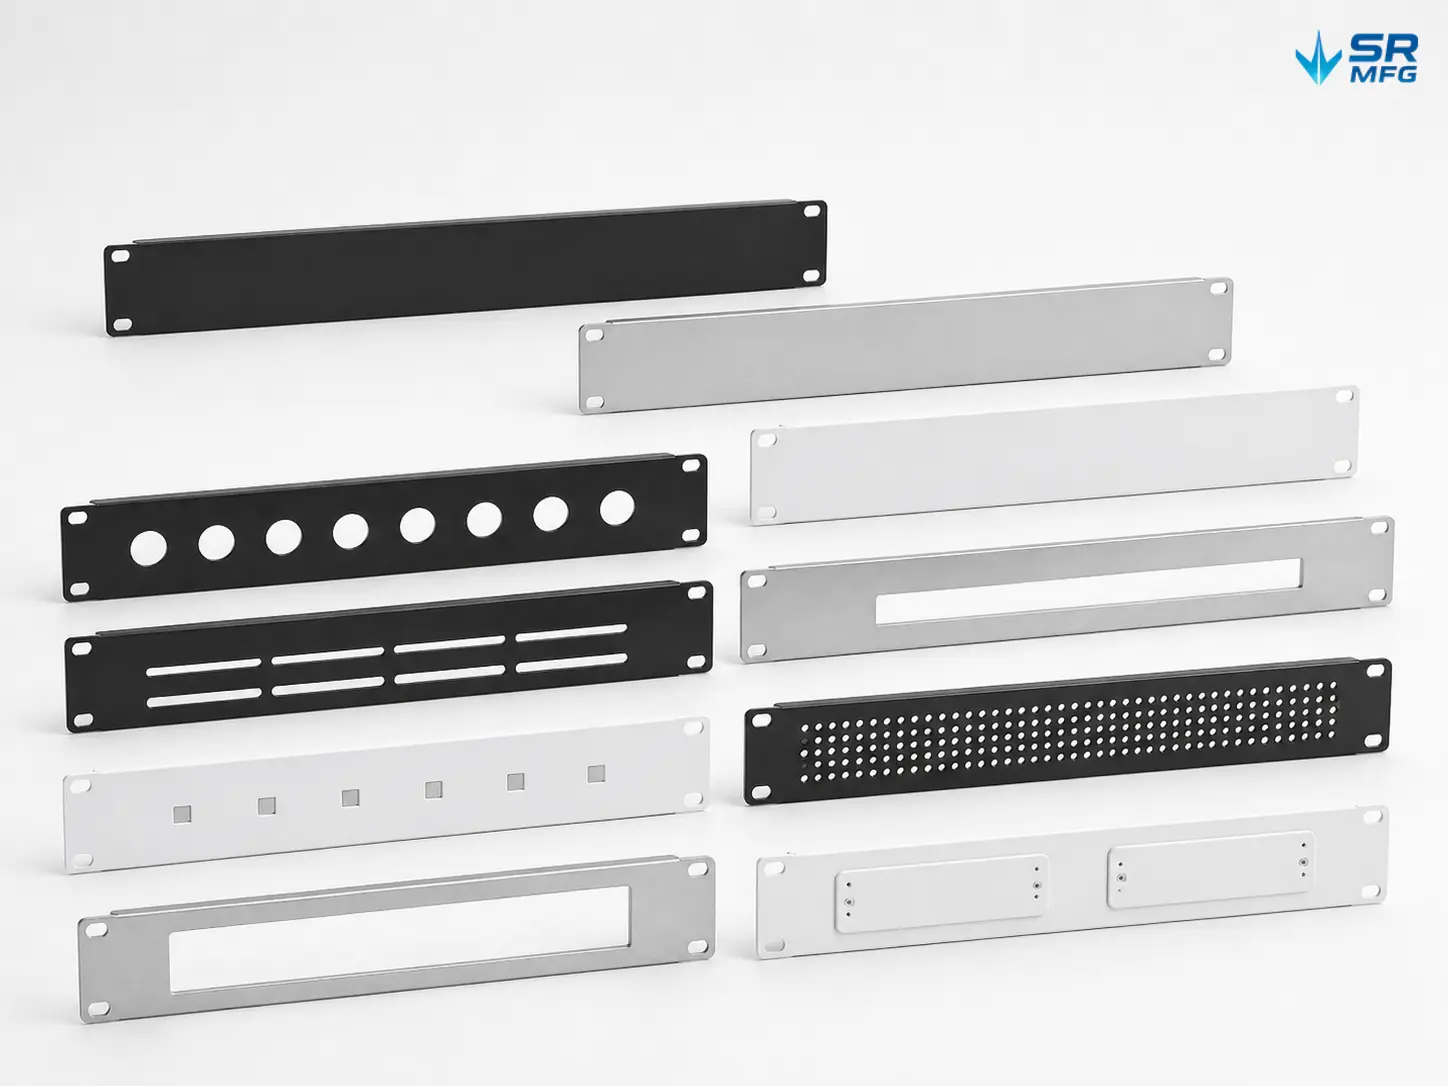
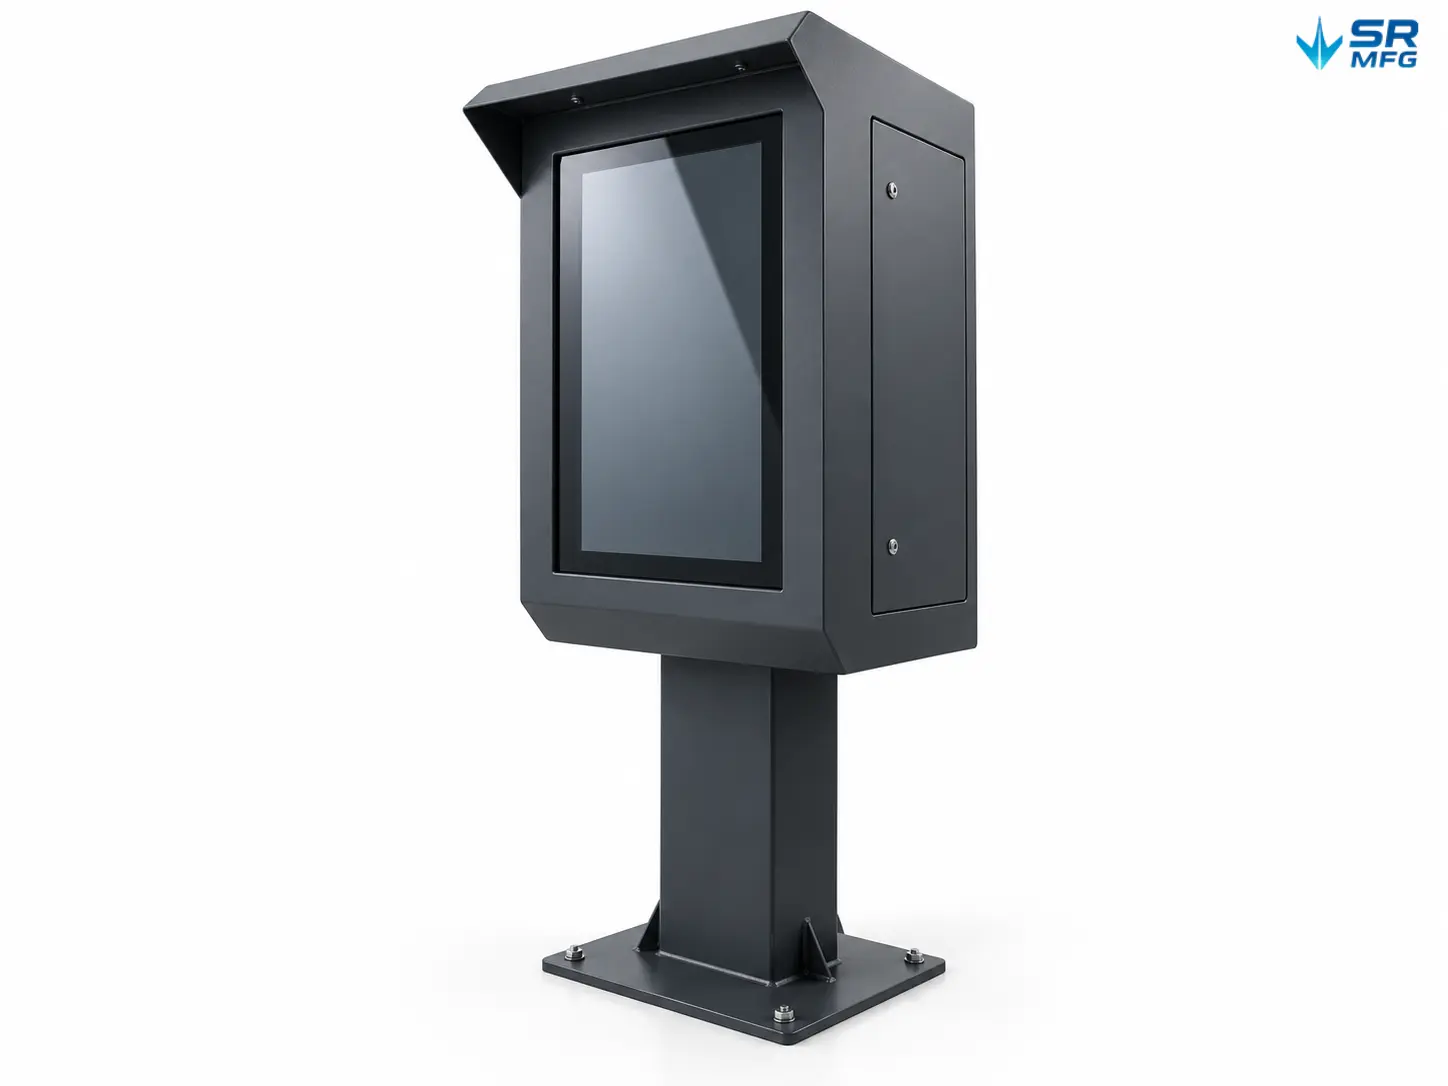
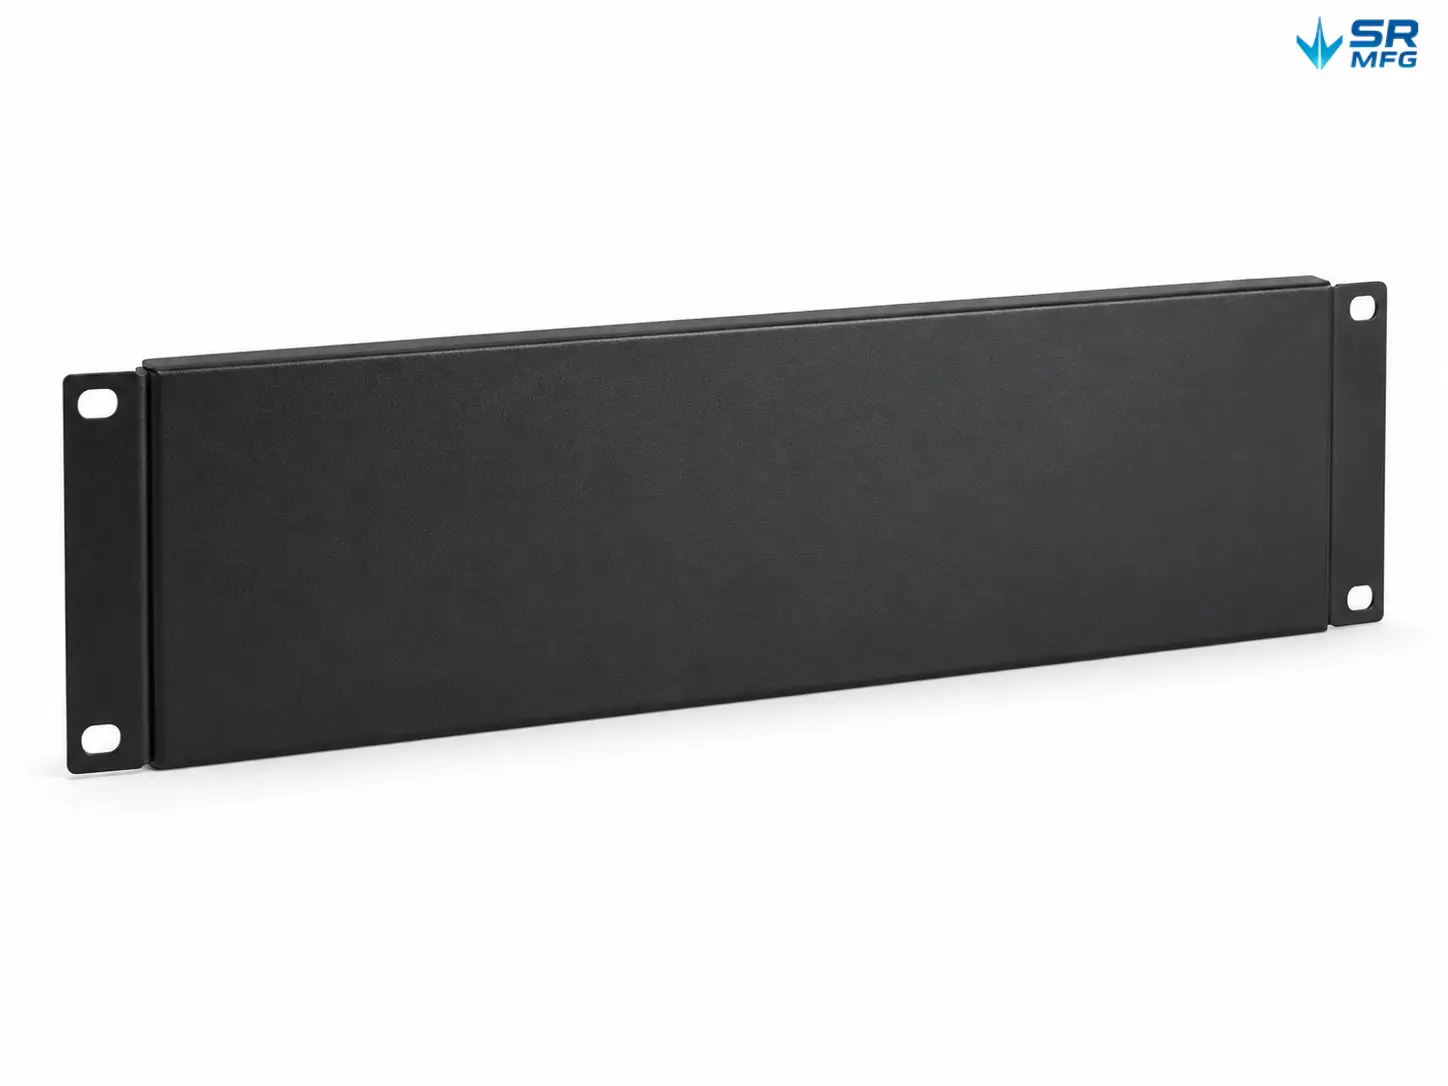
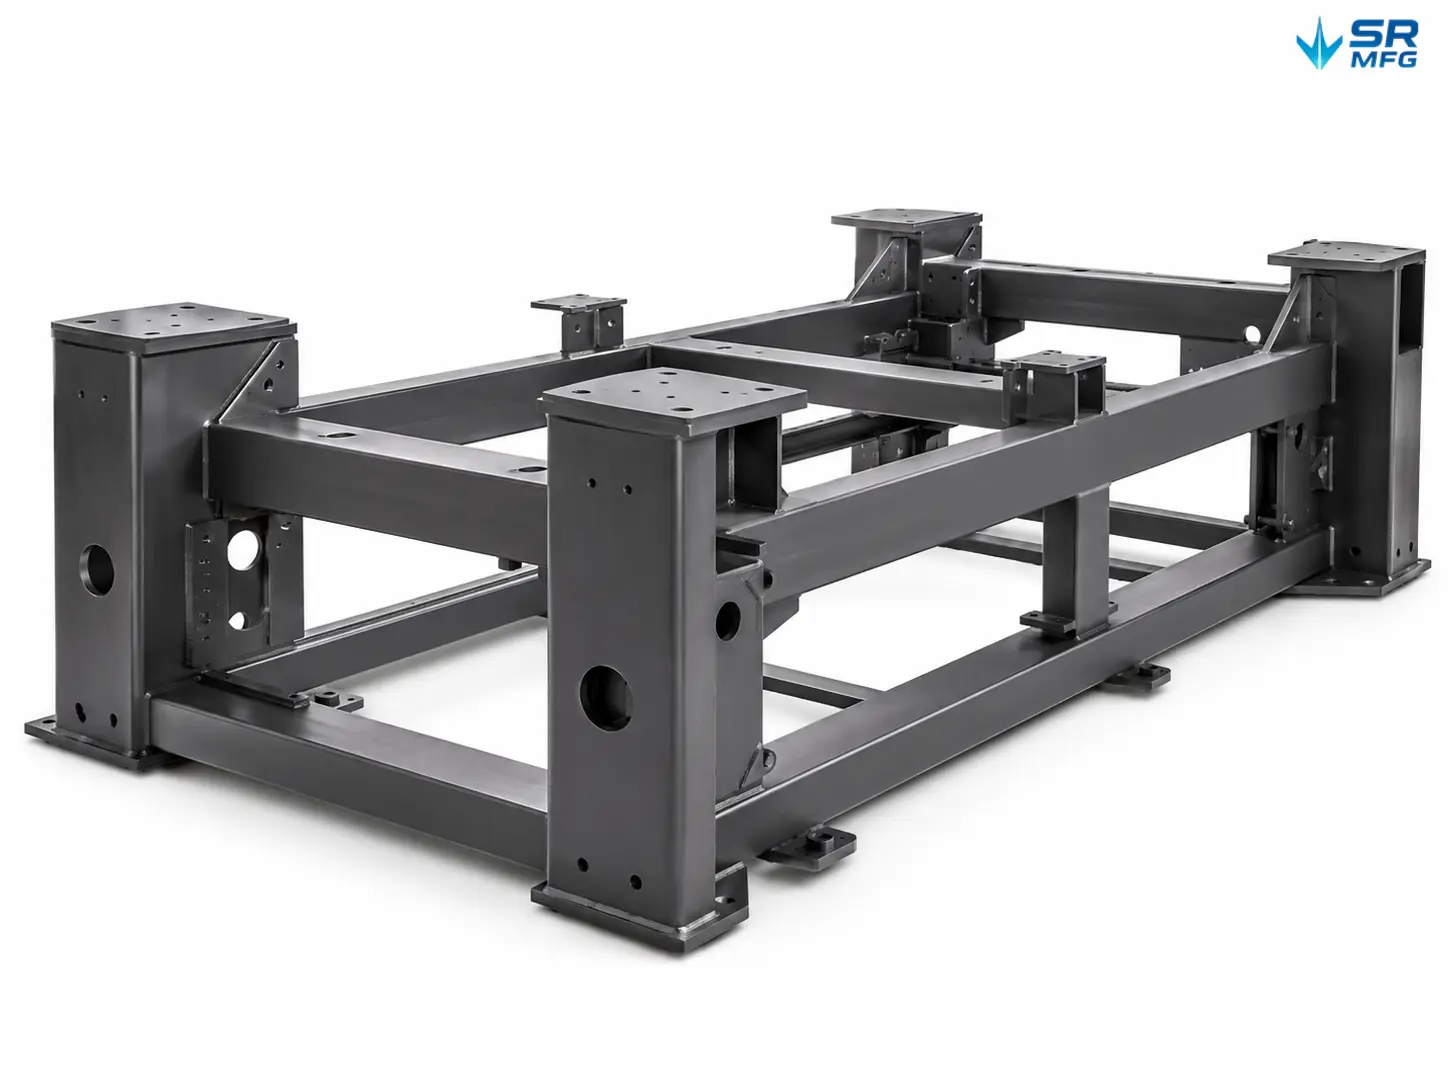
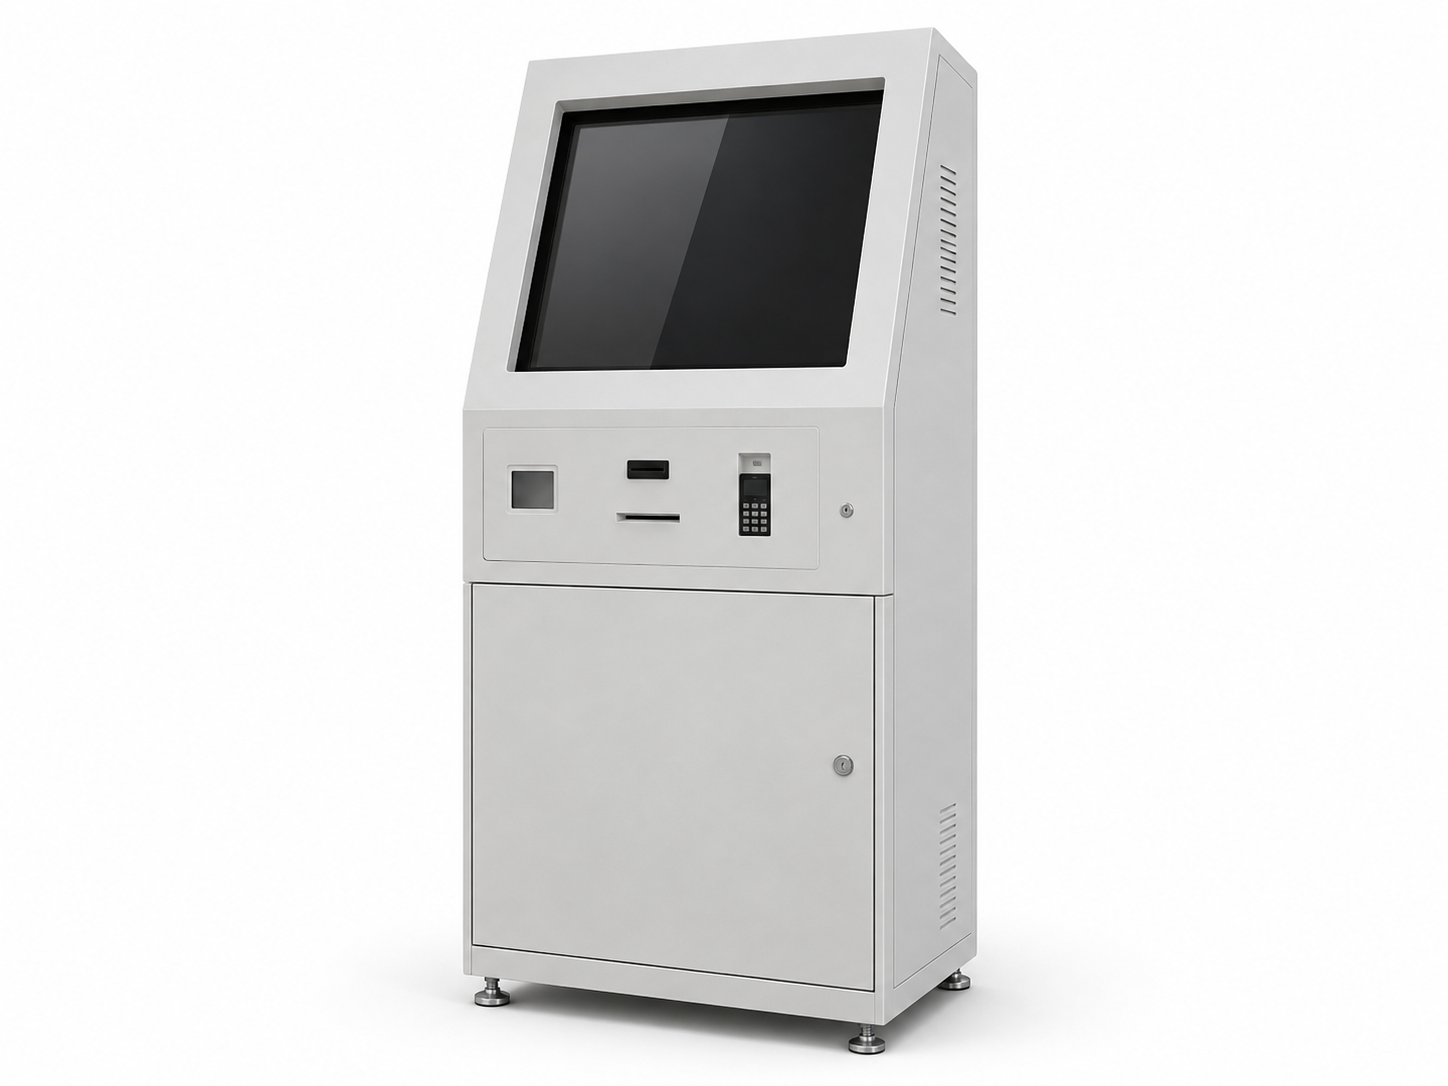
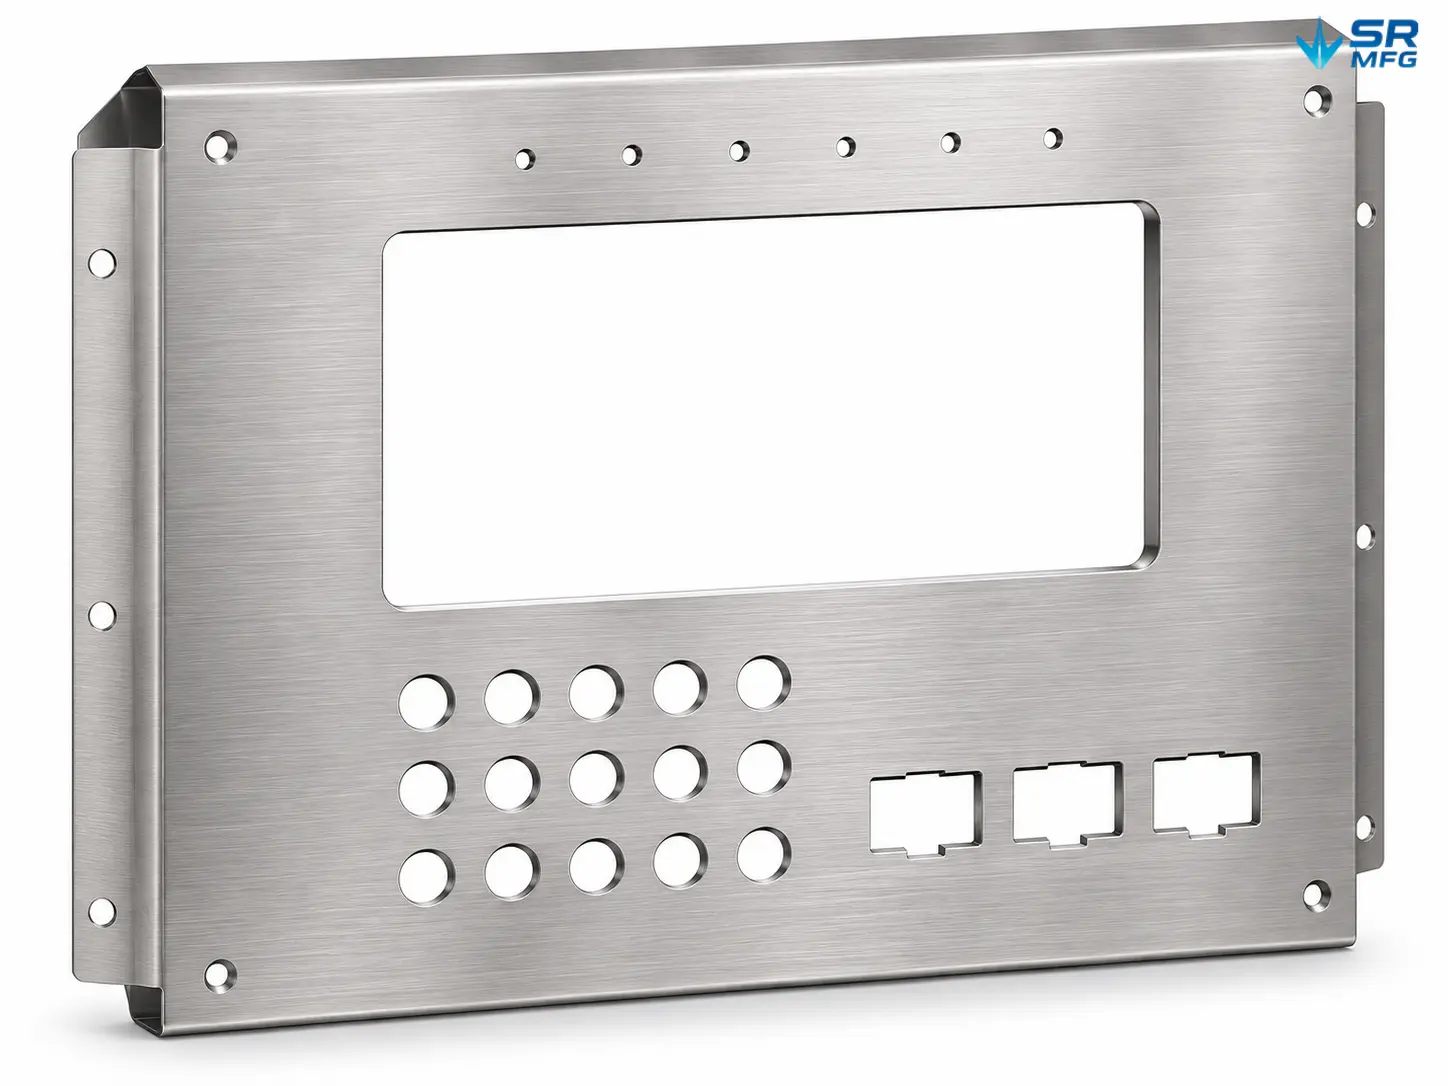
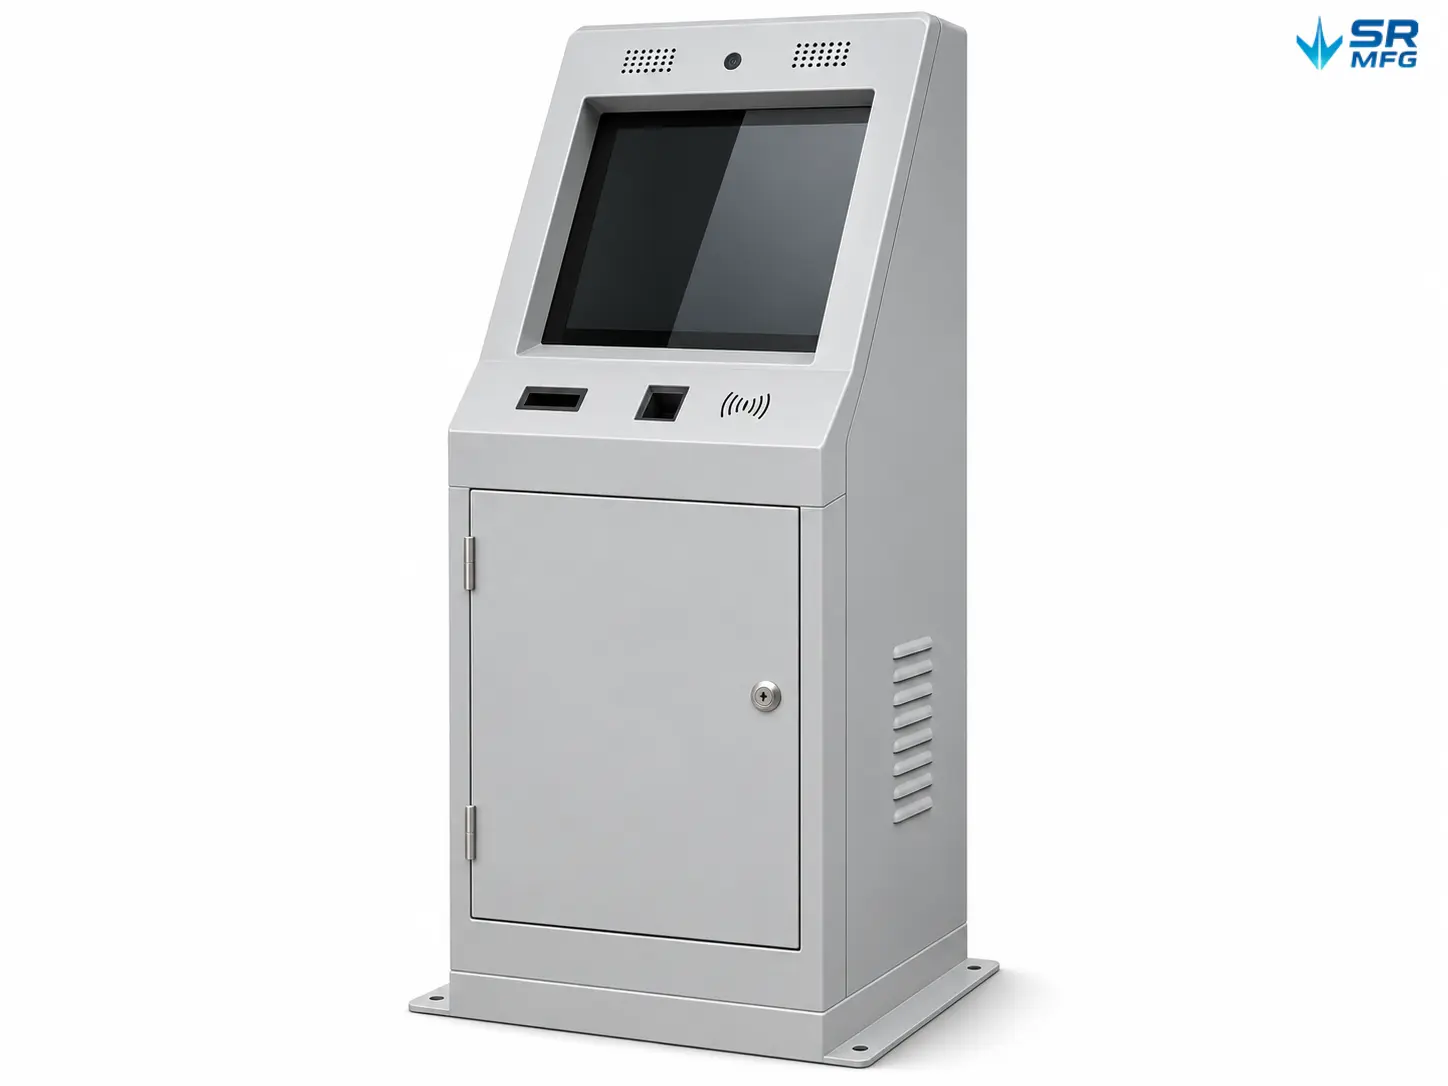
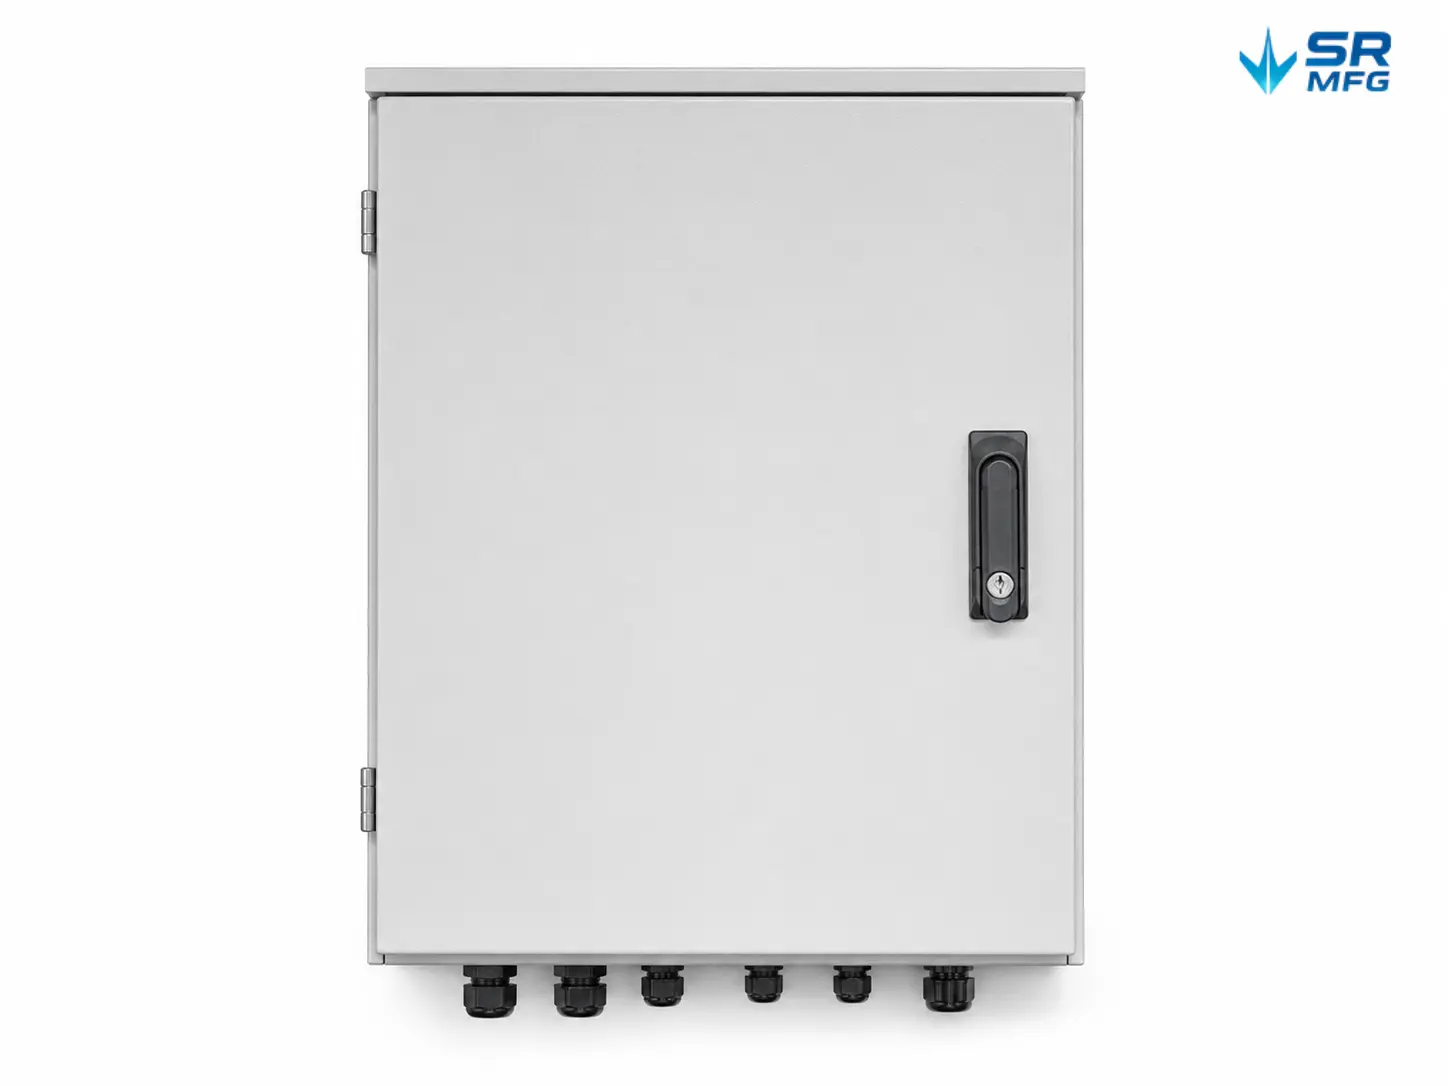
Mài kim loại Câu hỏi thường gặp
Điều này phụ thuộc vào mục tiêu của bạn và vị trí sử dụng của chi tiết. Chọn mài khi bạn cần loại bỏ vật liệu có kiểm soát để loại bỏ vết cắt, bậc mối hàn, vết lõm, vết xước sâu, hoặc để tạo ra một “kết cấu nền” đồng nhất cho công đoạn chải hoặc phủ. Mài chủ yếu nhằm tạo hình, loại bỏ khuyết tật và tạo nền bề mặt ổn định. Chọn đánh bóng khi mục tiêu chính của bạn là giảm thêm độ nhám và tăng độ bóng/độ phản xạ đồng thời giảm thiểu thay đổi hình học chi tiết—đánh bóng thiên về tinh chỉnh bề mặt. Một lộ trình phổ biến là mài (thô → mịn) để loại bỏ khuyết tật và các đường xước nặng, sau đó đánh bóng để đạt cấp độ thẩm mỹ cao hơn (sáng bóng hoặc như gương).
Có. Mài loại bỏ vật liệu và có thể làm thay đổi độ dày, hình học mép hoặc các đặc trưng cục bộ. Cách tốt nhất để kiểm soát rủi ro là xác định tiêu chí nghiệm thu có thể đo lường ngay từ đầu: quy định lượng dư vật liệu cho phép loại bỏ (ví dụ: “chỉ xử lý bề mặt thẩm mỹ—không được ảnh hưởng đến kích thước quan trọng/bề mặt lắp ghép,” hoặc nêu mức loại bỏ tối đa). Sử dụng che chắn/bảo vệ cho các khu vực quan trọng như ren, bề mặt làm kín, điểm tiếp địa và bề mặt ghép nối. Cố định cửa sổ quy trình (thứ tự độ hạt mài, áp lực, tốc độ, quỹ đạo mài) và ký duyệt mẫu tham chiếu sản phẩm đầu tiên. Khép kín vòng lặp bằng kiểm tra: thực hiện FAI cùng lấy mẫu trong quá trình và kiểm tra cuối cùng trên các CTQ, gắn với tiêu chí nghiệm thu thẩm mỹ.
Một thông số kỹ thuật thực tế là: Ra + hướng thớ + phạm vi bề mặt A/B + mẫu tham chiếu được phê duyệt. Ra là chỉ số nghiệm thu; “độ hạt” của đá mài chỉ là tham chiếu quy trình vì kết quả còn phụ thuộc vào áp lực, tốc độ, độ mòn vật liệu tiêu hao, bôi trơn và vật liệu. Cùng một độ hạt không đảm bảo cùng một độ hoàn thiện. Nếu bắt buộc phải ghi độ hạt, bạn có thể đính kèm bảng tham chiếu xấp xỉ giữa độ hạt và Ra (ví dụ: 180 grit ≈ 0.76 µm Ra; 240 grit ≈ 0.38 µm Ra), nhưng việc nghiệm thu vẫn nên dựa trên Ra (hoặc Ra max). Thể hiện hướng thớ trực quan trên bản vẽ (mũi tên hoặc ký hiệu hướng thớ; ISO 1302 hỗ trợ điều này). Cũng cần quy định quy tắc đo lường—đo ở đâu, bao nhiêu vị trí, và nghiệm thu theo giá trị lớn nhất hay giá trị trung bình. ISO 4288 cung cấp khuôn khổ cho việc đo lường và đánh giá, và thông lệ phổ biến là đo tại vị trí dự kiến nhám nhất và áp dụng quy tắc quyết định đã xác định (thường là quy tắc giới hạn lớn nhất).
Ví dụ định dạng ghi chú kỹ thuật:
Bề mặt A: HL/#4 chải; hướng thớ →; Ra ≤ X µm (hoặc Ra X–Y µm); nghiệm thu theo mẫu đã phê duyệt.
Bề mặt B: Ra ≤ X µm; không quy định hướng (hoặc không có hướng).
Có — và đối với các bề mặt A và các vùng ghép nối quan trọng, chúng tôi khuyến nghị mạnh mẽ (tiêu chuẩn hoặc theo yêu cầu). Độ nhám thường được đo bằng máy đo độ nhám đầu dò cho Ra (và Rz khi cần), và báo cáo có thể bao gồm vị trí đo, giá trị, thông tin thiết bị và điều kiện đo. Đối với hình học/kích thước, chúng tôi có thể cung cấp hồ sơ kiểm tra cho các kích thước then chốt và các đặc trưng GD&T (độ phẳng, độ song song, v.v.) theo yêu cầu bản vẽ, tạo thành một bộ hồ sơ giao hàng hoàn chỉnh cùng với mẫu thẩm mỹ đã được phê duyệt.
Việc chống gỉ phụ thuộc vào vật liệu. Thép carbon/thép cán nguội có thể bị gỉ trong vòng vài phút đến vài giờ sau khi mài và làm sạch, vì vậy quy trình nên là “làm sạch → làm khô hoàn toàn → bảo vệ ngay lập tức,” sử dụng dầu/chất ức chế chống gỉ hoặc đóng gói VCI để bảo vệ kín. Đối với thép không gỉ, tránh nhiễm chéo từ dụng cụ bằng thép carbon hoặc vật liệu mài dùng chung—nhiễm sắt tự do có thể gây ra các vết gỉ; có thể sử dụng thụ động hóa khi cần để loại bỏ sắt tự do và khôi phục khả năng chống ăn mòn. Để chống trầy xước cho các chi tiết yêu cầu thẩm mỹ, hãy sử dụng màng bảo vệ tạm thời trên bề mặt A, tách lớp và đệm lót (bọt PE/tấm EPE, bảo vệ góc), và coi làm sạch và làm khô + đóng gói cách ly là tiêu chuẩn—vật liệu mài hoặc vụn kim loại còn sót lại có thể hoạt động như giấy nhám trong quá trình vận chuyển.
Tài liệu kỹ thuật về mài kim loại
Lô sản xuất
ShuangRui2026-10-24T05:45:59+00:00Tháng 10 8, 2026|
Khi một vấn đề chất lượng xuất hiện trên lô hàng chi tiết tấm kim loại, ai đó phải trả lời một câu hỏi đơn giản [...]
Gia công tấm kim loại so với Đúc khuôn: So sánh tổng chi phí cho chi tiết sản xuất thực tế
ShuangRui2026-10-24T05:49:40+00:00Tháng 10 9, 2026|
Chỉ đơn giá và chi phí khuôn mẫu sẽ không cho bạn biết quy trình nào rẻ hơn. Những đội ngũ so sánh một [...]
Thay đổi kỹ thuật
ShuangRui2026-10-26T07:13:20+00:00Tháng 10 1, 2026|
Một lỗ dịch chuyển 2 mm, và có người gửi email cho nhà cung cấp: "Cứ dịch chuyển nó trên sàn thôi [...]
Thời gian giao hàng tấm kim loại đục lỗ: Tồn kho so với hàng đặt riêng và những điều cần kỳ vọng
ShuangRui2026-08-27T03:33:40+00:00Tháng 8 20, 2026|
Bạn đã hoàn thiện thiết kế cho một tấm kim loại tấm đục lỗ — mẫu lỗ đã chọn, vật liệu đã chỉ định, bề mặt [...]
