Hợp tác với Shuangrui để giảm chi phí sản xuất 30% và nâng cao hiệu quả.

SR MFG
Dịch vụ thụ động hóa kim loại2026-09-30T08:18:19+00:00

Dịch vụ thụ động hóa kim loại

SR MFG cung cấp dịch vụ thụ động hóa có kiểm soát cho thép không gỉ và các chi tiết thép không gỉ chính xác để loại bỏ sắt tự do, dư lượng gia công và các chất gây ô nhiễm bề mặt. Quy trình này giúp khôi phục lớp thụ động ổn định, cải thiện khả năng chống ăn mòn và giảm nguy cơ ố gỉ, ăn mòn điểm hoặc đổi màu bề mặt.

Đối với các dự án yêu cầu ASTM A967 hoặc AMS 2700, chúng tôi có thể thống nhất quy trình thụ động hóa, hồ sơ kiểm tra và thử nghiệm xác minh theo bản vẽ, cấp vật liệu, tình trạng bề mặt và mục tiêu chống ăn mòn của bạn.
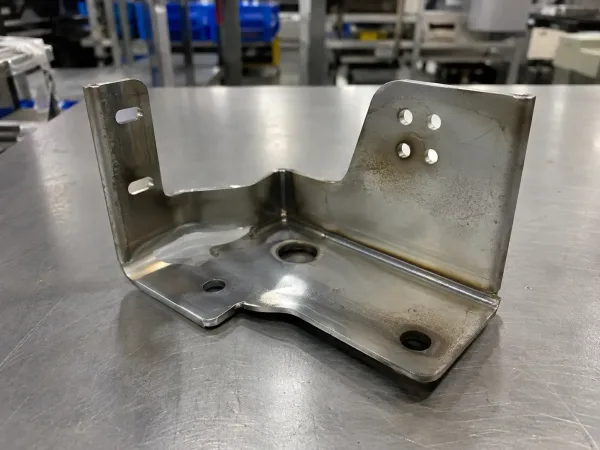
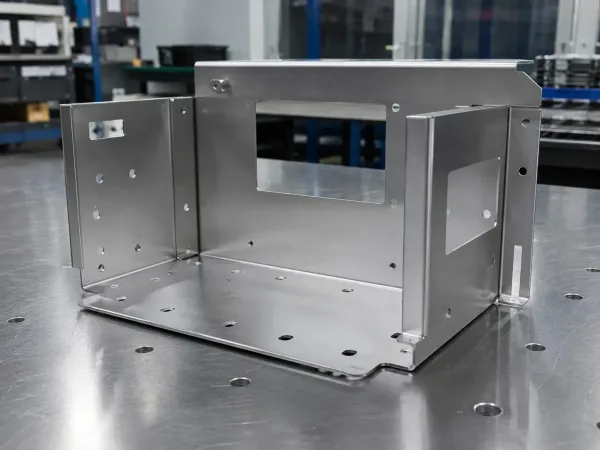
Thụ động hóa thép không gỉ
Loại bỏ sắt tự do
ASTM A967 / AMS 2700
Kháng ăn mòn
Chi tiết thép không gỉ
Truy xuất theo lô

Nhận báo giá tùy chỉnh trong 24 giờ

Tải bản vẽ của bạn lên để được kỹ thuật viên xem xét.

Biểu mẫu trống (#4)

Thụ động hóa là gì và tại sao bạn cần đến nó?

Passivation làm gì

Loại bỏ sắt tự do, tạp chất nhiễm trong xưởng và dư lượng gia công khỏi thép không gỉ và các hợp kim chống ăn mòn khác, giúp khôi phục bề mặt thụ động ổn định hơn.

Vì sao chi tiết vẫn cần xử lý

Các bước chế tạo như cắt, mài, thao tác và hàn có thể gây nhiễm sắt hoặc làm xáo trộn màng thụ động tự nhiên—dẫn đến khả năng chống ăn mòn không đồng đều.

Những gì passivation không làm được

Passivation không phải là lớp phủ và không thay thế việc loại bỏ vảy dày, tẩy axit, đánh bóng hay hiệu chỉnh bề mặt lớn.

Trước khi thụ động hóa thép không gỉ với nhiễm bẩn sắt tự do và dư lượng bề mặtSau khi thụ động hóa thép không gỉ với bề mặt chống ăn mòn sạch và ổn định

Lợi ích và hạn chế

Ưu điểm

Cải thiện khả năng chống ăn mòn và giúp giảm vết ố gỉ.

Loại bỏ sắt tự do và tạp chất nhiễm trong xưởng khỏi bề mặt.

Ảnh hưởng tối thiểu đến kích thước, lý tưởng cho chi tiết kim loại chính xác.

Hỗ trợ hiệu năng đồng đều hơn cho các chi tiết thép không gỉ.

Hạn chế

Không thay thế được việc xử lý vảy dày, oxit hàn hay khuyết tật bề mặt nghiêm trọng.

Hóa chất và thông số phải phù hợp với mác hợp kim và trạng thái vật liệu.

Chất lượng làm sạch và tiền xử lý ảnh hưởng mạnh đến kết quả cuối cùng.

Các ứng dụng quan trọng có thể cần thẩm định hoặc thử nghiệm chống ăn mòn.

Ghi chú kỹ thuật: Thụ động hóa đạt hiệu quả tốt nhất sau khi được làm sạch đúng cách và, khi cần, loại bỏ oxit hoặc tẩy gỉ. Lựa chọn quy trình cuối cùng nên được xác nhận theo cấp hợp kim, môi trường làm việc và các yêu cầu xác thực.

Khuyến nghị rà soát kỹ thuật

Passivation so với tẩy axit / tẩy vảy

Các quy trình này giải quyết các vấn đề khác nhau và thường được dùng ở các giai đoạn khác nhau của việc chuẩn bị bề mặt thép không gỉ.

Tẩy axit / tẩy vảy

Phù hợp nhất cho:

Sản phẩm gỉ, vảy oxit và vết đổi màu do nhiệt hàn

Cơ chế tác dụng:

Loại bỏ lớp bề mặt bị ảnh hưởng bằng tác dụng hóa học mạnh hơn

Ảnh hưởng bề mặt:

Thay đổi bề mặt rõ hơn; có thể ăn mòn nhẹ kim loại cơ bản

Ứng dụng điển hình:

Trước khi thụ động hóa khi có gỉ đóng dày hoặc đổi màu mối hàn

Quy trình ăn mòn mạnh hơn
Không
hoán đổi cho nhau

Hóa thụ động

Phù hợp nhất cho:

Loại bỏ sắt tự do, loại bỏ ô nhiễm bề mặt và phục hồi màng thụ động

Cơ chế tác dụng:

Làm sạch bề mặt và giúp phục hồi màng thụ động giàu crom ổn định

Ảnh hưởng bề mặt:

Thường có tác động tối thiểu đến kích thước và bề ngoài

Ứng dụng điển hình:

Sau khi làm sạch đúng cách, hoặc sau khi ăn mòn axit khi cần

Quy trình ít ăn mòn hơn

Ghi chú kỹ thuật: Tẩy dầu / làm sạch thường là bước cần thiết trước khi thực hiện một trong hai quy trình. Quy trình cuối cùng phụ thuộc vào cấp hợp kim, tình trạng mối hàn, mức độ oxit, mục tiêu về ngoại quan và các yêu cầu chống ăn mòn.

Khuyến nghị rà soát kỹ thuật

Cách Chúng Tôi Chọn Phương Pháp Passivation Phù Hợp

Các điều kiện bề mặt khác nhau đòi hỏi các quy trình khác nhau. Lựa chọn phù hợp phụ thuộc vào cấp hợp kim, mức độ oxit, yêu cầu độ sạch và yêu cầu kiểm chứng.

Passivation Hóa Học

Thay Đổi Bề Mặt Tối Thiểu
  • Phù hợp nhất cho chi tiết thép không gỉ sạch sau gia công cơ khí, tạo hình hoặc gia công nhẹ
  • Loại bỏ sắt tự do và tạp chất trên bề mặt
  • Giúp khôi phục bề mặt thụ động ổn định với thay đổi về ngoại hình tối thiểu

Ứng dụng điển hình: Cải thiện khả năng chống ăn mòn tổng thể

Ăn Mòn Axit / Gỡ Cặn Oxit + Passivation

Cho Chi Tiết Có Hàn / Bị Oxi Hóa
  • Phù hợp nhất cho chi tiết có vết cháy nhiệt mối hàn, cặn oxit hoặc đổi màu nhìn thấy được
  • Ăn mòn axit loại bỏ lớp bề mặt bị ảnh hưởng trước khi passivation
  • Được sử dụng khi cần loại bỏ oxit mạnh hơn trước khi khôi phục khả năng chống ăn mòn

Ứng dụng điển hình: Chi tiết thép không gỉ đã hàn

Đánh Bóng Điện Hóa + Passivation

Yêu Cầu Độ Sạch Cao Hơn
  • Phù hợp nhất khi yêu cầu khắt khe về độ sạch, độ nhẵn hoặc tính đồng nhất về ngoại hình
  • Làm mịn vi bề mặt trước khi passivation tùy chọn
  • Phù hợp cho chi tiết y tế yêu cầu cao, tiếp xúc thực phẩm hoặc có yêu cầu nghiêm ngặt về ngoại hình

Ứng dụng điển hình: Nâng cao khả năng làm sạch và ngoại quan

Lựa chọn quy trình cuối cùng phụ thuộc vào cấp hợp kim, điều kiện bề mặt, vết cháy nhiệt mối hàn, mức độ oxit, yêu cầu độ sạch, yêu cầu về ngoại hình và các yêu cầu kiểm chứng áp dụng.

Khuyến nghị rà soát kỹ thuật

Những Vật Liệu Nào Phù Hợp Cho Passivation?

Thép không gỉ

Phù hợp nhất
  • Vật liệu cốt lõi cho passivation
  • Loại bỏ sắt tự do và tạp chất từ xưởng sản xuất
  • Giúp khôi phục khả năng chống ăn mòn ổn định

Titan & Hợp Kim Titan

Theo dự án cụ thể
  • Được sử dụng cho các ứng dụng hiệu năng cao
  • Xử lý phụ thuộc vào hợp kim và môi trường
  • Khuyến nghị kiểm chứng đối với các chi tiết quan trọng

Niken & Hợp Kim Niken

Phù hợp với Đánh giá
  • Được sử dụng trong môi trường hóa chất và nhiệt độ cao
  • Quy trình phụ thuộc vào cấp hợp kim
  • Có thể cần xử lý bề mặt

Hợp kim nhôm

Cần hóa chất chuyên dụng
  • Thường cần xử lý chuyển hóa chuyên dụng
  • Tình trạng oxit ảnh hưởng đến lựa chọn quy trình
  • Khuyến nghị xác thực mẫu
Zn

Bề mặt kẽm / mạ kẽm

Xử lý chuyển hóa
  • Thường được xử lý bằng hệ tương thích với kẽm
  • Giúp cải thiện khả năng chống ăn mòn
  • Phổ biến cho tấm mạ kẽm và phụ kiện

Đồng & hợp kim đồng

Ứng dụng chống oxy hóa
  • Giúp giảm nguy cơ ố xỉn màu
  • Thường được xem xét cho các chi tiết nhạy cảm về ngoại quan
  • Quy trình phụ thuộc vào tình trạng bề mặt

Khả năng tương thích vật liệu cuối cùng cần được xác nhận theo mác hợp kim, tình trạng bề mặt, mục tiêu chống ăn mòn, yêu cầu ngoại quan và tiêu chuẩn áp dụng.

Khám phá Thư viện Vật liệu SR MFG

Quy trình thụ động hóa được kiểm soát

Một quy trình điển hình cho thép không gỉ và các hợp kim chống ăn mòn khác

Quy trình thụ động hóa kim loại (Video hướng dẫn)

1

Kiểm tra đầu vào

  • Xác nhận mác hợp kim, bản vẽ và tình trạng bề mặt
  • Xác định yêu cầu về độ sạch và tiêu chí nghiệm thu
2

Vệ sinh & tẩy dầu mỡ

  • Loại bỏ dầu, bụi bẩn nhà xưởng, dấu vân tay và dư lượng
  • Chuẩn bị bề mặt cho xử lý hóa học ổn định
3

Gỡ cặn / tẩy gỉ khi cần

  • Được sử dụng khi có vết nhiệt mối hàn, lớp oxit hoặc lớp bị ảnh hưởng
  • Không cần thiết cho mọi chi tiết
4

Xử lý thụ động hóa

  • Áp dụng hóa chất đã chọn để loại bỏ sắt tự do
  • Giúp khôi phục và ổn định bề mặt thụ động
5

Xả & sấy nhiều giai đoạn

  • Xả kỹ để ngăn hóa chất mang theo
  • Sấy khô chi tiết trước khi xử lý hoặc kiểm tra cuối
6

Kiểm tra cuối & đóng gói bảo vệ

  • Kiểm tra tình trạng ngoại quan và hồ sơ yêu cầu
  • Đóng gói để giảm tái nhiễm bẩn trong quá trình vận chuyển

Ghi chú kỹ thuật: Quy trình thực tế phụ thuộc vào cấp hợp kim, tình trạng bề mặt, vết cháy nhiệt do hàn, mục tiêu độ sạch, tiêu chuẩn áp dụng và các yêu cầu xác thực.

Kiểm soát quy trình
Kiểm tra chất lượng
Truy xuất nguồn gốc

Sẵn sàng xem xét yêu cầu thụ động hóa của bạn?

Chưa chắc lộ trình thụ động hóa nào phù hợp với chi tiết của bạn? Hãy gửi cho chúng tôi bản vẽ, mác hợp kim, tình trạng bề mặt, vết nhiệt mối hàn hoặc tình trạng oxit, tiêu chuẩn áp dụng, yêu cầu độ sạch và tiêu chí xác thực. Đội ngũ kỹ thuật của chúng tôi sẽ xem xét ứng dụng và đề xuất quy trình thụ động hóa phù hợp.

Ngành công nghiệp & ứng dụng thụ động hóa

SR MFG cung cấp dịch vụ thụ động hóa cho các chi tiết tấm kim loại thép không gỉ được sử dụng trong thiết bị công nghiệp, hệ thống điện, sản phẩm ngoài trời, thiết bị y tế, linh kiện liên quan đến thực phẩm và cụm lắp ráp chính xác. Thụ động hóa giúp loại bỏ các chất gây ô nhiễm bề mặt như sắt tự do và cải thiện khả năng chống ăn mòn của các chi tiết thép không gỉ mà không làm thay đổi đáng kể kích thước chi tiết.

Chúng tôi hỗ trợ cả xác thực nguyên mẫu và sản xuất hàng loạt ổn định cho các linh kiện kim loại thụ động hóa trên nhiều lĩnh vực ứng dụng.
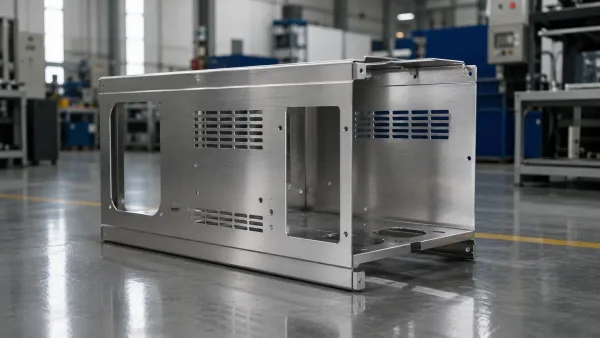
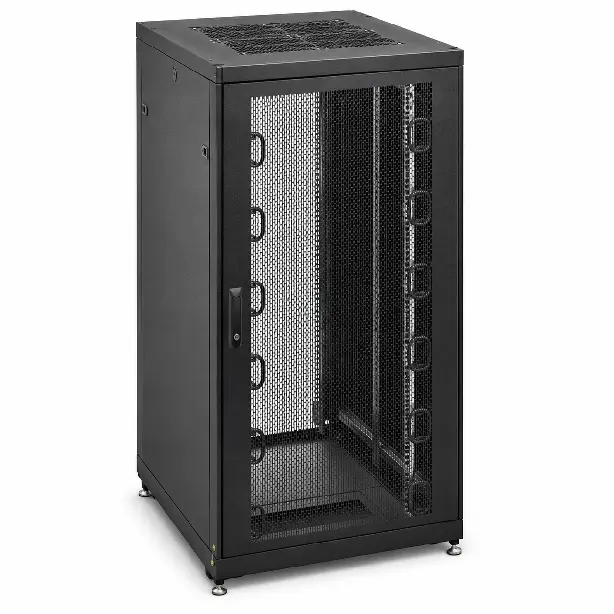
Trung tâm dữ liệu & thiết bị CNTT

Chi tiết thép không gỉ thụ động hóa cho trung tâm dữ liệu, hạ tầng mạng và phần cứng CNTT, nơi cần khả năng chống ăn mòn, bề mặt sạch và hiệu suất ổn định.

  • Khung & ray giá máy chủ
  • Khay quản lý cáp
  • Tấm & cửa tủ
  • Giá đỡ & tấm lắp đặt
  • Bộ phận đỡ bằng thép không gỉ

Điện tử tiêu dùng

Passivation cho các bộ phận thép không gỉ dùng trong vỏ thiết bị điện tử tiêu dùng, giá đỡ bên trong, cấu trúc màn hình và các cụm chi tiết tấm kim loại chính xác.

  • Vỏ & nắp thiết bị
  • Giá đỡ hỗ trợ bên trong
  • Cấu trúc lắp đặt màn hình
  • Chi tiết kim loại loa & âm thanh
  • Chi tiết thép không gỉ chính xác nhỏ

Thiết bị điện

Bộ phận thép không gỉ đã passivation cho tủ điện, tủ điều khiển, thiết bị phân phối điện và hệ thống điện công nghiệp tiếp xúc với độ ẩm hoặc môi trường khắc nghiệt.

  • Vỏ tủ điện
  • Tấm bảng hộp điều khiển
  • Tấm lắp đặt cọc đấu nối
  • Giá đỡ thanh ray DIN
  • Tấm thông gió và tấm truy cập

Thiết bị công nghiệp

Giải pháp passivation cho chi tiết thép không gỉ dùng trong máy móc, hệ thống tự động hóa, thiết bị sản xuất và các cụm kết cấu máy.

  • Nắp che & tấm bảo vệ máy
  • Khung thiết bị
  • Giá đỡ băng tải
  • Tấm gắn cảm biến
  • Tấm chắn & tấm bảo vệ

Hệ thống năng lượng mới

Chi tiết thép không gỉ đã passivation cho thiết bị sạc EV, hệ thống pin, tủ lưu trữ năng lượng và bộ chuyển đổi công suất, nơi khả năng chống ăn mòn và độ sạch bề mặt là quan trọng.

  • Chi tiết vỏ bọc pin
  • Tủ trạm sạc
  • Tấm tủ lưu trữ năng lượng
  • Giá đỡ thanh cái
  • Vỏ mô-đun nguồn

Thiết bị ngoài trời

Bộ phận thép không gỉ đã passivation cho vỏ ngoài trời, nắp thiết bị, vỉ nướng BBQ, hệ thống chiếu sáng và phụ kiện kết cấu tiếp xúc với độ ẩm hoặc thay đổi thời tiết.

  • Vỏ thiết bị ngoài trời
  • Thân vỉ nướng BBQ bằng tôn tấm
  • Nắp che & tấm bảo vệ
  • Giá đỡ lắp đặt
  • Chi tiết kết cấu chống chịu thời tiết

Thiết kế theo ứng dụng của bạn

Dù bạn cần một nguyên mẫu duy nhất hay sản xuất hàng loạt ổn định, SR MFG hỗ trợ passivation có kiểm soát cho chi tiết tấm kim loại thép không gỉ nhằm cải thiện khả năng chống ăn mòn, độ sạch bề mặt và độ tin cậy lâu dài.

Passivation kim loại Câu hỏi thường gặp​​​​

Thụ động hóa có tác dụng tốt nhất trong việc ngăn ngừa các vết giống gỉ sét do sắt tự do hoặc nhiễm bẩn sắt từ trên thép không gỉ—chẳng hạn như phoi gia công, bụi thép carbon, bàn chải dây, tiếp xúc với đồ gá, hoặc nhiễm chéo trong quá trình xử lý. ASTM A967 nêu rõ rằng mục đích của các yêu cầu và thử nghiệm của tiêu chuẩn là để xác minh hiệu quả thụ động hóa, đặc biệt là việc loại bỏ sắt tự do và các tạp chất khác. Tuy nhiên, nếu các vết này do vết cháy nhiệt/lớp oxit do hàn, sản phẩm ăn mòn nặng, hoặc các hố ăn mòn điểm đã hình thành gây ra, bạn thường cần tẩy gỉ hoặc xử lý cơ khí trước. Chỉ thụ động hóa có thể không loại bỏ được các khuyết tật nhìn thấy này.

Tẩy gỉ (tẩy oxit): Sử dụng quy trình hóa học mạnh hơn để loại bỏ lớp oxit, vết cháy nhiệt do hàn và các lớp bề mặt bị ảnh hưởng—về cơ bản là “tước bỏ” lớp bị hư hỏng.
Thụ động hóa: Xử lý bề mặt thép không gỉ đã sạch về mặt hóa học để loại bỏ sắt tự do/chất gây ô nhiễm và khôi phục màng thụ động ổn định, cải thiện tính nhất quán của khả năng chống ăn mòn.

Các trường hợp điển hình nên tẩy gỉ trước:

  • Vệt màu nhiệt mối hàn rõ rệt

  • Vảy oxit hoặc vết cháy

  • Oxit cứng đầu hoặc tạp chất bám dính

  • Khi thông số kỹ thuật của khách hàng yêu cầu rõ ràng việc tẩy gỉ/tẩy gỉ axit

Có, theo yêu cầu. ASTM A967 bao gồm nhiều phương pháp thụ động hóa và cung cấp các tùy chọn thử nghiệm xác minh theo lô. AMS 2700, thường được sử dụng cho hàng không vũ trụ và các chương trình yêu cầu cao khác, cũng quy định các thử nghiệm xác minh như tiếp xúc độ ẩm cao, ngâm, đồng sunfat và phun muối.

Các tài liệu bàn giao có thể cung cấp (theo yêu cầu của khách hàng):

  • CoC (Chứng nhận phù hợp): tiêu chuẩn/thông số kỹ thuật được tuân thủ, hợp kim/cấp vật liệu, số lô, số lượng, ngày xử lý

  • Hồ sơ quy trình: lộ trình công nghệ, dải thông số quan trọng, hồ sơ kiểm tra (theo yêu cầu)

  • Báo cáo thử nghiệm: độ ẩm cao, ngâm, đồng sunfat, phun muối, thử nghiệm sắt tự do, v.v. (theo ASTM A967 / AMS 2700)

Vệt màu do nhiệt hàn là một lớp oxit, vì vậy thường cần tẩy gỉ/tẩy axit (hoặc tẩy axit cục bộ, điện đánh bóng, hoặc xử lý cơ khí) trước khi thụ động hóa để khôi phục tính nhất quán về khả năng chống ăn mòn. Về mặt ngoại quan, tẩy axit/tẩy gỉ thường để lại vùng được xử lý mờ hơn hoặc đồng đều hơn, điều này có thể khác với bề mặt chải bóng hoặc đánh bóng. Đó là lý do tại sao tốt nhất nên xác định phân loại ngoại quan, độ lệch màu cho phép, và liệu việc chuyển màu xám có chấp nhận được hay không trong giai đoạn RFQ.

Hãy bắt đầu từ tiêu chuẩn mà bạn đã chỉ định; nếu không có tiêu chuẩn nào được chỉ định, hãy chọn phương pháp kiểm chứng phù hợp nhất với rủi ro và chi phí.

ASTM A967 liệt kê các thử nghiệm xác minh phổ biến bao gồm ngâm, độ ẩm cao, phun muối, và đồng sunfat (và cũng đề cập đến thử nghiệm ferroxyl/sắt tự do). AMS 2700 sử dụng một bộ thử nghiệm tương tự (ngâm, độ ẩm cao, phun muối, đồng sunfat).

Mẹo lựa chọn thực tế:

  • Lo ngại gỉ sét do nhiễm sắt → thử nghiệm đồng sunfat và/hoặc sắt tự do là trực tiếp nhất

  • Lo ngại phơi nhiễm trong lưu trữ/vận chuyển ẩm ướt → độ ẩm cao hoặc ngâm gần với kịch bản thực tế hơn

  • Cần một mốc chuẩn ăn mòn xác định hoặc so sánh ở công đoạn sau → phun muối (xác nhận tính phù hợp theo hợp kim và tiêu chuẩn điều chỉnh)

Lưu ý: Nhiều tài liệu tham khảo về AMS 2700 cũng chỉ ra rằng các thử nghiệm này chủ yếu là xác minh định tính về độ sạch và trạng thái thụ động liên tục—không phải là bảo đảm về tuổi thọ chống ăn mòn không giới hạn.

Tập trung vào ba yếu tố thiết yếu: làm khô hoàn toàn chi tiết, tránh mọi tiếp xúc với thép carbon/bụi sắt, và ngăn ngừa tái nhiễm bẩn từ dầu da tay và dấu vân tay. ASTM A380 cũng nhấn mạnh thiết kế quy trình để ngăn chặn kẹt dung dịch, đảm bảo làm sạch và thoát nước hiệu quả, và yêu cầu tiền làm sạch phù hợp.

Tài liệu kỹ thuật về thụ động hóa kim loại

Kiểm soát lô sản xuất

Tháng 10 19, 2026|

Khi đơn đặt hàng gia công chi tiết tấm kim loại yêu cầu “kiểm soát theo lô”, các nhà cung cấp khác nhau có thể hình dung hoàn toàn [...]

Rà soát kỹ thuật

Tháng 10 9, 2026|

Bạn gửi một bộ bản vẽ cho nhà cung cấp gia công tấm kim loại và mong nhận được báo giá trong hai ngày. Thay vào đó [...]

Lên đầu trang