“Cần linh kiện gấp? Hãy dùng cắt laser.” Lời khuyên này xuất hiện trong hầu hết mọi cuộc thảo luận về tấm kim loại, và nó sai thường đến mức có thể làm hỏng tiến độ của bạn.
Phản xạ này không phải là không có cơ sở. Cắt laser không cần dụng cụ chuyên dụng, trong khi dập CNC có thể phải chờ một dụng cụ dập chưa được chế tạo. Nhưng thời gian giao hàng không phải là thuộc tính của một máy. Đó là một chuỗi các công đoạn, và mỗi quy trình tiêu tốn thời gian khác nhau trong chuỗi đó. Bài viết này phân tích chuỗi đó, chỉ ra điểm giao thoa nằm ở đâu, và liệt kê những gì cần nêu trong RFQ để ngày giao hàng bạn nhận được là một ngày bạn có thể lên kế hoạch.
Thời gian giao hàng thực sự bao gồm những gì
Với một chi tiết tấm kim loại cắt, thời gian giao hàng báo giá thường gồm năm công đoạn: báo giá và đánh giá kỹ thuật, chế tạo dụng cụ và cài đặt, thời gian chu kỳ cắt, thời gian chờ trong hàng đợi sản xuất, và các công đoạn hạ nguồn trước khi chi tiết có thể sử dụng được. Công đoạn nào chiếm ưu thế phụ thuộc vào đơn hàng: với một nguyên mẫu đơn lẻ, kỹ thuật và cài đặt quan trọng hơn tốc độ cắt; với đơn hàng lặp lại vài nghìn tấm có lỗ, chu kỳ cắt và hàng đợi chiếm ưu thế.
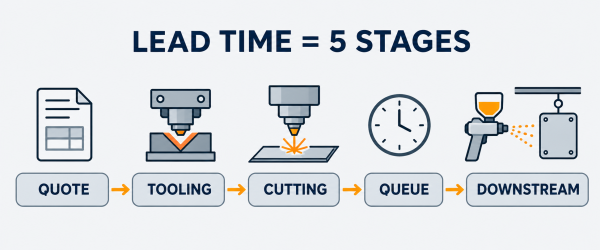
Năm giai đoạn tạo nên thời gian giao hàng, từ yêu cầu báo giá đến khi chi tiết sẵn sàng sử dụng.
Cắt laser đi theo đường viền được lập trình bằng chùm tia hội tụ và không dùng dụng cụ ép lên tấm. Dập CNC dập lỗ và tạo hình bằng dụng cụ cứng được giữ trong tháp xoay — nhanh với các đặc trưng lặp lại, phụ thuộc vào việc các dụng cụ đó đã tồn tại. Hầu hết các tuyên bố “laser nhanh hơn” chỉ so sánh công đoạn cài đặt và bỏ qua phần còn lại của chuỗi.
Cắt laser và dập tiêu tốn thời gian khác nhau ở đâu
Hai quy trình phân bổ thời gian cho cùng năm công đoạn rất khác nhau. Bảng dưới đây là tham chiếu cho phần còn lại của bài viết.
| Công đoạn thời gian giao hàng | Cắt laser | Dập CNC |
|---|---|---|
| Báo giá và kỹ thuật | Nesting và lập trình từ tệp CAD (nesting = sắp xếp các chi tiết trên một tấm); không cần thiết kế dụng cụ | Lập trình cộng với kiểm tra dụng cụ; thiết kế dụng cụ tùy chỉnh nếu dụng cụ dập tiêu chuẩn không phù hợp với các đặc trưng |
| Chế tạo dụng cụ và cài đặt | Không có — tệp đi thẳng vào máy | Dụng cụ tiêu chuẩn trong tháp xoay: thời gian cài đặt ngắn. Dụng cụ tùy chỉnh: một đơn đặt hàng bên ngoài nằm trên đường găng |
| Chu kỳ cắt | Phụ thuộc chiều dài đường viền; các mẫu lỗ dày đặc làm tăng thời gian nhanh chóng | Nhanh, lặp lại ổn định trên các đặc trưng tiêu chuẩn; đường viền bất thường làm chậm lại |
| Hàng đợi xưởng | Chờ phía sau các công việc laser khác | Chờ phía sau các công việc dập khác — và dụng cụ tùy chỉnh phải chờ trong hàng đợi riêng của chúng trước |
| Công việc hạ nguồn | Mài ba via và vát mép trên vật liệu dày hơn; chỉ cắt | Khe thông gió, dập nổi, khoan vát và lỗ knock-out có thể được tạo hình trong chu kỳ, loại bỏ một công đoạn hạ nguồn |
Hai kết luận rút ra. Một quy trình nhanh ở công đoạn cắt vẫn có thể thua về tổng thời gian giao hàng khi công đoạn cài đặt hoặc hạ nguồn của nó dài hơn. Câu hỏi hữu ích không phải là máy nào nhanh hơn, mà là chuỗi nào ngắn hơn cho bản vẽ này.
Điểm giao thoa: Khi nào laser giao hàng trước và khi nào dập vượt qua nó
Chi tiết đầu tiên và sản lượng nhỏ
Đối với nguyên mẫu, sản phẩm đầu tiên và các lô sản xuất nhỏ, cắt laser thường giao hàng nhanh hơn. Không có gì phải thiết kế, đặt hàng hay nhận về trước khi bắt đầu cắt. Một lần sửa đổi thiết kế chỉ tốn một lần cập nhật tệp, chứ không phải sửa đổi dụng cụ, giúp giữ cho các lần lặp ban đầu ngắn gọn.
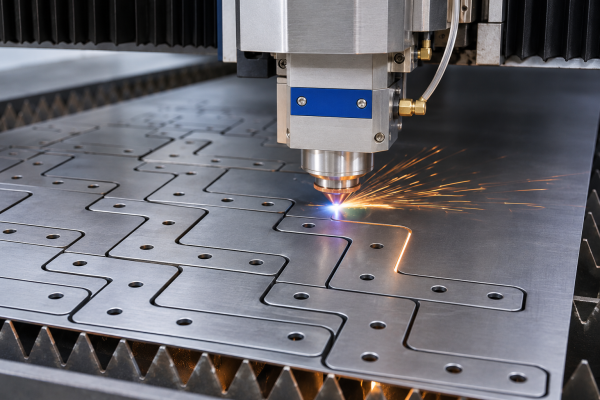
Cắt laser bắt đầu ngay từ tệp đã lập trình — các chi tiết được xếp lồng trên một tấm, không phải chờ dụng cụ.
Dập vẫn có thể thắng ở lô hàng đầu tiên khi chi tiết chỉ cần các dụng cụ tiêu chuẩn đã có sẵn trong tháp dụng cụ — các kích thước lỗ phổ biến, khe và hoa văn đơn giản. Khi đó thời gian cài đặt ngắn và các nhịp dập nhanh. Dập thua cuộc đua ban đầu ngay khi hình dạng yêu cầu dụng cụ tùy chỉnh: một dạng hình đặc biệt, một hình lỗ không tiêu chuẩn, hoặc một hình dập nổi phải được mài. Đơn đặt dụng cụ đó cộng thêm một thời gian giao hàng bên ngoài mà không tốc độ máy nào có thể rút ngắn được.
Khi Nào Dập Bắt Kịp
Khi sản lượng tăng và các đặc trưng lặp lại, tổng thời gian giao hàng của dập có thể vượt qua cắt laser. Ba điều kiện thúc đẩy điểm giao cắt:
- Số lượng lỗ và mật độ chi tiết. Một tấm có hàng trăm lỗ giống hệt nhau là một chuỗi các cú dập nhanh trên máy dập. Laser phải chạy theo từng đường viền, do đó thời gian cắt tăng theo tổng chiều dài đường cắt.
- Quy mô lô hàng và đơn hàng lặp lại. Khi đã có khuôn mẫu và chương trình đã được chứng minh hiệu quả, các lô hàng lặp lại sẽ bỏ qua hầu hết các giai đoạn thiết kế kỹ thuật và chế tạo khuôn, đồng thời chuyển thẳng vào hàng đợi sản xuất.
- Dụng cụ tiêu chuẩn trong thư viện. Các đặc tính phù hợp với dụng cụ dập hiện có sẽ gộp giai đoạn chế tạo dụng cụ vào một lần cài đặt. Các đặc tính cần dụng cụ tùy chỉnh sẽ đưa thiết kế, mài và giao hàng trở lại lộ trình quan trọng.
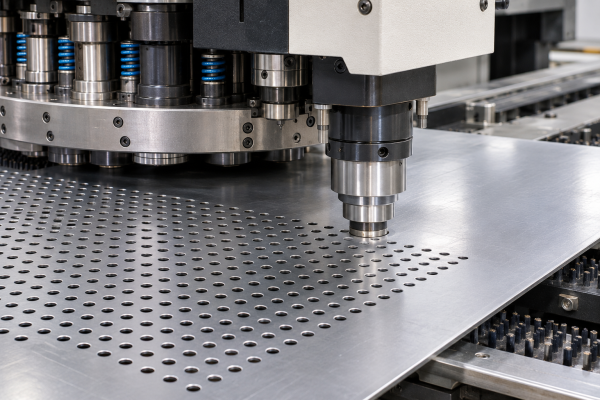
Máy dập xử lý các mẫu lỗ tiêu chuẩn dày đặc bằng các nhịp dập lặp lại nhanh chóng.
Về mặt thực tế: một chi tiết phẳng có số lượng lỗ lớn được đặt hàng số lượng lớn dựa trên thư viện dụng cụ tiêu chuẩn thường là chuỗi ngắn hơn trên máy dập. Một đường viền phức tạp với số lượng nhỏ hầu như luôn là chuỗi ngắn hơn trên máy laser.
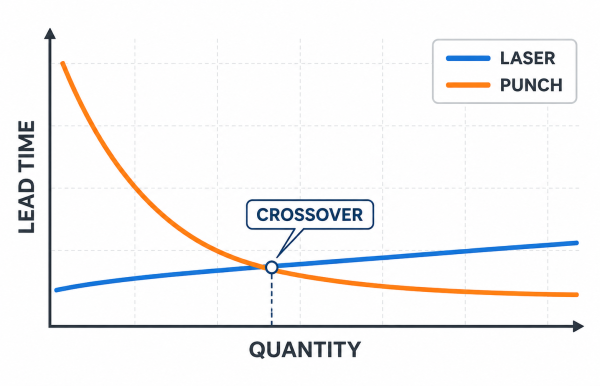
Điểm giao thoa: laser dẫn đầu ở số lượng nhỏ, dập chiếm ưu thế khi lặp lại sản lượng lớn.
Năm Dấu Hiệu Trên Bản Vẽ Dự Đoán Quy Trình Nhanh Hơn
Bạn có thể ước tính câu trả lời chỉ từ bản vẽ. Năm đặc trưng chỉ ra điều đó; hãy đọc chúng cùng nhau thay vì từng cái một.
- Số lượng lỗ và mật độ mẫu lỗ. Hàng trăm lỗ tiêu chuẩn lặp lại sẽ thuận lợi cho dập lỗ. Một vài lỗ trên đường biên phức tạp không thay đổi nhiều.
- Dụng cụ tiêu chuẩn so với dụng cụ tùy chỉnh. Mỗi chi tiết phù hợp với dụng cụ dập hiện có sẽ rút ngắn thời gian trong chuỗi; mỗi chi tiết cần dụng cụ tùy chỉnh sẽ làm tăng thời gian trở lại.
- Độ phức tạp đường viền. Bán kính hẹp, đường viền không đều và chi tiết tinh xảo là thế mạnh của laser — máy dập chỉ tạo được các hình dạng có sẵn trong tháp dao.
- Các chi tiết tạo hình. Khe thông gió (louver), gân nổi (emboss), doa côn và lỗ knockout được tạo trong chu trình dập có thể loại bỏ hoàn toàn một công đoạn gia công phía sau.
- Độ dày và vật liệu. Dập bị giới hạn ở tấm mỏng hơn, trong khi cắt laser duy trì độ chính xác sâu hơn vào vật liệu dày và linh hoạt về hình dạng.
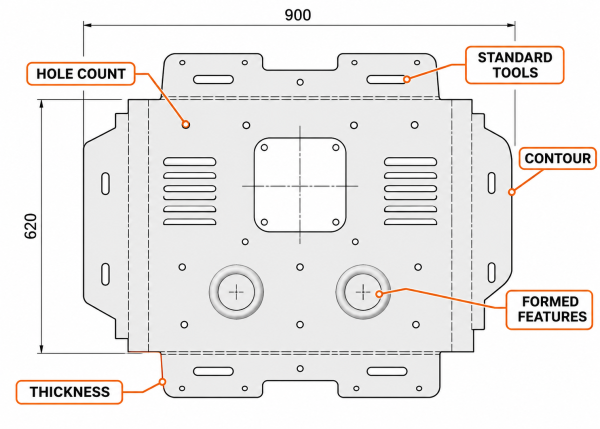
Năm đặc điểm trên bản vẽ cho thấy quy trình nào sẽ nhanh hơn.
Một chi tiết có thể có 300 lỗ thuận lợi cho dập lỗ và một biên dạng ngoài phức tạp thuận lợi cho laser cùng lúc. Đó là chi tiết kết hợp, và lộ trình nhanh nhất thường là chia nhỏ công việc.
Giới hạn về độ dày và vật liệu
Dập CNC áp dụng lực cơ khí, vì vậy giới hạn thực tế của nó là khoảng 6 mm (1/4 in.) đối với thép — vượt quá mức đó, mòn dụng cụ, ba via và biến dạng tấm tăng nhanh. Cắt laser không tác dụng lực lên tấm, do đó laser sợi duy trì chất lượng mép cắt tốt vượt xa phạm vi đó. Đối với vật liệu dày, laser thường là chuỗi công đoạn ngắn hơn theo mặc định.
Vật liệu làm thay đổi bức tranh theo những cách nhỏ hơn. Các kim loại phản chiếu như đồng và đồng thau cần cấu hình laser cụ thể mà không phải xưởng nào cũng có; dập lỗ xử lý chúng mà không bị giới hạn về quang học. Thép không gỉ và thép carbon thấp cắt sạch trên laser sợi hiện đại, vì vậy quyết định phụ thuộc vào hình dạng và số lượng, chứ không phải bản thân vật liệu. Nếu bản vẽ dày hoặc có bề mặt phản chiếu, hãy hỏi nhà cung cấp sẽ thực sự chạy quy trình nào.
Đặc trưng tạo hình và việc chia nhỏ công việc giữa hai quy trình
Máy dập làm được nhiều hơn việc cắt lỗ. Trong một chu kỳ, nó có thể tạo hình các lỗ thông gió, gân nổi, vết lõm, vát lỗ và lỗ knockout — những đặc trưng mà laser hoàn toàn không thể tạo ra, vì laser chỉ cắt. Khi bản vẽ yêu cầu các đặc trưng như vậy, việc đưa chi tiết sang máy dập sẽ loại bỏ một bước tạo hình hoặc gia công cơ khí phía sau, điều này thường tiết kiệm nhiều ngày hơn bản thân công đoạn cắt.
Nhiều chi tiết được hoàn thành nhanh nhất theo lộ trình chia đôi. Các lỗ tiêu chuẩn và đặc trưng tạo hình được đưa sang máy dập trước; biên dạng ngoài phức tạp và các đường nét chính xác được đưa sang laser. Các xưởng vận hành cả hai máy rút ngắn tổng chuỗi công việc theo cách này như một quy trình thông thường. Nếu bản vẽ của bạn có cả hai loại đặc trưng, hãy đề xuất việc chia đôi trong RFQ và yêu cầu nhà cung cấp báo giá như một chi tiết gia công theo lộ trình.
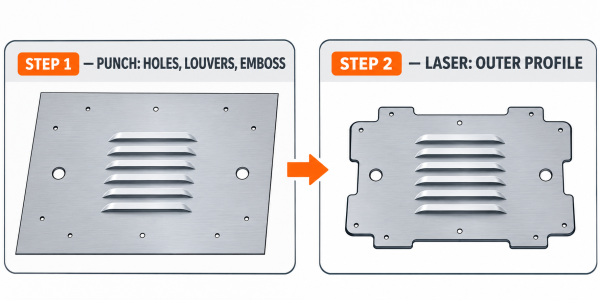
Tách tuyến: lỗ tiêu chuẩn và chi tiết tạo hình trên máy dập, đường viền ngoài phức tạp trên máy laser.
Cắt xong không đồng nghĩa với chi tiết đã sẵn sàng
Ưu thế ở công đoạn cắt có ít ý nghĩa nếu chi tiết vẫn chưa thể giao hàng. Mép cắt laser trên vật liệu dày hơn thường cần làm sạch ba via hoặc vát mép trước khi hàn, phủ hoặc lắp ráp. Lỗ dập trên vật liệu mỏng thường sạch hơn khi ra khỏi máy, nhưng lực dập có thể để lại ba via hoặc dấu vết trên các bề mặt yêu cầu thẩm mỹ.
Hoàn thiện bề mặt, mạ và phủ sơn tĩnh điện làm tăng thời gian giao hàng bên ngoài bất kể quy trình nào đã cắt phôi, và một lịch trình chỉ dựa trên thời gian cắt sẽ bỏ sót các công đoạn này. Khi so sánh hai báo giá, hãy so sánh các chi tiết sẵn sàng để lắp ráp, chứ không phải các chi tiết vừa ra khỏi máy.
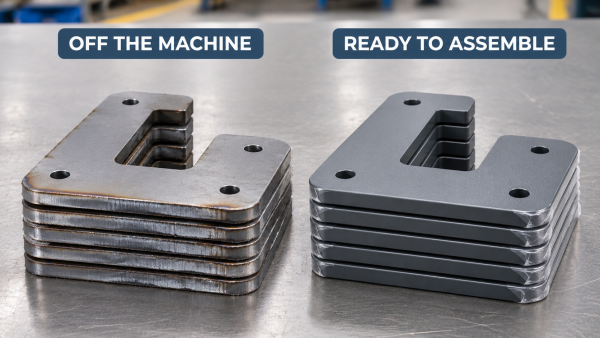
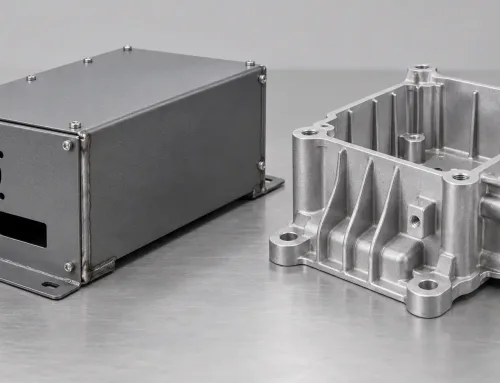
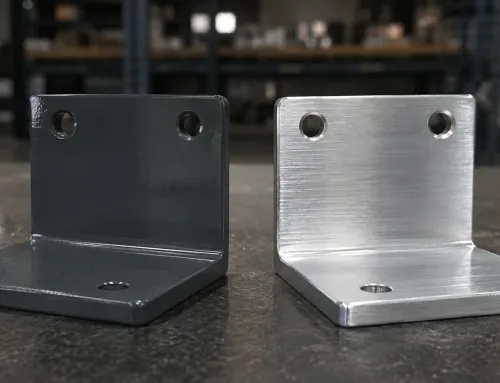
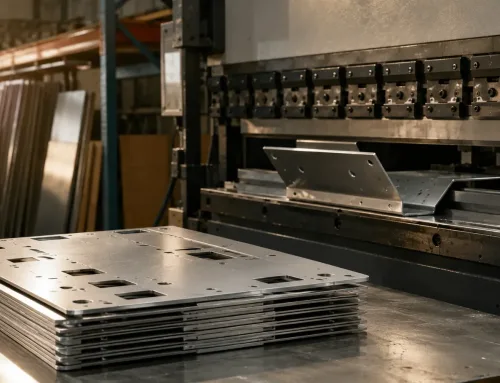
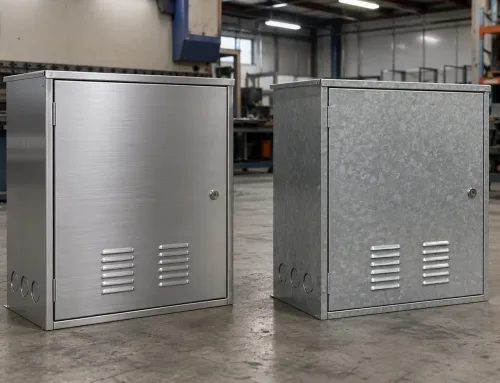
Cùng loại chi tiết sau khi ra máy và sau các công đoạn hậu xử lý — chỉ một trong hai có thể xuất xưởng.
Chạy mẫu và sản xuất lặp lại có cấu trúc thời gian giao hàng khác nhau
Đơn hàng đầu tiên và đơn hàng lặp lại không có chung một cấu trúc thời gian giao hàng, và việc coi chúng như một con số duy nhất là một lỗi lập kế hoạch phổ biến. Đơn hàng đầu tiên bao gồm đánh giá kỹ thuật, kiểm tra sản phẩm đầu tiên (kiểm tra đầy đủ kích thước của các chi tiết đầu tiên), và đối với chi tiết dập, có thể có cả chế tạo khuôn. Đơn hàng lặp lại bỏ qua hầu hết các bước đó: chương trình đã được chứng minh, khuôn đã có sẵn, và các chi tiết chuyển vào hàng đợi sản xuất.
Ưu điểm của cắt laser lớn nhất ở đơn hàng đầu tiên, khi hoàn toàn không có giai đoạn chế tạo khuôn. Ưu điểm của dập lớn nhất ở các lần lặp lại sau, khi khuôn và lập trình đã được chi trả và thời gian chu kỳ đảm nhận phần việc. Chọn một quy trình vì tốc độ ở đơn hàng đầu tiên rồi sau đó đặt hàng số lượng lớn có thể khóa chuỗi sản xuất chậm hơn cho phần còn lại của chương trình. Hãy giữ hai mốc thời gian trong kế hoạch — một cho sản phẩm đầu tiên, một cho sản xuất lặp lại — và yêu cầu nhà cung cấp báo giá cả hai.
Cách hỏi về thời gian giao hàng trong RFQ của bạn
Nên đưa gì vào RFQ
Câu trả lời về thời gian giao hàng chỉ tốt khi câu hỏi tốt. Một RFQ đầy đủ nêu rõ số lượng và đơn hàng là một lần hay lặp lại, bản sửa đổi bản vẽ, các công đoạn hạ nguồn (hàn, lắp phụ kiện, hoàn thiện bề mặt), mức độ kiểm tra, và ngày thực tế cần có chi tiết. Chỉ nêu quy trình ưu tiên khi bạn có lý do cho việc đó. Nếu không, hãy yêu cầu nhà cung cấp đề xuất lộ trình nhanh hơn và trình bày các giả định đằng sau đó.
Một dòng nữa nên có trong RFQ: liệu khuôn tùy chỉnh có thể nằm trên đường găng hay không. Nếu tiến độ không thể hấp thụ một đơn đặt khuôn, hãy nói điều đó ở giai đoạn báo giá — thường có một lộ trình cắt laser hoặc kết hợp giúp tránh việc đó, và thông tin đó rẻ hơn khi sử dụng trước khi phát PO hơn là sau đó.
Thời gian giao hàng được báo giá thường bỏ sót những gì
Thời gian giao hàng được báo giá thường chỉ bao gồm các công đoạn của xưởng. Nó thường không bao gồm vật liệu nhập cho các mác thép không có sẵn trong kho, hoàn thiện bề mặt gia công ngoài, kiểm tra bên thứ ba, và cước vận chuyển. Với đơn hàng nước ngoài, cần cộng thêm chứng từ xuất khẩu và thời gian vận chuyển trước khi so sánh các mốc ngày.
Hãy coi bất kỳ cam kết thời gian giao hàng nào là có điều kiện cho đến khi các giới hạn này được ghi rõ; những nhà cung cấp đáng giữ lại sẽ nêu rõ chúng mà không cần phải hỏi hai lần.
Đưa trở lại tiến độ của bạn
Khi ngày giao hàng là cố định, hãy tính ngược từ mốc đó. Chọn chuỗi sản xuất không có đơn đặt hàng ngoài nằm trên đường găng — thường là cắt laser cho chi tiết mới hoặc số lượng nhỏ, và dập khi khuôn tiêu chuẩn và sản lượng lặp lại đã sẵn có. Cố định giả định về quy trình sớm, yêu cầu báo giá thời gian giao hàng mẫu và sản xuất như hai dòng riêng biệt, và ghi rõ ngày đó bao gồm và không bao gồm những gì vào PO.
Nếu bạn muốn xem xét lại lộ trình gia công, hãy gửi bản vẽ ở giai đoạn RFQ. Một đánh giá tính khả thi sản xuất tại thời điểm đó mất khoảng một ngày và có thể tiết kiệm một tuần làm lại.