Quy trình sản xuất là trình tự có thứ tự các giai đoạn mà một chi tiết phải trải qua—từ việc xem xét thiết kế ban đầu đến khi giao hàng thành phẩm.
Trong gia công tấm kim loại, quy trình này hơn hẳn một danh sách các bước sản xuất. Đó là sự phối hợp của dịch chuyển vật liệu, các điểm kiểm soát chất lượng và trao đổi thông tin giữa người mua và nhà gia công tại mọi giai đoạn.
Hiểu cách vận hành của quy trình sản xuất giúp các kỹ sư và đội ngũ mua hàng đặt kỳ vọng thực tế, chuẩn bị bộ hồ sơ RFQ đầy đủ và tránh các chậm trễ phát sinh từ thông tin không đầy đủ hoặc bỏ sót các bước bàn giao.
Tại sao điều này quan trọng với bên mua và kỹ sư
Khi người mua gửi bản vẽ để báo giá, quy trình gia công tiếp theo được định hình bởi những gì bản vẽ đó chứa đựng—và những gì nó bỏ sót.
Một chi tiết có kích thước rõ ràng kèm quy định cụ thể về mác vật liệu, độ hoàn thiện bề mặt và yêu cầu dung sai sẽ đi qua quy trình với ít gián đoạn hơn. Một bản vẽ thiếu các chi tiết này sẽ gây ra trao đổi qua lại để làm rõ, làm tăng thêm nhiều ngày vào thời gian giao hàng trước cả khi sản xuất bắt đầu.
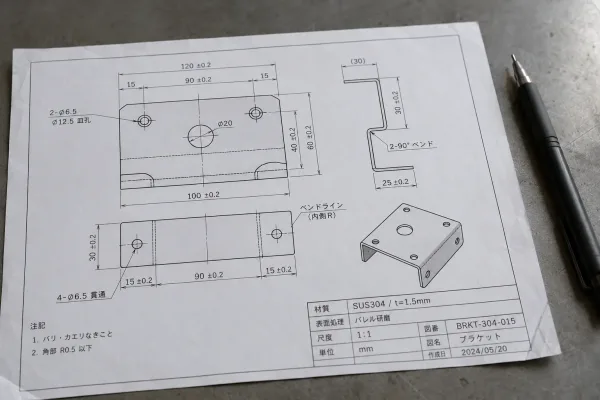
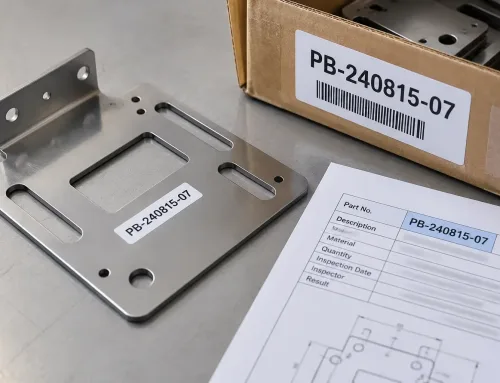
Một bản vẽ kỹ thuật đầy đủ với kích thước rõ ràng, ghi chú dung sai và chỉ định vật liệu sẽ giảm thiểu trao đổi qua lại trong suốt quy trình sản xuất.
Đối với kỹ sư, hiểu quy trình sản xuất có nghĩa là biết các quyết định thiết kế của bạn có tác động lớn nhất ở đâu.
Bán kính uốn mà bạn chỉ định ảnh hưởng đến việc chi tiết có thể được tạo hình bằng dụng cụ tiêu chuẩn hay cần khuôn riêng. Dung sai bạn ghi chú quyết định số lượng chi tiết đạt kiểm tra ngay trong lần sản xuất đầu tiên.
Đây không phải những lựa chọn trừu tượng—chúng ảnh hưởng trực tiếp đến mức độ trơn tru của quy trình.
Đối với các đội ngũ mua hàng, quy trình cung cấp một khuôn khổ để đánh giá nhà cung cấp.
Một nhà gia công vận hành quy trình có cấu trúc với các điểm kiểm tra được xác định rõ sẽ có khả năng giao các chi tiết ổn định, đúng tiến độ cao hơn so với đơn vị điều phối công việc trong xưởng theo cảm tính.
Một quy trình sản xuất điển hình trong gia công tấm kim loại
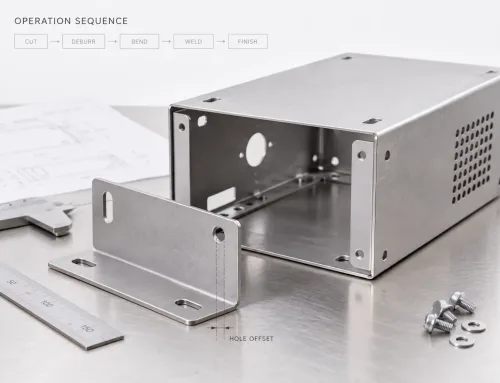
Trình tự chính xác thay đổi theo độ phức tạp của chi tiết, nhưng hầu hết đơn hàng tấm kim loại đều đi theo một lộ trình quen thuộc trong xưởng.
Sau đây là cách một đơn hàng điển hình đi từ yêu cầu báo giá đến khi giao hàng tại một nhà cung cấp gia công tấm kim loại theo yêu cầu như SR-MFG.
Xem xét bản vẽ và phân tích DFM.
Trước khi đặt mua bất kỳ vật liệu nào, đội ngũ kỹ thuật sẽ xem xét bản vẽ và các mô hình 3D của khách hàng.
Giai đoạn này kiểm tra tính khả thi về chế tạo: Bán kính uốn có đạt được bằng dụng cụ tiêu chuẩn không? Vị trí lỗ có xung đột với đường uốn không? Dung sai có chặt hơn khả năng của quy trình cho phép không?
Phản hồi về thiết kế tối ưu cho chế tạo (DFM) được gửi lại cho bên mua tại thời điểm này, và sản xuất không được tiến hành cho đến khi hai bên thống nhất về thiết kế cuối cùng.
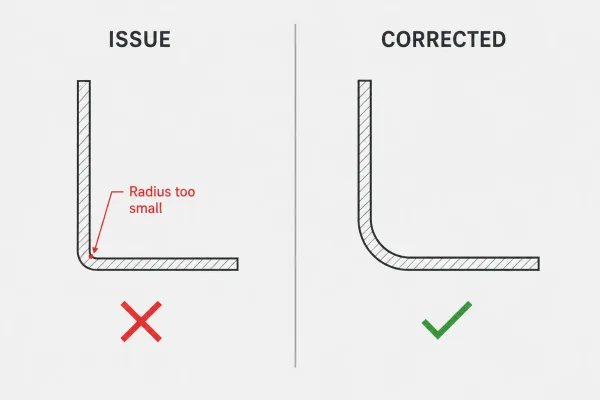
Phân tích DFM giúp phát hiện các vấn đề như bán kính uốn không thể thực hiện được trước khi bắt đầu sản xuất, cho phép bên mua và nhà chế tạo thống nhất về thiết kế đã được điều chỉnh.
Tìm nguồn vật liệu.
Khi thiết kế được phê duyệt, vật liệu tấm cần thiết sẽ được thu mua.
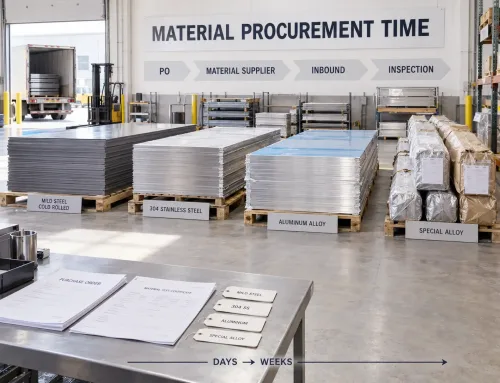
Thời gian tìm nguồn vật liệu phụ thuộc vào việc hợp kim và độ dày được chỉ định là mặt hàng tồn kho tiêu chuẩn hay cần đặt hàng từ nhà máy cán.
Các cấp vật liệu phổ biến như thép cán nguội SPCC, SUS304 thép không gỉ, hoặc AL5052 nhôm thường có sẵn trong vòng vài ngày. Các hợp kim đặc biệt hoặc độ dày không tiêu chuẩn có thể mất vài tuần.
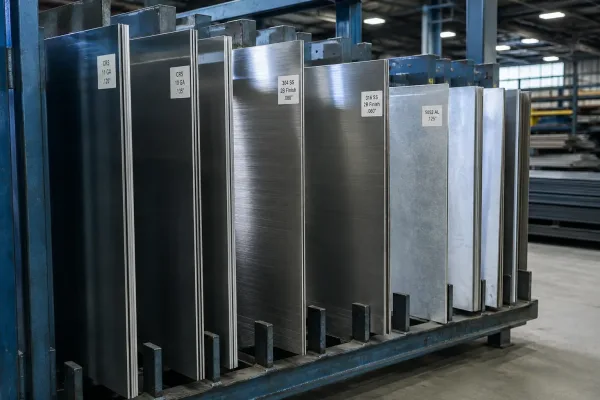
Các hợp kim tấm kim loại phổ biến như SPCC, SUS304, và AL5052 thường được giữ trong kho, trong khi vật liệu đặc biệt có thể yêu cầu thời gian giao hàng kéo dài khi đặt hàng từ nhà máy cán.
Cắt.
Tấm phẳng được cắt theo hình dạng phôi yêu cầu bằng cắt laser, dập lỗ, hoặc cắt bằng máy chém.
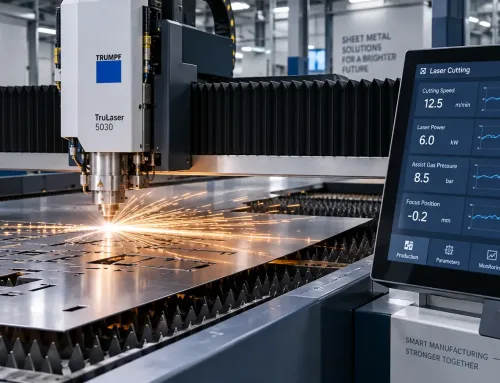
Cắt laser là phương pháp phổ biến nhất cho các chi tiết tùy chỉnh vì nó xử lý được các đường viền phức tạp mà không cần dụng cụ chuyên dụng và duy trì dung sai kích thước chặt chẽ—thường trong phạm vi ±0.1 mm.
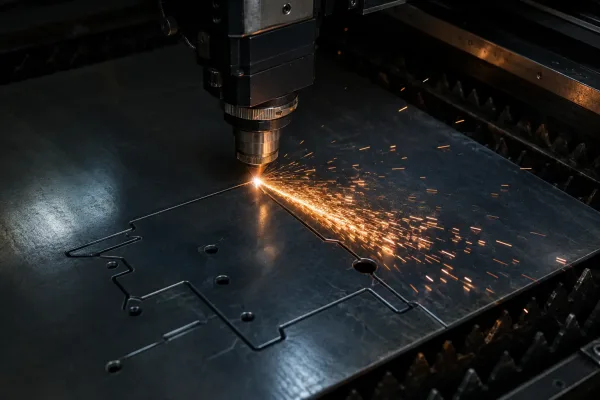
Cắt laser là phương pháp cắt phôi phổ biến nhất cho các chi tiết tấm kim loại tùy chỉnh, có khả năng duy trì dung sai kích thước trong phạm vi ±0.1 mm.
Uốn và tạo hình.
Các phôi cắt được định hình trên máy chấn để tạo ra hình học ba chiều cuối cùng.
Mỗi đường uốn cần một tổ hợp dao đấm và khuôn cụ thể, và thứ tự thực hiện các đường uốn có vai trò quan trọng—một số đặc trưng nhất định phải được tạo hình trước các đặc trưng khác để tránh va chạm dụng cụ.
Đây là nơi các quyết định thiết kế được đưa ra trong CAD có hệ quả vật lý trực tiếp nhất.
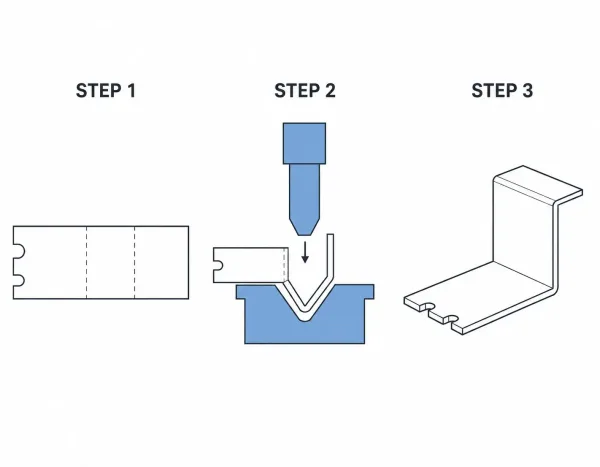
Sơ đồ chuỗi uốn ba bước cho thấy một phôi phẳng được đưa qua quá trình tạo hình bằng máy chấn tôn để tạo ra một giá đỡ chữ L hoàn chỉnh
Hàn và lắp ráp.
Nếu thiết kế yêu cầu ghép nhiều chi tiết với nhau, các chi tiết sẽ chuyển sang công đoạn hàn hoặc lắp ráp cơ khí.
Hàn điểm, hàn TIG, hàn MIG, lắp đinh tán, và lắp phần cứng (bu lông vít PEM như đai ốc và bu lông tán tự gài) là các phương pháp phổ biến.
Lựa chọn phụ thuộc vào vật liệu, độ bền yêu cầu, và yêu cầu về thẩm mỹ.
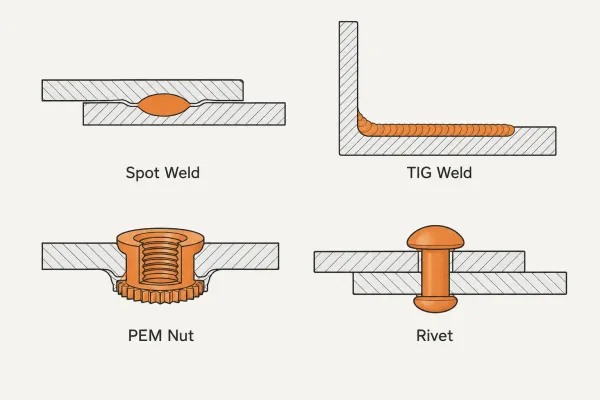
Phương pháp nối được lựa chọn dựa trên loại vật liệu, độ bền yêu cầu, và yêu cầu về thẩm mỹ của cụm lắp ráp cuối cùng.
Xử lý bề mặt.
Sau khi tạo hình và lắp ráp, các chi tiết được xử lý bề mặt theo quy định.
Sơn tĩnh điện là lớp hoàn thiện phổ biến nhất cho vỏ và giá đỡ bằng tấm kim loại, mang lại khả năng chống ăn mòn tốt và vẻ ngoài đồng nhất. Anodizing là phương pháp điển hình cho các chi tiết nhôm.
Mạ (kẽm, niken hoặc crôm) được sử dụng khi có các yêu cầu cụ thể về độ dẫn điện, độ bền mài mòn hoặc tính thẩm mỹ.
Mỗi bước xử lý bề mặt đều làm tăng thời gian chu kỳ và đưa ra các tiêu chí chất lượng riêng.
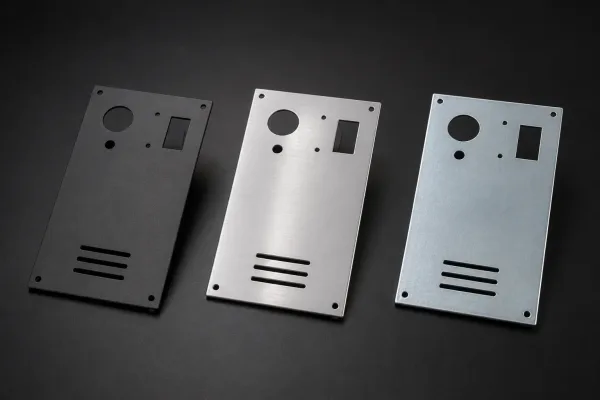
Sơn tĩnh điện, anodizing và mạ mỗi phương pháp mang lại các tính chất bề mặt riêng biệt — lớp hoàn thiện phù hợp phụ thuộc vào yêu cầu về khả năng chống ăn mòn, độ dẫn điện và tính thẩm mỹ của chi tiết.
Kiểm tra chất lượng.
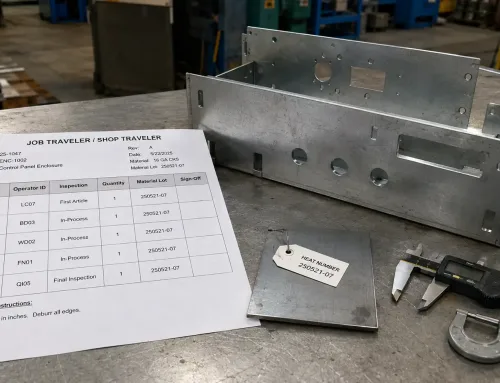
Trong suốt quy trình—và đặc biệt ở giai đoạn này—các chi tiết được đo kiểm theo thông số kỹ thuật trên bản vẽ.
Thực hiện kiểm tra kích thước, xác minh độ nhẵn bề mặt, đánh giá tính toàn vẹn của mối hàn và kiểm tra bằng mắt.
Đối với các đơn hàng có yêu cầu chất lượng chính thức, báo cáo Kiểm tra sản phẩm đầu tiên (FAI) có thể được lập trước khi tiến hành sản xuất hàng loạt.
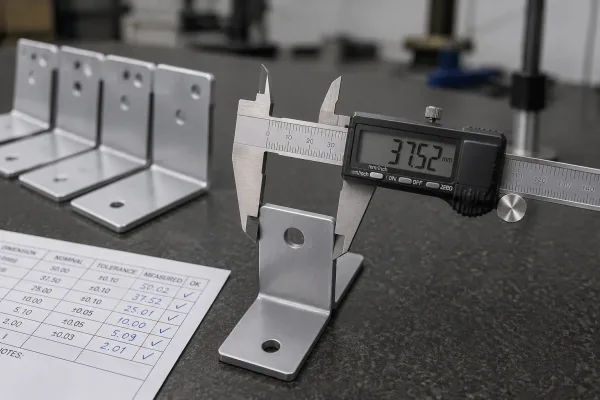
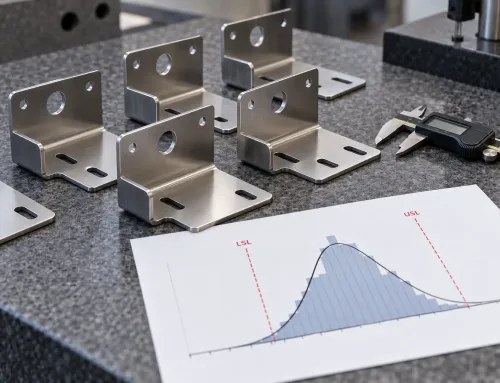
Kiểm tra kích thước bằng các dụng cụ đã hiệu chuẩn để xác minh rằng các chi tiết gia công đáp ứng thông số kỹ thuật trên bản vẽ trước khi chuyển sang công đoạn tiếp theo.
Đóng gói và vận chuyển.
Các chi tiết đạt yêu cầu kiểm tra sẽ được làm sạch, đóng gói theo yêu cầu của khách hàng (hoặc đóng gói bảo vệ tiêu chuẩn nếu không có quy định cụ thể) và giao hàng.
Đối với các đơn hàng quốc tế, hồ sơ xuất khẩu, tờ khai hải quan và lựa chọn phương thức vận chuyển là một phần của giai đoạn cuối cùng này.
Các điểm kiểm soát chất lượng tại từng giai đoạn
Một quy trình sản xuất không có các điểm kiểm tra được xác định rõ là một quy trình sẽ phát hiện vấn đề muộn—thường là ở bước kiểm tra cuối, khi việc gia công lại tốn kém nhất.
Kiểm soát chất lượng có cấu trúc được tích hợp vào quy trình tại một số thời điểm then chốt:
| Giai đoạn | Điểm kiểm soát | Nội dung kiểm tra |
|---|---|---|
| Tiếp nhận vật liệu | Kiểm soát chất lượng đầu vào (IQC) | Chứng chỉ vật liệu khớp với thông số đặt hàng; độ dày tấm nằm trong dung sai; tình trạng bề mặt đạt yêu cầu |
| Sau khi cắt | Kiểm tra chi tiết đầu tiên | Kích thước cắt khớp bản vẽ; chất lượng cạnh (ba via, xỉ) nằm trong giới hạn cho phép |
| Sau khi uốn | Kiểm tra trong quá trình | Đo góc uốn và chiều dài mép gấp; không có nứt hoặc biến dạng tại đường uốn |
| Sau khi hàn | Kiểm tra mối hàn | Cường độ mối hàn, bề mặt và độ ngấu đạt yêu cầu; không có rỗ khí hay sập cạnh |
| Sau Xử Lý Bề Mặt | Kiểm Tra Lớp Phủ | Độ dày màng, độ bám dính, độ đồng nhất màu sắc và độ phủ đạt thông số kỹ thuật |
| Trước Khi Giao Hàng | Kiểm Soát Chất Lượng Đầu Ra (OQC) | Kiểm tra kích thước cuối cùng; kiểm tra bằng mắt; tính toàn vẹn của bao bì |
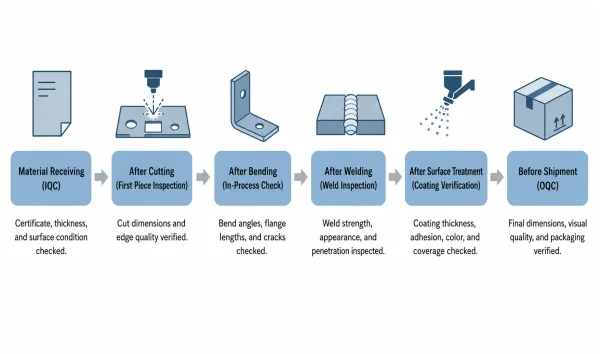
Các điểm kiểm tra chất lượng được tích hợp vào quy trình ở mỗi giai đoạn chính để phát hiện lỗi ở nơi khắc phục với chi phí thấp nhất.
Các điểm kiểm tra này không phải là thủ tục hành chính thừa thãi.
Chúng là cơ chế để phát hiện vấn đề tại giai đoạn mà việc khắc phục có chi phí thấp nhất—một phôi cắt sai là vật liệu phế thải, nhưng một phôi cắt sai mà đến được công đoạn hàn thì là vật liệu phế thải cộng với công lao động bị lãng phí.
Đầu Vào Từ Khách Hàng Ảnh Hưởng Đến Quy Trình Như Thế Nào
Vai trò của khách hàng trong quy trình sản xuất bắt đầu từ rất lâu trước khi các chi tiết đến khu vực xuất hàng.
Thông tin được cung cấp ở giai đoạn RFQ định hướng cho toàn bộ các bước tiếp theo.
Một bộ hồ sơ RFQ gia công kim loại tấm hoàn chỉnh thường bao gồm:
- 2D bản vẽ với đầy đủ kích thước và dung sai (ưu tiên GD&T)
- 3D tệp CAD (định dạng STEP hoặc IGES) để lập trình và phân tích DFM
- Thông số kỹ thuật vật liệu — không chỉ tên hợp kim, mà còn cả tiêu chuẩn, trạng thái nhiệt luyện và độ dày
- Yêu cầu hoàn thiện bề mặt — loại, màu sắc, độ dày và tiêu chuẩn (ví dụ: số giờ phun muối ASTM B117)
- Yêu cầu chất lượng — mức kiểm tra, kế hoạch lấy mẫu, Kiểm tra sản phẩm đầu tiên (First Article Inspection) nếu được yêu cầu
- Yêu cầu về đóng gói và dán nhãn
- Ngày giao hàng mục tiêu và số lượng
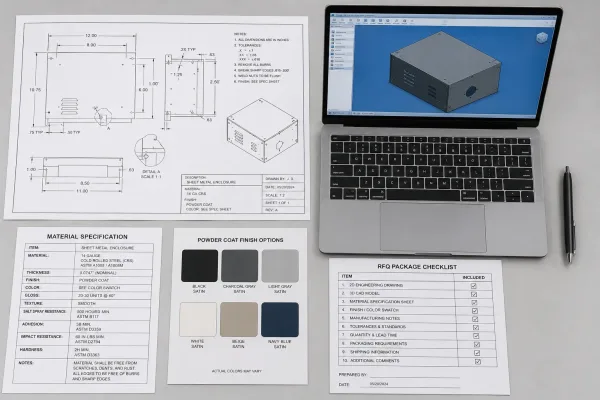
Một bộ hồ sơ RFQ hoàn chỉnh — bao gồm bản vẽ, 3D mô hình, thông số kỹ thuật vật liệu, yêu cầu hoàn thiện bề mặt và tiêu chí chất lượng — cho phép nhà gia công báo giá chính xác và lên kế hoạch sản xuất mà không bị gián đoạn.
Khi các mục này được cung cấp ngay từ đầu, nhà sản xuất có thể lập báo giá chính xác, lên kế hoạch mua sắm vật liệu và sắp xếp sản xuất mà không bị gián đoạn.
Khi chúng bị thiếu, mỗi khoảng trống đều trở thành một câu hỏi cần được giải đáp trước khi quy trình có thể tiếp tục — và mỗi câu hỏi đều làm tăng thời gian.
Nguồn gây gián đoạn quy trình phổ biến nhất, trên thực tế, không phải là hỏng máy hay thiếu vật liệu.
Đó là một câu hỏi chưa được giải đáp về những gì người mua thực sự cần.
Các Gián Đoạn Quy Trình Thường Gặp và Cách Phòng Ngừa
Các quy trình sản xuất hiếm khi đi theo một lộ trình hoàn toàn tuyến tính.
Dưới đây là những gián đoạn phổ biến nhất và những gì khách hàng cùng nhà gia công có thể làm để phòng ngừa:
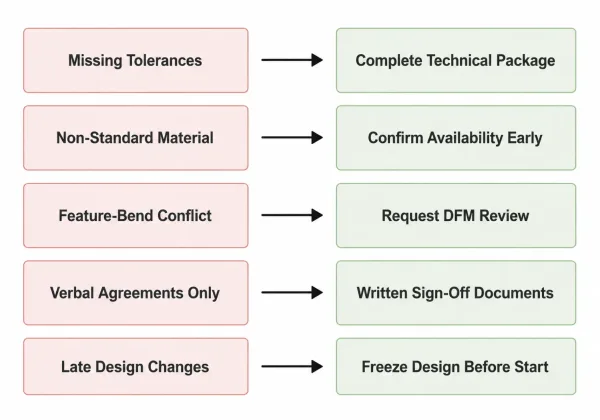
Năm nguyên nhân gián đoạn phổ biến trong quy trình sản xuất kim loại tấm cùng với phương pháp phòng ngừa tương ứng được trình bày trong bố cục so sánh song song
Thông tin bản vẽ không đầy đủ.
Thiếu dung sai, không chỉ định yêu cầu độ hoàn thiện bề mặt, hoặc cấp vật liệu không rõ ràng buộc nhà gia công phải tạm dừng và yêu cầu làm rõ.
Phòng ngừa: cung cấp bộ tài liệu kỹ thuật đầy đủ tại giai đoạn RFQ và chỉ định một đầu mối liên hệ duy nhất cho các câu hỏi kỹ thuật.
Chậm trễ trong việc mua sắm vật liệu.
Các hợp kim không tiêu chuẩn, độ dày bất thường hoặc số lượng đặt hàng nhỏ có thể yêu cầu đặt hàng nhà máy với thời gian giao hàng kéo dài nhiều tuần.
Phòng ngừa: chỉ định các vật liệu tiêu chuẩn, sẵn có bất cứ khi nào có thể và xác nhận tình trạng sẵn có của vật liệu trước khi cam kết ngày giao hàng.
Gia công lại do vấn đề thiết kế.
Các đặc trưng đặt quá gần đường gấp khúc, đường kính lỗ xung đột với việc lắp đặt phụ kiện, hoặc dung sai vượt quá năng lực quy trình sẽ dẫn đến các chi tiết không đạt thông số kỹ thuật.
Phòng ngừa: yêu cầu đánh giá DFM trước khi bắt đầu sản xuất và cởi mở với các điều chỉnh thiết kế nhằm cải thiện tính khả thi trong sản xuất mà không ảnh hưởng đến chức năng.
Khoảng trống trong giao tiếp giữa thiết kế và sản xuất.
Khi đội ngũ kỹ thuật thiết kế chi tiết và đội ngũ sản xuất chế tạo chi tiết đó không thống nhất, các giả định sẽ lấp đầy khoảng trống—thường là một cách sai lệch.
Phòng ngừa: sử dụng giao tiếp có văn bản (phản hồi DFM bằng văn bản, bản vẽ đã ký duyệt, lệnh thay đổi chính thức) thay vì thỏa thuận bằng lời.
Thay đổi thiết kế muộn.
Một thay đổi thiết kế được thực hiện sau khi vật liệu đã được cắt hoặc quá trình uốn đã bắt đầu có thể làm hỏng sản phẩm đang gia công và đưa quy trình trở lại một giai đoạn trước đó.
Phòng ngừa: cố định thiết kế trước khi bắt đầu sản xuất và quản lý mọi thay đổi sau đó thông qua quy trình sửa đổi chính thức với đánh giá tác động rõ ràng.