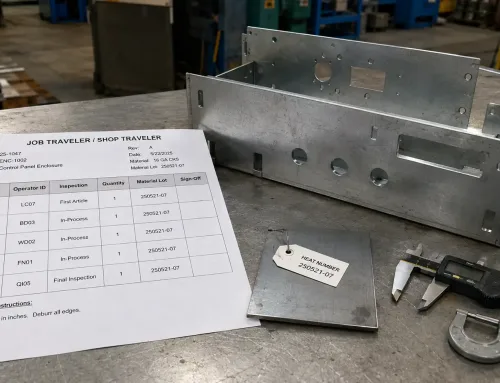
Thuật ngữ này thường xuất hiện trên báo cáo chất lượng của nhà cung cấp hoặc bảng câu hỏi của người mua, và cách hiểu trực giác thì đơn giản: các chi tiết đã vượt qua kiểm tra, vì vậy quy trình có năng lực. Cách diễn giải đó trộn lẫn hai loại bằng chứng: kết quả kiểm tra mô tả các chi tiết đã tồn tại, trong khi năng lực quy trình mô tả quy trình đã tạo ra chúng — và dự báo những gì quy trình sẽ làm tiếp theo.
Năng lực quy trình thực sự đo lường điều gì
Năng lực quy trình là khả năng của một quy trình sản xuất ổn định trong việc liên tục sản xuất ra các chi tiết nằm trong giới hạn dung sai của nó. Cả hai phần của câu này đều quan trọng.
Giới hạn dung sai là các giá trị trên và dưới có thể chấp nhận được cho một đặc tính có thể đo lường — vị trí lỗ, góc uốn, độ dày thành — như được xác định trên bản vẽ kỹ thuật. Một quy trình ổn định là quy trình có độ trung bình và độ trải nhất quán theo thời gian, không có sự dịch chuyển hoặc xu hướng không được kiểm soát.
Khả năng là một thuộc tính của quá trình, không phải của một chi tiết riêng lẻ hay một lô đơn lẻ. Nó được ước tính từ dữ liệu đo lường thu thập trong điều kiện sản xuất bình thường và thường được tóm tắt bằng các chỉ số như Cp và Cpk. Trong thực tế, con số này trả lời một câu hỏi: nếu quá trình tiếp tục chạy như đã đo, bao nhiêu phần trăm sản lượng của nó sẽ nằm ngoài giới hạn?
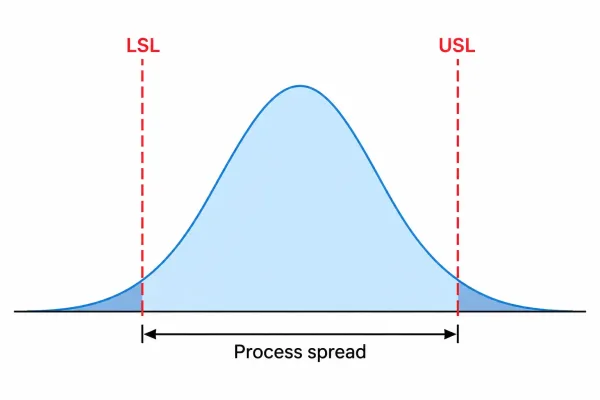
Phân phối chuẩn của các phép đo chi tiết nằm giữa LSL và USL, với phần đuôi được tô đậm cho thấy vị trí các chi tiết ngoài đặc tả sẽ rơi vào.
Biến thiên đến từ đâu
Không có hai chi tiết nào ra khỏi dây chuyền sản xuất giống hệt nhau, ngay cả với cùng một chương trình và thông số kỹ thuật vật liệu. Sự phân tán đó là biến thiên của quá trình, và nó là nguyên liệu thô của mọi phép tính khả năng.
Vật liệu đến trong dung sai của nhà máy cuộn, do đó độ cứng và độ dày của cuộn thay đổi từ lô này sang lô khác. Máy móc có độ lặp lại hữu hạn: máy chấn tôn trả về góc hơi khác nhau khi dụng cụ mòn, và mép cắt thay đổi theo tình trạng chùm tia và sự tích tụ nhiệt. Thiết lập máy, người vận hành và nhiệt độ xưởng đóng góp các yếu tố nhỏ hơn. Trong gia công tấm kim loại, độ đàn hồi sau khi uốn và biến dạng từ trình tự hàn lặp lại hết chi tiết này đến chi tiết khác.
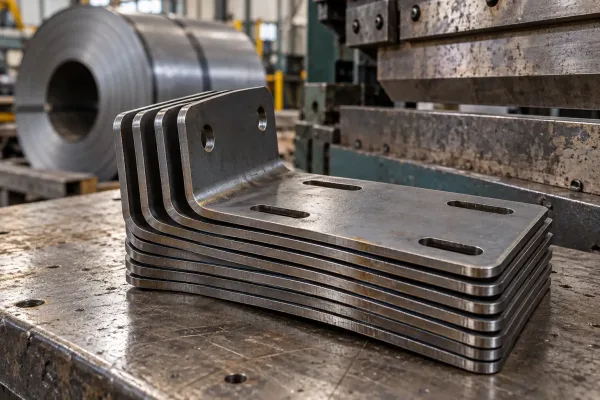
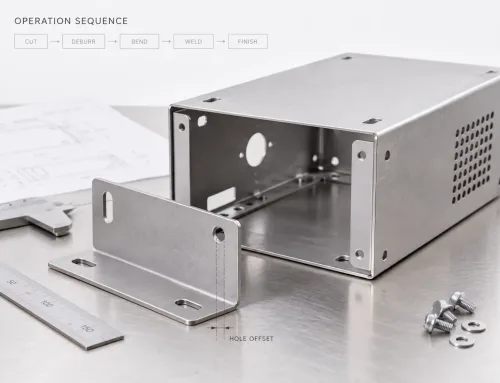
Các giá đỡ giống hệt nhau từ cùng một bản vẽ, trong đó sai khác kích thước đến từ các lô vật liệu, mòn dụng cụ và độ đàn hồi hồi phục khi uốn.
Biến thiên bạn thiết kế xung quanh so với biến thiên bạn phải loại bỏ
Không phải mọi biến thiên đều xứng đáng với cùng một cách xử lý. Một số là vốn có và phải được thiết kế xung quanh — được căn giữa, được dung sai hóa và được tính toán ở giai đoạn bản vẽ. Một số đến từ các sự kiện có thể xác định được như gá kẹp lỏng hoặc đồng hồ đo kém, và nó phải được loại bỏ trước khi bất kỳ câu hỏi nào về khả năng có thể được trả lời. Biết cái nào là cái nào là điều quan trọng nhất.
Giới hạn thông số kỹ thuật đến từ bản vẽ
Giới hạn thông số kỹ thuật là một yêu cầu kỹ thuật, không phải là một kết quả thống kê. Chúng tồn tại vì một nhà thiết kế đã quyết định một đặc trưng có thể thay đổi bao nhiêu mà vẫn vừa khít, kín, siết chặt hoặc chịu tải đúng cách. Các nhà thống kê so sánh với các giới hạn đó; họ không tạo ra chúng.
Trên bản vẽ, các giới hạn thường là sự chuyển đổi trực tiếp của một dung sai. Một ghi chú hai phía như 25.0 ± 0.1 mm cho giới hạn trên là 25.1 và giới hạn dưới là 24.9. Một yêu cầu một phía — độ dày thành tối thiểu, một giá trị độ phẳng — chỉ đặt ra một ranh giới.
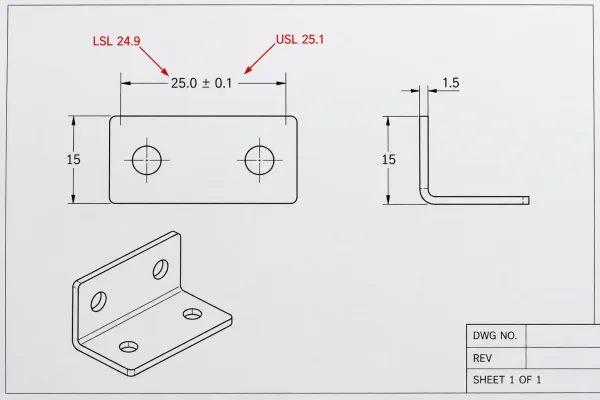
Một ghi chú kích thước 25.0 ± 0.1 mm được chuyển thành giới hạn đặc tả trên 25.1 và giới hạn dưới 24.9.
Thắt chặt dung sai do đó là một yêu cầu chính xác đối với quy trình: biến thiên của nó phải nằm trong một dải hẹp hơn. Nếu dải đó hẹp hơn khả năng giữ của thiết bị, việc kiểm tra không thể làm cho quy trình có đủ khả năng — chỉ một quy trình khác, kiểm soát chặt hơn hoặc sửa đổi dung sai mới có thể.
Tại sao khả năng đòi hỏi một quá trình ổn định
Một chỉ số khả năng chỉ có ý nghĩa khi quy trình ổn định — về mặt thống kê, tức là trong kiểm soát: đầu ra dao động trong các giới hạn có thể dự đoán, không có xu hướng dịch chuyển, xu hướng tăng giảm hay bước nhảy giữa các trạng thái vận hành.
Lý do là thực tế. Nếu một quá trình dao động — gá kẹp lỏng, dụng cụ mòn, một lô vật liệu mới hoạt động khác đi — một tập dữ liệu sẽ trung bình hóa các trạng thái sẽ không lặp lại, và chỉ số mô tả một quá trình không còn tồn tại. Chỉ thu thập dữ liệu từ một khoảng thời gian mà biểu đồ kiểm soát cho thấy là ổn định, và coi bất kỳ sự thay đổi nào là lý do để chạy lại nghiên cứu.
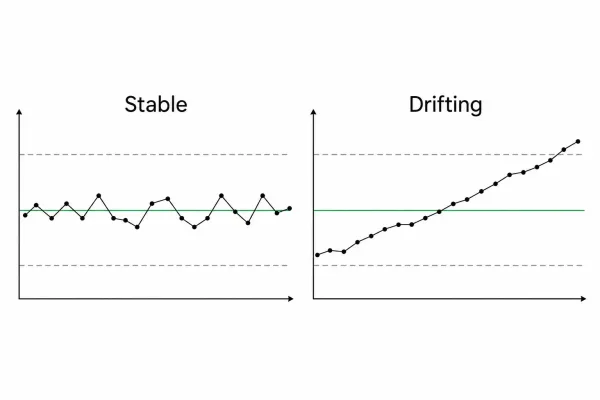
Trái: một quy trình ổn định nằm trong các giới hạn có thể dự đoán. Phải: một quy trình bị dịch chuyển dần ra ngoài giới hạn theo thời gian.
Ổn định không có nghĩa là phù hợp. Một quá trình hoàn toàn ổn định vẫn có thể tạo ra các chi tiết nằm ngoài giới hạn ở mỗi chu kỳ nếu độ phân tán quá rộng hoặc bị lệch tâm nghiêm trọng. Sự ổn định cho bạn biết con số đó đáng tin cậy; năng lực cho bạn biết câu trả lời có tốt hay không.
Mối quan hệ giữa Cp và Cpk với năng lực
Hai chỉ số chiếm phần lớn cuộc thảo luận, và cả hai đều là các tỷ lệ được xây dựng từ hai yếu tố nêu trên: biến thiên của quá trình và giới hạn kỹ thuật.
Cp so sánh độ rộng của dải đặc tả với độ phân tán tự nhiên của quy trình — theo quy ước là sáu độ lệch chuẩn, khoảng bao trùm gần như toàn bộ đầu ra của một quy trình ổn định có phân phối chuẩn. Nó đặt ra một câu hỏi: biến thiên có đủ hẹp để nằm trong giới hạn, với giả định quy trình được đặt giữa hai giới hạn đó hay không?
Cpk tính đến cả vị trí của quy trình cũng như độ phân tán. Đối với đặc tả hai phía, Cpk là giá trị nhỏ hơn của (USL − μ)/(3σ) và (μ − LSL)/(3σ), trong đó μ là trung bình quy trình, σ là độ lệch chuẩn của quy trình, và USL và LSL là các giới hạn đặc tả. Các khoảng cách có dấu này cho phép Cpk âm khi trung bình nằm ngoài một giới hạn đặc tả. Ngay cả độ phân tán hẹp cũng có thể quá gần một giới hạn nếu quy trình bị lệch tâm: Cp có thể trông chấp nhận được trong khi Cpk lại cho thấy vấn đề.
Mối quan hệ rất đơn giản: Cpk không bao giờ vượt quá Cp, và khoảng cách giữa chúng là cái giá của việc vận hành lệch tâm. Sự khác biệt dễ thấy nhất khi đặt cạnh nhau:
| Chỉ số | So sánh | Có tính đến việc căn tâm? |
|---|---|---|
| Cp | Độ rộng giới hạn kỹ thuật so với độ phân tán của quá trình (6σ) | Không |
| Cpk | Biên độ từ giá trị trung bình đến giới hạn gần nhất so với độ phân tán của quá trình (3σ) | Có |
Các giá trị dưới 1.0 có nghĩa là một phần của độ phân tán nằm ngoài giới hạn; Cpk bằng 1.33 là mức tối thiểu được sử dụng rộng rãi cho sản xuất hàng loạt, với các yêu cầu chặt chẽ hơn đối với các đặc tính quan trọng. Điều quan trọng ở đây là cấu trúc: mọi chỉ số năng lực đều là một tỷ lệ giữa những gì bản vẽ cho phép và những gì quá trình thực hiện được.
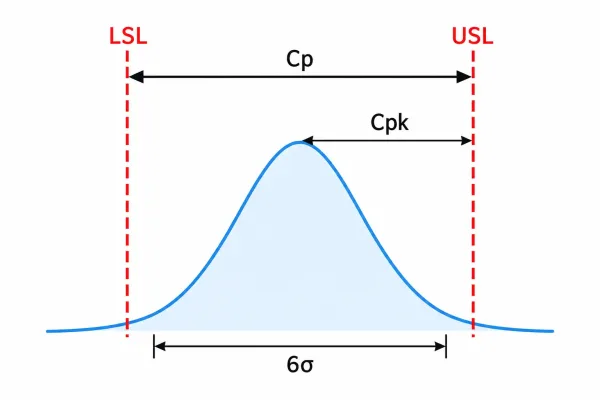
Cp so sánh độ rộng đặc tả với độ phân tán 6σ tự nhiên; Cpk cộng thêm khoảng cách từ trung bình quy trình đến giới hạn gần nhất.
Năng lực quá trình không cho bạn biết điều gì
Chỉ số năng lực không phải là điểm số kiểm tra. Nó không ghi lại bao nhiêu chi tiết đạt yêu cầu; nó ước tính tỷ lệ sẽ nằm ngoài giới hạn nếu quá trình tiếp tục như đã đo. Một lô hàng trong quá khứ có thể được 100% kiểm tra và hoàn hảo trong khi quá trình đằng sau nó hoàn toàn không có năng lực.
Đây cũng không phải là một phán quyết về một mẫu. Các chi tiết hàng đầu tiên và nguyên mẫu được sản xuất với số lượng nhỏ, dưới sự chú ý đặc biệt và các cài đặt đã được điều chỉnh. Các phép đo đó mô tả một chu trình được quản lý đặc biệt, chứ không phải sản xuất thường xuyên. Coi sự thành công của mẫu là bằng chứng về năng lực là một trong những sai lầm phổ biến nhất trong việc tìm nguồn cung ứng số lượng thấp.
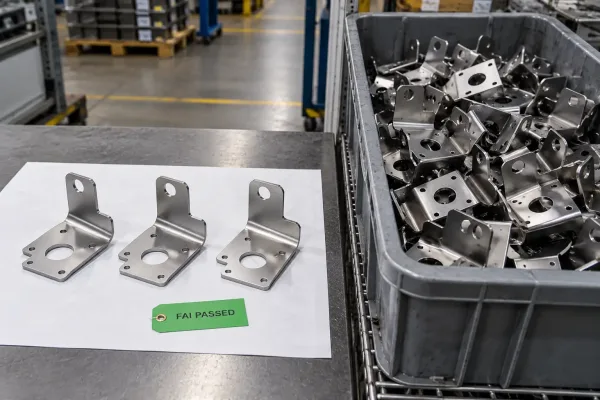
Các chi tiết hàng đầu tiên được xác thực với sự chú ý đặc biệt ở bên trái, so với các chi tiết từ sản xuất thường xuyên ở bên phải.
Một chỉ số có năng lực cũng không có nghĩa là không có khuyết tật. Năng lực thể hiện xác suất, không phải sự đảm bảo: một phần đuôi nhỏ của phân phối vẫn có thể nằm ngoài giới hạn. Mỗi con số chỉ có giá trị trong khoảng thời gian mà nó dựa trên — thay đổi nhà cung cấp vật liệu, thay thế dụng cụ, hoặc thay đổi thứ tự các bước gia công, và con số trước đó không còn mô tả quá trình của bạn nữa.
Sử dụng dữ liệu năng lực khi bạn tìm nguồn cung cấp chi tiết
Đối với người mua và kỹ sư, giá trị của dữ liệu năng lực phụ thuộc vào cách yêu cầu được đặt ra. Một yêu cầu mơ hồ về “Cpk cao” sẽ tạo ra các báo cáo mơ hồ; một yêu cầu gắn với các đặc tính và điều kiện cụ thể sẽ tạo ra bằng chứng mà bạn có thể hành động dựa trên đó.
Những thói quen sau đây giúp cuộc thảo luận trở nên cụ thể:
- Chỉ rõ các đặc tính. Chỉ yêu cầu dữ liệu năng lực đối với các dung sai quan trọng đối với chức năng hoặc lắp ráp — vị trí lỗ quan trọng, bề mặt kín — thay vì mọi kích thước.
- Nêu rõ điều kiện dữ liệu. Yêu cầu dữ liệu từ sản xuất thường xuyên trong một khoảng thời gian ổn định, có ghi rõ kích thước mẫu và phương pháp — không phải từ các lần chạy thử cài đặt hoặc hàng đầu tiên.
- Đối chiếu dữ liệu với các quyết định về lô hàng. Bằng chứng từ một giai đoạn sản xuất chỉ hỗ trợ các quyết định về giai đoạn đó; cần kiểm tra lại sau khi thay đổi vật liệu hoặc dụng cụ.
- Đặt kỳ vọng thực tế cho sản lượng thấp. Các chu trình sản xuất tùy chỉnh ngắn thường không có đủ chi tiết để ước tính biến thiên một cách thống kê. Trong trường hợp đó, bằng chứng về kiểm soát quy trình — xác minh cài đặt, kiểm tra trong quá trình, kiểm tra có ghi chép — là một phương án thay thế trung thực hơn so với một chỉ số tiêu đề.
Tất cả đều quy về một nguyên tắc: đánh giá năng lực dựa trên bản vẽ, từ dữ liệu sản xuất, đối với đặc tính mà bạn thực sự quan tâm.