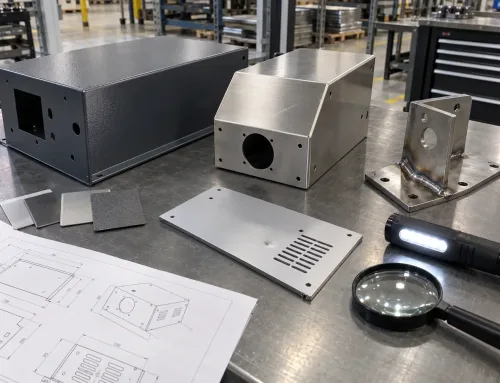
Khi một lô chi tiết tấm kim loại được giao kèm theo một chồng báo cáo kiểm tra cuối cùng, rất dễ cho rằng chất lượng đã được kiểm soát xuyên suốt. Thực tế thường không phải vậy. Những báo cáo đó chỉ cho thấy các chi tiết được lấy mẫu đã đạt yêu cầu—chúng không chứng minh được khả năng của quy trình. Nhiều đội ngũ vẫn coi việc kiểm tra là việc diễn ra khi chi tiết đã hoàn thành. Trong gia công tấm kim loại, thói quen đó rất tốn kém.
Kiểm tra trong quá trình sản xuất kiểm tra các chi tiết trong khi chúng vẫn đang đi qua dây chuyền sản xuất—không phải sau khi công đoạn cuối cùng đã hoàn tất. Mục đích không phải là kiểm tra thường xuyên hơn chỉ vì mục đích đó. Mà là để xác minh các chi tiết tại các điểm chuyển giao quy trình phù hợp, trước khi một sai lệch nhỏ trở thành phế phẩm, phải gia công lại, hoặc lỡ ngày giao hàng.
Mục từ thuật ngữ này giải thích kiểm tra trong quá trình bao gồm những gì, khác với kiểm tra cuối và kiểm tra sản phẩm đầu tiên (FAI) như thế nào, tại sao việc phát hiện sớm lại quan trọng hơn trong gia công tấm kim loại so với nhiều người nghĩ, và người mua có thể yêu cầu gì từ nhà cung cấp.
Điều gì xảy ra khi khuyết tật được phát hiện quá muộn
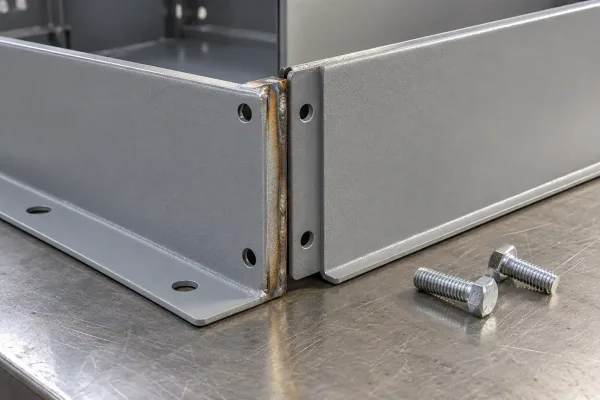
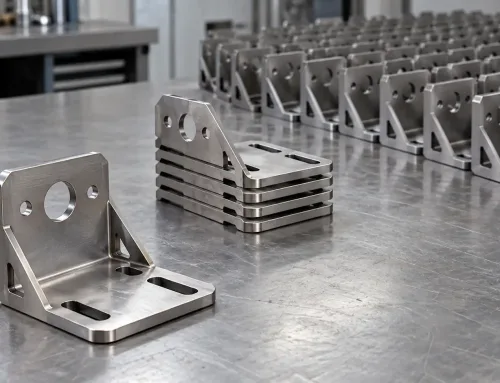
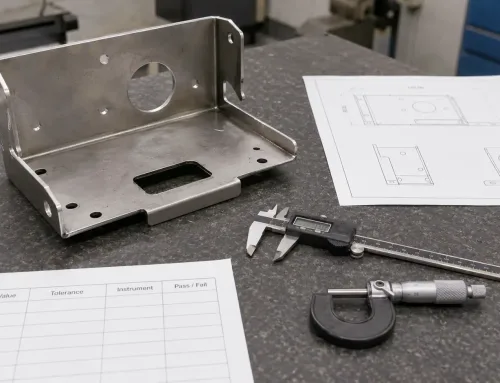
Lệch lỗ sau khi hàn—thường do sai lệch từ công đoạn cắt hoặc uốn trước đó.
Xem xét một giá đỡ uốn đơn giản. Cắt laser để lại chi tiết phôi hơi lớn hơn kích thước ở một cạnh. Uốn vẫn “hoạt động được,” nhưng mặt bích lệch vài phần mười milimét so với góc danh nghĩa. Sau đó, hàn nối giá đỡ vào tấm bên của vỏ. Các mẫu lỗ không còn thẳng hàng. Cụm lắp ráp bị loại bỏ tại bước kiểm tra cuối.
Đến thời điểm đó, chi phí không còn chỉ là một phôi hỏng. Nó bao gồm các chi tiết đã tạo hình và đã đưa vào lô, gia công lại mối hàn trên các cụm lắp ráp trông có vẻ đạt yêu cầu trước đó, lớp phủ hoặc phần cứng đã lắp sau khi tạo hình sai, trễ tiến độ trong khi sản xuất các chi tiết thay thế, và tranh chấp về việc ai chịu trách nhiệm gia công lại.
Phát hiện sai lệch góc uốn sau khi tạo hình — trước khi hàn — đã có thể chặn chuỗi lỗi đó. Đó là lý do vận hành của kiểm tra trong quá trình: không phải giấy tờ cho có, mà là ngăn chặn lỗi trước khi các công đoạn sau cố định nó lại.
Kiểm tra trong quá trình nghĩa là gì
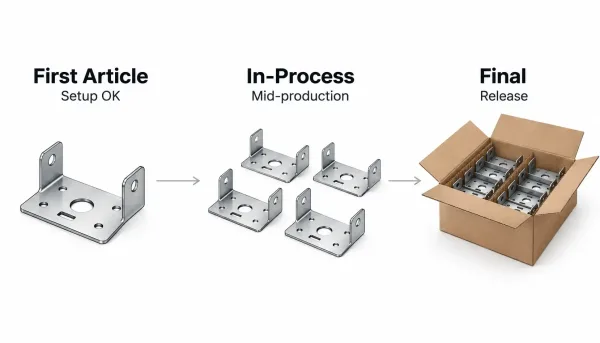
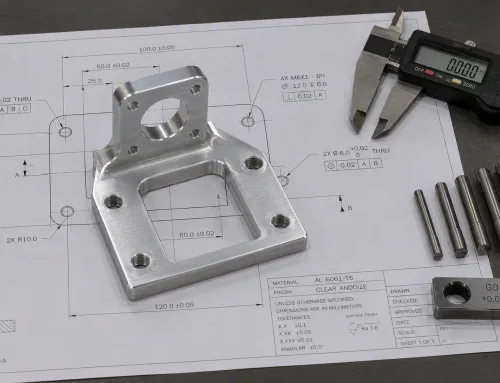
FAI xác nhận thiết lập, kiểm tra trong quá trình sản xuất kiểm soát sản xuất, kiểm tra cuối cùng xác nhận xuất xưởng.
Kiểm tra trong quá trình là hoạt động xác minh chất lượng được thực hiện trong quá trình sản xuất, tại các điểm được xác định trong luồng công nghệ, trên các chi tiết chưa hoàn thiện. Hoạt động này trả lời một câu hỏi khác so với kiểm tra cuối.
Bảng dưới đây phân biệt ba giai đoạn thường bị nhầm lẫn trong RFQ và kế hoạch chất lượng.
| Giai đoạn | Câu hỏi chính | Thời điểm điển hình | Kết quả đạt có nghĩa là gì |
|---|---|---|---|
| Kiểm tra sản phẩm đầu tiên (FAI) | Thiết lập này có tạo ra chi tiết đầu tiên đạt yêu cầu không? | Chi tiết đầu tiên hoặc lần chạy đầu tiên sau khi thay đổi thiết lập | Thiết lập, dụng cụ và chương trình tốt để tiếp tục |
| Kiểm tra trong quá trình sản xuất | Các chi tiết có vẫn nằm trong thông số kỹ thuật giữa quá trình sản xuất không? | Sau các công đoạn quan trọng, theo khoảng thời gian định kỳ, hoặc sau khi thay đổi quy trình | Quy trình hiện tại ổn định; các chi tiết có thể chuyển sang công đoạn tiếp theo |
| Kiểm tra cuối cùng | Các chi tiết hoàn thành có đáp ứng yêu cầu xuất xưởng không? | Sau tất cả các công đoạn sản xuất | Các chi tiết có thể xuất xưởng hoặc được chấp nhận |
FAI xác thực bước khởi đầu. Kiểm tra trong quá trình kiểm soát phần giữa. Kiểm tra cuối xác nhận bước cuối. Chỉ dựa vào bước cuối cùng sẽ khiến toàn bộ phần giữa không được kiểm soát—và đó chính xác là khoảng trống mà một kế hoạch kiểm tra chất lượng hoàn chỉnh được thiết kế để lấp đầy.
Trong gia công tấm kim loại, kiểm tra trong quá trình thường bao gồm một số kết hợp của các đặc trưng kích thước (vị trí lỗ, góc uốn, chiều dài mép gấp), tình trạng bề mặt (ba via, vết xước, khuyết tật lớp phủ), độ phù hợp lắp ráp (khớp nối, phần cứng, ngoại quan mối hàn trước khi hoàn thiện), và bằng chứng quy trình cho thấy công đoạn yêu cầu đã thực sự được thực hiện.
Lỗi tích lũy như thế nào qua các công đoạn gia công tấm kim loại
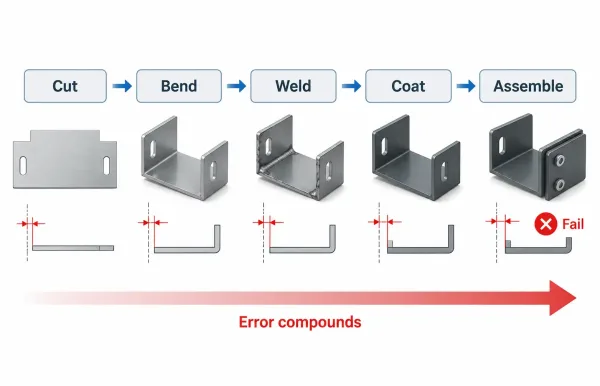
Một sai lệch nhỏ ở công đoạn cắt sẽ phát triển qua các công đoạn sau và thất bại ở khâu lắp ráp cuối cùng.
Chi tiết tấm kim loại được chế tạo theo một chuỗi. Mỗi công đoạn lấy kết quả của công đoạn trước làm đầu vào. Khi một bước ban đầu bị sai lệch, các bước sau sẽ không khắc phục nó — chúng xây dựng chồng lên trên sai lệch đó.
Một chuỗi chế tạo điển hình trông như sau:
- Cắt / dập — hình dạng phôi và mẫu lỗ
- Tạo hình / uốn — góc, mép gấp, dập nổi
- Nối — hàn, tán đinh hoặc lắp phụ kiện
- Hoàn thiện — làm sạch ba via, phủ, mạ hoặc đánh bóng
- Lắp ráp / đóng gói — các chi tiết ghép cặp, nhãn, trình bày cuối cùng
Một sai lệch 0.3 mm của phôi có thể trông vô hại sau khi cắt. Sau khi uốn, nó làm dịch chuyển một cạnh gờ. Sau khi hàn, nó làm dịch chuyển một bề mặt ghép nối. Sau khi phủ, độ dày màng phủ cộng thêm một sai lệch nhỏ nữa. Đến khi kiểm tra cuối, độ cộng dồn sai số có thể vượt quá dung sai chức năng mà lẽ ra đã đạt nếu được phát hiện ngay sau khi cắt hoặc tạo hình.
Đó là lý do việc kiểm tra tại các công đoạn quan trọng quan trọng hơn là “kiểm tra thường xuyên hơn”. Câu hỏi hữu ích là: tại những điểm chuyển tiếp nào một khuyết tật không còn có thể khắc phục được và bắt đầu trở nên tốn kém? Trong hầu hết các chương trình gia công tấm kim loại, những điểm chuyển tiếp đó nằm sau khi cắt, sau khi tạo hình, sau khi hàn, và trước khi phủ hoặc lắp ráp cuối cùng.
Các điểm kiểm tra quan trọng và những điều cần lưu ý
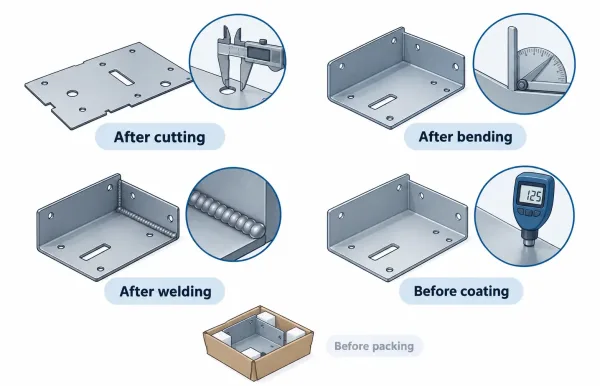
Các bước kiểm tra giá trị cao được thực hiện sau khi cắt, sau khi uốn, sau khi hàn và trước khi phủ.
Kiểm tra trong quá trình đạt hiệu quả cao nhất khi được gắn với rủi ro của quy trình, chứ không chỉ dựa trên một lịch kiểm tra chung chung. Các khoảng kiểm tra theo thời gian hoặc theo số lượng giúp phát hiện sự sai lệch, nhưng các bước kiểm tra có giá trị cao nhất nằm ở những ranh giới thao tác cụ thể.
Sau khi cắt và đục lỗ
Xác nhận đường viền phôi, đường kính và khoảng cách các lỗ quan trọng, và rằng việc làm sạch ba via phù hợp với bản vẽ. Việc kiểm tra kích thước sớm này thường là nơi rẻ nhất để phát hiện chương trình lồng phôi sai hoặc dao đấm mòn—cả hai đều có thể ảnh hưởng đến toàn bộ lô trong vài phút. Phát hiện tại đây bảo vệ mọi công đoạn phía sau.
Sau khi uốn và tạo hình
Kiểm tra góc uốn, chiều dài mép gập và hướng của các đặc trưng tạo hình so với bản phẳng và mô hình 3D. Trên các xưởng chạy dịch vụ uốn kim loại tấm chặt chẽ, đây là một trong những nơi phổ biến nhất mà dữ liệu trong quá trình ngăn một lô hàng bị hàn thành vấn đề phế liệu lớn hơn.
Sau khi hàn hoặc nối
Kiểm tra vị trí mối nối, độ biến dạng và độ khớp trước khi mài, phủ hoặc lắp phần cứng che khuất hình dạng. Biên dạng hàn ở mức ranh giới trước khi hoàn thiện có thể trở thành không thể chấp nhận được sau khi sơn hoặc sau khi lắp ráp vào bề mặt đã gia công.
Trước xử lý bề mặt
Kiểm tra độ sạch bề mặt, ba via còn sót lại và các kích thước mà lớp phủ sẽ làm thay đổi. Sơn tĩnh điện, anodizing và mạ đều làm tăng độ dày màng. Nếu một lỗ hoặc cạnh quan trọng sẽ được che chắn hoặc bị ảnh hưởng, việc kiểm tra cần thực hiện ở đây—không chỉ ở bước cuối cùng.
Trước khi lắp ráp hoàn chỉnh hoặc đóng gói
Xác nhận phần cứng, chất lượng ren, nhãn và các giao diện mà khách hàng sẽ nhìn thấy hoặc sử dụng. Đây vẫn là kiểm tra trong quá trình nếu chi tiết chưa được phê duyệt; đây là thời điểm cuối cùng có chi phí thấp để khắc phục.
Các đặc tính chính xác và phương thức lấy mẫu cần tuân theo bản vẽ, mức độ rủi ro và quy mô lô hàng. Một tấm vỏ tủ sản xuất số lượng lớn có thể cần kiểm tra định kỳ góc uốn sau mỗi N chi tiết. Một chi tiết hàn đơn chiếc có thể cần kiểm tra 100% độ khớp nối sau mối hàn đầu tiên.
Chạy thử so với lô sản xuất
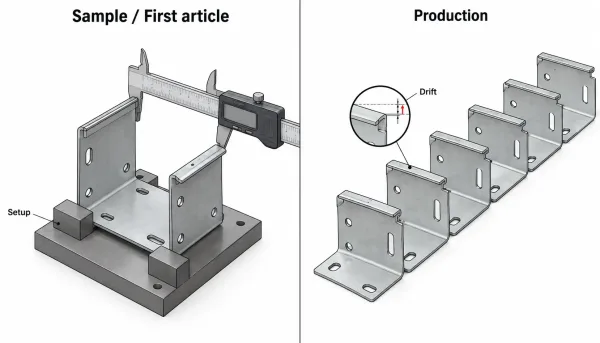
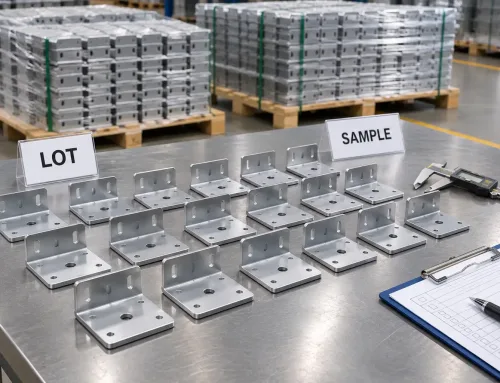
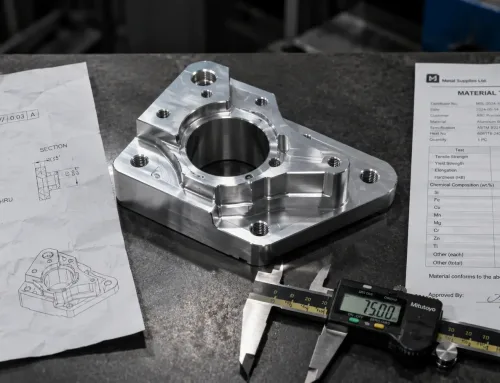
Mẫu dùng để xác nhận thiết lập máy; các đợt sản xuất sử dụng kiểm tra theo khoảng thời gian hoặc theo sự kiện để phát hiện sự sai lệch.
Ưu tiên kiểm tra trong quá trình thay đổi theo từng giai đoạn sản xuất.
Trong quá trình chạy mẫu hoặc sản xuất sản phẩm đầu tiên, trọng tâm là tính hợp lệ của thiết lập: Lát cắt phẳng đã lập trình có khớp với bản sửa đổi không? Các giá trị trừ uốn có tạo ra các góc uốn như mong muốn không? Cụm chi tiết hàn đầu tiên có khớp với các chi tiết ghép nối không? Hồ sơ từ giai đoạn này thường là những gì người mua yêu cầu sau này làm bằng chứng chứng minh quy trình đã được xác nhận đạt yêu cầu.
Trong quá trình sản xuất, trọng tâm chuyển sang tính ổn định và sự sai lệch. Mòn dụng cụ, thay đổi lô vật liệu, đổi người vận hành và áp lực tiến độ biểu hiện thành sự dịch chuyển dần dần—vị trí lỗ lệch dần, góc uốn mở ra hoặc khép lại, độ dày lớp phủ thay đổi. Việc kiểm soát lô sản xuất tốt, kết hợp với kiểm tra theo khoảng thời gian và theo sự kiện, tồn tại để phát hiện sự dịch chuyển đó trước khi nó lấp đầy thùng phế liệu.
Các yếu tố kích hoạt dựa trên sự kiện cần được chú ý. Thay đổi dụng cụ, thay đổi lô vật liệu, va chạm máy hoặc sửa đổi bản vẽ cần được khởi động lại hoặc siết chặt các kiểm tra trong quá trình. Nhiều lỗi lọt lưới xảy ra trong khoảng trống sau khi “có điều gì đó thay đổi” nhưng trước khi bất kỳ ai coi các chi tiết tiếp theo là cần được kiểm tra bổ sung.
Cách người mua có thể chỉ định kiểm tra trong quá trình
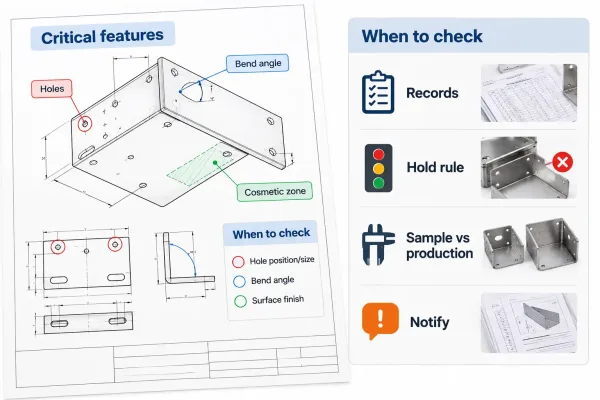
Xác định rõ các đặc trưng quan trọng, thời điểm kiểm tra, hồ sơ và quy tắc giữ hàng trước khi bắt đầu sản xuất.
Người mua không cần thiết kế kế hoạch kiểm tra của nhà máy. Họ cần nêu rõ “được kiểm soát” có nghĩa là gì—thường bằng cách ghi rõ tiêu chí nghiệm thu sản xuất vào bản vẽ hoặc đơn đặt hàng. Sự mơ hồ ở đây là nguồn gốc phổ biến của các tranh cãi về gia công lại.
Các bước thực tế cho tài liệu RFQ và mua hàng:
- Ghi rõ các đặc trưng quan trọng trên bản vẽ. Đánh dấu các mẫu lỗ, góc uốn, bề mặt kín và các vùng thẩm mỹ phải được duy trì qua các công đoạn trung gian—không chỉ ở cuối cùng.
- Nêu rõ thời điểm kiểm tra, không chỉ đo cái gì. Ví dụ: “Góc uốn được kiểm tra sau khi tạo hình và trước khi hàn trên sản phẩm đầu tiên và mỗi 25 sản phẩm,” hoặc “Không phủ cho đến khi kiểm tra kích thước mẫu lỗ được ghi nhận.”
- Xác định các hồ sơ bạn mong đợi. Một hồ sơ trong quá trình đơn giản cần thể hiện mã sản phẩm hoặc lô, công đoạn, đặc tính được đo, kết quả và người vận hành hoặc ngày tháng.
- Thống nhất các quy tắc xử lý. Điều gì xảy ra khi một lần kiểm tra không đạt? Giữ lô hàng, phân loại, thông báo trong thời gian đã nêu và được phê duyệt trước khi tiếp tục. Kiểm tra quá trình mà không có quy tắc xử lý chỉ là giấy tờ.
- Tách biệt kỳ vọng về mẫu và sản xuất. Bằng chứng sản phẩm đầu tiên không giống với việc kiểm soát trong quá trình liên tục. Cả hai nên xuất hiện trong kế hoạch chất lượng cho các đơn hàng không đơn giản.
Sử dụng danh sách kiểm tra này khi xem xét gói RFQ hoặc PO:
- Các kích thước quan trọng và các vùng thẩm mỹ được xác định trên bản vẽ
- Các điểm kiểm tra trong quá trình bắt buộc được liệt kê theo từng công đoạn
- Lấy mẫu hoặc tần suất được nêu rõ khi rủi ro cho thấy điều đó là cần thiết
- Hồ sơ kiểm tra và thời hạn lưu trữ được quy định
- Quy tắc thông báo không phù hợp và giữ hàng được quy định
- Yêu cầu về mẫu / FAI được tách riêng khỏi các kiểm tra trong sản xuất
Điểm Chính Cần Nhớ
- Kiểm tra trong quá trình xác minh các chi tiết trong khi sản xuất tại các điểm quy trình đã xác định; nó không giống như kiểm tra cuối cùng hoặc FAI.
- Lỗi trong gia công tấm kim loại tích lũy qua các bước cắt → tạo hình → nối → hoàn thiện. Kiểm tra sớm rẻ hơn nhiều so với loại bỏ muộn.
- Các điểm kiểm tra có giá trị cao nhất thường là sau khi cắt, sau khi tạo hình, sau khi hàn và trước khi phủ hoặc lắp ráp.
- Chạy thử chứng minh thiết lập; chạy sản xuất kiểm soát sai lệch. Cả hai đều cần có kỳ vọng rõ ràng.
- Người mua giảm thiểu tranh chấp bằng cách đưa các điểm kiểm tra, hồ sơ và quy tắc phản ứng vào bản vẽ và tài liệu mua hàng.
Câu hỏi thường gặp
Để có kết quả tốt nhất, hãy coi kiểm tra trong quá trình là một phần của định nghĩa kỹ thuật về chi tiết, không phải là thói quen tùy chọn của nhà cung cấp. Đánh dấu các đặc trưng phải được duy trì qua tạo hình và ghép nối, thống nhất các điểm kiểm tra và hồ sơ trước khi bắt đầu sản xuất, và xem xét bằng chứng mẫu trước khi lô hàng được xuất. Khi ba mục đó rõ ràng, kiểm tra cuối cùng trở thành sự xác nhận thay vì cổng chất lượng thực sự đầu tiên.
Nếu bạn đang xác định yêu cầu kiểm tra cho các chi tiết tấm kim loại tùy chỉnh, đội ngũ kỹ thuật của chúng tôi có thể xem xét bản vẽ của bạn và chỉ ra các điểm kiểm soát quá trình nào thường quan trọng đối với hình dạng và cấu trúc lớp hoàn thiện của bạn—trước khi gửi yêu cầu báo giá (RFQ).