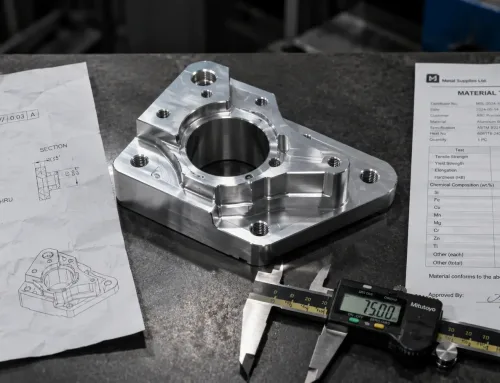
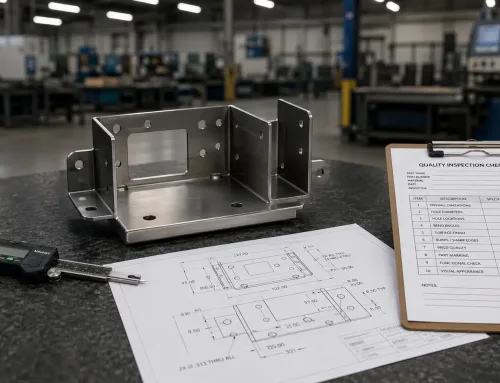
Hầu hết mọi người coi kế hoạch kiểm tra là một biểu mẫu mà bộ phận chất lượng điền sau khi sản xuất xong.
Trong gia công tấm kim loại, giả định đó là nguồn gốc của một số lượng đáng ngạc nhiên các lệnh làm lại, lô hàng giao trễ và những email bực dọc giữa người mua và nhà cung cấp.
Kế hoạch kiểm tra không phải là một ô đánh dấu mang tính hành chính.
Đó là một thỏa thuận bằng văn bản — giữa nhà thiết kế, người mua và nhà sản xuất — về chính xác những gì sẽ được kiểm tra, cách đo lường như thế nào và điều gì được coi là đạt yêu cầu.
Khi thỏa thuận đó bị thiếu hoặc mơ hồ, các chi tiết được sản xuất theo một tiêu chuẩn nhưng lại được đánh giá theo một tiêu chuẩn khác.
Sự bất đồng thường xuất hiện vào thời điểm tồi tệ nhất có thể: sau khi lô hàng đầu tiên đã được cắt, uốn và phủ.
Kế hoạch kiểm tra thực sự là gì
Kế hoạch kiểm tra là một tài liệu quy định các hoạt động kiểm tra cần thiết để xác minh rằng chi tiết được sản xuất đáp ứng các thông số kỹ thuật thiết kế của nó.
Nó trả lời năm câu hỏi cho mỗi đặc tính quan trọng: kiểm tra cái gì, kiểm tra như thế nào, tần suất ra sao, ai chịu trách nhiệm và tiêu chí chấp nhận là gì.
Trong thực tế, kế hoạch chuyển đổi các ghi chú trên bản vẽ và yêu cầu kỹ thuật thành một chuỗi các điểm kiểm tra có thể đo lường được.
Một kích thước được đánh dấu ±0.1 mm trên bản vẽ không có ý nghĩa gì trên xưởng sản xuất cho đến khi ai đó chỉ định dụng cụ nào sẽ sử dụng, khi nào cần đo, và phải làm gì nếu số đo nằm ngoài phạm vi cho phép.
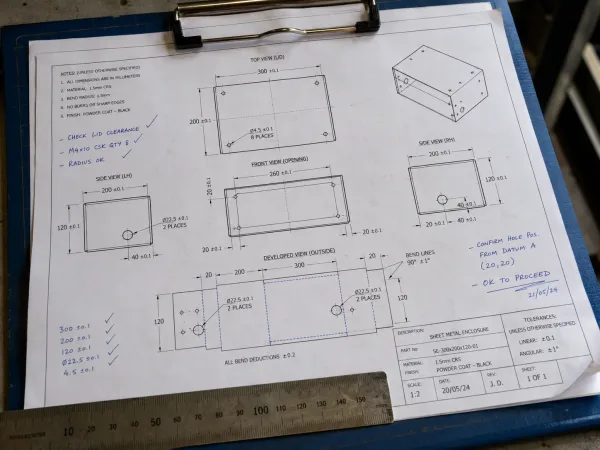
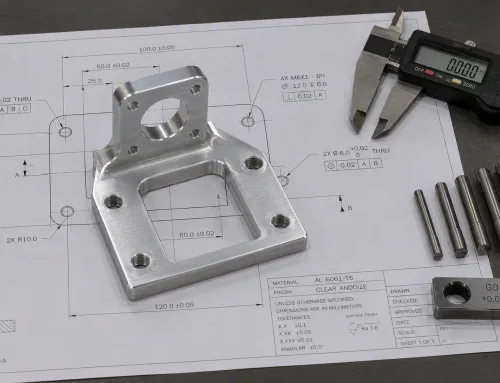
Bản vẽ kỹ thuật tấm kim loại với các ghi chú kích thước, cho thấy cách các thông số thiết kế được chuyển thành các điểm kiểm tra có thể đo lường được.
Kế hoạch kiểm tra cung cấp sự chuyển đổi đó.
Tài liệu này nằm trong một hệ thống chất lượng rộng hơn nhưng có một vai trò riêng biệt.
Đó không phải là một chiến lược kiểm soát quá trình tổng quát — nó tập trung cụ thể vào việc xác minh và chấp nhận.
Đối tượng của nó bao gồm kỹ thuật viên QC, giám sát sản xuất, và quan trọng nhất, người mua hoặc kỹ sư cần xác nhận rằng các yêu cầu đã thỏa thuận đang được đáp ứng.
Những gì đi vào một kế hoạch kiểm tra
Một kế hoạch kiểm tra hoàn chỉnh cho các chi tiết tấm kim loại thường bao gồm sáu yếu tố.
Mỗi yếu tố trả lời một câu hỏi khác nhau về quy trình kiểm tra:
- Hạng mục kiểm tra — Những đặc tính hoặc tính chất nào sẽ được kiểm tra. Đối với vỏ thiết bị bằng tấm kim loại, điều này có thể bao gồm kích thước tổng thể, vị trí lỗ, góc uốn, độ hoàn thiện bề mặt và lắp đặt phần cứng.
- Tiêu chí chấp nhận — Các giá trị hoặc dải giá trị cụ thể xác định kết quả đạt. Ví dụ, đường kính lỗ là 6.0 mm ±0.1 mm, hoặc góc uốn là 90° ±1°.
- Phương pháp kiểm tra — Công cụ hoặc kỹ thuật được sử dụng để đo lường. Thước cặp kỹ thuật số cho các kích thước tuyến tính, thước thông/thước chặn (go/no-go) cho đường kính lỗ, máy đo độ nhám bề mặt cho chất lượng hoàn thiện, hoặc kiểm tra bằng mắt đối với các khuyết tật về ngoại quan.
- Tần suất lấy mẫu — Kiểm tra bao nhiêu chi tiết và khi nào. Kiểm tra hàng mẫu đầu tiên (FAI) thường yêu cầu 100% kiểm tra kích thước trên một đến ba chi tiết. Các lô sản xuất có thể sử dụng phương pháp lấy mẫu dựa trên AQL (Mức chất lượng chấp nhận) hoặc kiểm soát quá trình thống kê (SPC).
- Bên chịu trách nhiệm — Ai thực hiện và xác minh việc kiểm tra. Có thể là nhân viên QC nội bộ, người kiểm tra bên thứ ba, hoặc đội ngũ kiểm tra đầu vào của chính bên mua.
- Hồ sơ — Những tài liệu nào được lập ra. Báo cáo kiểm tra, phiếu dữ liệu đo lường, hình ảnh các đặc trưng quan trọng và giấy chứng nhận phù hợp đều thuộc phạm trù này.
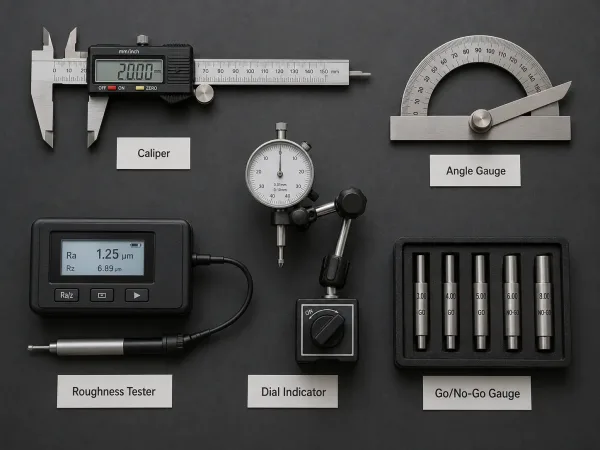
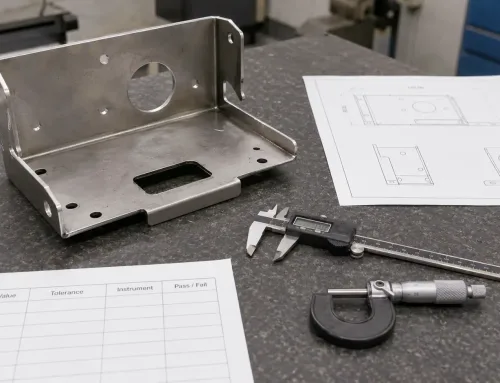
Các dụng cụ kiểm tra thường dùng trong kiểm soát chất lượng kim loại tấm: thước cặp kỹ thuật số cho kích thước tuyến tính, thước đo góc để xác minh độ uốn, máy đo độ nhám bề mặt cho chất lượng hoàn thiện, và thước thông/thước chặn (go/no-go) để kiểm tra đường kính lỗ.
Mức độ chi tiết phụ thuộc vào độ phức tạp của chi tiết và yêu cầu của bên mua.
Một giá đỡ kim loại tấm đơn giản có thể chỉ cần một kế hoạch một trang bao gồm năm kích thước.
Một vỏ thiết bị hàng không vũ trụ nhiều nếp uốn với phần cứng lắp thêm và phủ sơn tĩnh điện có thể cần một tài liệu nhiều trang với các điểm kiểm tra riêng theo từng công đoạn.
Kế hoạch kiểm tra so với Kế hoạch kiểm soát so với ITP
Ba thuật ngữ này thường được sử dụng thay thế cho nhau, nhưng chúng mô tả các mức độ tài liệu khác nhau trong một hệ thống chất lượng.
| Tài liệu | Đó là gì | Phạm vi | Tiêu chuẩn phổ biến | Ứng Dụng Tiêu Biểu |
|---|---|---|---|---|
| Kế hoạch kiểm soát | Một tài liệu cấp cao mô tả tất cả các kiểm soát quy trình cho một sản phẩm hoặc quy trình | Bao trùm toàn bộ quy trình sản xuất — đầu vào, đầu ra, tham số và các biện pháp kiểm soát | IATF 16949, hướng dẫn của AIAG | Ô tô, sản xuất hàng loạt |
| Kế hoạch kiểm tra | Một tài liệu tập trung xác định tiêu chí kiểm tra và chấp nhận cho các đặc tính cụ thể | Tập con của kế hoạch kiểm soát — chỉ xử lý việc xác minh và đo lường | ISO 9001, yêu cầu riêng của khách hàng | Chế tạo cơ khí nói chung, gia công tấm kim loại |
| Kế hoạch Kiểm tra và Thử nghiệm (ITP) | Một tài liệu cấp dự án xác định các điểm dừng/chứng kiến kiểm tra và thử nghiệm cho các bên liên quan | Rộng hơn kế hoạch kiểm tra — bao gồm các cổng phê duyệt, chứng kiến của bên thứ ba và yêu cầu về tài liệu | Theo hợp đồng cụ thể, ASME, AWS, quy chuẩn xây dựng | Xây dựng, hàn, đường ống, chế tạo kết cấu nặng |
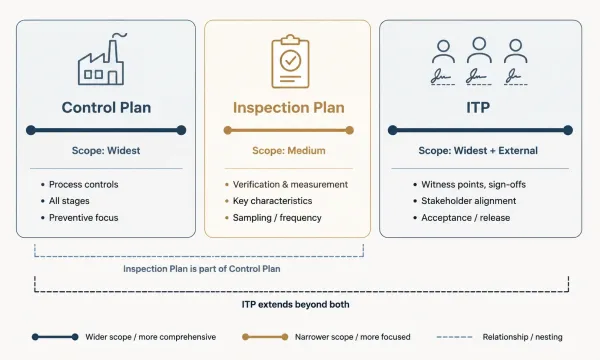
Sơ đồ so sánh minh họa sự khác biệt về phạm vi giữa Kế hoạch kiểm soát (Control Plan), Kế hoạch kiểm tra (Inspection Plan) và Kế hoạch kiểm tra và thử nghiệm (ITP) — từ kiểm soát quá trình tổng thể đến việc xác minh tập trung và ký duyệt của các bên liên quan.
Kế hoạch kiểm soát là tài liệu chủ đạo.
Kế hoạch kiểm tra trích xuất các hoạt động xác minh từ kế hoạch kiểm soát đó và quy định chúng một cách chi tiết, có thể thực hiện được.
ITP bổ sung một lớp tham gia của các bên liên quan — nó không chỉ xác định kiểm tra những gì, mà còn ai cần chứng kiến, phê duyệt hoặc ký duyệt ở từng giai đoạn.
Đối với hầu hết các đơn hàng gia công kim loại tấm, một kế hoạch kiểm tra được soạn thảo tốt là đủ.
ITP trở nên cần thiết khi có sự tham gia của kiểm tra bên thứ ba, điểm chứng kiến của khách hàng hoặc yêu cầu pháp lý — phổ biến trong hàng không vũ trụ (AS9100D), thiết bị y tế hoặc hợp đồng quốc phòng.
Kế hoạch Kiểm tra Tấm Kim loại Thực sự Kiểm tra Những gì
Các định nghĩa kế hoạch kiểm tra chung chung thường chỉ yêu cầu bạn “kiểm tra các kích thước quan trọng.”
Trong gia công tấm kim loại, hành động
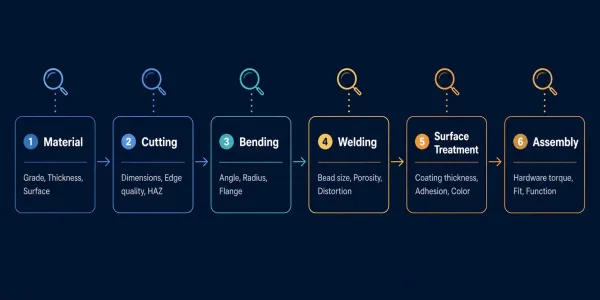
Bản đồ kiểm tra theo từng giai đoạn cho gia công kim loại tấm, cho thấy những gì được kiểm tra ở mỗi giai đoạn sản xuất — từ vật liệu đầu vào qua cắt, uốn, hàn, xử lý bề mặt và lắp ráp cuối cùng.
Đây là những gì một kế hoạch điển hình bao gồm, được sắp xếp theo giai đoạn sản xuất:
Vật liệu đầu vào
- Cấp vật liệu và thông số kỹ thuật (ví dụ: 304 thép không gỉ theo ASTM A240)
- Độ dày tấm — được đo tại nhiều điểm để xác minh tính đồng đều
- Tình trạng bề mặt — gỉ sét, vết xước hoặc nhiễm bẩn có thể nhìn thấy
Cắt — Laser, tia nước, dập lỗ
- Kích thước tổng thể của chi tiết — chiều dài, chiều rộng, độ chính xác hình dạng
- Vị trí các đặc trưng — vị trí lỗ, vị trí khe, kích thước lỗ khoét
- Chất lượng cạnh — chiều cao ba via, xỉ, bề rộng vùng ảnh hưởng nhiệt (HAZ)
- Bề rộng đường cắt và độ nhám bề mặt cắt
Uốn
- Góc uốn — đo bằng thước đo góc hoặc đồng hồ đo góc
- Bán kính cong trong — so sánh với quy tắc 4T hoặc thông số kỹ thuật trên bản vẽ
- Chiều dài mép gập — khoảng cách từ đường uốn đến mép
- Tích lũy kích thước — kích thước tổng thể của chi tiết sau nhiều lần uốn
Hàn
- Ngoại quan mối hàn — bề rộng đường hàn, độ đồng đều, khuyết tật bề mặt
- Kích thước mối hàn — chiều dày cổ hàn, chiều dài cạnh hàn theo AWS D1.3 hoặc ghi chú trên bản vẽ
- Khuyết tật — rỗ khí, ăn mòn chân mối hàn, nứt, ngấu không hoàn toàn
- Biến dạng — cong vênh hoặc uốn cong do nhiệt đầu vào
Xử lý bề mặt
- Độ dày lớp phủ — lớp sơn tĩnh điện hoặc sơn lỏng đo theo ISO 2360 hoặc ASTM D7091
- Độ bám dính — thử nghiệm cắt lưới theo ASTM D3359
- Đồng nhất màu sắc — so sánh trực quan với mẫu đã duyệt hoặc mẫu tham chiếu RAL/Pantone
- Độ phủ — phủ đều, không có vùng hở hay vết chảy
Lắp ráp và phụ kiện
- Phụ kiện lắp đặt — đai ốc PEM, standoff, đinh tán: giá trị mô-men xoắn, độ phẳng bề mặt, độ bền kéo rút
- Độ khít khi lắp ráp — khe hở giữa các chi tiết ghép nối, độ thẳng hàng của lỗ bắt vít
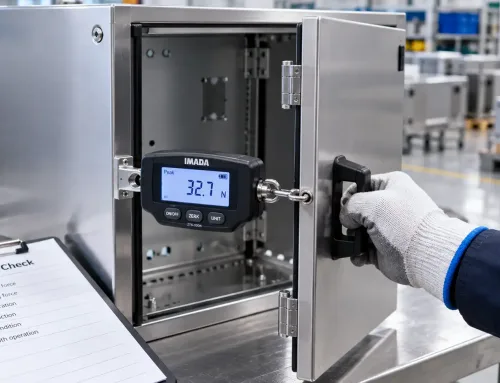
- Kiểm tra chức năng — thao tác đóng/mở cửa, độ kín của gioăng, độ thẳng hàng của đầu nối (nếu áp dụng)
Không phải mọi chi tiết đều cần kiểm tra ở mọi công đoạn.
Kế hoạch cần phản ánh đúng các thao tác thực tế được thực hiện trên chi tiết và đánh dấu các đặc tính quan trọng đối với chức năng hoặc độ khít.
Giai đoạn Mẫu vs. Giai đoạn Sản xuất: Hai Kế hoạch Khác nhau
Một quan niệm sai lầm phổ biến là kế hoạch kiểm tra được sử dụng trong kiểm tra sản phẩm đầu tiên (FAI) chỉ đơn giản là một phiên bản nghiêm ngặt hơn của kế hoạch kiểm tra sản xuất.
Trên thực tế, hai giai đoạn này có mục đích hoàn toàn khác nhau, và các kế hoạch kiểm tra cần phản ánh điều đó.
Kiểm tra Sản phẩm Đầu tiên (FAI)
- Mục đích: Xác minh rằng quy trình sản xuất có thể tạo ra chi tiết đạt yêu cầu từ đầu
- Phạm vi: 100% kiểm tra kích thước tất cả các ghi chú trên bản vẽ, thường trên 1–3 chi tiết
- Tài liệu: Dữ liệu đo lường đầy đủ cho từng đặc tính, chứng nhận vật liệu, hồ sơ quy trình
- Điều kiện kích hoạt: Chi tiết mới, sửa đổi thiết kế, thay đổi quy trình, nhà cung cấp mới, hoặc khởi động lại sản xuất sau thời gian gián đoạn
Kiểm tra Sản xuất
- Mục đích: Xác nhận rằng quy trình vẫn ổn định và các đặc tính quan trọng nằm trong dung sai
- Phạm vi: Tập trung vào các kích thước quan trọng đối với chức năng (CTF) và quan trọng đối với chất lượng (CTQ), không phải mọi ghi chú
- Tài liệu: Hồ sơ dựa trên lấy mẫu, biểu đồ SPC khi áp dụng, nhật ký không phù hợp
- Điều kiện kích hoạt: Các lô sản xuất đang diễn ra, thường được kiểm soát bởi kế hoạch lấy mẫu AQL hoặc dữ liệu năng lực quy trình
Sự khác biệt chính là phạm vi rộng hẹp so với tính nhất quán.
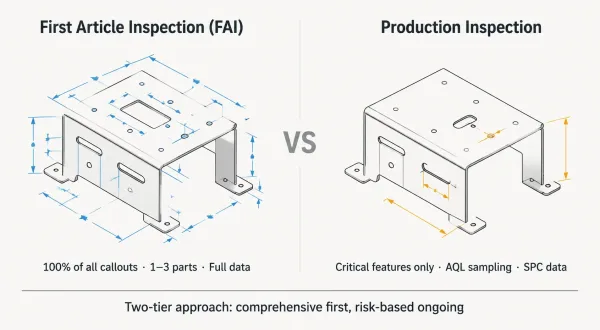
Một hình ảnh so sánh trực quan giữa kiểm tra mẫu đầu tiên (FAI) — kiểm tra tất cả kích thước một cách rộng rãi — với kiểm tra sản xuất, tập trung hẹp vào các đặc tính quan trọng đối với chức năng bằng phương pháp lấy mẫu.
FAI rộng — kiểm tra mọi thứ vì mục tiêu là xác nhận quy trình.
Kiểm tra sản xuất hẹp và lặp lại được — giám sát các đặc tính dễ bị sai lệch nhất vì mục tiêu là phát hiện vấn đề trước khi chúng đến tay người mua.
Người mua khăng khăng đòi kiểm tra ở mức FAI cho mọi chi tiết sản xuất sẽ làm tăng chi phí và thời gian giao hàng mà không có lợi ích chất lượng tương xứng.
Người mua không áp dụng kế hoạch kiểm tra nào ngoài FAI có nguy cơ chỉ phát hiện sai lệch kích thước khi các chi tiết thất bại ở khâu lắp ráp.
Cách tiếp cận đúng là một kế hoạch hai tầng: toàn diện cho mẫu đầu tiên, dựa trên rủi ro cho sản xuất.
Khi nào và Cách sử dụng Kế hoạch Kiểm tra với tư cách Người mua
Thời điểm hiệu quả nhất để xác định kế hoạch kiểm tra là trước khi gửi RFQ đầu tiên — chứ không phải sau khi mẫu đầu tiên về và không lắp vừa.
Khi người mua gửi bản vẽ mà không có tiêu chí kiểm tra, nhà sản xuất sẽ phải đưa ra giả định.
Họ sẽ áp dụng dung sai mặc định của mình (thường là ISO 2768-mK cho kích thước tuyến tính, ±1° cho góc uốn), sử dụng thông số độ nhẵn bề mặt tiêu chuẩn của họ và chỉ kiểm tra những gì quy trình nội bộ của họ yêu cầu.
Nếu yêu cầu thực tế của người mua chặt chẽ hơn hoặc khác biệt, sự bất đồng sẽ xuất hiện trong quá trình phê duyệt sản phẩm đầu tiên — thường là sau khi khuôn, thiết lập và vật liệu đã được cam kết.
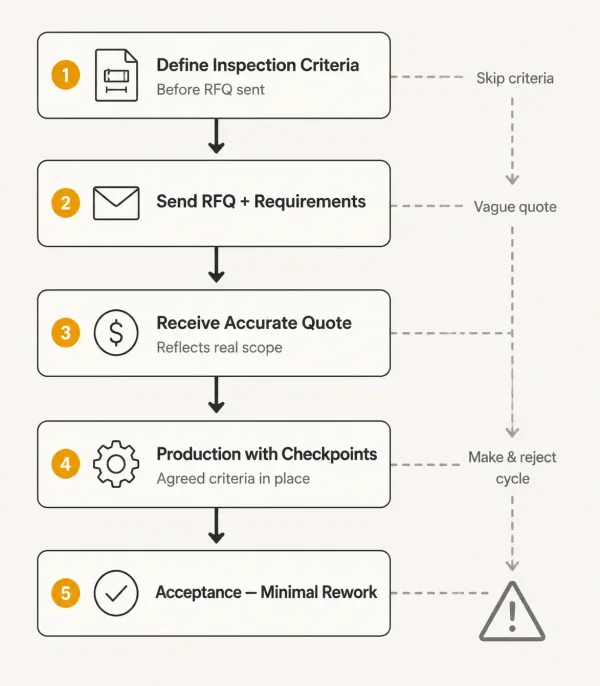
Quy trình làm việc phía bên mua hàng cho thấy trình tự được khuyến nghị: xác định tiêu chí kiểm tra ở giai đoạn RFQ, nhận báo giá chính xác, thực hiện sản xuất với các điểm kiểm tra đã thống nhất, và hoàn tất nghiệm thu cuối cùng với ít qua lại nhất.
Một kế hoạch kiểm tra được gửi kèm RFQ đạt được ba điều:
- Nó cho nhà sản xuất biết điều gì quan trọng. Không phải mọi kích thước trên bản vẽ đều quan trọng như nhau. Việc nêu bật năm hoặc mười đặc trưng thực sự ảnh hưởng đến độ vừa khít, chức năng hoặc ngoại hình giúp nhà sản xuất tập trung kiểm soát quy trình ở những nơi quan trọng.
- Nó làm cho báo giá chính xác hơn. Dung sai chặt hơn, các bước kiểm tra bổ sung và chứng kiến của bên thứ ba đều làm tăng chi phí. Khi các yêu cầu này được thể hiện rõ ngay từ đầu, báo giá sẽ phản ánh phạm vi công việc thực tế thay vì giả định theo kịch bản tốt nhất.
- Nó giảm thiểu qua lại sau sản xuất. Một mốc nghiệm thu rõ ràng đồng nghĩa với ít tranh cãi hơn về việc một chi tiết có “đạt” hay không. Các tiêu chí đã được thống nhất trước khi phoi cắt đầu tiên được tạo ra.
Điểm khởi đầu thực tế cho người mua: đính kèm một bảng yêu cầu kiểm tra ngắn gọn trong hồ sơ RFQ.
Nó không cần phải là một tài liệu chính thức — ngay cả một bảng đơn giản liệt kê các kích thước quan trọng, dung sai của chúng và bất kỳ yêu cầu kiểm tra đặc biệt nào (độ dày lớp phủ, thử nghiệm kéo rút phụ kiện, tiêu chuẩn bề mặt thẩm mỹ) cũng mang lại cho nhà sản xuất cơ sở rõ ràng để lập kế hoạch và báo giá.