Một khuôn tiến cấp cho giá đỡ ô tô có thể trải qua năm đến tám vòng hiệu chỉnh trước khi tạo ra chi tiết đạt kiểm tra kích thước. Một khuôn dập phẳng đơn giản có thể chỉ cần một vòng.
Sự khác biệt không phải do may mắn — mà là quy trình thử khuôn, và mỗi vòng hiệu chỉnh được thực hiện tốt đến đâu sẽ quyết định khuôn đi vào sản xuất với sự tự tin hay với rủi ro.
Thử khuôn thường được coi là một bước kiểm tra cuối cùng trong lịch trình phát triển công cụ. Khuôn được chế tạo, đưa lên máy ép, chi tiết ra đời, ai đó ký duyệt.
Trên thực tế, thử khuôn là một quá trình kiểm chứng kỹ thuật lặp đi lặp lại, trong đó khuôn được thử, đo, hiệu chỉnh và thử lại trong điều kiện sản xuất thực tế.
Mục tiêu không phải là tạo ra một chi tiết đạt yêu cầu — mà là chứng minh khuôn có thể tạo ra các chi tiết đạt yêu cầu một cách ổn định, hết ca này đến ca khác, ở lực ép và tốc độ mà sản xuất đòi hỏi.
Thử khuôn thực sự xác nhận điều gì
Thử khuôn đôi khi được mô tả là “chạy các chi tiết đầu tiên,” nhưng điều đó đánh giá thấp những gì thực sự đang được đánh giá.
Thử khuôn có cấu trúc kiểm chứng đồng thời ba điều: khuôn, quy trình và chi tiết.
Bản thân khuôn phải hoạt động chính xác — nửa trên và nửa dưới ăn khớp, khe cắt đều, các bề mặt tạo hình tiếp xúc đúng cách, và tất cả các bộ phận chuyển động (bộ đẩy phế liệu, bộ nâng, tấm ép) hoạt động mà không bị kẹt hoặc mòn quá mức.
Quy trình phải ổn định — cấp dải vật liệu đáng tin cậy, việc chuyển chi tiết giữa các trạm nhất quán, chu kỳ thời gian có thể đạt được, và lực ép của máy nằm trong giới hạn an toàn.
Và chi tiết phải đáp ứng thông số kỹ thuật — kích thước, chất lượng bề mặt, độ toàn vẹn tạo hình, và tính lặp lại qua nhiều lần chạy.
Nếu bất kỳ yếu tố nào trong ba yếu tố này không đạt, khuôn chưa sẵn sàng cho sản xuất.
Một chi tiết trông đúng nhưng biến thiên 0.3 mm giữa các lần chạy là một vấn đề về quy trình.
Một khuôn tạo ra chi tiết tốt ở tốc độ thấp nhưng để lại dấu trên bề mặt ở tốc độ sản xuất là một vấn đề về khuôn.
Thử khuôn là nơi những khác biệt này trở nên rõ ràng.
Trình tự thử khuôn — Từ thiết lập máy ép đến mẫu đã ký duyệt
Một quy trình thử khuôn hoàn chỉnh tuân theo một trình tự có cấu trúc.
Bỏ qua các bước hoặc làm vội vàng là nguyên nhân phổ biến nhất gây ra gia công lại ở giai đoạn muộn.
Thiết lập máy ép và nhát ép đầu tiên
Khuôn được lắp trên máy ép thử, máy này nên khớp với máy ép sản xuất mục tiêu càng sát càng tốt — cùng công suất lực ép, chiều dài hành trình, kích thước bàn máy và loại đệm.
Các cài đặt của máy ép (chiều cao đóng, áp suất đệm, tốc độ hành trình) được điều chỉnh để thiết lập đường cơ sở.
Nhát dập đầu tiên được chạy ở tốc độ giảm để xác minh chức năng cơ bản của khuôn — không có va chạm, không có đỉnh lực bất thường, không có sai lệch vị trí.
Kiểm tra sản phẩm đầu tiên
Quy trình kiểm tra chi tiết đầu tiên bắt đầu bằng việc kiểm tra các mẫu đầu tiên cả bằng mắt và về kích thước.
Kiểm tra thị giác phát hiện các khuyết tật rõ ràng — vết nứt, nếp nhăn nghiêm trọng, vết xước sâu, ba via trên cạnh cắt.
Kiểm tra kích thước sử dụng CMM (máy đo tọa độ), 3D quét laser hoặc dụng cụ kiểm tra để so sánh chi tiết với mô hình CAD.
Ở giai đoạn này, mục tiêu không phải là sự hoàn hảo — mà là xây dựng một bản đồ về những gì cần hiệu chỉnh và ở đâu.
Kiểm tra tiếp xúc khuôn (Die Spotting)
Trước khi tiến hành hiệu chỉnh, người thợ khuôn cần hiểu rõ mẫu tiếp xúc trên các bề mặt tạo hình.
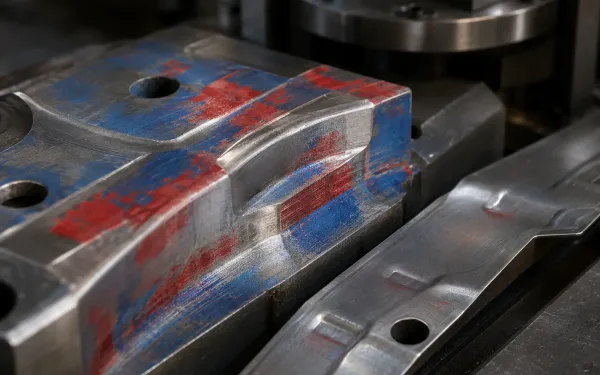
Bột tra màu đỏ và xanh lam bôi lên bề mặt khuôn sẽ làm lộ các mẫu tiếp xúc không đều — các vùng chuyển màu sáng cho thấy khu vực áp suất cao, trong khi các vùng không chạm tới cho thấy tiếp xúc chưa đủ cần được hiệu chỉnh.
Sơn thử màu đỏ hoặc màu xanh được bôi lên tấm kim loại hoặc bề mặt khuôn. Khi khuôn đóng lại, sơn thử sẽ được truyền và làm lộ ra các vùng tiếp xúc cao và tiếp xúc thấp — những điểm mà áp suất tập trung và những điểm mà bề mặt không tiếp xúc đúng cách.
Bước này đặc biệt quan trọng đối với các thao tác kéo sâu và tạo hình, nơi tiếp xúc bề mặt trực tiếp kiểm soát dòng chảy vật liệu và hình dạng chi tiết.
Thực hiện vòng lặp hiệu chỉnh
Đây là cốt lõi của thử khuôn.
Dựa trên dữ liệu kiểm tra và kết quả kiểm tra tiếp xúc, người thợ khuôn tiến hành hiệu chỉnh khuôn.
Các hiệu chỉnh thường gặp bao gồm:
- Mài các bề mặt tạo hình để điều chỉnh dòng chảy vật liệu hoặc giảm đàn hồi hồi phục ở các khu vực cụ thể
- Thêm lá đệm dưới các lõi hoặc tấm ép để thay đổi phân bố áp suất cục bộ
- Hàn và gia công lại để bổ sung vật liệu ở những nơi bề mặt khuôn đã bị cắt quá sâu
- Điều chỉnh khe hở cắt bằng cách mài lại các phần búa dập hoặc khuôn
- Sửa đổi các gân kéo căng hoặc bộ kéo căng để kiểm soát dòng chảy kim loại vào các vùng kéo sâu
Sau mỗi lần hiệu chỉnh, khuôn được dập lại và các chi tiết mới được kiểm tra.
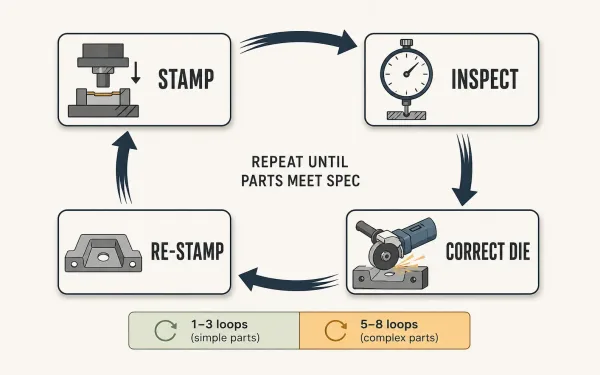
Vòng hiệu chỉnh cốt lõi của thử khuôn lặp qua bốn giai đoạn — dập một chi tiết, kiểm tra theo thông số kỹ thuật, hiệu chỉnh khuôn, rồi dập lại — lặp lại cho đến khi tất cả tiêu chí kích thước và chất lượng được đáp ứng.
Vòng lặp này lặp lại — dập, kiểm tra, hiệu chỉnh, dập lại — cho đến khi các chi tiết đáp ứng thông số kỹ thuật một cách ổn định.
Đối với hình dạng phức tạp, thường cần năm đến tám vòng lặp. Đối với chi tiết đơn giản, một đến ba vòng có thể là đủ.
Kỹ năng then chốt trong giai đoạn này là biết cần hiệu chỉnh điều gì.
Sai lệch kích thước có thể do hiện tượng đàn hồi ngược (hành vi của vật liệu), áp lực tạo hình không đủ (thiết lập quy trình) hoặc bề mặt khuôn không chính xác (lỗi khuôn).
Mỗi nguyên nhân đòi hỏi một cách hiệu chỉnh khác nhau.
Chẩn đoán sai nguyên nhân gốc rễ sẽ làm lãng phí các vòng lặp và tăng chi phí.
Kiểm định cuối cùng và phê duyệt
Khi khuôn tạo ra các chi tiết đáp ứng tất cả yêu cầu chất lượng sản xuất đã được xác định trong một số lần chạy liên tiếp được quy định — thường là 5 đến 30 chi tiết tùy theo yêu cầu dự án — thì quá trình thử khuôn chuyển sang bước xác nhận cuối cùng.
Các mẫu được trải qua một quy trình kiểm soát chất lượng và kiểm tra có tài liệu hóa trước khi được gửi cho khách hàng phê duyệt.
Một số dự án yêu cầu phê duyệt chính thức theo PPAP (Production Part Approval Process) hoặc quy trình ký duyệt tương đương.
Kiểm tra những gì — và kiểm tra như thế nào
Kiểm tra thử khuôn không phải là một lần kiểm duy nhất — mà là một quy trình nhiều lớp, phát hiện các loại khuyết tật khác nhau ở các giai đoạn khác nhau.
Chất lượng tạo hình
Khuyết tật tạo hình là những khuyết tật dễ thấy nhất và có hậu quả nghiêm trọng nhất.
Nhăn cho thấy áp lực tấm giữ phôi không đủ hoặc kiểm soát dòng chảy vật liệu kém.
Mỏng đi — được đo bằng máy đo độ dày siêu âm hoặc phương pháp cắt mẫu — cho thấy vị trí vật liệu đã bị kéo giãn vượt giới hạn tạo hình của nó.
Nứt, dạng hư hỏng nghiêm trọng nhất, có nghĩa là vật liệu đã vượt quá khả năng giãn dài tại một khu vực cụ thể.
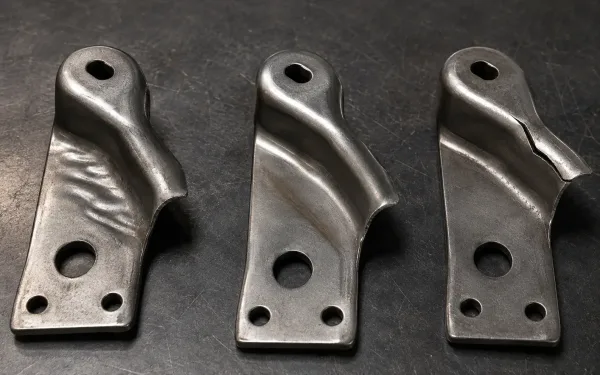
Ba chi tiết dập từ cùng một lần chạy thử khuôn, thể hiện các khuyết tật tạo hình thường gặp: (trái) nhăn bề mặt do áp suất giữ phôi không đủ, (giữa) dấu mỏng đi thấy rõ dưới ánh sáng xiên, (phải) nứt mép tại một gờ có bán kính gấp khúc nhỏ, nơi vật liệu vượt quá giới hạn kéo giãn của nó.
Những khuyết tật này thường xuất hiện kết hợp với nhau.
Một chi tiết có thể bị nhăn ở khu vực này và nứt ở khu vực khác, điều này chỉ ra sự mất cân bằng dòng chảy vật liệu chứ không phải chỉ cần điều chỉnh áp suất đơn giản.
Độ chính xác kích thước
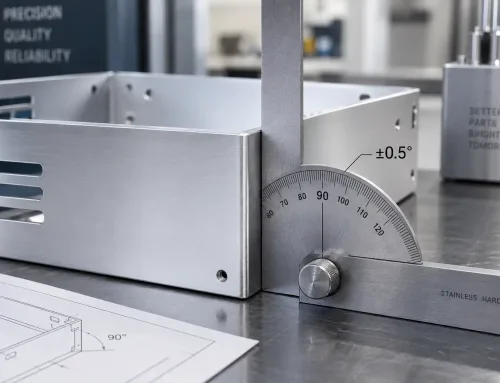
Kiểm tra CMM đo chi tiết so với mô hình CAD tại các điểm kiểm soát được xác định — vị trí lỗ, đường viền bề mặt, góc cạnh gập và các đặc trưng tham chiếu lắp ráp.
Quét 3D cung cấp phép so sánh toàn bộ bề mặt, hữu ích để xác định cong vênh hoặc xoắn mà phép đo điểm có thể bỏ sót.
Đồ gá kiểm tra cung cấp cách xác minh nhanh hơn, hướng sản xuất cho các đặc trưng quan trọng theo tiêu chí đạt/không đạt.
Chất lượng cắt tỉa và đục lỗ
Chất lượng mép cắt được đánh giá bằng chiều cao ba via, độ cuộn mép và tỷ lệ phần trăm dải cắt.
Ba via quá mức thường cho thấy khe hở cắt bị mòn hoặc sai lệch căn chỉnh giữa búa dập và khuôn.
Trong dập kim loại bằng khuôn tiến cấp, các trạm cắt tỉa và đục lỗ là những trạm đầu tiên cho thấy dấu hiệu mài mòn, vì vậy tình trạng của chúng trong quá trình thử khuôn sẽ đặt ra cơ sở cho kỳ vọng tuổi thọ dụng cụ.
Hành vi đàn hồi ngược
Hồi phục đàn hồi — xu hướng của các chi tiết đã tạo hình bật trở lại về hình dạng ban đầu sau khi tải tạo hình được gỡ bỏ — là thách thức dai dẳng nhất trong quá trình thử khuôn.
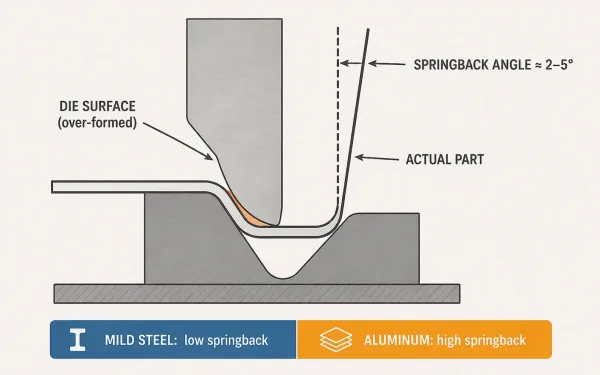
Hình cắt mặt thể hiện hành vi hồi phục đàn hồi: đường nét đứt cho thấy hình dạng khuôn dự kiến, đường viền liền nét cho thấy chi tiết thực tế sau khi hồi phục đàn hồi, và vùng màu cam chỉ ra phần bù tạo hình dư được tích hợp trên bề mặt khuôn để chống lại sự phục hồi đàn hồi của vật liệu.
Nó phụ thuộc vào vật liệu, hình dạng và quy trình.
Hợp kim nhôm đàn hồi ngược nhiều hơn thép carbon mềm. Các đoạn uốn bán kính hẹp đàn hồi ngược nhiều hơn các đoạn cong thoải.
Người thợ khuôn bù bằng cách tạo hình dư trên bề mặt khuôn, nhưng lượng chính xác cần được thử nghiệm lặp lại trong quá trình thử khuôn.
Vật liệu và độ dày ảnh hưởng thế nào đến phương trình thử khuôn
Không phải tất cả vật liệu đều có hành vi giống nhau trong quá trình thử khuôn, và điều này ảnh hưởng trực tiếp đến thời gian quy trình kéo dài bao lâu và cần bao nhiêu vòng hiệu chỉnh.
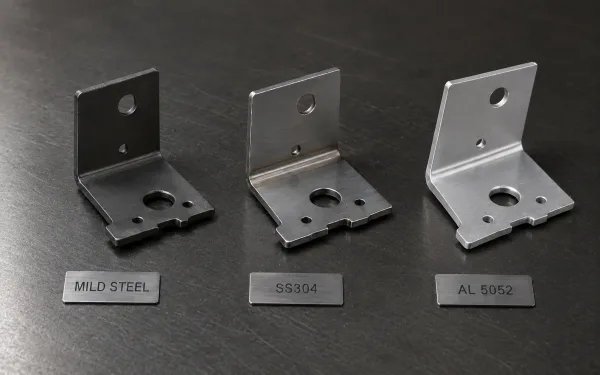
Ba chi tiết giá đỡ được dập từ cùng một khuôn sử dụng các vật liệu khác nhau. Trái: thép cacbon thấp với độ đàn hồi hồi phục tối thiểu và độ tương thích sát. Giữa: thép không gỉ 304 với các dấu vết tôi cứng do gia công nhẹ. Phải: nhôm 5052 với độ lệch góc bích đáng kể do độ đàn hồi hồi phục cao hơn.
Hợp kim nhôm (chẳng hạn như 5052-H32 hoặc 6061-T6) có độ đàn hồi ngược cao hơn thép carbon, nghĩa là bề mặt khuôn cần bù trừ tạo hình quá mức mạnh hơn.
Mỗi vòng hiệu chỉnh có thể cần các điều chỉnh nhỏ hơn, chính xác hơn vì mối quan hệ giữa hình dạng khuôn và hình dạng chi tiết kém dự đoán hơn.
Thép không gỉ 304 bị tôi cứng khi tạo hình, nghĩa là các bề mặt tạo hình phải được tinh chỉnh cẩn thận hơn — hiệu chỉnh quá mức ở một khu vực có thể gây nứt ở các vùng lân cận.
Độ dày tấm cũng quan trọng.
Tấm mỏng (dưới 1.0 mm) kém dung thứ hơn đối với các sai số kích thước trong khuôn vì vật liệu có độ cứng thấp hơn để chống lại các biến động nhỏ về áp lực tạo hình.
Tấm dày (trên 3.0 mm) đòi hỏi lực ép lớn hơn, điều này khuếch đại tác động của bất kỳ sai lệch nào trong khuôn hoặc máy ép.
Biến thiên lô vật liệu là một yếu tố khác hiếm khi được thảo luận nhưng có ý nghĩa thực tế.
Ngay cả trong cùng một thông số kỹ thuật hợp kim, các cuộn khác nhau có thể có độ bền chảy và tính chất giãn dài hơi khác nhau.
Một khuôn được xác nhận trên một lô vật liệu có thể cần điều chỉnh nhỏ khi vật liệu sản xuất đến từ nhà cung cấp hoặc số mẻ khác.
Các thợ làm khuôn có kinh nghiệm tính đến điều này bằng cách chạy thử khuôn với vật liệu từ cùng lô hàng dự kiến dùng cho sản xuất.
Thử khuôn mẫu thử so với thử khuôn sản xuất
Khuôn mẫu thử và khuôn sản xuất phục vụ các mục đích khác nhau, và quy trình chạy thử của chúng có các mục tiêu khác nhau, dung sai khác nhau và hồ sơ rủi ro khác nhau.
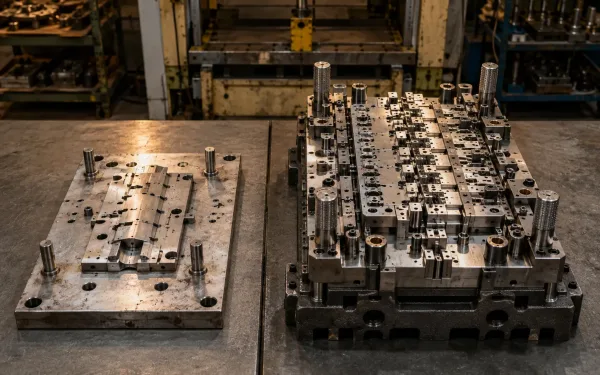
Trái: khuôn mẫu thử được làm từ thép dụng cụ mềm hơn với hình dạng đơn giản hóa, được thiết kế để xác nhận thiết kế chi tiết với dung sai rộng hơn. Phải: khuôn sản xuất được chế tạo từ thép dụng cụ đã tôi cứng D2 với các bề mặt tạo hình được mài chính xác, được thiết kế cho hàng trăm nghìn chi tiết với dung sai chặt chẽ.
Khuôn mẫu thử được chế tạo để xác nhận thiết kế chi tiết và độ khớp — không phải để chứng minh năng lực sản xuất lâu dài.
Dung sai thử nghiệm khuôn mẫu nguyên mẫu thường 1.5 đến 2 lần rộng hơn dung sai sản xuất.
Số vòng hiệu chỉnh thấp hơn (một đến ba), và trọng tâm là hình dạng và chức năng thay vì độ ổn định quy trình.
Khuôn có thể dùng vật liệu dụng cụ mềm hơn hoặc hình dạng đơn giản hóa để rút ngắn thời gian giao hàng và giảm chi phí.
Khuôn sản xuất được chế tạo cho sản lượng lớn.
Quá trình thử nghiệm của khuôn phải chứng minh rằng khuôn có thể sản xuất hàng trăm nghìn chi tiết mà không bị sai lệch kích thước, suy giảm bề mặt hay ngừng máy ngoài kế hoạch.
Thử khuôn sản xuất đòi hỏi dung sai chặt hơn, nhiều vòng hiệu chỉnh hơn và một quy trình xác nhận chính thức.
Dụng cụ khuôn thường được làm từ thép dụng cụ đã tôi cứng (chẳng hạn như D2 hoặc DC53), và quá trình thử khuôn phải xác minh rằng các lưỡi cắt và bề mặt định hình duy trì chất lượng trong các chu kỳ sản xuất kéo dài.
Sự nhầm lẫn giữa hai loại này là nguồn gốc phổ biến của các vấn đề.
Một người mua mong đợi độ nhất quán cấp sản xuất từ khuôn mẫu thử sẽ thất vọng.
Người mua chấp nhận mức xác nhận ở cấp nguyên mẫu cho khuôn sản xuất hàng loạt là đang chấp nhận rủi ro sẽ bộc lộ trong quá trình sản xuất hàng loạt.
Khi nào thử khuôn “hoàn tất” — Tiêu chí nghiệm thu
Thử khuôn hoàn tất khi khuôn tạo ra các chi tiết đáp ứng tất cả các điều kiện sau:
- Độ phù hợp kích thước: Tất cả kích thước quan trọng đều nằm trong dung sai trên một số lượng chi tiết liên tiếp được xác định (thường 5 đến 30, tùy theo yêu cầu dự án).
- Chất lượng bề mặt: Không có khuyết tật nhìn thấy được (nứt, xước sâu, nhăn nghiêm trọng, ba via quá mức) trên các bề mặt theo thiết kế sản xuất.
- Khả năng lặp lại: Biến thiên giữa các chi tiết nằm trong phạm vi chấp nhận được — thường được quy định dưới dạng phần trăm của tổng dải dung sai.
- Ổn định quy trình: Khuôn chạy ở tốc độ sản xuất mục tiêu mà không có hiện tượng tăng lực ép bất thường, lỗi cấp liệu dải phôi hay lỗi chuyển chi tiết.
- Tình trạng dụng cụ: Sau lần chạy xác nhận, khuôn không có dấu hiệu mòn bất thường, dính mòn hay hư hỏng.
Nếu khuôn đáp ứng các điều kiện này, người thợ làm khuôn ghi lại kết quả thử khuôn, lưu các cài đặt máy ép cuối cùng và gửi mẫu để khách hàng phê duyệt.
Nếu không đáp ứng các tiêu chí đó, vòng lặp hiệu chỉnh sẽ tiếp tục.
Điểm Chính Cần Nhớ
Thử nghiệm khuôn không phải là thủ tục hình thức ở cuối tiến độ chế tạo dụng cụ — đây là giai đoạn mà khuôn, quy trình và chi tiết được xác nhận cùng nhau trong điều kiện sản xuất thực tế.
Số lượng và chất lượng của các vòng hiệu chỉnh trong quá trình thử khuôn quyết định trực tiếp mức độ suôn sẻ khi khuôn chuyển sang sản xuất hàng loạt.
Lựa chọn vật liệu, độ dày tấm và sự khác biệt giữa dụng cụ mẫu thử và dụng cụ sản xuất đều ảnh hưởng đến thời gian thử khuôn và ý nghĩa thực sự của “hoàn tất”.
Đối với người mua, câu hỏi quan trọng nhất cần đặt ra cho nhà chế tạo dụng cụ không phải là “bạn có thể hoàn thành thử nghiệm nhanh đến đâu?” mà là “bạn vận hành các vòng lặp hiệu chỉnh như thế nào, và dùng tiêu chí gì để quyết định khuôn đã sẵn sàng?”