Độ nhám bề mặt đề cập đến các sai lệch cục bộ trên bề mặt chi tiết gia công so với dạng hình học lý tưởng của nó. Kỹ sư chỉ định nó trên bản vẽ, nhà sản xuất kiểm soát nó trong quá trình sản xuất, và người kiểm tra xác minh nó trước khi giao hàng. Hiểu về độ nhám bề mặt giúp bạn đưa ra các quyết định thiết kế tốt hơn, tránh các chi phí không cần thiết và đảm bảo chi tiết của bạn hoạt động như mong muốn.
Kết cấu bề mặt là gì?
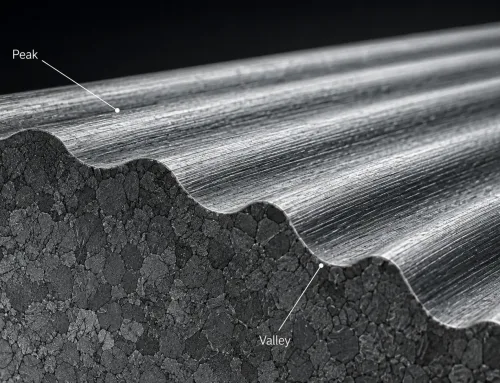
Kết cấu bề mặt là các sai lệch lặp lại hoặc ngẫu nhiên so với bề mặt danh nghĩa của một chi tiết. Nó bao gồm tất cả các đặc trưng hình học quy mô nhỏ để lại bởi các quy trình sản xuất—dấu vết cắt từ dụng cụ, hoa văn hạt từ cán, hoặc các đỉnh và đáy từ mài.
Trong thực hành kỹ thuật, độ nhám bề mặt không phải là một con số duy nhất mà là một mô tả nhiều lớp về cách bề mặt sai lệch so với dạng lý tưởng của nó ở các tần số không gian khác nhau.
Tổ chức Tiêu chuẩn hóa Quốc tế định nghĩa độ nhám bề mặt trong bộ tiêu chuẩn ISO 21920 (thay thế cho các tiêu chuẩn ISO 4287 và ISO 1302 trước đó). Trong thực hành Bắc Mỹ, ASME B46.1 đề cập đến phép đo độ nhám bề mặt và ASME Y14.36 đề cập đến việc chỉ định nó trên bản vẽ kỹ thuật.
Kết cấu bề mặt so với Độ hoàn thiện bề mặt: Sự khác biệt là gì?
Các thuật ngữ “kết cấu bề mặt” và “độ hoàn thiện bề mặt” thường được sử dụng thay thế cho nhau, nhưng chúng không phải là các khái niệm giống hệt nhau.
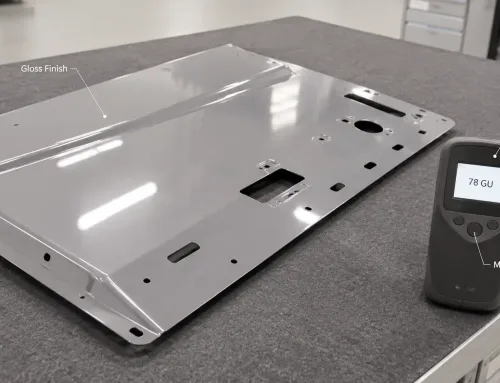
Độ nhám bề mặt là đặc tính hình học của bề mặt—những gì bạn có thể đo được bằng máy đo độ nhám hoặc kính hiển vi. Đó là mô tả khách quan, có thể định lượng được về các đỉnh, đáy, hướng vân và các dạng sóng bề mặt.
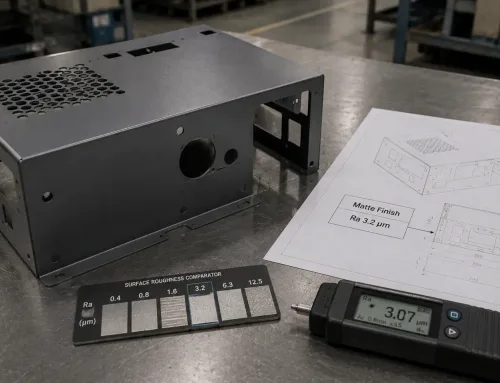
Độ hoàn thiện bề mặt (hoặc chất lượng bề mặt) đề cập đến kết quả của một quy trình sản xuất được áp dụng lên bề mặt. Khi kỹ sư chỉ định “độ hoàn thiện Ra 0.8 μm,” họ đang mô tả kết quả mục tiêu. Khi họ thảo luận về “độ nhám bề mặt,” họ đang mô tả trạng thái vật lý có thể đo lường được của bề mặt đó.
Về mặt thực tế, bạn kiểm soát độ nhám bề mặt thông qua việc lựa chọn quy trình sản xuất và các thông số. Bạn chỉ định độ hoàn thiện bề mặt mong muốn trên bản vẽ. Hai khái niệm này có sự chồng lấn, nhưng độ nhám bề mặt là thuật ngữ kỹ thuật rộng hơn và chính xác hơn.
Ba thành phần của Kết cấu bề mặt
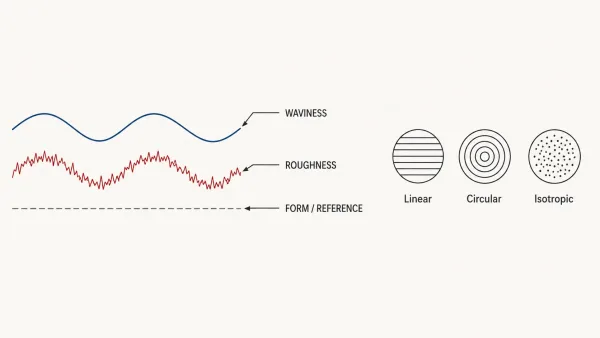
Một sơ đồ mặt cắt ngang phân tách bề mặt gia công thành ba thành phần—độ nhám (các sai lệch nhỏ), độ sóng (các gợn sóng dài hơn) và dạng tổng thể—cùng với một sơ đồ nhìn từ trên xuống cho thấy các dạng hướng vân của bề mặt tuyến tính, tròn và đẳng hướng.
Độ nhám bề mặt không phải là một thuộc tính duy nhất. Nó bao gồm ba thành phần riêng biệt, mỗi thành phần mô tả các sai lệch bề mặt ở một thang đo không gian khác nhau.
Độ nhám
Độ nhám là thành phần mịn nhất và có khoảng cách gần nhất của kết cấu bề mặt. Nó bao gồm các đỉnh và đáy nhỏ, không đều được tạo ra bởi dụng cụ cắt, hạt mài hoặc chùm tia laser đã định hình bề mặt. Khoảng cách độ nhám thường được đo bằng các phân số của milimét.
Độ nhám là thành phần mà kỹ sư chỉ định thường xuyên nhất trên bản vẽ, thường dưới dạng giá trị Ra (độ nhám trung bình số học). Một bề mặt gia công với Ra 1.6 μm có các độ lệch nhỏ hơn, sát nhau hơn so với bề mặt có Ra 6.3 μm.
Độ gợn sóng
Sóng là thành phần có bước sóng dài hơn của cấu trúc bề mặt. Nó phát sinh từ các yếu tố như rung động của máy công cụ, độ võng của chi tiết trong quá trình gia công cắt gọt, hoặc biến dạng nhiệt trong quá trình hàn. Sóng có khoảng cách dài hơn độ nhám—thường trong phạm vi từ milimét đến hàng chục milimét.
Một bề mặt có thể có độ nhám thấp nhưng độ gợn sóng cao. Ví dụ, một chi tiết được mài đến Ra 0.4 μm vẫn có thể hiển thị độ gợn sóng nhìn thấy được nếu bánh mài dao động trong quá trình mài. Độ gợn sóng có ý nghĩa đối với các bề mặt làm kín và ứng dụng ổ đỡ, nơi các độ lệch sóng dài có thể gây rò rỉ hoặc phân bố tải trọng không đều.
Hướng vân
Lay (hướng vân) là hướng của hoa văn bề mặt chủ đạo. Nó phản ánh hướng của thao tác gia công hoặc tạo hình chính. Bề mặt trụ được tiện có lay dạng tròn. Bề mặt phẳng được phay có lay dạng tuyến tính song song với đường đi của dao cắt. Bề mặt được phun bi có lay đẳng hướng—không có hướng chủ đạo.
Hướng vân ảnh hưởng đến cách bề mặt hoạt động dưới tiếp xúc trượt, cách lớp phủ bám dính, và cách ánh sáng phản xạ từ bề mặt. Đôi khi kỹ sư chỉ định hướng vân trên bản vẽ khi hướng của các dấu vết bề mặt có vai trò chức năng quan trọng—chẳng hạn như trên các bề mặt làm kín, nơi hướng vân cần vuông góc với hướng rò rỉ tiềm năng.
Các thông số cấu trúc bề mặt chính
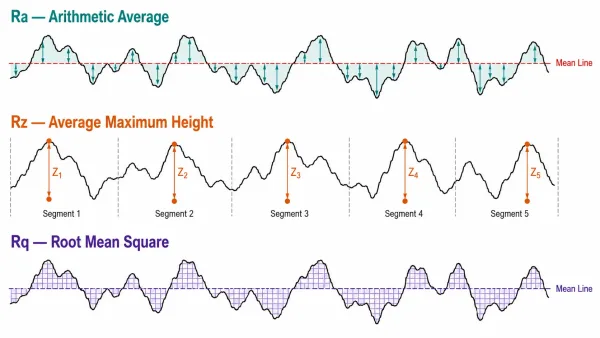
Một đường biên dạng bề mặt đơn lẻ được hiển thị ba lần để minh họa cách Ra đo độ lệch trung bình, Rz đo chiều cao từ đỉnh đến đáy trên năm đoạn lấy mẫu, và Rq đo độ lệch trung bình bình phương—mỗi thông số được đánh dấu bằng các chú thích mã màu riêng biệt.
Nhiều thông số được dùng để định lượng kết cấu bề mặt, nhưng ba thông số xuất hiện thường xuyên nhất trên bản vẽ kỹ thuật và trong báo cáo kiểm tra chất lượng.
| Thông số | Tên | Đo lường điều gì | Ứng dụng phổ biến |
|---|---|---|---|
| Ra | Độ nhám trung bình số học | Độ lệch tuyệt đối trung bình so với đường trung bình | Được chỉ định phổ biến nhất; chỉ báo độ nhám mục đích chung |
| Rz | Chiều cao tối đa trung bình | Chênh lệch chiều cao trung bình giữa năm đỉnh cao nhất và năm đáy sâu nhất trên chiều dài đánh giá | Nhạy cảm với các đỉnh và đáy cô lập; được sử dụng cho các bề mặt đỡ và bề mặt làm kín |
| Rq | Độ nhám trung bình bình phương | Trung bình bình phương của các độ lệch so với đường trung bình | Ổn định hơn về mặt thống kê so với Ra; được sử dụng trong nghiên cứu và các ứng dụng nhạy cảm với rung động |
Ra là lựa chọn mặc định cho hầu hết các bản vẽ vì nó được hiểu rõ, dễ đo lường, và được hỗ trợ bởi tất cả các tiêu chuẩn chính. Rz cho bức tranh tốt hơn về các đặc trưng bề mặt cực đoan mà Ra có thể bị trung bình hóa. Rq có tính toán học vững chắc hơn nhưng ít được chỉ định hơn trong thực hành sản xuất.
Một hướng dẫn thực tế: nếu bản vẽ của bạn hiện chỉ chỉ định Ra và bạn đang gặp vấn đề với các vết xước riêng lẻ hoặc dấu dao cụ sâu vượt qua kiểm tra, hãy cân nhắc bổ sung yêu cầu Rz alongside yêu cầu Ra.
Các quy trình sản xuất ảnh hưởng đến cấu trúc bề mặt như thế nào
Mỗi quy trình gia công tấm kim loại đều để lại dấu vết riêng trên bề mặt. Hiểu điều này giúp bạn chọn đúng quy trình cho yêu cầu kết cấu bề mặt của mình—và tránh chỉ định các lớp hoàn thiện đắt tiền không cần thiết hoặc không thể đạt được về mặt vật lý.
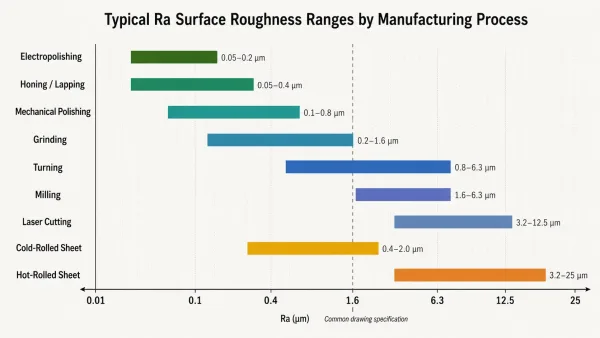
Một biểu đồ thanh ngang hiển thị các dải độ nhám Ra có thể đạt được cho các quy trình sản xuất phổ biến—bao gồm cán nóng, cắt laser, phay, tiện, mài, đánh bóng và điện phân đánh bóng—cho thấy mỗi bước tinh chỉnh kết cấu bề mặt dần dần như thế nào.
Bề mặt vật liệu thô. Tấm thép cán nguội thường có độ nhám Ra 0.8–1.6 μm. Thép cán nóng thô hơn, khoảng Ra 3.2–12.5 μm. Thép không gỉ với bề mặt hoàn thiện 2B có độ nhám khoảng Ra 0.1–0.5 μm, trong khi bề mặt hoàn thiện No. 4 (chải xước) có độ nhám khoảng Ra 0.2–1.0 μm. Bề mặt ban đầu tạo ra một mức nền mà các công đoạn tiếp theo chỉ có thể thay đổi, không thể xóa bỏ hoàn toàn.
Các công đoạn cắt. Cắt laser tạo ra bề mặt cạnh khoảng Ra 3.2–6.3 μm, với vùng ảnh hưởng nhiệt mỏng. Cắt tia nước để lại cạnh thô hơn một chút (Ra 3.2–12.5 μm) mà không gây hư hại nhiệt. Cắt plasma tạo ra cạnh thô nhất, thường là Ra 12.5–25 μm. Cắt chém và dập lỗ tạo ra vùng cắt sạch và vùng gãy với các mức độ nhám khác nhau trên cùng một cạnh.
Uốn và tạo hình. Uốn bằng máy chấn có thể để lại dấu dụng cụ trên bán kính uốn, đặc biệt khi dụng cụ đã mòn. Bán kính trong thường cho thấy sự thay đổi cấu trúc bề mặt do nén, trong khi bán kính ngoài có thể xuất hiện vết nứt vi mô ở tỷ lệ uốn hẹp. Tạo hình bằng con lăn cho bề mặt đồng đều hơn nhưng có thể gây ra độ gợn sóng do độ lệch của con lăn.
Hàn. Hàn MIG và TIG tạo ra mối hàn có độ nhám phụ thuộc vào tay nghề của thợ hàn, tốc độ cấp dây và khí bảo vệ. Hàn laser tạo ra mối hàn mịn hơn, hẹp hơn với ít biến dạng vùng ảnh hưởng nhiệt hơn. Tất cả các công đoạn hàn đều có thể gây ra hiện tượng đổi màu do oxy hóa trên các bề mặt lân cận, ảnh hưởng đến cả thẩm mỹ và độ bám dính của lớp phủ sau đó.
Các công đoạn hoàn thiện tấm kim loại có thể tiếp tục thay đổi cấu trúc bề mặt. Mài có thể đạt độ nhám Ra 0.2–0.8 μm. Đánh bóng cơ khí đạt độ nhám Ra 0.05–0.4 μm. Đánh bóng điện trên thép không gỉ có thể đạt độ nhám Ra < 0.1 μm. Phun bi tạo ra bề mặt đẳng hướng với độ nhám Ra 0.8–3.2 μm, tùy thuộc vào kích thước hạt mài và áp suất.
Mỗi bước xử lý hậu kỳ đều làm tăng chi phí, vì vậy việc chỉ định mức hoàn thiện tốt nhất mà chi tiết thực sự cần—không phải mức tốt nhất hiện có—là một thực hành kỹ thuật tốt.
Cách chỉ định cấu trúc bề mặt trên bản vẽ kỹ thuật
Việc xác định rõ ràng yêu cầu bề mặt tấm kim loại trên bản vẽ giúp tránh mơ hồ, giảm thiểu trao đổi qua lại và giúp ngăn ngừa việc sản xuất chi tiết theo tiêu chuẩn sai.
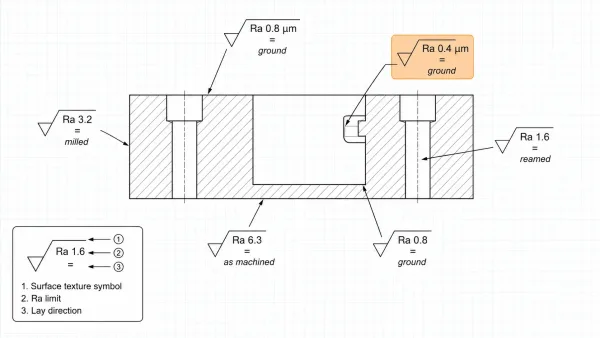
Một phần của bản vẽ kỹ thuật đơn giản hóa cho thấy mặt cắt ngang của chi tiết gia công với các ký hiệu độ nhám bề mặt ISO đặt trên các bề mặt khác nhau, mỗi ký hiệu được chú thích với giá trị Ra, mũi tên hướng vân bề mặt và ghi chú phương pháp gia công, minh họa cách các yêu cầu bề mặt xuất hiện trên một bản vẽ thực tế.
Theo ISO 1302 và ISO 21920-1 được cập nhật:2021, ký hiệu cấu trúc bề mặt cơ bản gồm hai đường thẳng tạo thành hình chữ V với một đường ngang được thêm tại đỉnh. Ký hiệu được đặt trên bề mặt cần chỉ định, với giá trị Ra và bất kỳ yêu cầu bổ sung nào được ghi bên phải ký hiệu.
Các yếu tố chỉ định phổ biến bao gồm:
- Giá trị Ra kèm đơn vị (ví dụ: Ra 1.6 μm hoặc Ra 63 μin)
- Đoạn lấy mẫu (đoạn đánh giá) khi khác với giá trị mặc định
- Ký hiệu hướng vân bề mặt (ví dụ: = cho song song, ⊥ cho vuông góc, × cho bắt chéo)
- Phương pháp gia công (ví dụ: “phay,” “mài,” “phun bi”) khi cần chỉ định phương pháp
- Giới hạn độ nhám bề mặt với “max” hoặc dải dung sai khi phạm vi là quan trọng
Hai lỗi chỉ định phổ biến làm tăng chi phí sản xuất một cách không cần thiết:
- Chỉ định Ra 0.8 μm trên tất cả các bề mặt khi chỉ các bề mặt kín hoặc bề mặt ghép mới cần yêu cầu này. Độ chính xác không cần thiết trên các bề mặt không có chức năng sẽ làm tăng chi phí mài hoặc đánh bóng mà không mang lại lợi ích về hiệu suất.
- Không chỉ định đoạn đánh giá. Đoạn đánh giá ngắn có thể cho giá trị Ra thấp một cách gây hiểu lầm. Nếu ứng dụng của bạn nhạy cảm với độ gợn sóng, hãy chỉ định đoạn đánh giá dài hơn hoặc thêm một tham số độ gợn sóng.
Một khuyến nghị thực tế: hãy làm việc với nhà sản xuất của bạn để xác định những bề mặt nào thực sự cần kiểm soát độ nhám. Trên hầu hết các chi tiết tấm và chi tiết gia công, chỉ 20–30% bề mặt là có tính chất chức năng quan trọng. Hãy chỉ định chính xác các bề mặt đó và để các bề mặt còn lại ở trạng thái “nguyên trạng gia công” hoặc “nguyên trạng tạo hình.”
Vì sao độ nhám bề mặt quan trọng đối với hiệu năng chi tiết
Độ nhám bề mặt không phải là một phép đo trừu tượng—nó ảnh hưởng trực tiếp đến hiệu suất hoạt động của các chi tiết của bạn trong quá trình sử dụng.
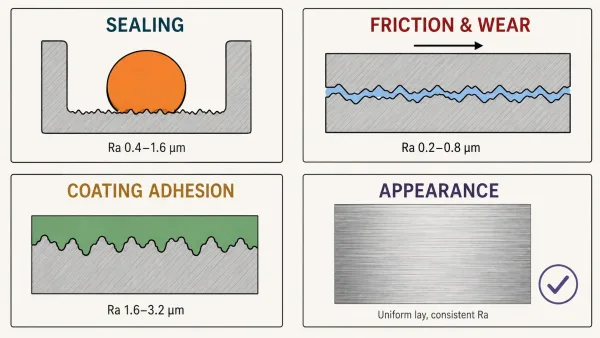
Bốn mặt cắt minh họa cho thấy độ nhám bề mặt ảnh hưởng đến tiếp xúc kín của gioăng O, ma sát trượt giữa hai bề mặt, độ bám dính cơ học của lớp phủ và tính đồng nhất về mặt thẩm mỹ của bề mặt kim loại xước.
Khả năng kín. Bề mặt gioăng và gioăng O cần được kiểm soát độ nhám để duy trì độ kín đáng tin cậy. Quá nhám, phớt sẽ không thể che phủ các bất thường trên bề mặt, dẫn đến rò rỉ. Quá mịn, gioăng O có thể bị dính hoặc chịu ma sát quá mức trong quá trình lắp ráp. Đối với hầu hết các phớt đàn hồi, Ra 0.4–1.6 μm là dải giá trị thực tế. Đối với các phớt kim loại-kim loại, cần kiểm soát độ nhám thậm chí còn chặt chẽ hơn.
Ma sát và mài mòn. Các bề mặt tiếp xúc trượt cần một mức độ nhám cân bằng giữa ma sát thấp và khả năng giữ dầu bôi trơn đầy đủ. Bề mặt quá mịn có thể bị mài mòn dính (mài mòn do bám dính), trong khi bề mặt quá nhám làm tăng mài mòn mài. Các bề mặt đỡ thường quy định Ra 0.2–0.8 μm tùy thuộc vào vật liệu đỡ và phương pháp bôi trơn.
Độ bám dính của lớp phủ. Sơn, phủ bột và mạ bám tốt hơn trên các bề mặt có độ nhám nhẹ tạo ra “răng” cơ học. Bề mặt được phun bi hoặc ăn mòn hóa học với Ra 1.6–3.2 μm thường cho độ bám dính lớp phủ tốt nhất. Các bề mặt đánh bóng điện, dù hấp dẫn về mặt thị giác, có thể cần xử lý bề mặt bổ sung trước khi phủ.
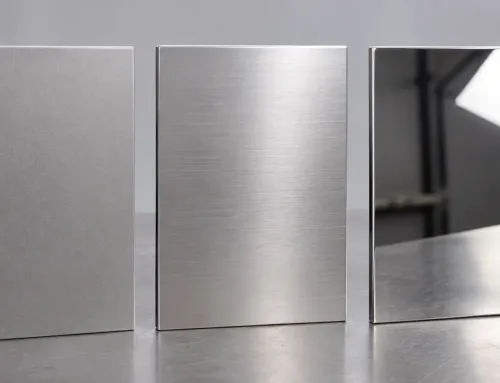
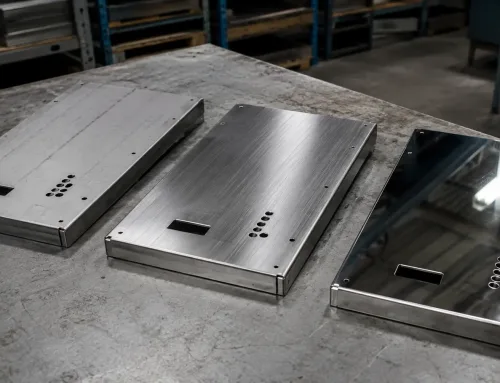
Ngoại quan. Các chi tiết hướng tới người tiêu dùng trong lĩnh vực điện tử, thiết bị y tế và ứng dụng kiến trúc đòi hỏi kết cấu bề mặt đồng nhất để đảm bảo chất lượng thẩm mỹ. Thép không gỉ xước (bề mặt hoàn thiện No. 4) phải thể hiện các đường xước song song, đồng đều, không có độ gợn sóng hay vết xước nhìn thấy được. Tính đồng nhất của kết cấu bề mặt trên nhiều chi tiết trong một cụm lắp ráp thường quan trọng hơn giá trị độ nhám tuyệt đối.
Câu hỏi thường gặp
Bài viết này chỉ nhằm mục đích cung cấp thông tin. Yêu cầu về độ nhám bề mặt thay đổi tùy theo ứng dụng, vật liệu và quy trình sản xuất. Hãy tham khảo ý kiến của nhà sản xuất hoặc chuyên gia đo lường bề mặt có chuyên môn để xác định thông số kỹ thuật phù hợp cho chi tiết cụ thể của bạn.