Nếu bạn tìm kiếm “hoàn thiện satin” trên mười trang web nhà cung cấp khác nhau, bạn sẽ tìm thấy mười dải đơn vị độ bóng khác nhau. Một nguồn nói 10–30 GU. Nguồn khác nói 30–55 GU. Nguồn thứ ba hoàn toàn tránh các con số và gọi đó là “một độ bóng mềm mại, thanh lịch.” Đối với các kỹ sư và đội ngũ mua hàng đang cố gắng chỉ định một bề mặt trên bản vẽ, sự không nhất quán đó là một vấn đề — vì “hoàn thiện satin” mà không có mục tiêu đo lường được thì không phải là một thông số kỹ thuật. Đó là một lời mời cho việc làm lại.
Mục từ thuật ngữ này giải thích hoàn thiện satin thực sự có ý nghĩa gì trong bối cảnh sản xuất, định nghĩa các dải đơn vị độ bóng và độ nhám bề mặt phân biệt nó với mờ và bóng cao, và chỉ ra cách viết một chỉ dẫn mà nhà cung cấp có thể sản xuất theo và kiểm tra đối chiếu.
“Bề mặt satin” thực sự có nghĩa gì trên một bề mặt
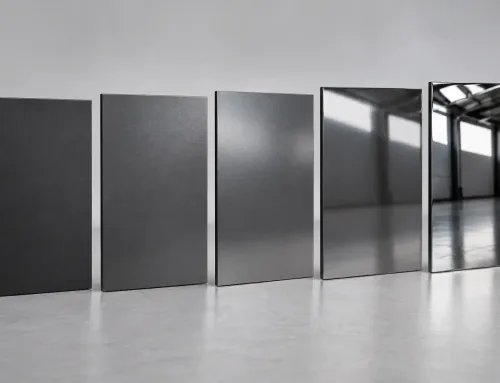
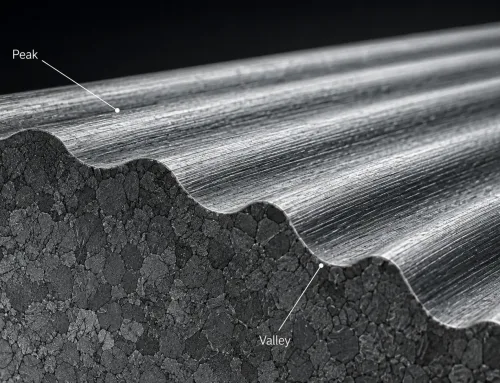
Hoàn thiện satin là một diện mạo bề mặt nằm giữa một hoàn thiện mờ phẳng và bóng cao trên phổ độ phản xạ. Trong khi các bề mặt mờ hấp thụ phần lớn ánh sáng tới và các bề mặt bóng phản chiếu ánh sáng trở lại một cách sắc nét, một bề mặt satin tán xạ ánh sáng ở cường độ thấp đến trung bình. Kết quả là một độ bóng mềm mại — đủ nhìn thấy để mang lại cho bề mặt một chút chiều sâu và độ đậm màu, nhưng không phản chiếu đến mức tạo ra các điểm sáng như gương hoặc độ chói.
Hiệu quả thực tế là một bề mặt satin duy trì độ rõ nét thị giác dưới ánh sáng bình thường mà không khuếch đại mọi dấu vân tay, vết xước hay khuyết tật nhỏ của vật liệu nền theo cách mà hoàn thiện bóng cao làm. Đây là lý do tại sao satin là hoàn thiện mặc định trên thiết bị bếp thương mại, các tấm ốp thang máy, tay vịn kiến trúc và vỏ thiết bị điện tử — những môi trường mà bề mặt phải trông sạch sẽ giữa các chu kỳ bảo trì mà không đòi hỏi chuẩn bị vật liệu nền ở cấp độ gương.
Trên chỉ số máy đo độ bóng, satin nằm trong khoảng roughly từ 20 đến 40 GU ở góc đo 60°, mặc dù các ranh giới chính xác thay đổi theo ngành và quy trình (sẽ nói thêm về điều đó trong phần tiếp theo). Về mặt thị giác, bạn có thể hình dung như thế này: nếu mờ là một bức tường phẳng và bóng là một chiếc gương đánh bóng, satin là sự khác biệt giữa một quả trứng và một mảnh lụa — đủ độ bóng để bắt ánh sáng, nhưng không đủ để phản chiếu một hình ảnh rõ ràng.
Dải GU — và tại sao các nguồn khác nhau đưa ra các con số khác nhau
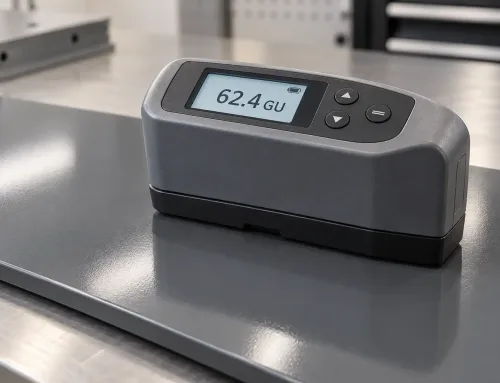
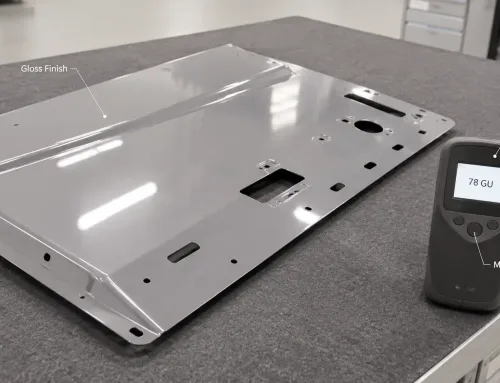
Độ bóng được đo bằng máy đo độ bóng, một thiết bị chiếu một chùm sáng lên bề mặt ở một góc cố định và đo cường độ của chùm sáng phản xạ. Kết quả được biểu thị bằng đơn vị bóng (GU). Góc đo có ý nghĩa quan trọng: 20° được dùng cho bề mặt bóng cao, 60° là tiêu chuẩn dùng chung, và 85° được dùng cho bề mặt bóng rất thấp hoặc mờ. Hầu hết các thông số kỹ thuật về bề mặt satin đều dùng 60° làm góc mặc định.
Tại 60°, các dải giá trị được chấp nhận rộng rãi là:
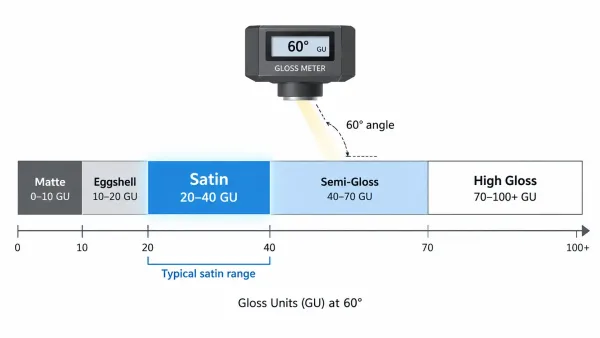
Sơ đồ này hiển thị thang đo ngang đơn vị bóng (GU) từ 0 đến 100 GU ở góc đo 60°, với các dải màu đánh dấu các vùng mờ (0–10), vỏ trứng (10–20), satin (20–40), bóng vừa (40–70) và bóng cao (70–100+). Phạm vi satin được tô sáng và gắn nhãn nổi bật.
| Danh mục hoàn thiện | GU điển hình tại 60° | Đặc điểm thị giác |
|---|---|---|
| Phẳng / Mờ | 0–10 GU | Không có độ bóng nhìn thấy được; hấp thụ ánh sáng |
| Bóng nhẹ / Độ bóng thấp | 10–20 GU | Độ bóng rất mờ nhạt, hầu như không nhận thấy |
| Bóng mờ (Satin) | 20–40 GU | Độ bóng mềm mại, nhìn thấy được mà không bị chói |
| Bán bóng | 40–70 GU | Độ bóng rõ rệt, phản chiếu rõ ràng |
| Bóng cao | 70–100+ GU | Như gương, phản chiếu mạnh |
Các phạm vi này không phải là tiêu chuẩn chung — chúng là quy ước trong ngành. Ví dụ, ngành sơn kiến trúc Hoa Kỳ thường định nghĩa satin là 26–40 GU ở 60° (theo các nhà sản xuất lớn như Sherwin-Williams và Benjamin Moore). Các nhà cung cấp sơn tĩnh điện thường dùng 20–40 GU. Các nhà gia công thép không gỉ có thể định nghĩa bề mặt xước No. 4, mà nhiều người gọi là “satin”, ở 35–55 GU. Bề mặt satin phun bi trên nhôm thường nằm trong khoảng 10–30 GU.
Sự không nhất quán này không phải là lỗi dữ liệu — nó phản ánh thực tế rằng “satin” là một thuật ngữ mô tả, không phải phép đo đã hiệu chuẩn. Các nền vật liệu khác nhau, các quy trình khác nhau (chải cơ học so với phun bi so với sơn tĩnh điện) và các truyền thống ngành khác nhau đều tạo ra những bề mặt mà mọi người gọi là “satin” nhưng cho kết quả đo khác nhau trên máy đo độ bóng.
Đây là lý do một ghi chú trên bản vẽ chỉ ghi “bề mặt satin” là chưa đủ. Một nhà cung cấp trong ngành sơn kiến trúc có thể nhắm tới 30 GU, trong khi nhà cung cấp thép không gỉ tấm có thể giao 45 GU — cả hai đều diễn giải “satin” đúng trong lĩnh vực của mình. Giải pháp là chỉ định mục tiêu GU bằng số kèm dải dung sai, đo ở một góc xác định. Ví dụ: 30 ± 5 GU ở 60°.
Độ nhám bề mặt — Các giá trị Ra cần kỳ vọng
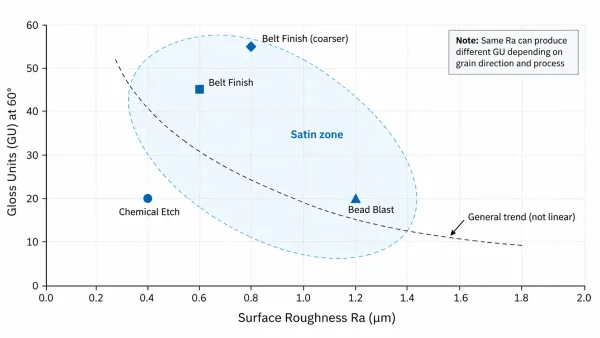
Sơ đồ này biểu diễn bốn loại quy trình bề mặt satin trên biểu đồ hai trục — Ra (µm) trên trục ngang và GU trên trục dọc — cho thấy các quy trình khác nhau tạo ra các tổ hợp độ nhám và độ bóng khác nhau, đồng thời minh họa rằng mối quan hệ giữa Ra và GU không tuyến tính.
Đơn vị độ bóng đo lường cách một bề mặt tương tác với ánh sáng. Độ nhám bề mặt (Ra) đo cấu trúc vật lý tạo ra sự tương tác đó. Ra, hay độ nhám trung bình, là trung bình cộng số học của các độ lệch dọc tuyệt đối của đường viền bề mặt so với đường trung bình, thường được đo trên một chiều dài cắt cụ thể theo ISO 4287.
Đối với bề mặt satin, các giá trị Ra điển hình phụ thuộc vào phương pháp sản xuất:
| Quy trình gia công | Ra điển hình | Đặc tính bề mặt |
|---|---|---|
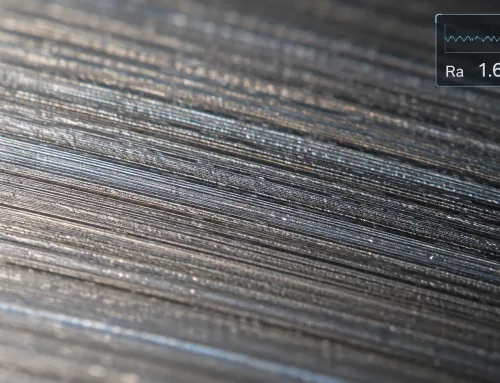
| Dây đai mài / chổi đánh bóng (hoàn thiện loại 4) | 0.4–0.8 µm | Vân có hướng, kết cấu tuyến tính |
| Phun bi (bi thủy tinh mịn) | 0.8–1.6 µm | Không có hướng, kết cấu lõm đều |
| Sơn tĩnh điện (công thức satin) | Phụ thuộc vào lớp phủ; không so sánh trực tiếp được với Ra của kim loại裸 | Mịn, độ bóng nhẹ không có hướng |
| Ăn mòn hóa học | 0.2–0.6 µm | Không có hướng, kết cấu mờ rất mịn |
Ra và GU có liên quan nhưng không thể thay thế cho nhau. Ra thấp (bề mặt nhẵn) thường cho GU cao hơn (ánh sáng phản xạ nhiều hơn), trong khi Ra cao tán xạ ánh sáng và làm giảm GU. Tuy nhiên, mối quan hệ này không tuyến tính — hướng vân, hóa học bề mặt và công thức lớp phủ đều ảnh hưởng đến chỉ số độ bóng cuối cùng một cách độc lập với độ nhám.
Đối với bề mặt satin trên kim loại trần, một giá trị Ra trong khoảng 0.4–0.8 µm là kỳ vọng hợp lý cho bề mặt được chà nhám cơ khí, trong khi bề mặt satin được phun bi thường có giá trị cao hơn, khoảng 0.8–1.6 µm. Nếu bản vẽ của bạn chỉ định cả mục tiêu GU và khoảng Ra, nhà cung cấp có hai điểm kiểm tra độc lập để xác minh bề mặt hoàn thiện đáp ứng yêu cầu thiết kế.
Cách tạo bề mặt satin — Ba đường dẫn công nghệ
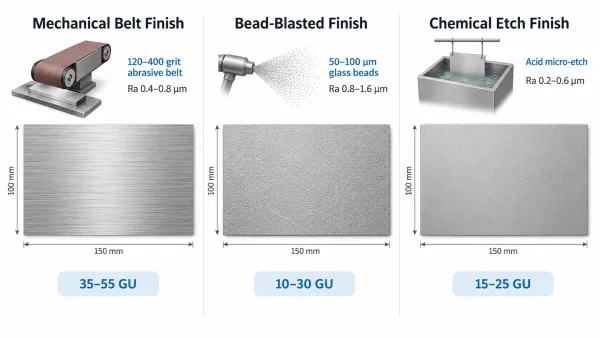
Sơ đồ so sánh này hiển thị ba tấm đại diện cho ba phương pháp sản xuất bề mặt satin — chà nhám đai cơ khí (các đường vân có hướng), phun bi (kết cấu lõm không hướng), và ăn mòn hóa học (bề mặt vi ăn mòn đồng đều) — mỗi tấm có phần phóng đại kết cấu bề mặt đơn giản và chi tiết quy trình được ghi nhãn.
Có ba phương pháp chính để tạo bề mặt satin trên chi tiết kim loại. Mỗi phương pháp tạo ra một vi cấu trúc bề mặt khác nhau, ảnh hưởng đến vẻ ngoài, hiệu suất chức năng và khả năng gia công tiếp theo của chi tiết.
Satin cơ học: đai mài hoặc bàn chải
Phương pháp phổ biến nhất cho thép không gỉ và tấm nhôm là hoàn thiện đai hoặc hoàn thiện chà nhám. Chi tiết hoặc tấm được đưa qua các đai mài với độ hạt ngày càng mịn — thường bắt đầu ở 120 grit và tiến dần qua 240, 320, hoặc 400 grit — tạo ra một hoa văn đồng đều gồm các vết xước nhỏ, song song. Đây là quy trình đằng sau bề mặt chà nhám No. 4 brushed finish của ngành thép không gỉ, là bề mặt satin được chỉ định rộng rãi nhất trên toàn cầu.
Kết quả là một vân có hướng — các đường tuyến tính nhìn thấy được chạy theo hướng của bước mài. Vân này là một yếu tố thiết kế có chủ đích trên các tấm kiến trúc, nội thất thang máy và bề mặt thiết bị gia dụng. Trên máy đo độ bóng, bề mặt hoàn thiện đai No. 4 thường cho chỉ số 35–55 GU tại 60°, với các giá trị Ra từ 0.4 đến 0.8 µm.
Đối với các chi tiết số lượng ít hoặc đặt riêng, máy chà đai cầm tay hoặc máy chà quỹ đạo có thể tạo ra hiệu ứng tương tự, nhưng để đạt độ đồng nhất trên các tấm lớn cần thiết bị tự động với tốc độ đai, áp lực và trình tự hạt mài được kiểm soát.
Satin phun bi
Bắn bi mài phun các hạt thủy tinh, gốm hoặc nhôm oxit mịn lên bề mặt dưới áp suất khí được kiểm soát. Các va chạm tạo ra một trường các vết lõm vi mô đồng đều tán xạ ánh sáng đều theo mọi hướng, tạo nên kết cấu mờ đến satin không định hướng, không có hoa văn vân hạt nhìn thấy được.
Độ bóng cuối cùng được kiểm soát bởi kích thước bi, áp suất khí và thời gian bắn. Bi thủy tinh mịn (50–100 µm) ở áp suất vừa phải (0.4–0.5 MPa) tạo ra vẻ ngoài satin trong 10–30 dải GU. Mài thô hơn hoặc áp suất cao hơn sẽ đẩy bề mặt về phía mờ. Satin bắn bi phổ biến trên vỏ nhôm, vỏ thiết bị y tế và các chi tiết anodized nơi kết cấu không định hướng được ưa chuộng vì lý do thẩm mỹ hoặc chức năng.
Satin hóa học
Hoàn thiện satin hóa học sử dụng bồn acid — thường là hỗn hợp được kiểm soát của acid hydrochloric, nitric hoặc sulfuric cùng chất hoạt động bề mặt — để ăn mòn vi mô bề mặt kim loại một cách đồng đều. Kết quả là kết cấu mờ đến satin không định hướng, đồng nhất trên các hình dạng phức tạp, bao gồm các góc bên trong, chỗ lõm và hình dạng không đều mà các phương pháp cơ khí khó tiếp cận đều.
Satin hóa học ít phổ biến hơn cho các ứng dụng trang trí vì nó không tạo ra vân hạt định hướng hấp dẫn như hoàn thiện đai. Tuy nhiên, nó được sử dụng trong thiết bị chế biến thực phẩm, dược phẩm và công nghiệp, nơi kết cấu bề mặt đồng nhất trên các mối hàn phức tạp quan trọng hơn hướng vân hạt thị giác.
Satin cơ khí so với Satin bằng lớp phủ — Hai điều khác nhau
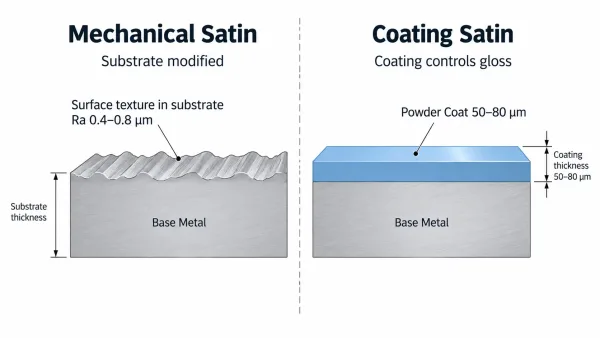
Sơ đồ mặt cắt này minh họa sự khác biệt cấu trúc giữa satin cơ khí (kết cấu được khắc vào kim loại nền) và satin phủ (độ bóng được kiểm soát bởi lớp sơn tĩnh điện phủ lên trên nền), cho thấy độ dày nền, hình dạng bề mặt và độ dày màng của từng phương pháp.
Khi kỹ sư ghi “satin finish” trên bản vẽ, nhà cung cấp đối mặt với một câu hỏi cơ bản: hiệu ứng satin đạt được bằng cách sửa đổi bề mặt kim loại nền, hay bằng cách phủ một lớp phủ có độ bóng mức satin? Đây là hai lộ trình sản xuất hoàn toàn khác nhau với những hàm ý khác nhau về chi phí, kiểm tra, khả năng sửa chữa và thiết kế chi tiết.
Satin cơ học làm thay đổi chính bản thân vật liệu nền. Kết cấu bề mặt hiện hữu vật lý trong kim loại — nó được mài, chà, phun bi hoặc ăn mòn vào vật liệu nền. Điều này có nghĩa lớp hoàn thiện là một phần không tách rời của chi tiết; không thể “chỉnh sửa” mà không xử lý lại toàn bộ bề mặt. Việc kiểm tra được thực hiện bằng cách đo độ nhám bề mặt (Ra) và, tùy chọn, đơn vị độ bóng trên kim loại trần.
Satin phủ áp dụng một lớp phủ bột, sơn lỏng hoặc vecni có công thức được thiết kế để đóng rắn ở một mức độ bóng cụ thể. Vật liệu nền bên dưới có thể nhám, gồ ghề hoặc thậm chí là bề mặt cán để nguyên — độ bóng của lớp phủ được kiểm soát bởi hóa học nhựa, hàm lượng bột màu và điều kiện đóng rắn chứ không phải bởi bề mặt kim loại. Việc kiểm tra được thực hiện bằng cách đo đơn vị độ bóng trên lớp phủ đã đóng rắn, thường theo ASTM D523. Nếu lớp phủ bị hư hỏng, có thể tẩy bỏ và phủ lại mà không ảnh hưởng đến kim loại nền.
Sự phân biệt này quan trọng vì một số lý do:
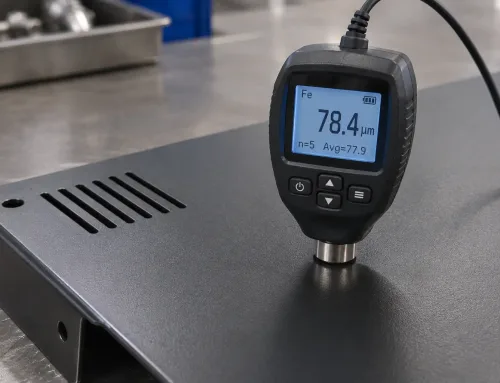
- Dung sai: Satin cơ học làm thay đổi hình dạng bề mặt của chi tiết, điều này có thể ảnh hưởng đến độ khớp khi lắp ráp, độ bám dính của lớp phủ cho các lớp tiếp theo, và hiệu suất kín ở các mối nối có gioăng. Satin phủ làm tăng độ dày màng phủ (thường 50–80 µm đối với phủ bột), điều này phải được tính đến trong dung sai kích thước.
- Khả năng sửa chữa: Một vết xước trên bề mặt satin cơ học là vĩnh viễn trừ khi toàn bộ bề mặt được hoàn thiện lại. Một vết xước trên bề mặt satin phủ có thể được sửa chữa bằng cách phủ lại tại chỗ, mặc dù việc khớp màu và độ bóng qua ranh giới sửa chữa đòi hỏi sự cẩn thận.
- Chi phí khi sản xuất số lượng lớn: Satin cơ học trên tấm phẳng kinh tế ở sản lượng cao (dây chuyền băng tải tự động), nhưng đắt đỏ trên các 3D chi tiết phức tạp đòi hỏi hoàn thiện thủ công. Satin phủ được áp dụng đồng đều bất kể hình dạng chi tiết, khiến nó hiệu quả hơn về chi phí cho các hình dạng phức tạp.
Nếu bản vẽ chỉ ghi “satin finish” mà không chỉ định phương pháp nào, nhà cung cấp sẽ mặc định chọn phương pháp rẻ hơn hoặc quen thuộc hơn trong xưởng của họ — điều này có thể không phải là những gì nhà thiết kế mong muốn.
Cách chỉ định bề mặt mờ (satin) trên bản vẽ
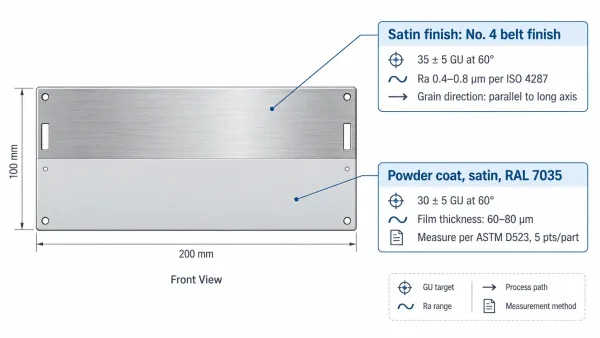
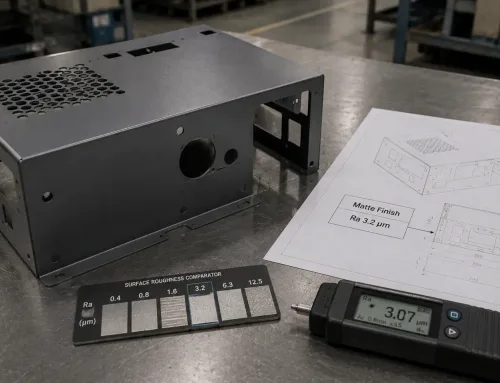
Sơ đồ này cho thấy một bản vẽ kỹ thuật đơn giản hóa của một tấm vỏ bọc bằng kim loại tấm với hai ví dụ chú thích — một cho satin cơ học và một cho satin phủ — minh họa bốn yếu tố cần thiết của một đặc tả hoàn thiện satin đầy đủ.
Sai lầm phổ biến nhất trong việc chỉ định yêu cầu bề mặt trên bản vẽ là sử dụng thuật ngữ này như thể nó là một tiêu chuẩn tự giải thích. Thực tế không phải vậy. “Satin finish” trên bản vẽ giống như viết “thép” mà không có mác thép — nhà cung cấp sẽ chọn một thứ gì đó, nhưng nó có thể không phải là những gì bạn cần.
Một yêu cầu hoàn thiện satin đầy đủ nên bao gồm:
- Giá trị mục tiêu đơn vị độ bóng kèm dung sai và góc đo — ví dụ: “30 ± 5 GU tại 60°.” Đây là con số quan trọng nhất vì nó cung cấp cho nhà cung cấp tiêu chí đạt/không đạt và cung cấp cho người kiểm tra đầu vào một phương pháp xác minh bằng dụng cụ đo.
- Dải độ nhám bề mặt (nếu áp dụng cho satin cơ khí) — ví dụ: “Ra 0.4–0.8 µm theo ISO 4287.” Điều này neo yêu cầu kỹ thuật vào phép đo bề mặt vật lý thay vì chỉ dựa vào chỉ số quang học, vốn có thể bị ảnh hưởng bởi màu nền và ánh sáng môi trường.
- Quy trình thực hiện — chỉ rõ hiệu ứng satin được tạo ra bằng phương pháp cơ khí (chà xước, hoàn thiện bằng băng mài, bắn bi) hay thông qua hệ thống lớp phủ. Nếu hướng vân quan trọng về mặt thị giác (ví dụ: vân tuyến tính cho tấm kiến trúc), hãy nêu rõ.
- Phương pháp đo và lấy mẫu — tham chiếu tiêu chuẩn (ASTM D523 cho lớp phủ, ISO 2813 cho phép đo độ bóng tổng quát), và chỉ rõ số điểm đo trên mỗi chi tiết và số chi tiết cần đo trong mỗi lô.
Đối với yêu cầu hoàn thiện satin cơ học trên tấm vỏ tủ bằng thép không gỉ, ví dụ có thể ghi như sau:
Hoàn thiện satin: hoàn thiện băng mài No. 4, 35 ± 5 GU tại 60°, Ra 0.4–0.8 µm. Hướng vân: song song với trục dài. Đo tại 3 điểm trên mỗi tấm theo ASTM D523.
Đối với yêu cầu kỹ thuật lớp phủ satin trên vỏ nhôm sơn tĩnh điện:
Sơn tĩnh điện, satin, RAL 7035, 30 ± 5 GU tại 60°, độ dày màng 60–80 µm. Đo tại 5 điểm trên mỗi chi tiết theo ASTM D523.
Những yêu cầu kỹ thuật này loại bỏ sự mơ hồ, cung cấp cho nhà cung cấp một thông số kỹ thuật có thể sản xuất được, và mang lại cho người mua một tiêu chí nghiệm thu có thể kiểm tra được. Một dòng chữ “hoàn thiện satin” không cung cấp bất kỳ điều nào trong số đó.
Câu hỏi thường gặp