Việc chỉ định tôn có dầu nghe có vẻ chỉ là một yêu cầu nhỏ về bề mặt—cho đến khi tia laser chạm vào vật liệu và buồng cắt tràn ngập khói, hoặc những tấm tôn khô đến cơ sở của bạn đã bị gỉ loang sau một tuần bảo quản trong môi trường ẩm, khiến toàn bộ lô hàng cần phải gia công lại trước khi có thể đưa lên máy.
Lựa chọn giữa tấm kim loại có dầu và tấm kim loại khô không phải là vấn đề bề mặt nào “tốt hơn”. Vấn đề là tình trạng bề mặt đó phù hợp như thế nào với toàn bộ quy trình gia công tấm kim loại. Nó tương tác với quá trình cắt laser, ảnh hưởng đến các công đoạn hạ nguồn như hàn và phủ, và quyết định liệu chi tiết của bạn có đến được giai đoạn sản xuất tiếp theo sạch, không gỉ và đạt thông số kỹ thuật hay không.
Hiểu lầm về Tình trạng Bề mặt
Nhiều kỹ sư và người mua coi tình trạng bề mặt chỉ là một chi tiết về mặt thẩm mỹ. Trong cắt laser, tình trạng bề mặt là một biến số của quy trình.
Thép cán nóng đã gỉ axit và tra dầu (HRP&O) thép đã được gỉ axit để loại bỏ vảy cán, sau đó được phủ một lớp mỏng dầu chống gỉ (thường là 0.5–1.5 g/m²). Lớp dầu này không phải là chất bôi trơn cho việc cắt—mà là hàng rào chống oxy hóa trong quá trình lưu trữ và vận chuyển. Các cấp vật liệu như thế này được liệt kê trong thư viện vật liệu kim loại.
Tấm khô (còn gọi là cán nguội khô hoặc cán nóng khô) không có màng dầu. Nó rời khỏi nhà máy với bề mặt sạch, trần. Một số nhà máy áp dụng một lớp rất mỏng chất ức chế gỉ dạng màng khô hoặc màng bảo vệ, nhưng bề mặt về cơ bản là không dầu.
Hiểu lầm ở đây là lớp dầu quá mỏng nên không đáng kể. Trong thực tế, ngay cả 0.5 g/m² dầu cũng làm thay đổi cách tia laser tương tác với bề mặt vật liệu, mức độ xử lý hậu kỳ mà chi tiết của bạn cần, và mức độ cẩn thận bạn phải lưu trữ vật liệu trước khi sử dụng.
Dầu Ảnh hưởng đến Quá trình Cắt Laser như thế nào
Sinh Khói và Hơi
Khi tia cắt laser sợi quang chiếu vào thép có dầu, dầu bay hơi ngay lập tức. Điều này tạo ra khói nhìn thấy được và các hạt vật chất mịn bên trong buồng cắt. Hiệu ứng này rõ rệt hơn với:
- Màng dầu mỏng hơn (dưới 1 g/m²) bay hơi nhanh và tạo ra một tia lửa ngắn
- Công suất laser cao hơn làm tăng nhiệt lượng đầu vào
- Buồng cắt kín nơi công suất hút khói bị hạn chế
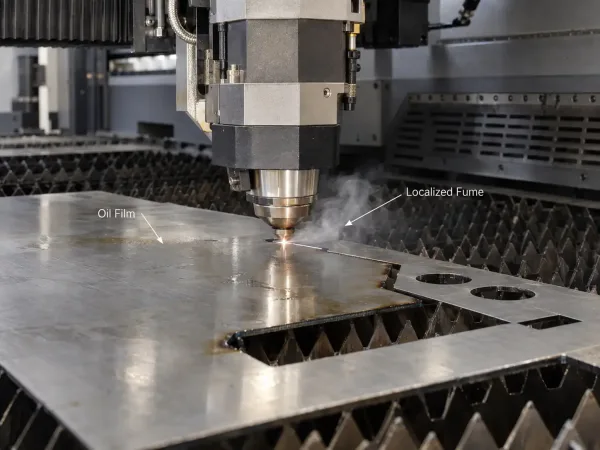
Thép có dầu đang được cắt bằng laser sợi quang, cho thấy khói cục bộ được tạo ra khi lớp dầu trên bề mặt bay hơi.
Hầu hết các máy cắt laser sợi quang hiện đại đều có hệ thống hút khói được thiết kế cho mức khói này. Tuy nhiên, nếu máy của bạn hoạt động với chu kỳ làm việc cao trên vật liệu có dầu, lọc hút bụi sẽ bị tắc nhanh hơn và cần bảo trì thường xuyên hơn. Đây là một yếu tố chi phí hiếm khi xuất hiện trong báo giá vật liệu nhưng lại thể hiện ở thời gian hoạt động của thiết bị và chi phí vật tư tiêu hao.
Chất lượng Cạnh cắt và Oxy hóa
Lớp màng dầu có ảnh hưởng đo lường được đến cạnh cắt. Trong quá trình cắt, dầu bổ sung một lượng nhỏ carbon vào vùng rãnh cắt. Trên thép cacbon thấp, điều này thường tạo ra:
- Mặt cắt tối màu hơn một chút so với vật liệu khô, do một lớp oxit mỏng được hình thành trong phản ứng tỏa nhiệt khi dầu cháy
- Độ nhám bề mặt cao hơn một chút (Ra) trên bề mặt cắt, mặc dù thường nằm trong giới hạn chấp nhận được đối với hầu hết các ứng dụng
- Vùng ảnh hưởng nhiệt (HAZ) rõ rệt hơn ở mép cắt, thường 0.1–0.3 mm rộng hơn so với cắt vật liệu khô
Đối với các chi tiết sẽ được hàn, phủ bề mặt hoặc sử dụng trong các cụm lắp ráp chính xác, những khác biệt này rất quan trọng. Đối với gia công cơ khí thông thường, nơi tính thẩm mỹ mép cắt là thứ yếu, ảnh hưởng là không đáng kể.
Tốc độ cắt và tiêu thụ khí
Trong hầu hết các trường hợp, vật liệu có dầu không yêu cầu thay đổi đáng kể tốc độ cắt hoặc áp suất khí hỗ trợ. Lớp dầu quá mỏng để đóng vai trò như một rào cản nhiệt. Tuy nhiên, một số kỹ thuật viên vận hành báo cáo:
- Cắt có hỗ trợ oxy: Sự cháy của dầu có thể làm giảm nhẹ phần đóng góp tỏa nhiệt của oxy, đòi hỏi 2–5% tăng lưu lượng khí để đảm bảo chất lượng mép cắt đồng nhất
- Cắt có hỗ trợ nitơ: Ảnh hưởng không đáng kể, vì nitơ trơ và dầu cháy độc lập
- Tấm kim loại rất mỏng (dưới 1 mm): Sự bay hơi của dầu có thể gây ra biến động nhỏ trong đường cắt, thể hiện dưới dạng độ gợn nhẹ ở mép trên các chi tiết dung sai chặt
Chi phí ẩn của vật liệu có dầu
Yêu cầu tẩy dầu mỡ
Các chi tiết cắt từ vật liệu có dầu gần như luôn cần tẩy dầu mỡ trước khi hàn, phủ bột, sơn hoặc lắp ráp. Chi phí phụ thuộc vào phương pháp:
| Phương pháp | Chi phí điển hình mỗi chi tiết | Phù hợp nhất cho |
|---|---|---|
| Lau bằng dung môi (thủ công) | 0.50–1.50 | Lô nhỏ, hình dạng đơn giản |
| Rửa kiềm (tự động) | 0.20–0.80 | Lô vừa đến lớn |
| Tẩy dầu bằng hơi | 1.00–2.50 | Yêu cầu độ tinh khiết cao |
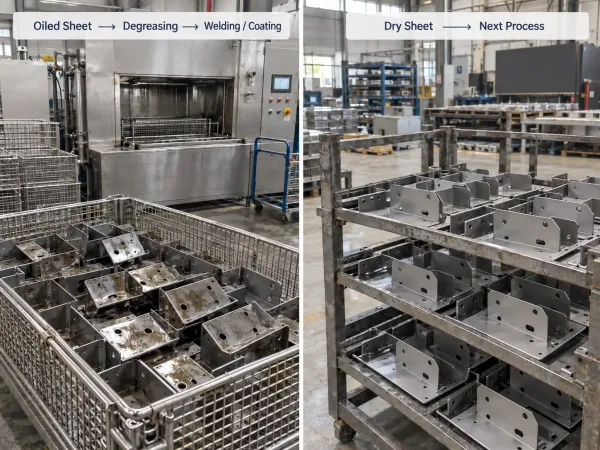
So sánh công đoạn chuẩn bị hạ nguồn cần thiết cho các chi tiết tấm kim loại cắt laser có dầu và khô.
Đối với một lô 500 giá đỡ cắt laser, việc tẩy dầu mỡ làm tăng 100–500 vào tổng chi phí. Đây không phải là một mục riêng trong báo giá vật liệu, nhưng là một chi phí sản xuất thực tế mà các đội mua hàng cần tính đến khi so sánh giá vật liệu có dầu và khô.
Bảo quản và xử lý
Vật liệu có dầu có thời hạn sử dụng. Lớp màng dầu bị suy giảm theo thời gian, đặc biệt trong:
- Môi trường độ ẩm cao (trên 60% RH): Dầu hấp thụ độ ẩm và mất chức năng bảo vệ trong vòng 3–6 tháng
- Biến thiên nhiệt độ: Sự gia nhiệt và làm mát lặp đi lặp lại làm phá vỡ màng dầu, để lại các điểm裸露 dễ bị ăn mòn
- Lưu trữ xếp chồng không có lớp lót: Các tấm tiếp xúc trực tiếp có thể truyền dầu không đều, tạo ra các điều kiện bề mặt không đồng nhất
Nếu lịch sản xuất của bạn yêu cầu lưu trữ vật liệu tấm trong hơn 30 ngày, vật liệu có dầu cần được kiểm tra định kỳ và có thể cần bôi dầu lại hoặc sắp xếp lại vị trí.
Rủi ro của vật liệu khô
Gỉ sét nhanh và ô nhiễm bề mặt
Thép khô dễ bị ăn mòn ngay từ khi rời khỏi nhà máy. Với việc kiểm soát độ ẩm lưu trữ vật liệu thích hợp—dưới 50% RH và nhiệt độ ổn định—vật liệu khô có thể không bị gỉ trong nhiều tuần. Trên thực tế, hầu hết các xưởng gia công cơ khí không duy trì được điều kiện lưu trữ lý tưởng.
Gỉ sét nhanh—một lớp oxit bề mặt mỏng, đồng đều—có thể hình thành trên vật liệu khô trong vòng 24–72 giờ trong điều kiện ẩm. Mặc dù gỉ sét nhanh không ảnh hưởng đáng kể đến chất lượng cắt laser (tia laser đốt xuyên qua lớp gỉ), nhưng nó gây ra các vấn đề ở các công đoạn sau:
- Rỗ khí mối hàn: Gỉ sét tại mối nối đưa oxy vào vũng hàn
- Bong tróc lớp phủ: Sơn tĩnh điện và sơn phủ không bám tốt trên bề mặt đã bị oxy hóa
- Bị loại khi kiểm tra: Các chi tiết có gỉ sét nhìn thấy được có thể không đạt kiểm tra chất lượng đầu vào, ngay cả khi lớp gỉ chỉ ở bề mặt
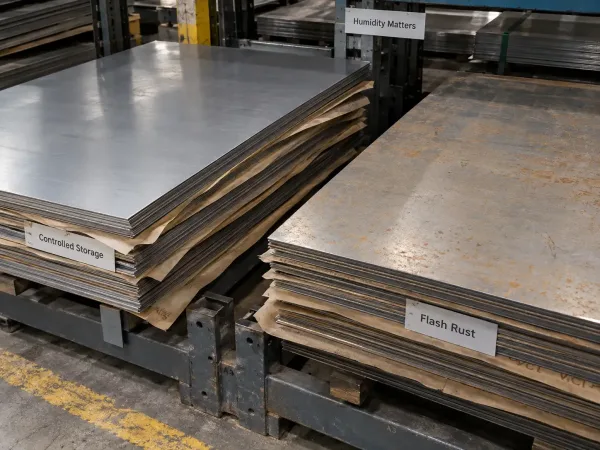
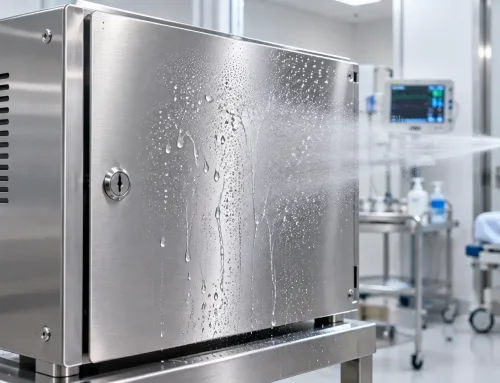
Tấm thép khô cho thấy sự khác biệt giữa lưu trữ có kiểm soát và gỉ sét nhanh giai đoạn đầu.
Các phương pháp bảo quản tốt nhất cho vật liệu khô
Nếu bạn chỉ định vật liệu khô, hãy lên kế hoạch cho việc bảo quản:
- Lưu trữ trong nhà với độ ẩm dưới 50% RH
- Xếp xen kẽ các tấm bằng giấy VCI (Vapor Corrosion Inhibitor) nếu thời gian lưu trữ vượt quá 7 ngày
- Luân chuyển FIFO để tránh vật liệu cũ bị để lại phía sau kệ
- Kiểm tra bằng mắt trước khi đưa lên máy cắt laser—bất kỳ vết gỉ nào nhìn thấy được đều có nghĩa là tấm thép cần được làm sạch hoặc loại bỏ
Tác động đến các công đoạn gia công tiếp theo
Khả năng tương thích khi hàn
Dầu trên bề mặt tấm kim loại gây ra các vấn đề ngay lập tức đối với hàn tấm kim loại:
- Hàn MIG/TIG: Dầu cháy tại hồ quang, tạo ra rỗ khí, tia bắn và hình dạng mối hàn không đồng đều. Ngay cả một màng dầu mỏng cũng có thể gây ra rỗ khí vượt qua kiểm tra bằng mắt thường nhưng không đạt kiểm tra X-quang hoặc nhuộm thẩm thấu.
- Hàn laser: Nhạy cảm với ô nhiễm bề mặt hơn so với cắt. Dầu còn sót lại trong vùng hàn tạo ra vi rỗ và làm yếu mối nối.
- Hàn điểm: Dầu làm tăng sự biến thiên điện trở tiếp xúc, dẫn đến sự hình thành vũng hàn không đồng đều.
Quy tắc thực tế: Nếu chi tiết sẽ được hàn sau khi cắt laser, hãy chỉ định thép khô hoặc dự trù chi phí tẩy dầu mỡ trước khi hàn. Chi phí sửa chữa mối hàn do ô nhiễm dầu gần như luôn cao hơn chi phí tẩy dầu mỡ.
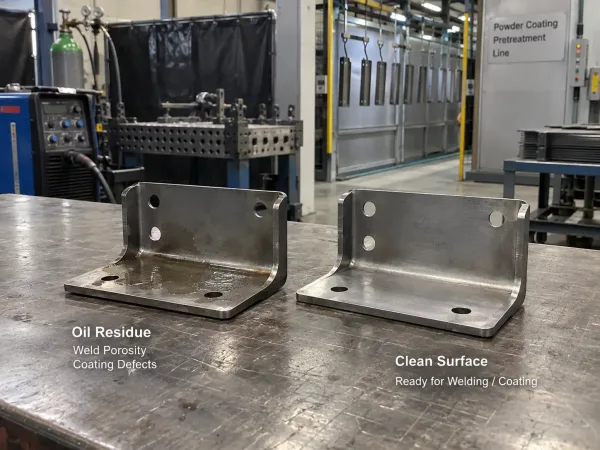 Bảng so sánh cho thấy tại sao phải loại bỏ dầu trước khi hàn hoặc sơn tĩnh điện các chi tiết tấm kim loại.
Độ bám dính của lớp phủ và sơn
Sơn tĩnh điện và sơn lỏng cần một bề mặt sạch, không dầu mỡ để bám dính tốt. Thi công lớp phủ trên dầu còn sót lại sẽ dẫn đến:
- Khuyết tật mắt cá trong màng sơn
- Bong tróc lớp sơn tĩnh điện dưới ứng suất cơ học hoặc chu kỳ nhiệt
- Hỏng bám dính trong thử nghiệm phun muối (ASTM B117)
Hầu hết các xưởng phủ đều tẩy dầu mỡ chi tiết trước khi xử lý, nhưng điều này làm tăng thời gian và chi phí cho quy trình. Chỉ định thép khô sẽ loại bỏ hoàn toàn bước này.
Cách chỉ định tình trạng bề mặt trong yêu cầu báo giá (RFQ) của bạn
Sự mơ hồ trong yêu cầu tình trạng bề mặt là một trong những nguồn phổ biến nhất gây ra yêu cầu làm rõ RFQ và chậm trễ sản xuất. Hướng dẫn RFQ đầy đủ cho gia công tấm kim loại đề cập đến các trường giúp lấp đầy những khoảng trống đó. Để tránh điều này:
Trên bản vẽ, chỉ định:
- Ghi chú vật liệu kèm tình trạng bề mặt: ví dụ, “ASTM A1008 HRP&O” hoặc “ASTM A1008 Dry”
- Nếu thép khô có chất ức chế gỉ sét là chấp nhận được: “Dry with VCI paper wrap”
- Nếu thép có dầu là chấp nhận được nhưng cần tẩy dầu mỡ trước khi hàn: ghi chú “Degrease before welding per [tiêu chuẩn hoặc thông số kỹ thuật]“
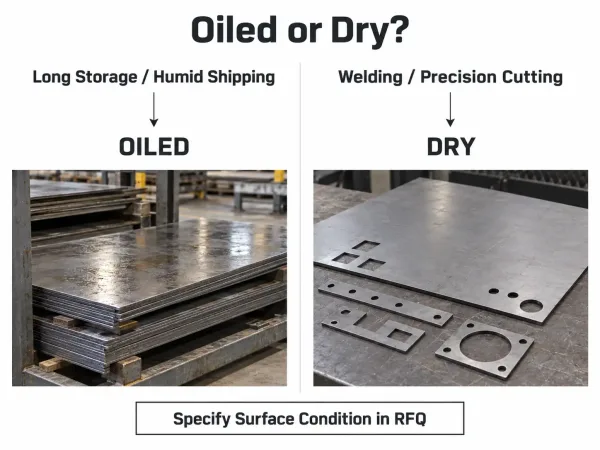
Hướng dẫn kỹ thuật đơn giản để lựa chọn tấm kim loại có dầu hoặc khô dựa trên lưu trữ và các công đoạn tiếp theo.
Trong RFQ, xác nhận với nhà cung cấp:
- Giá báo giá giả định tình trạng bề mặt nào?
- Chi phí tẩy dầu mỡ có được bao gồm trong giá báo giá hay là một hạng mục riêng biệt?
- Vật liệu sẽ được lưu trữ như thế nào giữa thời điểm giao hàng và cắt?
- Thời gian lưu trữ tối đa trước khi cắt là bao lâu?
- Nhà cung cấp có tồn kho tình trạng bề mặt được chỉ định hay là mặt hàng đặt hàng nhà máy với thời gian giao hàng kéo dài?
Đưa ra lựa chọn đúng đắn cho dự án của bạn
Khi nào nên chọn loại có dầu
- Khoảng cách vận chuyển dài hoặc thời gian vận chuyển kéo dài: Thép có dầu chống ăn mòn trong quá trình vận chuyển đường biển hoặc vận chuyển đường bộ nhiều tuần
- Môi trường lưu trữ ẩm ướt: Nếu cơ sở của bạn không thể duy trì độ ẩm dưới 50% RH, thép có dầu an toàn hơn
- Chi tiết sẽ được phủ ngay sau khi cắt: Nếu thời gian giữa cắt và phủ ít hơn 24 giờ, bước tẩy dầu mỡ là một bước duy nhất tích hợp tự nhiên vào quy trình chuẩn bị bề mặt trước khi phủ
Khi nào nên chọn loại khô
- Chi tiết cần hàn sau khi cắt laser: Loại bỏ bước tẩy dầu mỡ và giảm nguy cơ khuyết tật mối hàn
- Lưu trữ trong nhà có kiểm soát: Nếu cơ sở của bạn duy trì độ ẩm và nhiệt độ ổn định, thép không dầu vẫn sạch mà không cần dầu
- Môi trường nhạy cảm với khói: Các hoạt động cắt chu kỳ làm việc cao hoặc cơ sở có hệ thống hút khói hạn chế sẽ hưởng lợi từ thép không dầu
- Chi tiết chính xác với yêu cầu chất lượng cạnh nghiêm ngặt: Thép không dầu cho ra cạnh cắt sạch hơn, đồng đều hơn
Điểm Chính Cần Nhớ
Quyết định chọn thép có dầu hay không dầu không phải là sở thích về bề mặt—đó là quyết định về quy trình và chi phí ảnh hưởng đến toàn bộ chuỗi sản xuất. Hãy xem xét toàn bộ chuỗi: điều kiện lưu trữ, hiệu quả cắt, làm sạch sau cắt và khả năng tương thích với hàn và phủ ở các công đoạn sau.
Đối với hầu hết các dự án gia công cơ khí thông thường, cả hai tình trạng bề mặt đều hoạt động tốt với những điều chỉnh nhỏ. Đối với chi tiết chính xác, cụm chi tiết hàn hoặc chi tiết được phủ, sự lựa chọn trở nên quan trọng hơn và cần được ghi rõ trong yêu cầu báo giá (RFQ) và bộ bản vẽ gia công.
Câu hỏi thường gặp
Cần hỗ trợ xác định tình trạng bề mặt phù hợp cho đơn hàng chi tiết cắt laser tiếp theo của bạn? Đội ngũ kỹ thuật của chúng tôi có thể xem xét bản vẽ của bạn và đề xuất vật liệu cùng thông số bề mặt tối ưu về chi phí. [Yêu cầu Đánh giá DFM →]