Bảng câu hỏi nhà cung cấp của khách hàng giờ đây yêu cầu bạn cung cấp carbon hàm chứa của vỏ tủ tôn mà bạn đang thiết kế. Ba vật liệu đang được cân nhắc — thép cacbon thấp, thép không gỉ và nhôm — và các số liệu đi kèm mỗi báo giá không khớp nhau. Một nhà cung cấp báo giá theo kilôgam, một nhà khác theo từng chi tiết, nhà thứ ba gửi một EPD được viết cho các cấu kiện kết cấu trong xây dựng. “Vật liệu nào có carbon thấp nhất?” không phải là câu hỏi đầu tiên đúng đắn. Câu hỏi hữu ích là: vật liệu nào, được sản xuất theo quy trình nào và sử dụng ở độ dày nào, sẽ cho chi tiết này mức phát thải thấp nhất có thể kiểm toán được?
Phần tiếp theo là một khung lựa chọn cho các chi tiết tôn gia công — vỏ tủ, giá đỡ, tấm bảng, khung máy — không dành cho công trình xây dựng. Nội dung bao gồm chỉ số này tính toán những gì ở cấp chi tiết, cách so sánh các vật liệu trên cơ sở có thể bảo vệ được, những yếu tố nào thực sự làm thay đổi các con số của thép, những đòn bẩy thiết kế nào hiệu quả hơn lựa chọn vật liệu, và cách đưa yêu cầu này vào bản vẽ và RFQ để nhà cung cấp có thể trả lời.
Carbon Hàm Chứa Ở Cấp Chi Tiết Có Nghĩa Gì
Carbon hàm chứa là tổng phát thải khí nhà kính được giải phóng trong quá trình khai thác, chế biến và sản xuất một vật liệu thành chi tiết hoàn chỉnh, trước khi chi tiết đó đưa vào sử dụng. Đối với một chi tiết tôn gia công, quá trình sản xuất vật liệu chiếm phần lớn trong con số này. Hướng dẫn ngành từ chương trình SE 2050 ước tính các nhà máy thép chiếm khoảng 90% tổng phát thải từ nguồn gốc đến xưởng gia công của ngành; cắt, tạo hình, hàn và hoàn thiện chia sẻ phần còn lại 10%.
Ranh Giới Được Xác Định Ở Đâu
Trong thực tế có hai ranh giới. Từ khai thác đến cổng nhà máy bao gồm từ khai thác nguyên liệu thô đến cổng nhà máy — thường là phạm vi mà EPD vật liệu báo cáo. Các A1–A5 giai đoạn vòng đời (khung ISO 14040 phổ biến trong xây dựng) bổ sung thêm vận chuyển, gia công, sử dụng và giai đoạn cuối vòng đời. Đối với người mua so sánh các vật liệu tấm kim loại, số liệu từ khai thác đến cổng nhà máy là đơn vị làm việc cơ bản. Phát thải ở giai đoạn gia công nên được theo dõi riêng, vì các lựa chọn thiết kế sẽ tác động đến chúng.
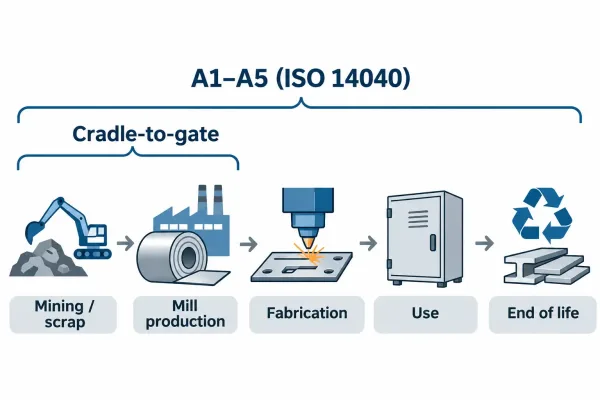
Từ khai thác đến cổng nhà máy bao gồm khai thác đến sản xuất tại nhà máy; A1–A5 kéo dài từ nguyên liệu thô đến cuối vòng đời.
Quy tắc thực tế: không bao giờ so sánh các con số lấy từ các ranh giới khác nhau. Số liệu nhà máy theo phạm vi từ nguồn gốc đến cổng nhà máy và số liệu sản phẩm theo phạm vi từ nguồn gốc đến cuối vòng đời không thuộc cùng một bảng.
Tại Sao Sản Xuất Vật Liệu Chiếm Phần Lớn
Vì giai đoạn nhà máy chiếm tỷ trọng lớn nhất, lựa chọn vật liệu quan trọng hơn bất kỳ một thao tác sản xuất đơn lẻ nào. Nhưng “lựa chọn vật liệu” không phải là một biến số duy nhất. Ít nhất nó gồm ba yếu tố: họ hợp kim nào, quy trình sản xuất và hàm lượng tái chế nào, và chi tiết hoàn chỉnh thực sự sử dụng bao nhiêu vật liệu. Phần còn lại của bài viết này sẽ lần lượt xem xét các yếu tố này.
Theo Kilôgam, Theo Chi Tiết Hay Theo Chức Năng: Chọn Cơ Sở So Sánh
Hầu hết các số liệu được công bố trích dẫn kilôgam CO₂e trên mỗi tấn hoặc mỗi kilôgam vật liệu. Đơn vị đó có giá trị ở nhà máy và gây hiểu nhầm ở cấp chi tiết.
Tại Sao Số Liệu Theo Kilôgam Gây Hiểu Nhầm
Nhôm nguyên sinh thường có dấu chân carbon trên mỗi kilôgam cao hơn thép nguyên sinh — thường gấp từ hai lần trở lên — vì quá trình luyện kim tiêu tốn nhiều điện năng. Mật độ của nhôm vào khoảng 2.7 g/cm³ so với khoảng 7.85 g/cm³ của thép. Một giá đỡ phải chịu cùng tải trọng có thể nhẹ hơn một nửa khi làm bằng nhôm. So sánh theo mỗi kilôgam thì nhôm thua. So sánh theo từng chi tiết với cùng chức năng thì khoảng cách thu hẹp lại hoặc đảo chiều, tùy thuộc vào độ dày tôn và cấp vật liệu.
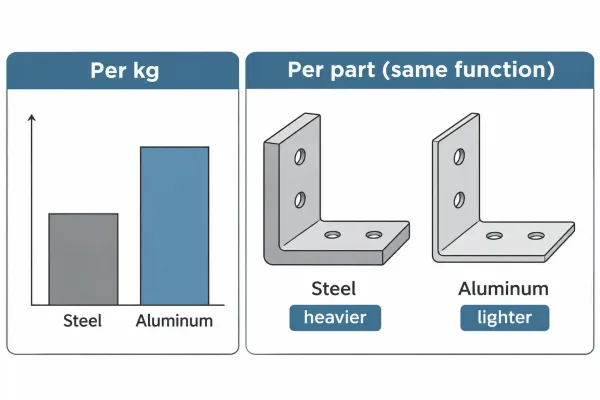
Theo kilôgam, nhôm nguyên sinh có dấu chân carbon cao hơn thép; theo chi tiết với cùng chức năng, khoảng cách này thu hẹp lại.
Đây không phải là sự biện hộ cho nhôm. Đây là một nhận định về đơn vị đo. Một mục tiêu carbon mà không nêu rõ cơ sở tính toán thì không thể kiểm chứng được.
Mật độ thấp thay đổi điều gì
Mật độ thấp là một lợi thế thiết kế, không phải một tuyên bố tiếp thị. Nhôm có độ dày tôn mỏng hơn có thể giảm khối lượng chi tiết, trọng lượng vận chuyển, và trong một số cụm lắp ráp còn giảm cả kết trúc đỡ xung quanh nó. Điều kiện kỹ thuật là độ cứng và độ bền ở độ dày yêu cầu: nếu chi tiết phải chuyển sang một độ dày tôn lớn hơn nhiều để kiểm soát độ võng, lợi thế về khối lượng sẽ thu hẹp lại.
Nêu rõ cơ sở so sánh trong mọi tài liệu — theo từng chi tiết, theo cụm lắp ráp, hoặc theo mỗi đơn vị chức năng — để số liệu của hai nhà cung cấp có thể được kiểm tra dựa trên cùng một câu hỏi.
BOF, EAF và hàm lượng tái chế: Dấu chân carbon của thép được quyết định như thế nào
Trong cùng một họ hợp kim, quy trình sản xuất giải thích phần lớn sự biến thiên. Thép là trường hợp rõ ràng nhất, và đây cũng là họ vật liệu mà hầu hết người mua tấm kim loại đều chỉ định.
BOF và EAF một cách dễ hiểu
Hai phương pháp chủ đạo trong sản xuất thép. Phương pháp lò cao–lò oxy cơ bản (BF-BOF) khử quặng sắt bằng than cốc và chuyển gang thành thép, phát thải CO₂ từ cả nhiên liệu lẫn phản ứng hóa học. Phương pháp lò hồ quang điện (EAF) nấu chảy thép phế liệu — đôi khi có bổ sung sắt khử trực tiếp — bằng điện.
Các số liệu cradle-to-gate được công bố thường đặt sản xuất BF-BOF gần 2,500–3,000 kg CO₂e mỗi tấn và sản xuất EAF nhiều phế liệu gần 800–1,200 kg CO₂e mỗi tấn — chênh lệch khoảng gấp ba đến bốn lần. Nguồn điện đến từ đâu sẽ làm thay đổi thêm con số của EAF.
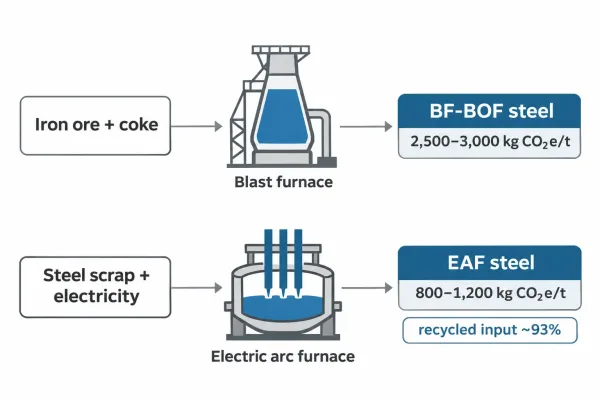
Các phương pháp sản xuất thép BF-BOF và EAF cùng khoảng phát thải điển hình từ khai thác đến cổng nhà máy trên mỗi tấn.
Hàm lượng tái chế có thể và không thể mang lại điều gì
Hàm lượng tái chế là đòn bẩy mà người mua thực sự có thể chỉ định. Các nhà máy EAF ở Bắc Mỹ trung bình vận hành với lượng đầu vào phế liệu vào khoảng 93%; các nhà máy BF-BOF có giới hạn lượng nạp phế liệu thực tế gần 30%. Các EPD đã báo cáo rằng thép nguyên sinh có dấu chân carbon cao tới năm lần so với thép có hàm lượng tái chế cao trong cùng một họ sản phẩm.
Có hai giới hạn đáng lưu ý. Nguồn cung phế liệu là hữu hạn, nên chỉ riêng hàm lượng tái chế không thể khử carbon trong sản xuất thép — sẽ luôn cần một lượng sản xuất nguyên sinh nhất định. Ngoài ra, các cấp thép không gỉ và thép tấm đặc biệt có vòng tuần hoàn phế liệu hẹp hơn và yêu cầu hợp kim hóa nặng hơn, nên mức chênh lệch giữa các quy trình nhỏ hơn so với thép carbon thường.
Nên yêu cầu điều gì thay vì tin tưởng vào một tuyên bố
“Thép carbon thấp” trên báo giá không phải là một thông số kỹ thuật. Hãy yêu cầu một trong ba điều sau:
- một EPD (Tuyên bố Sản phẩm Môi trường — báo cáo phát thải vòng đời của sản phẩm được bên thứ ba xác minh) bao gồm dạng sản phẩm thực tế;
- tỷ lệ vật liệu tái chế, kèm theo tiêu chuẩn mà nó được công bố;
- chứng chỉ nhà máy (chẳng hạn như EN 10204 3.1) xác định mẻ nấu và phương pháp sản xuất.
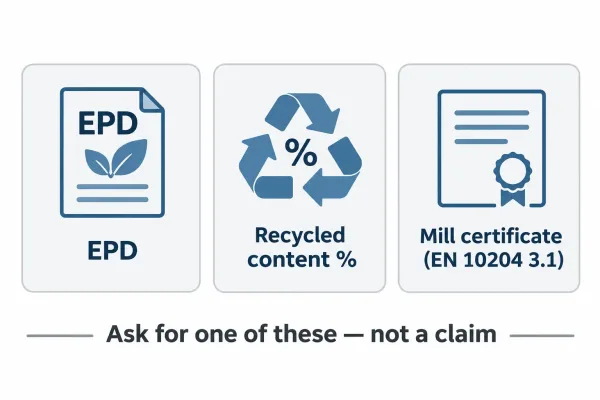
Ba tài liệu có thể xác minh mà người mua có thể yêu cầu thay vì chấp nhận một tuyên bố carbon thấp.
Các con số khác nhau giữa các nhà sản xuất và thậm chí giữa các mẻ nấu của cùng một cấp vật liệu. Kỳ vọng đúng là một khoảng giá trị có cơ sở được ghi nhận, không phải một con số duy nhất phổ quát.
Các đòn bẩy thiết kế có sức nặng vượt trội so với lựa chọn vật liệu
Đối với nhiều chi tiết, mức giảm phát thải lớn nhất có thể đạt được không đến từ việc thay đổi hợp kim. Đó là việc sử dụng ít vật liệu hơn và giảm số lượng công đoạn trong thiết kế hiện có.
Độ dày tôn, độ bền và chức năng mà chi tiết của bạn cần đảm bảo
Tỷ số bền trên trọng lượng là đòn bẩy đầu tiên. Một mác thép cường độ cao với độ dày mỏng hơn có thể thay thế mác thép mềm với độ dày lớn hơn — khối lượng mỗi chi tiết thấp hơn, phát thải vật liệu mỗi chi tiết thấp hơn, với cùng đường truyền tải. Các kiểm tra kỹ thuật cần thực hiện ở độ dày mới là bán kính uốn, độ đàn hồi và độ phẳng; một chi tiết mỏng hơn cần thêm các đặc trưng gia cường hoặc kiểm soát độ phẳng chặt chẽ hơn có thể làm mất đi phần tiết kiệm trong quá trình sản xuất. Chỉ giảm độ dày khi có chức năng được nêu rõ: tải trọng, độ cứng, hoặc che chắn.
Độ tận dụng vật liệu và bố trí lồng nhau: Diện tích của kế hoạch cắt của bạn
Mỗi chi tiết được cắt từ tấm hoặc cuộn, và phần vật liệu rơi giữa các chi tiết vẫn là carbon thải ra mà không có chức năng. Tỷ lệ xếp lồng — tỷ lệ tấm được chuyển thành chi tiết thành phẩm — tác động trực tiếp đến lượng vật liệu tiêu hao cho mỗi chi tiết đạt yêu cầu. Với 70% so với 85% tỷ lệ đạt trên cùng một đơn hàng, chênh lệch là khoảng nhiều hơn một phần năm vật liệu cho mỗi chi tiết ở tỷ lệ đạt thấp hơn. Hình dạng chi tiết, hướng thớ và cắt dùng đường chung cộng hưởng qua toàn bộ lô sản xuất.
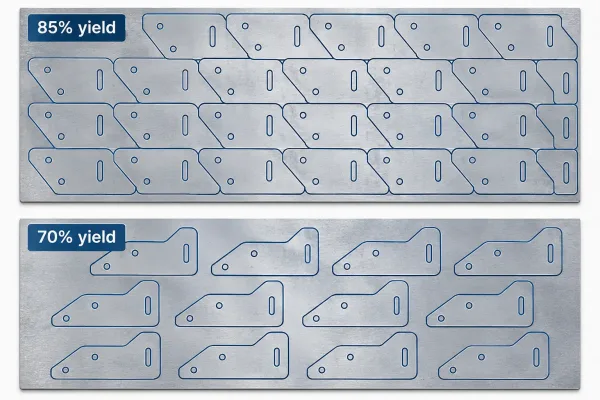
Bố cục cắt xếp lồng ở tỷ lệ đạt 85% và 70%; khác biệt nằm ở lượng vật liệu tiêu hao cho mỗi chi tiết đạt yêu cầu.
Khi so sánh vật liệu, hãy so sánh chúng ở độ tận dụng bố trí lồng nhau mà nhà cung cấp của bạn thực sự đạt được, chứ không phải ở mức tận dụng tấm lý thuyết.
Ít mối nối và công đoạn hơn
Hàn, bulong và các công đoạn phụ làm tăng vật liệu và tăng phát thải — vật tư tiêu hao, phụ kiện, rủi ro làm lại và thao tác xử lý. Thiết kế gấp nếp chèn lỗ thay thế cụm lắp ráp hàn giúp tiết kiệm dây hàn, thời gian gá đặt và thường cả hiệu chỉnh biến dạng. Ở những chỗ vẫn phải hàn, ít mối hàn hơn và ngắn hơn sẽ giảm cả ba yếu tố trên. Thiết kế loại bỏ mối nối thường là quyết định giảm carbon lớn hơn so với đổi mác hợp kim, và thường đồng thời cải thiện chi phí và thời gian giao hàng.
Viết các yêu cầu carbon vào bản vẽ, RFQ và PO
Một mục tiêu carbon không thể kiểm chứng khi nhập hàng chỉ là khẩu hiệu. Giải pháp là dùng ngôn ngữ mà nhà gia công có thể báo giá dựa trên đó.
Điều gì kiểm chứng được và điều gì là khẩu hiệu
Một yêu cầu kiểm chứng được phải nêu rõ dạng sản phẩm, chỉ tiêu và tài liệu. Ví dụ: “Hàm lượng tái chế ≥ 60% theo khối lượng, được công bố theo ISO 14021, kèm EPD hoặc chứng chỉ nhà máy khi giao hàng.” Một khẩu hiệu nói “sử dụng vật liệu bền vững” hoặc “giảm thiểu carbon” mà không có chỉ tiêu và không có bằng chứng.
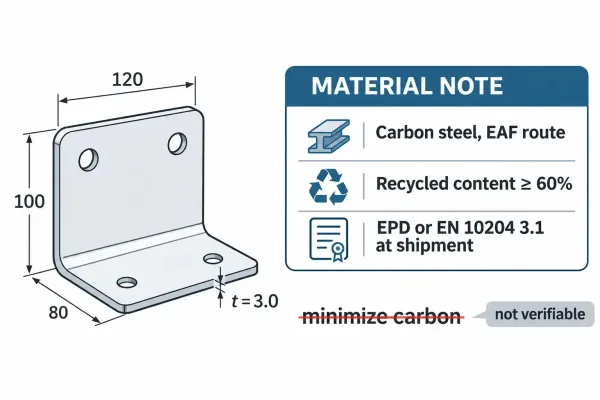
Một yêu cầu carbon có thể xác minh sẽ nêu rõ phương pháp sản xuất, chỉ số và tài liệu; một khẩu hiệu thì không.
Hai quy tắc nữa giúp việc so sánh được trung thực. Chỉ định quy trình bạn cần — thép EAF khi ứng dụng cho phép — thay vì một con số mà nhà cung cấp không thể tìm nguồn. Và nêu rõ ranh giới (từ nguyên liệu đến cổng nhà máy hoặc A1–A3) một cách tường minh, để các báo giá đến trên cùng một cơ sở.
Kiểm tra tối thiểu trước RFQ
Trước khi phát hành RFQ, hãy xác nhận năm điểm:
- Mác vật liệu và độ dày được ghi trên bản vẽ.
- Cơ sở so sánh được nêu rõ — theo từng chi tiết hoặc theo từng cụm lắp ráp.
- Yêu cầu về hàm lượng tái chế hoặc EPD được viết thành một dòng có thể kiểm tra, chứ không phải một sở thích.
- Quy tắc thay thế được nêu rõ: được phép hay không, và theo phê duyệt của ai.
- Tài liệu xác minh được nêu rõ (EPD, chứng chỉ nhà máy, hoặc cả hai).
Đây cũng chính là kỷ luật mà nhà cung cấp áp dụng khi làm rõ bản vẽ. Nội dung được viết càng sớm, số vòng làm rõ sau này càng ít. Đây cũng là điểm mà lựa chọn vật liệu và độ dày của kỹ sư cùng mục tiêu carbon của người mua hoặc là thống nhất, hoặc là âm thầm mâu thuẫn — hãy giải quyết điều đó ngay trên bản vẽ, chứ không phải trong hộp thư.
Khung lựa chọn cho đơn hàng tấm kim loại tiếp theo của bạn
Chuỗi quyết định rút ra từ các phần trên rất ngắn gọn:
- Giảm vật liệu trước. Tối ưu hóa độ dày tấm và số lượng chi tiết trước khi thay đổi hợp kim.
- Chọn phương pháp sản xuất và hàm lượng tái chế mà ứng dụng cho phép. Đối với thép carbon, chỉ định EAF và hàm lượng tái chế khi danh mục mác thép cho phép.
- So sánh theo từng chi tiết hoặc theo chức năng, không bao giờ chỉ tính theo kilôgam. Ghi rõ cơ sở so sánh trên bản vẽ.
- Lưu lại hồ sơ tài liệu. Yêu cầu về EPD hoặc chứng chỉ nhà máy phải được ghi trong đơn đặt hàng (PO), không phải trong email gửi sau khi đã giao hàng.
Bảng dưới đây tóm tắt các biến số cho ba nhóm vật liệu phổ biến nhất trong gia công tấm kim loại.
| Họ vật liệu | Xu hướng trên mỗi kg (nguyên sinh) | Ghi chú cấp chi tiết | Cần chỉ định những gì | Cần kiểm tra điều gì |
|---|---|---|---|---|
| Thép cacbon / thép mềm | Thấp nhất trong ba loại; chênh lệch lớn tùy theo quy trình | Đặc — khối lượng cộng dồn; độ dày tôn quyết định | Quy trình EAF; hàm lượng tái chế % | EPD hoặc chứng chỉ nhà máy + tuyên bố tái chế |
| Thép không gỉ | Caoo hơn thép carbon; biên độ chênh lệch giữa các quy trình nhỏ hơn | Lớp ăn mòn có thể cho phép sử dụng độ dày mỏng hơn; vòng lặp phế liệu khác nhau | Cấp vật liệu (ví dụ: 304/316); tái chế % | EPD; EN 10204 3.1 |
| Nhôm | Cao nhất trên mỗi kg (nguyên sinh); thứ cấp chỉ chiếm một phần nhỏ | Mật độ ≈ 1/3 của thép — khối lượng giảm ở cùng chức năng | Sơ cấp và thứ cấp; hợp kim | EPD; tuyên bố hàm lượng tái chế |
Các con số là khoảng phổ biến trong ngành, lấy từ các EPD và hướng dẫn đã công bố; giá trị thực tế khác nhau tùy theo nhà sản xuất và dạng sản phẩm. Sử dụng bảng để xác định thứ tự ra quyết định, không phải để báo giá một con số carbon.
Khung này áp dụng cho các chi tiết tấm kim loại đã gia công. Đánh giá ở cấp công trình và các cấu kiện dầm thép theo các quy ước riêng và các danh mục EPD riêng của chúng.
Nếu bạn đang chỉ định vật liệu cho một chi tiết tấm kim loại và muốn yêu cầu được kiểm tra xem có phù hợp với những gì nhà gia công thực sự có thể tìm nguồn cung và chứng nhận hay không, hãy gửi bản vẽ và yêu cầu cùng nhau. Việc xem xét sớm sẽ rẻ hơn một vòng lặp làm rõ.
Câu hỏi thường gặp