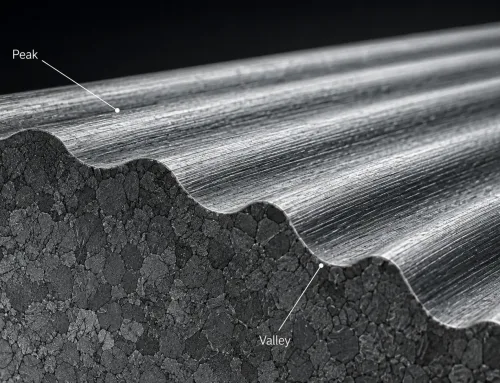
Một ghi chú độ dày lớp phủ trông giống một chi tiết hoàn thiện — một con số bên cạnh một mã màu. Rồi lô lắp ráp đầu tiên đến. Chi tiết không thể ép vào được. Nắp trượt bị kẹt. Các ren vặn (threaded inserts) đã lắp trơn tru trên mẫu nguyên liệu kim loại裸 giờ lại cọ xát với màng sơn ở mọi lỗ. Lớp phủ đã làm đúng như bản đặc tả yêu cầu. Bản đặc tả chưa bao giờ hỏi màng sơn sẽ chiếm bao nhiêu không gian.
Độ dày lớp phủ là một trong số ít các thông số hoàn thiện hoạt động như một biến số cơ khí. Làm đúng thì chi tiết vẫn được bảo vệ, trông như mong muốn và vẫn lắp ráp được.
Độ dày lớp phủ thực sự đo gì
Độ dày lớp phủ — thường được viết là độ dày màng khô hoặc DFT — là độ sâu của lớp phủ đã đóng rắn, được đo từ bề mặt nền đến mặt ngoài của màng. Trên các chi tiết tấm kim loại gia công, lớp màng đã đóng rắn là yếu tố quan trọng: đó là lớp còn lại sau khi dung môi bay hơi (sơn lỏng) hoặc sau khi bột sơn chảy, lan và liên kết chéo trong lò đóng rắn.
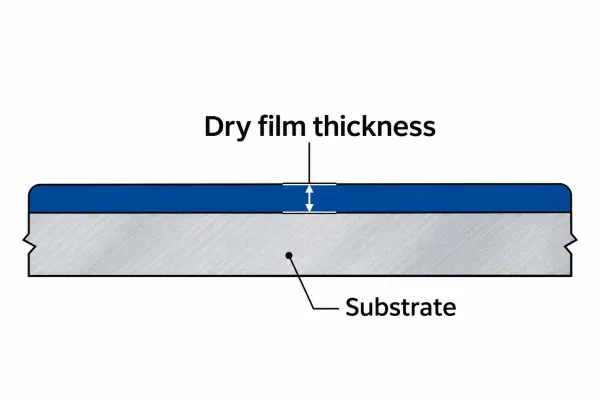
Mặt cắt của bề mặt tấm kim loại được phủ — độ dày màng khô được đo từ mặt nền đến bề mặt ngoài của lớp phủ đã đóng rắn.
Màng khô so với màng ướt
Độ dày màng ướt được đọc khi lớp phủ còn ở trạng thái lỏng. Nó bao gồm dung môi mang hoặc vật liệu chưa chảy hết sẽ biến mất trong quá trình đóng rắn, nên chỉ số màng ướt luôn lớn hơn màng khô còn lại. Đội thi công dùng thước đo màng ướt để điều chỉnh thông số phun; người mua và kiểm tra viên nghiệm thu chi tiết dựa trên màng khô, vì đó là lớp bảo vệ chi tiết và chiếm không gian trong cụm lắp ráp.
Đơn vị kỹ sư sử dụng: Micron và Mil
Hai đơn vị xuất hiện trong các thông số kỹ thuật thực tế. Một micromet (µm) là một phần nghìn của milimét. Một mil là một phần nghìn của inch (0.001 in), bằng 25.4 µm. Bản vẽ theo hệ mét thường quy định micromet; bản vẽ của Mỹ thường dùng mil. Trộn lẫn hai đơn vị mà không quy đổi là cách chắc chắn dẫn đến màng dày gấp 25 lần.
Dải độ dày màng điển hình cho sơn bột và sơn lỏng
Hầu hết công việc phủ trên tấm kim loại thuộc hai nhóm. Các dải dưới đây là điển hình cho gia công thép và nhôm, không phải giới hạn tuyệt đối:
| Lớp phủ | Màng khô điển hình (µm) | Màng khô điển hình (mils) | Ứng dụng thường gặp |
|---|---|---|---|
| Sơn bột (polyester / epoxy) | 50–100 | 2–4 | Vỏ tủ, giá đỡ, tấm bảng |
| Lớp sơn bột dày cho ứng dụng nặng | 100–150 | 4–6 | Tiếp xúc ngoài trời hoặc hóa chất ăn mòn |
| Sơn lỏng — một lớp | 25–50 | 1–2 | Lớp lót, lớp hoàn thiện công nghiệp nhẹ |
| Sơn lỏng — lớp lót + lớp phủ ngoài | 50–100 | 2–4 | Lớp hoàn thiện thiết bị nhiều lớp |
Sơn tĩnh điện trên tấm kim loại thường được quy định ở 60–80 µm cho các vỏ bọc thông dụng. Dưới khoảng 50 µm, màng khó duy trì đồng đều và độ phủ cạnh giảm mạnh. Trên khoảng 100–120 µm, ngoại quan và ảnh hưởng kích thước bắt đầu chiếm ưu thế. Sơn lỏng tạo màng mỏng hơn mỗi lớp nhưng thường được thi công theo hệ nhiều lớp, nên tổng độ dày màng vẫn nằm trong dải tương đương.
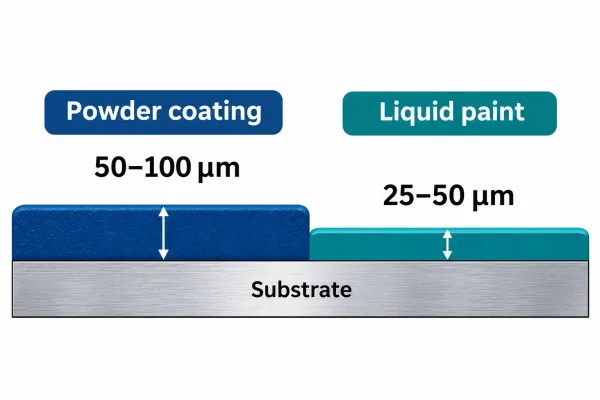
Độ dày màng khô điển hình so sánh cạnh nhau — sơn tĩnh điện 50–100 µm so với sơn lỏng 25–50 µm mỗi lớp.
Bảo vệ: Mỏng đến mức nào là quá mỏng và dày đến mức nào là quá dày
Hiệu quả bảo vệ tăng theo độ dày màng sơn nhưng chỉ đến một mức nhất định. Mục tiêu hữu ích là một khoảng cho phép: mức tối thiểu đảm bảo độ phủ chắn, và mức tối đa tránh những bất lợi do phủ quá dày.
Dưới mức tối thiểu: Lỗ kim và lộ mép
Độ dày dưới mức thể hiện qua lỗ kim (các khoảng rỗng vi mô xuyên qua màng sơn), vùng mép phủ mỏng, và sự ăn mòn lan sớm từ các vết xước. Một màng sơn 40 µm trên thép phủ bột có thể đạt yêu cầu khi kiểm tra bằng mắt nhưng vẫn hỏng trong quá trình sử dụng, vì độ phủ không liên tục tại chính những chi tiết dễ bị ăn mòn nhất.
Trên mức tối đa: Nứt và hiệu quả giảm dần
Phủ quá dày không cải thiện đáng kể hiệu năng chắn. Nhưng nó lại gây ra ứng suất nội: màng sơn dày dễ nứt hơn ở các mép uốn và chi tiết dập nổi, và có thể nứt lại trong quá trình lắp ráp. Lớp phủ dày còn che lấp hình dạng bề mặt và có thể làm lộ khuyết tật nền thay vì che giấu chúng.
Nơi độ dày thất bại trước tiên: Mép, chỗ uốn và mối hàn
Mép sắc, bán kính uốn hẹp và mối hàn là những vùng phủ mỏng điển hình. Cả bột sơn và sơn lỏng đều mỏng dần trên hình dạng sắc cạnh, nên tuổi thọ chống ăn mòn của chi tiết được phủ thường do các mép và mối hàn quyết định — không phải do các tấm phẳng nơi độ dày dễ đo nhất. Mức tối thiểu quy định trên bề mặt phẳng không đảm bảo độ phủ tại nơi cần thiết nhất.
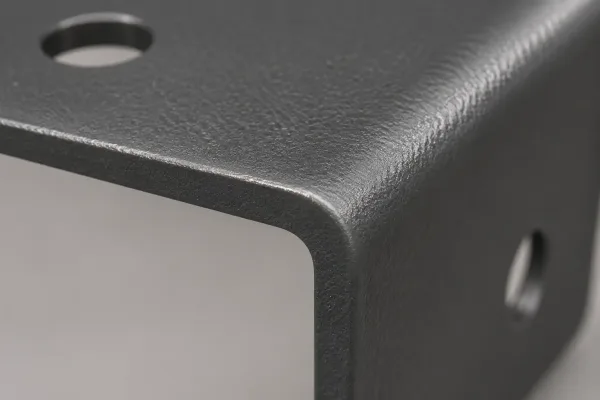
Màng mỏng đi ở các cạnh sắc và bán kính uốn — những khu vực mà chi tiết được phủ bị ăn mòn trước tiên.
Độ dày màng sơn ảnh hưởng đến ngoại quan như thế nào
Ngoại quan không phải là chủ đề tách rời khỏi độ dày. Đối với hầu hết các lớp hoàn thiện nhìn thấy được, vẻ ngoài chấp nhận được chỉ tồn tại trong một khoảng hẹp độ dày màng sơn.
Kết cấu và hình dạng bề mặt
Màng sơn quá mỏng thì kết cấu nền, vệt laser hay vết đổi màu mối hàn vẫn nhìn thấy. Quá dày thì bề mặt xuất hiện da cam (kết cấu gợn sóng do dòng chảy màng sơn), các mép bị bo tròn, và các chi tiết tinh xảo — hốc logo, khe thông gió, đường gấp gọn gàng — bị làm mềm. Bột sơn nhăn và bột sơn kết cấu đặc biệt nhạy cảm: hoa văn của chúng phát triển trong một khoảng độ dày xác định và bị phẳng ngoài khoảng đó.
Tính đồng nhất giữa các chi tiết và các lô
Độ dày lớp phủ thay đổi trên một chi tiết. Các vùng lõm nhận ít lớp phủ hơn các bề mặt phẳng, và các chi tiết phụ kiện che chắn những vùng nhỏ khác với bề mặt xung quanh. Trong một lô sản xuất, vị trí trên giá treo và cách xếp lò sấy làm thay đổi độ dày tích tụ vài micromet. Đối với các chi tiết yêu cầu thẩm mỹ nghiêm ngặt, hãy quy định độ dày dưới dạng một dải với các điểm đo được xác định rõ, vì “màu giống nhau” mà không có dải độ dày tích tụ không phải là một yêu cầu có thể lặp lại.
Lớp màng phủ đi vào chuỗi kích thước như thế nào
Đây là lúc một thông số kỹ thuật hoàn thiện bề mặt trở thành một thông số kỹ thuật cơ khí. Lớp màng đã đóng rắn được lắng đọng trên mọi bề mặt được phủ, và nó chiếm không gian thực.
Độ dày tích tụ mỗi bên và ngân sách khe hở
Lớp phủ làm tăng độ dày ở mỗi bên của một chi tiết hình học. Một lớp màng 75 µm trên cả hai thành của một khe sẽ lấy đi 150 µm khe hở. Trên một lỗ Ø8.00 mm, 80 µm mỗi bên làm giảm đường kính hiệu dụng xuống khoảng 7.84 mm — một thay đổi lớn hơn dung sai lắp ghép H8 tiêu chuẩn. Bất kỳ kích thước nào có lắp ghép, trượt, kín khít hoặc ren đều là kích thước có phủ.
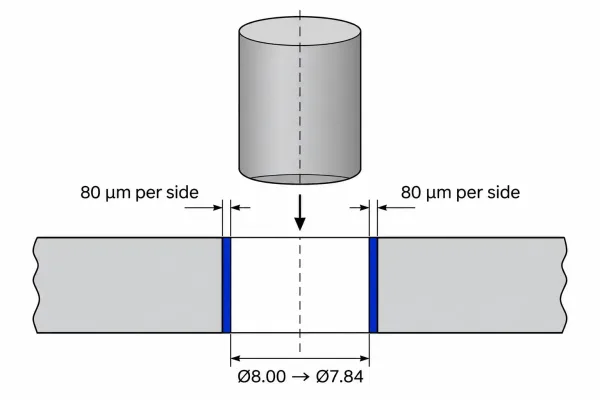
Màng tích tụ trên mọi bề mặt được phủ — 80 µm mỗi mặt làm giảm lỗ Ø8.00 mm xuống còn khoảng Ø7.84 mm.
Các chi tiết hình học có nguy cơ: Lắp ép, lỗ, ren, bề mặt trượt
Lắp ép và lỗ ổ bi bị kẹt khi dung sai không tính đến lớp màng. Ren trên tấm kim loại mất cấp ren và chiều sâu ăn ren, và nhiều nhà gia công che chắn các lỗ ren thay vì bù trừ. Các bulong tán cài đặt sau khi phủ có thể làm nứt lớp màng dày; nếu cài đặt trước khi phủ, vùng cài đặt của chúng sẽ không được phủ đầy đủ. Nắp trượt, ray trượt và mép cửa cần độ dày tích tụ đồng đều, nếu không chúng sẽ bị mài mòn dính tại các điểm cao.
Nên để lại bao nhiêu dung sai bù trừ
Một quy tắc thực dụng: nếu độ khít hoặc khe hở chặt hơn khoảng 0.2 mm (8 mils) tổng cộng, hãy ghi rõ dung sai cho lớp phủ trên bản vẽ thay vì để mặc nhà gia công dùng mặc định. Có thể phóng lớn các chi tiết ghép để bù cho độ dày màng, che chắn các bề mặt chức năng, hoặc chọn một lớp hoàn thiện mỏng hơn. Các độ khít chặt không được quy định là nguyên nhân phổ biến nhất khiến nguyên mẫu đã phủ thất bại khi lắp ráp.
Đo lường và nghiệm thu dải quy định
Độ dày được kiểm tra trên chi tiết đã đóng rắn, sau khi tạo hình và hàn, vì các thao tác đó làm thay đổi hình học ở các cạnh và góc nơi lớp màng mỏng nhất.
Các phương pháp tóm tắt
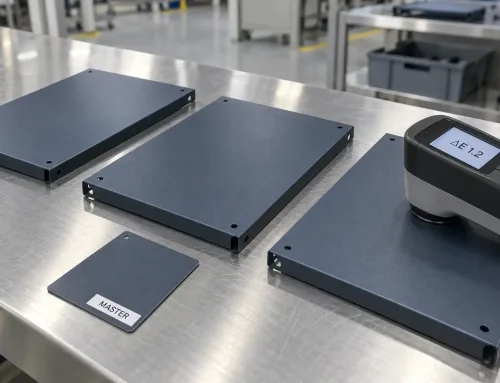
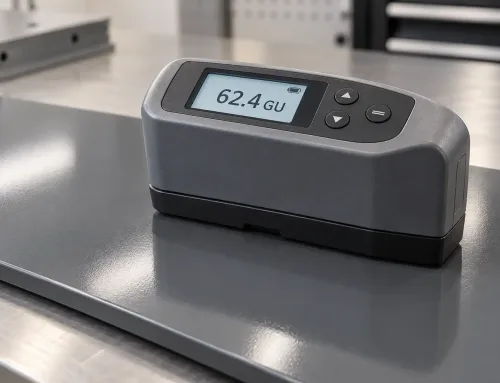
Các thiết bị đo không phá hủy đáp ứng hầu hết công việc tấm kim loại. Cảm ứng từ đo lớp phủ không từ tính trên thép; dòng điện xoáy đo lớp phủ không dẫn điện trên nhôm và các nền kim loại không sắt khác. Thiết bị siêu âm xử lý các hệ thống nhiều lớp. Kính hiển vi mặt cắt phá hủy vẫn là phương pháp trọng tài khi một tranh chấp cần đến kính hiển vi.
Đo ở đâu và bao nhiêu điểm
Nghiệm thu không nên dựa vào một lần đọc duy nhất. Một kế hoạch thực tế đo các bề mặt phẳng, ít nhất một cạnh và một vùng lõm đại diện trên nhiều chi tiết mỗi lô. Thực hành công bố (SSPC-PA 2 cho hệ sơn, ASTM D7091 cho vận hành thiết bị đo) quy định số lần đọc và phân loại kết quả — hãy tham chiếu tiêu chuẩn trong phần chất lượng thay vì bịa ra các con số trong một cuộc họp.
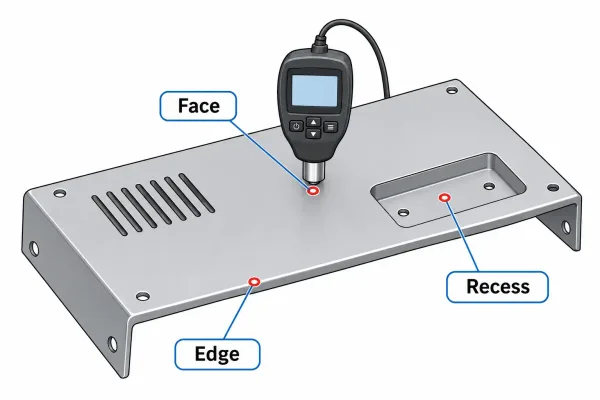
Nghiệm thu đọc trên các mặt phẳng, ít nhất một cạnh và một chỗ lõm — không phải chỉ một điểm duy nhất trên tấm.
Nghiệm thu dải giá trị, không phải một con số duy nhất
Độ dày màng là kết quả của quy trình, không phải một giá trị đặt. Một thông số kỹ thuật ghi “80 µm” sẽ dẫn đến tranh cãi tại 78 µm. Một dải giá trị — ví dụ, 60–100 µm — có thể đo được, có thể báo giá và thực tế. Hãy nêu rõ giá trị tối thiểu, tối đa, các vị trí đo và quy tắc lấy mẫu theo lô. Một lần đọc nằm trong dải là đạt; một lần đọc ngoài dải trở thành một sai lệch được xác định rõ thay vì một cuộc tranh luận.
Cách chỉ định trên bản vẽ và RFQ
Các yếu tố mà một ghi chú cần có
Một ghi chú phủ bề mặt có thể thực thi trả lời năm vấn đề:
- Loại lớp phủ — sơn tĩnh điện hoặc sơn lỏng
- Độ dày màng khô dưới dạng dải — giá trị tối thiểu và tối đa
- Vị trí đo — các chi tiết nào được đánh giá
- Các khu vực không phủ — ren, bề mặt tiếp đất, bề mặt ghép nối
- Màu sắc và cấp độ ngoại quan — độ bóng, kết cấu bề mặt, mẫu tham chiếu nếu cần
Ghi rõ tiêu chuẩn kiểm tra trong cùng một ghi chú sẽ hoàn thiện yêu cầu.
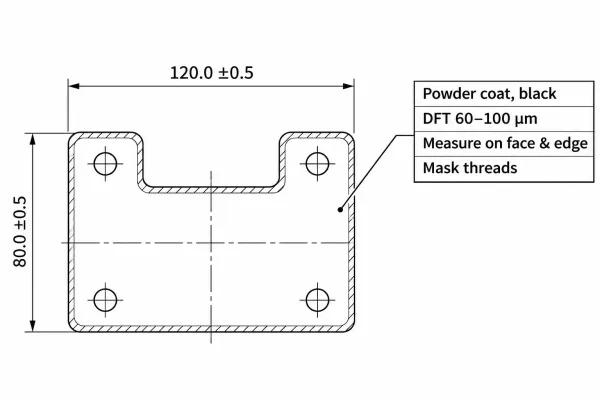
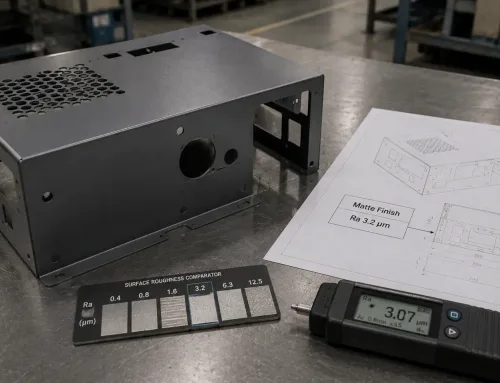
Một ghi chú kỹ thuật đầy đủ sẽ nêu rõ loại lớp phủ, dải độ dày màng khô, màu sắc và các khu vực không phủ.
Những vấn đề mà “Powder Coat, Black” để ngỏ
Một ghi chú hoàn thiện chỉ một dòng buộc nhà gia công phải tự giả định cấu tạo lớp phủ. Các giả định phổ biến — 60–80 µm bột phủ khắp nơi, che chắn ren, không có dung sai trong kích thước lắp ghép — giải quyết được một số vấn đề nhưng lại tạo ra vấn đề khác, và đó hiếm khi là những giả định bạn sẽ ghi ra. Khi báo giá đã trả về “như đã báo,” bản vẽ không còn khả năng giải quyết tranh chấp về độ dày nữa.
Nếu mối lắp khít hoặc cấp độ thẩm mỹ quan trọng, hãy cho phép rà soát dung sai phủ với nhà gia công trước khi phát hành. Đó là một cuộc trao đổi ngắn thay cho một chu kỳ gia công lại kéo dài.
Điểm Chính Cần Nhớ
- Độ dày lớp phủ là màng khô đã đóng rắn trên nền, được báo giá bằng micron hoặc mil (1 mil = 25.4 µm).
- Sơn bột trên tấm kim loại thường ở mức 50–100 µm (2–4 mils); các hệ sơn lỏng nằm trong một dải tổng độ dày tương đương.
- Bảo vệ quy định mức tối thiểu; thẩm mỹ và lắp ghép quy định mức tối đa. Mép, chỗ uốn và mối hàn hỏng trước tiên.
- Mỗi kích thước ghép nối đã phủ mất khoảng gấp đôi độ dày màng về độ hở — hãy tính toán, che chắn hoặc gia công dư kích thước.
- Chỉ định một dải giá trị kèm vị trí đo, thay vì một con số duy nhất, và xác nhận các mối lắp khít với nhà gia công trước khi phát hành.
Câu hỏi thường gặp