Bạn đã nhận được báo giá cho một dự án gia công tấm kim loại sản lượng thấp. Đơn giá mỗi chi tiết có vẻ hợp lý, nhưng các khoản mục NRE lại mơ hồ—gộp chung thành một con số duy nhất mà không có bảng phân tích. Bạn không chắc khoản phí nào là tiêu chuẩn, khoản nào có thể thương lượng, và khoản nào có thể xuất hiện sau đó như những chi phí bất ngờ.
Đây là tình huống phổ biến đối với các kỹ sư và đội ngũ mua hàng khi đặt hàng 50 đến 500 chi tiết tấm kim loại. Ở sản lượng này, chi phí kỹ thuật không định kỳ (NRE) có thể chiếm tỷ trọng đáng kể trong tổng ngân sách dự án—đôi khi vượt quá chi phí mỗi chi tiết cho toàn bộ lô sản xuất. Khác với sản xuất hàng loạt, nơi công cụ được phân bổ chi phí trên hàng nghìn chi tiết, các dự án sản lượng thấp đòi hỏi phải xem xét kỹ lưỡng hơn từng khoản phí NRE trước khi bạn phê duyệt.
Danh sách kiểm tra này hướng dẫn bạn qua sáu bước để xem xét chi phí công cụ và NRE trong bất kỳ báo giá tấm kim loại sản lượng thấp nào. Hãy sử dụng trước khi bạn ký duyệt, và bạn sẽ phát hiện những vấn đề có thể làm chậm dự án của bạn hàng tuần hoặc làm tăng ngân sách của bạn hàng nghìn.
Tại sao các dự án sản lượng thấp cần một cách tiếp cận NRE khác
Trong sản xuất tấm kim loại hàng loạt—từ 1,000 chi tiết trở lên—chi phí NRE được phân bổ trên một cơ sở lớn. Một khuôn dập liên hoàn $5,000 chỉ bổ sung $0.50 mỗi chi tiết ở mức 10,000 đơn vị. Phép tính này hiệu quả.
Với 50 đến 500 chi tiết, phép tính thay đổi hoàn toàn. Bộ khuôn $5,000 đó giờ đây cộng thêm $10 đến $100 cho mỗi chi tiết. Đối với nhiều dự án, riêng chi phí NRE đã có thể vượt tổng chi phí chi tiết. Đó là lý do tại sao gia công tấm kim loại sản lượng thấp đòi hỏi một chiến lược công cụ khác: công cụ mềm, công cụ dùng chung, và trong một số trường hợp, hoàn toàn không dùng công cụ tùy chỉnh.
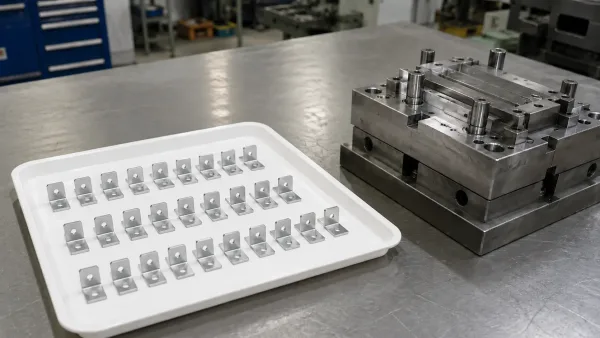
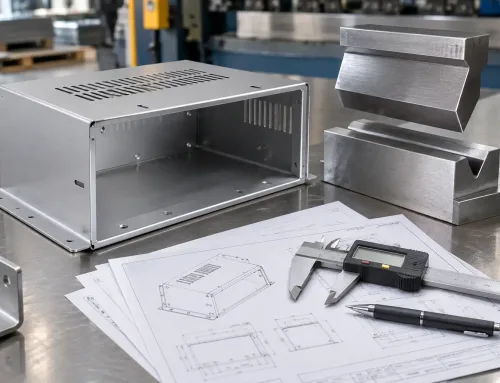
Một lô sản xuất nhỏ các giá đỡ tấm kim loại cùng với bộ khuôn dập cần thiết để tạo ra chúng — minh họa lý do chi phí NRE mỗi chi tiết cao ở sản lượng thấp.
Thách thức là nhiều báo giá không làm rõ sự phân biệt này. Một nhà cung cấp có thể báo giá công cụ tùy chỉnh cho một lô 100 chi tiết trong khi công cụ mềm hoặc công cụ tiêu chuẩn vẫn hoạt động tốt như vậy. Hoặc họ có thể giấu các phí cài đặt, phí lập trình và chi phí đồ gá bên trong một khoản mục “NRE” mơ hồ. Nếu không có quy trình xem xét có cấu trúc, bạn sẽ không biết mình đang trả tiền cho điều gì—hay liệu mình có đang trả quá nhiều hay không.
Danh sách kiểm tra này được thiết kế cho tình huống đó. Đây không phải là hướng dẫn DFM chung. Đây là một khuôn khổ đánh giá từng bước dành riêng cho các hạng mục công cụ (tooling) và NRE trong báo giá tấm kim loại sản lượng thấp.
Bước 1 — Xem xét bảng phân tích dụng cụ
Chi phí dụng cụ (tooling) thường là hạng mục NRE lớn nhất trong một báo giá gia công tấm kim loại. Trước khi đánh giá con số này, bạn cần hiểu nó bao gồm những gì.
Điều gì được coi là dụng cụ trong báo giá tấm kim loại
Trong gia công tấm kim loại, “tooling” (dụng cụ, khuôn) có thể chỉ nhiều loại khác nhau:
- Dụng cụ dập — dụng cụ cắt theo yêu cầu cho các thao tác cắt phôi, tạo hình hoặc đục lỗ. Được sử dụng khi các chi tiết cần được tạo hình đồng nhất, lặp lại ổn định ở sản lượng lớn.
- Dụng cụ uốn — bộ khuôn dập và khuôn cái tùy chỉnh dùng cho uốn bằng máy chấn tôn. Bộ khuôn V tiêu chuẩn đáp ứng hầu hết bán kính và góc uốn, nhưng các đường uốn bán kính hẹp hoặc hình dạng bất thường có thể cần bộ khuôn tùy chỉnh.
- Chi phí đồ gá và jig — các thiết bị kẹp giữ chi tiết được sử dụng trong quá trình hàn, lắp ráp hoặc gia công thứ cấp. Mỗi hình dạng chi tiết riêng biệt có thể cần một bộ đồ gá chuyên dụng.
- Lập trình laser hoặc dập — chi phí lập trình máy cắt laser CNC hoặc máy dập tháp cho hình dạng chi tiết của bạn. Đây là chi phí thiết lập một lần.
Yêu cầu nhà cung cấp liệt kê từng hạng mục đồ gá/công cụ riêng biệt. Một dòng “tooling” duy nhất gộp tất cả các hạng mục này lại sẽ khiến bạn không thể đánh giá được đâu là thiết yếu và đâu là tùy chọn.
Dụng cụ, khuôn tiêu chuẩn, khuôn mềm và khuôn chế tạo theo yêu cầu
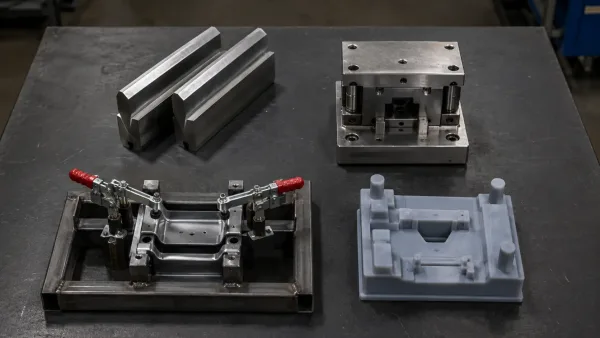
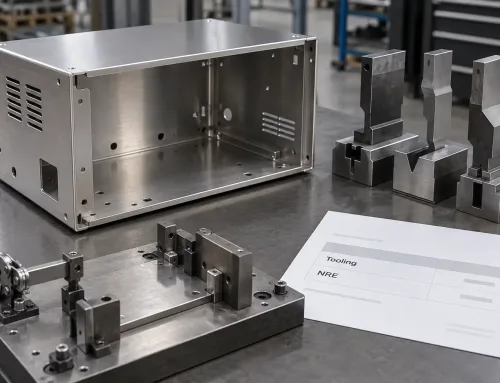
Bốn loại dụng cụ phổ biến trong gia công tấm kim loại: khuôn V tiêu chuẩn, khuôn dập tùy chỉnh, gá hàn và khuôn dụng cụ mềm in 3D.
Không phải mọi loại khuôn đồ gá đều như nhau. Đối với các dự án sản xuất số lượng nhỏ, loại khuôn đồ gá có tác động trực tiếp đến chi phí NRE:
| Loại dụng cụ, khuôn | Phạm vi NRE điển hình | Phù hợp nhất cho | Hạn chế |
|---|---|---|---|
| Dụng cụ tiêu chuẩn | $0–$500 | Các chi tiết sử dụng bán kính uốn thông dụng, kích thước lỗ tiêu chuẩn và không có tạo hình tùy chỉnh | Giới hạn ở các hình dạng khớp với bộ dụng cụ hiện có |
| Tooling mềm (khuôn tạm thời hoặc khuôn 3D-in) | $500–$3,000 | Chạy mẫu thử, chi tiết 50–200, các hình dạng không yêu cầu dung sai chặt | Tuổi thọ ngắn hơn, độ đồng nhất kém hơn trong các lô sản xuất lớn |
| Dụng cụ, khuôn mẫu tùy chỉnh (khuôn dập bằng thép đã tôi cứng) | $3,000–$20,000+ | Sản xuất hàng loạt từ 500+, các chi tiết có dung sai chặt hoặc tạo hình phức tạp | Chi phí ban đầu cao, thời gian giao hàng dài (4–8 tuần) |
Đối với một lô 100 chi tiết, dụng cụ tiêu chuẩn hoặc dụng cụ mềm gần như luôn là lựa chọn đúng đắn. Nếu nhà cung cấp của bạn báo giá dụng cụ tùy chỉnh cho một đơn hàng sản lượng thấp, hãy hỏi lý do—và liệu một giải pháp thay thế mềm hơn có thể đáp ứng được không.
Những câu hỏi cần đặt ra cho nhà cung cấp của bạn
- Dụng cụ này có thể tái sử dụng cho các đơn hàng trong tương lai, hay chỉ dành riêng cho dự án này?
- Tuổi thọ của dụng cụ là bao nhiêu (số lần dập hoặc chu trình)?
- Quý vị có thể cung cấp dụng cụ mềm hoặc dụng cụ tiêu chuẩn như một phương án thay thế không?
- Có kế hoạch phân bổ chi phí nếu tôi tăng số lượng đặt hàng sau này không?
Bước 2 — Xác định các khoản mục NRE ẩn
Dụng cụ là thứ nhìn thấy được. Nhiều khoản phí NRE thì không. Các báo giá gia công tấm kim loại số lượng nhỏ thường bao gồm phí cài đặt và phí kỹ thuật rất dễ bị bỏ qua — và cũng dễ bị khiếu nại.
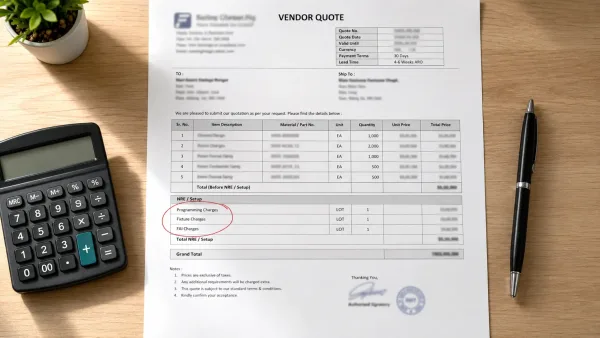
Báo giá của nhà cung cấp với các dòng NRE và phí cài đặt được khoanh tròn — chỉ ra những khoản phí ẩn dễ bị bỏ sót trong quá trình xem xét báo giá.
Các khoản phí NRE ẩn thường gặp
Các khoản mục sau thường xuất hiện trong báo giá tấm kim loại nhưng không phải lúc nào cũng được ghi rõ:
- Lập trình CNC — chi phí để tạo chương trình laser hoặc dập từ tệp CAD của bạn. Thông thường $100–$500 cho mỗi mã chi tiết.
- Kiểm tra sản phẩm đầu tiên (First Article Inspection - FAI) — chi phí để sản xuất và kiểm tra chi tiết đầu tiên theo bản vẽ kỹ thuật của bạn. Phổ biến trong các dự án hàng không vũ trụ và y tế. $200–$800 mỗi chi tiết.
- Thiết kế và chế tạo gá kẹp — thiết bị kẹp giữ tùy chỉnh cho hàn, uốn hoặc lắp ráp. $300–$2,000 mỗi bộ gá.
- Thiết lập xử lý bề mặt — các dây chuyền mạ, sơn tĩnh điện hoặc anodizing thường yêu cầu “phí thiết lập” hoặc “phí lô hàng tối thiểu” cho các lô nhỏ. $150–$600 mỗi lô.
- Thiết kế bao bì — bao bì tùy chỉnh cho các chi tiết dễ vỡ hoặc chi tiết độ chính xác cao. $100–$400.
- Phụ phí tìm nguồn cung ứng vật liệu — nếu vật liệu bạn chỉ định không có trong kho tiêu chuẩn của nhà cung cấp, họ có thể tính phí tìm nguồn cung ứng cho các đơn hàng số lượng nhỏ.
Khoản phí nào có thể thương lượng, khoản nào cố định
Không phải mọi khoản phí NRE đều có cùng mức độ linh hoạt:
| Loại phí | Có thể thương lượng? | Ghi chú |
|---|---|---|
| Lập trình CNC | Một phần | Hỏi xem nhà cung cấp có thể tái sử dụng chương trình từ các chi tiết tương tự không |
| Kiểm tra sản phẩm đầu tiên | Hiếm khi | Thường được yêu cầu theo đặc tả (AS9102, PPAP); khó miễn giảm |
| Chi phí đồ gá | Có | Hỏi xem có thể dùng đồ gá đơn giản hơn hoặc cài đặt thủ công cho sản lượng thấp không |
| Cài đặt xử lý bề mặt | Một phần | Một số nhà cung cấp miễn phí cài đặt nếu bạn gộp nhiều chi tiết vào cùng một lô |
| Thiết kế bao bì | Có | Bao bì tiêu chuẩn thường phù hợp với các chi tiết không quan trọng |
| Phụ phí tìm nguồn cung ứng vật liệu | Có | Hỏi xem bạn có thể cung cấp vật liệu trực tiếp không, hoặc có vật liệu thay thế tiêu chuẩn nào không |
Hãy sử dụng danh sách kiểm tra bên dưới khi xem xét báo giá của bạn. Đối với từng hạng mục NRE, hãy xác nhận liệu nó có được liệt kê hay không, có được tách riêng hay không, và liệu nhà cung cấp của bạn có giải thích rõ nội dung bao gồm hay không.
Bước 3 — Kiểm tra vật liệu và độ dày tôn so với tác động của NRE
Lựa chọn vật liệu ảnh hưởng đến nhiều hơn chỉ chi phí trên mỗi chi tiết. Nó tác động trực tiếp đến NRE thông qua độ phức tạp của việc tìm nguồn cung ứng, khả năng gia công và yêu cầu về dụng cụ.
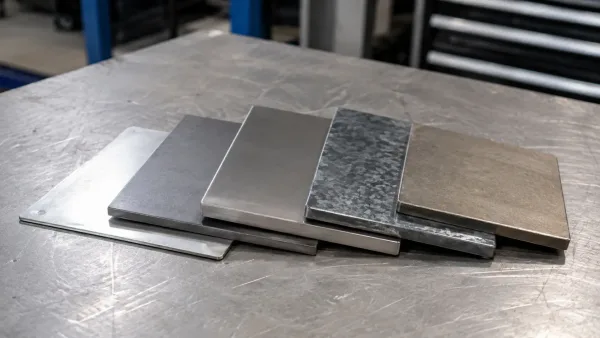
Mẫu vật liệu tấm kim loại khác nhau về hợp kim và độ dày — việc lựa chọn vật liệu tác động trực tiếp đến NRE thông qua các yêu cầu về tìm nguồn cung ứng, dụng cụ và gia công.
Vật liệu tiêu chuẩn so với phi tiêu chuẩn
Các loại vật liệu tấm kim loại phổ biến, chẳng hạn như thép cán nguội (CRS), 304 thép không gỉ, 5052 nhôm và thép mạ kẽm, thường được các nhà cung cấp tấm kim loại lưu kho và thường không làm tăng NRE. Nhà cung cấp đã có sẵn chúng trong kho, và dụng cụ được hiệu chuẩn cho độ dày và độ cứng của chúng.
Vật liệu không tiêu chuẩn có thể làm tăng NRE theo một số cách:
- Số lượng đặt hàng tối thiểu từ nhà máy — nếu nhà cung cấp của bạn không có sẵn Inconel, 17-4 thép không gỉ PH, hoặc nhôm độ dày lớn (0.25″ trở lên), họ có thể cần mua một tấm nguyên khổ từ nhà máy (4×8 ft trở lên) ngay cả khi bạn chỉ cần một vài chi tiết.
- Dụng cụ chuyên dụng — vật liệu cứng hơn có thể yêu cầu dụng cụ phủ hoặc dụng cụ carbide, vốn đắt hơn và mòn nhanh hơn.
- Điều chỉnh quy trình — vật liệu có độ đàn hồi hồi phục cao (ví dụ: titan, thép cường độ cao) có thể cần các lần thử nghiệm tạo hình lặp lại, làm tăng thời gian thiết lập và chi phí.
Các yếu tố về độ dày tôn và độ dày vật liệu
Tiêu chuẩn và độ dày tấm kim loại ảnh hưởng đến cả việc chọn dụng cụ và quy trình gia công:
- Vật liệu rất mỏng (tôn 26–30 gauge) đòi hỏi khe hở khuôn dập chặt hơn và có thể cần xử lý đặc biệt để tránh nhăn hoặc rách.
- Vật liệu rất dày (3/16″ trở lên) đòi hỏi thiết bị có lực ép cao hơn và bán kính uốn lớn hơn, điều này có thể làm tăng chi phí công cụ.
- Các độ dày phi tiêu chuẩn (ví dụ: nhôm 0.090″ thay vì độ dày tiêu chuẩn 0.063″ hoặc 0.125″) có thể yêu cầu bộ khuôn V tùy chỉnh.
Danh sách kiểm tra
- Vật liệu được chỉ định có nằm trong kho tiêu chuẩn của nhà cung cấp không?
- Nếu không, số lượng mua tối thiểu là bao nhiêu, và chi phí đó được phân bổ như thế nào?
- Vật liệu có yêu cầu công cụ chuyên dụng hoặc điều chỉnh quy trình xử lý không?
- Việc thay thế bằng vật liệu tiêu chuẩn có thể giảm NRE mà không ảnh hưởng đến chức năng của chi tiết không?
Bước 4 — Đánh giá các đặc điểm thiết kế làm tăng NRE
Một số đặc trưng thiết kế trên bản vẽ của bạn có thể làm tăng độ phức tạp của dụng cụ và NRE — ngay cả khi các đặc trưng đó có vẻ nhỏ. Việc xác định những đặc trưng này trước khi bạn phê duyệt báo giá sẽ giúp bạn có lựa chọn để đơn giản hóa.
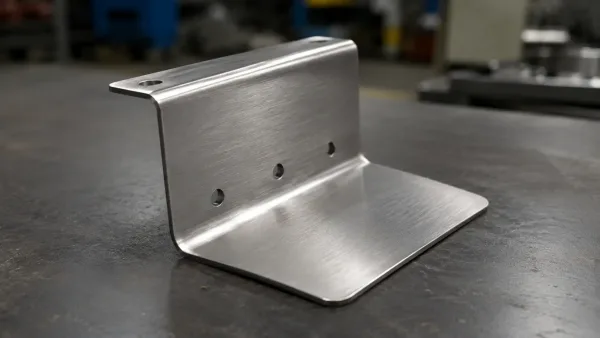
Một giá đỡ tấm kim loại thể hiện các đặc trưng thiết kế làm tăng NRE — các gờ hẹp, bán kính uốn nhỏ và lỗ đặt gần đường uốn.
Các đặc điểm thiết kế làm tăng độ phức tạp của công cụ
Các đặc trưng sau đây là những yếu tố thường làm tăng NRE trong gia công tấm kim loại tùy chỉnh số lượng nhỏ custom sheet metal fabrication:
- Gờ hẹp — các gờ ngắn hơn 4× độ dày vật liệu cần dụng cụ uốn đặc biệt hoặc có thể không thể tạo hình được.
- Bán kính uốn nhỏ — bán kính uốn nhỏ hơn độ dày vật liệu làm tăng độ đàn hồi ngược (springback) và có thể cần dụng cụ dập tùy chỉnh.
- Các đặc trưng kéo sâu — độ sâu vượt quá 2× chiều rộng vật liệu thường cần các bước tạo hình tiến bộ và khuôn tùy chỉnh.
- Lỗ dung sai chặt gần đường uốn — các lỗ nằm trong phạm vi 2× độ dày vật liệu tính từ đường uốn thường bị biến dạng trong quá trình tạo hình, cần doa lại sau khi uốn hoặc gia công thứ cấp.
- Đường viền ngoài phức tạp — các hình dạng phức tạp được cắt bằng laser làm tăng thời gian lập trình và có thể cần tốc độ cắt chậm hơn, làm tăng chi phí mỗi chi tiết ngay cả khi NRE là cố định.
Các điều chỉnh DFM giúp giảm NRE mà không thay đổi chức năng
Nhiều đặc trưng trong số này có thể được đơn giản hóa bằng những thay đổi thiết kế nhỏ:
- Tăng chiều dài cạnh gập lên 4× độ dày vật liệu trở lên ở những vị trí có thể.
- Sử dụng bán kính uốn tiêu chuẩn (thường là 1× độ dày vật liệu cho uốn khí).
- Di chuyển lỗ ra xa đường uốn ít nhất 2× độ dày vật liệu.
- Thay thế các đặc điểm kéo sâu bằng các máng uốn bằng máy chấn hoặc các cụm lắp ráp hàn.
Nếu bạn không chắc liệu một chi tiết có phải là yếu tố làm tăng NRE hay không, hãy yêu cầu nhà cung cấp đánh dấu các yếu tố thiết kế cần dụng cụ gia công riêng hoặc quy trình phi tiêu chuẩn. Một nhà cung cấp tốt sẽ xác định những yếu tố này trong giai đoạn báo giá.
Bước 5 — Xác minh tài liệu và yêu cầu dung sai
Tài liệu không đầy đủ hoặc dung sai quá chặt là một trong những nguồn gây NRE phổ biến nhất — và cũng dễ tránh nhất — trong các dự án tấm kim loại số lượng nhỏ.
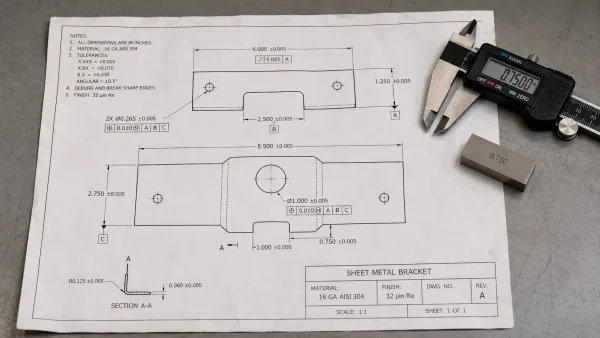
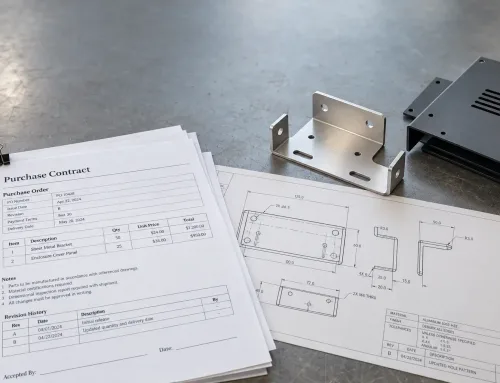
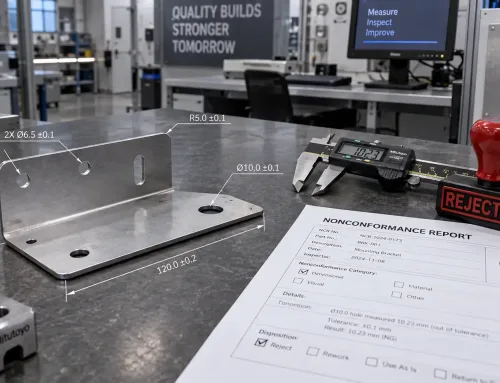
Bản vẽ kỹ thuật tấm kim loại với các chú dung sai GD&T và thông số dung sai — dung sai không đầy đủ hoặc quá chặt là nguồn phổ biến gây NRE có thể tránh được.
Dung sai ảnh hưởng đến NRE như thế nào
Dung sai tấm kim loại tiêu chuẩn (±0.010″ đến ±0.020″ cho hầu hết các chi tiết) có thể đạt được bằng dụng cụ gia công tiêu chuẩn và kiểm soát quy trình. Dung sai chặt hơn — ±0.005″ hoặc nhỏ hơn — làm tăng NRE theo nhiều cách:
- Gá lắp bổ sung — để giữ dung sai chặt trong quá trình uốn hoặc hàn, có thể cần các gá lắp chuyên dụng.
- Gia công cơ khí thứ cấp — các chi tiết không thể đạt dung sai trên máy chấn hoặc máy laser có thể cần phay hoặc mài sau quá trình.
- Tăng cường kiểm tra — dung sai chặt thường đòi hỏi kiểm tra 100% thay vì lấy mẫu, làm tăng chi phí nhân công.
Nếu bản vẽ của bạn quy định dung sai chặt cho các chi tiết không quan trọng, hãy cân nhắc nới lỏng về dung sai tiêu chuẩn. Chỉ riêng điều này đã có thể giảm NRE hàng trăm đô la.
Danh sách kiểm tra tính đầy đủ của tài liệu
Trước khi nhà cung cấp của bạn bắt đầu sản xuất, hãy xác nhận rằng các nội dung sau được xác định rõ ràng trên bản vẽ hoặc trong đơn đặt hàng của bạn:
- Phiên bản bản vẽ — đảm bảo nhà cung cấp báo giá theo đúng phiên bản.
- Thông số vật liệu — hợp kim, trạng thái nhiệt luyện và độ dày tôn phải được nêu rõ (ví dụ: “5052-H32, 0.063″”).
- Yêu cầu độ nhẵn bề mặt — chỉ định giá trị Ra hoặc loại hoàn thiện (ví dụ: “hoàn thiện nhà máy”, “chải xước”, “sơn tĩnh điện RAL 9005”).
- Chú dung sai GD&T — nếu bạn sử dụng hệ thống kích thước và dung sai hình học, hãy đảm bảo các đường cơ sở và khung kiểm soát hình dạng được hoàn chỉnh.
- Tiêu chí kiểm tra — chỉ định có yêu cầu FAI hay không, kế hoạch lấy mẫu nào được áp dụng, và tiêu chuẩn nào điều chỉnh việc chấp nhận (ví dụ: AS9102, ISO 2768).
- Yêu cầu hàn — nếu có hàn, chỉ định loại mối hàn, kích thước và bất kỳ tiêu chuẩn áp dụng nào (ví dụ: AWS D1.1, ISO 5817).
Tài liệu không đầy đủ buộc nhà cung cấp phải đưa ra giả định. Những giả định đó trở thành lệnh thay đổi, và lệnh thay đổi trở thành NRE.
Bước 6 — So sánh các báo giá bằng thẻ điểm NRE
Nếu bạn đang đánh giá báo giá từ nhiều nhà cung cấp, việc so sánh các mục NRE song song là rất cần thiết. Giá mỗi chi tiết thấp hơn nhưng NRE cao hơn có thể tốn kém hơn về lâu dài—đặc biệt ở sản lượng thấp.
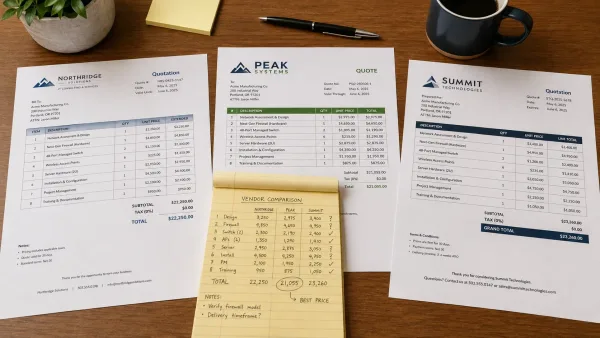
Ba báo giá nhà cung cấp được so sánh song song — việc so sánh các mục NRE giữa các nhà cung cấp cho thấy sự khác biệt về chiến lược dụng cụ, các khoản phí ẩn và tổng chi phí dự án.
Khung thẻ điểm NRE
Sử dụng khung này để so sánh các báo giá trên cơ sở công bằng:
| Evaluation Criteria | Vendor A | Vendor B | Vendor C |
|---|---|---|---|
| Total NRE ($) | |||
| Tooling breakdown (itemized?) | Yes / No | Yes / No | Yes / No |
| Soft tooling option offered? | Yes / No | Yes / No | Yes / No |
| NRE amortization plan available? | Yes / No | Yes / No | Yes / No |
| Hidden charges identified? | List: | List: | List: |
| Material sourcing included in NRE? | Yes / No | Yes / No | Yes / NRE |
| FAI / documentation charges included? | Yes / No | Yes / No | Yes / No |
| Total project cost (NRE + parts) | $ | $ | $ |
Common Pitfalls When Comparing Quotes
- NRE thấp, giá mỗi chi tiết cao — một số nhà cung cấp chuyển NRE vào giá mỗi chi tiết. Hãy tính tổng chi phí dự án (NRE + giá mỗi chi tiết × số lượng) để so sánh công bằng.
- Thiếu các mục chi phí — nếu NRE của một nhà cung cấp thấp hơn đáng kể, hãy kiểm tra xem họ có bỏ sót các khoản phí mà nhà cung cấp khác bao gồm hay không. Yêu cầu bảng phân tích chi tiết từng dòng.
- Chiến lược dụng cụ khác nhau — một nhà cung cấp có thể báo giá dụng cụ tùy chỉnh trong khi nhà cung cấp khác báo giá dụng cụ mềm. Hãy đảm bảo bạn đang so sánh chất lượng và tuổi thọ dụng cụ tương đương.
Mục tiêu không phải là tìm NRE rẻ nhất, mà là tìm NRE minh bạch và phù hợp nhất với sản lượng, độ phức tạp và yêu cầu chất lượng của dự án của bạn.
Câu hỏi thường gặp
Các bước tiếp theo
Để đạt kết quả tốt nhất, hãy sử dụng danh sách kiểm tra này trước khi bạn phê duyệt bất kỳ khoản phí công cụ hoặc NRE nào. Vài phút xem xét có thể giúp bạn tránh được nhiều tuần chậm trễ và hàng nghìn chi phí bất ngờ. Nếu bạn đang lên kế hoạch cho một dự án tấm kim loại sản lượng thấp và muốn có thêm một cặp mắt chuyên môn xem xét báo giá, đội ngũ kỹ thuật của chúng tôi có thể thực hiện đánh giá DFM và NRE trong vòng 24 giờ.