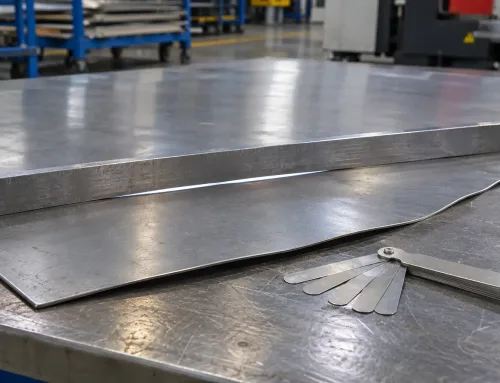
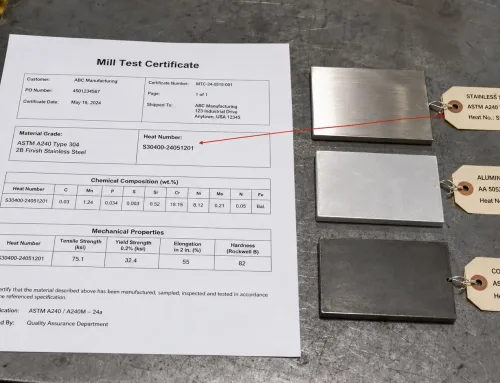
Mỗi tấm kim loại bạn đặt hàng đều có độ dày danh định — 1.0 mm, 2.0 mm, 3.0 mm, v.v. Nhưng độ dày thực tế của tấm bạn nhận được sẽ không đúng chính xác con số đó. Độ dày sẽ cao hơn hoặc thấp hơn một chút, và độ lệch cho phép đó chính là điều mà các kỹ sư gọi là dung sai độ dày.
Hiểu về độ dày tấm kim loại trong thiết kế là rất quan trọng vì điều này ảnh hưởng đến cách các chi tiết ghép nối với nhau, mối hàn có bền vững hay không, và liệu nhà cung cấp có giao đúng vật liệu mà bạn thực sự sử dụng được hay không. Hướng dẫn này giải thích dung sai độ dày đến từ đâu, các tiêu chuẩn phổ biến quy định như thế nào, và cách chỉ định đúng trên bản vẽ của bạn.
Dung Sai Độ Dày Đến Từ Đâu
Dung sai độ dày không phải là một con số tùy tiện mà nhà máy lựa chọn. Đó là hệ quả trực tiếp của quy trình sản xuất kim loại cán phẳng.
Các Biến Số Trong Quy Trình Cán
Trong quá trình cán nóng hoặc cán nguội, kim loại đi qua một loạt các con lăn để giảm độ dày xuống kích thước mục tiêu. Một số biến số khiến về mặt vật lý không thể duy trì độ dày chính xác tại mọi điểm của mọi cuộn:
- Độ chính xác khe hở trục cán — khoảng cách giữa các trục cán dao động nhẹ do giãn nở nhiệt và mài mòn cơ khí.
- Biến thiên phôi đầu vào — độ dày ban đầu của phôi đúc hoặc dải cán nóng không bao giờ hoàn toàn đồng đều.
- Đàn hồi hồi phục của vật liệu — sau khi đi qua các trục cán, kim loại phục hồi đàn hồi một lượng nhỏ, và mức phục hồi này thay đổi theo chiều rộng và chiều dài của tấm.
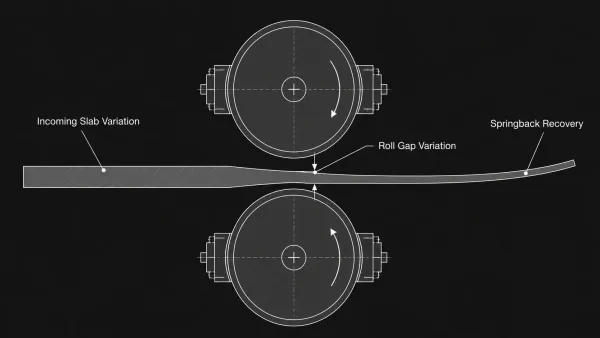
Ba biến số vốn có trong quy trình cán — khe hở trục cán, biến thiên phôi đầu vào và đàn hồi hồi phục — khiến việc kiểm soát độ dày chính xác hoàn toàn là bất khả thi về mặt vật lý.
Các biến số này là vốn có của quy trình cán. Dung sai chặt hơn vẫn đạt được, nhưng đòi hỏi nhiều lượt cán hơn, tốc độ dây chuyền chậm hơn và kiểm tra đo độ dày thường xuyên hơn — tất cả đều làm tăng chi phí.
Tại Sao Vật Liệu Dày Hơn Có Dung Sai Rộng Hơn
Khi độ dày tấm kim loại tăng lên, dải dung sai tuyệt đối cũng tăng theo. Một tấm 0.5 mm có thể có dung sai ±0.03 mm, trong khi một tấm 6.0 mm có thể có dung sai ±0.20 mm hoặc hơn.
Điều này là do lực cán cần thiết để biến dạng vật liệu dày hơn là lớn hơn, và những biến động nhỏ về lực sẽ tạo ra độ lệch tuyệt đối lớn hơn. Tỷ lệ giữa dung sai và độ dày danh định thực tế vẫn tương đối không đổi, nhưng con số tuyệt đối thì tăng lên.
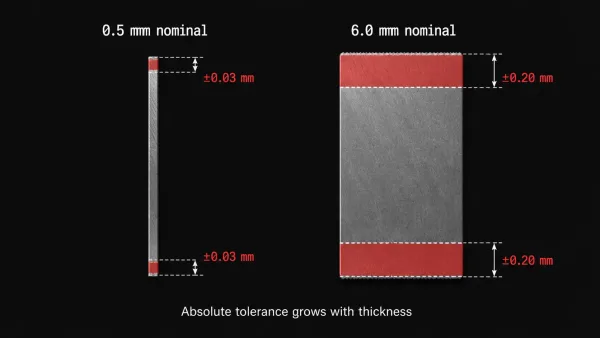
Khi độ dày danh nghĩa tăng lên, dải dung sai tuyệt đối sẽ rộng ra — một tấm 0.5 mm có thể giữ được ±0.03 mm trong khi một tấm 6.0 mm có thể cho phép ±0.20 mm.
Các Tiêu Chuẩn Phổ Biến Về Dung Sai Độ Dày
Khi bạn chỉ định vật liệu và độ dày trên bản vẽ, dung sai áp dụng phụ thuộc vào tiêu chuẩn nào điều chỉnh vật liệu đó. Các tổ chức tiêu chuẩn khác nhau công bố bảng dung sai riêng và các giá trị không phải lúc nào cũng giống nhau.
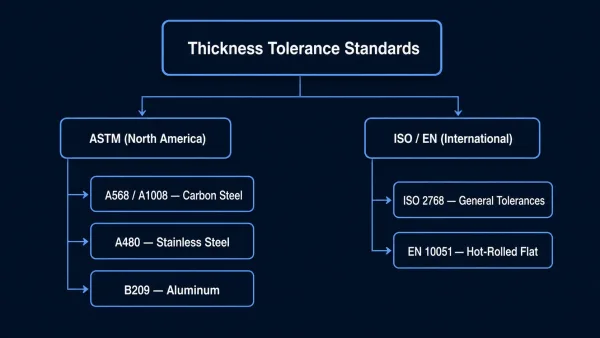
Các tiêu chuẩn dung sai độ dày chính được phân loại theo khu vực và loại vật liệu — tiêu chuẩn ASTM chiếm ưu thế trong thực tiễn Bắc Mỹ trong khi tiêu chuẩn ISO và EN được sử dụng trên toàn cầu.
Tiêu chuẩn ASTM cho Tấm và Phiến Thép
Ở Bắc Mỹ, các tiêu chuẩn được tham chiếu phổ biến nhất là:
- ASTM A568 / A1008 — bao gồm tấm thép carbon cán nóng và cán nguội. Giá trị dung sai phụ thuộc vào dải độ dày, chiều rộng và việc tấm được cắt biên hay còn biên nhà máy.
- ASTM A480 — bao gồm tấm, dải và bản thép không gỉ. Dung sai được quy định riêng cho sản phẩm cán nóng và cán nguội.
Dung sai độ dày điển hình theo ASTM A480 cho tấm thép không gỉ cán nguội (chiều rộng < 1250 mm) dao động từ ±0.01 mm cho vật liệu dày dưới 0.20 mm đến ±0.07 mm cho vật liệu dày 2.50–3.00 mm.
Tiêu chuẩn ISO và EN về Dung sai Chung
- ISO 2768-1 — quy định dung sai chung cho kích thước tuyến tính và góc, bao gồm độ dày, khi bản vẽ không chỉ định dung sai cụ thể. Tiêu chuẩn này định nghĩa bốn cấp dung sai: f (mịn), m (trung bình), c (thô) và v (rất thô).
- EN 10051 — quy định dung sai độ dày cho sản phẩm thép phẳng cán nóng không phủ.
ISO 2768 thường được dùng làm mặc định trên bản vẽ kỹ thuật. Khi bạn thấy khung tên tham chiếu “ISO 2768-m,” dung sai độ dày cho kích thước lên đến 30 mm thường là ±0.2 mm theo cấp trung bình.
Cách đọc Bảng dung sai trong Đặc tính Vật liệu
Các bảng dung sai trong tiêu chuẩn vật liệu được sắp xếp theo dải độ dày và thường theo chiều rộng tấm. Tấm rộng hơn thường có dung sai hơi lớn hơn vì quá trình cán ít kiểm soát được sự biến thiên độ dày từ biên này sang biên kia.
Khi tra cứu giá trị, hãy tìm hàng khớp với độ dày danh nghĩa của bạn và cột khớp với chiều rộng tấm — giao điểm cho bạn dung sai ± áp dụng.
Dung sai Độ dày theo Vật liệu
Các kim loại khác nhau có hành vi khác nhau trong quá trình cán, do đó dung sai độ dày của chúng khác nhau. Các bảng dưới đây tóm tắt các dải điển hình cho các vật liệu tấm kim loại phổ biến.
Thép cacbon
Tấm thép carbon cán nguội (ASTM A1008) thường có dung sai chặt hơn thép cán nóng (ASTM A1011) vì quá trình cán nguội cho phép kiểm soát độ dày chính xác hơn.
Đối với một tấm 1.0 mm cán nguội rộng dưới 1000 mm, dung sai điển hình là ±0.05 mm. Cùng độ dày danh nghĩa ở dạng cán nóng có thể là ±0.10 mm hoặc rộng hơn.
Thép không gỉ
Thép không gỉ cứng hơn thép carbon, khiến việc cán đến độ dày chính xác khó hơn. Tuy nhiên, yêu cầu chất lượng chặt chẽ hơn của nhiều ứng dụng thép không gỉ có nghĩa là các nhà máy thường duy trì dung sai chặt hơn.
Đối với các mác austenitic (304, 316) trong dải 1.0–1.5 mm, kỳ vọng ±0.035 đến ±0.040 mm theo ASTM A480.
Nhôm
Nhôm mềm và dễ dát mỏng hơn thép, nhìn chung cho phép kiểm soát độ dày chặt hơn.
Đối với tấm hợp kim 6061 hoặc 5052 trong dải 1.0–1.2 mm, dung sai điển hình là ±0.04 đến ±0.08 mm tùy thuộc vào chiều rộng và trạng thái nhiệt luyện. Tiêu chuẩn áp dụng là ASTM B209.
| Vật liệu | Phạm vi Độ dày | Dung sai Thông thường (chiều rộng < 1250 mm) |
|---|---|---|
| Thép carbon cán nguội | 0.5–2.0 mm | ±0.05 đến ±0.10 mm |
| Thép carbon cán nóng | 1.5–6.0 mm | ±0.10 đến ±0.30 mm |
| Thép không gỉ (cán nguội) | 0.2–3.0 mm | ±0.01 đến ±0.07 mm |
| Nhôm (5052/6061) | 0.5–6.0 mm | ±0.03 đến ±0.20 mm |
Các giá trị là dải đại diện. Luôn kiểm tra với tiêu chuẩn vật liệu cụ thể và chứng chỉ nhà máy.
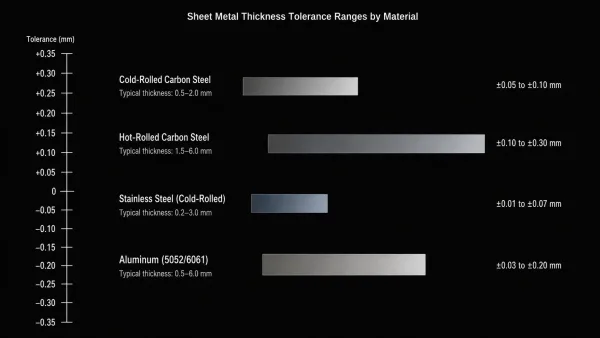
Dải dung sai độ dày điển hình thay đổi đáng kể theo vật liệu — thép carbon cán nguội và nhôm giữ dung sai chặt hơn, trong khi thép cán nóng cho phép biến thiên rộng hơn.
Cách chỉ định Dung sai Độ dày trên Bản vẽ
Một trong những nguồn gây nhầm lẫn phổ biến nhất giữa người mua và nhà sản xuất là cách các yêu cầu trên bản vẽ tấm kim loại xác định dung sai độ dày.
Nếu bản vẽ của bạn không nêu rõ dung sai độ dày, nhà sản xuất sẽ sử dụng giá trị mặc định từ tiêu chuẩn vật liệu — có thể phù hợp hoặc không phù hợp với nhu cầu của bạn.
Dung sai Mặc định trong Khung tên
Hầu hết các bản vẽ kỹ thuật đều có một khối dung sai chung áp dụng cho tất cả các kích thước không có ghi chú riêng.
Một mục điển hình có thể ghi: “Kích thước tuyến tính: ±0.2 mm (ISO 2768-m).”
Điều này bao gồm độ dày cùng với tất cả các kích thước tuyến tính khác. Nếu dung sai mặc định phù hợp với ứng dụng của bạn, không cần thêm ghi chú nào.
Khi nào cần Ghi rõ Dung sai Độ dày
Bạn cần ghi rõ dung sai độ dày khi:
- Chi tiết phải ghép với một bộ phận khác trong đó độ dày ảnh hưởng trực tiếp đến độ khít (ví dụ: rãnh hoặc khe).
- Vật liệu sẽ được xử lý bề mặt (anodizing, mạ, phủ bột) trong đó biến thiên độ dày ảnh hưởng đến độ dày lớp phủ cuối cùng.
- Chi tiết được sử dụng trong một cụm lắp ráp hàn trong đó sai lệch độ dày giữa các chi tiết ghép gây ra khuyết tật mối hàn.
- Nhà cung cấp của bạn sử dụng một tiêu chuẩn vật liệu khác với tiêu chuẩn bạn đã giả định.
Ví dụ Ghi chú trên Bản vẽ
Một ghi chú độ dày rõ ràng trên bản vẽ có thể trông như sau:
Vật liệu: ASTM A1008 CS Type B, 1.5 mm ±0.05 mm
Điều này cho nhà cung cấp biết vật liệu, độ dày danh định và dung sai chấp nhận được trong một dòng duy nhất.
Nếu không có ghi chú ±0.05 mm, nhà cung cấp có thể áp dụng dung sai tiêu chuẩn cho vật liệu và chiều rộng đó, vốn có thể là ±0.08 mm hoặc hơn.
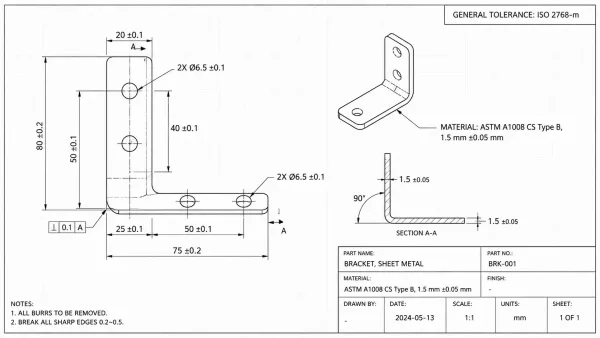
Một ghi chú bản vẽ rõ ràng nêu rõ tiêu chuẩn vật liệu, độ dày danh định và dung sai chấp nhận được trong một dòng duy nhất — loại bỏ sự mơ hồ cho nhà sản xuất.
Điều gì xảy ra khi độ dày vượt ngoài dung sai
Dung sai độ dày không chỉ là một con số trên bảng thông số kỹ thuật. Khi độ dày vật liệu thực tế nằm ngoài dải quy định, các vấn đề sản xuất và lắp ráp thực tế sẽ phát sinh.
Vấn đề lắp ráp và độ khít
Nếu một tấm 2.0 mm về đến 2.15 mm — vẫn nằm trong một số dung sai tiêu chuẩn nhưng nằm ngoài giả định thiết kế của bạn — các chi tiết được thiết kế để trượt vào một khe hở 2.0 mm sẽ không vừa.
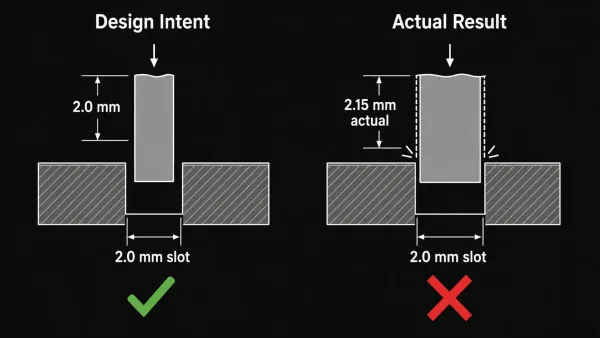
Khi độ dày tấm thực tế vượt quá giả định thiết kế chỉ 0.15 mm, các chi tiết được thiết kế để lắp khít chính xác sẽ không còn lắp ráp đúng cách.
Trong các cụm lắp ráp có nhiều chi tiết xếp chồng lên nhau, ngay cả sai lệch độ dày nhỏ trên mỗi chi tiết cũng tích lũy qua toàn bộ chuỗi, tạo ra sai lệch kích thước khó khắc phục sau khi gia công.
Vấn đề hàn và nối
Khi hai tấm có độ dày thực tế khác nhau được hàn tiếp giáp, sự sai lệch tạo ra một mối nối không đều. Mặt mỏng hơn dễ xuyên thấu hơn, trong khi mặt dày hơn có thể không đạt độ ngấu hoàn toàn.
Đối với mối nối chồng, sự thay đổi độ dày làm thay đổi diện tích tiếp xúc tại vùng chồng, ảnh hưởng đến độ bền và tính ổn định của mối hàn.
Sai lệch khi uốn và tạo hình
Uốn tấm kim loại phụ thuộc vào độ dày thực tế của vật liệu để tính toán dung sai uốn và hệ số K.
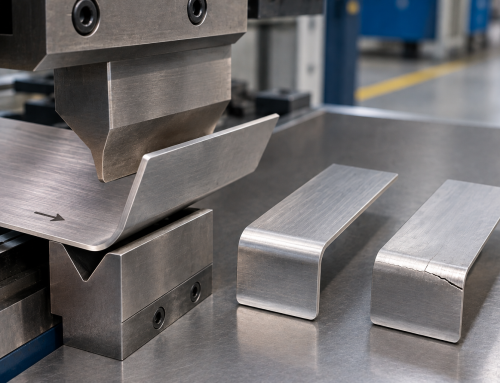
Nếu vật liệu đầu vào dày hơn hoặc mỏng hơn so với quy định, góc uốn và chiều dài mép gập sẽ sai lệch so với ý đồ thiết kế. Qua nhiều lần uốn trên một chi tiết, các sai lệch này sẽ cộng dồn.
Kiểm tra độ dày vật liệu đầu vào
Nếu các chi tiết của bạn phụ thuộc vào một độ dày cụ thể, chỉ dựa vào báo cáo thử nghiệm nhà máy không phải lúc nào cũng đủ.
Việc kiểm tra thực tế tại khâu kiểm tra đầu vào giúp phát hiện vật liệu tuy nằm trong dung sai của nhà cung cấp nhưng lại nằm ngoài dung sai thiết kế của bạn.
Dụng cụ đo:
- Một panme (độ phân giải 0.001 mm) là dụng cụ tiêu chuẩn để đo độ dày tấm. Đo ít nhất ba điểm: gần mỗi mép và tại tâm.
- Một máy đo độ dày siêu âm hữu ích cho vật liệu có lớp phủ hoặc sơn, khi việc đo tiếp xúc trực tiếp sẽ làm hỏng bề mặt.
Vị trí đo:
Độ dày vật liệu hiếm khi hoàn toàn đồng đều trên toàn tấm. Đo tại nhiều điểm — ít nhất 25 mm từ các mép và tại tâm — để nắm được dải giá trị.
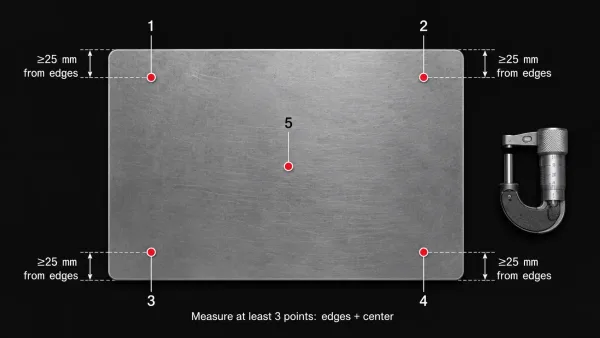
Đo độ dày tại nhiều điểm trên toàn tấm — ít nhất 25 mm từ mỗi mép và tại tâm — để nắm được toàn bộ dải sai lệch độ dày.
Chỉ số mỏng nhất và dày nhất trong cùng một tấm phôi xác định độ lệch độ dày, và độ lệch này cần nằm trong dải dung sai quy định.
Khi nào cần kiểm tra từng tấm so với lấy mẫu:
Đối với các ứng dụng quan trọng (hàng không vũ trụ, y tế, vỏ bọc chính xác), đo từng tấm đầu vào.
Đối với gia công thông thường, một kế hoạch lấy mẫu — chẳng hạn như kiểm tra cứ mỗi tấm thứ năm hoặc mỗi cuộn — thường là đủ. Hãy ghi lại tần suất lấy mẫu trong quy trình kiểm tra đầu vào của bạn.
Câu hỏi thường gặp
Thông tin trong bài viết này nhằm mục đích tham khảo kỹ thuật chung. Các giá trị dung sai độ dày thay đổi tùy theo tiêu chuẩn vật liệu, năng lực nhà máy và điều kiện đơn hàng. Luôn kiểm tra các dung sai áp dụng đối chiếu với tiêu chuẩn vật liệu cụ thể và chứng nhận của nhà cung cấp trước khi chốt các quyết định thiết kế.