Trong ngành cơ khí, gờ bo tròn (fillet) và vát cạnh (chamfer) giống như một cặp “song sinh.” Nhìn thoáng qua, cả hai đều được dùng để xử lý các cạnh sắc, nhưng trên thực tế, chúng hoàn toàn khác nhau. Dùng đúng loại, tuổi thọ của chi tiết có thể tăng gấp đôi. Dùng sai loại, cả một lô sản xuất có thể bị loại bỏ.
1. Trước hết, hãy hiểu sự khác biệt giữa gờ bo tròn và vát cạnh
Nhiều người đã làm việc trong ngành từ ba đến năm năm vẫn có thể không giải thích rõ được sự khác biệt. Hãy bắt đầu bằng việc xem xét trực tiếp các đặc điểm hình học của chúng.
Minh họa sự khác biệt về đặc điểm hình học
| So sánh | Gờ bo tròn (góc R) | Vát cạnh |
|---|---|---|
| Hình học | Chuyển tiếp cung tròn bo tròn | Mặt phẳng nghiêng (45°/30°/60°) |
| Chức năng chính | Phân tán ứng suất và ngăn ngừa gãy do mỏi | Hỗ trợ lắp ráp, loại bỏ ba via và định hướng dòng chảy chất lỏng |
| Ứng dụng điển hình | Cổ trục khuỷu, cánh tuabin hàng không, lòng khuôn | Miệng lỗ ren, phụ kiện ống, đầu nối điện tử |
| Đặc tính tải trọng | Ưu tiên cho tải trọng tuần hoàn và tải trọng va đập | Ưu tiên cho tải trọng tĩnh và định hướng lắp ráp |
| Độ khó gia công | Cao hơn (cần dụng cụ định hình, dao phay bi hoặc mài) | Thấp hơn (có thể gia công bằng tiện, phay, giũa hoặc máy vát cạnh) |
| Ngoại hình | Mịn, bo tròn và dễ chịu khi chạm vào | Sạch, chính xác và mang phong cách công nghiệp |
Tóm gọn trong một câu: hãy dùng gờ bo tròn khi bạn lo ngại về gãy vỡ, và dùng vát cạnh khi bạn lo ngại về lắp ráp.
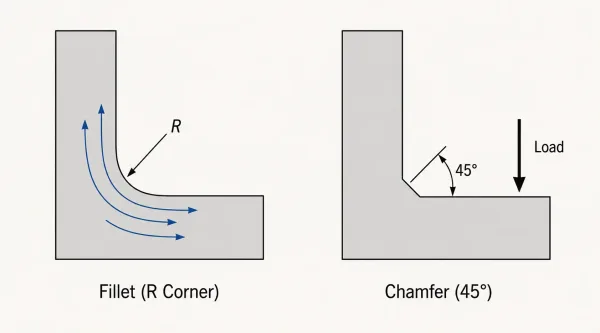
Sơ đồ này trình bày so sánh mặt cắt ngang cạnh nhau giữa gờ bo tròn (chuyển tiếp cung tròn mượt) và vát cạnh (cắt nghiêng 45 độ) tại một góc nối, kèm chú thích kích thước để làm nổi bật sự khác biệt hình học của chúng.
2. Lựa chọn thiết kế: Ba yếu tố này quyết định lựa chọn của bạn
Nếu chi tiết của bạn chịu tải trọng tuần hoàn hoặc lực va đập, gờ bo tròn là bắt buộc. Thực sự không có chỗ cho sự thỏa hiệp.
Mặt khác, nếu chi tiết chỉ chịu tải tĩnh hoặc đơn giản chỉ là một chi tiết nối, vát cạnh thường là đủ và thường có thể được xử lý như một thao tác hoàn thiện cạnh đơn giản. Điều này giúp tiết kiệm cả chi phí lẫn thời gian gia công.
Đừng đánh giá thấp chi tiết này. Khách hàng có thể chạm vào chi tiết một lần và quyết định không đặt hàng.
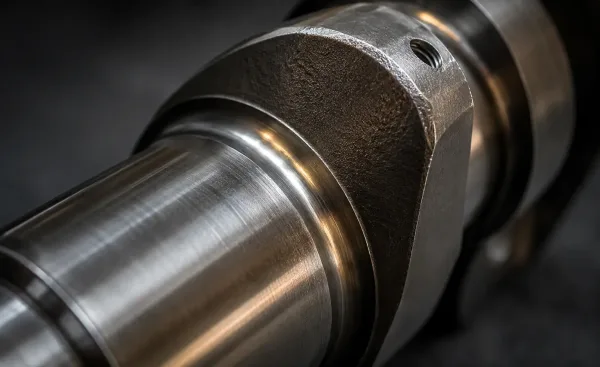
Hình cận cảnh này làm nổi bật bán kính gờ bo tròn mượt tại vị trí nối giữa cổ trục khuỷu và má khuỷu, minh họa loại xử lý cạnh quan trọng được sử dụng để ngăn ngừa nứt mỏi dưới tải chu kỳ.
3. Quy trình gia công: Không hiểu sản xuất thì không hiểu thiết kế
| Loại quy trình | Gia công gờ bo tròn | Gia công vát cạnh |
|---|---|---|
| Tiện | Dao tiện định hình / nội suy tròn (phù hợp cho chi tiết quay) | Điều chỉnh góc dao để tạo vát cạnh nhanh chóng |
| Phay | Dao phay bi / dao phay định hình (phù hợp cho bề mặt phức tạp) | Dao phay ngón / dao phay vát cạnh |
| Mài | Phù hợp cho độ chính xác cấp ổ bi | Thông thường không được sử dụng |
| EDM | Được sử dụng cho vật liệu độ cứng cao và gờ bo tròn khuôn phức tạp | Hiếm khi được sử dụng |
| Thao tác thủ công | Gần như không khả thi | Gia công bằng tay thợ tiện, phù hợp với các lô hàng nhỏ |
| Thiết bị chuyên dụng | Không có | Máy vát cạnh cho sản xuất tự động khối lượng lớn |
Lời nhắc từ các kỹ sư giàu kinh nghiệm: khi xem xét một chi tiết theo hướng thiết kế để dễ sản xuất, hãy nghĩ xem xưởng thực sự có đúng dụng cụ phù hợp cho công việc hay không. Đừng vẽ ra thứ gì đó không thể sản xuất được.
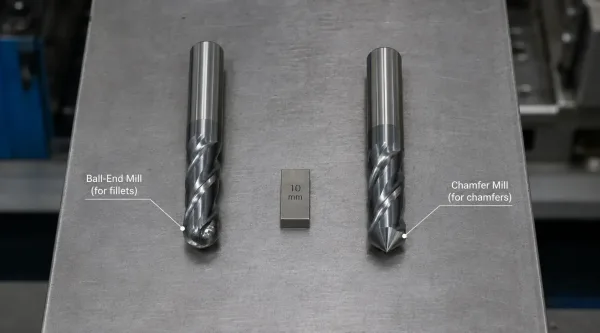
Hình ảnh này so sánh hai loại dao phay CNC quan trọng dùng để xử lý cạnh: dao phay đầu cầu với đầu bo tròn dùng để gia công gờ bo tròn, và dao phay vát cạnh với đầu nghiêng dùng để cắt vát cạnh.
4. Tránh Những Sai Lầm Thường Gặp Này
Sai lầm 1: Dùng vát cạnh trong khi lẽ ra nên dùng gờ bo tròn
Kết quả: tập trung ứng suất → nứt mỏi → gãy vỡ và phế phẩm. Một bài học RMB 800,000 đến từ chính loại sai lầm này.
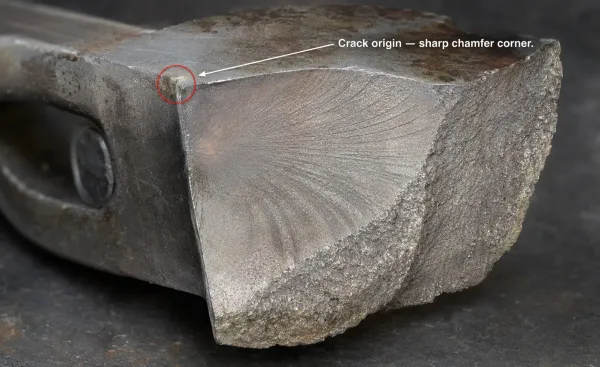
Ảnh macro này ghi lại vết nứt mỏi khởi phát tại một góc vát cạnh sắc trên chi tiết thép, cho thấy các vệt bờ biển điển hình và hình thái lan truyền vết nứt — hậu quả thực tế của việc dùng vát cạnh trong khi lẽ ra phải chỉ định gờ bo tròn.
Sai lầm 2: Chỉ định bán kính gờ bo tròn tùy tiện
Kết quả: nếu rãnh lượn tròn quá lớn, nó có thể can thiệp vào các chi tiết ghép và ngăn cản lắp ráp. Nếu quá nhỏ, nó sẽ không phân bố đủ ứng suất, khiến rãnh lượn tròn gần như vô nghĩa.
Sai lầm 3: Chọn góc vát cạnh ngẫu nhiên
Dùng một 60° vát cạnh ở miệng lỗ ren, và con vít có thể thậm chí không bắt đầu đúng cách. Các chi tiết tiêu chuẩn có góc tiêu chuẩn. Đừng tự sáng tạo.
Sai lầm 4: Chỉ tập trung vào chức năng mà bỏ qua chi phí gia công
Chi phí mài của một gờ bo tròn chính xác có thể gấp mười lần so với vát cạnh. Thiết kế là giai đoạn đầu tiên của kiểm soát chi phí.
5. Tham Chiếu Nhanh Thực Tế: Chọn Gì Trong Các Tình Huống Thường Gặp
| Ứng dụng | Lựa Chọn Khuyến Nghị | Lý do |
|---|---|---|
| Trục khuỷu, thanh truyền, chân răng | Rãnh lượn tròn | Tải tuần hoàn và phòng ngừa mỏi |
| Miệng lỗ ren, đầu bu lông | Vát cạnh | Dẫn hướng lắp ráp và loại bỏ ba via |
| Cạnh khoang khuôn | Rãnh lượn tròn | Dòng chảy vật liệu trơn tru hơn và chất lượng định hình tốt hơn |
| Phụ kiện ống, mặt bích đầu ống | Vát cạnh | Căn chỉnh kín và chuẩn bị hàn |
| Cạnh vỏ thiết bị điện tử tiêu dùng | Rãnh lượn tròn lớn | Cảm giác cầm và ngoại hình tốt hơn |
| Đầu mối ghép trục-lỗ chính xác | Rãnh lượn tròn nhỏ hoặc không có | Tránh can thiệp trong quá trình lắp ráp |
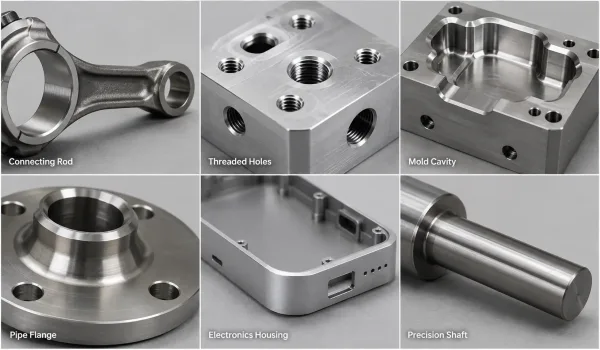
Thư viện ảnh này trình bày sáu ví dụ thực tế về các lựa chọn xử lý cạnh — gờ bo tròn trên thanh truyền và khoang khuôn, vát cạnh trên lỗ ren và mặt bích ống, gờ bo tròn lớn trên vỏ thiết bị điện tử, và gờ bo tròn tối thiểu trên trục chính xác — khớp với hướng dẫn tham chiếu nhanh trong bài viết.