Bạn nhận một chi tiết tấm thay thế từ nhà cung cấp. Kích thước chính xác, vật liệu khớp với bản vẽ, và các lỗ thẳng hàng. Nhưng khi đặt cạnh cụm lắp ráp gốc, màu sắc lệch rõ rệt. Màu xám hơi ấm hơn. Độ bóng khác nhau. Trong một số điều kiện chiếu sáng, hai chi tiết trông như thuộc về hai sản phẩm khác nhau.
Đây là một trong những vấn đề phổ biến nhất—và có thể phòng ngừa nhất—trong gia công tấm kim loại theo yêu cầu cho chi tiết thay thế. Lệch màu ở chi tiết thay thế thường không phải do lỗi pha sơn. Đó là vấn đề hệ thống bắt nguồn từ cách chỉ định màu, cách chuẩn bị bề mặt nền, và cách kiểm soát quy trình phủ.
Bài viết này giải thích tại sao các chi tiết tấm kim loại thay thế không khớp với màu gốc, và các đội ngũ kỹ thuật và mua hàng có thể làm gì để ngăn ngừa điều này từ phía sản xuất.
Tại sao chi tiết tấm kim loại thay thế hiếm khi khớp với màu gốc
Có bốn nguồn chính gây lệch màu khi sản xuất chi tiết tấm thay thế. Mỗi nguồn khuếch đại các nguồn còn lại, đó là lý do ngay cả những sơ suất nhỏ cũng có thể dẫn đến khác biệt rõ rệt.
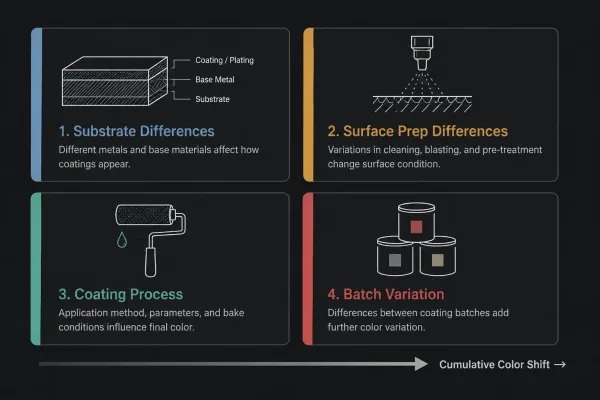
Bốn nguồn chính gây lệch màu ở chi tiết tấm thay thế — mỗi nguồn khuếch đại các nguồn còn lại.
Khác biệt về vật liệu nền. Chi tiết gốc có thể được làm từ thép cán nguội, trong khi chi tiết thay thế dùng thép mạ kẽm. Hoặc chi tiết gốc dày 1.5 mm còn chi tiết thay thế dày 2.0 mm. Ngay cả khi bản vẽ chỉ định cùng loại vật liệu, sự biến đổi vi cấu trúc bề mặt giữa các lô hoặc giữa các nhà cung cấp ảnh hưởng đến độ bám dính của sơn và cách ánh sáng phản chiếu từ lớp hoàn thiện.
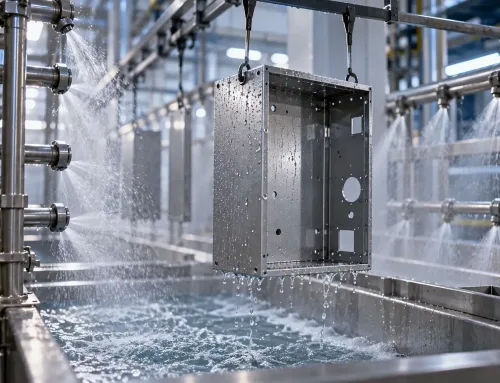
Khác biệt về chuẩn bị bề mặt. Trước khi áp dụng bất kỳ lớp phủ nào, bề mặt kim loại phải được làm sạch và xử lý trước—thông qua các quy trình như tẩy dầu mỡ, xử lý trước bằng phosphating, hoặc chuyển hóa bằng cromat. Nếu chi tiết gốc đã được phosphating và chi tiết thay thế chỉ được tẩy dầu mỡ, sơn sẽ bám trên bề mặt theo cách khác, tạo ra sự lệch màu có thể đo lường được ngay cả khi sử dụng cùng loại sơn.
Khác biệt về quy trình phủ. Sơn lỏng và sơn bột có hành vi khác nhau về độ đồng đều của độ dày màng sơn, tính nhất quán màu giữa các lô và kiểm soát độ bóng. Nếu chi tiết gốc được phủ sơn lỏng và chi tiết thay thế được phủ sơn bột—hoặc ngay cả khi sử dụng cùng quy trình nhưng với cài đặt thiết bị khác nhau—kết quả có thể trông khác biệt rõ rệt.
Biến thiên giữa các lô. Nhà sản xuất sơn sản xuất màu theo từng lô. Mỗi lô có độ lệch nhỏ nhưng đo lường được so với tiêu chuẩn, được biểu thị bằng ΔE (Delta E) trong không gian màu CIE L*a*b*. ΔE bằng 1.0 thường không thể nhận biết được bằng mắt thường. ΔE bằng 2.0–3.0 có thể nhìn thấy khi kiểm tra kỹ. Nhiều nhà cung cấp sơn công nghiệp giao sản phẩm trong dung sai ΔE là 1.5–2.0, điều này có nghĩa là hai chi tiết được sơn từ các lô khác nhau có thể trông hơi khác nhau ngay cả khi mọi yếu tố khác đều giống nhau.
Khi bốn yếu tố này chồng chéo lên nhau, sự lệch màu tích lũy có thể đáng kể. Cách đáng tin cậy nhất để ngăn chặn điều này là kiểm soát từng biến số ở giai đoạn đặc tả và mẫu—không phải cố gắng khắc phục sau khi sản xuất.
Vật liệu nền ảnh hưởng đến bề ngoài lớp sơn hoàn thiện như thế nào
Cùng một công thức sơn được áp dụng trên các kim loại nền khác nhau sẽ không tạo ra cùng một kết quả thị giác. Điều này là do mỗi chất nền có độ nhám bề mặt, độ phản xạ và tương tác hóa học khác nhau với hệ thống lớp phủ.
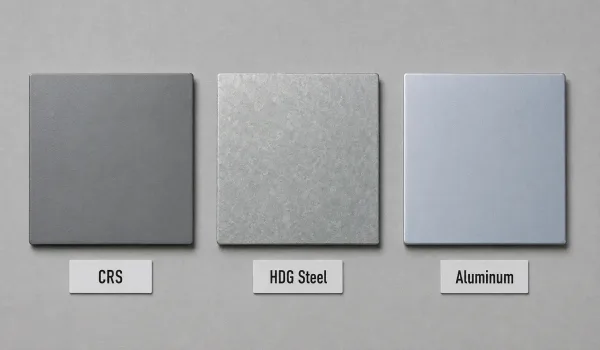
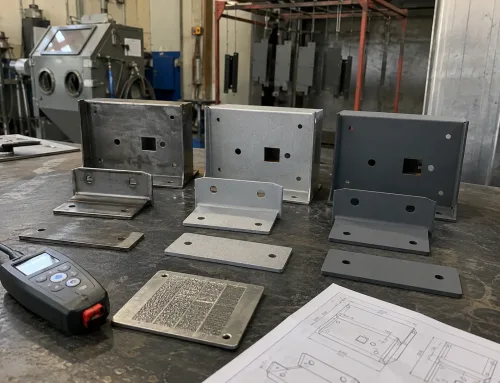
Cùng một công thức sơn màu xám được áp dụng trên ba chất nền khác nhau tạo ra kết quả khác biệt rõ rệt do năng lượng bề mặt, độ phản xạ và các biến thiên xử lý trước.
Thép cán nguội: Bề mặt mịn, màu sắc dễ dự đoán
Thép cán nguội (CRS) có bề mặt tương đối đồng đều, mịn với độ xốp thấp. Sơn bám nhất quán, và lớp hoàn thiện thu được có thể dự đoán được về màu sắc và độ bóng. CRS là chất nền dễ nhất để phối màu vì bề mặt hoạt động giống nhau từ tấm này sang tấm khác, giả sử cùng nhà cung cấp và quy trình cán.
Tuy nhiên, CRS dễ bị gỉ sét nhanh nếu không được phủ sơn kịp thời sau khi xử lý bề mặt. Nếu chi tiết thay thế được lưu kho lâu hơn chi tiết ban đầu, quá trình oxy hóa bề mặt có thể đã làm thay đổi lớp nền trước khi phủ sơn, gây ra sự lệch màu tinh tế.
Thép mạ kẽm: Lớp kẽm tạo nên lớp nền khác biệt
Thép mạ kẽm—dù là thép mạ kẽm nhúng nóng (HDG) hay mạ kẽm điện—có lớp kẽm trên bề mặt thép nền. Kẽm có độ phản xạ và năng lượng bề mặt khác so với thép trần. Điều này có nghĩa là cùng loại sơn sẽ có vẻ hơi khác về sắc độ và độ sáng khi được phủ lên kẽm so với phủ lên CRS trần.
Ngoài ra, bề mặt mạ kẽm cần xử lý bề mặt trước cụ thể (ví dụ thụ động hóa bằng cromat hoặc lớp sơn lót tương thích với kẽm) trước khi phủ lớp sơn phủ ngoài. Nếu chi tiết gốc có dùng sơn lót còn chi tiết thay thế thì không, màu sẽ bị thay đổi. Nếu cả hai đều dùng sơn lót nhưng thuộc các họ hóa chất khác nhau, kết quả cũng sẽ khác.
Nhôm: Oxy hóa và Anodizing cản trở màu sắc
Nhôm tự nhiên hình thành một lớp oxit mỏng ảnh hưởng đến độ bám dính và màu sắc của sơn. Nếu chi tiết gốc được phủ lớp chuyển hóa bằng cromat trước khi sơn còn chi tiết thay thế chỉ được tẩy dầu mỡ, liên kết sơn và bề ngoài sẽ khác.
Nhôm anod hóa đặt ra một thách thức riêng. Quá trình anod hóa tạo ra một lớp oxit nhôm xốp có thể được nhuộm màu trước khi bịt kín. Nếu chi tiết ban đầu được anod hóa và bịt kín, còn chi tiết thay thế lại được sơn, màu sắc sẽ không bao giờ khớp vì hai quy trình tạo ra cấu trúc bề mặt hoàn toàn khác nhau.
Đối với nhôm sơn, các biến số quan trọng là loại lớp chuyển hóa bề mặt, lớp sơn lót (nếu có) và hệ sơn phủ. Những thông tin này phải được ghi rõ trên bản vẽ để đảm bảo tính nhất quán giữa các đơn đặt hàng thay thế.
Sơn lỏng so với Sơn bột: Loại nào cho độ đồng nhất màu tốt hơn?
Cả sơn lỏng và sơn tĩnh điện đều được sử dụng rộng rãi cho các chi tiết tấm kim loại. Lựa chọn giữa chúng không chỉ ảnh hưởng đến độ bền và chi phí mà còn cả độ chính xác khi ghép màu.
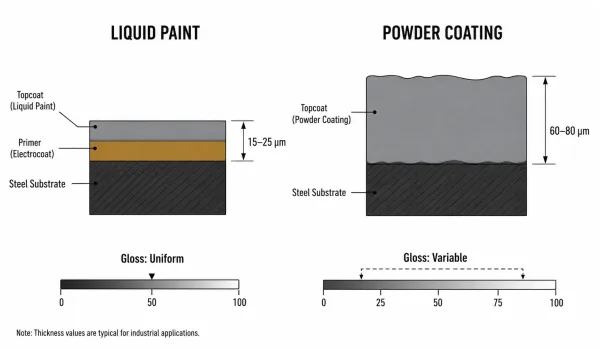
Sơn lỏng tạo ra lớp màng mỏng hơn, đồng đều hơn với khả năng kiểm soát độ bóng tốt hơn, trong khi sơn tĩnh điện dày hơn và nhạy cảm hơn với sự biến động của lò sấy và quá trình đóng rắn.
Sơn lỏng cho phép kiểm soát màu sắc tinh vi hơn. Vì sơn được pha trộn từ các sắc tố cơ bản, nó có thể được điều chỉnh để khớp với màu mục tiêu với độ chính xác cao. Hệ sơn lỏng cũng tạo ra lớp màng mỏng hơn, đồng đều hơn, giúp giảm nguy cơ biến thiên độ bóng trên các bề mặt lớn. Đối với các ứng dụng mà việc ghép màu chính xác là rất quan trọng—chẳng hạn như vỏ sản phẩm tiêu dùng nhìn thấy được hoặc vỏ thiết bị y tế—sơn lỏng thường là lựa chọn tốt hơn.
Sơn tĩnh điện cho chi tiết tấm kim loại bền hơn và thân thiện với môi trường hơn, nhưng tính linh hoạt về màu sắc thấp hơn. Bột sơn được sản xuất dưới dạng hỗn hợp khô của nhựa và sắc tố, và mỗi lô sản xuất là một lần chạy riêng biệt. Việc điều chỉnh màu giữa các lô là có thể nhưng kém chính xác hơn so với hệ sơn lỏng. Việc kiểm soát độ bóng trong sơn tĩnh điện phụ thuộc nhiều vào tính đồng đều của nhiệt độ lò và thời gian đóng rắn, cả hai đều có thể thay đổi trong suốt một chu kỳ sản xuất.
| Yếu tố | Sơn lỏng | Sơn tĩnh điện |
|---|---|---|
| Độ chính xác màu sắc | Cao — có thể điều chỉnh sắc tố theo từng lô | Trung bình — bị giới hạn theo lô |
| Kiểm soát độ bóng | Đồng đều hơn trên toàn bộ bề mặt | Phụ thuộc vào lò sấy và điều kiện đóng rắn |
| Tính nhất quán giữa các lô | Tốt khi dùng cùng một lô sơn | Biến thiên giữa các lô bột |
| Kiểm soát độ dày màng sơn | Mỏng, đồng đều (15–25 μm điển hình) | Dày hơn (60–80 μm điển hình), kém đồng đều hơn |
| Tốt nhất cho việc ghép màu | Chi tiết có yêu cầu ngoại hình quan trọng | Chi tiết kết cấu hoặc ít nhìn thấy |
Nếu chi tiết thay thế của bạn phải khớp chính xác với một cụm lắp ráp hiện có, sơn lỏng thường là lựa chọn an toàn hơn—miễn là chi tiết ban đầu cũng được phủ bằng sơn lỏng. Nếu chi tiết ban đầu được phủ bột, chi tiết thay thế nên sử dụng cùng quy trình, cùng nhà cung cấp bột sơn, và lý tưởng nhất là cùng lô sản xuất.
Cách chỉ định màu sơn trên bản vẽ để nhà sản xuất làm đúng
Cách hiệu quả nhất để ngăn ngừa sai lệch màu là chỉ định màu chính xác trên bản vẽ kỹ thuật. Các mô tả mơ hồ như “màu xám” hoặc “màu đen mờ” để lại quá nhiều khoảng trống cho cách diễn giải. Dưới đây là những nội dung cần bao gồm.
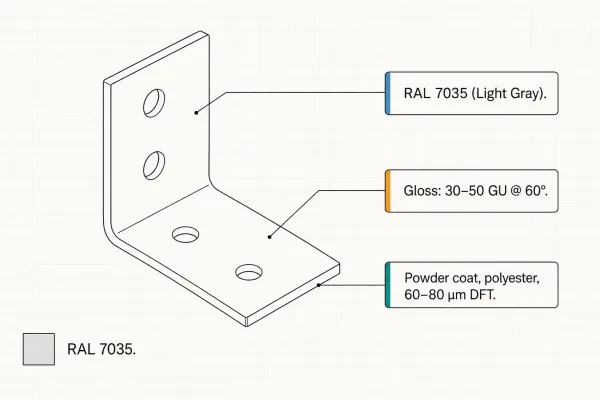
Một ghi chú bản vẽ rõ ràng chỉ định tiêu chuẩn màu, độ bóng và quy trình phủ — cách hiệu quả nhất để ngăn ngừa sai lệch màu trên chi tiết thay thế.
Chọn một tiêu chuẩn màu: RAL, Pantone, PMS hoặc NCS
Chọn một tiêu chuẩn màu được công nhận và cung cấp mã chính xác. Các tiêu chuẩn phổ biến nhất trong sản xuất tấm kim loại là:
- RAL Classic — Được sử dụng rộng rãi ở châu Âu và Trung Quốc cho sơn phủ công nghiệp. Ví dụ: RAL 7035 (Xám nhạt)
- Pantone (PMS) — Phổ biến ở Bắc Mỹ và cho các sản phẩm nhạy cảm về thương hiệu. Ví dụ: Pantone Cool Gray 3 C
- NCS (Natural Color System) — Được sử dụng trong các ứng dụng kiến trúc và ở vùng Scandinavia. Ví dụ: NCS S 1502-Y
Mỗi hệ thống có dải màu và mức độ chính xác khác nhau. RAL và Pantone là thực tế nhất cho sản xuất tấm kim loại vì hầu hết các nhà cung cấp sơn phủ có thể khớp màu trực tiếp.
Luôn chỉ định mã đầy đủ, bao gồm mọi hậu tố (chẳng hạn như “C” cho vật liệu đã phủ trong Pantone). Chỉ viết “RAL gray” là không đủ—hệ thống RAL có hơn 40 sắc độ xám.
Luôn chỉ định mức độ bóng
Độ bóng được đo bằng đơn vị độ bóng (GU) ở một góc tiêu chuẩn, thường là 60°. Một bề mặt mờ có thể cho giá trị 10–20 GU, trong khi một bề mặt bóng cao có thể vượt quá 80 GU. Hai chi tiết được sơn cùng màu RAL nhưng ở các mức độ bóng khác nhau sẽ trông khác nhau dưới cùng điều kiện ánh sáng.
Trên bản vẽ của bạn, hãy ghi rõ các yêu cầu bề mặt tấm kim loại như mức độ bóng dưới dạng một khoảng—ví dụ: “30–50 GU tại 60°” hoặc “mờ, <20 GU at 60°.” Nếu bạn không ghi rõ độ bóng, nhà sản xuất sẽ chọn một giá trị mặc định và nó có thể không khớp với bản gốc.
Ghi rõ quy trình phủ trên bản vẽ
Bao gồm loại lớp phủ và, khi phù hợp, sản phẩm hoặc hệ thống cụ thể:
- “Sơn tĩnh điện, polyester, RAL 7035, 60–80 μm DFT”
- “Sơn lỏng hai thành phần polyurethane, Pantone Cool Gray 3 C, 20–30 μm DFT”
- “E-coat + sơn phủ tĩnh điện, RAL 9005, tổng 60–80 μm”
Việc ghi rõ quy trình giúp ngăn nhà sản xuất thay thế bằng một hệ phủ khác có thể cho ra màu sắc khác, ngay cả khi công thức sắc tố về danh nghĩa là giống nhau.
Cần xác nhận gì ở giai đoạn mẫu để tránh vấn đề màu theo lô
Giai đoạn mẫu là cơ hội cuối cùng để chốt màu trước khi sản xuất. Bỏ qua hoặc vội vàng ở bước này là nguyên nhân phổ biến nhất gây ra tranh chấp màu sắc ở cấp lô hàng.
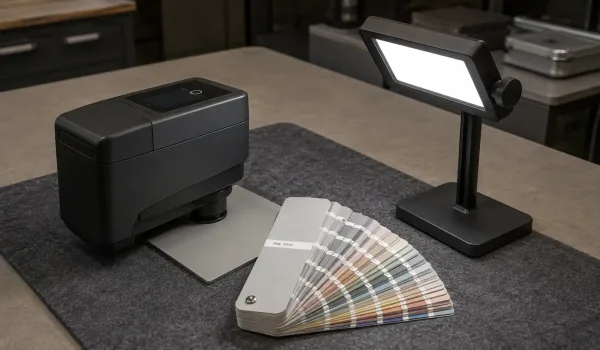
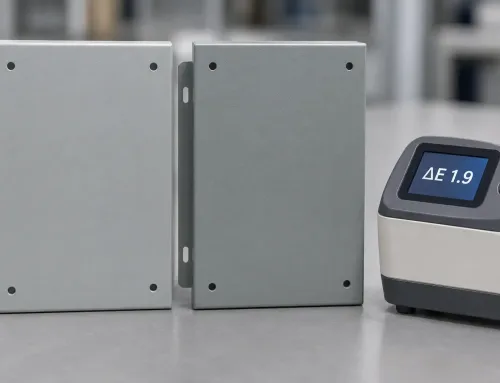
Đánh giá mẫu sơn vật lý bằng máy đo quang phổ và đối chiếu RAL dưới điều kiện D65 chiếu sáng tiêu chuẩn hóa — tiêu chuẩn vàng để phê duyệt màu ở giai đoạn mẫu.
Phê duyệt mẫu màu vật lý, không phải bản mẫu kỹ thuật số. Màn hình, máy in và bảng màu PDF không phải là tham chiếu đáng tin cậy cho sơn phủ công nghiệp. Yêu cầu mẫu sơn trên chính vật liệu nền thực tế, sử dụng đúng quy trình phủ thực tế. Giữ mẫu này làm tham chiếu cho sản xuất.
Xác định dung sai ΔE trong hợp đồng mua hàng của bạn. ΔE ≤1.0 là chặt chẽ và phù hợp cho sản phẩm tiêu dùng có bề mặt nhìn thấy. ΔE ≤2.0 là tiêu chuẩn cho hầu hết các ứng dụng công nghiệp. ΔE ≤3.0 là chấp nhận được cho các chi tiết kết cấu hoặc không nhìn thấy. Thống nhất giá trị này với nhà sản xuất trước khi bắt đầu sản xuất.
Đánh giá dưới ánh sáng tiêu chuẩn hóa. Diện mạo màu sắc thay đổi dưới các nguồn sáng khác nhau. Sử dụng buồng mô phỏng ánh sáng ban ngày D65 (6500K) để đánh giá, và tránh so sánh màu dưới ánh sáng hỗn hợp hoặc đèn huỳnh quang. Nếu sản phẩm của bạn sẽ được nhìn dưới điều kiện cụ thể (ánh sáng bán lẻ, ánh sáng ban ngày ngoài trời, v.v.), hãy đánh giá trong chính những điều kiện đó.
Giữ mẫu tham chiếu từ mỗi lô sản xuất. Nếu bạn đặt cùng một chi tiết nhiều lần, hãy giữ lại một mẫu sơn từ mỗi lô. Khi đặt hàng lặp lại, gửi mẫu đã phê duyệt gần nhất cho nhà sản xuất làm tham chiếu. Điều này loại bỏ hiện tượng “trôi màu” xảy ra khi màu chỉ được chỉ định bằng mã mà không có so sánh vật lý.
Danh sách kiểm tra: Thông tin màu cần gửi cho nhà sản xuất của bạn
Trước khi đặt hàng các chi tiết tấm kim loại thay thế, hãy đảm bảo yêu cầu báo giá hoặc đơn đặt hàng của bạn bao gồm các nội dung sau:
- Tiêu chuẩn màu và mã chính xác — ví dụ: RAL 7035, Pantone Cool Gray 3 C, NCS S 1502-Y. Không chỉ dùng tên mô tả.
- Mức độ bóng — Chỉ định dưới dạng dải GU tại 60°, hoặc mô tả là mờ/bán bóng/cao bóng kèm giá trị mục tiêu.
- Quy trình phủ — Sơn lỏng (chỉ định loại nhựa) hoặc phủ bột (chỉ định nhóm nhựa). Nếu bản gốc sử dụng lớp lót E-coat, hãy đưa thông tin đó vào.
- Mẫu tham chiếu vật lý — Gửi một mảnh sơn mẫu, một đoạn của chi tiết gốc, hoặc một mẫu sản xuất đã được phê duyệt trước đó. Đây là tham chiếu màu đáng tin cậy nhất.
- Dung sai ΔE — Nêu mức chênh lệch màu tối đa có thể chấp nhận. Nếu bạn không chắc chắn, ΔE ≤ 2.0 là giá trị mặc định hợp lý cho chi tiết công nghiệp.
- Điều kiện đánh giá — Chỉ định tiêu chuẩn chiếu sáng (D65 ánh sáng ban ngày hoặc điều kiện xem thực tế của sản phẩm của bạn) và góc nhìn.
Cung cấp thông tin này ngay từ đầu giảm thiểu trao đổi qua lại, ngăn ngừa chậm trễ sản xuất và giảm đáng kể rủi ro nhận phải các chi tiết không khớp.