Việc chỉ định sơn lót epoxy cho chi tiết tấm thép carbon nghe có vẻ đơn giản — thêm một dòng vào bản vẽ, gửi đi xin báo giá, rồi chuyển sang việc khác. Trên thực tế, dòng đó mang trọng lượng lớn hơn hầu hết kỹ sư tưởng tượng. Hệ sơn bạn chỉ định ảnh hưởng đến thứ tự các bước sản xuất, chi tiết có thể được hàn sau khi sơn lót hay không, bán kính gấp uốn ứng xử ra sao dưới ứng suất, và các kích thước lắp ráp cuối cùng có còn giữ dung sai hay không. Với một giá đỡ đơn giản, những điều này có thể là mối lo ngại nhỏ. Với một vỏ có dung sai chặt, mối hàn và phần cứng lắp ép, việc bỏ qua chúng có thể dẫn đến làm lại, giao hàng trễ, hoặc một chi tiết trông bị ăn mòn chỉ trong vài tháng sau khi lắp đặt.
Hướng dẫn này giải thích sơn lót epoxy làm gì trên tấm thép carbon, cách chỉ định đúng, và điều gì xảy ra tại xưởng khi bạn làm vậy.
Vì sao thép tấm carbon cần sơn lót
Thép carbon bị ăn mòn. Không giống thép không gỉ, vốn tạo thành lớp oxit crom thụ động chống lại quá trình oxy hóa tiếp theo, thép carbon không có cơ chế tự bảo vệ. Khi tiếp xúc với độ ẩm và oxy — kể cả trong kho hàng hoặc trong quá trình vận chuyển nội địa — thép carbon trần sẽ phát triển gỉ bề mặt trong vòng vài ngày. Trong môi trường khắc nghiệt (ven biển, công nghiệp hoặc độ ẩm cao), quá trình ăn mòn diễn ra nhanh hơn và có thể ảnh hưởng đến cả thẩm mỹ lẫn tính toàn vẹn cấu trúc.
Đối với chi tiết tấm kim loại, rủi ro được khuếch đại bởi diện tích bề mặt. Một tấm phẳng hoặc giá đỡ tạo hình phơi ra một vùng lớn kim loại không được bảo vệ với môi trường. Các cạnh cắt bằng laser hoặc dập đặc biệt dễ bị tổn thương vì vùng ảnh hưởng nhiệt làm gián đoạn lớp gỉ cán (mill scale) vốn có thể cung cấp mức bảo vệ hạn chế.
Sơn lót đóng vai trò là lớp đầu tiên của hệ sơn. Nhiệm vụ của nó là hai mặt: bám dính vào nền thép và cung cấp một lớp nền chống ăn mòn cho các lớp sơn tiếp theo. Nếu không có nó, ngay cả lớp sơn phủ chất lượng cao cũng sẽ hỏng sớm vì thiếu một nền ổn định để bám dính.
Sơn lót epoxy thực sự làm gì trên thép carbon
Sơn lót epoxy là một lớp phủ hai thành phần (2K) — gồm nhựa gốc trộn với chất đóng rắn (chất đóng rắn amine hoặc polyamide) trước khi thi công. Sau khi trộn, các thành phần liên kết ngang để tạo thành một màng dày đặc, kháng hóa chất. Chính sự liên kết ngang này mang lại ưu thế của epoxy so với sơn lót một thành phần: cường độ bám dính cao hơn, khả năng chắn tốt hơn và kháng ẩm, kháng hóa chất tốt hơn.
Trên thép carbon, sơn lót epoxy đảm nhận hai chức năng cốt lõi:
- Tăng cường bám dính. Màng epoxy bám dính cơ học và hóa học lên bề mặt thép đã được làm sạch bằng phun mài mòn, tạo nền để các lớp phủ tiếp theo (lớp trung gian epoxy, lớp phủ ngoài polyurethane) có thể bám dính mà không bị bong tróc.
- Bảo vệ bằng hàng rào chắn. Màng đã đóng rắn hoạt động như một hàng rào vật lý, ngăn hơi ẩm, oxy và các ion ăn mòn tiếp cận nền thép. Lớp phủ này không cung cấp bảo vệ điện hóa (khác với sơn lót giàu kẽm), nhưng đối với các môi trường C2–C4 theo ISO 12944, chỉ riêng bảo vệ bằng hàng rào chắn thường đã đủ.
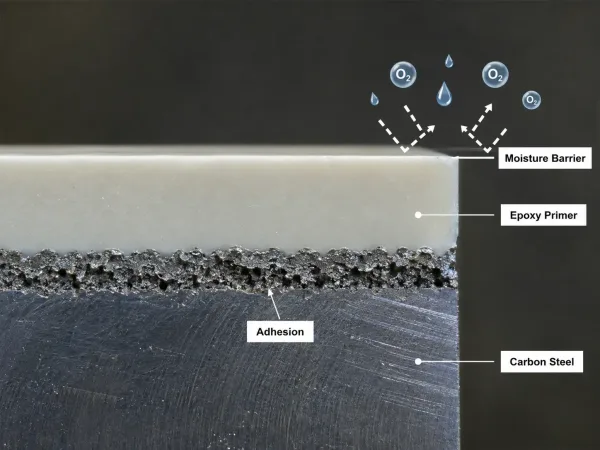
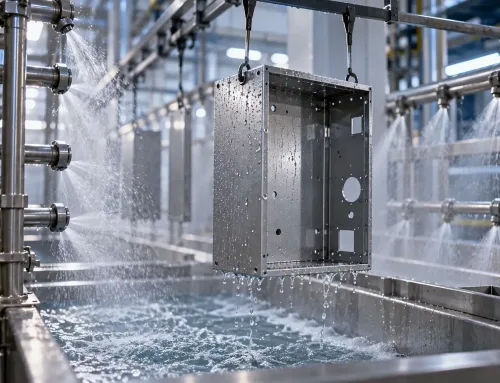
Sơn lót epoxy bám dính lên thép carbon đã được xử lý bề mặt và ngăn hơi ẩm cùng các chất gây ăn mòn.
Sơn lót epoxy tiêu chuẩn được thi công ở độ dày màng khô (DFT) 50–80 µm mỗi lớp. Đối với hầu hết chi tiết thép tấm carbon trong nhà hoặc môi trường ăn mòn nhẹ, một lớp sơn lót duy nhất cộng với lớp phủ ngoài là đủ. Đối với môi trường ngoài trời hoặc công nghiệp, hệ ba lớp — sơn lót epoxy, lớp trung gian epoxy, lớp phủ ngoài polyurethane — phổ biến hơn, với tổng DFT của hệ đạt 200–300 µm.
Một điểm khác biệt đáng lưu ý: 2K sơn lót epoxy hai thành phần so với sơn lót epoxy một thành phần (1K). Hệ 2K đóng rắn thông qua liên kết ngang hóa học và cho hiệu năng vượt trội. Hệ 1K đóng rắn bằng cách hấp thụ hơi ẩm hoặc bay hơi dung môi và thường chỉ dùng cho các ứng dụng tải nhẹ hoặc bảo dưỡng. Đối với chế tạo mới chi tiết thép tấm carbon, 2K epoxy hai thành phần là quy cách tiêu chuẩn.
Chuẩn bị bề mặt — Bước quyết định lớp phủ có hiệu quả hay không
Xử lý bề mặt là yếu tố quan trọng nhất đối với hiệu năng của lớp phủ. Một lớp sơn lót epoxy được quy định tốt nhưng thi công trên thép xử lý bề mặt kém sẽ bị hỏng trong vòng vài tháng. Đồng thuận trong ngành phủ — được hàng thập kỷ dữ liệu thực tế ủng hộ — là xử lý bề mặt chiếm khoảng 60–80% tuổi thọ sử dụng của hệ lớp phủ.
Đối với thép tấm carbon, tiêu chuẩn chuẩn bị bề mặt bằng phun mài mòn tối thiểu cho sơn lót epoxy là Sa 2½ theo ISO 8501-1 (tương đương với SSPC-SP10 / NACE No. 2 near-white blast). Quy trình này loại bỏ gỉ cán, gỉ sét, lớp phủ cũ và các chất gây ô nhiễm bề mặt, để lại một bề mặt sạch, có góc cạnh để sơn lót bám vào.
Hai yếu tố bổ sung cũng quan trọng:
- Hồ sơ bề mặt (mẫu neo). Bề mặt sau khi phun sạch nên có độ nhám bề mặt (Rz) là 40–70 µm (xác nhận theo TDS của sản phẩm sơn lót). Quá mịn thì sơn lót không thể bám. Quá nhám thì các đỉnh có thể nhô ra xuyên qua màng sơn, tạo ra các điểm yếu nơi ăn mòn có thể khởi phát.
- Độ sạch bề mặt. Trước khi phun, thép phải không có dầu, mỡ và muối hòa tan. Việc làm sạch bằng dung môi hoặc chất tẩy rửa (theo ISO 8504-1) cần được thực hiện trước khi phun mài mòn. Chất gây ô nhiễm còn sót lại trên bề mặt sẽ gây ra lỗi bám dính bất kể chất lượng phun như thế nào.
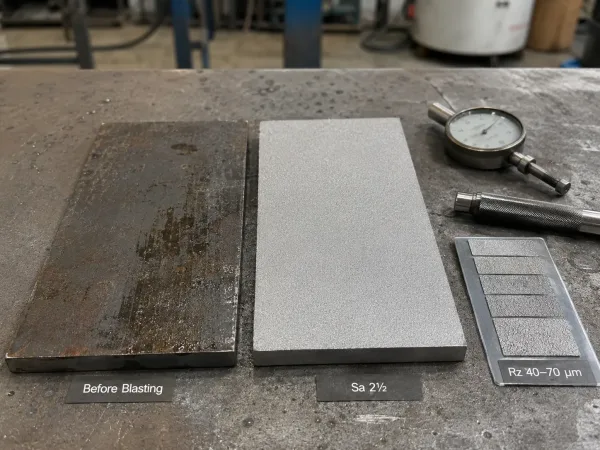
Phun mài mòn đúng cách tạo ra bề mặt sạch và có hồ sơ cần thiết để sơn lót epoxy bám dính đáng tin cậy.
Thép carbon cán nóng so với cán nguội có một sự khác biệt thực tế. Tấm cán nóng có một lớp gỉ cán (oxit sắt từ quá trình cán) phải được loại bỏ hoàn toàn bằng phun. Tấm thép carbon cán nguội thường mịn hơn và không có gỉ cán, nhưng có thể có dầu cán cần được tẩy mỡ trước khi xử lý bề mặt.Trong cả hai trường hợp, mục tiêu là giống nhau: một bề mặt sạch, có hồ sơ phù hợp sẵn sàng cho sơn lót.
Sau khi phun, bề mặt nên được sơn lót càng sớm càng tốt — lý tưởng là trong cùng một ca làm việc. Gỉ sét nhanh có thể bắt đầu hình thành trên thép carbon vừa phun trong vòng vài giờ trong điều kiện ẩm, và việc phun lại sẽ làm tăng chi phí và gây chậm trễ.
Sơn lót epoxy so với các loại sơn lót khác cho thép carbon
Sơn lót epoxy là lựa chọn phổ biến nhất cho thép tấm carbon trong các ứng dụng công nghiệp, nhưng không phải là lựa chọn duy nhất. Bảng dưới đây so sánh bốn loại sơn lót theo các yếu tố quan trọng đối với chi tiết gia công:
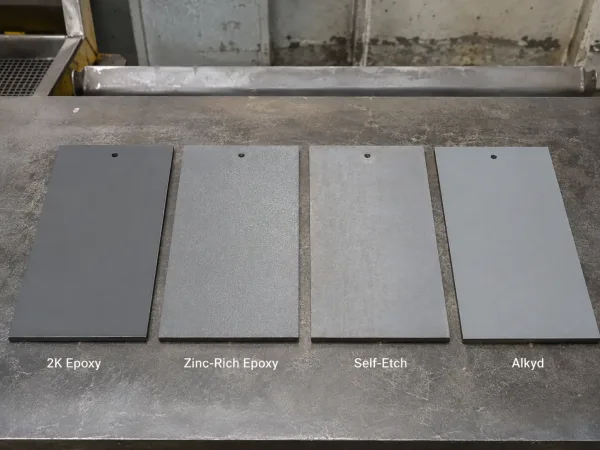
Các hệ sơn lót khác nhau cung cấp các mức độ bám dính, bảo vệ chống ăn mòn và chống chịu môi trường khác nhau.
| Yếu tố | Sơn lót epoxy (2K) | Epoxy giàu kẽm | Sơn lót tự ăn mòn / sơn lót rửa | Sơn lót alkyd |
|---|---|---|---|---|
| Chức năng chính | Rào cản + bám dính | Điện hóa + rào cản | Ăn mòn hóa học + bám dính | Rào cản (cơ bản) |
| Bảo vệ chống ăn mòn | Tốt (C2–C4) | Xuất sắc (C4–CX) | Nhẹ (C1–C2) | Nhẹ (C2) |
| Chống chịu hóa chất | Cao | Cao | Thấp | Thấp |
| DFT điển hình | 50–80 µm | 60–80 µm | 8–15 µm | 40–60 µm |
| Phù hợp nhất cho | Thép carbon công nghiệp tổng hợp | Ngoài trời hạng nặng, hàng hải, chôn ngầm | Tôn mỏng, không chịu lực | Tiết kiệm, trong nhà, tiếp xúc nhẹ |
| Hạn chế | Không dùng cho ngâm chìm hoặc môi trường CX nếu không có lớp sơn trung gian | Chi phí cao hơn; cần lớp sơn phủ hoàn thiện | Không đủ cho thép carbon kết cấu | Kháng hóa chất kém; đóng rắn chậm |
Đối với hầu hết các chi tiết tấm thép carbon — giá đỡ, vỏ hộp, tấm bảng, khung và các bộ phận kết cấu trong môi trường C2–C4 — sơn lót epoxy 2K tiêu chuẩn là thông số kỹ thuật phù hợp. Nên chỉ định sơn epoxy giàu kẽm khi các chi tiết sẽ tiếp xúc với môi trường biển, ven biển hoặc công nghiệp nặng (C5 trở lên), hoặc khi tuổi thọ thiết kế vượt quá 15 năm trong điều kiện khả năng bảo trì hạn chế.
Sơn lót tự ăn mòn và sơn lót alkyd thường không phù hợp với tấm thép carbon gia công cơ khí. Sơn lót tự ăn mòn được thiết kế cho nền mỏng hoặc không chịu lực kết cấu và không cung cấp đủ khả năng bảo vệ ngăn cách cho sử dụng công nghiệp. Sơn lót alkyd đóng rắn chậm, kháng hóa chất hạn chế và phổ biến hơn trong các ứng dụng kiến trúc hoặc tải nhẹ.
Việc chỉ định sơn lót epoxy ảnh hưởng đến sản xuất tấm thép như thế nào
Đây là lúc nhiều kỹ sư và người mua nhận ra rằng một thông số kỹ thuật lớp phủ không chỉ là quyết định xử lý bề mặt — mà còn là quyết định về trình tự sản xuất. Việc chỉ định sơn lót epoxy trên bản vẽ sẽ thay đổi cách xưởng sản xuất lập kế hoạch, gia công và kiểm tra chi tiết.
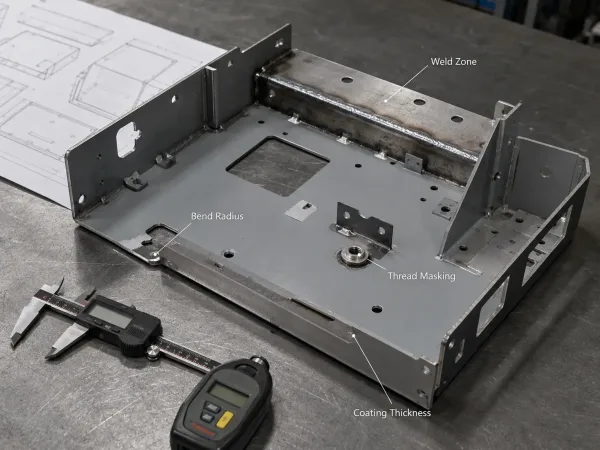
Sơn lót epoxy ảnh hưởng đến vùng hàn, độ toàn vẹn của mối uốn, các đặc trưng ren và kích thước chi tiết thành phẩm.
Vùng hàn phải để trần, không được phủ sơn
Sơn lót epoxy bị cháy ở nhiệt độ hàn (thường trên 250–300 °C). Việc sơn lót trước khi hàn gây ra ba vấn đề: khói độc cho thợ hàn, độ rỗng và tạp chất trong mối hàn, và nhiễm bẩn bể hàn. Đối với các chi tiết cần hàn, thông lệ tiêu chuẩn là che chắn hoặc để không sơn lót một vùng đệm ít nhất 50 mm xung quanh mỗi mối hàn. Điều này có nghĩa là thông số kỹ thuật lớp phủ phải tính đến việc vá lại sau khi hàn — và người mua phải chấp nhận rằng vùng hàn sẽ có độ hoàn thiện bề mặt khác với khu vực đã sơn lót, trừ khi thực hiện sơn phủ lại toàn bộ sau khi hàn.
Bán kính uốn ảnh hưởng đến độ toàn vẹn của lớp phủ
Khi tấm kim loại đã sơn lót được uốn, lớp phủ ở bán kính ngoài sẽ bị kéo giãn. Nếu độ đàn hồi của sơn lót epoxy không đủ cho tỷ lệ uốn (bán kính trong / độ dày vật liệu), màng sơn sẽ bị nứt hoặc bong ra tại nếp gấp. Đối với các mối uốn chặt trên tấm mỏng (ví dụ: 1 mm CRS với 0.5 mm bán kính trong), rủi ro này là có thật. Giải pháp là chỉ định một loại sơn lót có độ đàn hồi được ghi nhận (kiểm tra TDS để xem kết quả thử nghiệm uốn trên ống thép), hoặc sơn lót sau khi tạo hình — điều này làm thay đổi trình tự sản xuất và có thể làm tăng chi phí.
Độ dày màng sơn cộng thêm vào kích thước chi tiết
Một lớp sơn lót epoxy với 50–80 µm DFT sẽ cộng thêm độ dày đó vào mỗi bề mặt. Trên một chi tiết tấm kim loại có hai mặt được sơn lót, tổng mức tăng kích thước là 100–160 µm (0.10–0.16 mm). Đối với hầu hết các chi tiết, mức này không đáng kể. Đối với các bề mặt lắp ép, bề mặt đệm kín, hoặc các cụm lắp ráp có yêu cầu khe hở chặt, điều này có thể không đúng. Nếu một chi tiết có kích thước ghép nối quan trọng, các yêu cầu bề mặt tấm kim loại trên bản vẽ cần chỉ định dung sai áp dụng trước hay sau khi phủ.
Ren và khả năng tương thích với bulông, ốc vít
Sơn lót bên trong lỗ ren có thể cản trở sự ăn khớp của bulông, làm tăng momen xoắn và có thể gây hư hỏng ren. Thông lệ tiêu chuẩn là che chắn hoặc doa lại các lỗ ren sau khi sơn lót, hoặc chỉ sơn lót lên các bề mặt ngoài. Điều này cần được ghi chú trên bản vẽ nếu ảnh hưởng đến chức năng.
Ảnh hưởng đến thời gian giao hàng và chi phí
Thêm một lớp sơn lót vào đơn hàng gia công tấm kim loại không phải là thao tác không tốn chi phí, không tốn thời gian. Quy trình điển hình — chuẩn bị bề mặt (phun bi) → thi công sơn lót → bay hơi / đóng rắn → kiểm tra — cộng thêm 3–5 ngày làm việc vào thời gian giao hàng đối với sơn phủ tại xưởng, hoặc lâu hơn nếu việc sơn phủ phải được thuê ngoài cho cơ sở chuyên biệt. Đối với các dự án sản lượng thấp, chi phí thiết lập và mức phí tối thiểu cho một mẻ sơn có thể khiến chi phí mỗi chi tiết trở nên đáng kể. Người mua nên xác nhận công đoạn sơn phủ khi xem xét báo giá, chứ không phải sau khi đã đặt hàng.
Cách chỉ định sơn lót epoxy trên bản vẽ và yêu cầu báo giá (RFQ) của bạn
Một yêu cầu sơn phủ mơ hồ — “sơn lót epoxy” hoặc “thi công sơn lót chống gỉ” — để lại quá nhiều điều cho nhà sản xuất tự diễn giải. Kết quả thường là phương án chi phí thấp nhất, hiệu năng tối thiểu được thi công ở độ dày mỏng nhất có thể chấp nhận. Để có được hệ sơn phủ bạn cần, hãy sử dụng bản vẽ và danh sách kiểm tra RFQ cho gia công tấm kim loại để chỉ định năm yếu tố:
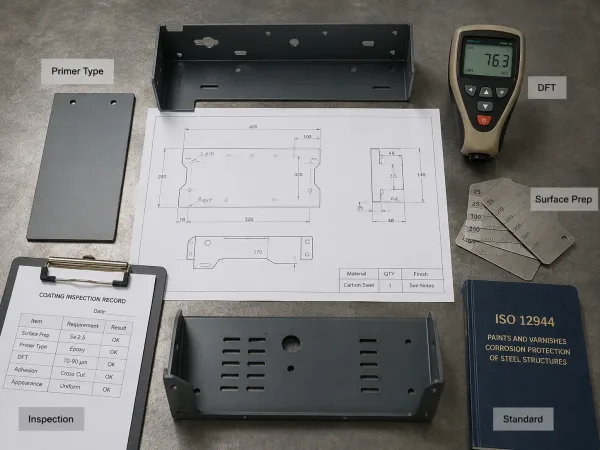
Một thông số kỹ thuật sơn phủ hoàn chỉnh sẽ xác định loại sơn lót, DFT, chuẩn bị bề mặt, kiểm tra và tiêu chuẩn tham chiếu.
1. Loại sơn phủ và hệ sơn. Nêu rõ hóa học của sơn lót, số lớp sơn và (nếu áp dụng) toàn bộ hệ sơn. Ví dụ: “2K sơn lót epoxy theo ISO 12944-5, phủ lớp phủ trên polyurethane cho môi trường C4.”
2. Độ dày màng khô (DFT). Chỉ định dải chấp nhận được cho mỗi lớp sơn. Ví dụ: “Sơn lót epoxy: DFT 50–75 µm mỗi lớp.” Nếu yêu cầu DFT tổng của toàn hệ sơn, hãy nêu rõ: “DFT tổng của hệ sơn: 200–250 µm.”
3. Tiêu chuẩn chuẩn bị bề mặt. Tham chiếu đến tiêu chuẩn độ sạch khi phun và cấu hình bề mặt. Ví dụ: “Phun mài mòn đạt Sa 2½ theo ISO 8501-1, cấu hình bề mặt Rz 40–70 µm.”
4. Kiểm tra và tiêu chí chấp nhận. Xác định cách thức xác minh lớp sơn phủ. Các phương pháp phổ biến bao gồm:
- Đo DFT theo ISO 2808 (thiết bị đo từ tính cho nền thép)
- Thử nghiệm bám dính theo ISO 2409 (thử nghiệm cắt chéo, xếp hạng ≤ 1 cho độ bám dính chấp nhận được)
- Kiểm tra bằng mắt các lỗi chảy sơn, sệ sơn, lỗ kim và vùng hở sơn
5. Tiêu chuẩn tham chiếu. Trích dẫn tiêu chuẩn điều chỉnh cho hệ sơn phủ. ISO 12944 là tiêu chuẩn quốc tế được công nhận rộng rãi nhất về bảo vệ chống ăn mòn cho kết cấu thép bằng hệ sơn bảo vệ. Các tiêu chuẩn SSPC và NACE thường gặp trong các thông số kỹ thuật Bắc Mỹ.
Một dòng ghi chú phủ đầy đủ trên bản vẽ có thể như sau:
“2K epoxy primer, 50–75 µm DFT, được thi công trên bề mặt đã làm sạch bằng phun mài mòn Sa 2½ (Rz 40–70 µm) theo ISO 8501-1. DFT được kiểm tra theo ISO 2808. Độ bám dính theo ISO 2409, xếp hạng ≤ 1. Hệ phủ theo ISO 12944-5, môi trường C4, độ bền cao.”
Mức chi tiết này loại bỏ sự mơ hồ và đảm bảo nhà sản xuất báo giá và sản xuất theo đúng tiêu chuẩn.
Điểm Chính Cần Nhớ
- Thép carbon bị ăn mòn nếu không được bảo vệ. Epoxy primer là lớp đầu tiên tiêu chuẩn của hệ phủ cho các chi tiết thép carbon tấm gia công trong môi trường C2–C4.
- Chuẩn bị bề mặt quyết định tuổi thọ lớp phủ. Chỉ định phun mài mòn đạt Sa 2½ (ISO 8501-1) với độ nhám bề mặt Rz 40–70 µm. Không có lượng sơn lót chất lượng cao nào bù đắp được việc chuẩn bị bề mặt kém.
- 2K epoxy là lựa chọn cơ sở cho gia công mới. Sơn lót một thành phần, sơn lót tự ăn mòn và sơn lót alkyd không phải là chất thay thế phù hợp cho các chi tiết thép carbon kết cấu.
- Thông số kỹ thuật lớp phủ là thông số kỹ thuật sản xuất. Chỉ định sơn lót epoxy ảnh hưởng đến trình tự sản xuất — nó quyết định chi tiết nào được hàn trước, độ uốn hoạt động ra sao, ren có cần doa lại hay không, và đơn hàng mất bao nhiêu ngày để giao.
- Ghi rõ trên bản vẽ. Một ghi chú đầy đủ — loại phủ, DFT, chuẩn bị bề mặt, phương pháp kiểm tra, tiêu chuẩn tham chiếu — giúp tránh hiểu sai và đảm bảo chi tiết được phủ đúng theo yêu cầu thực tế của bạn, không phải theo mặc định của nhà sản xuất.