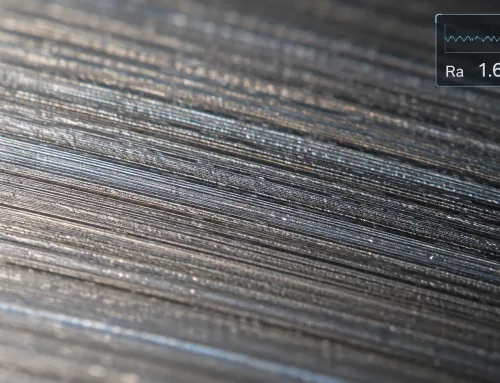
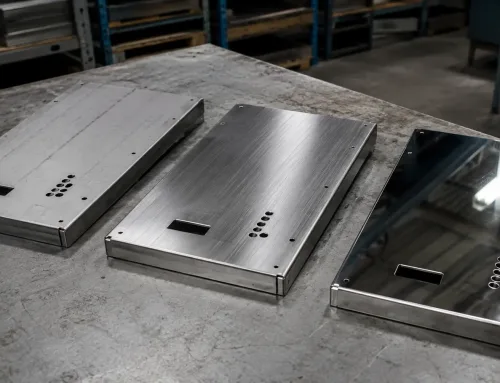
Bạn gửi bản vẽ cho nhà cung cấp tấm kim loại với ghi chú “bề mặt bóng” tại vị trí chỉ định bề mặt. Linh kiện khi nhận về trông hoàn toàn khác với mẫu bạn hình dung — quá bóng, quá mờ, hoặc không đồng nhất giữa các lô. Nguyên nhân gốc rễ hầu như luôn giống nhau: bản vẽ không định nghĩa “độ bóng” thực sự có nghĩa là gì theo các thông số đo lường được.
Bề mặt bóng mô tả khả năng phản xạ ánh sáng theo hướng phản xạ gương — nghĩa là góc phản xạ bằng góc tới, giống như gương. Điều này khác với bề mặt mờ, vốn tán xạ ánh sáng tới theo nhiều hướng. Trong sản xuất, độ bóng không phải là cảm nhận chủ quan. Đó là một đặc tính có thể định lượng, đo bằng Đơn vị độ bóng (GU) trong các điều kiện tiêu chuẩn hóa. Hiểu rõ các cấp độ, phương pháp đo và quy trình sản xuất đằng sau một bề mặt bóng chính là điều phân biệt một thông số kỹ thuật rõ ràng với một thông số mơ hồ.
Độ bóng bề mặt là gì?
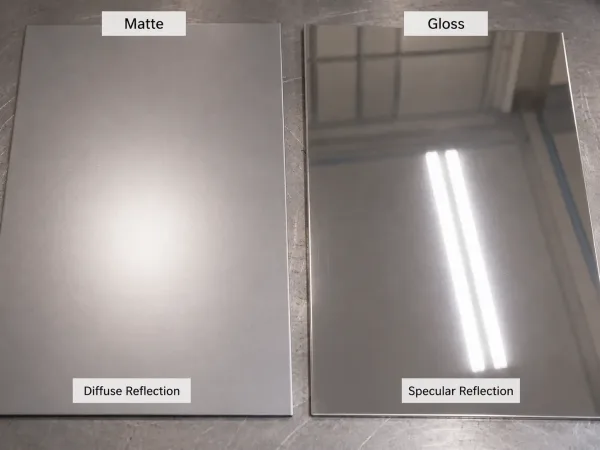
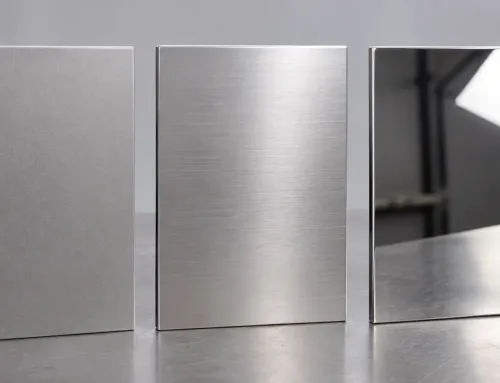
Bề mặt bóng phản xạ ánh sáng theo một hướng tập trung, trong khi bề mặt mờ tán xạ ánh sáng một cách khuếch tán.
Bề mặt bóng là trạng thái bề mặt mà phần lớn ánh sáng tới được phản xạ theo một góc duy nhất, có thể dự đoán, thay vì tán xạ một cách khuếch tán. Trên một bề mặt hoàn toàn mờ, các độ không đều vi mô làm phân tán ánh sáng tới và chuyển hướng nó theo mọi hướng. Trên bề mặt bóng, địa hình bề mặt đủ nhẵn để ánh sáng bật lại thành một chùm tập trung.
Về mặt thực tế, điều này có nghĩa là bề mặt bóng tạo ra hình ảnh phản chiếu rõ ràng của môi trường xung quanh — bạn có thể nhìn thấy các đường viền, hình dạng hoặc nguồn sáng phản chiếu trên đó. Độ bóng càng cao, các hình phản chiếu đó càng sắc nét và rõ ràng hơn. Một tấm kim loại bóng cao sẽ phản chiếu đèn trần thành một đốm sáng rõ rệt; trong khi tấm satin sẽ chỉ hiện ra một vầng sáng mềm mại, khuếch tán.
Độ bóng là một tính chất quang học và chỉ là một khía cạnh của tổng thể độ hoàn thiện bề mặt, không phải là tính chất vật liệu. Cùng một hợp kim thép có thể được hoàn thiện ở mức mờ, satin hoặc bóng cao tùy thuộc vào quy trình sản xuất được áp dụng.Nó cũng độc lập với màu sắc — một bề mặt bóng màu đen và một bề mặt bóng màu trắng có thể phản chiếu cùng một lượng ánh sáng, dù trông chúng rất khác nhau đối với mắt thường.
Gloss Units (GU) — Cách đo độ bóng
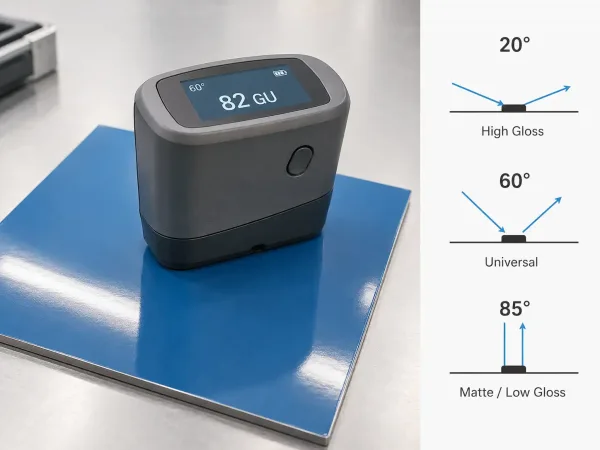
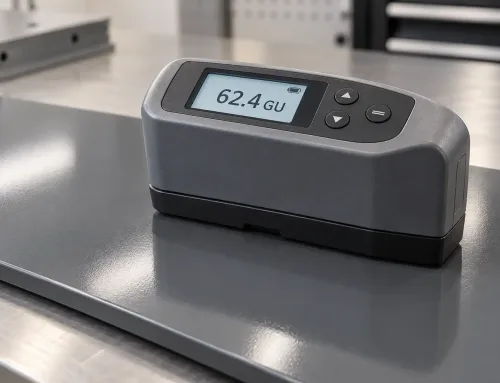
Độ bóng được đo bằng GU với máy đo độ bóng, thường tại 20°, 60° hoặc 85° tùy thuộc vào mức độ hoàn thiện bề mặt.
Độ bóng được đo bằng một thiết bị gọi là máy đo độ bóng (gloss meter, còn gọi là glossmeter). Thiết bị chiếu một chùm sáng lên bề mặt ở một góc cố định, sau đó đo cường độ của ánh sáng phản xạ. Kết quả được biểu thị bằng Đơn vị độ bóng (Gloss Units - GU), trong đó 100 GU thể hiện độ phản xạ của tiêu chuẩn tham chiếu kính đen đã được chứng nhận.
Ba góc đo được quy định trong ASTM D523, tiêu chuẩn được tham chiếu rộng rãi nhất trong ngành sản xuất:
- Cấu hình 20° geometry — dùng cho các bề mặt bóng cao (trên 70 GU tại 60°). Góc hẹp cho độ nhạy cao hơn ở vùng đỉnh của thang độ bóng, nơi các khác biệt nhỏ khó phát hiện hơn ở góc rộng.
- Cấu hình 60° geometry — góc phổ thông, phù hợp với toàn bộ dải độ bóng từ mờ đến bóng cao. Hầu hết các thông số kỹ thuật mặc định sử dụng góc này trừ khi có lý do để dùng góc khác.
- Cấu hình 85° geometry — dùng cho các bề mặt mờ và độ bóng thấp (dưới 10 GU tại 60°). Góc xiên khuếch đại các khác biệt nhỏ mà gần như không thể nhận thấy ở 60°.
Cùng một bề mặt có thể cho ra các chỉ số GU khác nhau tùy thuộc vào góc đo được sử dụng. Một tấm mờ có thể cho chỉ số 5 GU tại 60° và 12 GU tại 85°. Đó là lý do một thông số kỹ thuật độ bóng đầy đủ luôn bao gồm cả dải GU và góc đo.
ASTM D523 là tiêu chuẩn tham chiếu tại Bắc Mỹ. Tương đương quốc tế là ISO 2813. Cả hai đều định nghĩa cùng một cấu hình hình học đo và quy trình; chúng khác nhau chủ yếu về thuật ngữ và yêu cầu tài liệu. Nếu chuỗi cung ứng của bạn trải rộng nhiều khu vực, việc chỉ định rõ một tiêu chuẩn sẽ tránh được sự mơ hồ.
Cấp độ bóng — Từ mờ đến bóng cao
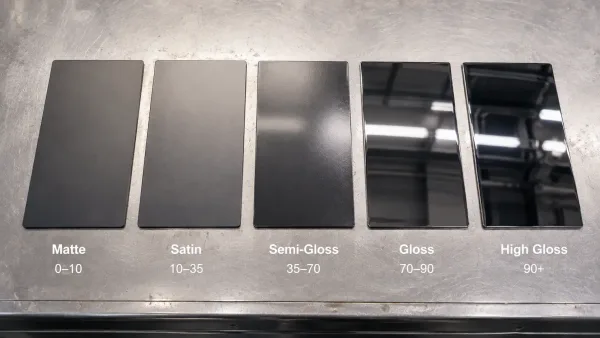
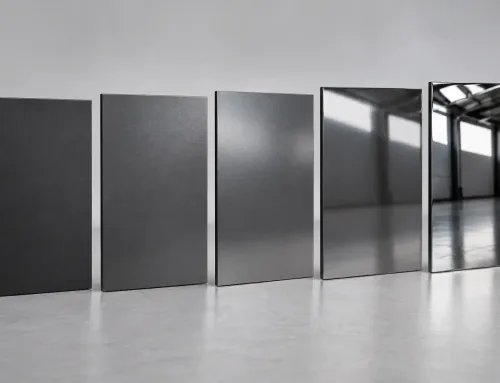
Các mức độ bóng trải dài từ mờ đến bóng cao, với độ rõ của phản xạ và giá trị GU tăng dần.
Các thông số sản xuất thường chia phổ độ bóng thành năm mức. Các ranh giới không cứng nhắc — các ngành công nghiệp khác nhau và các nhà sản xuất sơn vẽ các đường phân chia hơi khác nhau — nhưng các dải sau thể hiện cách phân loại được sử dụng rộng rãi nhất tại 60° góc đo:
| Cấp độ | Dải GU (60°) | Đặc điểm thị giác | Ứng dụng phổ biến |
|---|---|---|---|
| Mờ | 0–10 | Không có phản xạ nhìn thấy được; bề ngoài phẳng, đồng đều | Bảng điều khiển trong môi trường sáng; bề mặt chống chói |
| Bóng mờ (Satin) | 10–35 | Ánh sáng mềm mại, khuếch tán; độ bóng nhẹ nhìn thấy ở cự ly gần | Vỏ bọc kiến trúc; vỏ thiết bị điện tử tiêu dùng |
| Bán bóng (Semi-Gloss) | 35–70 | Phản xạ trung bình; vật thể nhìn thấy được nhưng các cạnh bị mờ | Bảng thiết bị công nghiệp; kệ trưng bày bán lẻ |
| Bóng (Gloss) | 70–90 | Phản xạ rõ nét của vật thể; nguồn sáng nhìn thấy được | Phụ kiện ô tô; bảng thiết bị gia dụng |
| Bóng cao (High Gloss) | 90+ | Phản xạ như gương; hình ảnh sắc nét, rõ ràng | Đồ kim loại trang trí; khung trưng bày; biển hiệu |
Các phạm vi trên chỉ là hướng dẫn, không phải ranh giới tuyệt đối. Một chi tiết đo được 68 GU nằm ở ranh giới giữa độ bóng mờ và độ bóng — việc chi tiết thuộc loại nào phụ thuộc vào thông số kỹ thuật mà nhóm của bạn đã thống nhất với nhà sản xuất. Đây là một lý do khác khiến việc xác định một dải GU số trong bản vẽ của bạn quan trọng hơn việc sử dụng nhãn như “bóng” hay “bóng mờ.”
Mức độ bóng cũng tương tác với màu sắc và kết cấu bề mặt. Màu sáng có xu hướng thể hiện sự thay đổi độ bóng rõ hơn màu tối vì mắt người nhạy cảm hơn với sự khác biệt độ sáng trên bề mặt sáng. Nền có kết cấu — như kim loại phun cát hoặc đánh bóng xước — khó đạt độ bóng cao đồng đều hơn vì các gồ ghề vi mô tán xạ ánh sáng ngay cả sau khi phủ.
Các quy trình sản xuất khác nhau đạt được độ bóng bề mặt như thế nào
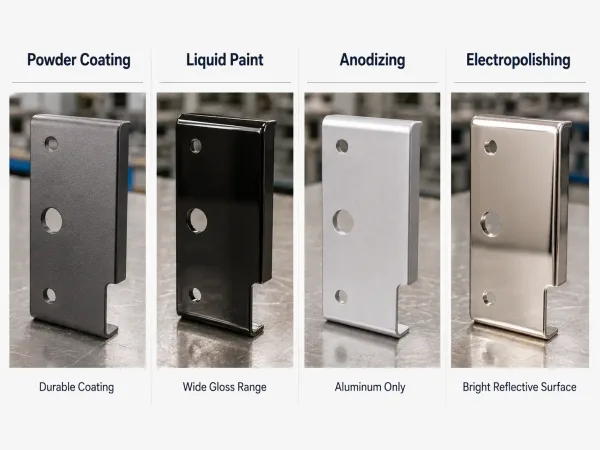
Sơn tĩnh điện, sơn lỏng, anodizing và đánh bóng điện hóa tạo ra các bề mặt bóng theo những cách khác nhau.
Không phải mọi độ bóng bề mặt đều được tạo ra qua cùng một quy trình, và quy trình bạn chọn ảnh hưởng đến nhiều thứ hơn chỉ là con số GU. Bốn phương pháp phổ biến được sử dụng trong sản xuất tấm kim loại, mỗi phương pháp có đặc điểm riêng:
Sơn tĩnh điện phun bột khô tĩnh điện lên chi tiết, sau đó đóng rắn trong lò. Mức độ bóng được xác định bởi công thức bột — nhà sản xuất cung cấp các biến thể mờ, satin, bóng mờ và bóng cao trong cùng một màu. Sơn tĩnh điện tạo ra lớp hoàn thiện bền, đồng đều với độ phủ cạnh tốt, nhưng dải bóng của một loại bột nhất định là cố định. Chuyển đổi mức độ bóng nghĩa là đổi bột, không phải điều chỉnh thông số quy trình.
Sơn lỏng (phun ướt) sử dụng lớp phủ gốc dung môi hoặc gốc nước được áp bằng súng phun. Giống như sơn tĩnh điện, độ bóng được kiểm soát bởi công thức sơn. Sơn lỏng cung cấp dải bóng rộng hơn sơn tĩnh điện — từ mờ hoàn toàn đến bóng cao như gương — và cho phép linh hoạt hơn trong việc phối màu. Tuy nhiên, nó thường tạo màng mỏng hơn, có nguy cơ chảy sệ cao hơn trên bề mặt đứng, và thời gian khô lâu hơn.
Anodizing là một quá trình điện hóa tạo lớp oxit được kiểm soát trên bề mặt nhôm. Độ bóng của chi tiết sau anodizing phụ thuộc nhiều vào tình trạng bề mặt kim loại nền — tấm nhôm đánh bóng sẽ giữ được phần lớn độ bóng sau anodizing, trong khi tấm bề mặt xưởng sẽ không. Anodizing không “tạo ra” độ bóng theo cách của lớp phủ; nó bảo tồn và tăng cường những gì đã có sẵn.
Đánh bóng điện hóa (electropolishing) loại bỏ một lớp vật liệu mỏng khỏi bề mặt kim loại, làm phẳng các đỉnh và rãnh vi mô. Kết quả là bề mặt sáng, phản chiếu với độ nhám giảm. Đánh bóng điện hóa thường được sử dụng cho các chi tiết thép không gỉ khi cần bề ngoài sạch, phản chiếu mà không có lớp phủ. Độ bóng đạt được phụ thuộc vào độ hoàn thiện bề mặt ban đầu và thời gian của quy trình.
Lựa chọn quy trình ảnh hưởng đến nhiều hơn chỉ là vẻ bề ngoài. Sơn tĩnh điện và sơn lỏng bổ sung một lớp màng (thường là 50–100 µm đối với sơn tĩnh điện, 25–50 µm đối với sơn lỏng) làm thay đổi dung sai kích thước trên các chi tiết quan trọng. Anodizing và đánh bóng điện hóa loại bỏ hoặc tạo ra vật liệu ở thang đo micromet, điều này rất quan trọng đối với các chi tiết có dung sai chặt. Khi chỉ định bề mặt hoàn thiện bóng, nên xem xét liệu quy trình có tương thích với các yêu cầu khác của chi tiết hay không.
Cách chỉ định độ bóng bề mặt trên bản vẽ của bạn
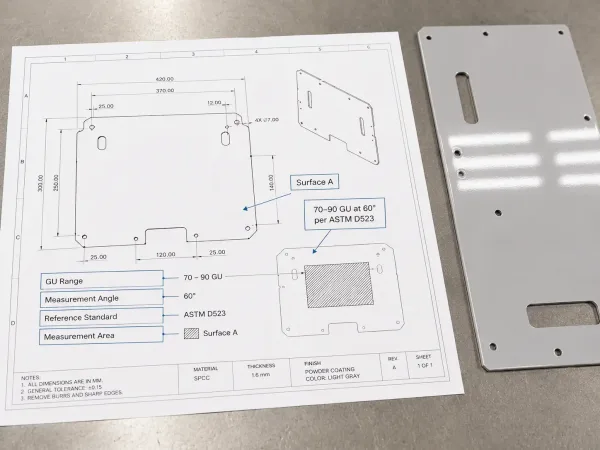
Một chỉ định hoàn thiện bề mặt bóng đầy đủ cần xác định dải GU, góc đo, tiêu chuẩn tham chiếu và vùng đo.
Một chỉ định bóng chỉ ghi “hoàn thiện bóng” sẽ để nhà sản xuất phải tự đoán GU mục tiêu, góc đo và tiêu chuẩn. Đây là nguồn gốc phổ biến nhất gây ra sự không khớp về kỳ vọng giữa người mua và nhà cung cấp.
Những gì cần đưa vào ghi chú độ bóng
Một bộ đầy đủ yêu cầu bề mặt tấm kim loại trên bản vẽ kỹ thuật cần xác định thông số bóng bằng bốn yếu tố:
- Dải GU — dải số chấp nhận được, ví dụ: 70–90 GU. Một con số đơn lẻ như “80 GU” cần được hiểu là giá trị mục tiêu với dung sai ngầm định, trừ khi có nêu rõ một dải.
- Góc đo — 20°, 60°, hoặc 85°. Nếu bỏ qua, nhà sản xuất sẽ mặc định dùng 60°, nhưng nêu rõ sẽ loại bỏ sự mơ hồ.
- Tiêu chuẩn tham chiếu — ASTM D523 hoặc ISO 2813. Tiêu chuẩn này xác định hiệu chuẩn thiết bị, quy trình đo và định dạng báo cáo.
- Vùng đo — khu vực cụ thể trên chi tiết nơi độ bóng sẽ được đo. Trên chi tiết phức tạp, độ bóng có thể khác nhau giữa các mặt phẳng, cạnh và vùng lõm. Xác định bề mặt quan trọng đảm bảo việc kiểm tra được thực hiện tại nơi cần thiết.
Một chỉ định điển hình trên bản vẽ có thể ghi: “Hoàn thiện bóng: 70–90 GU tại 60° theo ASTM D523, đo trên [bề mặt A].”
Những lỗi thường gặp trong chỉ định độ bóng
Ba lỗi xuất hiện lặp đi lặp lại trong các bản vẽ nhận được:
- Dùng nhãn thay vì con số. Ghi “bán bóng” mà không có dải GU sẽ để nhà sản xuất diễn giải thuật ngữ một cách linh hoạt. Hai nhà cung cấp có thể giao chi tiết ở 30 GU và 65 GU, cả hai đều gọi là “bán bóng.”
- Bỏ qua góc đo. Một bề mặt cho giá trị 45 GU tại 60° có thể cho giá trị 60 GU tại 85°. Nếu không chỉ định góc, kết quả kiểm tra sẽ trở nên mơ hồ.
- Không xác định vị trí đo. Mặt phẳng tấm và mép uốn của nó có thể cho chỉ số độ bóng khác biệt đáng kể do khác biệt về độ dày lớp phủ và xử lý bề mặt. Nếu bản vẽ không nêu rõ vị trí đo, nhà sản xuất sẽ chọn vị trí thuận tiện nhất — có thể không phải vị trí bạn quan tâm.
Kiểm tra độ bóng trên linh kiện nhận hàng
Khi linh kiện đã về, việc kiểm tra độ bóng rất đơn giản với máy đo độ bóng cầm tay. Thiết bị được đặt phẳng trên bề mặt linh kiện ở góc đã chỉ định, và kết quả đọc được trong chưa đầy một giây. Đối với một lô sản xuất, hầu hết người mua sử dụng kế hoạch lấy mẫu — đo một số lượng linh kiện cố định cho mỗi lô thay vì đo từng cái.
Một số điểm thực tế cho kiểm tra đầu vào:
- Hiệu chuẩn trước khi sử dụng. Máy đo độ bóng bị trôi theo thời gian. Hầu hết thiết bị đều đi kèm một tấm chuẩn thủy tinh đen để hiệu chuẩn hàng ngày. Bỏ qua bước này là nguyên nhân phổ biến nhất gây ra chỉ số đo không chính xác.
- Đo trên khu vực được chỉ định. Ghi chú trên bản vẽ cần xác định bề mặt đo. Nếu không có, hãy chọn mặt phẳng lớn nhất thể hiện diện mạo bên ngoài của chi tiết.
- Lưu ý đến biến thiên giữa các lô. Không có quy trình sản xuất nào cho ra chỉ số độ bóng giống hệt nhau trên mọi chi tiết trong một lô. Tiêu chí nghiệm thu sản xuất của bạn cần quy định dải GU cho phép; dung sai ±5 GU quanh giá trị mục tiêu thường được coi là chấp nhận được đối với chi tiết có lớp phủ. Nếu ứng dụng của bạn đòi hỏi kiểm soát chặt hơn, hãy nêu rõ trong thông số kỹ thuật.
Nếu chi tiết không đạt kiểm tra độ bóng, nguyên nhân thường là một trong ba điều: sử dụng sai lô lớp phủ, nhiệt độ hoặc thời gian đóng rắn sai lệch, hoặc bề mặt nền không được xử lý đồng nhất. Trong hầu hết trường hợp, vấn đề có thể truy nguyên về một tham số quy trình chứ không phải khuyết tật vật liệu.
Độ bóng hoàn thiện so với các thuật ngữ ngoại quan bề mặt khác
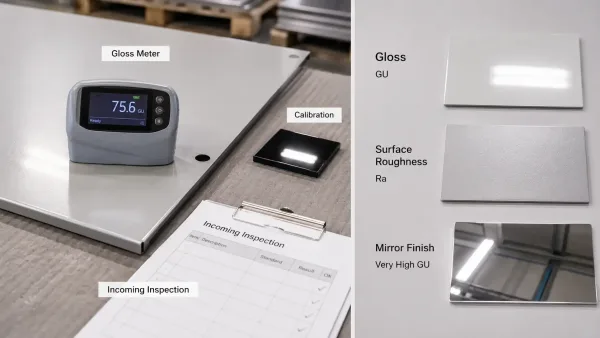
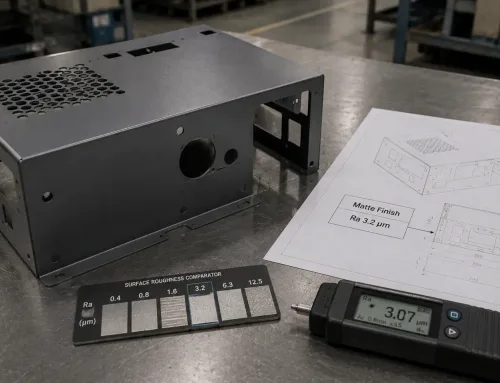
Kiểm tra độ bóng sử dụng máy đo độ bóng, trong khi độ bóng và độ nhám bề mặt mô tả các tính chất bề mặt khác nhau.
Gloss is one of several terms used to describe how a surface looks. It is easy to confuse with related concepts, but the distinctions matter in a manufacturing context:
| Thuật ngữ | Đo lường điều gì | Instrument | Unit |
|---|---|---|---|
| Bóng (Gloss) | Specular (mirror-angle) light reflection | Gloss meter | GU |
| Độ nhám bề mặt | Microscopic height variation of the surface profile | Profilometer or interferometer | µm (Ra, Rz) |
| Hoàn thiện mờ | A surface condition with low specular reflection (opposite of gloss) | Gloss meter | GU (low) |
| Hoàn thiện satin | A surface condition with moderate, diffused sheen | Gloss meter | GU (mid-range) |
| Hoàn thiện gương | A surface condition with near-perfect specular reflection | Gloss meter | GU (very high) |
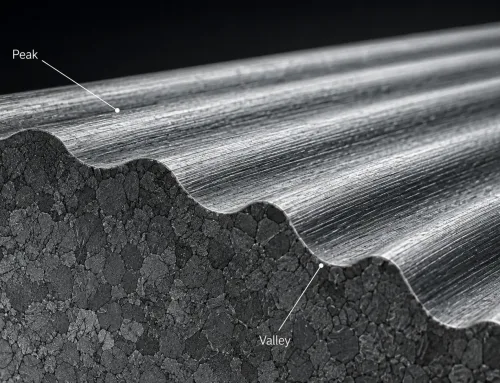
Độ nhám bề mặt (Ra) và độ bóng có tương quan — bề mặt nhẵn hơn thường phản xạ nhiều ánh sáng theo hướng gương hơn — nhưng chúng không phải là cùng một phép đo. Hai chi tiết có thể có cùng giá trị Ra nhưng chỉ số độ bóng khác nhau nếu lớp phủ của chúng khác nhau, hoặc cùng độ bóng nhưng độ nhám khác nhau nếu một chi tiết có lớp phủ có hoa văn trên nền nhẵn. Khi diện mạo quan trọng, việc chỉ định độ bóng không thay thế việc chỉ định độ nhám, và ngược lại. Chúng mô tả các tính chất vật lý khác nhau của cùng một bề mặt.
Đạt được độ bóng bề mặt đúng ngay trong lần sản xuất đầu tiên phụ thuộc vào mức độ rõ ràng của yêu cầu được truyền đạt. Dải GU, góc đo, tiêu chuẩn tham chiếu và vị trí đo — bốn yếu tố này, khi được ghi trên bản vẽ, là những gì biến một thông số độ bóng từ mô tả chủ quan thành yêu cầu kỹ thuật có thể kiểm tra được.
Nếu bạn đang xây dựng thông số hoàn thiện bề mặt cho một dự án sắp tới và muốn xem xét các phương án với một đội ngũ sản xuất có thể xử lý sơn tĩnh điện, sơn lỏng, anodizing và điện đánh bóng tại cùng một nơi, hãy liên hệ SR-MFG để trao đổi về yêu cầu của bạn.