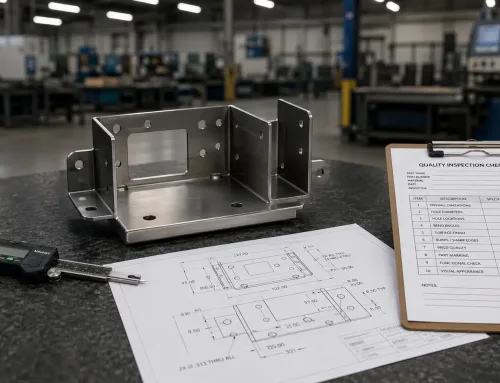
Kiểm tra kích thước thường được mô tả là “đối chiếu chi tiết với bản vẽ.” Mô tả đó không sai, nhưng chưa đầy đủ theo cách gây ra những vấn đề thực tế. Nó che giấu thực tế rằng kiểm tra kích thước đòi hỏi bốn quyết định kỹ thuật riêng biệt — hiểu dung sai thực sự có nghĩa là gì, chọn dụng cụ có độ chính xác đủ, xác định kích thước nào quan trọng nhất, và ghi lại kết quả theo cách có thể đứng vững khi có tranh chấp. Khi bất kỳ quyết định nào trong số này bị phá vỡ, kết quả là chi tiết tốt bị loại bỏ hoặc chi tiết lỗi được chấp nhận. Mục từ thuật ngữ này giải thích kiểm tra kích thước thực sự bao gồm những gì, những quan niệm sai lầm phổ biến nằm ở đâu, và các kỹ sư cùng đội ngũ mua hàng cần biết gì để làm đúng.
Vì sao “Gần Đúng” Không Phải Là Dung Sai
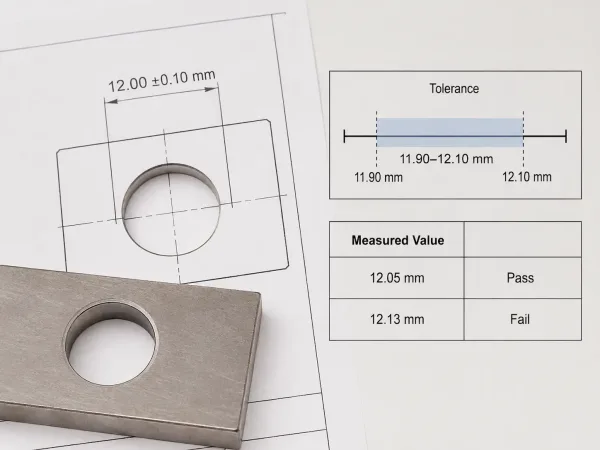
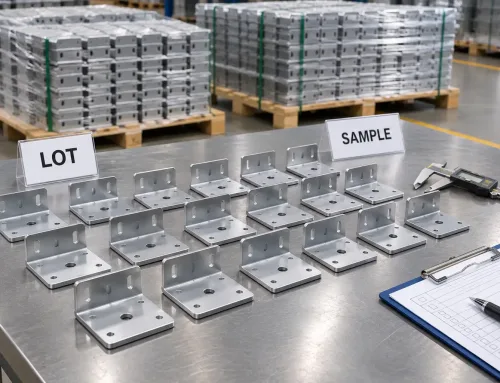
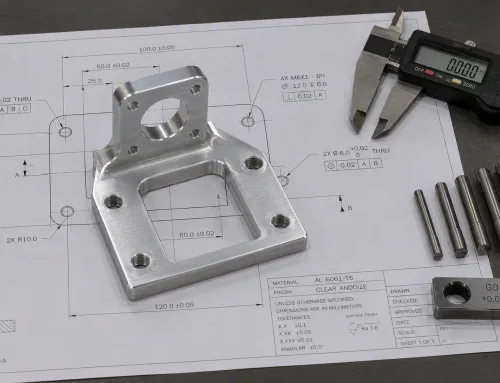
Kiểm tra kích thước đòi hỏi các giá trị đo phải nằm trong dải dung sai quy định.
Quan niệm sai lầm phổ biến nhất về kiểm tra kích thước là cho rằng đó là một đánh giá định tính. Không phải vậy. Bản vẽ quy định đường kính lỗ là 12.00 ±0.10 mm có nghĩa chính xác là vậy: giá trị đo phải nằm giữa 11.90 mm và 12.10 mm. Kết quả đo 12.13 mm là ngoài dung sai, ngay cả khi chi tiết “trông vẫn ổn.”
Lý do điều này quan trọng rất rõ ràng. Dung sai không phải là những con số tùy tiện trên bản vẽ. Chúng là các ràng buộc kỹ thuật đảm bảo các chi tiết ăn khớp với nhau, các mối kín giữ được áp suất, và các cơ cấu chuyển động trơn tru. Khi một người kiểm tra quyết định rằng một kích thước “đã đủ gần,” họ thực chất đang ghi đè ý đồ thiết kế của kỹ sư — thường mà không hiểu vì sao dung sai cụ thể đó được quy định ngay từ đầu.
Đây là lý do kiểm tra kích thước phải cho ra kết quả định lượng, có thể truy nguyên. Một giá trị đo kèm dải dung sai cung cấp tiêu chí chấp nhận sản xuất rõ ràng để xác định đạt hay không đạt. “Trông ổn” thì không.
Chọn Đúng Công Cụ: Quy Tắc 10:1 và Khi Nào Dùng Dụng Cụ Nào
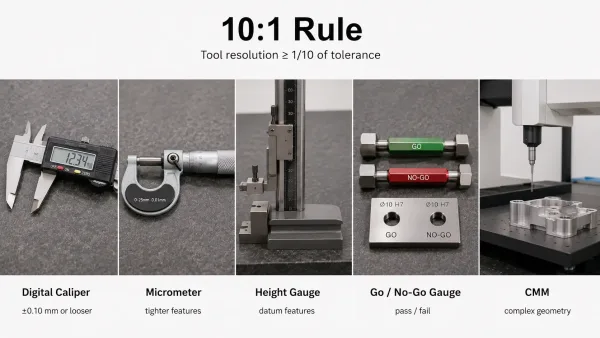
Dụng cụ đo phải có độ phân giải đủ nhỏ so với dung sai đang kiểm tra.
Một trong những câu hỏi thực tế nhất trong kiểm tra kích thước là nên sử dụng dụng cụ đo nào. Quy tắc 10:1 cung cấp một điểm khởi đầu: độ phân giải của dụng cụ của bạn phải bằng ít nhất một phần mười dung sai mà bạn đang kiểm tra. Đối với dung sai ±0.10 mm, điều đó có nghĩa là độ phân giải 0.01 mm hoặc tốt hơn. Một số ngành và tiêu chuẩn sử dụng các tỷ lệ khác nhau — 4:1 đôi khi được trích dẫn là mức tối thiểu, trong khi 20:1 được ưu tiên cho các phép đo quan trọng — nhưng nguyên tắc vẫn giống nhau: nếu công cụ của bạn không chính xác hơn đáng kể so với dung sai, bản thân độ không chắc chắn của phép đo có thể che khuất tình trạng vượt ngoài thông số kỹ thuật.
Dụng cụ cầm tay: thước cặp, panme và đồng hồ so chiều cao
Thước cặp kỹ thuật số (độ phân giải 0.01 mm) là dụng cụ cầm tay linh hoạt nhất cho các kích thước tổng quát — chiều dài tổng thể, chiều rộng, đường kính lỗ, chiều cao bậc. Chúng rất phù hợp với các dung sai ±0.10 mm hoặc rộng hơn. Panme đo ngoài (độ phân giải 0.001 mm) mang lại độ chính xác tốt hơn cho các chi tiết chặt hơn như đường kính lỗ khoan hoặc trục. Thước đo chiều cao, được sử dụng trên bàn chuẩn, đo chiều cao bậc và các chi tiết tham chiếu đến chuẩn với độ chính xác tương đương.
Dụng cụ đo: que thử qua/không qua, ren thử và mẫu thử hình dạng
Chốt go/no-go và ren kế cung cấp một phép kiểm tra nhanh đạt/không đạt cho lỗ và ren mà không trả về giá trị số. Chúng hiệu quả trong môi trường sản xuất nơi câu hỏi đơn giản là “có đạt thông số kỹ thuật hay không.” Thước mẫu kiểm tra xem một bề mặt hoặc đường viền có nằm trong dải dung sai hay không. Hạn chế của các thước đo thuộc tính là chúng không cho bạn biết một chi tiết gần đến giới hạn đến đâu — chỉ cho biết liệu nó có đạt hay không.
Máy đo tọa độ (CMM) và khi nào dụng cụ cầm tay là chưa đủ
Khi dung sai chặt hơn ±0.01 mm, hoặc khi chi tiết có hình dạng phức tạp với nhiều kích thước liên quan đến nhau, máy đo tọa độ (CMM) trở thành công cụ phù hợp. CMM sử dụng đầu dò cảm ứng để thu nhận tọa độ 3D và có thể đạt độ chính xác đo lường xuống tới ±0.005 mm hoặc tốt hơn. CMM đặc biệt có giá trị đối với các chi tiết có dung sai đường viền, chỉ định vị trí, hoặc các chi tiết khó tiếp cận bằng dụng cụ cầm tay.
Một khuôn khổ kiểm soát chất lượng và kiểm tra thực tế sử dụng thước cặp cho các dung sai ở mức ±0.10 mm hoặc rộng hơn, panme và các loại thước đo cho dung sai trong khoảng từ ±0.05 đến ±0.01 mm, và CMM cho bất kỳ dung sai nào chặt hơn hoặc có hình dạng phức tạp. Khi không chắc chắn, hãy kiểm tra xem độ phân giải của dụng cụ của bạn có ít nhất 10 lần nhỏ hơn dải dung sai hay không.
Không Phải Kích Thức Nào Cũng Quan Trọng — Cách Phân Biệt
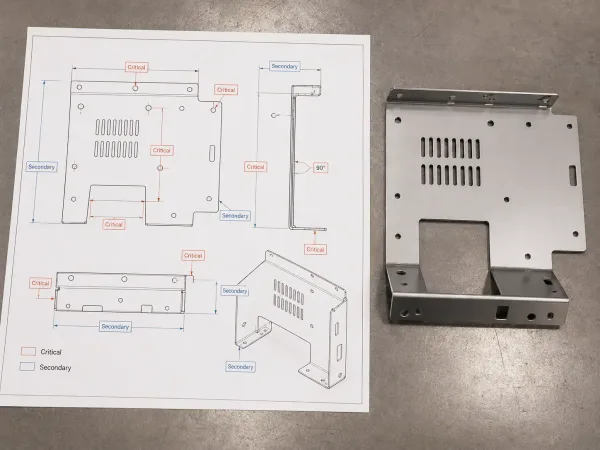
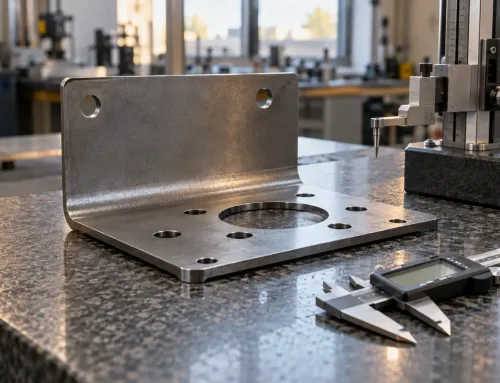
Các kích thước quan trọng kiểm soát độ khít và chức năng, trong khi các kích thước phụ thường có thể được lấy mẫu ít thường xuyên hơn.
Một bản vẽ điển hình có thể chứa hàng chục kích thước. Xử lý tất cả chúng với mức ưu tiên như nhau sẽ lãng phí thời gian kiểm tra và làm che khuất những kích thước thực sự kiểm soát độ khít và chức năng. Sự phân biệt thực tế là giữa các kích thước quan trọng và các kích thước phụ.
Kích thước quan trọng là những kích thước ảnh hưởng trực tiếp đến lắp ráp, độ kín, tính toàn vẹn cấu trúc hoặc chức năng cơ khí. Trên một chi tiết tấm kim loại, chúng thường bao gồm:
- Vị trí lỗ lắp ráp tương đối so với một đường cơ sở
- Góc uốn và chiều dài mép gấp trên các đặc trưng được tạo hình
- Chiều dài và chiều rộng của bề mặt ghép nối
- Khoảng cách giữa các đặc trưng quyết định độ khít với các chi tiết liền kề
Những kích thước này nên được ưu tiên trong quá trình kiểm tra — được kiểm tra trên từng chi tiết hoặc với các kế hoạch lấy mẫu chặt chẽ. Các kích thước phụ bao gồm các đường viền mép ngoài, các lỗ cắt thẩm mỹ, các bán kính không chức năng và các đặc trưng có dung sai chung rộng. Chúng có thể được lấy mẫu ít thường xuyên hơn mà không ảnh hưởng đến tính toàn vẹn của việc kiểm tra.
Lý do sự phân biệt này quan trọng là mang tính thực tế. Nguồn lực kiểm tra là có hạn. Khi kế hoạch kiểm tra của nhà cung cấp kiểm tra mọi kích thước theo cùng một tiêu chuẩn, việc đó hoặc mất quá nhiều thời gian hoặc phân tán sự chú ý quá mỏng. Một kế hoạch kiểm tra tấm kim loại tốt hơn tập trung nỗ lực kiểm tra vào những kích thước mà sự sai hỏng sẽ thực sự ảnh hưởng đến chức năng của chi tiết — và truyền đạt những kích thước nào là quan trọng trong bản vẽ hoặc đơn đặt hàng.
Hồ Sơ Kiểm Tra: Cần Bao Gồm Những Gì và Tại Sao Chúng Quan Trọng
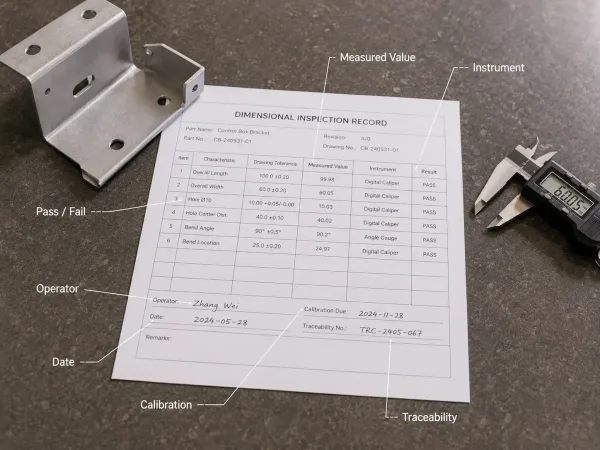
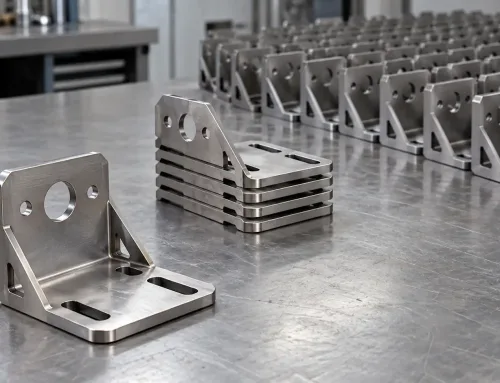
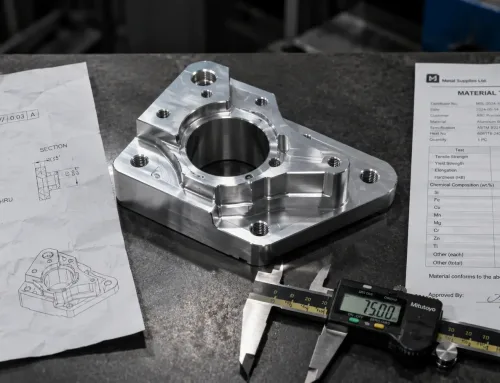
Một hồ sơ kiểm tra hoàn chỉnh nên bao gồm các giá trị đo được, thông tin dụng cụ, trạng thái hiệu chuẩn, khả năng truy xuất nguồn gốc và kết quả đạt hoặc không đạt.
Hồ sơ kiểm tra là bằng chứng khách quan duy nhất cho thấy một chi tiết đã đáp ứng thông số kỹ thuật tại thời điểm giao hàng. Khi phát sinh tranh chấp về kích thước — một chi tiết không khít, khách hàng từ chối một lô hàng, một kiểm toán viên yêu cầu bằng chứng — hồ sơ là thứ giải quyết vấn đề. Không có nó, các phép đo không thể truy ngược lại một lô cụ thể hoặc người vận hành, và các kết luận đạt hay không đạt trở thành lời của người này chống lại lời của người kia.
Một hồ sơ kiểm tra hoàn chỉnh nên bao gồm:
- Giá trị đo được kèm đơn vị (ví dụ: 12.05 mm, không chỉ là “đạt”)
- Thiết bị sử dụng — loại và mã định danh (ví dụ: thước cặp kỹ thuật số Mitutoyo, ID# C-042)
- Trạng thái hiệu chuẩn — xác nhận rằng thiết bị còn trong thời hạn hiệu chuẩn
- Tên người vận hành
- Ngày kiểm tra
- Khả năng truy xuất — số lô, số sê-ri hoặc tham chiếu lệnh sản xuất
- Kết luận đạt hay không đạt so với dung sai quy định
Đối với các đội mua sắm, cách hiệu quả nhất để đảm bảo hồ sơ đầy đủ là xác định yêu cầu chất lượng sản xuất ngay từ đầu. Hãy đưa kỳ vọng kiểm tra vào RFQ và bản vẽ của bạn: xác định những kích thước nào là quan trọng, nêu tiêu chí chấp nhận, chỉ định định dạng báo cáo bạn mong đợi và yêu cầu tham chiếu về thiết bị và hiệu chuẩn. Yêu cầu rõ ràng ở giai đoạn RFQ giúp ngăn ngừa các tranh chấp phổ biến nhất liên quan đến kiểm tra: bất đồng về việc những kích thước nào cần được kiểm tra, không chắc chắn về việc liệu có sử dụng đúng thiết bị hay không, và thiếu bằng chứng khi chi tiết bị từ chối.
Điều Gì Làm Nên Sự Khác Biệt Của Chi Tiết Tấm Kim Loại
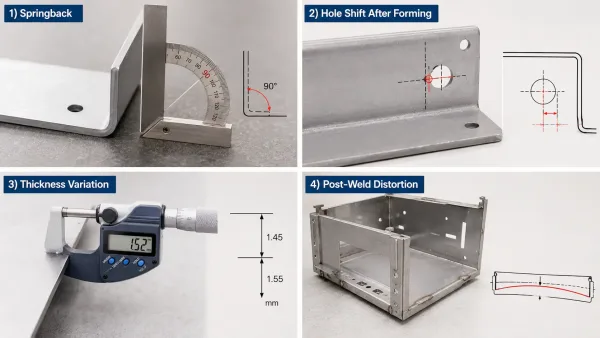
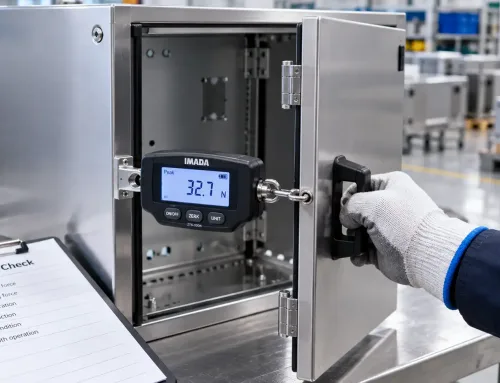
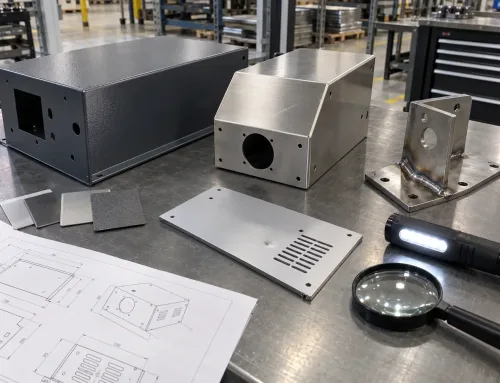
Kiểm tra tấm kim loại phải xem xét hiện tượng đàn hồi hồi phục, dịch chuyển lỗ sau khi tạo hình, biến thiên độ dày và biến dạng sau khi hàn.
Gia công tấm kim loại đặt ra những thách thức về kích thước mà chi tiết gia công cơ khí không có. Hiểu được những thách thức này chính là sự khác biệt giữa một kế hoạch kiểm tra hiệu quả và một kế hoạch tạo ra các kết quả từ chối sai hoặc chấp nhận các chi tiết xấu.
Đàn hồi hồi phục của góc uốn. Khi tấm kim loại được uốn, vật liệu sẽ đàn hồi hồi phục một chút sau khi máy chấn nhả ra. Một góc uốn 90° được quy định trên bản vẽ có thể ra khỏi máy chấn ở 88° hoặc 91°, tùy thuộc vào loại vật liệu và độ dày, bán kính uốn, thiết lập dụng cụ, và việc máy chấn được điều khiển CNC hay thủ công. Dung sai đạt được phụ thuộc vào các yếu tố này — không chỉ những gì bản vẽ quy định.
Độ chính xác vị trí lỗ sau khi tạo hình. Các lỗ được dập hoặc khoan trước khi uốn sẽ dịch chuyển vị trí trong quá trình tạo hình. Khi một chi tiết có nhiều lỗ ở các vùng uốn khác nhau, sai số vị trí tích lũy có thể rất đáng kể. Đó là lý do tại sao các kích thước từ lỗ đến lỗ và từ lỗ đến mép trên chi tiết đã tạo hình cần được chú ý đặc biệt trong quá trình kiểm tra.
Biến thiên độ dày vật liệu. Tấm nguyên liệu có dung sai độ dày riêng — một tấm 1.5 mm danh định có thể đo được từ 1.42 đến 1.58 mm tùy thuộc vào tiêu chuẩn và nhà cung cấp. Sự biến thiên này ảnh hưởng đến bán kính uốn, góc uốn kết quả và chiều cao tổng thể của các đặc trưng đã tạo hình. Nó cần được tính đến trong kế hoạch kiểm tra.
Biến dạng sau khi hàn. Các cụm chi tiết hàn có thể bị biến dạng do ứng suất dư, làm sai lệch kích thước so với giá trị trước khi hàn. Kế hoạch kiểm tra cần tính đến sai số sau khi hàn, không chỉ dựa trên hình dạng danh nghĩa.
Kiểm tra kích thước chi tiết tấm kim loại đòi hỏi sự phán đoán chuyên môn — hiểu được dung sai nào có thể đạt được với quy trình tạo hình, chứ không chỉ đối chiếu các con số trên bản vẽ.
Điểm Chính Cần Nhớ
- Kiểm tra kích thước là phép đo định lượng với kết quả có thể truy nguyên. “Nhìn ổn” không phải là kiểm tra.
- Quy tắc 10:1 hướng dẫn việc lựa chọn dụng cụ đo: độ phân giải của dụng cụ đo cần đạt ít nhất một phần mười dung sai mà bạn đang kiểm tra.
- Không phải kích thước nào cũng quan trọng như nhau. Tập trung công sức kiểm tra vào các kích thước trọng yếu — những kích thước quyết định đến lắp ráp và chức năng.
- Hồ sơ kiểm tra là bằng chứng để giải quyết tranh chấp. Hãy nêu rõ yêu cầu của bạn trong RFQ và bản vẽ, chứ không phải sau khi giao hàng.
- Chi tiết tấm kim loại có những thách thức kiểm tra riêng — độ đàn hồi ngược, lệch lỗ sau khi tạo hình, sai lệch độ dày vật liệu và biến dạng sau khi hàn — đòi hỏi kinh nghiệm phán đoán trong sản xuất, chứ không chỉ so sánh số liệu.
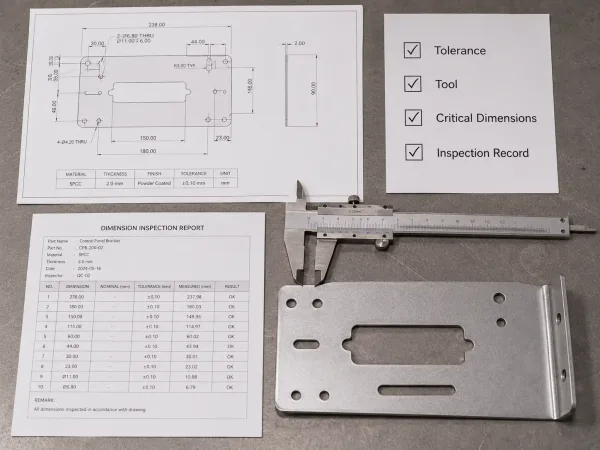
Một buổi rà soát kiểm tra kích thước thực tế nên xác nhận dung sai, lựa chọn dụng cụ, các kích thước quan trọng và hồ sơ có thể truy xuất nguồn gốc.