Phosphat hóa sắt thường được liệt kê là phương pháp xử lý bề mặt trước khi sơn hoặc phủ bột có chi phí thấp nhất. Đối với một giá đỡ thép tiêu chuẩn trên dây chuyền phủ bận rộn, nhận định đó thường đúng. Với vỏ tủ kim loại đặt riêng—có các đoạn uốn sâu, mối hàn, phụ kiện ren và các bề mặt yêu cầu thẩm mỹ—con số trên báo giá phụ thuộc ít vào tên gọi hóa chất mà phụ thuộc nhiều hơn vào cách chi tiết được gá đặt, xử lý và chỉ định.
Bài viết này giải thích chi phí tiền xử lý photphat sắt hiện ra trên báo giá vỏ hộp như thế nào, những yếu tố thiết kế và sản xuất nào làm thay đổi chi phí đó, và cách viết yêu cầu để người mua và nhà gia công báo giá cho cùng một quy trình.
Vì sao “Tiền xử lý rẻ nhất” gây hiểu lầm cho người mua vỏ hộp
Kết quả tìm kiếm và trang web nhà cung cấp thường mô tả phosphat hóa sắt là lựa chọn phổ biến và rẻ nhất cho xử lý bề mặt trước sơn và phủ bột. So sánh đó thường được thực hiện với phosphat hóa kẽm hoặc các lớp chuyển hóa dày hơn, đo theo bể hoặc theo foot vuông trên dây chuyền liên tục. Điều đó không cho bạn biết một đơn hàng vỏ tủ sẽ cộng thêm bao nhiêu vào đơn đặt hàng mua.
“Rẻ nhất” là chưa đầy đủ đối với vỏ tủ đặt riêng vì chi phí xử lý bề mặt không phải là một đơn giá duy nhất. Đó là một gói bao gồm số công đoạn, nhân công nạp và tháo gỡ, sử dụng hóa chất và năng lượng, che chắn, sấy khô, và rủi ro phải làm lại nếu lớp phủ bị mất bám dính về sau. Một công đoạn rẻ vẫn có thể tạo ra chi tiết đắt nếu hình dạng buộc phải xử lý thêm hoặc nếu bề mặt mẫu hoàn thiện không bao giờ khớp với sản xuất.
Hãy coi phosphat hóa sắt là một quy trình nền tảng hiệu quả về chi phí, chứ không phải là tổng chi phí tối thiểu được đảm bảo. Phần còn lại của bài viết này phân tích nơi nào nền tảng đó ổn định và nơi nào công việc vỏ tủ làm xói mòn khoản tiết kiệm.
Tiền xử lý hiện ra trên báo giá vỏ hộp như thế nào
Trước khi so sánh chi phí quy trình, nên xem tiền xử lý nằm ở đâu trong báo giá gia công hoặc hoàn thiện. Người mua chỉ nhìn vào dòng sơn tĩnh điện có thể bỏ sót việc liệu làm sạch và photphat có được bao gồm hay không.
Trong thực tế, báo giá thường theo một trong ba cấu trúc.
- Xử lý bề mặt là một hạng mục riêng. Nhà gia công hoặc đơn vị hoàn thiện báo giá làm sạch, phosphat hóa sắt, tráng rửa và sấy khô tách riêng khỏi lớp phủ. Điều này phổ biến khi vỏ tủ rời xưởng gia công và chuyển đến một cơ sở hoàn thiện chuyên dụng.
- Xử lý bề mặt được gộp vào phủ bột tĩnh điện. Nhiều đơn vị phủ bột bao gồm quy trình rửa đa công đoạn tiêu chuẩn và phosphat hóa sắt trong giá phủ của họ. Rủi ro là các giới hạn phạm vi không được nêu rõ: chỉ một số kích thước nhất định, không che chắn thêm, không làm sạch mối hàn, và không đảm bảo rằng mẫu đã sử dụng cùng một dây chuyền.
- Phân chia trách nhiệm đối với tẩy dầu và gỉ sét bề mặt (flash rust). Dầu từ cắt laser, dầu bôi trơn khi tạo hình, hoặc thép trần để giữa các công đoạn có thể bị gỉ sét bề mặt (tạo một màng oxit mỏng) trước khi phủ. Phải có đơn vị chịu trách nhiệm về tẩy dầu và kiểm soát bảo quản; nếu RFQ không nêu rõ ai chịu trách nhiệm, chi phí sẽ xuất hiện sau đó dưới dạng lệnh thay đổi.
Khi so sánh báo giá, trước tiên hãy chuẩn hóa phạm vi công việc. Một mức giá bột phủ trọn gói không thể so sánh với mức giá chỉ tính riêng công đoạn phủ mà không bao gồm tiền xử lý bề mặt.
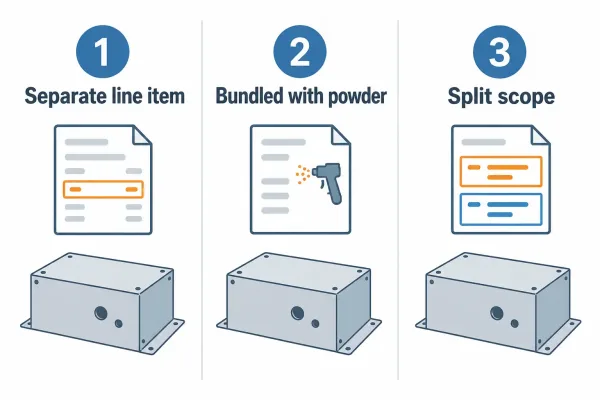
Tiền xử lý bề mặt có thể là một hạng mục riêng, được gộp vào giá phủ bột, hoặc được chia giữa đơn vị gia công cơ khí và đơn vị hoàn thiện bề mặt.
Dây chuyền phosphat hóa sắt thực sự làm gì với vỏ tủ kim loại
Phosphat sắt là một lớp phủ chuyển hóa: một lớp phosphat mỏng được hình thành trên bề mặt kim loại để sơn hoặc bột phủ có thể bám dính về mặt cơ học và hóa học. Đối với vỏ tủ, quy trình này gần như luôn là dây chuyền rửa nhiều công đoạn thay vì nhúng một lần.
Một chuỗi công đoạn điển hình cho vỏ tủ thép như sau:
- Loại bỏ chất bẩn (tẩy dầu) để loại bỏ dầu và bụi bẩn trong xưởng
- Xả nước
- Công đoạn phosphat sắt (phun hoặc nhúng)
- Xả nước
- Chất bịt kín hoặc xả nước cuối (tùy chọn)
- Sấy khô trước khi phủ
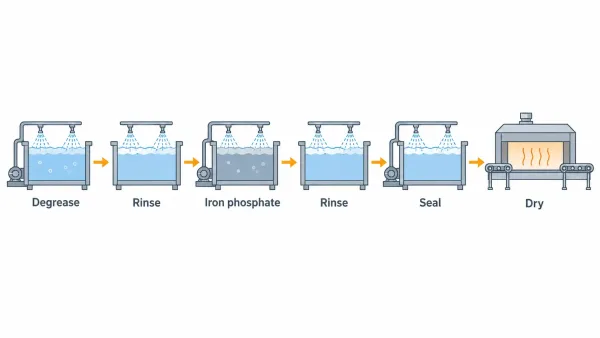
Tẩy dầu, xả nước, phosphat sắt, xả nước, chất bịt kín (tùy chọn), sau đó sấy khô trước khi phủ.
Vỏ tủ bằng nhôm có thể chạy trên dây chuyền phosphat sắt, nhưng hóa chất và thời gian lưu thường được điều chỉnh vì nhôm tạo oxit khác với thép cacbon thấp. Đó là một lý do khiến hai báo giá “phosphat sắt” có thể không mô tả cùng một công việc.
Mỗi công đoạn đều tiêu tốn dung tích bể, nhiệt, hóa chất, nước và nhân công. Nhiều công đoạn hơn và kiểm soát chặt chẽ hơn sẽ cải thiện độ tin cậy của lớp phủ và làm tăng chi phí. Đối với một vỏ tủ làm một lần, đơn vị phủ vẫn có thể chạy dây chuyền tiêu chuẩn; đối với vỏ tủ lớn hoặc dễ vỡ, giá kệ tùy chỉnh và thời gian nạp/dỡ hàng lâu hơn chiếm phần lớn chi phí nhân công trong báo giá.
Chi phí đến từ đâu: Năm yếu tố đối với vỏ tủ tùy chỉnh
Đơn giá tiền xử lý phosphat sắt trên vỏ tủ phụ thuộc vào yêu cầu quy trình và cách xử lý chi tiết—không phải là mức giá cố định cho mỗi chi tiết. Năm yếu tố dưới đây xuất hiện thường xuyên nhất trong công việc tấm kim loại và vỏ tủ.
| Yếu tố chi phí | Điều gì thay đổi | Tác động điển hình đến báo giá vỏ tủ |
|---|---|---|
| Diện tích bề mặt và kích thước bao của chi tiết | Sử dụng hóa chất, dung tích bể, năng lượng cho gia nhiệt và sấy khô | Cửa lớn và hộp sâu sử dụng nhiều công suất dây chuyền hơn cho mỗi chi tiết |
| Gá đặt và treo chi tiết | Nhân công, thiết kế đồ gá, nguy cơ để lại dấu tiếp xúc | Hình dạng không đều cần móc hoặc khung tùy chỉnh |
| Quy mô lô và mức tải dây chuyền | Phân bổ chi phí cài đặt, tốc độ dây chuyền, phí lô tối thiểu | Số lượng thấp làm tăng chi phí trên mỗi chi tiết |
| Che chắn cho ren, gioăng, bề mặt ghép nối | Nhân công bổ sung, băng keo hoặc nút bịt, kiểm tra | Các vùng che chắn thường gặp trên ren vặn IPEM, mặt bích gioăng và bề mặt tiếp địa |
| Sấy khô, xử lý, công đoạn phụ | Thời gian trong lò, sửa chữa hoàn thiện, bảo vệ khi vận chuyển | Chi tiết nặng hoặc chi tiết lồng vào nhau cần xử lý và đóng gói cẩn thận hơn |
Hãy đọc các yếu tố chi phối cùng nhau. Một giá đỡ nhỏ dùng trong nhà trên dây chuyền tải trọng cao là trường hợp mà “phosphate sắt rẻ” là đúng. Một vỏ thiết bị lớn, có bề mặt thẩm mỹ, ren được che chắn và thời gian giao hàng ngắn là trường hợp chi phí tiền xử lý trở thành một tỷ lệ phần trăm đáng thấy trong gói sơn phủ.
Không có một mức giá bằng đô la cố định nào áp dụng cho mọi xưởng. Tỷ lệ nhân công theo vùng, loại dây chuyền (phun so với nhúng), và việc hoàn thiện được thực hiện nội bộ hay thuê ngoài đều làm thay đổi con số này. Hãy dùng các yếu tố chi phối ở trên để yêu cầu bảng chi tiết thay vì chỉ so sánh mức giá tiêu đề.
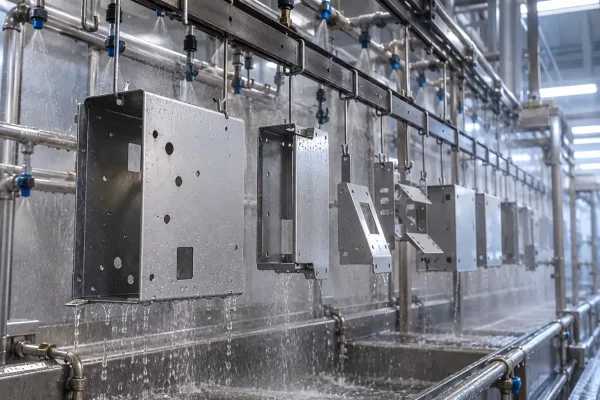
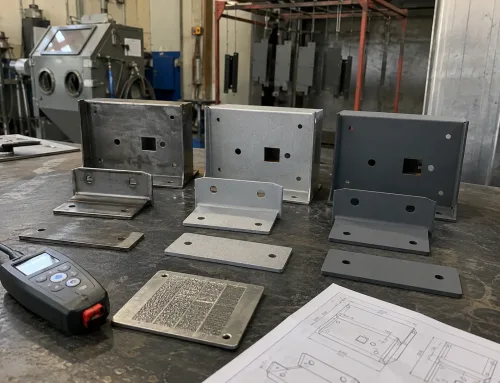
Móc treo tùy chỉnh, mật độ tải và kích thước chi tiết là những yếu tố chi phối chi phí nhân công tiền xử lý và công suất dây chuyền.
Các Tính Năng Thiết Kéo Đẩy Chi Phí Xử Lý Trước Lên Cao
Hình dạng vỏ thiết bị âm thầm chi phối chi phí tiền xử lý. Các đặc điểm dưới đây phổ biến trong vỏ điện tử, vỏ công nghiệp và vỏ thiết bị đo, và mỗi đặc điểm đều làm tăng rủi ro xử lý hoặc rủi ro quy trình.
- Khe thông gió, lỗ thông hơi và lỗ đục dày đặc. Những yếu tố này làm tăng diện tích tiếp xúc chất lỏng và có thể giữ hóa chất hoặc nước xả, khiến cần chú ý nhiều hơn trong quy trình và kiểm tra sấy khô.
- Uốn sâu và góc kín. Dung dịch có thể đọng lại ở các góc; xả hoặc sấy khô không hoàn chỉnh làm tăng khả năng xuất hiện vết ố hoặc lỗi lớp phủ.
- Đường hàn và biến màu do nhiệt. Các mối hàn có thể cần được làm sạch trước khi xử lý phosphate để lớp phủ thấm đều. Mài hoặc làm nhẵn thêm là chi phí nhân công tăng thêm.
- Lỗ ren, phụ kiện PEM và ren lắp. Ren và bề mặt tiếp xúc thường không thể chấp nhận độ dày phosphate hoặc bột sơn mà không bị kẹt. Cần lên kế hoạch cho các chiến lược che chắn hoặc gia công sau.
- Rãnh gioăng, ngón chắn và bề mặt tiếp đất. Các bề mặt này có thể cần giữ trần hoặc dẫn điện. Che chắn chọn lọc chậm hơn so với nhúng toàn bộ một chi tiết không được bảo vệ.
- Bề mặt thẩm mỹ Class-A. Các bề mặt nhìn thấy được hạn chế các điểm tiếp xúc trên giá treo và có thể yêu cầu xử lý sạch hơn, làm giảm số lượng chi tiết có thể đặt trong mỗi lần tải.
Nếu bất kỳ đặc điểm nào trong số này xuất hiện trên bản vẽ, hãy dự kiến báo giá tiền xử lý và sơn phủ sẽ tăng trừ khi thiết kế cho phép sử dụng giá treo tiêu chuẩn và không cần che chắn. Rà soát DFM sớm rẻ hơn so với các lệnh thay đổi giữa quá trình sản xuất.
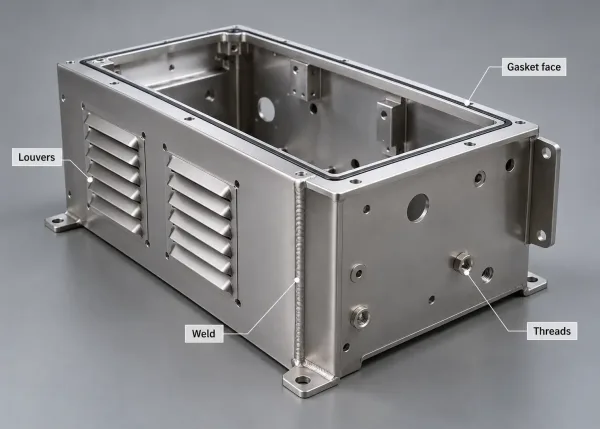
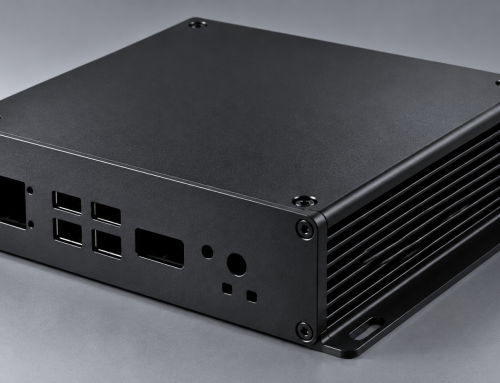
Khe thông gió, đường hàn, ren và bề mặt gioăng làm tăng nhu cầu che chắn, xử lý và rủi ro quy trình.
Chạy mẫu so với Sản xuất: Chi phí khác nhau, Rủi ro khác nhau
Nguyên mẫu và sản phẩm đầu tiên thường đi theo một lộ trình khác so với sản xuất hàng loạt. Một mẫu có thể được lau, phun tay, hoặc đưa qua một quy trình rửa đơn giản vì số lượng không đủ để đổ đầy bể. Lộ trình đó có thể trông rẻ tiền và vẫn cho ra vẻ ngoài chấp nhận được trên một vài sản phẩm.
Sản xuất chuyển sang dây chuyền nhiều giai đoạn cố định với hóa chất tiêu chuẩn, giá treo và sấy khô. Nhân công trên mỗi chi tiết thường giảm khi sản lượng lớn, nhưng quy trình kém linh hoạt hơn. Nếu mẫu thử không được chạy trên quy trình sản xuất, bạn có thể thấy sự khác biệt về độ bóng, kết cấu, độ phủ mép và khả năng chống ăn mòn ngay cả khi màu bột sơn trùng khớp.
Để bảo vệ cả chi phí và chất lượng, hãy chốt ba mục sau trước lô sản xuất đầu tiên:
- Mức quy trình — sắt phosphat đa giai đoạn (và số giai đoạn) là tiêu chuẩn sản xuất, không phải làm sạch theo kiểu cố gắng tối đa.
- Đường mẫu — mẫu đầu tiên được xử lý giống như lô hàng, hoặc có ghi chú rõ rằng độ hoàn thiện mẫu không đại diện.
- Trọng tâm kiểm tra — độ bám dính và ngoại quan trên các bề mặt xác định, cùng tính toàn vẹn của lớp che chắn trên ren và gioăng.
Chi phí mẫu cao hơn một chút nhưng phản ánh đúng sản xuất thường rẻ hơn một lô bị loại bỏ hoặc hiện tượng phồng rộp ngoài hiện trường.
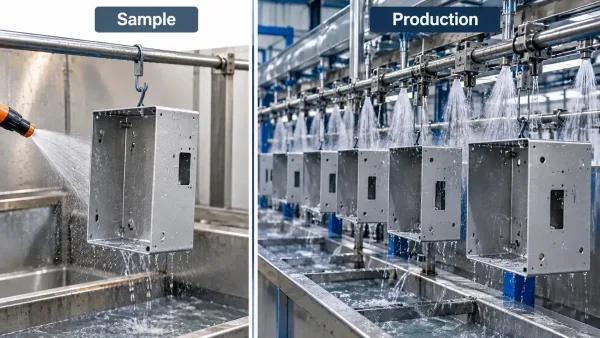
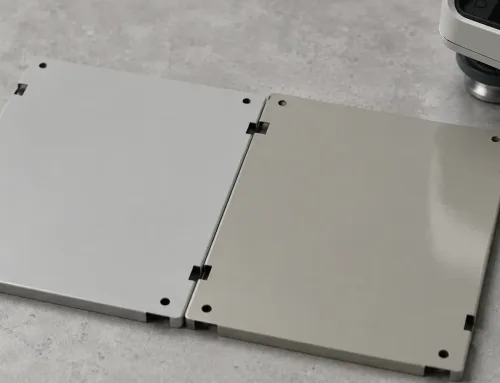
Mẫu có thể dùng bước làm sạch đơn giản; sản xuất dùng dây chuyền đa giai đoạn cố định và giá treo tiêu chuẩn.
Khi nào Phosphat hóa sắt là lựa chọn kinh tế phù hợp — và khi nào thì không
Sắt phosphat là lựa chọn mặc định hợp lý cho nhiều vỏ tủ sơn tĩnh điện, đặc biệt trong nhà. Không phải lúc nào nó cũng cho tổng chi phí thấp nhất khi điều kiện sử dụng hoặc yêu cầu hoàn thiện khắt khe hơn.
Phosphat hóa sắt thường hợp lý khi:
- Vỏ tủ hoạt động trong nhà hoặc môi trường ôn hòa
- Sơn bột hoặc sơn lỏng là lớp hoàn thiện cuối, và độ bám dính là mục tiêu chính của xử lý bề mặt
- Thép hoặc hợp kim nhôm tương thích chạy trên dây chuyền đa giai đoạn tiêu chuẩn
- Cấp mỹ quan và nhu cầu che chắn ở mức vừa phải
- Sản lượng đủ lớn để tải dây chuyền hiệu quả
Cần xem xét lại hoặc nâng cấp khi:
- Vỏ thiết bị phải chịu thời tiết ngoài trời, không khí ven biển, bắn tia hóa chất, hoặc tiếp xúc độ ẩm kéo dài —kẽm phosphat hoặc hệ phủ hoàn chỉnh hơn có thể giảm chi phí vòng đời dù giá ban đầu cao hơn
- Khách hàng yêu cầu thử nghiệm ăn mòn nặng (ví dụ: phun muối kéo dài) mà sắt phosphat cộng sơn bột tiêu chuẩn có thể không đáp ứng được một mình
- Các đường dẫn điện hoặc điện trở thấp phải để trần; chiến lược xử lý bề mặt và phủ phải được thiết kế lại theo hướng hoàn thiện chọn lọc
- Chất lượng hoàn thiện trang trí là then chốt và dấu vết giá treo hoặc màu mối hàn không thể che giấu bằng thiết kế
- Chi tiết nhôm và thép cùng một đơn hàng nhưng cần xử lý chuyển hóa khác nhau; tách lô làm tăng chi phí và rủi ro tiến độ
Phép thử kinh tế là tổng chi phí sở hữu: giá xử lý bề mặt cộng hiệu năng phủ cộng rủi ro làm lại. Trả nhiều hơn cho xử lý bề mặt nặng hơn là hợp lý khi hỏng hoặc sơn lại sẽ tốn kém hơn việc nâng cấp.
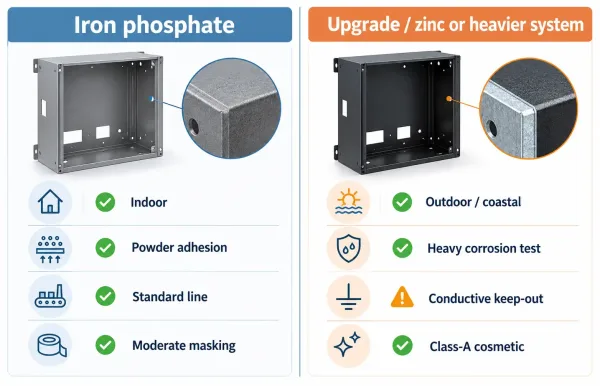
Sắt phosphat phù hợp với nhiều vỏ tủ sơn tĩnh điện trong nhà; nâng cấp khi yêu cầu ăn mòn hoặc dẫn điện khắt khe hơn.
Cách chỉ định Phosphat hóa sắt trên bản vẽ và RFQ
Ghi chú rõ ràng ngăn ngừa các tranh chấp chi phí phổ biến nhất: thiếu xử lý bề mặt, che chắn bất ngờ, và sai lệch giữa mẫu và sản xuất. Đặt ý định quy trình ở nơi cả mua hàng và kỹ thuật đều nhìn thấy.
Thông tin tối thiểu cần ghi trên bản vẽ
- Vật liệu nền và ghi chú vật liệu hỗn hợp nếu có (thép và nhôm)
- Xử lý bề mặt: sắt phosphat (hoặc “xử lý bề mặt sắt phosphat trước khi sơn tĩnh điện”)
- Hệ phủ tiếp theo (loại sơn bột, màu, độ dày danh nghĩa nếu được kiểm soát)
- Bề mặt che chắn và vùng cấm phủ: ren, điểm tiếp địa, mặt đệm gioăng, bề mặt ghép nối
- Các vùng mỹ quan nếu ngoại quan được kiểm tra
Thông tin tối thiểu cần ghi trong RFQ
- Tiền xử lý có được bao gồm trong giá sơn phủ hay được báo giá riêng
- Số bước xử lý hoặc tiêu chuẩn yêu cầu (ví dụ: rửa 5 bước với phosphat sắt)
- Kỳ vọng về quy trình mẫu so với quy trình sản xuất
- Ghi chú kiểm tra và nghiệm thu (quan sát, độ bám dính, xử lý các vùng được che chắn)
- Giả định về đóng gói và lưu trữ nhằm ngăn gỉ sét bề mặt trước khi phủ
Nếu gói dịch vụ tiêu chuẩn của nhà cung cấp khác với các điểm này, hãy yêu cầu phạm vi công việc bằng văn bản trước khi trao thầu. Sự mơ hồ là nơi cả chi phí lẫn chất lượng đều bị lệch.
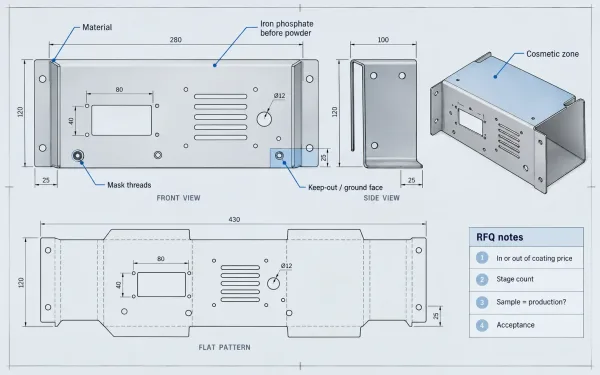
Ghi chú trên bản vẽ và RFQ cần nêu rõ xử lý bề mặt, hệ phủ, các bề mặt cần che chắn và kỳ vọng giữa mẫu thử với sản xuất.
Câu hỏi thường gặp
Bước tiếp theo cho dự án vỏ tủ của bạn
Trong lần yêu cầu báo giá vỏ tủ tiếp theo, hãy sử dụng danh sách kiểm tra này trước khi bạn phê duyệt đơn giá phủ:
- Nêu rõ phosphat hóa sắt có nằm trong hay nằm ngoài hạng mục chi phí phủ hay không.
- Chốt định tiêu chuẩn tiền xử lý sản xuất và yêu cầu sản phẩm mẫu đầu tiên theo đúng quy trình đó.
- Chỉ rõ các đặc trưng cần che chắn và vùng cấm ảnh hưởng đến cách đặt chi tiết và nhân công.
- Chỉ so sánh báo giá sau khi phạm vi xử lý bề mặt trước đã được thống nhất.
Trình tự đó giúp chi phí tiền xử lý luôn rõ ràng và có thể dự đoán được, thay vì xuất hiện bất ngờ vào phút chót trên hóa đơn hoặc dưới dạng lỗi hiện trường sau khi giao hàng.