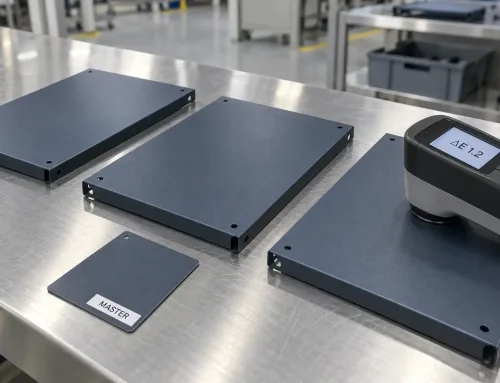
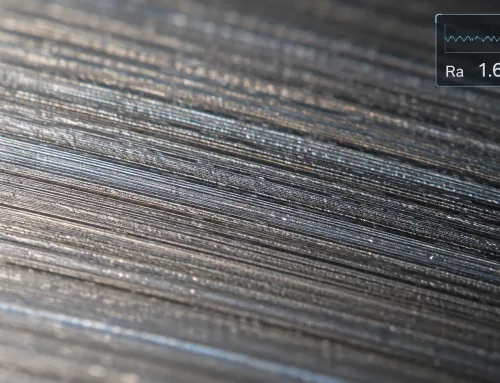
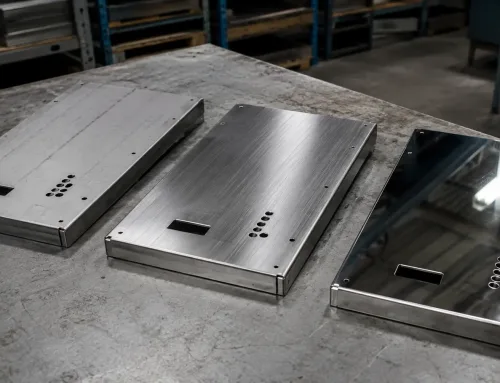
Một mẫu tấm kim loại có thể cho chỉ số 60 GU trên máy đo độ bóng 20° và chỉ số 60 GU trên máy đo 60° — nhưng vẫn trông như một bề mặt khác hẳn. Các con số khớp nhau. Hình thức bên ngoài thì không.
Sự sai lệch đó không phải là lỗi của máy đo. Đó là điều xảy ra khi một đơn vị độ bóng được coi là một điểm số độc lập thay vì một số đo gắn với một góc đo. Trước khi một giá trị mục tiêu GU có thể bảo vệ vẻ ngoài của một vỏ bọc hoặc tấm panel có lớp phủ, góc đo phải đi kèm với con số đó.
Một Ghi Chú GU Không Có Góc Đo Không Phải Là Một Thông Số Kỹ Thuật
Khi bản vẽ ghi “độ bóng: 60 GU” và không có gì khác, nhà gia công phải tự đoán ba điều: dùng hình học đo nào, lấy bao nhiêu điểm đo, và chỉ số được phép dao động bao nhiêu trước khi chi tiết bị loại. Những phỏng đoán đó hiếm khi trùng với ý đồ của đội thiết kế.
Kết quả có thể đoán trước được. Các sản phẩm mẫu đầu tiên bị từ chối vì một số đo chưa bao giờ được quy định. Nhà cung cấp đo lại ở một góc khác và nhận được một con số khác. Bộ phận mua sắm hỏi tại sao hai lô hàng “đổi màu” khi chỉ có thiết lập đo là thay đổi.
Một yêu cầu độ bóng đầy đủ không phải là một giá trị đơn lẻ. Đó là một chuỗi ngắn: góc đo, GU mục tiêu, dải dung sai, tiêu chuẩn thử và quy tắc lấy mẫu. Bỏ đi bất kỳ mắt xích nào thì việc nghiệm thu sẽ trở thành một cuộc thương lượng.
Đơn Vị Độ Bóng Được Định Nghĩa Như Thế Nào
Một đơn vị độ bóng (GU) là đơn vị được sử dụng bởi máy đo độ bóng — một thiết bị quang học chiếu ánh sáng lên bề mặt và đo lượng ánh sáng phản xạ tại góc gương. Thang GU là tương đối, không phải phần trăm của “độ sáng bóng”.”
Hiệu chuẩn bắt đầu từ một chuẩn kính đen được đánh bóng cao với chiết suất xác định. Chuẩn đó được đặt ở mức 100 GU tại mỗi hình học đo của thiết bị. Mọi chỉ số khác được quy đổi theo chuẩn này. Một lớp phủ mờ có thể cho chỉ số 10–20 GU; lớp phủ bột độ bóng cao có thể vượt 80 GU tại 60°. Thang đo là tuyến tính trong từng hình học, nhưng các con số của một hình học không thể chuyển sang hình học khác.
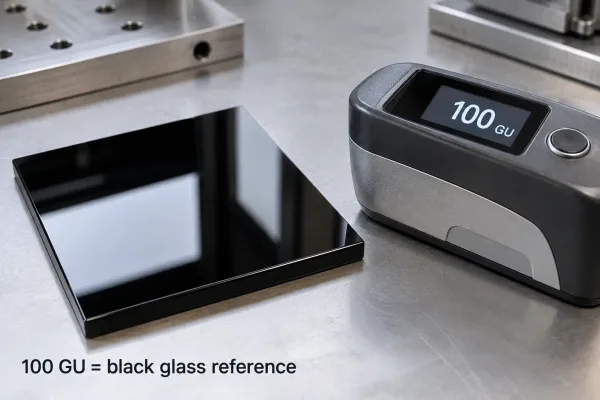
Thang GU được tham chiếu theo kính đen đánh bóng đặt ở mức 100 GU.
Các phương pháp thử phổ biến dùng cho chỉ số GU bao gồm ISO 2813, ASTM D523 và DIN 67530. Hãy ghi rõ tiêu chuẩn trên bản vẽ nếu kết quả cần được bảo vệ về sau.
Điều Gì Thay Đổi Giữa 20°, 60°, và 85°
Máy đo độ bóng hoạt động ở các góc tới và góc phản xạ cố định. Thay đổi góc sẽ thay đổi cách thiết bị “nhìn” độ phản xạ bề mặt — và do đó xác định dải độ bóng mà thiết bị có thể phân giải.
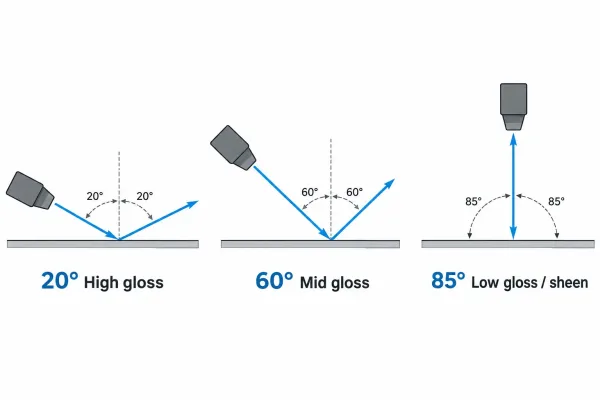
Các hình học 20°, 60° và 85° được dùng cho chỉ số độ bóng cao, trung bình và thấp.
Mỗi góc đo cũng có dải đo riêng. Dải đo điển hình của thiết bị là khoảng 0–2000 GU tại 20°, 0–1000 GU tại 60° và 0–160 GU tại 85°. Chỉ số 60 GU tại 20° và chỉ số 60 GU tại 60° không phải là cùng một sự việc.
20° — bề mặt bóng cao
Hình học 20° khuếch đại các khác biệt nhỏ trên bề mặt rất bóng. Đây là lựa chọn phù hợp khi phép đo 60° đã cho giá trị cao và người mua cần phân biệt các lớp hoàn thiện bóng cao mà nếu không sẽ trông giống hệt nhau.
60° — góc phổ dụng
60° là góc đo tiêu chuẩn và là cấu hình hình học được dùng trong hầu hết các thông số kỹ thuật độ bóng trung bình. Nếu bản vẽ không chỉ định góc, 60° là giả định phổ biến trong ngành — đó chính là lý do giả định này cần được ghi rõ thay vì để mở.
85° — độ bóng thấp và độ mờ bóng (sheen)
85° là một hình học góc xiên. Nó phân giải được các bề mặt mờ và gần như phẳng, nơi các phép đo 60° sụt giảm về gần không. Nó cũng hữu ích để phát hiện độ mờ bóng (sheen) hoặc độ bóng nhẹ kiểu “vỏ trứng” trên các lớp phủ trông phẳng khi nhìn trực diện.
Chọn góc nào cho dải độ bóng của bạn
Việc chọn góc tuân theo một quy tắc quyết định đơn giản khi đã biết phép đo sàng lọc:
- Đo trước tại 60°.
- Nếu giá trị đo trên khoảng 70 GU, hãy đo lại tại 20° và chỉ định theo cấu hình hình học đó.
- Nếu giá trị đo dưới khoảng 10 GU, hãy đo lại tại 85°.
- Ở khoảng giữa, giữ nguyên tại 60°.
| Dải độ bóng (sàng lọc 60°) | Góc ưu tiên | Cách đọc số đo |
|---|---|---|
| Trên ~70 GU | 20° | Phân biệt các lớp hoàn thiện bóng cao; kiểm soát ngoại quan chặt chẽ hơn |
| ~10–70 GU | 60° | Dải độ bóng trung bình tiêu chuẩn cho hầu hết tấm kim loại tấm có lớp phủ |
| Dưới ~10 GU | 85° | Mờ / độ bóng thấp; 60° hầu như không tăng thêm độ phân giải |
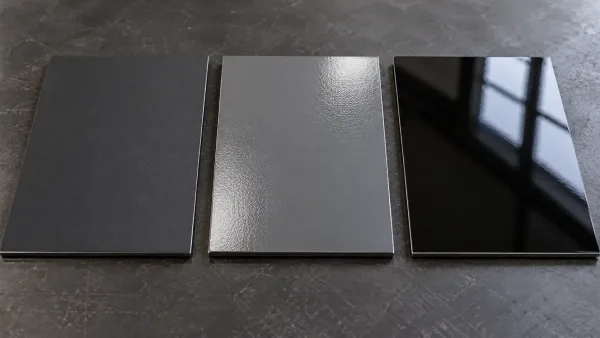
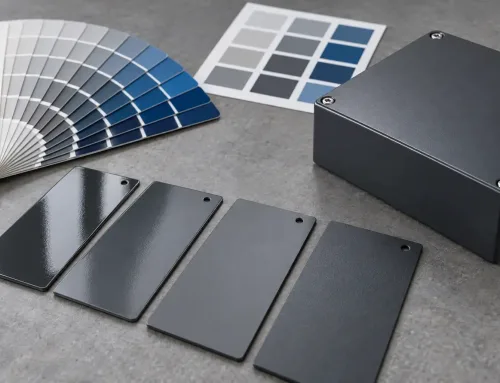
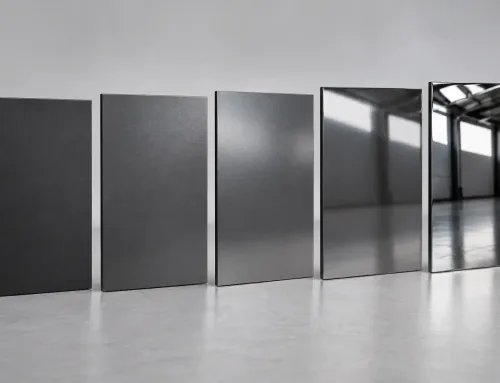
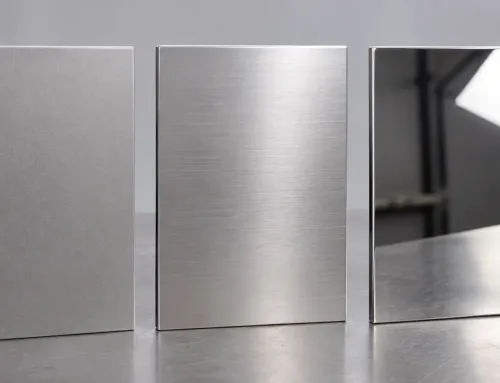
Mẫu phủ độ bóng thấp, trung bình và cao được quan sát dưới cùng một nguồn sáng.
Các ngưỡng này là quy ước của ngành, được sử dụng bởi các nhà sản xuất thiết bị đo và các thông số kỹ thuật lớp phủ. Chúng không phải là các định luật vật lý — hãy coi chúng là một ngôn ngữ chung để người mua và nhà cung cấp chọn cùng một cấu hình hình học.
Tại Sao Một Chi Tiết Kim Loại Tấm Có Thể Cho Ra Các Số Đo GU Khác Nhau
Trên các tấm phẳng được chuẩn bị tốt, các số đo GU lặp lại rất ổn định. Trên các chi tiết kim loại tấm đã tạo hình, chúng thường không ổn định — và độ phân tán thường do quy trình gây ra, chứ không phải do thiết bị đo.
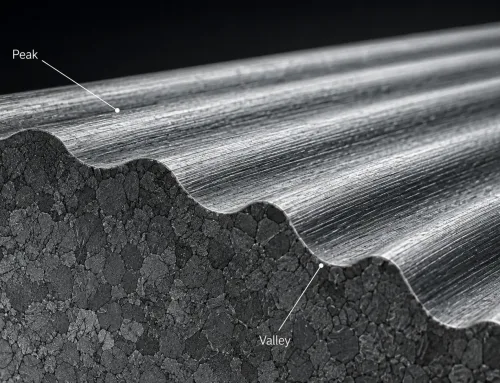
Sơn tĩnh điện, sơn lỏng và anodizing mỗi loại nằm trong các dải độ bóng khác nhau có thể đạt được, và chúng phản ứng khác nhau với độ nhám nền. Nền phun bi hoặc bề mặt cán nguyên bản có thể hiện xuyên qua lớp phủ mỏng và làm giảm giá trị đo.
Các đặc trưng đã tạo hình làm phân tán kết quả đo thêm nữa. Bán kính uốn, đường mối hàn, cạnh sắc và khu vực có bu lông/đinh tán phản chiếu ánh sáng khác với các bề mặt phẳng. Một số đo duy nhất trên một bề mặt ngoại quan có thể đạt, trong khi điểm thứ hai cách 50 mm lại không đạt.
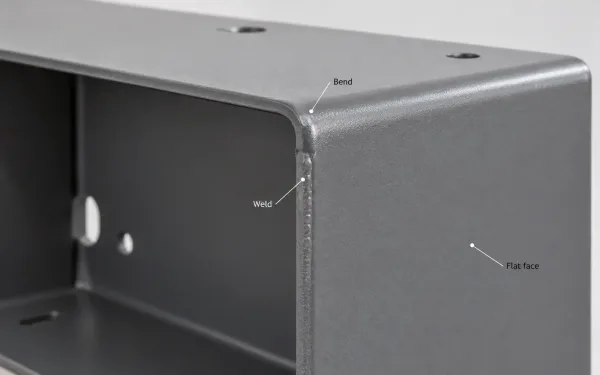
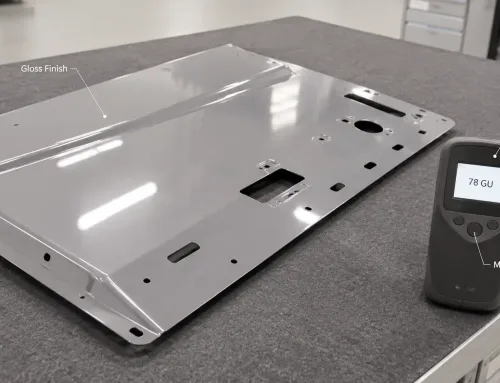
Bán kính uốn, mối hàn và các vùng mặt phẳng nơi giá trị GU có thể khác nhau.
Đó là lý do tại sao các quy tắc chấp nhận quan trọng không kém giá trị mục tiêu. Các quy ước thực tế tại xưởng bao gồm lấy trung bình một số điểm đã xác định trên các bề mặt đã thỏa thuận, loại bỏ nếu bất kỳ điểm đơn lẻ nào vượt quá giới hạn cứng, hoặc kết hợp cả hai. Quy tắc này nên được ghi trên bản vẽ, chứ không phải trong một chuỗi email.
Cách Chỉ Định GU Trên Bản Vẽ Và Đơn Đặt Hàng
Hãy coi độ bóng như bất kỳ yêu cầu đo lường nào khác. Một ghi chú không đầy đủ buộc nhà cung cấp phải tự bịa ra các phần còn thiếu.
Một chỉ định đầy đủ cần nêu năm nội dung:
- Góc đo — 20°, 60°, hoặc 85°
- Giá trị mục tiêu và dung sai — ví dụ, 60 ± 5 GU
- Tiêu chuẩn — ISO 2813, ASTM D523, hoặc tương đương
- Vị trí đo — những mặt hoặc vùng nào được kiểm soát
- Lấy mẫu và đánh giá — số điểm đo trên mỗi chi tiết, giới hạn theo giá trị trung bình so với điểm đơn
Ví dụ về một ghi chú đầy đủ:
Độ bóng: 60 ± 5 GU tại 60°, ISO 2813, đo trên các bề mặt ngoài A và B, 3 điểm mỗi bề mặt, chi tiết không đạt nếu bất kỳ điểm nào nằm ngoài dung sai.
Dải dung sai là đòn bẩy chi phí. ±10 GU cho phép độ biến thiên quy trình bình thường trên dây chuyền phủ sản xuất. ±3 GU đòi hỏi tiền xử lý chặt chẽ hơn, kiểm soát quá trình sấy và kiểm tra nghiêm ngặt hơn — và điều này sẽ thể hiện trong báo giá. Dải rộng không phải là cẩu thả; dải không được ghi nhận mới là cẩu thả.
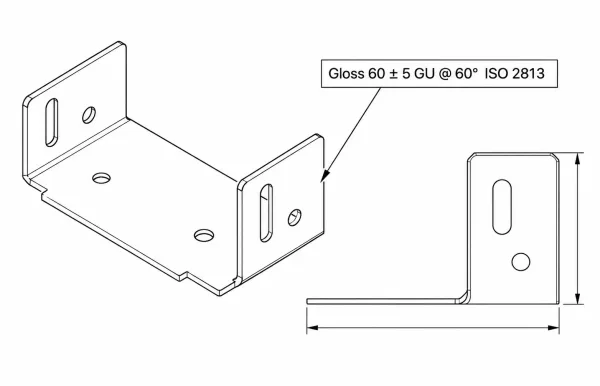
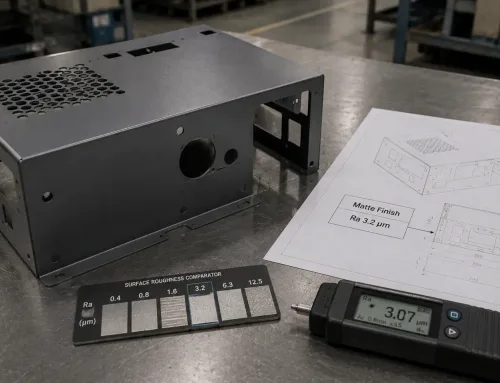
Một chỉ định GU đầy đủ trên bản vẽ: góc đo, giá trị mục tiêu, dung sai và tiêu chuẩn.
Tại giai đoạn RFQ, hãy xác nhận góc đo, các mặt liên quan và việc có kèm mẫu chuẩn thị giác cùng các giới hạn số hay không. Việc giải quyết ba điểm này ngay từ đầu sẽ loại bỏ phần lớn tranh chấp về độ bóng về sau.
Câu hỏi thường gặp
Bước tiếp theo
Trong bản vẽ hoặc yêu cầu báo giá (RFQ) tiếp theo, hãy thay mọi ghi chú “X GU” đơn thuần bằng góc đo, dung sai, tiêu chuẩn, các bề mặt và phương pháp lấy mẫu. Nếu lớp hoàn thiện vẫn đang được lựa chọn, hãy yêu cầu nhà cung cấp lớp phủ cung cấp dải GU điển hình trên vật liệu nền và độ dày của bạn trước khi chốt thông số kỹ thuật — bộ số liệu đó dễ đàm phán hơn trước khi làm khuôn so với sau khi lô hàng đầu tiên về.