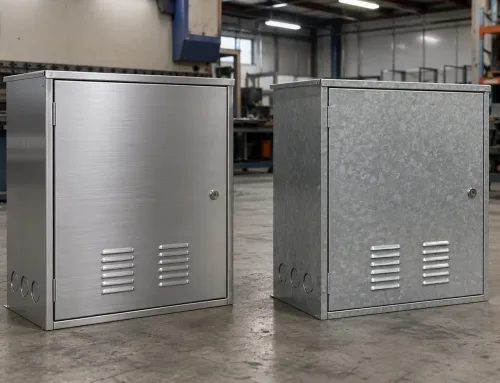
Chỉ định lớp hoàn thiện bề mặt “nhanh hơn” để bảo đảm ngày giao hàng nghe có vẻ là một quyết định tiến độ đơn giản. Trong thực tế, lớp hoàn thiện trông nhanh hơn trên giấy thường là lớp bị trễ—lịch chờ xử lý màu tùy chỉnh, làm lại che chắn và thay đổi muộn chỉ định hoàn thiện thường đẩy lùi thời gian giao hàng nhiều hơn bất kỳ yếu tố hóa học quy trình nào.
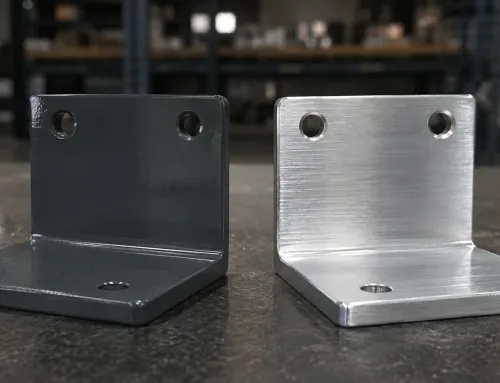
Sơn tĩnh điện và anodizing đều là các lớp hoàn thiện bảo vệ đã được chứng minh cho chi tiết kim loại. Sơn tĩnh điện phủ bột polymer khô bằng phương pháp tĩnh điện, sau đó đưa vào lò sấy để tạo thành một màng liên tục trên bề mặt. Anodizing là một quá trình điện hóa tạo ra lớp nhôm oxit cứng phát triển từ chính lớp nhôm. Không có quy trình nào có thời gian hoàn thiện cố định. Câu trả lời cho “quy trình nào giao hàng nhanh hơn?” phụ thuộc vào màu sắc, che chắn, loại quy trình, hàng đợi sản xuất và rủi ro làm lại.
Một ràng buộc là tuyệt đối: thép và thép không gỉ không thể được anodizing. Nếu chi tiết là kim loại sắt từ, sơn tĩnh điện (hoặc một hệ phủ khác) là lựa chọn duy nhất, và việc so sánh thời gian hoàn thiện bắt đầu cũng như kết thúc tại đó.
Thời gian hoàn thiện thực sự bao gồm những gì
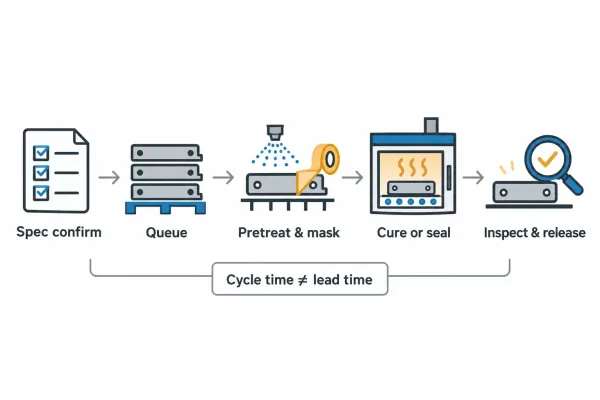
Thời gian hoàn thiện là toàn bộ lộ trình theo lịch từ khi thông số kỹ thuật được phát hành đến khi chi tiết được kiểm tra, không chỉ là thời gian trong lò sấy hay bể xử lý.
Thời gian hoàn thiện không giống với thời gian chu kỳ quy trình. Thời gian chu kỳ là số giờ một chi tiết trải qua trên dây chuyền phun sơn hoặc trong bể anodizing. Thời gian hoàn thiện là khoảng thời gian theo lịch từ khi phát hành thông số kỹ thuật đến khi có chi tiết đã kiểm tra, sẵn sàng giao hàng.
Trong gia công tấm kim loại, khoảng thời gian đó thường bao gồm:
- Xác nhận thông số kỹ thuật và duyệt màu hoặc mẫu (nếu có)
- Thời gian chờ xử lý tại đơn vị hoàn thiện (nội bộ hoặc thuê ngoài)
- Xử lý bề mặt, che chắn và gắn chi tiết lên giá
- Tạo màng phủ hoặc phát triển lớp oxit, sau đó sấy khô hoặc niêm phong
- Kiểm tra, chạm khắc hoàn thiện và xuất xưởng
Hầu hết các sai lệch tiến độ nằm ở các bước 1–3 và 5—không phải ở lò sấy hay bể xử lý. Một đơn hàng sơn tĩnh điện màu tiêu chuẩn với che chắn đơn giản có thể xử lý trong vài ngày khi đã vào dây chuyền. Một đơn hàng anodizing cứng Type III với che chắn khắt khe và đơn vị anodizing bên ngoài có thể phải chờ lâu hơn cho một vị trí bể so với thời gian thực hiện trong quy trình. Chỉ nên so sánh ngày giao hàng sau khi cả hai phương án được phân rã thành cùng các giai đoạn—hàng đợi, che chắn, sấy và kiểm tra—mà phần lớn trong số đó một cuộc đánh giá nhà cung cấp sơn tĩnh điện cẩn thận sẽ làm rõ trước khi bạn chốt mốc cơ sở.
Thời gian hoàn thành sơn tĩnh điện đến từ đâu
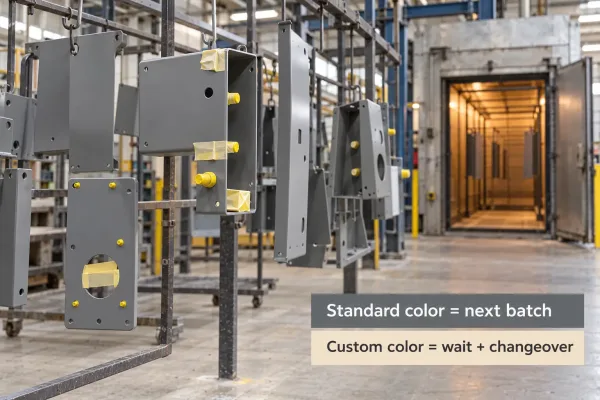
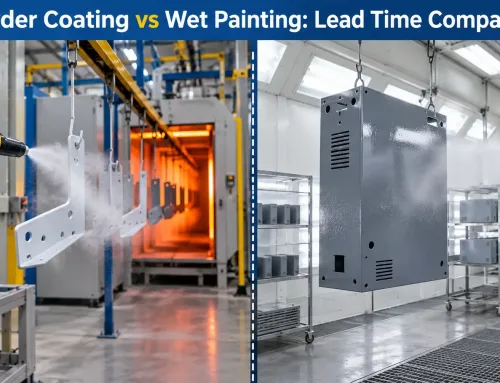
Rủi ro tiến độ của sơn tĩnh điện đến từ lựa chọn màu sắc, khối lượng che chắn và cách xếp chi tiết trên giá—không chỉ từ súng phun.
Sơn tĩnh điện thường là con đường ngắn hơn cho tấm kim loại công nghiệp, nhưng chỉ khi thông số kỹ thuật vẫn ở mức tiêu chuẩn. Các yếu tố chính là màu sắc, khối lượng che chắn, và liệu các chi tiết có thể chạy theo lô liên tục hay không.
Màu tiêu chuẩn so với màu tùy chỉnh. Các màu RAL có sẵn hoặc màu tiêu chuẩn của nhà cung cấp thường được chạy trong lô sản xuất khả dụng tiếp theo. Việc pha khớp màu tùy chỉnh, màu kim loại hoặc bột đặc biệt số lượng nhỏ có thể cộng thêm vài ngày cho vật liệu và một lần đổi màu riêng biệt trên dây chuyền. Đó là thời gian pha khớp màu thực sự, tương tự như những sự chậm trễ làm lùi tiến độ sơn ướt.
Che chắn và xếp giá. Ren, điểm tiếp đất, bề mặt ổ đỡ và các khớp lắp khít thường cần nút che hoặc băng keo. Mỗi chi tiết cần che chắn đều tăng thêm công lao động và kiểm tra. Xếp chi tiết dày đặc thì hiệu quả; các chi tiết tinh xảo hoặc được tạo hình sâu cần có không gian và thao tác chậm hơn.
Làm khô và rủi ro sơn phủ lại. Sơn bột tạo màng dày hơn—thường ở mức 50–125 µm (0.002–0.005″)—giúp che phủ tốt hơn nhưng có thể bịt kín lỗ hoặc làm hỏng ren nếu che chắn thất bại. Việc sơn phủ lại sau một vùng bỏ sót hay vết sứt là một lần đưa toàn bộ chi tiết trở lại bước xử lý bề mặt và sấy khô, không phải là sửa chữa nhanh trên kệ.
Đối với các cụm lắp ráp kim loại hỗn hợp (khung thép cộng với nắp nhôm), sơn tĩnh điện thường là lựa chọn mặc định thân thiện với tiến độ vì một dây chuyền có thể phủ cả hai chất nền trong một lần.
Thời gian hoàn thành anodizing đến từ đâu
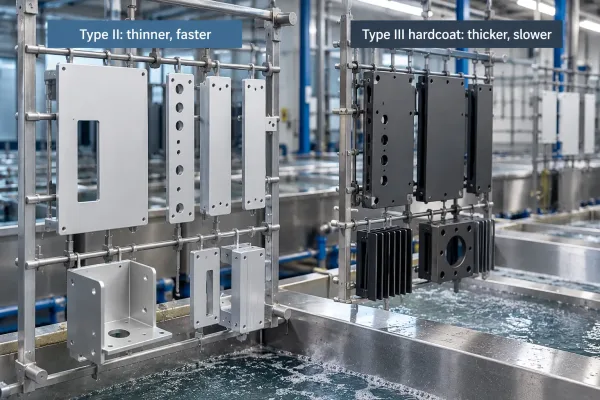
Thời gian giao hàng của anodizing phụ thuộc vào khả năng tiếp cận bể, chu trình Type II hay Type III, và mức độ bề mặt chi tiết cần giữ nguyên.
Thời gian giao hàng của anodizing bị chi phối bởi khả năng tiếp cận bể, loại lớp phủ, và mức độ bề mặt chi tiết cần giữ nguyên. Lớp oxit mỏng—thường 5–25 µm đối với Type II, và dày hơn đối với hardcoat—nên rủi ro về kích thước thấp hơn, nhưng lịch sản xuất kém linh hoạt hơn.
Type II và Type III. Anodizing Type II (axit sulfuric) tiêu chuẩn là lớp phủ trang trí và chống ăn mòn phổ biến—bao gồm cả anodizing màu đen. Hardcoat Type III chậm hơn: nhiệt độ bể thấp hơn, chu trình dài hơn, lớp oxit dày hơn và kiểm soát nghiêm ngặt hơn. Nếu bản vẽ mặc định yêu cầu hardcoat, bạn đã chọn con đường dài hơn.
Gá kẹp, nhuộm màu và niêm phong. Chi tiết phải tiếp xúc điện trên giá kẹp. Các hình dạng tấm kim loại phức tạp với hốc sâu hoặc thành mỏng cần khoảng cách cẩn thận để tránh cháy hoặc màu không đều. Màu nhuộm thêm một bước và có thể thay đổi theo hợp kim. Niêm phong bịt kín các lỗ rỗng của lớp oxit và không phải tùy chọn nếu hiệu suất chống ăn mòn quan trọng.
Hàng đợi bể gia công ngoài. Nhiều xưởng gia công không anodizing tại chỗ. Việc vận chuyển, tiếp nhận và lịch bể của nhà cung cấp anodizing trở thành một phần thời gian giao hàng của bạn. Một quy trình hai ngày có thể trở thành hai tuần chờ đợi nếu xưởng chỉ gom hàng một lần mỗi tuần—đó là lý do các đơn hàng quan trọng về tiến độ nên so sánh các nhà cung cấp anodizing về chính sách hàng đợi và sản xuất đặc biệt, không chỉ về hóa chất.
Alloy choice also matters on schedule and yield: 5000- and 6000-series aluminum (for example 5052 and 6061) anodize predictably; high-copper or high-zinc alloys can need process care and more rework.
So sánh trực tiếp: Khi nào sơn tĩnh điện nhanh hơn và khi nào anodizing nhanh hơn
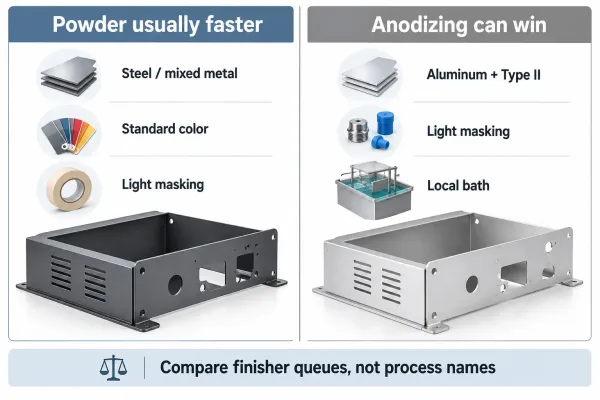
Lớp hoàn thiện nào giao hàng nhanh hơn phụ thuộc vào vật liệu, màu sắc, che chắn và loại lớp phủ—hãy sử dụng bảng điều kiện, không phải một câu trả lời chung cho mọi trường hợp.
Hãy dùng bảng dưới đây như một công cụ hỗ trợ ra quyết định về tiến độ, không phải bảng xếp hạng hiệu năng. Chức năng vẫn phải đáp ứng bản vẽ.
| Điều kiện | Thường có thời gian hoàn thành ngắn hơn | Lý do |
|---|---|---|
| Chi tiết thép hoặc thép không gỉ | Sơn tĩnh điện | Không thể thực hiện anodizing |
| Màu tiêu chuẩn, che chắn đơn giản, nhôm hoặc thép | Sơn tĩnh điện | Lô liên tục, vật liệu phổ biến |
| Cụm lắp ráp kim loại hỗn hợp được hoàn thiện cùng nhau | Sơn tĩnh điện | Một quy trình phủ cả hai chất nền |
| Lắp khít kích thước, chỉ dùng lớp oxit Type II mỏng | Anod hóa (Loại II) | Che chắn ít hơn, tích tụ màng ít hơn, rủi ro lắp ráp ít hơn |
| Màu sơn tĩnh điện tùy chỉnh hoặc kết cấu đặc biệt | Anodizing (nếu là nhôm và Type II) hoặc dự trù thêm ngày cho sơn tĩnh điện | Thay đổi màu và chờ vật liệu là yếu tố chi phối |
| Yêu cầu phủ cứng Type III để chống mài mòn | Thường chọn sơn tĩnh điện chỉ vì ngày giao hàng nếu có thể nới lỏng thông số chống mài mòn | Chu trình phủ cứng và hàng đợi dài hơn |
| Che chắn nhiều trên ren/cổng theo cả hai cách | So sánh hàng đợi của đơn vị hoàn thiện, không phải tên quy trình | Nhân công và kiểm tra chi phối cả hai |
Tóm lại: sơn bột thường nhanh hơn cho tấm kim loại công nghiệp tiêu chuẩn; anodizing có tính cạnh tranh khi chi tiết bằng nhôm, Type II là đủ, che chắn đơn giản và có bể anodizing tại chỗ hoặc gần đó. Hardcoat, nhuộm màu tùy chỉnh hoặc che chắn phức tạp đảo ngược giả định “sơn bột luôn nhanh hơn”—đặc biệt trong công việc gia công tấm kim loại số lượng nhỏ, nơi hàng đợi theo lô và thời gian cài đặt máy ảnh hưởng nặng nề hơn.
Lựa chọn theo tiến độ mà không đánh mất chức năng
Khi ngày giao hàng là ràng buộc, hãy quyết định theo thứ tự sau:
- Rào cản vật liệu. Chi tiết sắt thép dùng sơn bột (hoặc lớp phủ khác). Không lên kế hoạch anodizing cho thép.
- Yêu cầu tối thiểu về chức năng. Nếu bản vẽ yêu cầu khả năng chống mài mòn của lớp phủ cứng hoặc lớp oxit kín có bề mặt kim loại, sơn tĩnh điện không thể thay thế—dù nhanh hơn.
- Lộ trình tiến độ. Nếu cả hai phương pháp hoàn thiện đều đáp ứng yêu cầu chức năng, hãy chọn phương pháp có tổng thời gian tổng thể ngắn hơn tại đơn vị hoàn thiện thực tế của bạn, bao gồm cả thời gian chờ xử lý và duyệt mẫu.
- Dự phòng rủi ro. Cộng thêm thời gian làm lại cho che chắn và phối màu; đây là những nguyên nhân gây trễ tiến độ phổ biến nhất ở cả hai quy trình.
Không đổi lớp hoàn thiện chỉ để tiết kiệm ngày nếu chi tiết sẽ hỏng trong sử dụng. Không đáp ứng yêu cầu chống mài mòn hoặc chống ăn mòn sẽ tốn kém hơn một sự chậm trễ ngắn. Khi tiến độ gấp và cả hai phương án đều khả thi, công việc sơn tĩnh điện màu tiêu chuẩn trên thép hoặc trên giá đỡ nhôm đơn giản thường cho ngày giao hàng dễ dự đoán hơn.
Các trường RFQ và bản vẽ giúp bảo vệ ngày hoàn thiện
Thời gian hoàn thiện thường được chốt tại thời điểm RFQ nhiều hơn là tại sản xuất. Khi thời hạn hiệu lực báo giá hết hạn, các giả định về lịch chờ xử lý và tồn kho màu có thể thay đổi—vì vậy hãy xác nhận lại lộ trình hoàn thiện trước khi thiết lập lại mốc thời gian. Đưa các trường này vào bản vẽ hoặc yêu cầu báo giá để nhà cung cấp có thể lên lịch dựa trên ngày thực tế:
- Loại và thông số kỹ thuật hoàn thiện (ví dụ, màu và độ bóng của sơn tĩnh điện, hoặc anodize Type II / Type III theo tiêu chuẩn áp dụng)
- Tiêu chuẩn màu (mã RAL, mẫu, hoặc “tiêu chuẩn nhà cung cấp”)
- Danh sách che chắn: ren, điểm tiếp đất, mặt chuẩn, bề mặt kín
- Ghi chú nghiệm thu (khớp màu, độ dày màng, dung sai dấu giá treo)
- Ngày giao hàng yêu cầu và có được phép giao hàng từng phần hay không
- Đơn vị hoàn thiện có được đề xuất màu hoặc quy trình tương đương vì lý do tiến độ hay không
Một ghi chú rõ ràng không làm phản ứng hóa học nhanh hơn, nhưng loại bỏ các vòng làm rõ và thay đổi muộn—hai sự kiện thường kéo dài thời gian hoàn thiện nhất.
Điểm mấu chốt
- Thời gian hoàn thành tính từ báo giá đến giao hàng, không phải thời gian trong lò hay bể.
- Sơn bột thường nhanh hơn cho các màu tiêu chuẩn và kim loại hỗn hợp; anodizing cạnh tranh trên nhôm với che chắn nhẹ và Type II.
- Type III, thuốc nhuộm tùy chỉnh và che chắn nặng làm chậm anodizing; màu tùy chỉnh và rủi ro sơn lại làm chậm sơn bột.
- Chốt loại hoàn thiện, màu sắc, che chắn và ngày giao hàng trong RFQ trước khi lịch trình được chốt làm cơ sở.
Bước tiếp theo: Nếu bạn đang cầm bản vẽ và ngày giao hàng mà vẫn không xác định được lộ trình hoàn thiện nào an toàn hơn, hãy yêu cầu nhà gia công kiểm tra lộ trình hoàn thiện ngay khi báo giá—phân tích theo từng giai đoạn, giả định về lịch chờ xử lý và khối lượng che chắn—trước khi chốt mốc thời gian.
Câu hỏi thường gặp