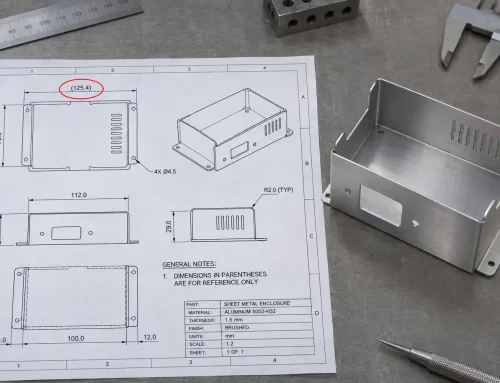
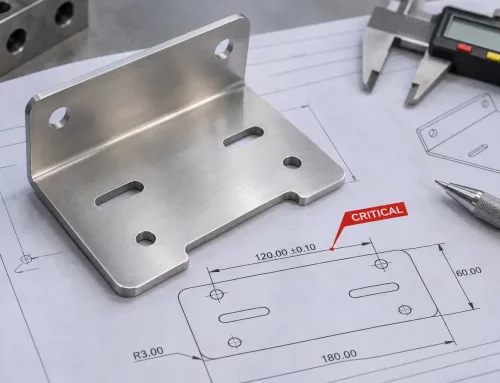
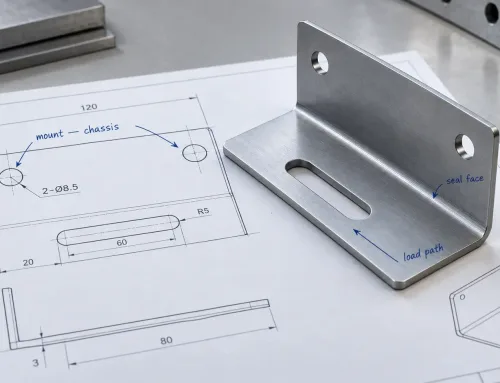
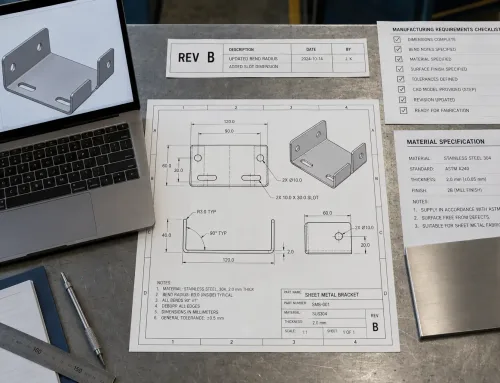
Đánh giá DFM nghe có vẻ như một cuộc kiểm tra giấy tờ—cho đến khi một thiết kế trông hoàn chỉnh trên giấy bị đình trệ tại xưởng, giá báo tăng gấp đôi, hoặc thất bại ở lần thử mẫu đầu tiên. Câu hỏi thực sự không phải là bản vẽ đã hoàn thiện hay chưa, mà là chi tiết có thể được chế tạo một cách đáng tin cậy và kinh tế theo đúng thiết kế hay không.
Tại sao mọi người nhầm Đánh giá DFM với Kiểm tra bản vẽ
Các nhóm kỹ thuật thường coi đánh giá DFM và kiểm tra bản vẽ là cùng một cuộc họp. Thực tế chúng không phải vậy.
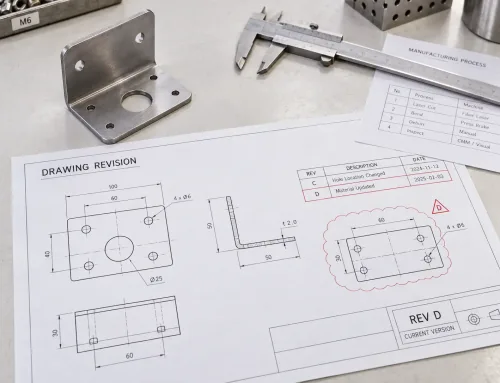
Một đánh giá bản vẽ đặt câu hỏi: Tài liệu có đầy đủ và nhất quán không? Các kích thước, đường chuẩn, khung tên, mức sửa đổi, chỉ định vật liệu và ghi chú đều có mặt và rõ ràng.
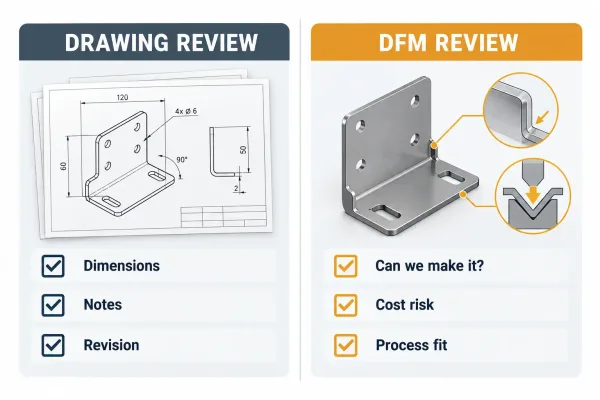
Đánh giá bản vẽ xem tài liệu có đầy đủ không. Đánh giá DFM xem chi tiết có thể được chế tạo tốt và kinh tế hay không.
Đánh giá DFM đặt một câu hỏi khác: Thiết kế này có thể được chế tạo tốt, ổn định và với chi phí chấp nhận được bằng công nghệ dự kiến không? Một bản vẽ có thể được chú thích đầy đủ nhưng vẫn đắt đỏ, dễ hỏng hoặc chậm sản xuất.
Khoảng cách đó chính là nơi các dự án mất thời gian. Bộ phận mua sắm gửi một hồ sơ “hoàn chỉnh” cho nhà gia công. Nhà gia công báo giá, rồi chỉ ra nửa tá đặc điểm buộc phải thêm công đoạn lắp đặt, dụng cụ đặc biệt, hoặc kiểm tra chặt chẽ hơn. Không có điều nào trong số đó là lỗi bản vẽ. Đó là vấn đề về khả năng chế tạo.
Kiểm tra bản vẽ giảm rủi ro diễn giải. Đánh giá DFM giảm rủi ro sản xuất và chi phí. Bạn cần cả hai, theo thứ tự ưu tiên đó khi thiết kế vẫn còn linh hoạt.
Đánh giá DFM thực chất là gì
Một đánh giá DFM (đánh giá tính khả thi sản xuất) là một đánh giá có cấu trúc về thiết kế sản phẩm dựa trên năng lực của quy trình sản xuất. Mục tiêu là xác định các đặc điểm sẽ khó sản xuất, không ổn định hoặc tốn kém—và đề xuất các thay đổi trước khi những đặc điểm đó bị cố định vào khuôn, đơn đặt hàng hoặc lịch sản xuất.
Trong thực tế, cuộc đánh giá này còn được gọi là đánh giá khả năng chế tạo hoặc phân tích DFM. Tên gọi ít quan trọng hơn kết quả đầu ra: các phát hiện được xếp hạng và các khuyến nghị thiết kế cụ thể, chứ không phải một nhận xét chung chung “trông ổn”.”
Đối với gia công tấm kim loại theo yêu cầu, đánh giá bao gồm cách phôi phẳng trở thành chi tiết hoàn thiện: cắt, tạo hình, ghép nối, hoàn thiện bề mặt và kiểm tra. Đánh giá dựa trên sự phù hợp với giới hạn của quy trình—không phải sở thích thẩm mỹ, và cũng không phải việc mọi ghi chú đã có trên bản vẽ hay chưa.
Một cuộc đánh giá DFM hữu ích được thực hiện bởi những người sẽ chế tạo chi tiết, hoặc bởi các kỹ sư nắm rõ chi tiết giới hạn của quy trình. Phần mềm phát hiện một số vấn đề. Các nhà gia công giàu kinh nghiệm phát hiện những vấn đề thực sự ảnh hưởng đến chi phí và thời gian giao hàng.
“Phù hợp để chế tạo” có ý nghĩa gì đối với chi tiết tấm kim loại
“Có thể chế tạo” không phải là một nhãn hiệu nhị phân. Đối với tấm kim loại, điều đó có nghĩa là mỗi đặc điểm nằm trong giới hạn năng lực thực tế của quy trình mà không cần nỗ lực bất thường. Các bước kiểm tra dưới đây là cốt lõi của đánh giá đó.
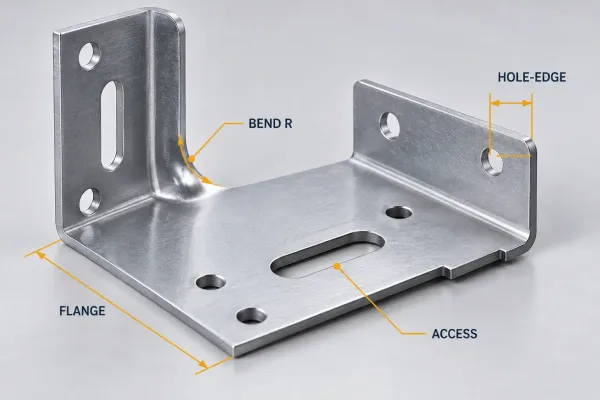
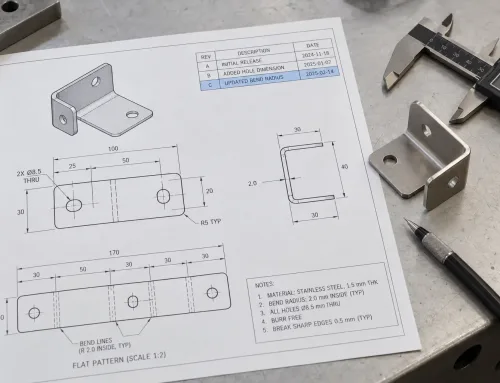
Các kiểm tra tính khả thi sản xuất cốt lõi trên chi tiết tấm kim loại: bán kính uốn, khoảng cách lỗ đến mép, chiều dài cạnh gập và khả năng tiếp cận khi lắp ráp.
Khả thi của cắt và mẫu phẳng
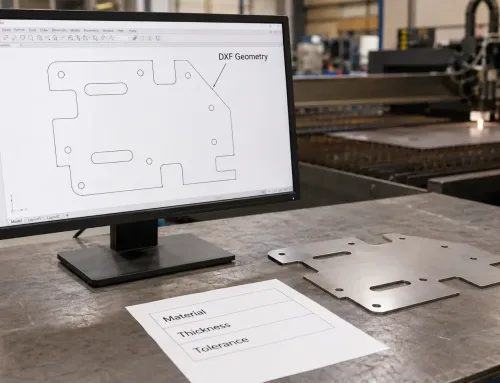
Laser, dập và tia nước đều cắt biên dạng hiệu quả khi hình học sạch. Các đường viền hở, đường trùng lặp, mảnh thừa siêu nhỏ và gân nối cực hẹp làm chậm quá trình xếp phôi và có thể để lại các đoạn yếu bị biến dạng trong quá trình tạo hình. Các lỗ cắt trong gần đường gấp hơn khoảng một lần độ dày vật liệu thường bị nứt hoặc phồng sau khi tạo hình trừ khi bố cục được điều chỉnh.
Tạo hình và hình học gấp
Bán kính uốn, chiều dài cạnh gập và thứ tự uốn quyết định tính tạo hình. Một bán kính uốn trong tối thiểu nhỏ hơn khoảng một lần độ dày vật liệu (thép mềm; gần bằng 1.5× đối với thép không gỉ và nhôm trong nhiều xưởng) sẽ dễ gây nứt hoặc độ đàn hồi không lường trước được. Các cạnh gập ngắn hơn chiều rộng khe hở của khuôn cộng với bán kính sẽ không có gì để máy chấn tôn định vị. Nhiều đường uốn trên cùng một mặt phẳng, hoặc các đường uốn yêu cầu lật chi tiết nhiều lần, sẽ làm tăng số lần cài đặt máy và cộng dồn sai số.
Giới hạn lỗ, khe và thành mỏng
Đường kính lỗ nhỏ hơn độ dày vật liệu, lỗ gần mép hoặc đường gấp hơn khoảng 2× độ dày, và các khe dài có đầu nhọn là những điểm hỏng phổ biến. Lỗ ren trong tấm mỏng cần đủ chiều sâu ăn ren—thường dùng lót ren (insert) thay vì cắt ren trực tiếp trên vật liệu gốc. Tất cả những điều này đều có thể chế tạo được; mỗi trường hợp có một phương pháp ưu tiên và hệ quả chi phí nếu để nguyên như một đặc điểm CAD “mặc định”.
Ghép nối và khả năng tiếp cận khi lắp ráp
Các góc hàn, phần cứng PEM, đinh tán và giá đỡ đều cần có không gian thao tác: góc của đèn hàn, tầm với của thợ hán, khoảng trống cho dụng cụ dập hoặc khoảng trống cho tua vít. Một thiết kế về mặt hình học là hợp lý nhưng không thể gá đặt hoặc hàn mà không phải mài thì không đạt yêu cầu DFM. Loại mối nối cũng ảnh hưởng đến chi phí—hàn đường liên tục tốn kém hơn hàn điểm hoặc gấp góc khi độ bền và độ kín cho phép.
Tương thích bề mặt hoàn thiện
Lớp phủ và anodize làm tăng độ dày. Sơn bột thường tạo 0.05–0.10 mm mỗi mặt. Nếu các chi tiết ghép phải trượt hoặc làm kín, lượng tăng thêm này phải được đưa vào mô hình dung sai—nếu không, đánh giá DFM sẽ chỉ ra các lỗi lắp ghép chỉ xuất hiện sau khi hoàn thiện. Che chắn, vùng chống xước và hoàn thiện sau hàn làm tăng các bước công nghệ cần được chủ động thiết kế, không phải phát sinh ngoài ý muốn.
Những đặc điểm thiết kế nào tạo rủi ro về chi phí và thời gian giao hàng
Đánh giá DFM cần liên kết hình dáng với chi phí và tiến độ. Các đặc điểm dưới đây thường xuyên làm tăng báo giá.
| Đặc điểm thiết kế | Vì sao làm tăng chi phí hoặc thời gian giao hàng | Hướng xử lý DFM điển hình |
|---|---|---|
| Dung sai quá chặt (ví dụ: ±0.1 mm trên kích thước không lắp ghép) | buộc cắt chậm hơn, kiểm tra tạo hình thêm, hoặc kiểm tra có chọn lọc | tối ưu hóa dung sai tấm kim loại nới lỏng chúng theo năng lực công nghệ và chỉ giữ các yêu cầu chặt chẽ ở những kích thước quan trọng cho độ khít |
| Kích thước hoặc bố trí lỗ phi tiêu chuẩn | Thêm lần đổi dụng cụ, dụng cụ dập tùy chỉnh, hoặc thời gian đục lỗ bằng laser | Khớp với dụng cụ tiêu chuẩn và kích thước bulong/đai ốc thông dụng |
| Gấp dày đặc hoặc trên nhiều mặt phẳng | Nhiều lần lắp đặt hơn, phế phẩm do đàn hồi cao hơn, rủi ro cộng dồn dung sai | Giảm số lần gấp trên mỗi chi tiết; gom các nếp gấp trên cùng một mặt phẳng khi có thể |
| Các cụm chi tiết hàn mà có thể được gấp hoặc liên kết bằng bulong/đai ốc | thêm nhân công hàn, kiểm soát biến dạng và mài sau hàn—đánh đổi kinh điển giữa góc hàn và góc gấp | Ưu tiên góc gấp hoặc phần cứng khi độ bền và độ kín cho phép |
| Hoàn thiện nặng trên các đặc trưng có dung sai chặt | Che chắn, tích tụ độ dày, gia công lại sau khi phủ | Thiết kế khe hở cho lớp hoàn thiện; chỉ chỉ định che chắn ở những nơi cần thiết |
| Nhiều độ dày vật liệu trong một cụm chi tiết | Dụng cụ, xếp phôi và thông số hàn khác nhau cho từng chi tiết | Chuẩn hóa độ dày giữa các chi tiết khi kết cấu cho phép |
Rủi ro chi phí hiếm khi đến từ một đặc trưng gây ấn tượng. Đó là sự tích lũy của những lựa chọn “nhỏ”—mỗi lựa chọn đều hợp lệ trên bản vẽ, mỗi lựa chọn đều thêm thời gian tại xưởng.
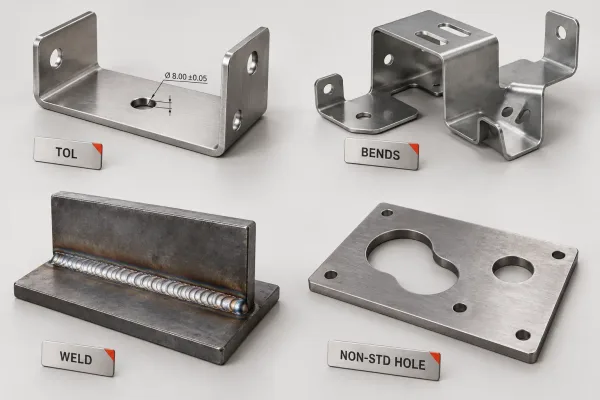
Các đặc điểm thiết kế âm thầm làm tăng chi phí và thời gian giao hàng của tấm kim loại: dung sai chặt, thêm đường uốn, mối hàn có thể tránh được và lỗ không tiêu chuẩn.
Cách dung sai, hình học và lựa chọn quy trình tương tác với nhau
Dung sai không phải là một con số tách biệt. Đó là một cam kết với quy trình sẽ duy trì nó.
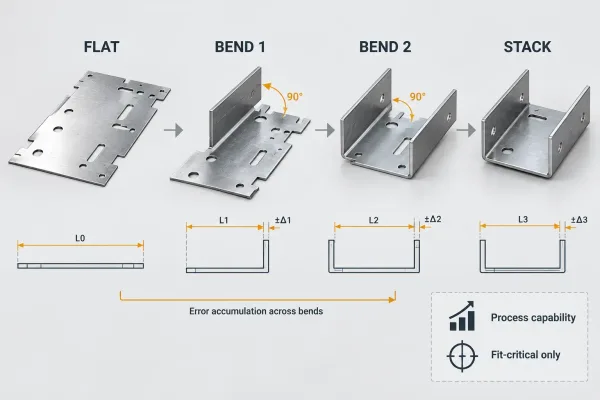
Dung sai phải phù hợp với năng lực công nghệ có thể đảm bảo được nó; các yêu cầu chặt chẽ trên các đường uốn sẽ cộng dồn sai số và chi phí kiểm tra.
Cắt laser trên thép mềm thường đạt dung sai khoảng ±0.1 mm ở các biên dạng ngoài; góc của máy chấn tôn thay đổi tùy theo độ đàn hồi của vật liệu, chiều dài và độ mòn của dụng cụ. Một lời gọi góc ±0.5° trên mép chấn dài có thể không đạt được nếu không có dụng cụ chuyên dụng và các bước kiểm tra bổ sung. Đánh giá DFM nên đặt câu hỏi: Dung sai này có phù hợp với quy trình sẽ gia công chi tiết hay không, và nó có kiểm soát điều gì mà chức năng thực sự cần hay không?
Hình học khuếch đại vấn đề. Dung sai vị trí chặt chẽ trên hai đường gấp chồng lấp sai số góc gấp và sai số bản phẳng. Khoảng cách lỗ đến nếp gấp quá chặt buộc phải sắp xếp thứ tự gia công, làm giảm lượng sai số có thể hấp thụ. Khi mọi kích thước đều “quan trọng”, thì không có gì quan trọng cả—thời gian kiểm tra tăng lên và tỷ lệ đạt giảm xuống.
Lựa chọn quy trình sau đó lại phản hồi ngược lại. Nếu thiết kế cho phép dùng dập thay vì laser cho một chi tiết cắt số lượng lớn, giá thành đơn vị sẽ giảm. Nếu một nếp gấp thay thế mối hàn, nguy cơ biến dạng sẽ giảm. Nhiệm vụ của việc đánh giá là làm rõ những đánh đổi đó trong khi mô hình vẫn còn có thể thay đổi.
Một Đánh giá DFM Hữu ích Mang lại Gì
Một đánh giá hữu ích không phải là nhận xét bằng lời “có vẻ ổn”. Đánh giá đó tạo ra các tài liệu mà bộ phận kỹ thuật và mua hàng có thể dựa vào để hành động:
- Phát hiện xếp hạng theo mức độ ảnh hưởng — các vấn đề được sắp xếp theo mức độ ảnh hưởng đến chi phí, thời gian giao hàng hoặc chất lượng, không theo thời điểm ai đó tình cờ phát hiện ra chúng
- Yêu cầu thay đổi cụ thể — “tăng bán kính trong lên 1× độ dày” hoặc “dời lỗ 3 mm ra khỏi đường gấp,” chứ không phải “xem xét hình học”
- Sai lệch có thể chấp nhận — khi năng lực quy trình hơi vượt ngoài bản vẽ nhưng chức năng vẫn đảm bảo, đánh giá cần nêu rõ điều đó và đề xuất hiệu chỉnh ghi chú kỹ thuật
- Câu hỏi mở — những điểm mơ hồ thực sự (hoàn thiện sau hàn? bề mặt nào là bề mặt thẩm mỹ?) được liệt kê trước RFQ, không phải phát hiện trong báo cáo sản phẩm đầu tiên
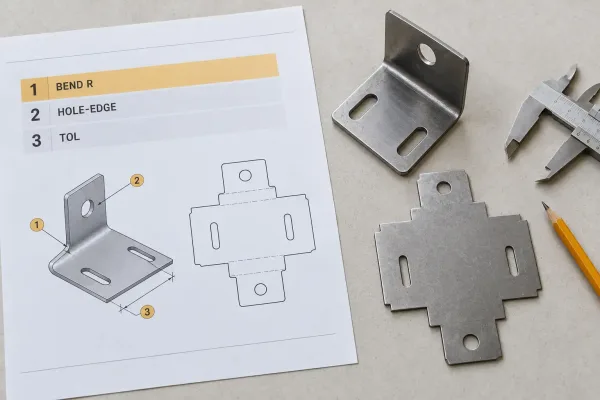
Một đánh giá DFM hữu ích sẽ đưa ra các phát hiện được xếp hạng theo mức độ tác động và các yêu cầu thay đổi cụ thể mà bộ phận kỹ thuật và mua hàng có thể thực hiện.
Bộ phận mua hàng sử dụng cùng một bộ tài liệu để tránh các vòng làm lại: ít email làm rõ hơn, ít báo giá lại hơn sau khi các đặc trưng “không thể thực hiện” xuất hiện muộn, so sánh nhà cung cấp trên cơ sở tương đương rõ ràng hơn. Kỹ sư nhận được một danh sách ngắn các thay đổi giúp bảo toàn chức năng mà không khóa chặt vào những khó khăn đặc thù của nhà máy.
Khi nào nên thực hiện đánh giá DFM
Thời điểm thay đổi giá trị.
Trước khi chốt thiết kế là lý tưởng nhất. Các thay đổi vẫn chỉ là chỉnh sửa CAD. Tác động chi phí là cao nhất ở giai đoạn này—việc sửa bố trí gấp trong mô hình là miễn phí so với việc sửa sau khi khuôn mềm đã được gia công. Đó chính xác là mục đích của hỗ trợ thiết kế giảm chi phí từ sớm.
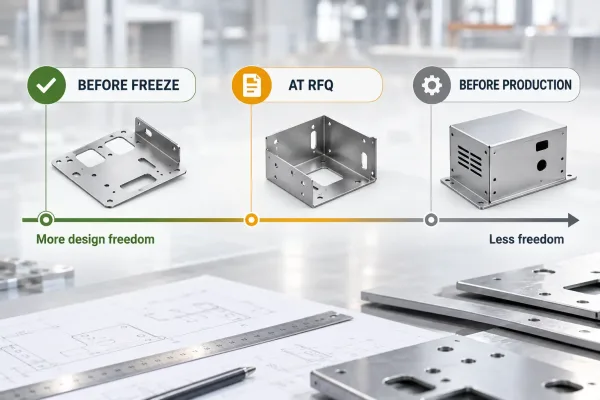
Thực hiện đánh giá DFM trước khi chốt thiết kế hoặc tại thời điểm RFQ; càng thực hiện muộn, mức độ tự do để thay đổi chi tiết càng giảm.
Tại thời điểm RFQ là mức tối thiểu thực tế đối với tấm kim loại gia công theo yêu cầu. Gửi bộ hồ sơ, yêu cầu kiểm tra tính khả thi sản xuất cùng báo giá, và coi các phát hiện là đầu vào thiết kế—không phải là nhà cung cấp đang “làm khó”.”
Trước sản xuất hoặc sản phẩm đầu tiên vẫn có ích, nhưng mức độ tự do thấp hơn. Ở giai đoạn đó, đánh giá tập trung vào kiểm soát quy trình, các điểm kiểm tra, và liệu kết quả mẫu có chuyển giao được sang sản xuất hàng loạt hay không.
Trọng tâm giữa nguyên mẫu và sản xuất là khác nhau. Nguyên mẫu ưu tiên tốc độ và kiểm chứng tính năng; một số vấn đề DFM có thể tạm thời chấp nhận được. Sản xuất ưu tiên tính lặp lại, độ ổn định của đồ gá và chi phí trên mỗi chi tiết. Một thiết kế chỉ vừa mới hoạt động được ở số lượng một chiếc có thể thất bại ở 500 chi tiết.
Câu hỏi thường gặp