“Sơn bột tĩnh điện rẻ hơn anodizing.” Gần như mọi trang so sánh đều lặp lại một phiên bản nào đó của câu này, và trên báo giá theo từng chi tiết thì điều đó thường đúng. Nhưng như một phát biểu về tổng chi phí, nó thường sai đến mức khiến dự án thiệt hại tiền thật.
Một báo giá chỉ nắm bắt được một lớp. Nó không nắm bắt được công lao động che chắn cho bốn mươi lỗ ren, dung sai độ khít bị thu hẹp bởi độ dày lớp phủ, hay một lần sơn lại được lên kế hoạch vào năm thứ chín. Những hạng mục đó quyết định chi tiết thực sự tốn bao nhiêu.
Phần so sánh này xem hai phương pháp hoàn thiện như một bảng chi phí chứ không phải danh sách tính năng. Câu hỏi không phải là quy trình nào nghe hay hơn, mà là quy trình nào để lại ít tiền hơn trên bàn trong suốt vòng đời chi tiết.
“Tổng chi phí” thực sự bao gồm những gì?
Bốn lớp chi phí đằng sau một chi tiết hoàn thiện
Tổng chi phí sở hữu (TCO) của một chi tiết có lớp phủ được xếp thành bốn lớp:
- Giá hóa đơn — con số được báo giá: xử lý bề mặt, phủ hoặc anodizing, sấy khô hoặc niêm phong, và xử lý tiêu chuẩn.
- Chi phí quy trình sản xuất — che chắn, gắn lên giá, gá kẹp, kiểm tra bổ sung, và mọi công đoạn làm lại mà lớp hoàn thiện yêu cầu trong xưởng.
- Chi phí tranh chấp và từ chối — kiểm tra độ dày không đạt, sai lệch màu sắc, và số giờ kỹ thuật dành để giải quyết các vấn đề đó.
- Chi phí trong vòng đời sử dụng — bảo trì, phủ lại, thời gian ngừng máy, và thay thế sớm trong môi trường thực tế của chi tiết.
Hầu hết các phép so sánh song song dừng lại ở lớp thứ nhất và gọi đó là chi phí.
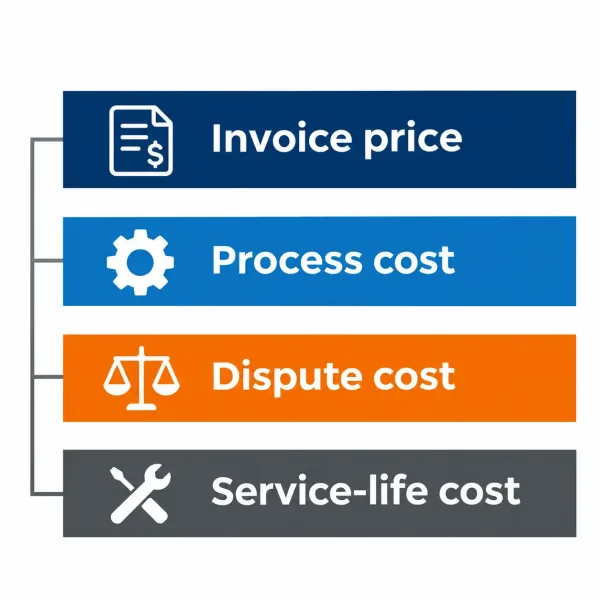
Sơ đồ xếp chồng cho thấy bốn lớp chi phí tạo nên tổng chi phí của một chi tiết hoàn thiện.
Vì sao báo giá rẻ nhất thường không phải chi tiết rẻ nhất
Hãy xem một vỏ tôn tấm có bốn mươi lỗ ren, ba đường mối hàn và một ray lắp ép. Trên giấy, sơn bột tĩnh điện rõ ràng rẻ hơn. Nếu các lỗ đó phải được che chắn, nếu màu mối hàn dẫn đến loại bỏ sản phẩm, hoặc nếu ray cần một công đoạn phụ do lớp phủ dày lên, thì lớp hai và lớp ba âm thầm lấy lại phần chênh lệch.
Đó là mô hình cần theo dõi: một phương pháp hoàn thiện thắng trên báo giá có thể thua trên bảng chi phí.
Khoảng chênh lệch giá ban đầu đến từ đâu
Mỗi quy trình tính phí cho điều gì
Sơn bột tĩnh điện là quy trình dây chuyền phù hợp với sản xuất theo mẻ. Chi tiết được xử lý bề mặt, phun tĩnh điện và sấy khô ở khoảng 180–200 °C. Bột sơn phun dư có thể thu hồi, và các chi tiết kích thước khác nhau dùng chung một giá treo.
Anodizing là quy trình ngâm với các nguyên lý vật lý chặt chẽ hơn. Chi tiết nhôm được làm sạch, ăn mòn bề mặt, rồi đưa qua bể axit sulfuric, sau đó tùy chọn tạo màu và bịt kín. Chỉ nhôm tạo ra lớp oxit mà quy trình này phụ thuộc.
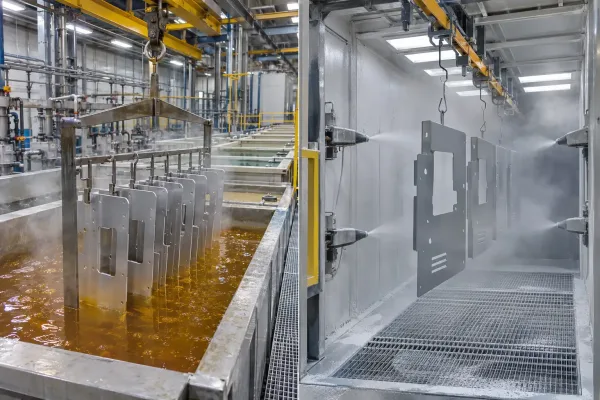
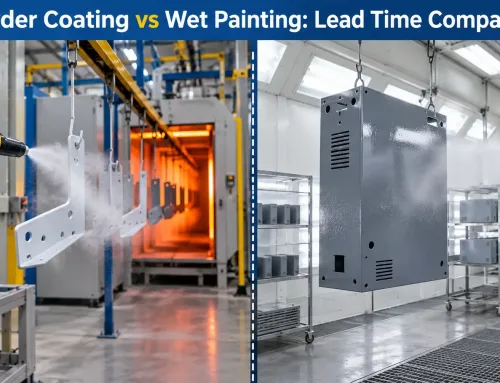
Bên trái: chi tiết nhôm trên giá đưa vào bể anodizing axit sulfuric. Bên phải: chi tiết thép treo trong buồng phun sơn tĩnh điện.
Bảng dưới đây tóm tắt nguồn gốc thực sự của khoảng chênh lệch chi phí mỗi chi tiết.
| Yếu tố chi phí | Sơn tĩnh điện | Anod hóa |
|---|---|---|
| Kim loại cơ bản | Thép, nhôm, thép không gỉ, hỗn hợp | Chỉ dùng cho nhôm |
| Độ dày màng điển hình | 60–120 μm (0.002–0.005 in) | 5–25 μm Loại II; 25–50 μm Loại III |
| Hình thái quy trình | Dây chuyền phun và sấy, linh hoạt theo lô | Bể nhúng, phụ thuộc vào giá treo |
| Yếu tố nhân công chính | Che chắn, gắn giá, chạm sửa | Che chắn, gắn giá, gá kẹp |
| Thu hồi vật liệu | Bột phun thừa có thể thu hồi | Hóa chất bể được kiểm soát; không thu hồi |
Phủ bột thường báo giá thấp hơn trên mỗi chi tiết nhờ thời gian chu kỳ, vật liệu có thể thu hồi, và khả năng phủ trên nhiều loại kim loại.
Hai hệ số chi phí của anodizing
Hai yếu tố ảnh hưởng đến báo giá anodizing nhiều hơn bất kỳ yếu tố nào khác.
Đầu tiên, loại anodizing. Type II (tiêu chuẩn, 5–25 μm) là mức cơ sở. Anodizing cứng Type III (25–50 μm) chạy ở nhiệt độ thấp hơn, thời gian dài hơn và mật độ dòng điện cao hơn, và thường có giá 1.5–2.5× Type II trên cùng một chi tiết.
Thứ hai, che chắn. Mỗi lỗ ren, bề mặt tiếp đất, và lỗ lắp ép cần giữ trần đều tốn nhân công cho từng chi tiết. Ở những nơi việc che chắn quá tốn kém, nhiều xưởng gia công chi tiết đó sau khi anodizing — điều này làm tăng chi phí dụng cụ và xử lý nhưng đảm bảo kích thước chính xác.
Các yếu tố chi phí tôn mà so sánh tổng quát bỏ sót
Mối hàn và vùng ảnh hưởng nhiệt
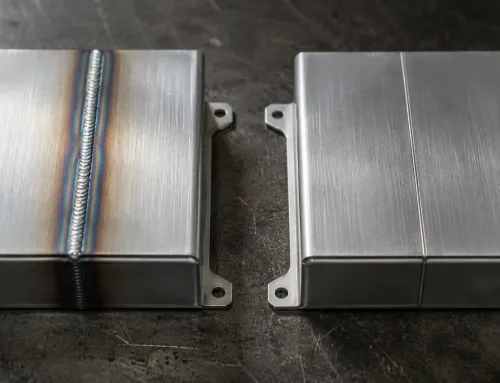
Mối hàn không biến mất dưới lớp hoàn thiện. Anodizing phản ánh cấu trúc kim loại: mối hàn và vùng ảnh hưởng nhiệt của nó (HAZ — dải kim loại có tính chất bị thay đổi bởi nhiệt hàn) thường cho màu anodizing khác với tấm kim loại gốc. Các cụm lắp ráp đòi hỏi thẩm mỹ có thể cần mài và làm phẳng trước khi vào bể, và đó là nhân công thực sự cho mỗi đơn vị.
Phủ bột che được các sai lệch bề mặt nhỏ dưới 60–120 μm màng, nhưng vết bắn tóe và vết mài sâu vẫn hiện rõ qua lớp phủ. Cả hai phương pháp đều tính phí xử lý mối hàn. Chúng chỉ tính ở các khâu khác nhau.
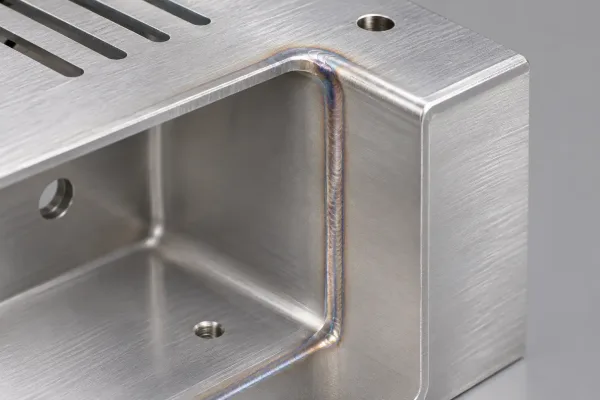
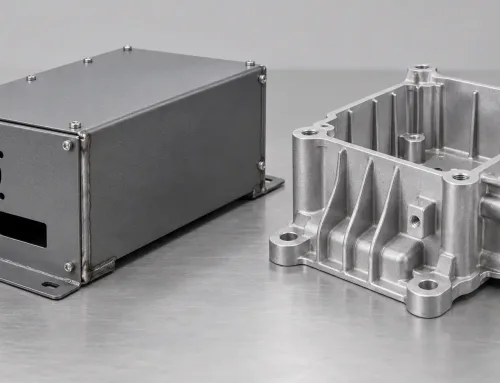
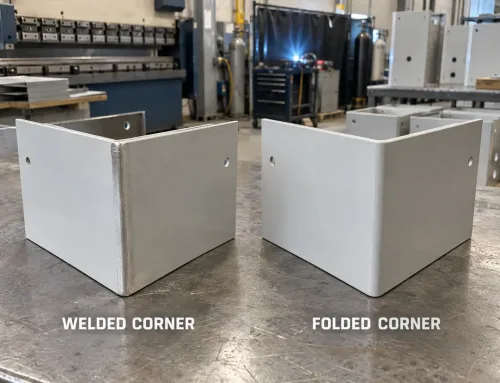
Cận cảnh góc tấm kim loại đã gia công cho thấy mối hàn với vết cháy nhiệt, bán kính cong bên trong, và cạnh cắt laser.
Đường uốn, cạnh cắt, và kích thước quan trọng cho lắp ráp
Độ dày màng là một yếu tố kích thước.
Lớp anodizing Type II tiêu chuẩn phát triển cả vào trong kim loại và phía trên nó. Khoảng một nửa độ dày màng tích tụ phía trên bề mặt ban đầu, vì vậy lớp phủ 20 μm làm tăng bề mặt ngoài khoảng 10 μm mỗi bên và thu nhỏ lỗ với mức tương tự mỗi bên. Có thể dự đoán được, và thường được bù trừ trong gia công.
Bột nằm hoàn toàn phía trên bề mặt. Ở 60–120 μm mỗi bên, một lỗ 10 mm không được che chắn sẽ mất 0.12–0.24 mm đường kính. Trên các cạnh cắt laser sắc, màng bột thường mỏng hơn 30–50% so với trên bề mặt phẳng; trên bán kính uốn hẹp, màng có thể nứt hoặc sần vỏ cam. Anodize cứng có vấn đề cạnh ngược lại — nó có thể bị cháy ở các góc sắc nếu mật độ dòng điện không được kiểm soát.
Cả hai quy trình đều gây khó khăn cho hình dạng không được kiểm soát. Tấm kim loại chỉ là có nhiều hình dạng như vậy hơn.
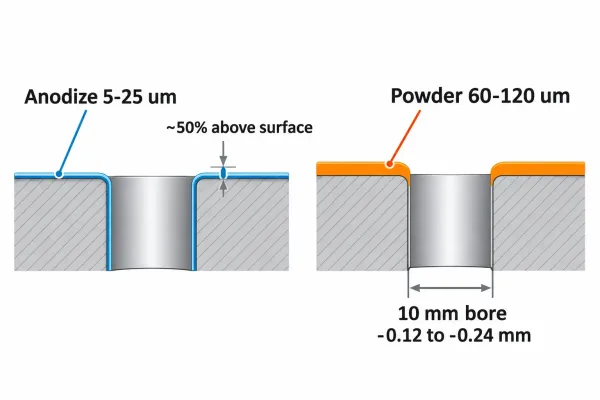
Mặt cắt ngang của một lỗ khoan cho thấy màng anodizing nằm nửa trong kim loại và màng sơn tĩnh điện nằm hoàn toàn phía trên bề mặt, kèm các giá trị độ dày và tổn thất lỗ khoan.
Khi lớp hoàn thiện rẻ hơn trở nên đắt đỏ
Vật liệu nền quyết định những gì thậm chí có thể thực hiện được
Anodize chỉ áp dụng cho nhôm. Nếu thiết kế kết hợp giá thép với vỏ nhôm, sơn tĩnh điện là lớp hoàn thiện duy nhất phủ được cả bộ. So sánh lúc đó thay đổi từ “cái nào rẻ hơn” sang “làm thế nào để hoàn thiện một cụm lắp ráp bằng một quy trình” — và các cụm lắp ráp kim loại hỗn hợp sẽ đưa ra quyết định đó cho bạn.
Sản lượng thay đổi tỷ trọng nhân công
Ở số lượng mười chiếc, việc che chắn và lắp rack chi phối báo giá. Một công việc che chắn phức tạp có thể khiến anodizing trở thành lựa chọn rẻ hơn, ngay cả trên những chi tiết mà ở số lượng một nghìn chiếc thì sơn tĩnh điện thắng thế. Khi sản lượng tăng, năng suất dây chuyền kéo giảm chi phí đơn vị của sơn tĩnh điện, trong khi dung tích bể xử lý kéo giảm chi phí của anodizing.
Điểm giao cắt phụ thuộc vào từng chi tiết. Nó nằm ở tỷ trọng nhân công, không nằm ở hóa học.
Môi trường sử dụng và chu kỳ sơn lại
Sự đảo chiều cuối cùng xảy ra sau khi giao hàng. Trong điều kiện ngoài trời khắc nghiệt hoặc ven biển, một hệ sơn tĩnh điện tiêu chuẩn có thể cần bảo trì hoặc sơn lại sớm hơn nhiều so với bề mặt đã anodizing. Sơn lại đồng nghĩa với việc tẩy lớp phủ cũ hoặc phủ chồng lên, thao tác xử lý và thời gian dừng máy.
Nếu chi tiết dễ tháo ra và hoàn thiện lại, mức giá khởi điểm thấp của sơn tĩnh điện vẫn được giữ vững. Nếu chi tiết được lắp đặt ở trên cao, hàn cố định tại chỗ, hoặc gắn liền với thời gian hoạt động của dây chuyền sản xuất, thì lớp hoàn thiện giúp tránh được lần xử lý thứ hai sẽ thắng thế trên bảng cân đối chi phí, bất kể hóa đơn đầu tiên ra sao.
Quy tắc Quyết định: Lớp hoàn thiện nào thắng về Tổng chi phí?
Các đòn bẩy nêu trên được gói gọn trong một ma trận.
| Điều kiện | Được ưu tiên về tổng chi phí | Lý do |
|---|---|---|
| Nhôm, độ khít chặt, tuổi thọ sử dụng lâu dài | Anod hóa | Màng mỏng, ổn định; ít phải bảo trì |
| Thép hoặc kim loại hỗn hợp | Sơn tĩnh điện | Chỉ lộ trình tương thích |
| Lô nhỏ, che chắn nặng ở cả hai mặt | So sánh nhân công theo từng dòng | Việc che chắn chiếm ưu thế; yếu tố hóa học quyết định ít hơn |
| Lô lớn, yêu cầu thẩm mỹ, nhiều màu sắc | Sơn tĩnh điện | Tốc độ dây chuyền và tính linh hoạt về màu sắc |
| Đã lắp đặt tại chỗ, khó sơn lại | Anod hóa (nếu là nhôm) | Tránh phải huy động nhân sự/thiết bị lần thứ hai |
| Ngoài trời khắc nghiệt, dễ tiếp cận để sơn phủ lại | Sơn tĩnh điện | Chi phí ban đầu thấp; có thể chấp nhận việc sơn phủ lại theo kế hoạch |
Đọc theo ba bước: trước tiên kiểm tra kim loại nền, sau đó là môi trường làm việc, rồi đến quy mô lô hàng và độ phức tạp của chi tiết. Khi hai dòng mâu thuẫn nhau, hãy định giá nhân công — che chắn và gá kẹp — chứ không phải tên quy trình.
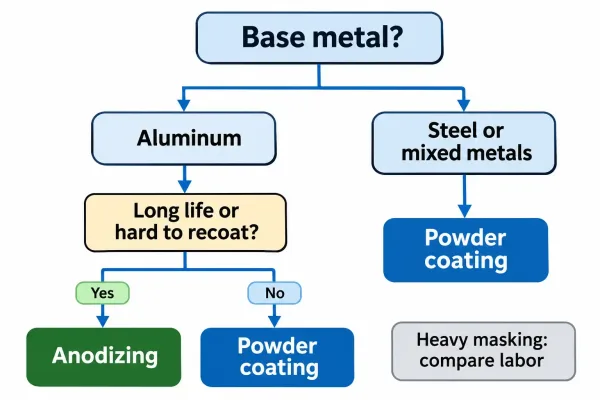
Sơ đồ luồng định hướng kim loại cơ bản, tuổi thọ sử dụng và khả năng phủ lại đến lớp hoàn thiện được ưu tiên về tổng chi phí.
Cách khóa tổng chi phí thấp hơn trên bản vẽ của bạn
Năm điểm chú ý giúp ngăn chi phí tăng vượt kiểm soát
Các báo giá thường phân kỳ khi bản vẽ không nêu rõ. Năm ghi chú kỹ thuật (các chú thích rõ ràng trên bản vẽ nhằm hướng dẫn nhà cung cấp) sẽ đảm nhận phần lớn công việc:
- Dải độ dày màng kèm phương pháp đo, ví dụ dòng điện xoáy theo ASTM D7091.
- Dung sai màu sắc — một tấm mẫu chuẩn hoặc giới hạn ΔE (ΔE là sai lệch màu dạng số), kèm điều kiện quan sát được nêu rõ.
- Danh sách che chắn — mọi ren, mặt tiếp đất, bề mặt chuẩn và mối lắp ép phải được giữ không phủ.
- Phân loại ngoại quan cho vùng hàn và cạnh cắt: nguyên trạng sau hàn, mài phẳng, hoặc mỹ quan.
- Giới hạn khuyết tật — mức chấp nhận được trên các bề mặt không yêu cầu mỹ quan.
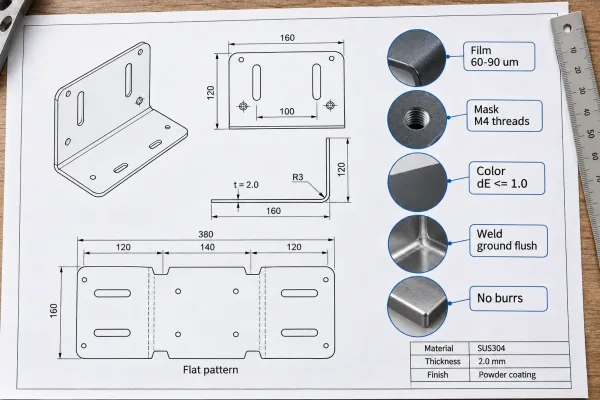
Bản vẽ giá đỡ tấm kim loại có năm ghi chú hoàn thiện: độ dày màng, che chắn ren, dung sai màu sắc, ngoại quan mối hàn, và tình trạng cạnh.
Những nội dung cần yêu cầu nhà cung cấp báo giá riêng
Khi gửi yêu cầu báo giá (RFQ), hãy yêu cầu che chắn, nâng cấp xử lý bề mặt, kiểm tra sản phẩm đầu tiên và tỷ lệ sửa chữa dưới dạng các hạng mục riêng biệt. Giá hoàn thiện gộp chung sẽ che giấu chính những con số quyết định sự so sánh.
Khi cả hai phương pháp hoàn thiện được báo giá theo cùng một cấu trúc dòng mục, câu trả lời về tổng chi phí thường trở nên rõ ràng.
Câu hỏi thường gặp
Đối với các cụm lắp ráp gia công, phần lớn tổng chi phí được quyết định trước khi có ai trả tiền cho công đoạn hoàn thiện — ngay ở giai đoạn bản vẽ. Việc để đơn vị gia công xem xét các yêu cầu về che chắn, độ khít và hàn trước khi phát hành RFQ sẽ rẻ hơn bất kỳ lần phủ lại nào.