Hợp kim không có một điểm nóng chảy duy nhất. Thau, thép không gỉ và nhôm 6061 nóng chảy trong một dải nhiệt độ, nhưng hầu hết các bảng biểu đều nén dải đó thành một con số duy nhất rồi bỏ qua. Nếu bạn đặt nhiệt độ hàn nối, nhiệt luyện hoặc đúc dựa trên con số duy nhất đó, bạn có thể bỏ lọt cửa sổ công nghệ thực tế tới 50–100 °C (90–180 °F).
Bảng dưới đây liệt kê dữ liệu nóng chảy của các kim loại nguyên chất và hợp kim kỹ thuật phổ biến theo °C và °F. Bảng phân biệt điểm nóng chảy đơn với dải solidus–liquidus và ghi rõ nguồn của các giá trị, để bạn có thể sử dụng các con số trong bản vẽ, RFQ và lập kế hoạch công nghệ một cách tin cậy.
Dữ liệu điểm nóng chảy được dùng để làm gì trong sản xuất
Dữ liệu nóng chảy xuất hiện ở mọi nơi có nhiệt tác dụng lên kim loại. Xưởng đúc dùng nó để đặt nhiệt độ rót, quy trình hàn và hàn nối dùng nó để xác định giới hạn nhiệt đầu vào, và các quy trình nhiệt luyện dùng nó để giữ dưới ngưỡng mà chi tiết bắt đầu chảy cục bộ.
Đặc biệt đối với gia công tấm, một mác vật liệu trên bản vẽ chỉ hữu ích khi bạn biết giới hạn nhiệt của nó. Câu hỏi thực tế hiếm khi là “điểm nóng chảy của thép là bao nhiêu.” Mà là “nhiệt độ nào áp dụng cho quy trình của tôi, và điều gì xảy ra nếu tôi vượt quá nó.”
Một con số hay hai con số? Kim loại nguyên chất và hợp kim nóng chảy như thế nào
Kim loại nguyên chất: Một điểm nóng chảy duy nhất
Kim loại nguyên chất nóng chảy và đông đặc ở một nhiệt độ cân bằng duy nhất. Giữ nhôm nguyên chất ở 660.3 °C (1220 °F) thì trạng thái rắn và lỏng cùng tồn tại; cấp thêm nhiệt thì phần rắn còn lại chuyển pha ở đúng nhiệt độ đó. Con số này là một hằng số vật lý, đó là lý do các bảng chỉ liệt kê một giá trị.
Hợp kim: Solidus và Liquidus
Một hợp kim nóng chảy trong một khoảng. Solidus là nhiệt độ mà chất lỏng đầu tiên xuất hiện; liquidus là nhiệt độ mà phần rắn cuối cùng biến mất. Giữa hai giá trị này là vùng sệt gồm chất rắn và chất lỏng cùng tồn tại.
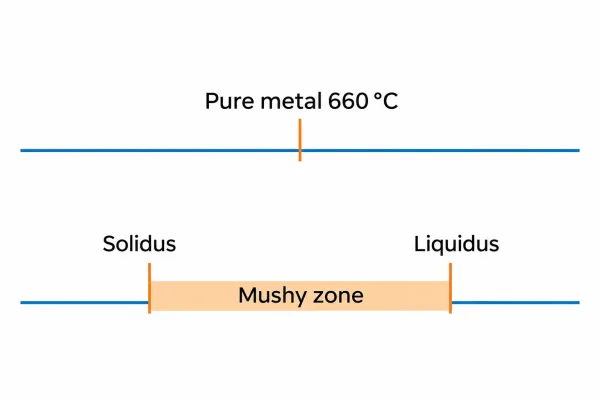
Kim loại tinh khiết nóng chảy ở một nhiệt độ; hợp kim nóng chảy trong khoảng từ solidus đến liquidus.
Độ rộng của dải đó phụ thuộc vào thành phần. Vài phần mười phần trăm carbon, kẽm hoặc magiê sẽ dịch chuyển cả hai ranh giới — đó là lý do cùng một tên “họ” vật liệu có thể bao trùm các nhiệt độ khác biệt đáng kể.
Vì sao các bảng chỉ liệt kê một giá trị cho hợp kim
Hầu hết các bảng trực tuyến chỉ trích dẫn một con số cho mỗi hợp kim: “thau, 930 °C” hoặc “thép không gỉ, 1450 °C.” Con số đó thường là liquidus, solidus hoặc một giá trị trung bình xấp xỉ, và hiếm khi được ghi rõ. Nó phù hợp để xếp hạng vật liệu theo khả năng chịu nhiệt và gây hiểu nhầm cho mọi mục đích khác.
Trước khi sử dụng “điểm nóng chảy” của hợp kim để đặt nhiệt độ lò hoặc nhiệt độ hàn nối, hãy tìm dải nhiệt độ thực tế. Các bảng dưới đây cung cấp dải đó cho các mác vật liệu thường xuất hiện trên bản vẽ gia công tấm.
Kim loại nguyên chất: Điểm nóng chảy theo °C và °F
Bảng dưới đây cung cấp điểm nóng chảy cân bằng của các kim loại nguyên chất thường gặp trong công việc gia công và nối. Các giá trị theo dữ liệu tham chiếu tiêu chuẩn (ASM Handbook Vol. 2).
| Kim loại | Điểm nóng chảy (°C) | Điểm nóng chảy (°F) |
|---|---|---|
| Nhôm | 660 | 1220 |
| Đồng | 1085 | 1984 |
| Sắt | 1538 | 2800 |
| Niken | 1455 | 2651 |
| Titan | 1668 | 3034 |
| Magiê | 650 | 1202 |
| Vàng | 1064 | 1947 |
| Bạc | 962 | 1764 |
| Thiếc | 232 | 450 |
| Chì | 327 | 621 |
| Kẽm | 420 | 787 |
Đây là các giá trị tham chiếu cho nguyên tố tinh khiết, không phải cho các nhãn hiệu thương mại. Sắt ở 1538 °C là mốc cơ sở cho thép, nhưng carbon và các nguyên tố hợp kim làm hạ liquidus — đó là lý do các nhãn hiệu thép thương mại hiển thị khoảng giá trị, không phải một điểm duy nhất.
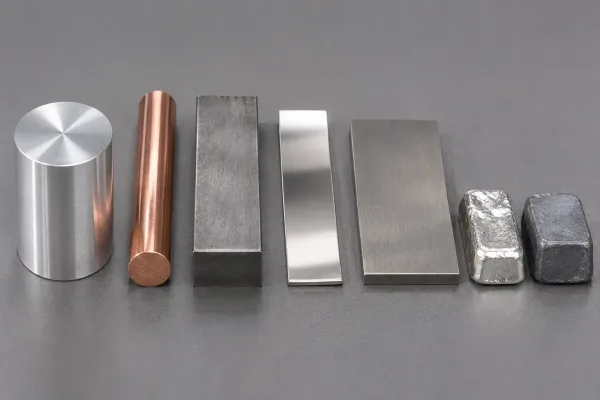
Mẫu tham chiếu của kim loại tinh khiết thường dùng trong chế tạo và nối.
Miền nóng chảy của các hợp kim kỹ thuật thông dụng
Đối với hợp kim, hãy lập kế hoạch với hai con số. Bảng liệt kê giá trị solidus và liquidus xấp xỉ cho các nhãn hiệu thường xuất hiện trên bản vẽ tấm kim loại; hãy coi chúng là khoảng điển hình và đối chiếu với chứng chỉ vật liệu khi dung sai chặt.
| Hợp kim | Solidus (°C) | Liquidus (°C) | Khoảng xấp xỉ (°F) |
|---|---|---|---|
| Thép carbon thấp (ví dụ: A36) | ~1450 | ~1520 | 2640–2770 |
| Thép không gỉ 304 | ~1400 | ~1450 | 2550–2640 |
| Thép không gỉ 316 | ~1375 | ~1400 | 2510–2550 |
| Nhôm 5052 | ~570 | ~650 | 1060–1200 |
| Nhôm 6061 | ~582 | ~652 | 1080–1205 |
| Đồng thau vỏ đạn (C260) | ~899 | ~940 | 1650–1725 |
| Đồng thiếc phosphor (C510) | ~900 | ~1000 | 1650–1830 |
Thép carbon và thép không gỉ
Carbon làm rộng khoảng nhiệt độ nóng chảy và hạ thấp đường liquidus so với sắt tinh khiết. Các mác thép không gỉ bổ sung trở lại crom và niken, làm dịch chuyển cả hai biên độ một lần nữa — 316 nóng chảy thấp hơn một chút so với 304 do có bổ sung molypden.
Trong hàn, điều quan trọng là khoảng nhiệt độ nóng chảy của kim loại cơ bản xác định cửa sổ mà vật liệu hàn và nhiệt đầu vào phải hoạt động trong đó. Vùng ảnh hưởng nhiệt (HAZ), dải kim loại cơ bản liền kề mối hàn có tính chất thay đổi do nhiệt, không bao giờ nằm xa khỏi cửa sổ đó.
Hợp kim nhôm
Hợp kim nhôm nóng chảy ở nhiệt độ thấp hơn nhiều so với thép, và nhiều loại có khoảng nhiệt độ rộng: 6061 bắt đầu nóng chảy gần 582 °C và kết thúc gần 652 °C. Đường solidus là con số quan trọng đối với xử lý nhiệt.
Xử lý dung dịch của 6061 được thực hiện ở khoảng 530 °C — thấp hơn đường solidus của nó khoảng 50 °C — vì vượt quá solidus sẽ gây ra hiện tượng nóng chảy sơ khởi tại ranh giới hạt. Thiệt hại này biểu hiện dưới dạng phồng rộp, nứt hoặc mất độ bền sau khi lão hóa, và không thể khắc phục được.
Đồng thau và Đồng thiếc
Hợp kim đồng phản ứng mạnh với thành phần. Kẽm làm hạ thấp khoảng nhiệt độ nóng chảy trong đồng thau, và các mác đồng thau có chì có giá trị solidus thấp hơn, vì vậy chúng không phải là lựa chọn cho ứng dụng nhiệt độ cao hoặc hàn.
Khoảng nhiệt độ nóng chảy của đồng thiếc chồng lấn với đồng thau, vì vậy hãy luôn kiểm tra ký hiệu hợp kim cụ thể trên bản vẽ thay vì tên nhóm vật liệu. Hai chi tiết cùng được gọi là “đồng thiếc” có thể chênh lệch 100 °C tại đường liquidus.
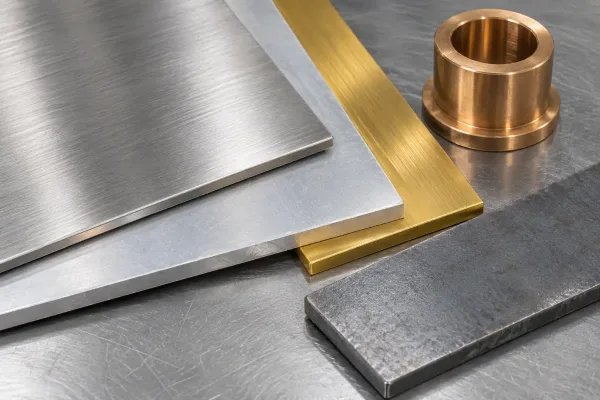
Mẫu hợp kim kỹ thuật có hành vi nóng chảy được xác định bởi khoảng solidus–liquidus.
Nguồn gốc của các con số này
Các giá trị tham chiếu ở trên dựa trên các nguồn công nghiệp được sử dụng rộng rãi: ASM Handbook Tập 2 (tính chất của các hợp kim không sắt) và Tập 3 (sơ đồ pha hợp kim), các tiêu chuẩn vật liệu ISO cho hợp kim nhôm và đồng rèn, và chứng chỉ nhà máy (MTR — báo cáo thử nghiệm vật liệu) cho các mẻ nấu thực tế được sử dụng trong sản xuất.
Hãy dự kiến có sai lệch nhỏ giữa các nguồn, thường là 5–15 °C (10–30 °F). Các cấp thương mại nằm trong dung sai thành phần, và các tiêu chuẩn khác nhau làm tròn theo cách khác nhau.
Đối với báo giá hoặc quy trình công nghệ, hãy trích dẫn tiêu chuẩn hoặc chứng chỉ thay vì bảng biểu trên trang web. Đối với giới hạn hàn brazing hoặc xử lý nhiệt quan trọng, hãy sử dụng MTR từ lô hàng mà bạn sẽ thực sự gia công.
Chứng chỉ nhà máy và cẩm nang tham chiếu — nguồn dữ liệu của các số liệu nóng chảy có thể truy xuất.
Hành vi nóng chảy có ý nghĩa gì đối với gia công tấm kim loại
Cắt bằng laser và cắt nhiệt
Cắt laser, plasma và oxy-nhiên liệu đều dựa vào việc làm nóng chảy hoặc hóa hơi vật liệu cục bộ, vì vậy điểm nóng chảy là một yếu tố quyết định năng lượng cần thiết cho một đường cắt. Thép cần công suất laser lớn hơn nhôm chủ yếu vì nó phải được làm nóng qua dải nhiệt độ nóng chảy cao hơn nhiều.
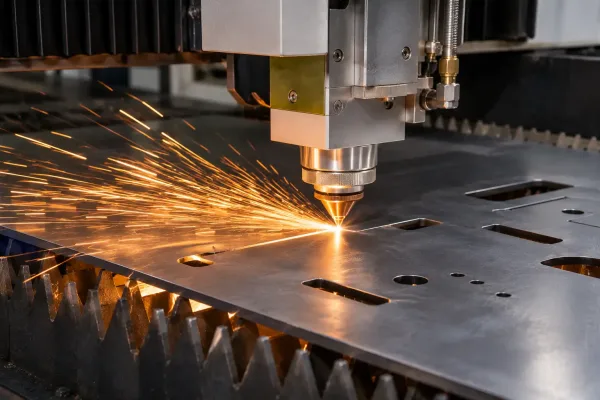
Nóng chảy cục bộ trong quá trình cắt laser sợi trên tấm thép.
Bảng biểu thiết lập kỳ vọng; thư viện vật liệu của máy vẫn quyết định các thông số thực tế. Điểm nóng chảy không thay thế được phép thử cắt, nhưng nó giải thích tại sao hai vật liệu “tương tự” lại có hành vi khác nhau trên cùng một máy.
Hàn và hàn brazing
Hàn làm nóng chảy kim loại cơ bản, vì vậy nhiệt đầu vào phải vượt qua liquidus của hợp kim tại vị trí cục bộ. Hàn brazing hoạt động theo nguyên tắc ngược lại: liquidus của vật liệu hàn phải nằm dưới solidus của kim loại cơ bản, để vật liệu hàn nóng chảy và chảy mà không làm nóng chảy chi tiết.
Đảo ngược mối quan hệ này là cách phổ biến nhất khiến một mối nối “hàn brazing” trở thành mối hàn bị biến dạng. Khi bản vẽ chỉ định hàn brazing, solidus của kim loại cơ bản là giới hạn cứng cho việc chọn vật liệu hàn.
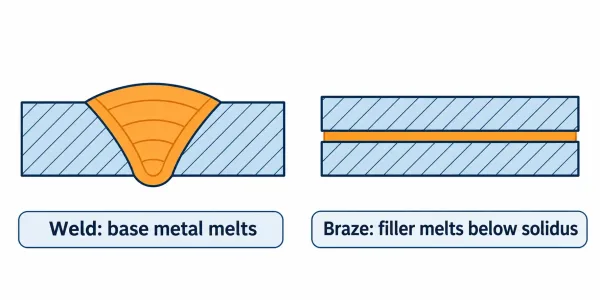
Hàn làm nóng chảy kim loại cơ bản; hàn brazing chỉ làm nóng chảy vật liệu hàn dưới solidus.
Xử lý nhiệt: Giới hạn trên là solidus
Mọi nhiệt độ xử lý nhiệt đều bị giới hạn bởi solidus. Nếu chỉ định vượt quá giá trị này, các pha nóng chảy thấp ở ranh giới hạt sẽ bị nóng chảy và chi tiết bị loại bỏ — không có biên an toàn nào phía trên solidus.
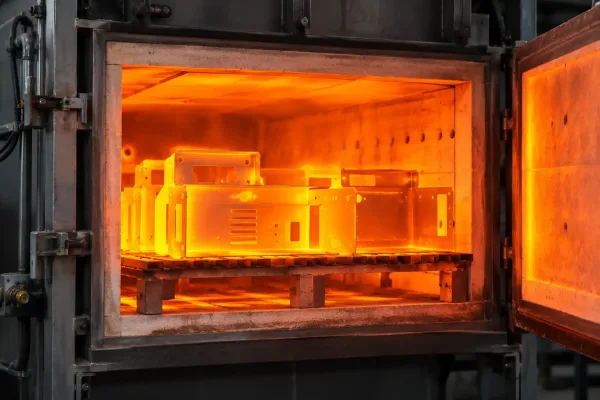
Nhiệt độ lò nhiệt luyện phải luôn dưới solidus của hợp kim.
Khi bản vẽ chỉ định xử lý nhiệt mà không có nhiệt độ, nhà gia công sẽ tính ngược từ solidus của hợp kim. Nếu chỉ định chặt chẽ và thiếu dữ liệu nhiệt, đó là vấn đề cần được giải quyết trong giai đoạn RFQ (yêu cầu báo giá), chứ không phải sau khi sản xuất đã bắt đầu.
Danh sách kiểm tra khi đọc và áp dụng bảng biểu
Hãy tuân theo các quy tắc sau khi bạn đưa dữ liệu nóng chảy vào bản vẽ, RFQ hoặc kế hoạch công nghệ:
- Khớp đúng cấp vật liệu, không phải tên nhóm — “thép không gỉ” và “304” không dùng chung một con số.
- Xem các giá trị của kim loại thuần như các điểm đơn; xem các giá trị của hợp kim như các dải với hai giới hạn.
- Thiết lập giới hạn xử lý nhiệt và hàn brazing từ solidus, không phải từ một “điểm nóng chảy” đơn lẻ trên bảng biểu.”
- Chỉ sử dụng liquidus khi quy trình cần nóng chảy hoàn toàn, chẳng hạn như đúc hoặc vũng hàn.
- Lường trước 5–15 °C sai lệch giữa các nguồn; đừng biến nó thành dung sai chặt hơn mức dữ liệu cho phép.
- Trích dẫn nguồn — tài liệu tham chiếu ASM, tiêu chuẩn ISO hoặc chứng chỉ nhà máy — bất cứ khi nào con số đó trở thành yêu cầu.
- Khi báo giá phụ thuộc vào dữ liệu nhiệt mà bạn không thể truy xuất nguồn gốc, hãy nêu vấn đề trước khi đặt hàng.
Nếu dự án tiếp theo của bạn phụ thuộc vào các giả định về vật liệu hoặc xử lý nhiệt mà bạn không thể xác minh từ bộ bản vẽ, một cuộc đánh giá tính khả thi chế tạo trước khi đóng RFQ sẽ giúp thu hẹp khoảng cách từ sớm.
Câu hỏi thường gặp