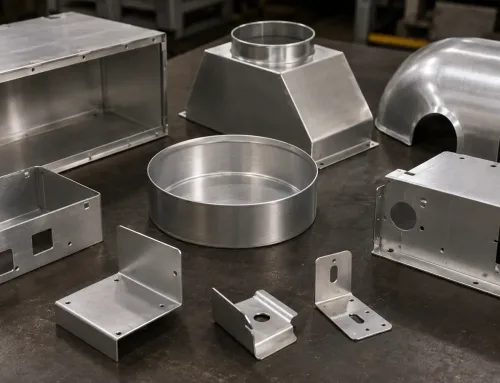
Các chi tiết tấm kim loại y tế phải đối mặt với một thách thức đặc thù: chúng phải chịu được việc tiếp xúc lặp đi lặp lại với các chất làm sạch mạnh mà không bị suy giảm chất lượng. Một vỏ thép không gỉ bị ăn mòn sau sáu tháng vệ sinh trong bệnh viện không chỉ là một thất bại về chất lượng—mà còn là một rủi ro về tuân thủ và một vấn đề an toàn cho bệnh nhân. Hướng dẫn này giải thích cách xác định, sản xuất và xác nhận các chi tiết tấm kim loại duy trì khả năng chống hóa chất trong suốt tuổi thọ sử dụng.
Sự phức tạp ẩn giấu của việc làm sạch tấm kim loại y tế
Làm sạch một chi tiết tấm kim loại nghe có vẻ đơn giản. Nhưng trong các ứng dụng y tế, điều đó hoàn toàn không đơn giản.
Môi trường bệnh viện và phòng thí nghiệm đòi hỏi các quy trình làm sạch khắc nghiệt hơn nhiều so với các môi trường công nghiệp thông thường. Chi tiết bị tiếp xúc với chất khử trùng đậm đặc, chất tẩy rửa enzym và các chu trình hấp tiệt trùng nhiệt độ cao—thường nhiều lần mỗi ngày. Các chất làm sạch giúp bảo vệ an toàn cho bệnh nhân có thể nhanh chóng làm suy giảm bề mặt kim loại không được bảo vệ.
Hậu quả của việc làm sai điều này không phải là trừu tượng. Ăn mòn điểm trên khay dụng cụ phẫu thuật có thể là nơi trú ngụ của vi khuẩn. Sự suy giảm bề mặt trên vỏ thiết bị chẩn đoán có thể làm suy yếu khả năng chắn điện từ. Nứt do ăn mòn ứng suất trên giá đỡ có thể dẫn đến hư hỏng cấu trúc. Mỗi hư hỏng này đều bắt nguồn từ sự không tương thích giữa môi trường làm sạch và thông số kỹ thuật vật liệu hoặc bề mặt.
Điều khiến vấn đề này đặc biệt khó khăn đối với kỹ sư và người mua là khả năng chống hóa chất làm sạch không phải là một tính chất đơn lẻ mà bạn có thể ghi trên bản vẽ. Đó là kết quả của một hệ thống, được xác định bởi việc lựa chọn vật liệu, xử lý bề mặt, quy trình sản xuất và quy trình làm sạch. Thay đổi bất kỳ biến số nào, và kết quả sẽ thay đổi.
Các chất tẩy rửa phổ biến và tác động hóa học của chúng
Môi trường y tế sử dụng bốn nhóm chất làm sạch chính, mỗi nhóm có cơ chế hóa học và hệ quả ăn mòn riêng biệt.
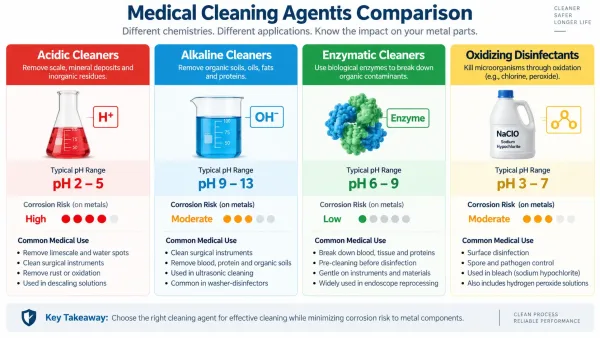
So sánh trực quan bốn nhóm chất làm sạch được sử dụng trong môi trường y tế, cho thấy dải pH và nguy cơ ăn mòn đối với thép không gỉ.
Acidic cleaners (citric acid, acetic acid, phosphoric acid) dissolve mineral deposits and remove oxidation. They are effective but can attack chromium oxide layers on stainless steel, particularly at concentrations above 10% or temperatures above 60°C.
Alkaline cleaners (sodium hydroxide, quaternary ammonium compounds) break down organic soils like oils and proteins. They are generally less corrosive to stainless steel than acidic agents but can cause pitting in confined areas where the solution concentrates during evaporation.
Enzymatic cleaners (protease, lipase, amylase) use biological catalysts to break down protein-based soils. Research shows these are the least aggressive category for stainless steel. A 2022 study on AISI 304 surgical instruments found that enzymatic detergents produced the lowest corrosion rates among all cleaning media tested.
Oxidizing disinfectants (sodium hypochlorite, hydrogen peroxide, peracetic acid) kill microorganisms through oxidation. They are highly effective but pose the greatest corrosion risk. Sodium hypochlorite, at the concentrations used for surface disinfection (500–5000 ppm free chlorine), can initiate pitting corrosion in stainless steel within hours if the passive layer is compromised.
| Loại chất tẩy rửa | Dải pH | Nguy cơ ăn mòn đối với thép không gỉ | Ứng dụng y tế phổ biến |
|---|---|---|---|
| Axit (citric, acetic) | 2–5 | Trung bình đến cao | Tẩy cặn, tẩy gỉ |
| Kiềm (NaOH, QAC) | 9–13 | Thấp đến Trung bình | Vệ sinh tổng thể, tẩy dầu mỡ |
| Enzym (protease, lipase) | 6–9 | Thấp | Ngâm trước dụng cụ |
| Oxy hóa (hypochlorite, H₂O₂) | 3–7 | Cao | Khử trùng bề mặt |
The practical takeaway: material selection must account for the specific cleaning agents in the facility’s protocol, not just generic “chemical resistance.”
Các cấp thép không gỉ cho ứng dụng y tế
Ba mác thép không gỉ austenitic thống trị trong gia công tấm y tế: 304, 316, và 316L. Sự khác biệt giữa chúng có ý nghĩa quan trọng hơn trong môi trường làm sạch so với hầu hết các ứng dụng khác.
304 (1.4301) contains 18% chromium and 8% nickel. It provides good corrosion resistance in mild environments but is vulnerable to pitting from chloride-containing cleaners. For parts that see only occasional wiping with dilute disinfectants, 304 is often adequate and cost-effective.
316 (1.4401) adds 2–3% molybdenum to the 304 composition. This significantly improves resistance to pitting and crevice corrosion, particularly in chloride environments. For parts exposed to sodium hypochlorite or high-chloride cleaning solutions, 316 is the standard choice.
316L (1.4404) là biến thể carbon thấp của 316, với hàm lượng carbon dưới 0.03%. Điều này làm giảm nguy cơ mẫn cảm hóa trong quá trình hàn—khi các carbide crom kết tủa tại ranh giới hạt và làm cạn kiệt crom ở vùng xung quanh. Đối với các cụm chi tiết hàn sẽ phải chịu quá trình làm sạch khắc nghiệt, 316L được ưu tiên hơn 316.
| Bậc vật liệu | Cr | Ni | Mo | C (tối đa) | Kháng ăn mòn điểm (PREN) | Chi phí tương đối |
|---|---|---|---|---|---|---|
| 304 | 18% | 8% | — | 0.08% | 18 | 1.0× |
| 316 | 17% | 10% | 2.5% | 0.08% | 24 | 1.3× |
| 316L | 17% | 10% | 2.5% | 0.03% | 24 | 1.4× |
PREN (Pitting Resistance Equivalent Number) = %Cr + 3.3×%Mo + 16×%N. Higher values indicate better pitting resistance.
Đối với tấm kim loại y tế sẽ phải trải qua việc làm sạch lặp đi lặp lại bằng các chất khử trùng oxy hóa, 316L mang lại sự cân bằng tốt nhất giữa khả năng chống ăn mòn, khả năng hàn và độ tin cậy lâu dài. Chi phí chênh lệch so với 304 thường là 30–40%, nhưng nó loại bỏ hầu hết các hư hỏng ăn mòn liên quan đến việc làm sạch.
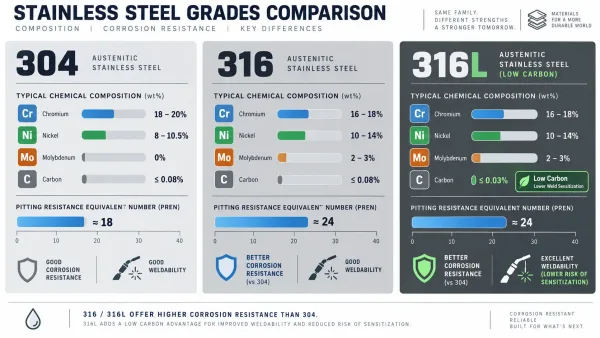
Một so sánh kỹ thuật cho thấy thành phần hóa học và số tương đương chống ăn mòn lỗ (PREN) của ba loại thép không gỉ được sử dụng trong các ứng dụng y tế.
Xử lý bề mặt nâng cao khả năng kháng hóa chất
Việc lựa chọn vật liệu nền là cần thiết nhưng chưa đủ. Xử lý bề mặt có thể kéo dài đáng kể khả năng chống hóa chất của các chi tiết thép không gỉ.
Passivation là phương pháp xử lý sau gia công phổ biến nhất đối với thép không gỉ y tế. Quy trình này loại bỏ sắt tự do và các chất gây ô nhiễm bề mặt khác từ gia công cơ khí hoặc hàn, cho phép một lớp oxit crom đồng đều hình thành. Passivation bằng axit citric (theo ASTM A967) ngày càng được ưa chuộng hơn passivation bằng axit nitric vì an toàn hơn khi xử lý và cho ra kết quả tương đương. Một bề mặt 316L được passivation đúng cách có thể chịu được hàng trăm chu trình làm sạch mà không bị suy giảm.
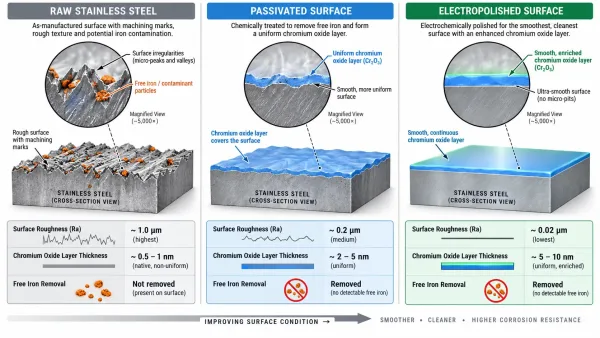
Một so sánh trực quan cho thấy cách passivation và đánh bóng điện cải thiện chất lượng bề mặt và khả năng chống ăn mòn của các chi tiết thép không gỉ y tế.
Đánh bóng điện loại bỏ một lớp mỏng vật liệu bề mặt (thường là 10–40 µm), tạo ra bề mặt nhẵn, không có vết lỗ vi mô với lớp thụ động giàu crom. Các bề mặt được đánh bóng điện dễ làm sạch hơn, loại bỏ hiệu quả hơn các dư lượng sinh học và chống khởi phát ăn mòn lỗ tốt hơn so với các bề mặt hoàn thiện cơ khí. Độ nhám bề mặt sau khi đánh bóng điện thường là Ra 0.2–0.8 µm.
Hệ thống phủ tạo ra một rào cản vật lý giữa môi trường làm sạch và kim loại cơ sở. Lớp lót epoxy, lớp phủ bột và lớp lót PTFE đều có những đánh đổi về độ dày, tính tương thích hóa học và độ bền. Lớp phủ có giá trị nhất khi vật liệu cơ sở không thể thay đổi (ví dụ: các ràng buộc về chi phí buộc phải 304) hoặc khi quy trình làm sạch cực kỳ khắc nghiệt.
Tương tác then chốt: xử lý bề mặt phải được chỉ định trong bối cảnh của quy trình làm sạch. Bề mặt đã thụ động hóa có khả năng chống chịu tốt với các chất làm sạch loãng nhưng có thể không chịu được việc tiếp xúc kéo dài với hypochlorite đậm đặc. Bề mặt được mạ điện cải thiện khả năng làm sạch nhưng làm tăng chi phí. Hệ thống lớp phủ có thể nứt tại bán kính uốn nếu không được thiết kế phù hợp với hình dạng chi tiết.
Manufacturing Process Effects on Cleanability
Cách một chi tiết được sản xuất ảnh hưởng đến khả năng chống chịu hóa chất làm sạch và mức độ dễ dàng khi làm sạch chi tiết đó. Ba biến số sản xuất cần được chú ý đặc biệt.
Hàn và vùng ảnh hưởng nhiệt
Hàn tạo ra một vùng ảnh hưởng nhiệt (HAZ) nơi vi cấu trúc của thép không gỉ bị thay đổi. Trong HAZ, crom có thể kết hợp với carbon để tạo thành cacbua crom, làm cạn kiệt crom trong ma trận xung quanh và giảm khả năng chống ăn mòn—hiện tượng này được gọi là mẫn cảm hóa.
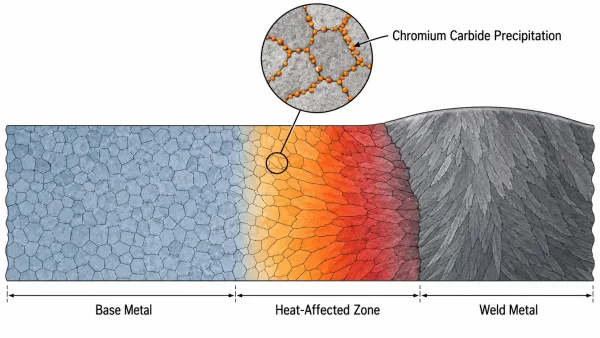
Một sơ đồ mặt cắt cho thấy cách hàn tạo ra vùng ảnh hưởng nhiệt nơi cacbua crom có thể kết tủa, làm giảm khả năng chống ăn mòn.
Đây là lý do tại sao 316L (carbon thấp) được ưu tiên hơn 316 cho các cụm lắp ráp y tế đã hàn. Hàm lượng carbon thấp hơn sẽ giảm thiểu sự kết tủa cacbua. Đối với các ứng dụng quan trọng, thụ động hóa sau hàn sẽ khôi phục lớp oxit crom trên HAZ.
Hàn tự dung (không dùng kim loại phụ) tạo ra HAZ hẹp hơn và ít rủi ro mẫn cảm hóa hơn so với hàn có kim loại phụ. Hàn laser, với nhiệt lượng đầu vào tập trung và làm nguội nhanh, thường gây ra ít hư hại HAZ hơn hàn TIG.
Ứng suất do uốn và tạo hình
Uốn nguội tạo ra ứng suất dư trong tấm kim loại. Các ứng suất này, kết hợp với việc tiếp xúc với các chất làm sạch chứa chloride, có thể gây ra nứt do ăn mòn ứng suất (SCC)—một dạng hư hỏng trong đó các vết nứt lan truyền qua vật liệu mà không có sự ăn mòn bề mặt rõ ràng.
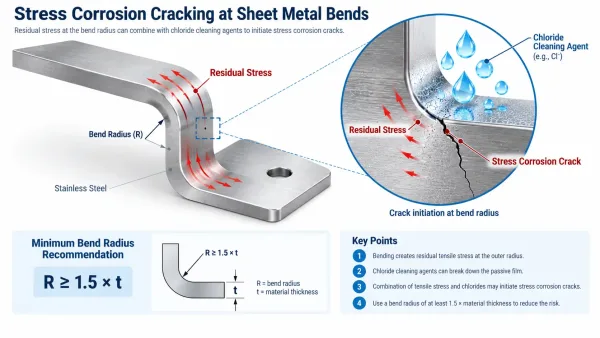
Một sơ đồ cho thấy cách ứng suất dư từ việc uốn kết hợp với việc tiếp xúc chất làm sạch có thể gây ra nứt do ăn mòn ứng suất.
Rủi ro cao nhất tại các bán kính uốn nhỏ hơn 1× độ dày vật liệu. Đối với tấm 316L, bán kính uốn tối thiểu bằng 1.5× độ dày sẽ cung cấp biên an toàn chống lại SCC trong môi trường làm sạch.
Thôi tôi giãn ứng suất dư sau khi tạo hình nhưng làm thay đổi tính chất cơ học và trạng thái bề mặt của vật liệu. Chỉ nên chỉ định khi môi trường làm sạch đòi hỏi—ví dụ: các chi tiết sẽ được ngâm trong dung dịch hypochlorite nóng.
Độ nhẵn bề mặt từ cắt và gia công
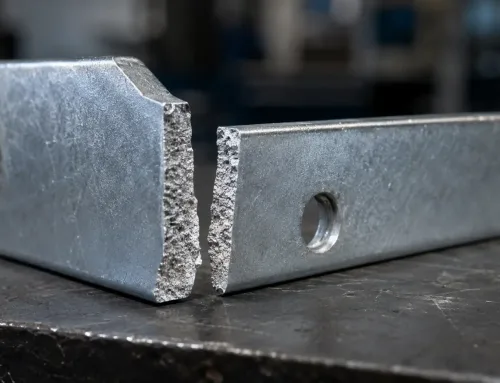
Cạnh cắt laser, cạnh cắt tia nước và bề mặt gia công cơ khí mỗi loại có độ nhám bề mặt và đặc điểm vi cấu trúc khác nhau. Cắt laser có thể tạo ra một lớp tái đúc mỏng với các vết nứt vi mô khởi đầu ăn mòn rỗ (pitting). Cắt tia nước để lại cạnh sạch nhưng có thể làm dính hạt mài mòn vào bề mặt.
Đối với chi tiết y tế, ba via sau khi cắt và hoàn thiện bề mặt không phải là tùy chọn. Ba via, cạnh sắc và bề mặt thô giữ lại dung dịch làm sạch và cặn sinh học, tạo ra các tế bào ăn mòn cục bộ và làm giảm khả năng làm sạch.
Chỉ định yêu cầu làm sạch trên bản vẽ
The drawing is the contract between the buyer and the fabricator. Cleaning and chemical resistance requirements must be explicit, measurable, and verifiable.
Một thông số kỹ thuật hoàn chỉnh bao gồm năm yếu tố:
- Ký hiệu vật liệu kèm tham chiếu tiêu chuẩn (ví dụ: ASTM A240 Type 316L)
- Xử lý bề mặt kèm tiêu chuẩn quy trình (ví dụ: thụ động hóa theo ASTM A967 Method C.2)
- Độ nhám bề mặt kèm phương pháp đo (ví dụ: Ra ≤ 0.8 µm theo ISO 4288)
- Kháng dung dịch làm sạch kèm các dung dịch cụ thể và nồng độ (ví dụ: “chịu được 1000 ppm NaOCl ở 25°C trong 24 giờ”)
- Kiểm thử xác nhận với tiêu chí chấp nhận (ví dụ: “đạt 72 giờ ngâm theo ASTM G31, mất khối lượng < 0.5 mg/cm²”)
Các lỗi đặc tả thường gặp:
- Viết “chịu hóa chất” mà không nêu rõ loại hóa chất nào
- Ghi yêu cầu thụ động hóa mà không chỉ định phương pháp (nitric hay citric)
- Chỉ định độ nhẵn bề mặt mà không nêu vị trí đo
- Yêu cầu “tương thích phòng sạch” mà không xác định cấp độ phòng sạch
Một thông số kỹ thuật ghi “316 thép không gỉ, thụ động hóa, Ra 0.8” là chưa đầy đủ. Một thông số kỹ thuật ghi “ASTM A240 Type 316L, thụ động hóa bằng axit citric theo ASTM A967 Method C.2, Ra ≤ 0.8 µm đo song song với thớ trên các bề mặt lộ ra, chịu được quy trình làm sạch theo Bảng 1 đính kèm” sẽ mang lại cho nhà gia công một mục tiêu rõ ràng, có thể kiểm chứng.
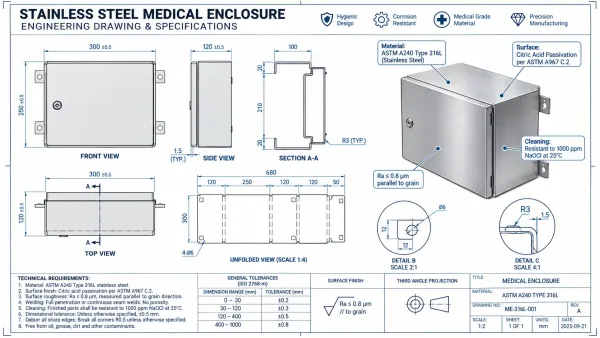
Một ví dụ chú thích trên bản vẽ kỹ thuật cho thấy cách chỉ định đúng các yêu cầu về khả năng chịu hóa chất tẩy rửa trên bản vẽ tấm kim loại y tế.
Phương pháp xác nhận và thử nghiệm
Việc xác minh một chi tiết đáp ứng các yêu cầu về khả năng chịu hóa chất tẩy rửa đòi hỏi phải kiểm thử, không chỉ dựa vào chứng chỉ vật liệu.
Thử nghiệm ngâm (ASTM G31) là phương pháp trực tiếp nhất. Mẫu thử hoặc chi tiết thành phẩm được ngâm trong dung dịch làm sạch mục tiêu ở nồng độ và nhiệt độ quy định trong một khoảng thời gian xác định. Mất khối lượng, bề ngoài bề mặt và mật độ điểm ăn mòn được đo. Đối với ứng dụng y tế, ngâm 72 giờ với mức mất khối lượng dưới 0.5 mg/cm² là ngưỡng chấp nhận phổ biến.
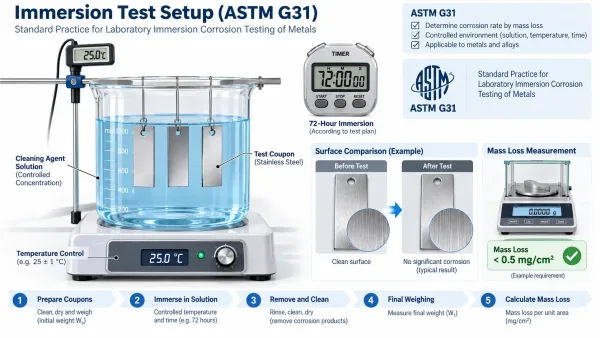
Sơ đồ bố trí thiết bị ngâm thử tiêu chuẩn được sử dụng để xác nhận khả năng chịu hóa chất tẩy rửa của các chi tiết thép không gỉ dùng trong y tế.
Thử nghiệm phun sương muối (ASTM B117) đánh giá khả năng chống ăn mòn tổng thể nhưng không mô phỏng trực tiếp việc tiếp xúc với dung dịch làm sạch. Phương pháp này hữu ích để so sánh các xử lý bề mặt nhưng không nên là tiêu chí chấp nhận duy nhất đối với khả năng chịu hóa chất làm sạch.
Thử nghiệm điện hóa (phân cực động thế) đo thế điện cực ăn mòn điểm của vật liệu trong một chất điện giải cụ thể. Thế điện cực ăn mòn điểm càng cao cho thấy khả năng chịu ăn mòn càng tốt. Phương pháp này nhanh hơn thử nghiệm ngâm nhưng cần thiết bị chuyên dụng và chuyên gia để diễn giải kết quả.
Thử nghiệm độ sạch (đo góc tiếp xúc, phân tích năng lượng bề mặt) đánh giá mức độ dễ làm sạch của bề mặt, điều này khác với khả năng chịu hóa chất. Một bề mặt dễ làm sạch sẽ cần ít dung dịch làm sạch mạnh hơn và thời gian tiếp xúc ngắn hơn.
Đối với công tác mua sắm, cách tiếp cận thực tế là yêu cầu chứng chỉ vật liệu (EN 10204 Type 3.1) cho vật liệu nền, chứng chỉ xử lý bề mặt có tham chiếu đến tiêu chuẩn quy trình, và tuyên bố về tính tương thích của chất tẩy rửa từ nhà gia công. Kiểm nghiệm ngâm là cần thiết đối với nhà cung cấp mới, vật liệu mới hoặc quy trình tẩy rửa đã thay đổi.
Danh sách kiểm tra mua sắm cho chi tiết tấm kim loại y tế
Khi đặt hàng chi tiết tấm kim loại cho ứng dụng y tế có yêu cầu kháng hóa chất làm sạch, hãy xác minh các mục sau trước khi xác nhận đơn hàng:
- Chứng chỉ vật liệu (EN 10204 Type 3.1) xác nhận mác thép, thành phần hóa học và tính chất cơ học
- Xử lý bề mặt được chỉ định kèm tiêu chuẩn quy trình (không chỉ ghi “passivated”)
- Yêu cầu độ nhẵn bề mặt được nêu kèm phương pháp đo và vị trí đo
- Khả năng tương thích với chất tẩy rửa được xác định rõ theo từng loại chất, nồng độ và nhiệt độ cụ thể
- Phương pháp kiểm thử xác nhận được chỉ định kèm tiêu chí chấp nhận
- Quy trình hàn (nếu áp dụng) đề cập đến hiện tượng mẫn cảm hóa vùng ảnh hưởng nhiệt (HAZ) và xử lý sau hàn
- Bán kính uốn tối thiểu (nếu áp dụng) có tính đến nguy cơ ăn mòn ứng suất trong môi trường làm sạch
- Bao bì bảo vệ bề mặt đã xử lý khỏi nhiễm bẩn và hư hỏng trong quá trình vận chuyển
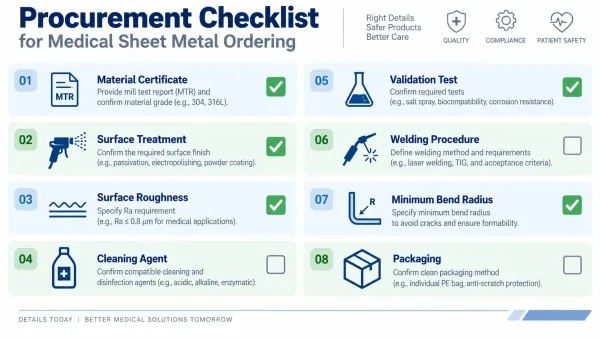
Danh sách kiểm tra trực quan tóm tắt tám mục xác minh chính khi đặt hàng chi tiết tấm kim loại y tế có yêu cầu kháng hóa chất làm sạch.
Câu hỏi thường gặp