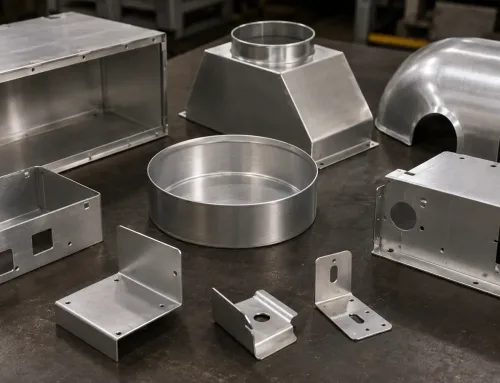
Nhiều đội kỹ thuật coi trạng thái nhiệt luyện chỉ là một ghi chú phụ. Sau khi đã chọn hợp kim nhôm cho vỏ bọc thẩm mỹ, họ chỉ đóng dấu 6061-T6 lên bản vẽ rồi chuyển sang việc khác. Cách mặc định này rất phổ biến—và đối với tấm kim loại hoặc vỏ gia công có yêu cầu khắt khe về bề ngoài, đây thường là lựa chọn sai.
Trạng thái nhiệt luyện không phải là hậu tố phụ không quan trọng. Nó quyết định cách kim loại uốn cong, cách nó phản ứng với anod hóa hoặc phủ, và mức độ đồng nhất về bề ngoài của các chi tiết từ mẫu đầu tiên đến lô sản xuất. Đối với vỏ bọc thẩm mỹ, ba tác động này quan trọng hơn việc chạy theo con số cường độ cao nhất.
Hướng dẫn này giải thích cách chọn trạng thái nhiệt luyện của nhôm khi tỷ lệ đạt yêu cầu về bề ngoài là một phần của yêu cầu: trạng thái nhiệt luyện thực sự kiểm soát điều gì, lộ trình nào phù hợp với tấm kim loại dập định hình so với vỏ gia công hoặc đùn, trạng thái nhiệt luyện tương tác với hoàn thiện bề mặt ra sao, và cách ghi rõ lựa chọn trên bản vẽ và RFQ để nhà cung cấp có thể thực hiện được.
Vì sao trạng thái nhiệt luyện quyết định kết quả thẩm mỹ nhiều hơn cấp hợp kim
Thành phần hóa học của hợp kim xác định kim loại là gì—hàm lượng đồng trong 2xxx, magiê trong 5xxx, magiê và silic trong 6xxx. Trạng thái nhiệt luyện xác định những gì đã được thực hiện đối với kim loại đó sau khi đúc và cán hoặc đùn: biến dạng nguội, xử lý nhiệt dung dịch, lão hóa hoặc ổn định hóa.
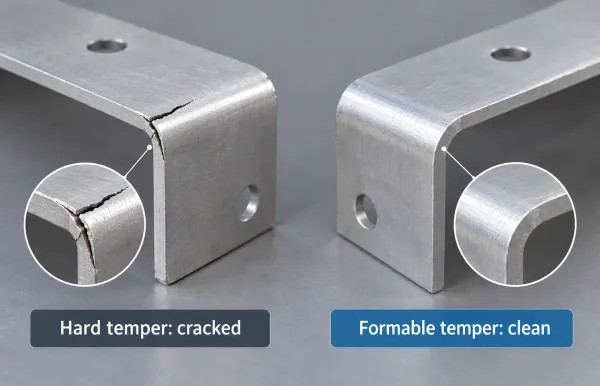
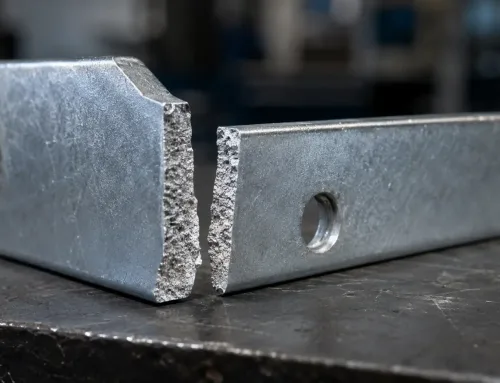
Trái: mép bích nứt do trạng thái nhiệt luyện quá cứng ở chỗ uốn gấp hẹp. Phải: chỗ uốn sạch ở trạng thái nhiệt luyện dễ định hình với cùng bán kính.
Trạng thái xử lý đó quyết định cường độ, độ dẻo, độ đàn hồi và phản ứng bề mặt. Hai chi tiết cắt từ cùng một họ hợp kim có thể hoạt động rất khác nhau trên máy chấn tôn hoặc trên dây chuyền anod hóa chỉ vì khác trạng thái nhiệt luyện.
Một số hệ quả thực tế:
- Tấm 5052-H32 thường uốn sạch ở các bán kính vừa phải. Cùng hợp kim đó ở trạng thái nhiệt luyện cứng hơn (ví dụ H38) có khả năng nứt cao hơn nhiều ở cùng bán kính.
- 6061-T6 có độ bền cao và kích thước ổn định khi gia công, nhưng có khả năng định hình thấp. Các gờ hẹp hoặc chi tiết gập mép sắc thường bị nứt, trừ khi thiết kế cho phép bán kính trong lớn hơn hoặc vật liệu được xử lý ở trạng thái mềm hơn trước.
- Trạng thái mềm cải thiện chất lượng mép cắt và tuổi thọ dụng cụ, nhưng dễ bị móp hơn trong quá trình xử lý—điều này có liên quan khi mọi vết xước đều là lỗi thẩm mỹ phải loại bỏ.
Vì vậy, đối với các sản phẩm thẩm mỹ, quyết định không phải là “hợp kim nào có số hiệu nghe bền nhất.” Mà là “trạng thái nào giữ cho chi tiết dễ định hình ở nơi cần định hình, ổn định ở nơi cần giữ dung sai, và tương thích với lớp hoàn thiện tạo nên vẻ ngoài.”
Ràng buộc của vỏ bọc có yêu cầu thẩm mỹ: Định hình, Hoàn thiện, và Tính nhất quán
“Vỏ bọc thẩm mỹ” là một ràng buộc thiết kế, không phải sở thích phong cách. Thuật ngữ này thường có nghĩa là các bề mặt lớp A hoặc gần lớp A có thể nhìn thấy, màu sắc hoặc độ bóng được kiểm soát, và mức độ cho phép rất hạn chế đối với vết móp, đường khuôn, vết đổi màu do hàn hoặc lỗi lớp phủ. Việc chọn trạng thái phải đáp ứng đồng thời ba yêu cầu.
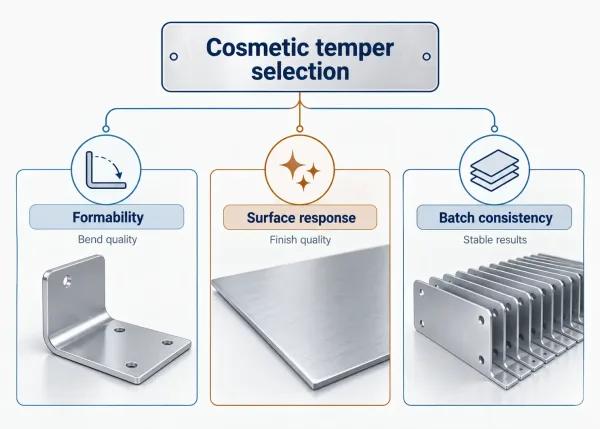
Một sơ đồ đơn giản thể hiện ba ràng buộc mà việc chọn trạng thái phải cân bằng cho các vỏ bọc thẩm mỹ.
Khả năng tạo hình
Vỏ bọc cần có các đường uốn, gờ, lỗ thông gió và đôi khi là mối hàn. Trạng thái phải cho phép biến dạng cần thiết mà không bị nứt hoặc đàn hồi ngược quá mức. Việc chỉ định trạng thái quá cứng để “trông cao cấp” thường dẫn đến góc nứt hoặc tấm bị biến dạng sau khi định hình.
Phản ứng bề mặt
Lớp hoàn thiện—anodizing trong hoặc có màu, sơn tĩnh điện, sơn lỏng, hoặc hoàn thiện cơ khí xước dăm—không nằm trên một lớp độc lập. Nó phát triển từ hoặc bám dính vào bề mặt nhôm. Trạng thái ảnh hưởng đến cấu trúc hạt và mức độ đồng đều mà bề mặt tiếp nhận xử lý, biểu hiện thành các vấn đề về độ đồng nhất màu, vết ố hoặc độ bám dính của lớp phủ.
Tính nhất quán về ngoại quan giữa các lô
Các chương trình thẩm mỹ thất bại khi mẫu thử trông ổn nhưng lô hàng 5,000-chi tiết thì không. Trạng thái là một yếu tố đầu vào trong số nhiều yếu tố khác (nguồn vật liệu, trình tự công đoạn, giá kệ, làm sạch), nhưng nếu bản vẽ để trạng thái mở cho phép thay thế, sự biến thiên về hoàn thiện gần như không thể tránh khỏi.
Lựa chọn trạng thái khả thi là lựa chọn đáp ứng cả ba ràng buộc—không phải là lựa chọn tối đa hóa độ bền kéo trên tờ thông số kỹ thuật.
Lộ trình trạng thái nhiệt luyện theo phương pháp sản xuất
Nội dung SERP xếp hạng thường trộn lẫn hướng dẫn đùn ép, bài viết về vỏ bọc CNC và các bài nhập môn chung về trạng thái. Trong thực tế, điểm khởi đầu hữu ích là cách vỏ bọc thực sự được chế tạo.
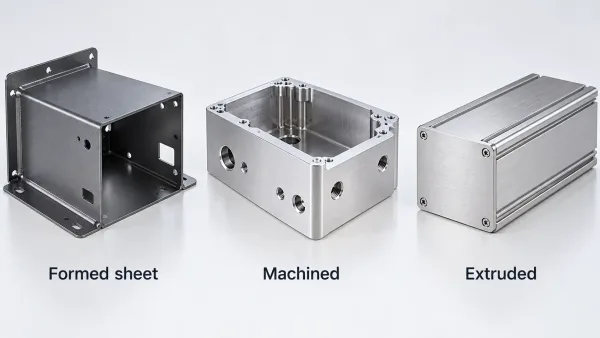
Ba lộ trình chế tạo vỏ bọc—tấm định hình, gia công CNC và đùn ép—mỗi lộ trình có một đường trạng thái điển hình.
Vỏ tấm kim loại dập định hình
Đối với vỏ tấm gập và hàn (nắp thiết bị đo, tủ điều khiển, khung viền thiết bị), các lựa chọn xử lý phổ biến là:
| Phương pháp | Trạng thái nhiệt luyện điển hình | Lý do xuất hiện | Điểm cần lưu ý |
|---|---|---|---|
| Tấm không xử lý nhiệt (3003, 5052) | H14, H32 (thỉnh thoảng H34) | Khả năng uốn tốt, sẵn có rộng rãi, hiệu quả về chi phí | Anod hóa 5xxx có thể trông kém đồng đều hơn 6xxx; trạng thái H cứng hơn bị nứt ở bán kính hẹp |
| Tấm xử lý nhiệt (6061) | T4 (có thể định hình), sau đó thỉnh thoảng được lão hóa; T6 nếu ít định hình | Đồng nhất màu anod hóa tốt hơn khi bề mặt ngoại quan là nhôm anod hóa | Tấm T6 bị nứt khi uốn gấp; xác nhận bán kính trong tối thiểu với nhà gia công |
| Kết cấu hỗn hợp | Định hình ở trạng thái mềm hơn, lão hóa hoặc chấp nhận T6 chỉ trên các chi tiết không định hình | Cân bằng giữa khả năng định hình và độ bền cuối cùng | Yêu cầu quy trình rõ ràng trên đơn đặt hàng (PO) |
Quy tắc thực hành cho tấm mỹ thuật đã tạo hình: chọn trạng thái vật liệu mềm nhất vẫn đáp ứng được khả năng chống lõm và tải trọng của bulông, sau đó chọn bề mặt hoàn thiện phù hợp với cặp hợp kim–trạng thái vật liệu đó—không phải ngược lại.
Vỏ gia công và vỏ đùn ép
Phôi gia công và profile đùn cho vỏ thiết bị âm thanh cao cấp, y tế hoặc điện tử thường chạy ở T6 (hoặc T651 dạng tấm đã giảm ứng suất). Ở đây, việc chọn trạng thái vật liệu ít liên quan đến giới hạn uốn và nhiều hơn đến:
- Độ ổn định gia công và hiện tượng ba via
- Độ đồng đều của lớp anodize trên bề mặt phay
- Ứng suất dư và độ phẳng sau khi cắt bỏ nhiều vật liệu
T6 thường đúng cho các lộ trình này—nhưng đúng là do quy trình không yêu cầu tạo hình nghiêm ngặt, không phải vì T6 là một cấp độ mỹ thuật phổ quát.
Cần làm gì khi phương pháp chế tạo vẫn chưa được quyết định
Nếu thiết kế công nghiệp muốn bề mặt đùn nhẵn nhưng kỹ thuật cơ khí cần tấm gấp, hãy chốt lộ trình trước khi quyết định trạng thái vật liệu. Việc khóa sớm “6061-T6” có thể loại bỏ một lộ trình tấm kim loại tốt hơn (5052-H32 + sơn tĩnh điện) vốn sẽ tạo hình sạch hơn và rẻ hơn khi sản xuất số lượng lớn.
Trạng thái nhiệt luyện ảnh hưởng đến anod hóa và kết quả phủ như thế nào
Bề mặt hoàn thiện là nơi quyết định tỷ lệ đạt mỹ thuật. Trạng thái vật liệu có vai trò ở đây theo những cách cụ thể, có thể dự đoán.
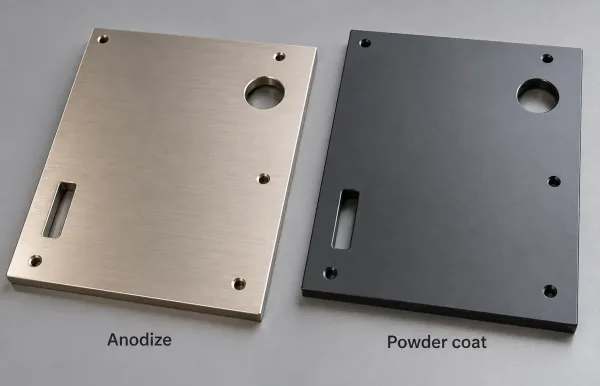
Trái: nhôm anodize với màu kim loại đều. Phải: nhôm sơn tĩnh điện với lớp phủ sơn đồng đều.
Anodize. Lớp anod phát triển từ nền vật liệu. Các hợp kim và trạng thái vật liệu tạo ra vi cấu trúc sạch hơn, đồng đều hơn thường cho lớp anodize có màu nhất quán hơn. Các hợp kim 6xxx có thể xử lý nhiệt (thường ở trạng thái T6) được sử dụng rộng rãi cho vỏ bọc anodize trong hoặc có màu vì chúng có xu hướng lên màu đều hơn so với một số 5trạng thái vật liệu tấm xxx, vốn có thể trông xám hơn hoặc loang lổ tùy thuộc vào độ dày và kiểm soát quy trình. Chỉ riêng độ cứng không đảm bảo bề ngoài đẹp hơn—các trạng thái vật liệu đã gia công nguội có thể cho thấy sự biến thiên phản ứng nhiều hơn nếu bề mặt đã bị biến dạng mạnh.
Sơn tĩnh điện và sơn lỏng. Các lớp phủ này có thể che lấp sự biến thiên nền vật liệu ở mức vừa phải, vì vậy việc chọn trạng thái vật liệu có thể ưu tiên tính dễ tạo hình (ví dụ 5052-H32) khi thiết kế là sơn phủ thay vì anodize. Rủi ro chuyển sang độ phủ sơn ở mép trên các chỗ uốn sắc, thoát khí nếu chi tiết được hàn sau khi kế hoạch lớp phủ thay đổi, và lõm trên vật liệu mềm trong quá trình xử lý.
Hoàn thiện cơ khí. Mặt xước chải hoặc phun bi dễ lộ đường dòng chảy và dấu khuôn hơn ở một số trạng thái tôi. Nếu bản vẽ quy định hoàn thiện cơ khí thẩm mỹ, điều kiện bề mặt nguyên liệu (và trạng thái tôi) cần được thống nhất trước khi cắt.
Two engineering points keep this practical:
- Chỉ định phân loại bề mặt hoàn thiện và tiêu chí nghiệm thu (đơn vị độ bóng, dải Ra, tiêu chuẩn màu hoặc mẫu chuẩn), không chỉ ghi “anodize” hay “sơn đen”.”
- Hỏi nhà cung cấp về cách trạng thái nhiệt tương tác với dây chuyền của họ—gá kẹp, thời gian ăn mòn và trạng thái lão hóa đều ảnh hưởng đến màu sắc giữa các lô.
Choosing Temper: A Working Decision Framework
Hãy sử dụng thứ tự quyết định sau thay vì một bảng xếp hạng “trạng thái nhiệt tốt nhất” duy nhất.
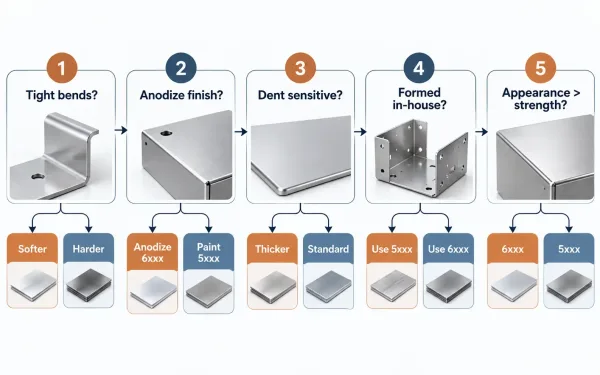
Quy trình quyết định năm bước để chọn trạng thái tôi: uốn, hoàn thiện, rủi ro móp, nguồn tạo hình, sau đó là ngoại hình so với độ bền.
| Ưu tiên | Question | If yes → lean toward | If no → lean toward |
|---|---|---|---|
| 1 | Chi tiết có cần uốn gấp hay gờ uốn nghiêm ngặt không? | Softer tempers (5052-H14/H32; 6061-T4 for limited cases) | Harder/stable tempers (T6, H32 where radii allow) |
| 2 | Lớp hoàn thiện thẩm mỹ chính có phải là anodizing không? | 6xxx in a condition that anodizes consistently (often T6 on non-formed parts) | 5xxx sheet + paint/powder is often more robust |
| 3 | Các bề mặt thẩm mỹ có phải là khu vực thường xuyên chạm vào / dễ bị móp không? | Slightly harder temper or thicker gauge; controlled handling | Softer temper acceptable with packaging plan |
| 4 | Nhà cung cấp có tạo hình tại xưởng trước khi hoàn thiện không? | Temper that survives the stated bend chart | Avoid T6 on severe forms without a process review |
| 5 | Ngoại hình có quan trọng hơn độ bền cực đại không? | Optimize for finish yield and formability | Structural T6 paths when load dominates |
Mẫu khuyến nghị cho vỏ bọc thẩm mỹ bằng tấm kim loại: 5052-H32 (hoặc H14 khi tạo hình nhẹ hơn) khi sơn hoặc sơn tĩnh điện; 6061 ở trạng thái phù hợp với yêu cầu anodize khi tính đồng nhất màu là ưu tiên và tạo hình ở mức vừa phải; dành toàn phần T6 cho các tấm chủ yếu phẳng hoặc tạo hình nhẹ và chi tiết gia công.
Mẫu khuyến nghị cho vỏ bọc thẩm mỹ gia công/đùn: T6 vẫn là lựa chọn mặc định khi không có bước tạo hình trong quy trình—nhưng cần ghi rõ kỳ vọng về hoàn thiện và chỉ cho phép thay thế được chỉ định nếu màu anodize và độ bền đã được xác nhận.
Specifying Temper on Drawings and RFQs
Việc chọn đúng trạng thái tôi sẽ thất bại nếu hồ sơ mua hàng không khóa cố định nó. Khi phát hành RFQ và bản vẽ, cần bao gồm:
- Hợp kim và trạng thái tôi cùng nhau (ví dụ, 5052-H32 hoặc 6061-T6)—không bao giờ chỉ ghi hợp kim trên chi tiết thẩm mỹ.
- Đặc tả hoàn thiện với tiêu chí nghiệm thu đo được (ví dụ: anodize trong theo tiêu chuẩn được chỉ định, dải độ dày, mẫu màu chuẩn hoặc giới hạn ΔE; độ dày và độ bóng của sơn tĩnh điện).
- Tiêu chí thẩm mỹ—vùng lớp A, khuyết tật được phép, giới hạn xước/móp, và ánh sáng kiểm tra hoặc phương pháp lấy mẫu.
- Quy tắc thay thế—có cho phép trạng thái tôi thay thế hay không, ai phê duyệt, và có yêu cầu phê duyệt lại mẫu đầu tiên hay không.
- Giả định về trình tự quy trình—tạo hình, hàn, rồi hoàn thiện; hoặc gia công, rồi anodize—vì trình tự ảnh hưởng đến cả ngoại hình và kết quả kích thước.
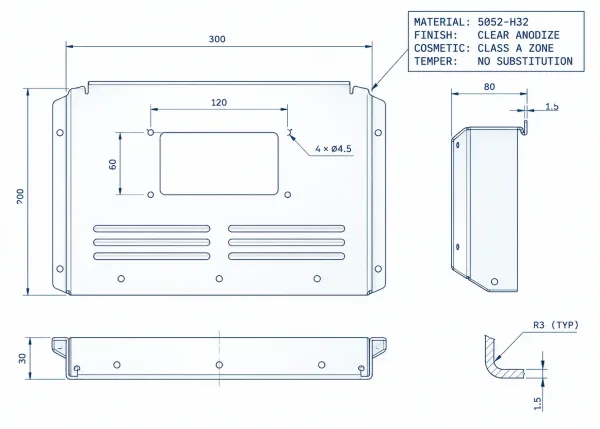
Khối ghi chú trên bản vẽ cho tấm vỏ bọc thẩm mỹ: hợp kim và trạng thái tôi, hoàn thiện, và ghi chú nghiệm thu.
Về phía nhà cung cấp, việc ghi trạng thái tôi không đầy đủ sẽ dẫn đến yêu cầu làm rõ kỹ thuật hoặc áp dụng mặc định âm thầm. Cả hai kết quả đều làm tăng thêm nhiều ngày. Về phía người mua, xem xét hồ sơ này trước khi báo giá rẻ hơn nhiều so với việc xử lý hàng lỗi màu sau khi giao hàng.
From First Article to Production: Holding Cosmetic Consistency
Chọn trạng thái tôi chỉ là mắt xích đầu tiên. Để mẫu và chi tiết sản xuất trông giống nhau:
- Cố định toàn bộ tổ hợp: hợp kim + trạng thái tôi + nguồn nguyên liệu + thông số tạo hình + nhà cung cấp hoàn thiện và cài đặt dây chuyền.
- Phê duyệt ngoại quan dựa trên mẫu chuẩn hoặc tiêu chí bằng văn bản, không phải dựa trên ảnh chụp gửi qua email sau khi các chi tiết đầu tiên đã được giao.
- Kiểm soát thao tác xử lý và đóng gói cho các trạng thái nhiệt luyện mềm và bề mặt hoàn thiện—khuyết tật ngoại quan thường là khuyết tật trong khâu logistics.
- Lập kế hoạch quản lý thay đổi: nếu trạng thái nhiệt luyện, độ dày hoặc dây chuyền hoàn thiện thay đổi, hãy coi đó là thay đổi ở cấp bản vẽ và phê duyệt lại ngoại quan.
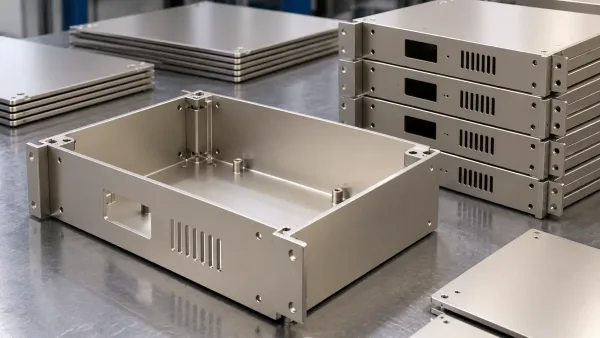
Một vỏ thiết bị mẫu đầu tiên và các tấm sản xuất tương ứng với cùng màu sắc và lớp hoàn thiện.
Khi mẫu đầu tiên đạt yêu cầu nhưng lô sản xuất bị lệch chất lượng, cuộc điều tra thường phát hiện một sự đứt gãy trong một trong các mắt xích đó—không phải vấn đề “chất lượng nhôm” bí ẩn nào.
Practical Guidance
If you remember four points:
- Trạng thái nhiệt luyện kiểm soát khả năng tạo hình và phản ứng bề mặt; hợp kim kiểm soát thành phần hóa học và đặc tính cơ học/ăn mòn nền tảng.
- Chọn trạng thái nhiệt luyện dựa trên quy trình sản xuất và lớp hoàn thiện, không dựa trên quy tắc chung chung “mác mạnh nhất”.
- Đối với tấm tạo hình sơn phủ, ưu tiên khả năng tạo hình (thường là 5052-H32). Đối với chi tiết ngoại quan anodize, ưu tiên tính đồng nhất của lớp hoàn thiện (thường là 6xxx với trạng thái tương thích với tạo hình).
- Ghi rõ hợp kim, trạng thái nhiệt luyện, lớp hoàn thiện và tiêu chí chấp nhận vào bản vẽ và RFQ để báo giá và mẫu đầu tiên kiểm tra cùng một định nghĩa về “đạt yêu cầu”.”
Để có kết quả tốt nhất, hãy đưa nhà gia công vào ngay từ giai đoạn RFQ: yêu cầu họ cung cấp bảng bán kính uốn và kinh nghiệm anodize trên cặp hợp kim–trạng thái nhiệt luyện đề xuất trước khi chốt thiết kế. Một cuộc rà soát DFM ngắn ở giai đoạn đó sẽ ngăn ngừa hầu hết các bất ngờ về tỷ lệ đạt ngoại quan về sau.
Câu hỏi thường gặp