Khi một nguyên mẫu tấm kim loại hoặc lô sản xuất nhỏ cần lớp hoàn thiện bảo vệ hoặc trang trí, kỹ sư thường mặc định chọn quy trình mà họ đã dùng lần trước. Cách rút gọn đó có hiệu quả—cho đến khi chi tiết quay về với lớp phủ bị bong tróc ở các cạnh uốn, kích thước không còn khớp với cụm lắp ráp, hoặc chi phí mỗi chi tiết nuốt trọn một nửa ngân sách dự án.
Sơn tĩnh điện và anodizing là hai lựa chọn hoàn thiện phổ biến nhất cho chi tiết tấm kim loại. Cả hai đều chống ăn mòn và cải thiện vẻ ngoài, nhưng chúng hoạt động theo các cơ chế hoàn toàn khác nhau, thể hiện khác nhau trên hình dạng tấm kim loại, và có cơ cấu chi phí rất khác nhau ở số lượng nhỏ. Chọn đúng quy trình bắt đầu từ việc hiểu mỗi quy trình thực sự tác động gì đến chi tiết của bạn.
Điều gì thực sự thay đổi giữa hai quy trình
Quy trình sơn tĩnh điện là phương pháp phủ thêm lớp. Bột khô—thường là polyester, epoxy hoặc hỗn hợp của hai loại—được phun tĩnh điện lên bề mặt chi tiết, sau đó được sấy trong lò ở 160–200 °C. Bột nóng chảy, chảy đều và liên kết ngang thành một màng liên tục bám cơ chất bằng liên kết cơ học. Lớp phủ nằm trên bề mặt kim loại.
Anodizing là quy trình chuyển hóa bề mặt. Chi tiết được ngâm trong bồn điện phân axit (thường là axit sulfuric) và nối làm anode trong mạch điện. Dòng điện được kiểm soát chuyển hóa bề mặt nhôm thành oxit nhôm (Al₂O₃). Lớp oxit phát triển vào trong từ bề mặt ban đầu—khoảng một nửa lớp phát triển vào trong kim loại, một nửa phát triển ra ngoài. Điều này có nghĩa anodizing thay đổi chính bề mặt chứ không thêm một lớp riêng biệt.
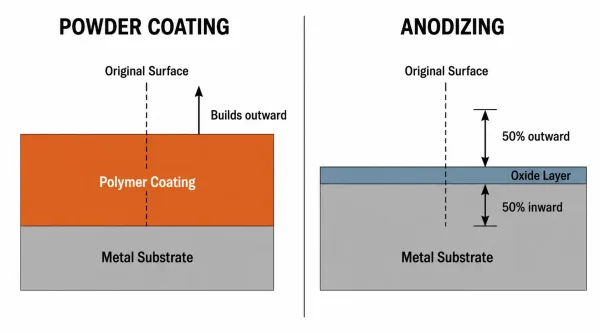
So sánh mặt cắt cho thấy sơn tĩnh điện tạo màng polymer trên bề mặt kim loại, trong khi anodizing chuyển hóa bề mặt nhôm thành lớp oxit nhôm phát triển một phần vào trong.
Sự khác biệt này có ý nghĩa đối với chi tiết tấm kim loại. Chi tiết sơn tĩnh điện sẽ lớn hơn một chút ở mọi kích thước. Chi tiết anodizing giữ kích thước rất gần với kích thước ban đầu. Sự khác biệt đó ảnh hưởng trực tiếp đến cách các chi tiết ăn khớp với nhau trong cụm lắp ráp.
So sánh hiệu suất quan trọng đối với tấm kim loại
Độ dày màng sơn và tác động đến kích thước
Sơn bột tĩnh điện thường tăng thêm 60–120 µm (0.06–0.12 mm) mỗi mặt. Trên các cạnh sắc và chỗ uốn gấp sát—rất phổ biến trong tấm kim loại—lớp phủ có thể tích tụ lên tới 150 µm hoặc hơn do hiệu ứng “lồng Faraday”, trong đó điện tích tĩnh điện tập trung ở các cạnh và hút bột dư.
Anodizing chỉ tăng thêm 5–25 µm mỗi mặt cho Type II (trang trí tiêu chuẩn) và 25–150 µm cho Type III (hardcoat). Các chi tiết tấm kim loại tiêu chuẩn hầu như luôn dùng Type II, nên thay đổi kích thước là tối thiểu—thường dưới 0.025 mm mỗi mặt.
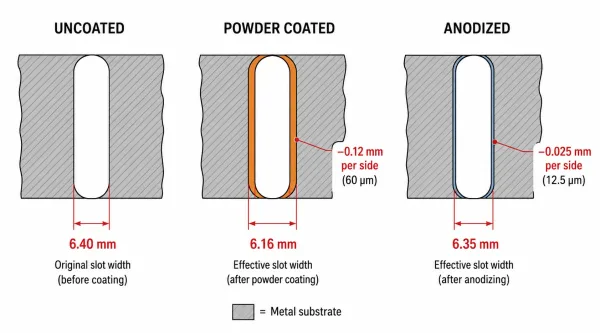
Mặt cắt của lỗ dài trên tấm kim loại cho thấy sơn bột tĩnh điện (60–120 µm mỗi mặt) làm giảm chiều rộng hiệu dụng của lỗ dài tới 0.24 mm, trong khi anodizing (5–25 µm mỗi mặt) chỉ làm giảm 0.01–0.05 mm.
Với giá đỡ tấm kim loại có lỗ dài thiết kế cho bu lông M6, 60 µm sơn bột tĩnh điện mỗi mặt làm giảm chiều rộng hiệu dụng của lỗ dài 0.12 mm. Trên lỗ dài dung sai chặt (±0.1 mm), điều này có thể đẩy chi tiết vượt ngoài dung sai. Anodizing chỉ làm giảm lỗ dài tương tự 0.01–0.025 mm—vẫn nằm trong dung sai tấm kim loại thông thường.
Khả năng chống ăn mòn và mài mòn
Sơn bột tĩnh điện tạo ra rào cản vật lý giữa môi trường và kim loại. Lớp sơn polyester được thi công tốt trên thép hoặc nhôm có thể đạt 1,000+ giờ thử nghiệm phun muối (ASTM B117). Tuy nhiên, khi lớp phủ bị sứt hoặc trầy xước, ăn mòn có thể lan rộng bên dưới màng—thường ban đầu không nhìn thấy được.
Anodizing tạo ra một lớp oxit cứng giống gốm liên kết hóa học với nhôm. Anodizing Type II cung cấp khả năng chống ăn mòn tốt cho hầu hết môi trường trong nhà và ngoài trời ôn hòa. Lớp oxit cực kỳ cứng (khoảng 9 trên thang Mohs, tương đương sapphire), nên chống trầy xước và mài mòn tốt hơn nhiều so với sơn bột tĩnh điện. Tuy nhiên, anodizing chỉ có tác dụng trên nhôm và titan—không thể áp dụng cho thép hoặc thép không gỉ.
Đối với chi tiết tấm kim loại chịu mài mòn khi thao tác (giá đỡ, nắp, khung), sơn bột tĩnh điện chịu va đập tốt hơn vì màng polymer hấp thụ năng lượng. Anodizing cứng hơn nhưng dễ vỡ hơn—va đập mạnh có thể làm nứt lớp oxit.
Bề ngoài và các lựa chọn màu sắc
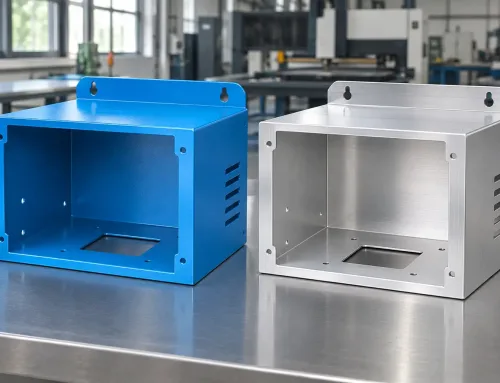
Sơn bột tĩnh điện cung cấp lựa chọn màu sắc gần như không giới hạn. RAL, Pantone và phối màu tùy chỉnh là tiêu chuẩn. bề mặt hoàn thiện tấm kim loại có thể nhẵn, có vân, mờ hoặc bóng. Nó cũng che phủ các khuyết tật bề mặt như dấu gia công và vết xước nhỏ, hữu ích khi tính đồng nhất về thẩm mỹ quan trọng trong một lô sản xuất.
Anodizing tạo ra vẻ ngoài kim loại, giữ được đặc tính bề mặt tự nhiên của nhôm nền. Các tùy chọn màu sắc bị hạn chế—trong suốt (bạc), đen, vàng, đồng thau và một vài tông màu khác là tiêu chuẩn. Màu tùy chỉnh là khả thi nhưng kém dự đoán hơn vì sắc độ cuối cùng phụ thuộc vào hợp kim nhôm, xử lý bề mặt và hóa chất của bể. Sai lệch màu giữa các lô là một vấn đề đã biết của anodizing, đặc biệt giữa các lần sản xuất khác nhau.
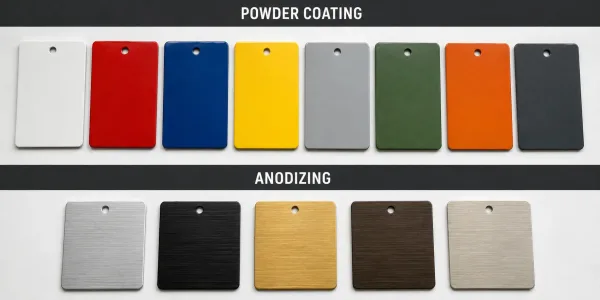
Sơn tĩnh điện cung cấp nhiều màu RAL và Pantone (hàng trên), trong khi anodizing bị giới hạn ở các tông kim loại giữ được vẻ ngoài tự nhiên của nhôm (hàng dưới).
Sản xuất số lượng nhỏ thay đổi bài toán chi phí như thế nào
Trong gia công tấm kim loại số lượng nhỏ, chênh lệch chi phí trên mỗi chi tiết giữa sơn tĩnh điện và anodizing thay đổi đáng kể tùy theo quy mô lô sản xuất.
Đối với sơn tĩnh điện, các chi phí cố định chính là chuẩn bị lò sấy, chuẩn bị che chắn và đổi màu. Một lô nhỏ (1–10 chi tiết) có thể có giá $15–40 mỗi chi tiết vì các chi phí chuẩn bị này được phân bổ trên rất ít chi tiết. Ở mức 100+ chi tiết, chi phí mỗi chi tiết có thể giảm xuống $3–8 vì chi phí chuẩn bị được phân bổ. Nếu dự án yêu cầu màu không tiêu chuẩn, nhà sản xuất bột sơn có thể yêu cầu đơn hàng tối thiểu 20–50 kg—đủ cho hàng trăm chi tiết, khiến màu tùy chỉnh cho lô nhỏ trở nên đắt đỏ một cách không cân xứng.
Đối với anodizing, các chi phí cố định chính là gá treo (gắn chi tiết lên gá cathode), bảo trì bể và che chắn. Các lô nhỏ (1–10 chi tiết) thường có giá $20–50 mỗi chi tiết. Ở mức 50–100 chi tiết, chi phí giảm xuống $5–15 mỗi chi tiết. Các yêu cầu đặc biệt—như ghép màu chính xác, lớp phủ cứng Type III, hoặc che chắn phức tạp cho lỗ ren—làm tăng chi phí ở bất kỳ quy mô nào.
Một quy tắc thực tế: đối với các chi tiết tấm nhôm đơn giản màu tiêu chuẩn, sơn tĩnh điện thường rẻ hơn khi trên 30–50 chi tiết. Dưới ngưỡng đó, chi phí tương đương, và quyết định nên dựa trên chức năng thay vì giá cả.
Một yếu tố thường bị bỏ qua: chi phí làm lại. Nếu một chi tiết sơn tĩnh điện không đạt kiểm tra (sai màu, bám dính kém, hư hỏng lớp phủ), nó phải được tẩy lớp phủ và sơn lại—thêm một chu kỳ lao động và thời gian lò sấy. Một chi tiết đã anodizing không đạt kiểm tra khó làm lại hơn vì lớp oxit phải được tẩy bằng hóa chất, điều này có thể ảnh hưởng đến kích thước. Cả hai quy trình đều có rủi ro làm lại ở số lượng nhỏ khi việc kiểm soát quy trình kém ổn định hơn.
Các cân nhắc thiết kế riêng cho chi tiết tấm kim loại
Sự tích tụ lớp phủ trên mép
Các chi tiết tôn được cắt trước khi tạo hình—cắt laser, dập hoặc cắt kéo để lại các cạnh hở. Sơn bột có xu hướng tích tụ dày hơn ở các cạnh sắc này, tạo ra hiệu ứng “khung ảnh” rõ rệt, trong đó các cạnh trông sẫm màu hoặc bóng hơn so với bề mặt phẳng. Tệ hơn, lớp sơn trên các cạnh sắc dễ bị sứt mẻ hơn khi va đập.
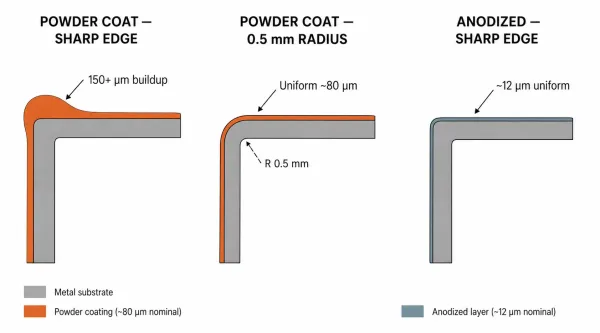
Sơn bột tích tụ đáng kể trên các cạnh sắc của chi tiết tôn do hiệu ứng lồng Faraday, trong khi anodizing duy trì một lớp mỏng đồng đều hơn trên cả cạnh và bề mặt phẳng.
Để kiểm soát điều này, hãy quy định bán kính cạnh tối thiểu là 0.5 mm cho các chi tiết sơn bột. Một vát nhỏ hoặc bán kính sẽ làm giảm độ sắc của cạnh và cho phép độ dày lớp phủ đồng đều hơn. Đối với anodizing, hiện tượng tích tụ ở cạnh ít đáng kể hơn nhiều vì lớp này mỏng hơn nhiều.
Đường hàn
Các mối hàn trên chi tiết tôn tạo ra những thay đổi kết cấu bề mặt cục bộ. Sơn bột có thể che được các khuyết tật mối hàn nhỏ, nhưng các vết ngầm sâu hoặc vảy hàn sẽ lộ ra qua lớp hoàn thiện. Anodizing bám sát bề mặt gốc, do đó các vết hàn và vùng ảnh hưởng nhiệt thường xuất hiện dưới dạng biến đổi màu sắc sau khi anodizing.
Nếu chi tiết có mối hàn nhìn thấy được và ngoại hình thẩm mỹ quan trọng, sơn bột dễ chấp nhận hơn. Nếu độ chính xác kích thước tại vùng mối hàn quan trọng, anodizing bảo toàn hình dạng gốc trung thực hơn.
Lỗ ren và bề mặt lắp ráp
Sơn bột phủ kín mọi thứ—bao gồm cả lỗ ren và bề mặt tiếp giáp. Nếu một lỗ M5 có ren bị phủ sơn, lớp phủ phải được loại bỏ hoặc bu lông sẽ không siết ren đúng cách. Các phương án bao gồm che chắn (nút cắm được lắp trước khi phủ) hoặc cắt lại ren sau khi phủ. Cả hai đều làm tăng chi phí và thời gian, đặc biệt ở sản lượng thấp khi công đoạn che chắn chiếm tỷ trọng lớn hơn trong tổng chi phí.
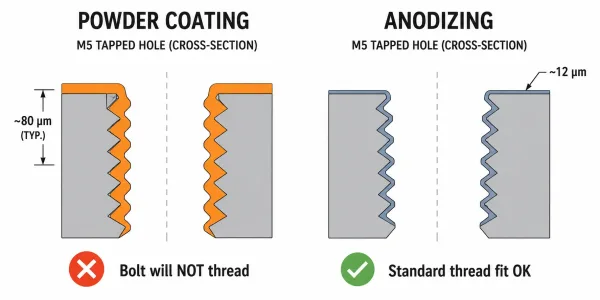
Sơn bột lấp đầy và phủ kín ren cắt, đòi hỏi phải che chắn hoặc cắt lại ren, trong khi lớp oxit mỏng của anodizing (5–25 µm) thường không cản trở độ ăn ren tiêu chuẩn.
Anodizing nhôm cũng phủ lên các lỗ ren, nhưng lớp mỏng hơn nhiều (5–25 µm) thường không cản trở độ khít ren tiêu chuẩn. Đối với hầu hết các lỗ ren trên chi tiết tôn, anodizing không yêu cầu che chắn.
Rủi ro cong vênh tấm mỏng
Các chi tiết dày dưới 2 mm nhạy cảm hơn với các quy trình nhiệt. Quá trình sấy sơn bột ở 180–200 °C có thể gây cong vênh nhẹ trên các tấm phẳng mỏng lớn, đặc biệt nếu chi tiết có các lỗ cắt không đối xứng hoặc các đặc tính gia cường. Anodizing hoạt động ở nhiệt độ thấp hơn (khoảng 20 °C cho bể, với một số gia nhiệt trong quá trình niêm phong), do đó nguy cơ biến dạng nhiệt là tối thiểu.
Đối với các chi tiết tấm kim loại mỏng, phẳng (tấm ốp, nắp, vỏ), hãy cân nhắc anodizing nếu độ phẳng kích thước là quan trọng. Đối với các chi tiết đã tạo hình có gấp khúc và bờ, độ cứng kết cấu do tạo hình thường ngăn ngừa cong vênh trong quá trình phủ bột.
Khi nào chọn sơn tĩnh điện và khi nào chọn anodizing
Bảng dưới đây tóm tắt logic ra quyết định cho các chi tiết tấm kim loại:
| Nhu cầu của chi tiết của bạn | Lựa chọn tốt hơn | Lý do |
|---|---|---|
| Phối màu theo một mã RAL/Pantone cụ thể | Sơn tĩnh điện | Dải màu rộng, đồng nhất giữa các lô |
| Chi tiết nhôm có bề ngoài kim loại | Anod hóa | Giữ được vẻ ngoài tự nhiên của nhôm |
| Vật liệu nền là thép hoặc thép không gỉ | Sơn tĩnh điện | Anodizing chỉ có tác dụng trên nhôm/titan |
| Dung sai kích thước chặt trên các bề mặt ghép lắp | Anod hóa | Lượng tăng độ dày tối thiểu (5–25 µm) |
| Khả năng chống va đập (chi tiết chịu thao tác lắp đặt/lắp ráp) | Sơn tĩnh điện | Màng polymer hấp thụ va đập tốt hơn |
| Khả năng chống trầy xước và mài mòn | Anodizing (Loại III) | Bề mặt cứng hơn (Mohs ~9) |
| Các tấm phẳng lớn mà độ phẳng là quan trọng | Anod hóa | Không có bước sấy ở nhiệt độ cao |
| Lô sản xuất nhạy cảm về chi phí từ 100+ chi tiết | Sơn tĩnh điện | Hiệu quả kinh tế theo quy mô tốt hơn |
| Sản lượng thấp (1–20 chi tiết) với màu tiêu chuẩn | Cả hai—hãy so sánh báo giá | Chi phí thiết lập tương đương |
| Chi tiết có nhiều lỗ ren | Anod hóa | Thường không cần che chắn |
Nếu chi tiết bằng nhôm và mối quan tâm chính là vẻ ngoài thẩm mỹ với một màu cụ thể, phủ bột là lựa chọn mặc định. Nếu chi tiết bằng nhôm và mối quan tâm chính là độ chính xác kích thước hoặc khả năng chống mài mòn, anodizing là lựa chọn mặc định. Nếu chi tiết bằng thép hoặc thép không gỉ, phủ bột là lựa chọn duy nhất trong hai phương án.
Cách kiểm tra chất lượng bề mặt hoàn thiện trên chi tiết đầu vào
Đối với sản xuất số lượng nhỏ mà mỗi chi tiết đều quan trọng, việc kiểm tra trước khi giao hàng trước khi kiểm tra đầu vào là xứng đáng với công sức bỏ ra. Dưới đây là những gì cần kiểm tra:
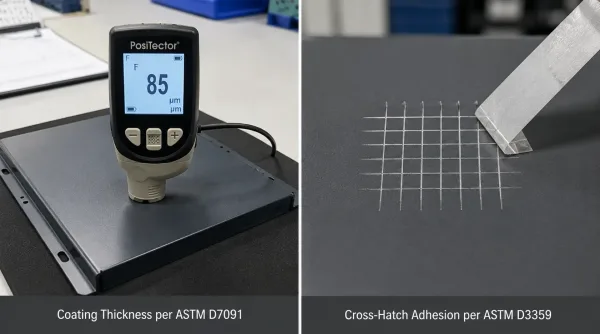
Các phương pháp kiểm tra đầu vào chính cho chi tiết tấm kim loại thành phẩm: đo độ dày lớp phủ bằng đồng hồ dòng điện xoáy (trái) và thử nghiệm độ bám dính theo lưới cắt chéo theo ASTM D3359 (phải).
Phủ bột:
- Độ dày màng phủ: Đo bằng đồng hồ từ tính hoặc dòng điện xoáy theo ASTM D7091. Phạm vi mục tiêu: 60–120 µm trên bề mặt phẳng, không quá 150 µm trên các cạnh.
- Độ bám dính: Thực hiện thử nghiệm cắt lưới (cross-hatch) theo ASTM D3359. Xếp hạng 4B hoặc 5B là chấp nhận được—không quá 5% lớp phủ bị bong tróc.
- Kiểm tra bằng mắt: Kiểm tra các khuyết tật như bề mặt da cam, chảy sơn, sệ sơn, lỗ kim và vùng hở nền—đặc biệt ở các góc trong và cạnh.
Anod hóa:
- Độ dày màng: Đo bằng đồng hồ đo dòng điện xoáy. Mục tiêu Type II: 5–25 µm.
- Chất lượng bịt kín: Thử nghiệm vết thuốc nhuộm (ASTM B136) kiểm tra xem lớp anod có được bịt kín đúng cách hay không. Bịt kín kém dẫn đến ăn mòn sớm.
- Độ đồng nhất màu: So sánh với mẫu tham chiếu nếu yêu cầu khớp màu. Chấp nhận rằng sai lệch nhỏ giữa các lô là đặc tính vốn có của anodizing.
Đối với cả hai quy trình:
- Kháng phun muối: Nếu chi tiết dùng cho môi trường ngoài trời hoặc ven biển, hãy yêu cầu kết quả thử nghiệm phun muối theo ASTM B117. Yêu cầu phổ biến: 500 giờ (sử dụng trong nhà), 1,000 giờ (ngoài trời), 2,000+ giờ (ven biển/hàng hải).
Điểm Chính Cần Nhớ
- Sơn tĩnh điện tạo một lớp màng polymer phủ lên trên kim loại; anodizing chuyển đổi bề mặt nhôm thành lớp oxit. Sự khác biệt về cơ chế này chi phối mọi yếu tố còn lại.
- Độ dày màng rất quan trọng đối với các cụm lắp ráp bằng tôn tấm. Sơn tĩnh điện cộng thêm 60–120 µm mỗi bên; anodizing cộng thêm 5–25 µm. Hãy thiết kế dung sai của bạn phù hợp với điều đó.
- Ở sản lượng thấp (1–20 chi tiết), chênh lệch chi phí đến từ việc cài đặt và che chắn, không phải từ vật liệu. Hãy lấy báo giá từ cả hai quy trình trước khi quyết định.
- Đối với thép và thép không gỉ dạng tôn tấm, sơn tĩnh điện là lựa chọn duy nhất. Anodizing chỉ áp dụng được cho nhôm và titan.
- Các vấn đề riêng của tôn tấm—dày lên ở cạnh, bề mặt mối hàn, che chắn lỗ ren, và cong vênh tấm mỏng—cần được cân nhắc khi lựa chọn nhiều như vật liệu và màu sắc.
Bạn đang tìm khuyến nghị về xử lý bề mặt cho các chi tiết tôn tấm của mình? Tải bản vẽ của bạn lên để được đánh giá DFM miễn phí, và chúng tôi sẽ tư vấn phương án xử lý bề mặt tốt nhất dựa trên vật liệu, hình dạng và yêu cầu sản lượng của bạn.